¡Bienvenidos nuevamente al blog de Welectronic! En la hoja anterior vimos cómo se describe y se mide la rugosidad de una superficie. Hoy damos el paso siguiente de la metrología del taller: las dimensiones. Ninguna pieza sale exactamente a su medida nominal, así que el plano no pide un número, sino un intervalo: un tamaño máximo y uno mínimo. Y cuando dos piezas deben acoplarse (un eje en un agujero), lo que importa es la diferencia entre ambas medidas: si es positiva hay juego, si es negativa hay interferencia (apriete). A esa relación se le llama ajuste. Esta es la hoja 40 de la serie (la ficha impresa lleva el número 90 en el pie) y cubre las dimensiones límite, los tres tipos de ajuste y un ejemplo calculado; yo la amplío con el sistema ISO de tolerancias, los cálculos de presión y de montaje térmico y la verificación de piezas medidas.
Qué vas a aprender
- Qué son las dimensiones límite, la tolerancia y las desviaciones ES, EI, es y ei.
- Cómo se calculan el juego mínimo y máximo, y la interferencia mínima y máxima, sin confundirlas con la tolerancia.
- Cuándo un ajuste es con juego, con interferencia o de transición, y para qué se usa cada uno.
- Cómo funciona el sistema ISO 286: grados IT, letras de posición, sistema de agujero base y de eje base, y la designación H7/g6.
- Cómo estimar la presión de contacto y el par transmisible de un ajuste a presión, y cómo montarlo con calor o frío.
- Cómo verificar piezas con calibre pasa / no pasa y micrómetro, a 20 °C, y qué hacer si una pieza queda fuera.
- Un laboratorio interactivo con cuatro mesas: ajuste, grados IT, montaje térmico y piezas medidas.
Mapa visual del tema
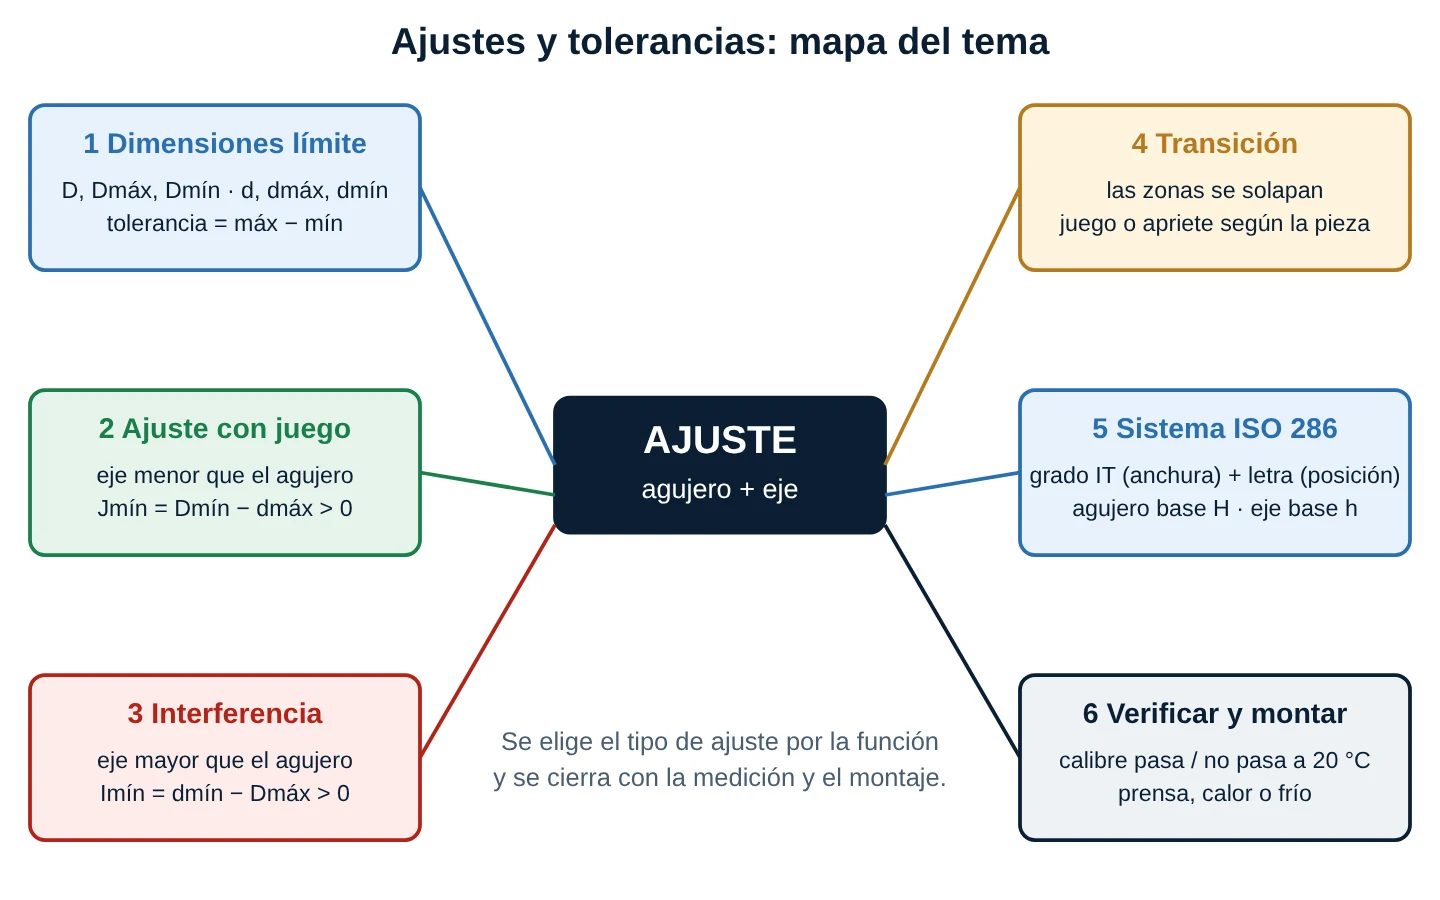
Fabricar todas las piezas con la medida exacta es imposible (las máquinas se desgastan, la temperatura cambia, la herramienta se desvía) y, además, innecesario: para que un eje gire en un buje basta con que sea un poco menor; para que una polea no patine basta con que sea un poco mayor. La ingeniería resuelve esto con tres decisiones: fijar la medida nominal, permitir una variación controlada (la tolerancia) y elegir cómo se posicionan las dos zonas de tolerancia una frente a otra (el ajuste). Es lo que garantiza la intercambiabilidad: una pieza de repuesto fabricada por otro taller entra y funciona sin ajustarla a mano.
La base de todo: cinco ideas
- Tolerancia no es holgura. La tolerancia es el rango permitido de una pieza; el juego o la interferencia es la relación entre dos piezas.
- El ajuste lo deciden los extremos. El juego mínimo ocurre con agujero mínimo y eje máximo; el máximo, con agujero máximo y eje mínimo.
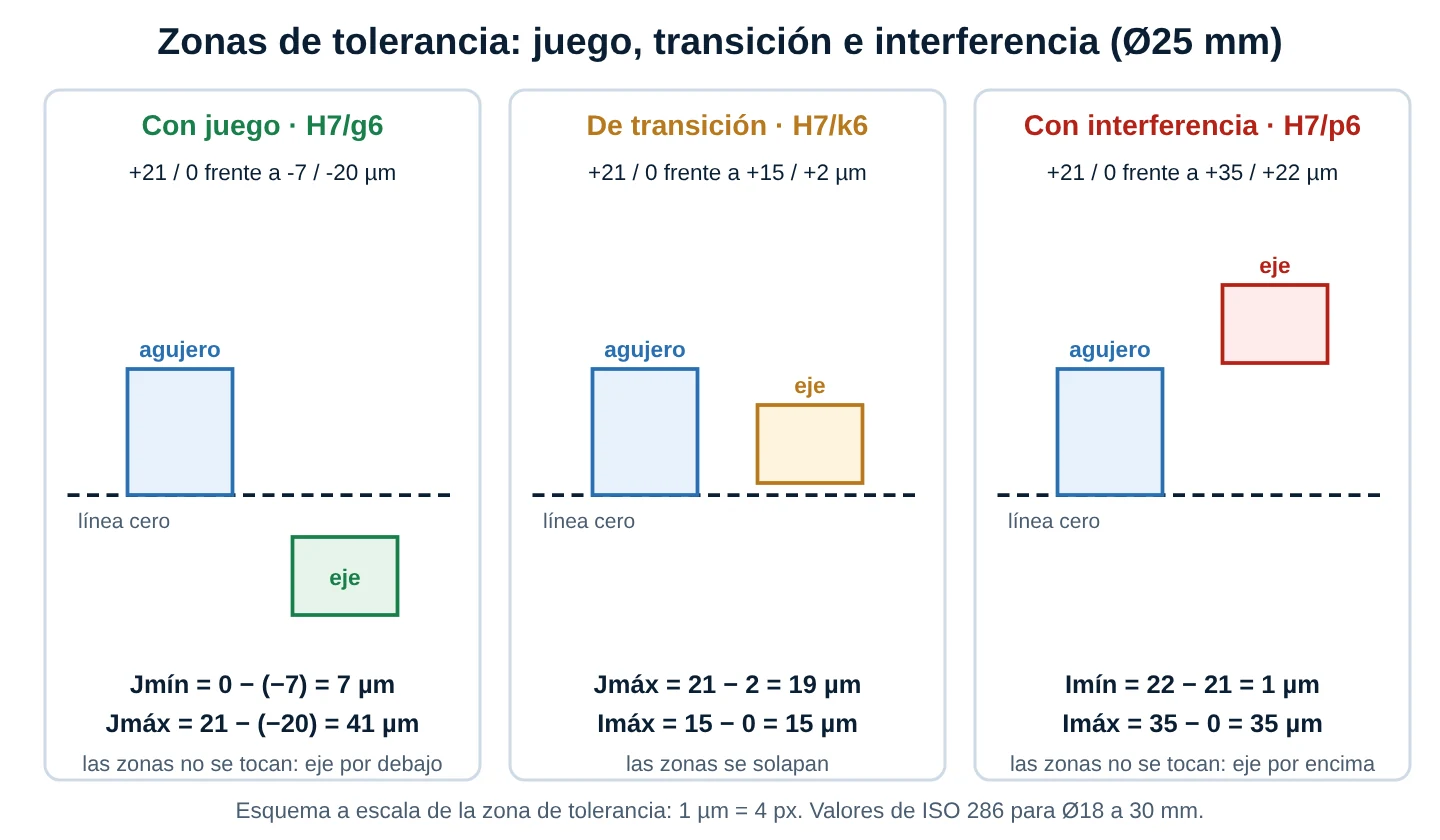
- Hay tres familias. Si las zonas de tolerancia no se tocan y el eje queda abajo, hay juego; si el eje queda arriba, hay interferencia; si se solapan, es de transición.
- Más fino cuesta más. Cada grado de tolerancia más estrecho exige mejor máquina, mejor herramienta y mejor medición.
- Se mide a 20 °C. Las dimensiones del plano son a la temperatura de referencia; una pieza caliente «mide» más de lo que es.
1. Dimensiones límite
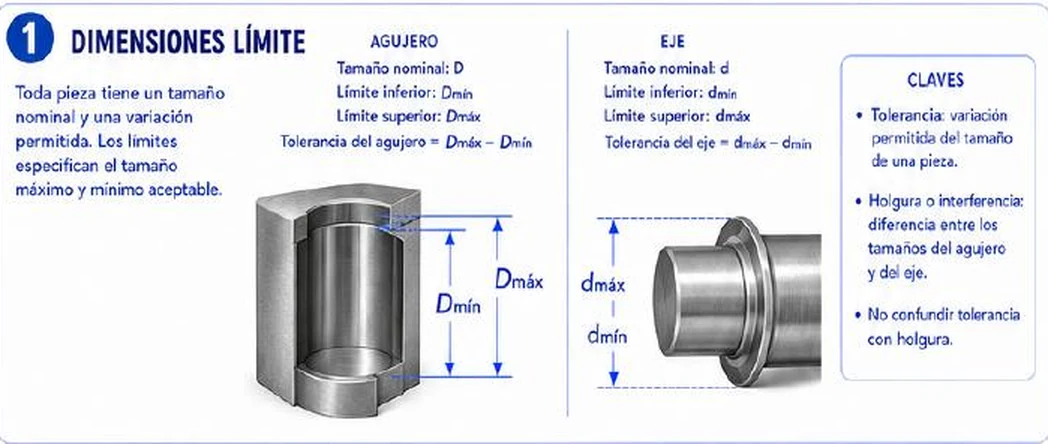
Toda pieza tiene un tamaño nominal (el que se escribe en el plano, por ejemplo Ø25) y un par de dimensiones límite: la máxima y la mínima que se aceptan. La ficha usa mayúsculas para el agujero (D, Dmáx, Dmín) y minúsculas para el eje (d, dmáx, dmín), una convención que conviene mantener siempre: mayúscula = agujero, minúscula = eje. La tolerancia es la diferencia entre los límites:
- Tolerancia del agujero: TD = Dmáx − Dmín.
- Tolerancia del eje: Td = dmáx − dmín.
Una pieza es aceptable si su medida real cae entre sus dos límites, incluidos ambos extremos. Fuera de ellos es rechazo (si sobra material, es decir, eje grande o agujero pequeño, a veces se recupera con una pasada más; si falta material, es decir, eje pequeño o agujero grande, casi siempre se pierde la pieza o hay que recuperarla con aporte o buje).
1.1 Desviaciones: ES, EI, es y ei
En los planos la medida rara vez se escribe como «25,000 a 25,021». Se escribe la nominal y las desviaciones respecto de ella, en micrómetros o milímetros: por ejemplo Ø25 +0,0210. La norma da nombre a cada una:
- ES: desviación superior del agujero (Dmáx − nominal). EI: desviación inferior del agujero (Dmín − nominal).
- es: desviación superior del eje (dmáx − nominal). ei: desviación inferior del eje (dmín − nominal).
La tolerancia es entonces TD = ES − EI y Td = es − ei. Las desviaciones pueden ser positivas, negativas o cero. La línea cero representa la medida nominal y es la referencia de todos los esquemas de zonas de tolerancia.
1.2 Temperatura de referencia y medición
Las dimensiones del plano se refieren a 20 °C (ISO 1). Un eje de acero de Ø100 mm medido a 35 °C parece 17 µm más grande (11,5 µm por metro y por °C multiplicados por 0,1 m y 15 °C), una cifra comparable con la tolerancia de un ajuste fino. Por eso las piezas se estabilizan en el taller de medición y el instrumento y la pieza deben estar a la misma temperatura. En los ajustes finos, la rugosidad también cuenta: una superficie áspera «mide» más en los picos que lo que cierra el ajuste, y se alisa con el montaje (ver la hoja anterior de la serie, sobre rugosidad superficial).
1.3 Cómo se comprueba: calibres y micrómetros
Para producir en serie se usan calibres pasa / no pasa (principio de Taylor): el lado «pasa» corresponde al límite de máximo material (dmáx en un eje, Dmín en un agujero) y debe entrar o cubrir toda la pieza; el lado «no pasa» corresponde al límite de mínimo material y no debe entrar. Para piezas únicas o ajustes críticos se mide el valor real con micrómetro de exteriores (ejes), micrómetro de interiores o comparador de diámetros (agujeros) y se compara con las desviaciones del plano. El pie de rey sirve para tolerancias holgadas, pero no resuelve una zona de pocas centésimas de milímetro.
Corrección técnica 1 (sección 1): la ficha no define qué es ni qué signo tiene una desviación y habla de «holgura o interferencia: diferencia entre los tamaños del agujero y del eje» sin decir en qué orden se resta. La convención es medida del agujero menos medida del eje: positiva es juego, negativa es interferencia. También falta la referencia a 20 °C y la distinción entre tolerancia (una pieza) y ajuste (dos piezas), aunque el recuadro «No confundir tolerancia con holgura» la menciona.
2. Ajuste con juego
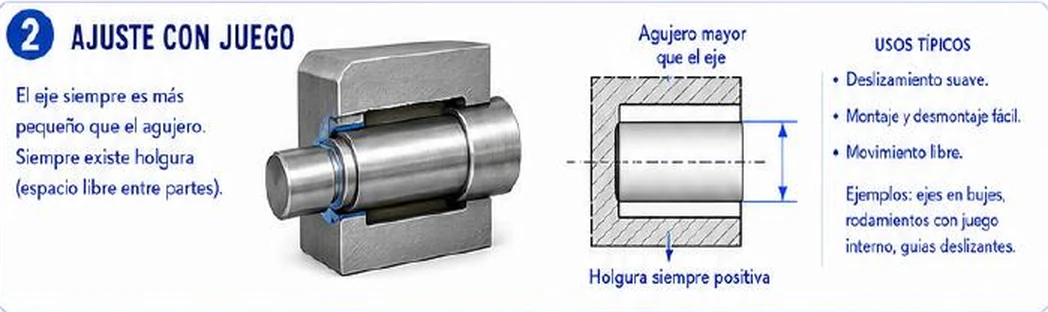
En un ajuste con juego, incluso la combinación más desfavorable deja espacio: el eje máximo todavía es menor o igual que el agujero mínimo. Las dos cantidades que definen el ajuste son:
- Juego mínimo: Jmín = Dmín − dmáx = EI − es (mayor o igual que cero).
- Juego máximo: Jmáx = Dmáx − dmín = ES − ei.
La tolerancia del ajuste es la «anchura» de variación posible del juego: Jmáx − Jmín = TD + Td. Esta relación es una comprobación muy útil: si no cuadra, hay un error de resta.
2.1 Para qué sirve el juego
- Permitir el movimiento relativo: un eje que gira en un casquillo o un vástago que desliza en una guía.
- Alojar la película de lubricante: sin un mínimo de juego no entra el aceite y el contacto es metal con metal. Como orden de magnitud, los cojinetes lisos lubricados trabajan con un juego diametral del orden de una a dos milésimas del diámetro (0,001 d a 0,002 d), que se ajusta según velocidad, carga y viscosidad.
- Facilitar el montaje y el desmontaje a mano, sin prensa.
- Absorber dilataciones cuando eje y alojamiento son de materiales distintos o trabajan a distinta temperatura.
2.2 Escala de juegos (de menor a mayor)
Dentro del sistema ISO, con el agujero base H: H7/h6 es el ajuste deslizante, de juego muy pequeño (el eje se desliza con la mano y no hay movimiento perceptible); H7/g6 es un deslizamiento de precisión, con un juego mínimo pequeño pero positivo; H8/f7 es un giro libre de precisión media y H9/d9 y H11/c11 son giros libres con mayor juego, para ejes grandes y condiciones sucias o con deformaciones térmicas. Cuanto mayor es el juego, mayor es la facilidad de montaje y menor la precisión del centrado.
Corrección técnica 2 (sección 2): «Holgura siempre positiva» es correcto solo para el juego mínimo: en un ajuste con juego, Jmín debe ser mayor o igual que cero (puede ser exactamente cero, como en H7/h6, donde el eje máximo toca el agujero mínimo); no es cierto que el juego sea siempre «grande». Por otra parte, «rodamientos con juego interno» no es un ejemplo de ajuste con juego: el juego interno es una propiedad del rodamiento (entre aros y elementos rodantes), y los aros se montan sobre el eje y en el alojamiento con ajustes que, normalmente, son de transición o con interferencia ligera. Un ejemplo correcto de eje con juego es un eje en un buje de bronce, una corredera o una guía deslizante. Falta indicar cuánto juego es adecuado (depende del diámetro, la velocidad y el lubricante).
3. Ajuste con interferencia
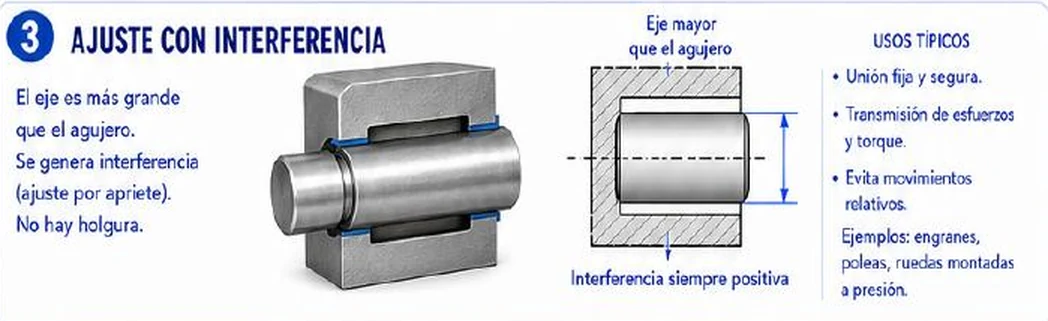
Aquí el eje es mayor que el agujero en todas las combinaciones posibles. Para montarlo hay que deformar elásticamente las dos piezas: el agujero se ensancha y el eje se comprime, y esa deformación genera una presión de contacto y, con ella, un rozamiento que sostiene la unión. Las magnitudes son las opuestas del juego:
- Interferencia mínima: Imín = dmín − Dmáx = ei − ES (debe ser mayor que cero para asegurar el agarre).
- Interferencia máxima: Imáx = dmáx − Dmín = es − EI (limita la presión y el esfuerzo de las piezas).
Observa que son el juego cambiado de signo: Imín = −Jmáx e Imáx = −Jmín.
3.1 Presión de contacto y par transmisible
Una estimación sencilla, válida para un eje macizo y un cubo del mismo material (módulo de elasticidad E), se obtiene con las ecuaciones de Lamé para cilindros de pared gruesa:
p = (δ ÷ d) · (E ÷ 2) · [1 − (d ÷ De)²]
donde δ es la interferencia diametral (en la misma unidad que d), d el diámetro del ajuste y De el diámetro exterior del cubo. Para acero, E ≈ 210.000 MPa. Fíjate en tres consecuencias: la presión es proporcional a la interferencia; aumenta al engrosar el cubo (pero se estabiliza); y una interferencia pequeña, como 1 µm, da una presión casi nula, mientras que la máxima puede ser 35 veces mayor. Por eso hay que calcular con los dos extremos.
El par que puede transmitir la unión por rozamiento, con longitud de contacto L y coeficiente de rozamiento μ (del orden de 0,1 a 0,15 en acero sobre acero ligeramente lubricado), es T = μ · p · π · d² · L ÷ 2. Se aplica un coeficiente de seguridad, normalmente mayor que 1,5 o 2, y no se confía en el ajuste solo cuando hay cargas de choque: se agrega una chaveta o un estriado como respaldo.
3.2 Pérdida por alisado de la rugosidad
Al prensar, los picos de rugosidad se aplastan y la interferencia efectiva es menor que la nominal. Una regla práctica suele descontar entre el 40 % y el 60 % de la suma de las alturas Rz de las dos superficies. Con superficies rectificadas (Rz de 2 a 4 µm) la pérdida es de unos pocos micrómetros, importante en ajustes finos; con superficies torneadas (Rz de 10 a 16 µm) puede ser de 10 µm o más.
3.3 Cómo se monta
- Con prensa (a presión): para interferencias pequeñas. Se lubrica y se aplica la fuerza de forma lenta y alineada; el chaflán de entrada guía el montaje y evita que el borde raspe y marque.
- Con calor: se calienta el cubo (horno, baño de aceite, inductor) hasta que el agujero crece lo bastante para entrar con juego. Al enfriarse, se contrae y agarra. Es la técnica habitual en ajustes medianos y grandes. Se evita pasar de unos 300 °C en aceros templados y no se usa llama directa.
- Con frío: se enfría el eje (hielo seco, a unos −78 °C, o nitrógeno líquido, a −196 °C). Es útil cuando no se puede calentar el cubo, por ejemplo un alojamiento con sellos, un rodamiento o piezas con tratamiento superficial.
- Hidráulico (inyección de aceite): se inyecta aceite a alta presión entre las superficies para separarlas, y permite montar y desmontar sin dañarlas. Es habitual en ejes de gran tamaño.
La variación de la medida con la temperatura es Δd = α · d · ΔT. Con α = 11,5 µm/m·°C en acero, un cubo de Ø25 se dilata unos 0,29 µm por cada °C; para ganar 55 µm hay que subirlo unos 190 °C. La mesa «Montaje térmico» del laboratorio lo calcula.
Corrección técnica 3 (sección 3): «Interferencia siempre positiva» es correcto solo para la interferencia mínima: debe ser mayor que cero en el peor caso; si no, algunas parejas quedarían con juego y el ajuste ya no sería con interferencia. Además, «no hay holgura» debe leerse como «ninguna pareja posible queda con juego». La ficha tampoco indica que la interferencia máxima genera esfuerzos que deben comprobarse (el cubo puede fisurarse si es delgado o de fundición frágil), ni que no se debe desmontar a golpes un ajuste a presión. Las ruedas dentadas y las poleas «a presión» suelen llevar además chaveta, y las ruedas de ferrocarril son un ejemplo clásico de ajuste a presión sin chaveta.
4. Ajuste de transición
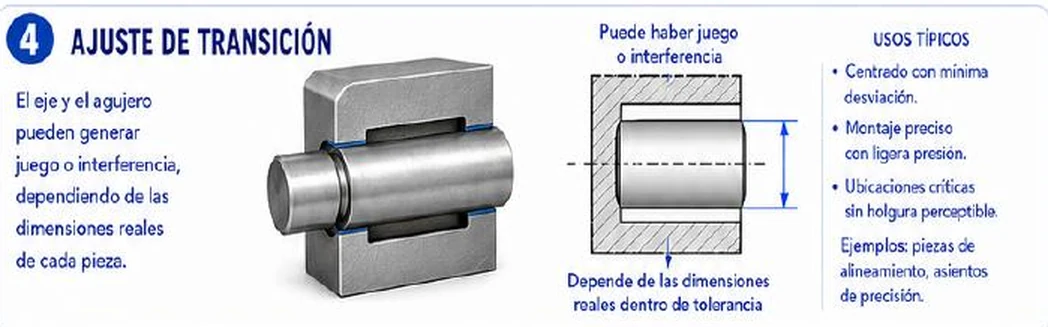
En un ajuste de transición las dos zonas de tolerancia se solapan. Cada pareja concreta puede quedar con un poco de juego o con un poco de apriete, según dónde caigan las medidas reales dentro de sus tolerancias. Por eso el ajuste se describe con dos cifras: el juego máximo (Jmáx = ES − ei) y la interferencia máxima (Imáx = es − EI).
Se usa donde se necesita centrar con precisión y poder montar y desmontar con herramientas ligeras (martillo de plástico, prensa pequeña): poleas o engranajes que se aseguran contra el giro con chaveta, casquillos de posición, anillos interiores de rodamientos con carga ligera, pasadores de referencia. Para este uso es una buena opción H7/k6 (casi sin juego, apriete ligero); H7/n6 es una transición más firme, que ya necesita prensa; y H7/js6 es una transición suave, repartida de forma simétrica.
La mayoría de las parejas de un ajuste de transición se concentran cerca del centro de la distribución: al fabricar en serie con piezas centradas en su tolerancia, la probabilidad de llegar al juego o al apriete máximo es pequeña. Un cálculo estadístico permite estimar el porcentaje de parejas con juego y con apriete; no lo desarrollamos aquí, pero conviene saber que el peor caso es raro, aunque posible.
Corrección técnica 4 (sección 4): la ficha dice que el ajuste de transición se usa con «ligera presión» y en «ubicaciones críticas sin holgura perceptible», pero no avisa de que no puede transmitir par por sí solo: como una parte de las parejas queda con juego, el ajuste necesita chaveta, estría u otro seguro. Tampoco se menciona la medida de cada pieza: para saber si una pareja concreta tiene juego o apriete hay que medir las dos piezas, no basta con mirar el plano. «Piezas de alineamiento» es válido; «asientos de precisión» depende de la forma y la rugosidad, no solo del diámetro.
5. Ejemplo calculado
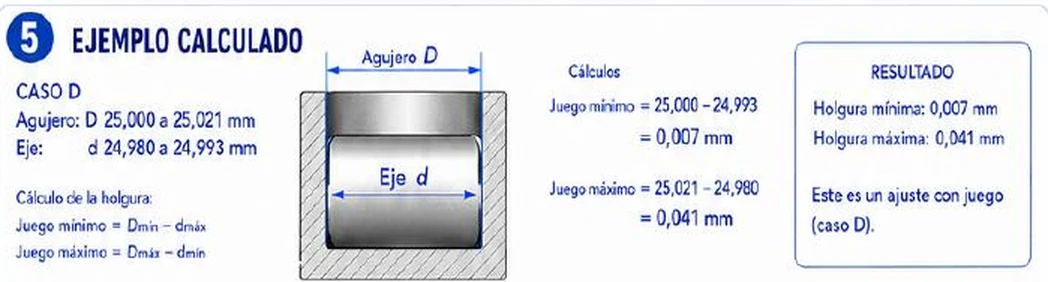
El ejemplo de la ficha: agujero de 25,000 a 25,021 mm y eje de 24,980 a 24,993 mm. Paso a paso:
- Tolerancias: TD = 25,021 − 25,000 = 0,021 mm (21 µm); Td = 24,993 − 24,980 = 0,013 mm (13 µm).
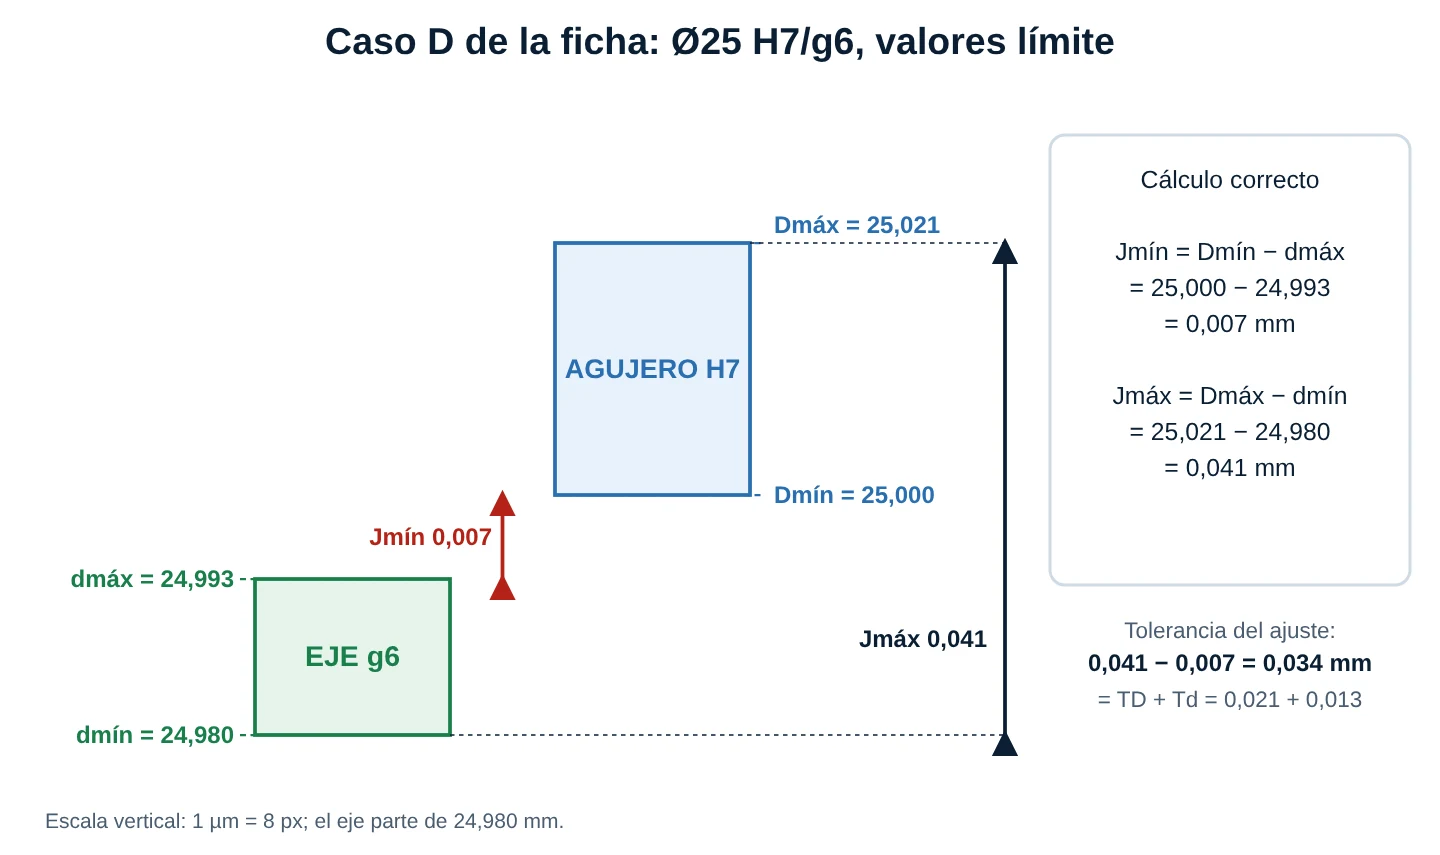
- Juego mínimo (agujero más pequeño con el eje más grande): Jmín = 25,000 − 24,993 = 0,007 mm.
- Juego máximo (agujero más grande con el eje más pequeño): Jmáx = 25,021 − 24,980 = 0,041 mm.
- Comprobación: Jmáx − Jmín = 0,041 − 0,007 = 0,034 mm = TD + Td = 0,021 + 0,013 = 0,034 mm. Coincide.
- Clasificación: el juego mínimo es positivo, así que es un ajuste con juego.
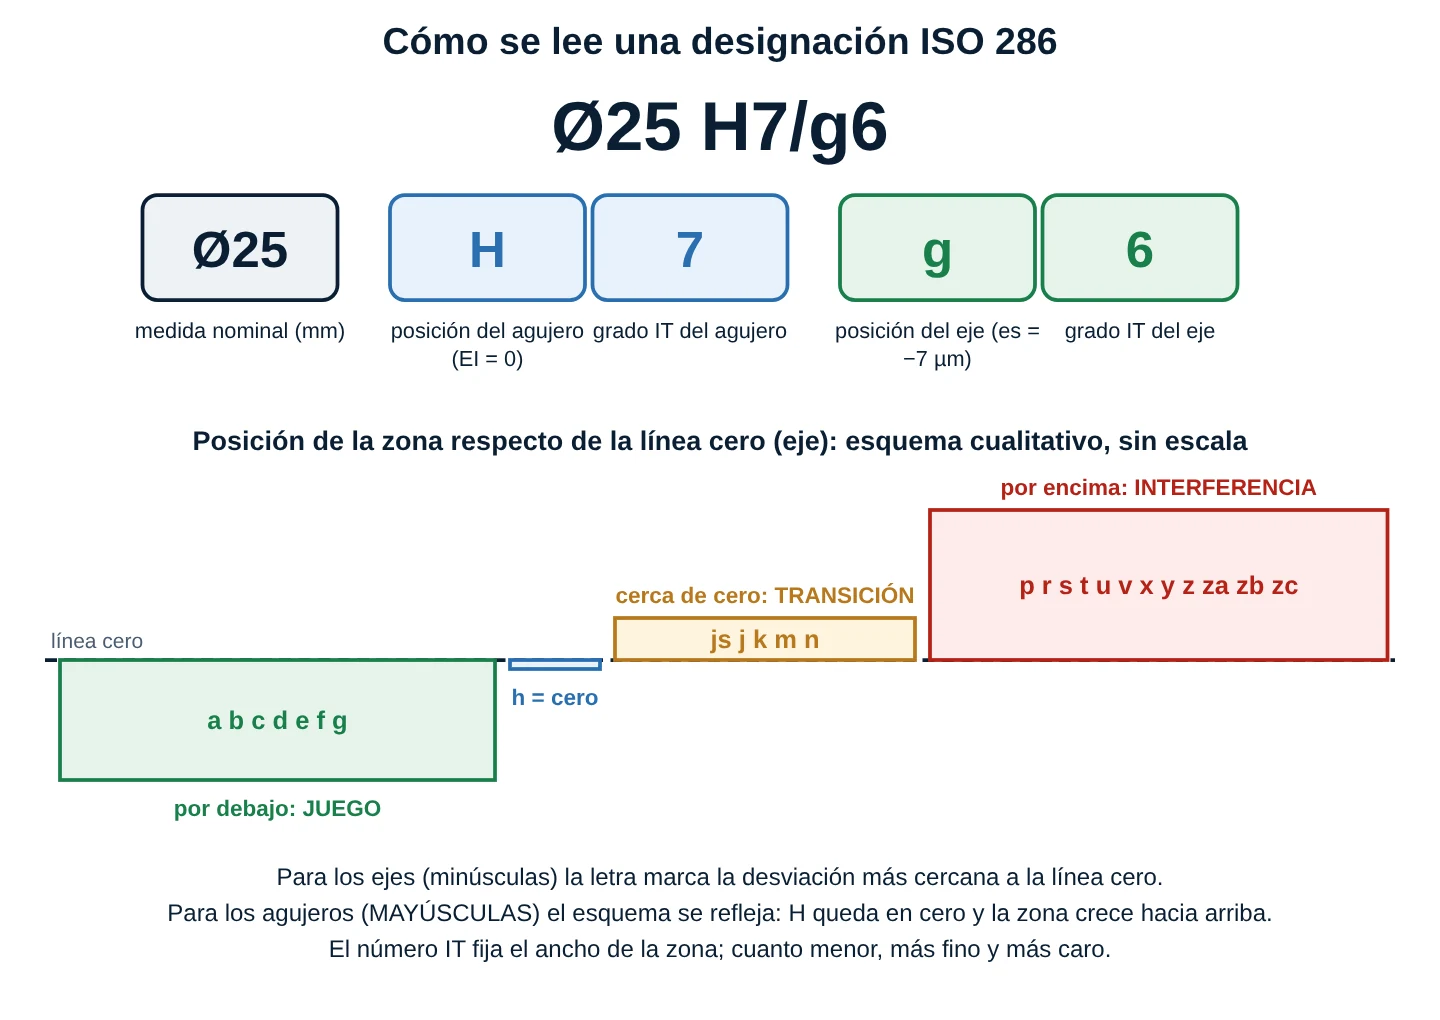
Un detalle que ayuda a entender el sistema ISO: las medidas del caso D corresponden a una designación Ø25 H7/g6. El agujero tiene desviaciones +21 / 0 µm (H7 para 18 a 30 mm) y el eje, −7 / −20 µm (g6 en el mismo rango). La ficha evita nombrar el código, y la nota importante lo justifica; aquí lo dejo como dato para validar con la tabla de la norma.
Corrección técnica 5 (sección 5): en el recuadro «Cálculo de la holgura» la ficha escribe Juego mínimo = Dmín − dmín, y eso es un error: el juego mínimo se obtiene con el eje máximo, es decir, Jmín = Dmín − dmáx. Los números de la columna «Cálculos» son los correctos (25,000 − 24,993 = 0,007), y confirman que la fórmula impresa tiene una errata. La fórmula del juego máximo (Dmáx − dmín) sí es correcta. Además, la ficha llama «Holgura mínima» y «Holgura máxima» a lo que en la columna anterior llama «Juego»: son sinónimos, pero conviene usar una sola palabra. «Caso D» es una etiqueta interna sin significado normativo, y no se indica la temperatura de referencia ni la tolerancia del ajuste (0,034 mm).
6. El sistema ISO 286 de tolerancias
Las fichas anteriores trabajan con medidas límite escritas a mano. En la práctica industrial, casi todos los planos usan el sistema ISO 286, un código que permite describir una zona de tolerancia con una letra y un número. Su lógica tiene dos partes:
- El grado de tolerancia IT (del inglés International Tolerance), que fija el ancho de la zona. Hay 20 grados (IT01, IT0, IT1 a IT18); los de uso común en piezas mecánicas son IT5 a IT11. A mayor número, zona más ancha y fabricación más barata. El ancho depende también del diámetro: a mayor diámetro, mayor tolerancia para el mismo grado.
- La desviación fundamental (la letra), que fija la posición de la zona respecto de la línea cero. Mayúsculas para agujeros (A a ZC) y minúsculas para ejes (a a zc).
6.1 Los grados IT más usados
Valores de ISO 286-1 (en µm) para los intervalos de diámetro más frecuentes:
| Diámetro (mm) | IT5 | IT6 | IT7 | IT8 | IT9 |
|---|---|---|---|---|---|
| de 3 a 6 | 5 | 8 | 12 | 18 | 30 |
| de 6 a 10 | 6 | 9 | 15 | 22 | 36 |
| de 10 a 18 | 8 | 11 | 18 | 27 | 43 |
| de 18 a 30 | 9 | 13 | 21 | 33 | 52 |
| de 30 a 50 | 11 | 16 | 25 | 39 | 62 |
| de 50 a 80 | 13 | 19 | 30 | 46 | 74 |
| de 80 a 120 | 15 | 22 | 35 | 54 | 87 |
Observa que el caso D usa IT7 (21 µm) para el agujero e IT6 (13 µm) para el eje en el intervalo de 18 a 30 mm, y que los valores crecen con el diámetro y con el grado. Una regla práctica: se asigna al agujero un grado más que al eje, porque es más difícil acabar un agujero con precisión que un eje.
6.2 Las letras: dónde queda la zona
Para los ejes: de la a a la g la zona queda por debajo de la línea cero (juego, y más juego cuanto más cerca de la «a»); la h tiene su desviación superior en cero; de js a n la zona queda cerca de cero (transición); de la p a la zc queda por encima (interferencia creciente). Para los agujeros el esquema es simétrico: la H tiene su desviación inferior en cero (el agujero «normal» solo crece), y las letras A a G dejan la zona por encima (juego con ejes h).
6.3 Agujero base y eje base
El sistema permite fijar uno de los dos y variar el otro:
- Sistema de agujero base: el agujero siempre es H (EI = 0) y se cambia la letra del eje para obtener el juego o apriete deseado (H7/g6, H7/k6, H7/p6). Es el más común, porque los agujeros se hacen con herramientas de medida fija (brocas, escariadores, brochas) y cada medida de herramienta cuesta, mientras que un eje se puede rectificar a cualquier medida.
- Sistema de eje base: el eje siempre es h (es = 0) y se varía la letra del agujero (G7/h6, K7/h6, P7/h6). Se usa cuando un mismo eje trefilado o rectificado debe llevar varias piezas con ajustes distintos (por ejemplo, poleas y cojinetes en un eje de transmisión).
6.4 Valores del Ø25 para los ajustes preferentes
| Ajuste | Agujero (µm) | Eje (µm) | Resultado | Tipo |
|---|---|---|---|---|
| H8/f7 | +33 / 0 | −20 / −41 | juego de 20 a 74 | juego (giro libre) |
| H7/g6 | +21 / 0 | −7 / −20 | juego de 7 a 41 | juego (deslizante) |
| H7/h6 | +21 / 0 | 0 / −13 | juego de 0 a 34 | juego mínimo nulo |
| H7/k6 | +21 / 0 | +15 / +2 | juego 19, apriete 15 (máximos) | transición |
| H7/n6 | +21 / 0 | +28 / +15 | juego 6, apriete 28 (máximos) | transición firme |
| H7/p6 | +21 / 0 | +35 / +22 | apriete de 1 a 35 | interferencia ligera |
En la práctica se usa un conjunto reducido de ajustes preferentes para disminuir la variedad de herramientas y calibres. Los valores de la tabla anterior son los de la zona de 18 a 30 mm; para otro diámetro hay que ir a la tabla de ISO 286-2 o a la del fabricante. Mira el laboratorio: la primera mesa incluye estos seis casos.
7. Nota importante y recomendación técnica

La nota importante es una advertencia sensata: no se debe inventar un código de ajuste ni una tolerancia de memoria. Las desviaciones dependen del rango de diámetros y del grado, y un valor mal recordado produce piezas que no ajustan. La recomendación técnica resume bien el criterio de selección: función de la unión, cargas, método de montaje y condiciones de servicio (temperatura, lubricación, vibración, materiales). Yo agregaría: acabado superficial, diferencia de dilatación entre materiales y facilidad de desmontaje para el mantenimiento.
Corrección técnica 6 (sección 7): la recomendación dice «verifique las dimensiones límite antes del montaje», pero no especifica cómo: con instrumentos calibrados, a 20 °C (o con la corrección térmica), midiendo en varias posiciones y en dos direcciones (para detectar ovalización y conicidad) y registrando los valores. También omite revisar la forma (cilindricidad, redondez) y la rugosidad, que afectan el ajuste real aunque el diámetro medio esté en tolerancia. Y la frase «conforme a las instrucciones del fabricante» no sustituye al cálculo cuando el diseño es propio.
8. Procedimientos paso a paso
8.1 Elegir un ajuste
- Define la función: ¿debe moverse (juego), sostener y transmitir (interferencia) o solo centrar (transición)?
- Estima las cargas y la velocidad; para giro, fija un juego razonable (del orden de 0,001 d a 0,002 d en un cojinete lubricado) y comprueba la lubricación.
- Decide el sistema: agujero base salvo razón de peso.
- Elige un ajuste preferente de la tabla y revisa sus valores en la norma para el diámetro real.
- Si es con interferencia, calcula la presión y el par con la interferencia mínima, y los esfuerzos con la máxima.
- Comprueba que el grado IT es fabricable y medible con los medios del taller; si no, afloja el grado.
8.2 Verificar piezas antes de ensamblar
- Limpia y estabiliza las piezas a 20 °C (o anota la temperatura y corrige).
- Pon a cero el instrumento con un patrón y comprueba la repetibilidad.
- Mide el eje en dos secciones y dos direcciones cada una (para detectar ovalización y conicidad); lo mismo con el agujero.
- Compara con ES, EI, es y ei del plano; calcula el juego o interferencia reales = D − d.
- Si hay desvío, decide: repasar (agujero pequeño o eje grande), seleccionar parejas o rechazar.
- Registra los valores medidos con la identificación de la pieza.
8.3 Montar un ajuste con interferencia con calor
- Calcula el ΔT con Δd = α · d · ΔT, tomando como dilatación necesaria la interferencia máxima más un juego de montaje.
- Calienta el cubo de forma uniforme y controlada (horno o inductor), con un termómetro o tizas de temperatura, sin llama directa.
- Limpia el eje y verifica que el agujero calentado entra con el calibre de montaje o a mano con guantes.
- Monta rápido y alineado hasta el tope; sujeta la pieza mientras se enfría.
- Deja enfriar sin choques térmicos (sin agua ni aire comprimido).
- Comprueba la posición axial y registra el procedimiento.
9. Casos reales de planta
Caso 1: el eje de una bomba con el buje «flojo»
Una bomba centrífuga vibra a velocidad nominal. El buje de bronce del cojinete lleva Ø25 H7 y el eje, g6, con un juego de diseño de 7 a 41 µm. Al medir se encuentra el buje en 25,046 y el eje en 24,962 mm: el juego real es de 84 µm, el doble del máximo. Causa: desgaste por arranque con lubricación deficiente. Acción: reponer buje y reparar el eje (cromado duro o metalizado y rectificado a medida), y revisar la lubricación. Lección: el juego crece con el desgaste y la vibración lo delata; medir ambas piezas indica cuál se desgastó más.Caso 2: la polea que gira sobre el eje
Una polea con ajuste de transición y chaveta empieza a golpear. Al desmontarla se encuentra polvo rojizo (óxido fino) en el asiento y la chaveta aplastada. Causa: un ajuste con juego en el peor caso, más cargas alternas, produce micromovimientos y corrosión por fretting. Acción: recuperar el asiento y pasar a un ajuste con interferencia ligera, con chaveta como respaldo. Lección: si el servicio es duro, un ajuste de transición no basta para fijar una polea.Caso 3: el eje que «medía de más»
Un eje de Ø100 mm recién rectificado se mide en la máquina a 35 °C y da 100,012 mm; el plano pide un máximo de 100,000 (límites de 99,965 a 100,000). El operador lo da por rechazado. Pero a 20 °C el eje habrá encogido unos 17 µm (11,5 µm/m·°C × 0,1 m × 15 °C), y pasará a 99,995, dentro de tolerancia. Acción: estabilizar la pieza en sala de medición y medir de nuevo. Lección: la temperatura puede consumir toda la tolerancia; para piezas grandes y tolerancias finas, medir siempre a 20 °C.Caso 4: el anillo del rodamiento que se «escapa»
En un ventilador el aro interior de un rodamiento gira sobre el eje (se nota por el brillo y por el eje con desgaste circular). Causa: el ajuste es demasiado suelto para una carga de dirección fija (por ejemplo, el tiro de la correa) respecto de la cual gira el aro interior. Acción: recuperar el eje y volver a un ajuste con apriete ligero según el catálogo del fabricante del rodamiento. Lección: el aro que gira respecto de la dirección de la carga lleva ajuste con apriete; el que queda fijo respecto de ella admite un ajuste más flojo.10. Errores comunes que conviene evitar
- Confundir tolerancia con juego: la tolerancia es de una pieza, el juego es entre dos.
- Restar los límites equivocados: Jmín = Dmín − dmáx (no dmín), como en la errata de la ficha.
- Calcular con medidas nominales y olvidar que las piezas reales están en cualquier punto de la zona.
- Inventar códigos sin tabla: las desviaciones de H7 o g6 cambian con el diámetro.
- Medir en caliente o con un instrumento sin calibrar.
- Pedir una tolerancia más fina de la necesaria: cada grado de más encarece la pieza.
- Calcular el apriete con la interferencia nominal, sin descontar el alisado de la rugosidad ni revisar el esfuerzo del cubo con la interferencia máxima.
- Montar un ajuste con interferencia a golpes: marca las superficies y desalinea; se usa prensa, calor, frío o aceite a presión.
- Mezclar materiales sin tener en cuenta la dilatación: un buje de aluminio en una carcasa de acero cambia de ajuste con la temperatura.
Resumen rápido (cheat-sheet)
| Tema | Idea clave | Regla práctica |
|---|---|---|
| Tolerancia | TD = Dmáx − Dmín; Td = dmáx − dmín | Una pieza; en µm o mm |
| Juego | Jmín = Dmín − dmáx; Jmáx = Dmáx − dmín | Jmáx − Jmín = TD + Td |
| Interferencia | Imín = dmín − Dmáx; Imáx = dmáx − Dmín | Calcular con los dos extremos |
| Transición | Zonas solapadas | Centrar; necesita chaveta para el par |
| ISO 286 | IT (ancho) + letra (posición) | Agujero base H; un grado más al agujero |
| Presión | p = (δ/d)(E/2)[1 − (d/De)²] | T = μ p π d² L ÷ 2, con seguridad ≥ 1,5 |
| Montaje térmico | Δd = α d ΔT | Acero: 0,29 µm por °C en Ø25 |
| Medición | 20 °C, dos secciones, dos direcciones | Calibre pasa / no pasa o micrómetro |
Glosario breve
- Medida nominal: valor teórico del plano sobre el que se aplican las desviaciones.
- Dimensiones límite: medidas máxima y mínima aceptables.
- Desviación: diferencia entre una dimensión límite y la nominal (ES, EI, es, ei).
- Tolerancia: diferencia entre las dimensiones límite.
- Ajuste: relación entre las medidas de un eje y de un agujero que se acoplan.
- Juego / interferencia: diferencia positiva / negativa entre agujero y eje.
- IT: grado de tolerancia normalizado (ancho de la zona).
- Agujero base / eje base: sistema que mantiene H o h fijo y varía la otra pieza.
- Máximo material: el límite con más material (dmáx en el eje, Dmín en el agujero).
Normas y datos a validar
- El sistema de tolerancias y ajustes lo define ISO 286-1 (bases) e ISO 286-2 (tablas); la temperatura de referencia, ISO 1 (20 °C). Verificar la edición vigente y la equivalente local (por ejemplo, la norma peruana o la UNE).
- Los valores IT5 a IT9 de la tabla y las desviaciones de H7, g6, h6, k6, n6, p6, H8 y f7 para Ø18 a 30 mm son los de ISO 286 que conozco; validarlos con la tabla de la norma o del fabricante antes de usarlos en un plano.
- La designación H7/g6 del caso D es una deducción a partir de los valores de la ficha, que no nombra el código: debe confirmarse.
- La fórmula de presión es la de Lamé para eje macizo y cubo del mismo material; con materiales distintos, ejes huecos, cubos cortos o plasticidad hay que usar el cálculo completo. El coeficiente de rozamiento (0,1 a 0,15) y el descuento del 40 % al 60 % de Rz por alisado son valores orientativos.
- El juego de 0,001 d a 0,002 d en cojinetes lisos es una referencia habitual, no una norma; depende de velocidad, carga y viscosidad.
- Los coeficientes de dilatación (acero 11,5; fundición 10,5; bronce 18; aluminio 23 µm/m·°C) son valores típicos; el de la contracción a −196 °C con α constante sobrestima el resultado real.
- El límite de 300 °C para calentar piezas es una guía general; para aceros templados o piezas con tratamiento hay que respetar el límite del material.
- Los datos de los ejemplos y casos son supuestos didácticos. El número impreso al pie de la ficha (90) es el de la página del libro; en la serie del blog es la hoja 40.
11. Laboratorio de ajustes y tolerancias
El laboratorio tiene cuatro mesas. En Ajuste escribes las desviaciones ES, EI, es y ei y ves las zonas, el tipo de ajuste y los juegos o apriete. En Grados IT eliges el diámetro y el grado de agujero y de eje, y ves las tolerancias. En Montaje térmico calculas cuánto hay que calentar una pieza para montar un ajuste con apriete. En Piezas medidas introduces las medidas reales y el laboratorio dice si cada pieza está en tolerancia y qué juego real resulta.
Pruebas sugeridas:
- En la primera mesa pulsa Caso D · H7/g6, luego H7/k6 y H7/p6: el agujero es el mismo, pero el eje pasa de abajo a arriba y el ajuste cambia de tipo.
- En la segunda mesa pulsa Ø25 · H7 y g6 y luego Ø120 · H9 y h9: la zona se ensancha con el grado y con el diámetro.
- En la tercera mesa pulsa Ø25 · H7/p6 en acero (unos 190 °C de más) y luego Apriete extremo Ø25: la temperatura supera el límite y aparece el aviso.
- En la cuarta mesa compara Ambas buenas con Eje desgastado y Agujero ovalizado: el juego real se sale del rango de diseño.
Qué hace el modelo: en la primera mesa, Jmáx = ES − ei y Jmín = EI − es; el ajuste es con juego si Jmín ≥ 0, con interferencia si Jmáx ≤ 0 y de transición en otro caso; la tolerancia del ajuste es Jmáx − Jmín = TD + Td. En la segunda se consulta la tabla IT5 a IT9 de ISO 286-1 por intervalo de diámetro. En la tercera, ΔT = (I + j) ÷ (α · d) con d en mm y las holguras en µm. En la cuarta, la desviación de cada pieza es (medida − nominal) en µm y el juego real es D − d. Es un modelo didáctico con valores que debes validar en la norma, y no sustituye a un cálculo de diseño.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
Tolerancias: TD = 40,025 − 40,000 = 0,025 mm; Td = 39,991 − 39,975 = 0,016 mm.
Juego mínimo: Jmín = Dmín − dmáx = 40,000 − 39,991 = 0,009 mm.
Juego máximo: Jmáx = Dmáx − dmín = 40,025 − 39,975 = 0,050 mm.
Tolerancia del ajuste: 0,050 − 0,009 = 0,041 mm = TD + Td = 0,025 + 0,016. Coincide.
Como Jmín es positivo, es un ajuste con juego.
Solución:
(a) Jmáx = ES − ei = 21 − 15 = 6 µm; Imáx = es − EI = 28 − 0 = 28 µm. El juego mínimo es EI − es = 0 − 28 = −28 µm (es decir, 28 µm de apriete).
(b) Jmín < 0 y Jmáx > 0: las zonas se solapan; es un ajuste de transición (firme: casi siempre con apriete).
(c) No debe confiarse en él: en el peor caso hay 6 µm de juego, así que el ajuste solo centra; para el par hay que añadir chaveta, estría o pasador.
Solución:
(a) Imín = ei − ES = 38 − 25 = 13 µm; Imáx = es − EI = 54 − 0 = 54 µm.
(b) El factor común es (E ÷ 2) · [1 − (d ÷ De)²] = 105.000 · (1 − 0,25) = 78.750 MPa. Presión mínima: p = (0,013 ÷ 50) · 78.750 = 0,00026 · 78.750 = 20,5 MPa. Presión máxima: p = (0,054 ÷ 50) · 78.750 = 0,00108 · 78.750 = 85,1 MPa.
(c) T = μ · p · π · d² · L ÷ 2 con p mínima: 0,12 · 20,5 · π · 2.500 · 60 ÷ 2 = 0,12 · 20,5 · 235.619 = 579.000 N·mm = unos 579 N·m. (Con la presión máxima, unos 2.400 N·m.)
(d) Dilatación necesaria = 54 + 30 = 84 µm. ΔT = 84 ÷ (11,5 · 10⁻⁶ · 50 · 1.000) = 84 ÷ 0,575 = 146 °C; la temperatura del cubo será 20 + 146 = unos 166 °C, dentro de lo razonable.
Solución:
(a) Buje: 25,046 − 25,000 = +46 µm. Eje: 24,962 − 25,000 = −38 µm.
(b) El buje debía estar entre 0 y +21: se pasa 46 − 21 = 25 µm de grande. El eje debía estar entre −20 y −7: se pasa por abajo −20 − (−38) = 18 µm de pequeño. Ambas piezas están desgastadas.
(c) Juego real = 25,046 − 24,962 = 0,084 mm. El máximo de diseño es 0,041 mm, así que lo excede en 0,043 mm (25 + 18 = 43 µm). Se reponen buje y eje, o se recupera el eje; el buje, al ser consumible, se cambia.
Solución:
(a) Dilatación necesaria = 35 + 20 = 55 µm. El coeficiente es α · d = 11,5 · 10⁻⁶ · 25 · 1.000 = 0,2875 µm/°C. ΔT = 55 ÷ 0,2875 = 191 °C, es decir, unos 211 °C de temperatura final.
(b) El eje se contrae 0,2875 · 98 = 28,2 µm (de 20 a −78 °C) y el cubo se dilata 0,2875 · 100 = 28,8 µm. Total: 28,2 + 28,8 = 57,0 µm, mayor que 55 µm: sí se consigue con un margen de 2 µm, y con temperaturas más prudentes (120 °C en lugar de 211 °C). El margen es pequeño: hay que montar sin demora.