¡Bienvenidos nuevamente al blog de Welectronic! Un motor y una bomba pueden girar perfectamente por separado y, aun así, destruirse mutuamente si sus ejes no están alineados. La desalineación es una de las causas más frecuentes de vibración alta, calentamiento de rodamientos y falla de sellos y acoples. Aquí verás los tipos de desalineación, los métodos de medición, la secuencia correcta de corrección, las tolerancias orientativas y cómo calcular los calces.
1. Tipos de desalineación
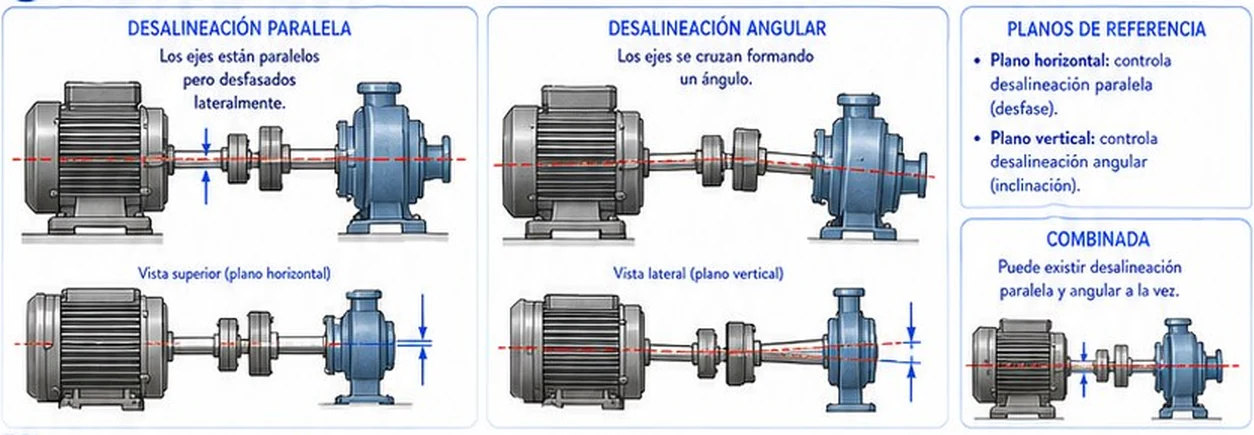
- Paralela (offset): los ejes son paralelos pero están desfasados lateralmente.
- Angular: los ejes se cruzan formando un ángulo.
- Combinada: existen ambas a la vez; es el caso más común en campo.
La desalineación se mide y corrige en dos planos: el plano horizontal (vista superior) y el plano vertical (vista lateral).
Precisión sobre el póster: el póster asocia el plano horizontal con la desalineación paralela y el vertical con la angular. En la práctica, cada plano puede tener las dos: debes medir offset y ángulo en el plano horizontal y también en el vertical (cuatro valores en total) y corregir ambos.
2. Métodos de medición
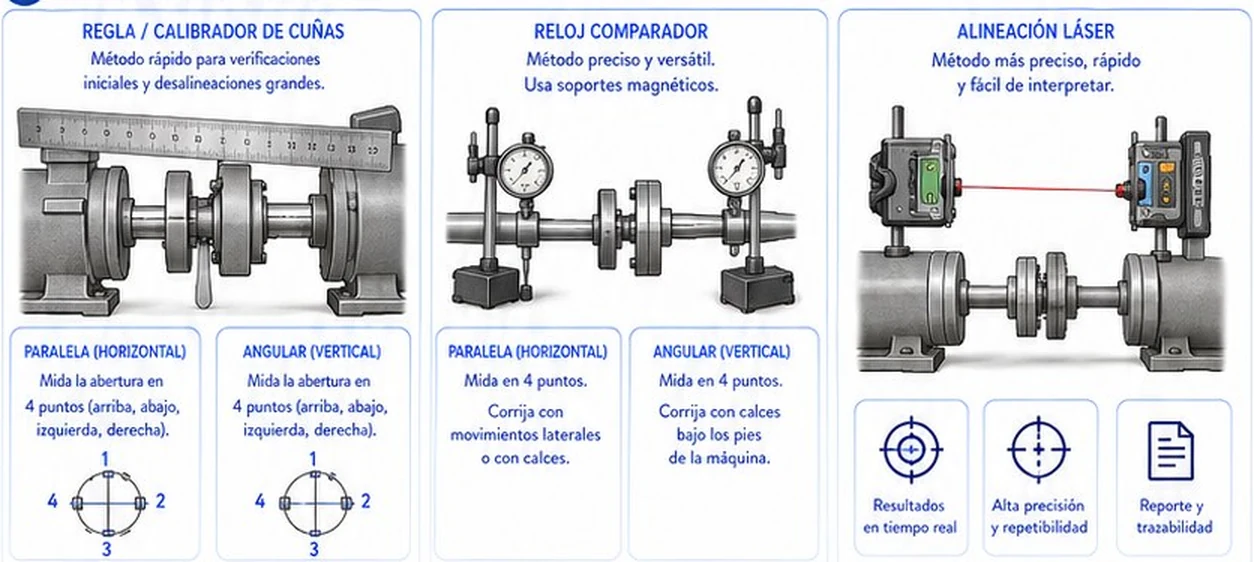
- Regla / calibrador de cuñas: método rápido para verificaciones iniciales y desalineaciones grandes. Mide la abertura en 4 puntos (arriba, abajo, izquierda, derecha).
- Reloj comparador: método preciso y versátil, con soportes magnéticos. Mide en 4 puntos; corrige con movimientos laterales o calces bajo los pies de la máquina.
- Alineación láser: el método más preciso, rápido y fácil de interpretar; da resultados en tiempo real, alta precisión y repetibilidad, y genera reporte con trazabilidad.
Con el reloj comparador, el método clásico es el de borde y cara (rim and face): el borde del acople da el offset y la cara da el ángulo. Si pones el reloj en cero arriba y giras 180°, la lectura abajo es el doble del offset (por eso el offset = lectura / 2).
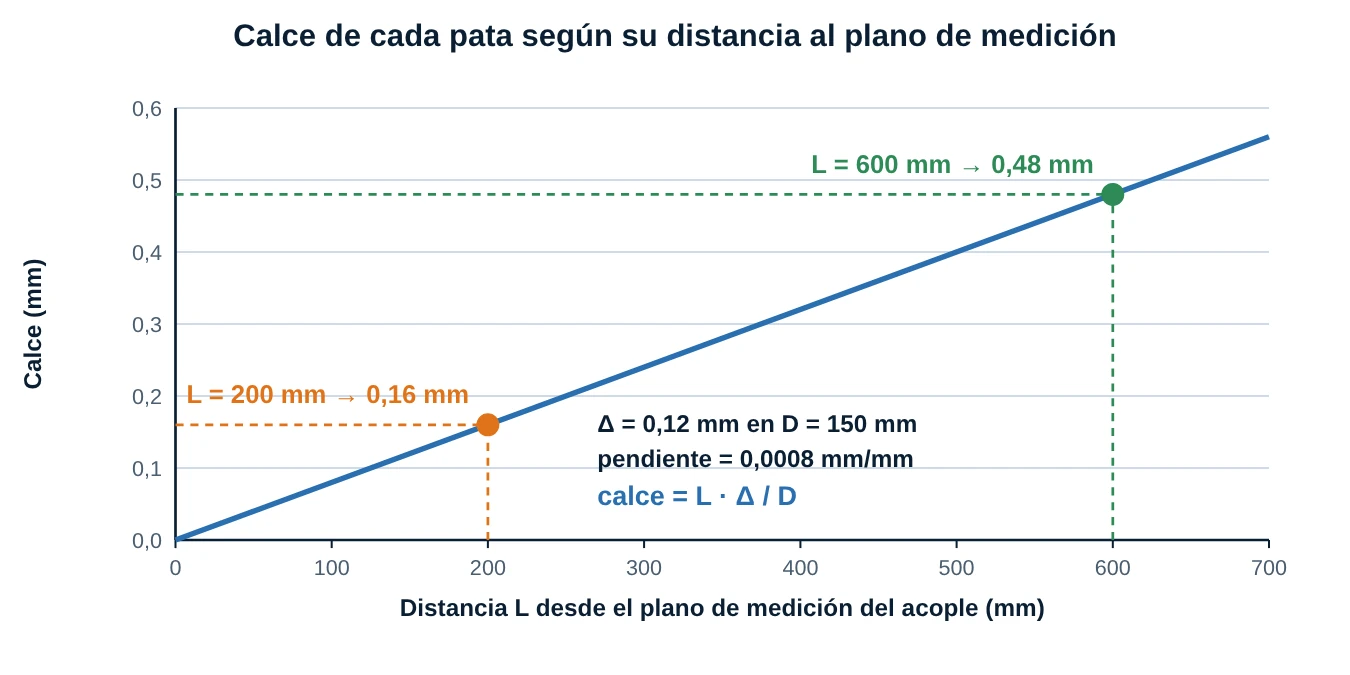
Corrección de calce en una pata = L × Δ / D
donde Δ es la diferencia de abertura medida en la cara del acople, D el diámetro sobre el que se midió y L la distancia desde el plano de medición hasta la pata.
3. Secuencia de medición y corrección
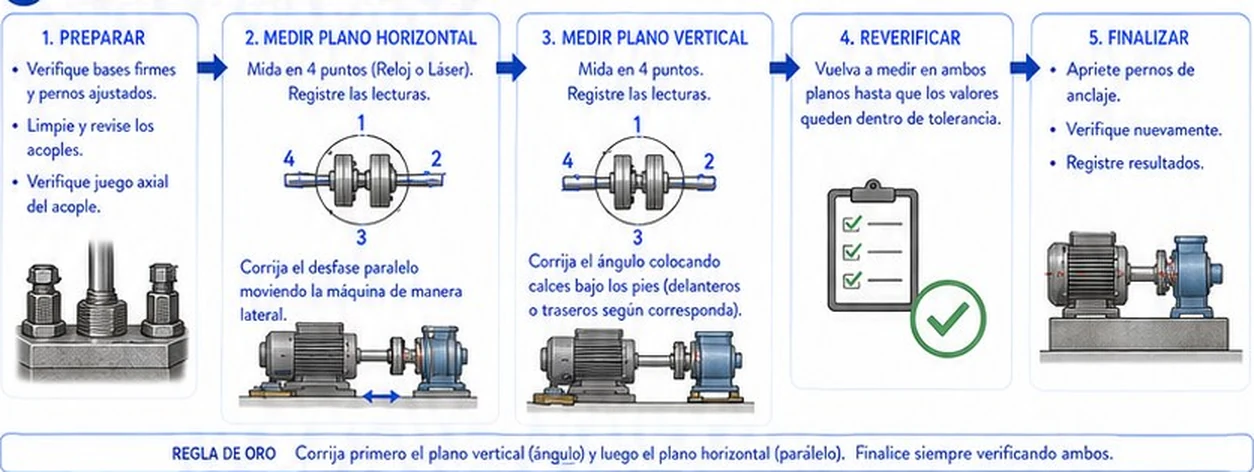
- Preparar: verifica bases firmes y pernos ajustados; limpia y revisa los acoples; verifica el juego axial del acople.
- Medir el plano horizontal (reloj o láser) en 4 puntos y registra las lecturas. Corrige el desfase paralelo moviendo la máquina lateralmente.
- Medir el plano vertical en 4 puntos y registra. Corrige el ángulo colocando calces bajo los pies (delanteros o traseros, según corresponda).
- Reverificar: vuelve a medir en ambos planos hasta que los valores queden dentro de tolerancia.
- Finalizar: aprieta los pernos de anclaje, verifica de nuevo y registra los resultados.
Regla de oro: corrige primero el plano vertical (ángulo) y luego el horizontal (paralelo). Finaliza siempre verificando ambos planos. Nota: en el póster la secuencia mide primero el horizontal; no hay contradicción si mides los dos planos antes de mover nada y, al corregir, empiezas por el vertical. Antes de todo, revisa la pata coja (soft foot) y los pernos: si la máquina no apoya bien, todas las lecturas cambian al apretar.
4. Tolerancias y herramientas de corrección
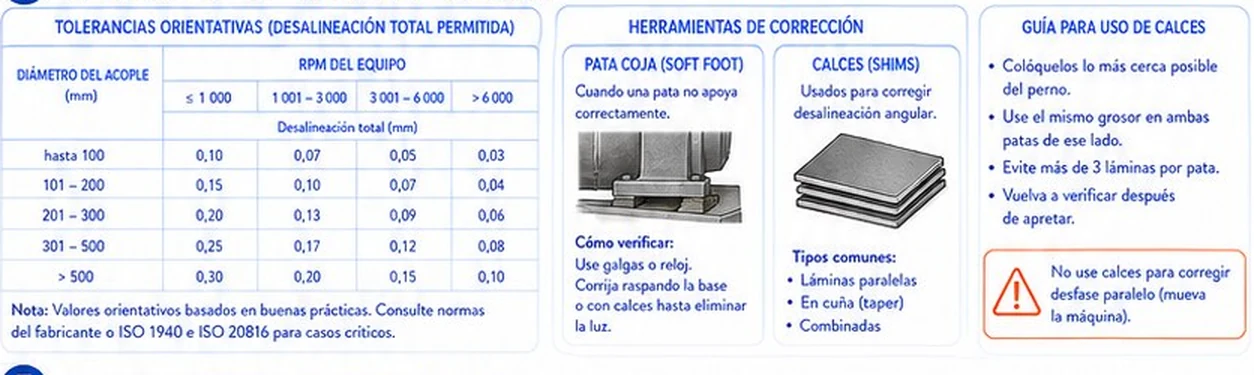
| Diámetro del acople (mm) | ≤ 1.000 rpm | 1.001-3.000 rpm | 3.001-6.000 rpm | > 6.000 rpm |
|---|---|---|---|---|
| hasta 100 | 0,10 | 0,07 | 0,05 | 0,03 |
| 101-200 | 0,15 | 0,10 | 0,07 | 0,04 |
| 201-300 | 0,20 | 0,13 | 0,09 | 0,06 |
| 301-500 | 0,25 | 0,17 | 0,12 | 0,08 |
| > 500 | 0,30 | 0,20 | 0,15 | 0,10 |
Valores orientativos de desalineación total en mm: a mayor velocidad, menor tolerancia; a mayor diámetro de acople, mayor tolerancia.
Corrección sobre las normas citadas: el póster remite a ISO 1940 e ISO 20816 para casos críticos. ISO 1940 trata del balanceo de rotores (hoy ISO 21940) y ISO 20816 de vibración, no de alineación. Para alineación, toma las tolerancias del fabricante del acople y de la máquina; la tabla es solo una referencia de buenas prácticas.
- Pata coja (soft foot): cuando una pata no apoya correctamente. Verifícala con galgas o reloj, y corrígela raspando la base o con calces hasta eliminar la luz. Una referencia habitual es mantenerla por debajo de 0,05 mm.
- Calces (shims): láminas paralelas, en cuña (taper) o combinadas. Colócalos lo más cerca posible del perno, usa el mismo grosor en ambas patas de ese lado, evita más de 3 láminas por pata y vuelve a verificar después de apretar.
- No uses calces para corregir el desfase paralelo horizontal: en ese plano mueve la máquina lateralmente. (En el plano vertical, el offset sí se corrige subiendo ambas patas con calces.)
5. Síntomas, beneficios y selección rápida
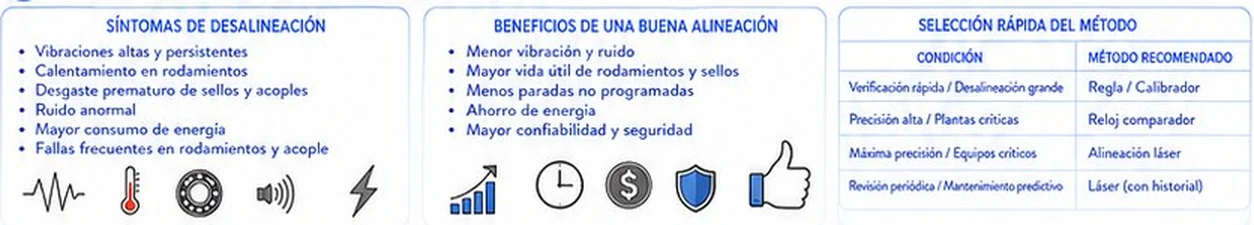
- Síntomas: vibraciones altas y persistentes (sobre todo a 1× y 2× rpm, con componente axial), calentamiento en rodamientos, desgaste prematuro de sellos y acoples, ruido anormal, mayor consumo de energía y fallas frecuentes en rodamientos y acople.
- Beneficios: menor vibración y ruido, mayor vida útil de rodamientos y sellos, menos paradas no programadas, ahorro de energía y mayor confiabilidad y seguridad.
- Selección del método: verificación rápida o desalineación grande, regla/calibrador; precisión alta en plantas críticas, reloj comparador; máxima precisión en equipos críticos, láser; revisión periódica o mantenimiento predictivo, láser con historial.
✅ 5 Problemas Resueltos
Solución:
Diámetro 150 mm → fila 101-200 mm; 1.750 rpm → columna 1.001-3.000 rpm.
Tolerancia = 0,10 mm
Solución:
Offset = lectura / 2 = 0,30 / 2 = 0,15 mm. La lectura de un reloj de borde duplica el desfase porque el eje se desplaza a ambos lados del punto de referencia.
Solución:
Pendiente = 0,12 / 150 = 0,0008 mm/mm = 0,8 mm/m (≈ 0,046°)
Calce delantero = 200 · 0,12 / 150 = 0,16 mm
Calce trasero = 600 · 0,12 / 150 = 0,48 mm
Solución:
Fila 201-300 mm, columna 1.001-3.000 rpm: tolerancia = 0,13 mm.
0,15 mm > 0,13 mm → no cumple; hay que corregir y reverificar.
Solución:
Es pata coja. Colocas un calce de 0,10 + 0,02 = 0,12 mm (solo 2 láminas, menos del máximo de 3), aprietas y vuelves a verificar con galgas o reloj hasta eliminar la luz.