¡Bienvenidos nuevamente al blog de Welectronic! Hasta ahora trabajamos con la electricidad; ahora damos un paso al mundo del mantenimiento mecánico, donde casi toda decisión (cambiar un rodamiento, rectificar un eje, aceptar o rechazar una pieza) empieza con una medida. Y el instrumento más usado en cualquier taller es el calibrador vernier, también llamado pie de rey.
Con él se miden dimensiones externas, internas y profundidades con una exactitud que una simple regla no alcanza. En esta publicación aprenderás sus partes, cómo se usa en cada tipo de medición y, sobre todo, cómo leerlo sin equivocarte.
1. Partes principales del calibrador vernier
Aunque existen muchos modelos, todos comparten los mismos elementos. Conocerlos por su nombre te permitirá entender cualquier manual o procedimiento de inspección.
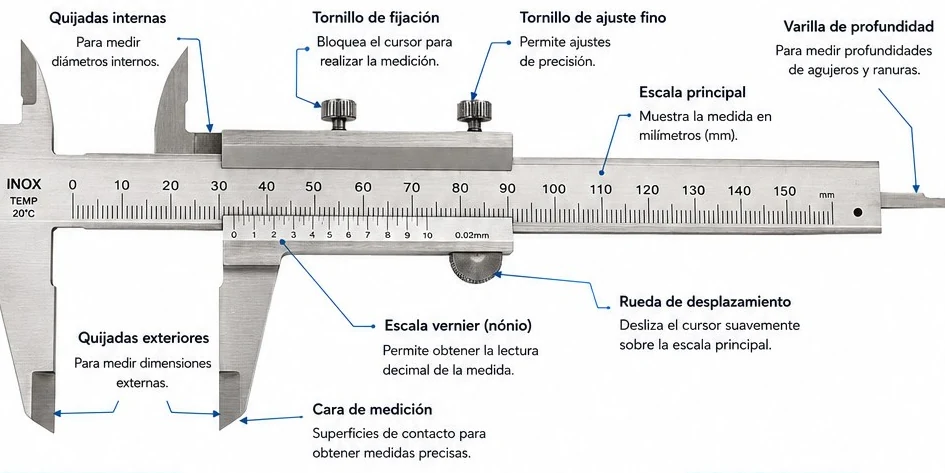
- Quijadas externas: miden dimensiones exteriores (diámetro de un eje, espesor de una placa).
- Quijadas internas: miden diámetros interiores (agujeros, ranuras, tubos).
- Varilla de profundidad: sale por el extremo derecho y mide profundidades de agujeros y ranuras.
- Escala principal: escala fija graduada en milímetros (mm).
- Escala vernier (nonio): escala móvil que permite leer la parte decimal de la medida.
- Tornillo de fijación: bloquea el cursor para conservar la medida mientras retiras el instrumento de la pieza.
- Tornillo de ajuste fino y rueda de desplazamiento: permiten mover el cursor con suavidad y afinar el contacto.
- Caras de medición: superficies de contacto con la pieza; deben estar limpias y sin golpes.
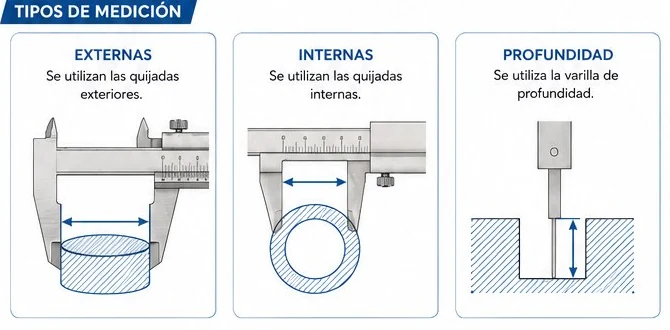
2. Los tres tipos de medición
Un mismo calibrador resuelve tres situaciones distintas según la parte que uses:
3. ¿Cómo funciona el vernier? La precisión
La escala principal solo llega hasta el milímetro. Para leer fracciones de milímetro, el cursor lleva una segunda escala: el vernier. Su precisión depende de cuántas divisiones tiene sobre la longitud equivalente a 1 mm de la escala principal:
Verniers más comunes:
10 divisiones → 0,10 mm
20 divisiones → 0,05 mm
50 divisiones → 0,02 mm (el más usado en taller)
Esa precisión suele venir grabada en el cursor, junto a la escala vernier (por ejemplo, 0.02 mm).
4. Cómo leer el vernier en 3 pasos
- Lee la escala principal: toma el valor en milímetros enteros justo antes del cero del vernier.
- Busca la coincidencia: encuentra la línea del vernier que queda exactamente alineada con una línea de la escala principal.
- Suma: multiplica el número de esa línea por la precisión del vernier y súmalo a la lectura de la escala principal.
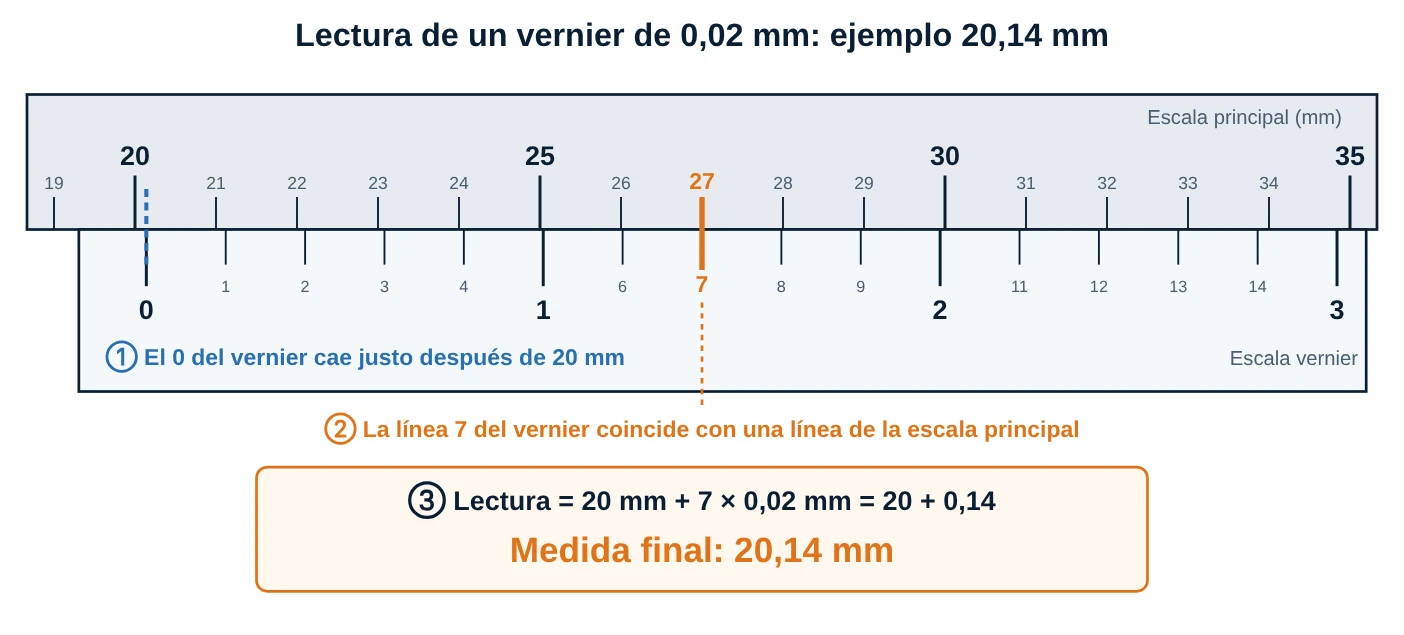
⚠️ Error frecuente: los números grabados en el vernier (0, 1, 2… 10) marcan décimas de milímetro, es decir, cada número equivale a 5 rayitas de 0,02 mm. Para no confundirte, cuenta las rayitas pequeñas desde el cero hasta la que coincide. En el ejemplo es la 7.ª rayita, no el número 7.
5. Simulador: practica la lectura
Escribe una medida (por ejemplo 23,46) y mira cómo el vernier se mueve hasta ella; la lupa te muestra qué rayita coincide y cómo se suma. Luego pulsa Reto: medida al azar y lee tú la medida antes de ver la respuesta.
6. Buenas prácticas y cuidado
- Limpia las caras de medición antes de usar el instrumento.
- Con las quijadas cerradas, verifica que la lectura sea 0,00; si no lo es, hay un error de cero que debes compensar.
- No fuerces el instrumento: una presión excesiva deforma las quijadas y falsea la lectura.
- Mide con la pieza bien apoyada y el calibrador perpendicular a la superficie.
- Guarda el calibrador en su estuche para evitar golpes y suciedad.
✅ 5 Problemas Resueltos
Solución:
Datos: lectura principal = 20 mm ; N = 7 ; precisión = 0,02 mm
Medida = 20 + (7 × 0,02)
Medida = 20 + 0,14
Medida = 20,14 mm
Solución:
Medida = 45 + (13 × 0,02)
Medida = 45 + 0,26
Medida = 45,26 mm
Solución:
Precisión = 1 mm / 20 = 0,05 mm
Medida = 12 + (9 × 0,05)
Medida = 12 + 0,45
Medida = 12,45 mm
Solución:
Precisión = 1 mm / N.º de divisiones
50 divisiones: 1 / 50 = 0,02 mm
10 divisiones: 1 / 10 = 0,10 mm
(A más divisiones, mayor precisión de lectura).
Solución:
Rango permitido: 25,00 − 0,05 = 24,95 mm hasta 25,00 + 0,05 = 25,05 mm
Medida = 25 + (4 × 0,02) = 25,08 mm
Como 25,08 mm > 25,05 mm, la pieza NO cumple (excede el límite superior por 0,03 mm).
🏋️ 5 Ejercicios Propuestos
Rango permitido: 14,70 mm a 14,80 mm.
14,72 mm está dentro del rango: sí cumple.
Rango permitido: 9,90 mm a 10,10 mm.
9,82 mm es menor que 9,90 mm: no cumple (la ranura está 0,08 mm por debajo del mínimo).