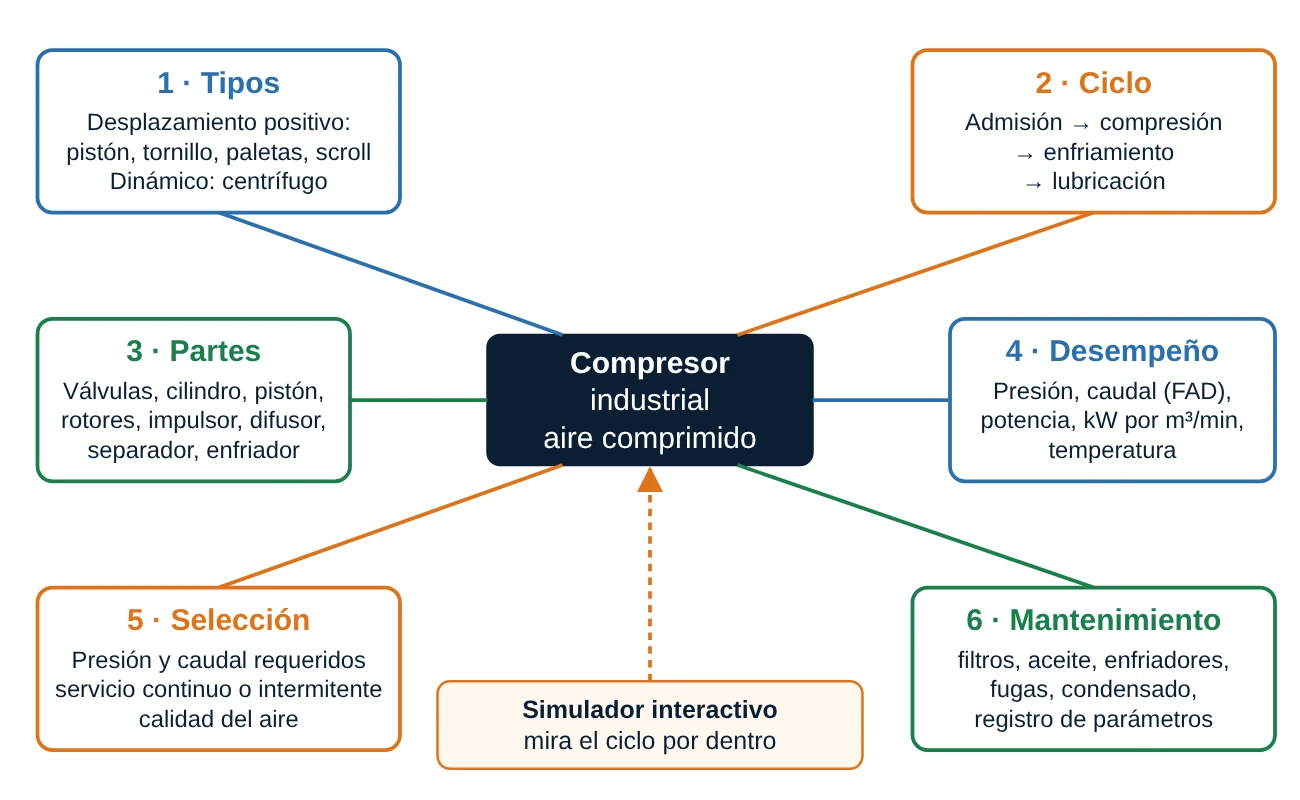
¡Bienvenidos nuevamente al blog de Welectronic! Casi toda la planta depende de un equipo que casi nadie mira hasta que se detiene: el compresor. Convierte energía eléctrica en aire comprimido, que luego mueve cilindros, herramientas, válvulas de proceso e instrumentos. Es, además, uno de los mayores consumidores de electricidad de una fábrica. En esta publicación recorremos la ficha técnica completa como si fuera un curso: tipos, ciclo de trabajo, partes, desempeño y mantenimiento, corregimos lo que hay que corregir y, al final, tienes un simulador por compresor para ver cómo trabaja cada tecnología por dentro.
Lo que vas a aprender
- Distinguir los compresores de desplazamiento positivo (pistón, tornillo, paletas, scroll) de los dinámicos (centrífugo) y saber qué hace cada pieza.
- Explicar el ciclo de admisión, compresión, enfriamiento y lubricación, y por qué el aire se calienta al comprimirlo.
- Calcular la potencia real de un compresor (no la de la ficha, que tiene un error) y el consumo específico en kW por m³/min.
- Elegir una tecnología según presión, caudal, tipo de servicio y calidad de aire.
- Diagnosticar las fallas más comunes y armar un plan de mantenimiento preventivo.
1. Tipos de compresores
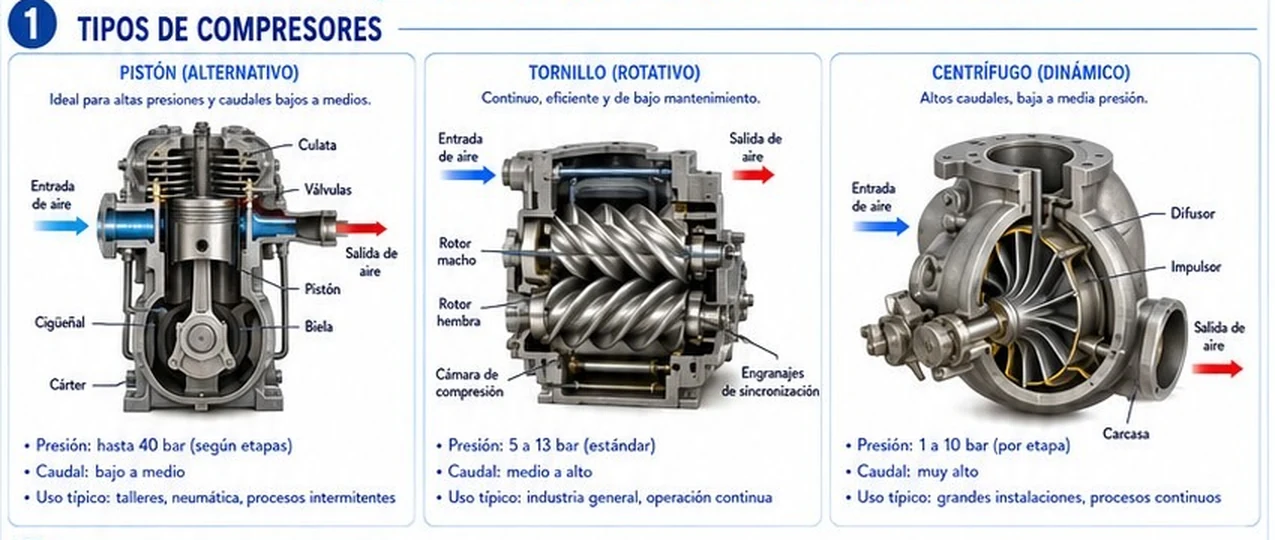
Los compresores se agrupan en dos familias según cómo suben la presión del aire:
- Desplazamiento positivo: atrapan un volumen de aire en una cámara y lo reducen mecánicamente. Entregan un caudal casi constante aunque cambie la presión. Aquí entran el pistón (alternativo), el tornillo, las paletas y el scroll (rotativos).
- Dinámicos: aceleran el aire con un impulsor a gran velocidad y después lo frenan en un difusor, donde la velocidad se convierte en presión. El centrífugo es el más común; su caudal sí depende de la presión que le pide el sistema.
| Tecnología | Cómo comprime | Presión habitual | Caudal habitual (aire libre) | Notas |
|---|---|---|---|---|
| Pistón (alternativo) | El pistón reduce el volumen del cilindro; válvulas automáticas | Hasta 40 bar o más con varias etapas | Bajo a medio (hasta unos 100 m³/min) | Servicio intermitente, buena eficiencia a carga parcial con regulación por pasos; más pulsación y vibración |
| Tornillo | Dos rotores helicoidales (macho y hembra) engranan y reducen el volumen entre lóbulos | 5 a 13 bar (estándar) | Medio a alto (≈ 0,5 a 100 m³/min) | Servicio continuo; el más usado en industria general; con aceite inyectado o sin aceite |
| Paletas | Un rotor excéntrico con paletas deslizantes; el volumen entre paletas se reduce | 4 a 10 bar | Bajo a medio | Silencioso; mantenimiento sencillo; desgaste de paletas |
| Scroll | Dos espirales (una fija y una orbitante) forman cámaras en media luna que se achican hacia el centro | 4 a 10 bar | Pequeño (hasta ~ 3 m³/min) | Sin válvulas; muy silencioso; muy usado donde el aire debe ser sin aceite |
| Centrífugo | Impulsor de alta velocidad más difusor; varias etapas con enfriamiento intermedio | Hasta 10 bar o más en total (1,5 a 3 de relación por etapa) | Muy alto (desde ~ 40 hasta miles de m³/min) | Servicio continuo y carga estable; sin aceite en el aire; riesgo de bombeo (surge) a caudal bajo |
Corrección al póster: la ficha dice que el centrífugo trabaja "de 1 a 10 bar (por etapa)". Un impulsor centrífugo de aire no sube 10 bar en una sola etapa: cada etapa da una relación de compresión de apenas 1,5 a 3. Los 7 a 10 bar de una planta se logran con tres a seis etapas en serie con enfriamiento entre ellas. El rango "1 a 10 bar" es el total de la máquina, no el de una etapa. Además, el rango de presión del pistón ("hasta 40 bar") es el habitual de catálogo para aire de planta; existen pistones especiales para varios cientos de bar.
Otras tecnologías que verás en campo: el compresor de membrana o diafragma (pequeño, sin aceite), el de lóbulos tipo Roots (sopladores de baja presión, hasta ~ 1 bar) y el axial (caudales enormes, usado en turbinas y procesos muy grandes). No los trata la ficha, pero conviene reconocerlos.
Árbol de selección rápida
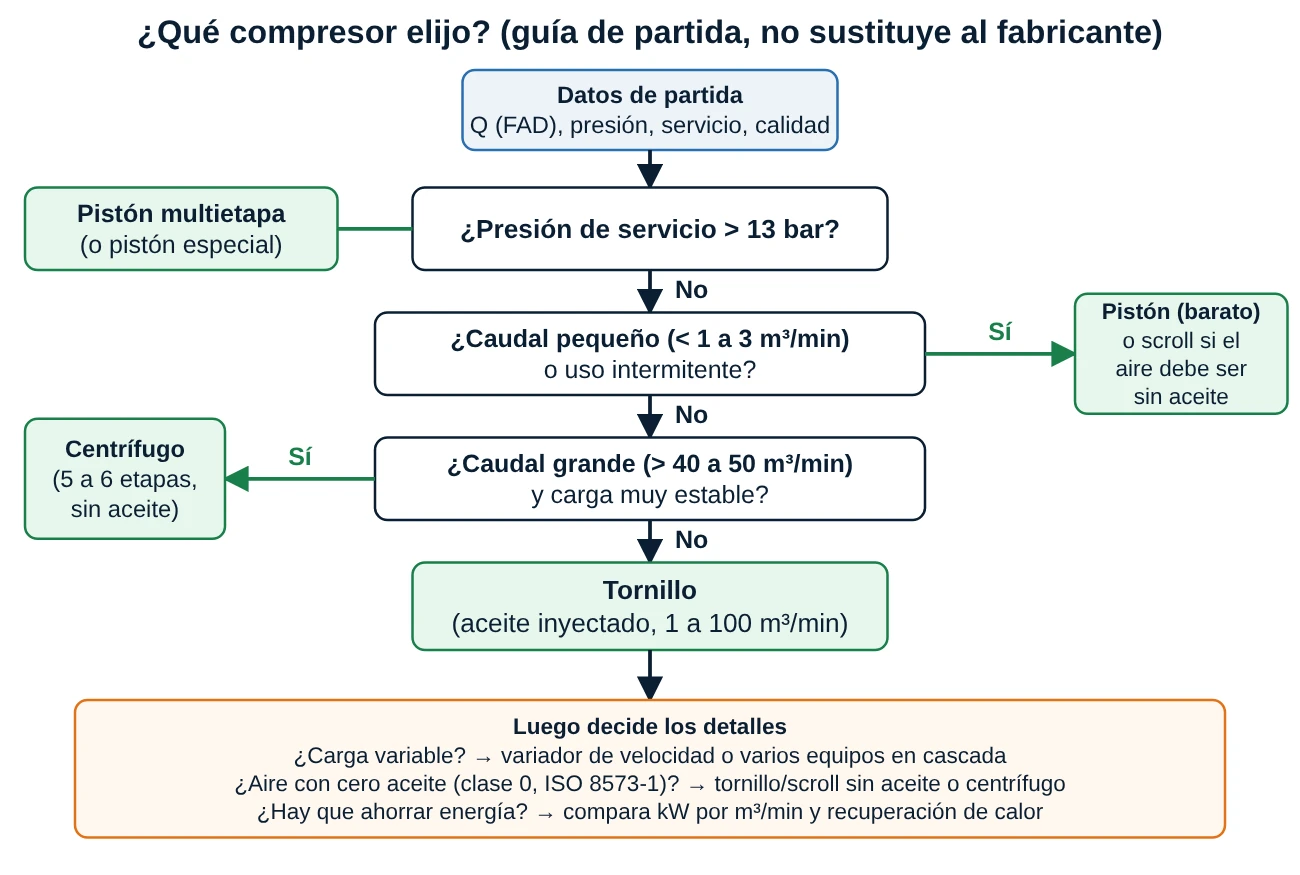
El árbol es un punto de partida: los límites (1 a 3 m³/min, 40 a 50 m³/min) son órdenes de magnitud típicos y cada fabricante tiene sus propios rangos. En la práctica se comparan, además del precio de compra, el costo de energía (suele ser más del 70 % del costo del compresor a lo largo de su vida), el mantenimiento y la continuidad del servicio.
2. Funcionamiento y ciclo
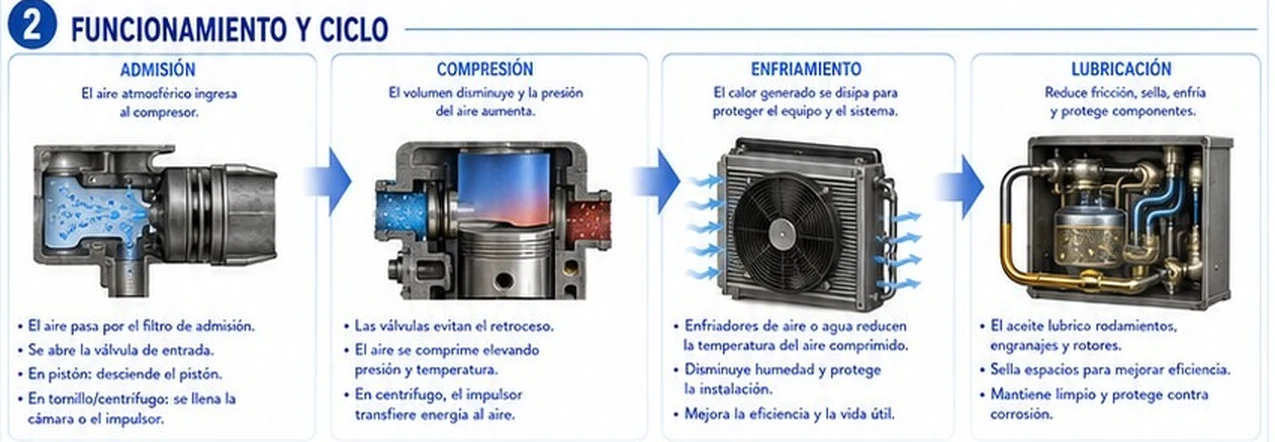
Las cuatro etapas de la ficha ocurren en toda máquina, aunque de manera distinta en cada tecnología:
- Admisión: el aire atmosférico pasa por el filtro de admisión y entra a la cámara. En el pistón, la válvula de admisión se abre cuando el pistón baja y la presión del cilindro cae por debajo de la atmosférica; en el tornillo, los lóbulos se separan y dejan crecer el hueco; en el centrífugo, el impulsor "chupa" aire por su ojo central.
- Compresión: el volumen disminuye y la presión sube. En el pistón se cierran las dos válvulas y el aire se comprime hasta que su presión supera la de la red; entonces se abre la válvula de descarga. En el tornillo la compresión es continua: el volumen entre lóbulos se reduce a medida que giran. En el centrífugo no se reduce volumen: el impulsor transfiere energía cinética que el difusor convierte en presión.
- Enfriamiento: comprimir calienta. Si se supone que no hay intercambio de calor, el aire sale a T₂ = T₁ · r(k−1)/k (k = 1,4 para aire); con r = 7,9 sale a más de 250 °C. Por eso se enfría entre etapas (interenfriador) y al final (postenfriador). Enfriar además condensa el agua del aire.
- Lubricación: reduce la fricción de rodamientos, engranajes y rotores. En el tornillo de aceite inyectado el aceite hace tres cosas: lubrica, sella las holguras entre rotores y enfría el aire durante la compresión.
Precisión sobre la lubricación: la ficha dice que el aceite "sella espacios para mejorar la eficiencia" en general. Eso es cierto solo en el tornillo (y paletas) con aceite inyectado. En los compresores sin aceite (scroll, tornillo seco, centrífugo) el aire nunca toca el aceite; el aceite solo lubrica rodamientos y engranajes fuera de la cámara de compresión, y se necesitan sellos de aire o laberintos para que no pase.
El ciclo del pistón en un diagrama p–V
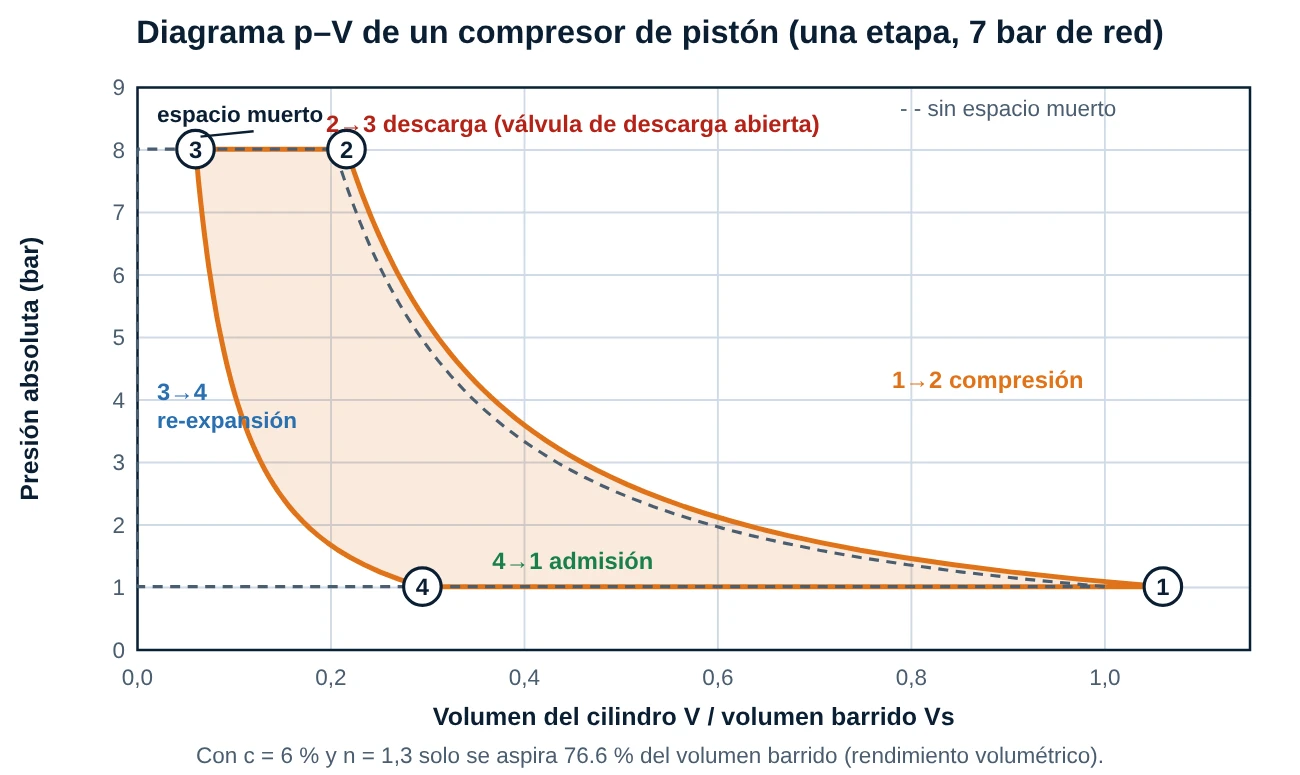
El diagrama muestra un ciclo completo con una red de 7 bar (8,01 bar absolutos): 1→2 compresión con las válvulas cerradas, 2→3 descarga, 3→4 el aire atrapado en el espacio muerto se expande y 4→1 admisión. Ese aire atrapado hace que no se aspire todo el volumen barrido: con un espacio muerto de 6 % y una relación de 7,9, el rendimiento volumétrico es solo 76,6 %. Cuanto más alta la relación de compresión, peor: por eso las presiones altas se logran con varias etapas.
Por qué se usan varias etapas
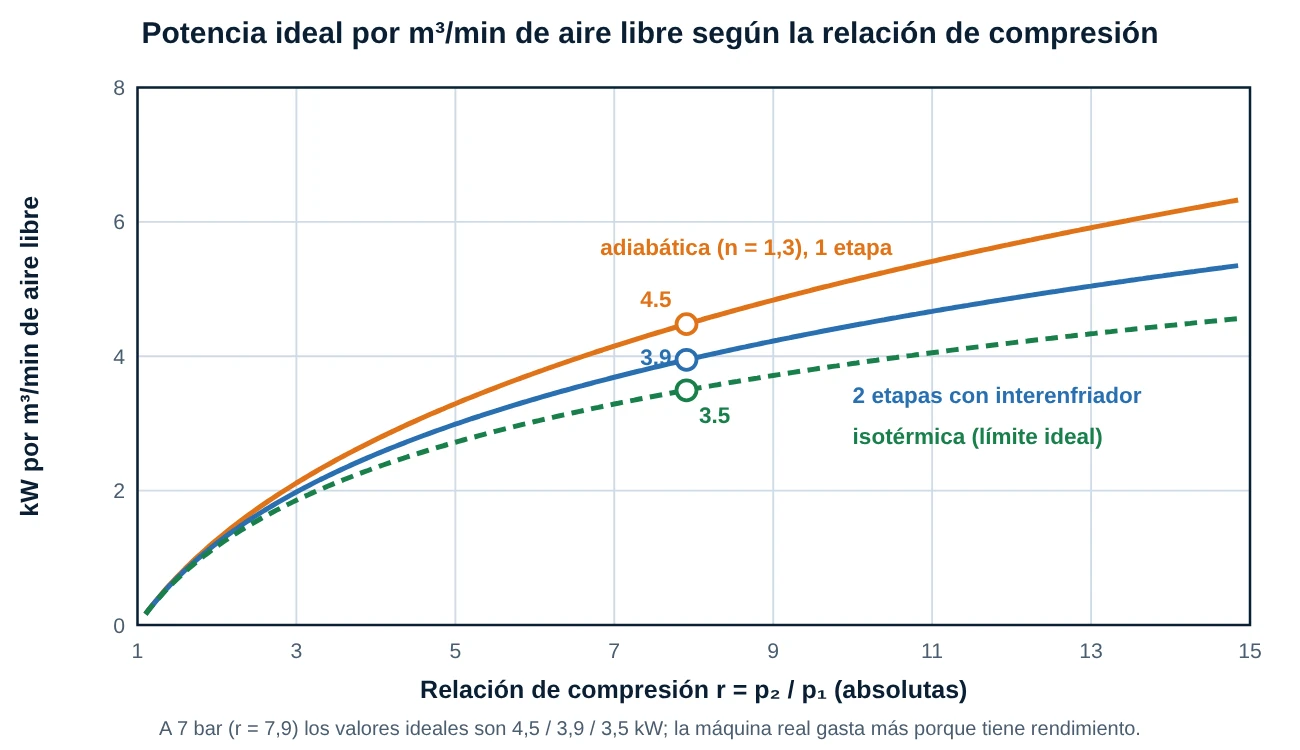
La compresión más eficiente sería la isotérmica (aire que no se calienta). En la práctica se acerca a ella enfriando entre etapas: a 7 bar, una etapa pide 4,5 kW por m³/min, dos etapas con interenfriamiento 3,9 y el límite isotérmico es 3,5. El ahorro crece con la presión, y por eso toda máquina de alta presión es multietapa. Como regla práctica, la relación por etapa no debe pasar de 4 a 5 (temperatura de descarga, válvulas y rendimiento volumétrico).
3. Partes principales
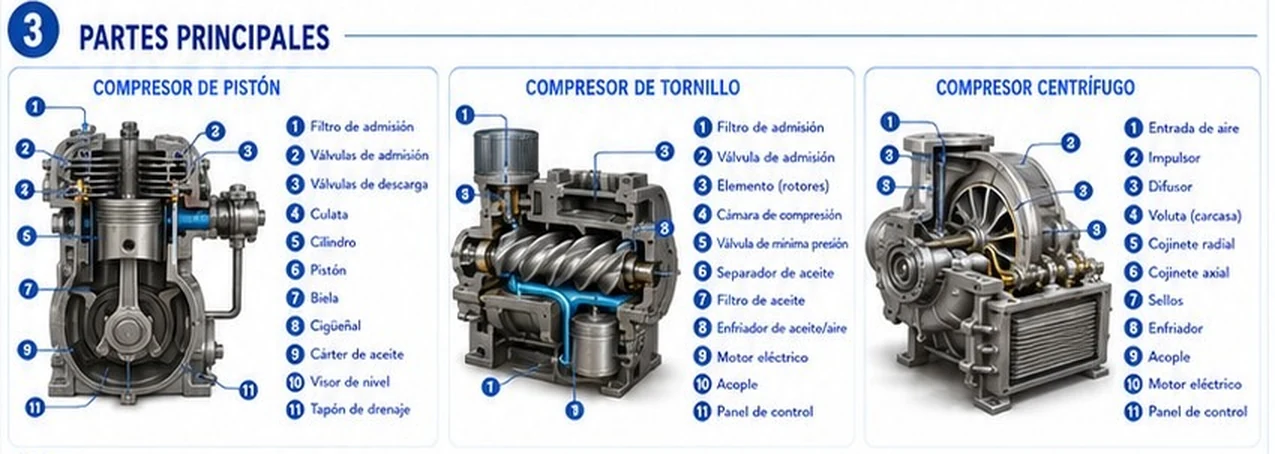
Compresor de pistón
- Filtro de admisión: evita que polvo y arena (en puerto, mucha) rayen el cilindro y los anillos.
- Válvulas de admisión y descarga: láminas o discos que se abren solas por diferencia de presión; son la pieza que más falla.
- Culata, cilindro y pistón: la cámara de compresión; el pistón lleva anillos de compresión y de aceite.
- Biela y cigüeñal: convierten el giro del motor en movimiento alternativo. El cárter guarda el aceite, con su visor de nivel y tapón de drenaje.
Compresor de tornillo
- Rotores macho y hembra: típicamente 4 lóbulos en el macho y 6 ranuras en la hembra; el macho gira 1,5 veces más rápido que la hembra. Engranan casi sin tocarse (el aceite o los engranajes de sincronización evitan el contacto metálico).
- Válvula de admisión: regula la carga (carga/vacío); la válvula de presión mínima mantiene unos 4 a 5 bar en el separador para que el aceite circule.
- Separador de aceite, filtro de aceite, enfriador de aceite/aire: el circuito de aceite que ves abajo.
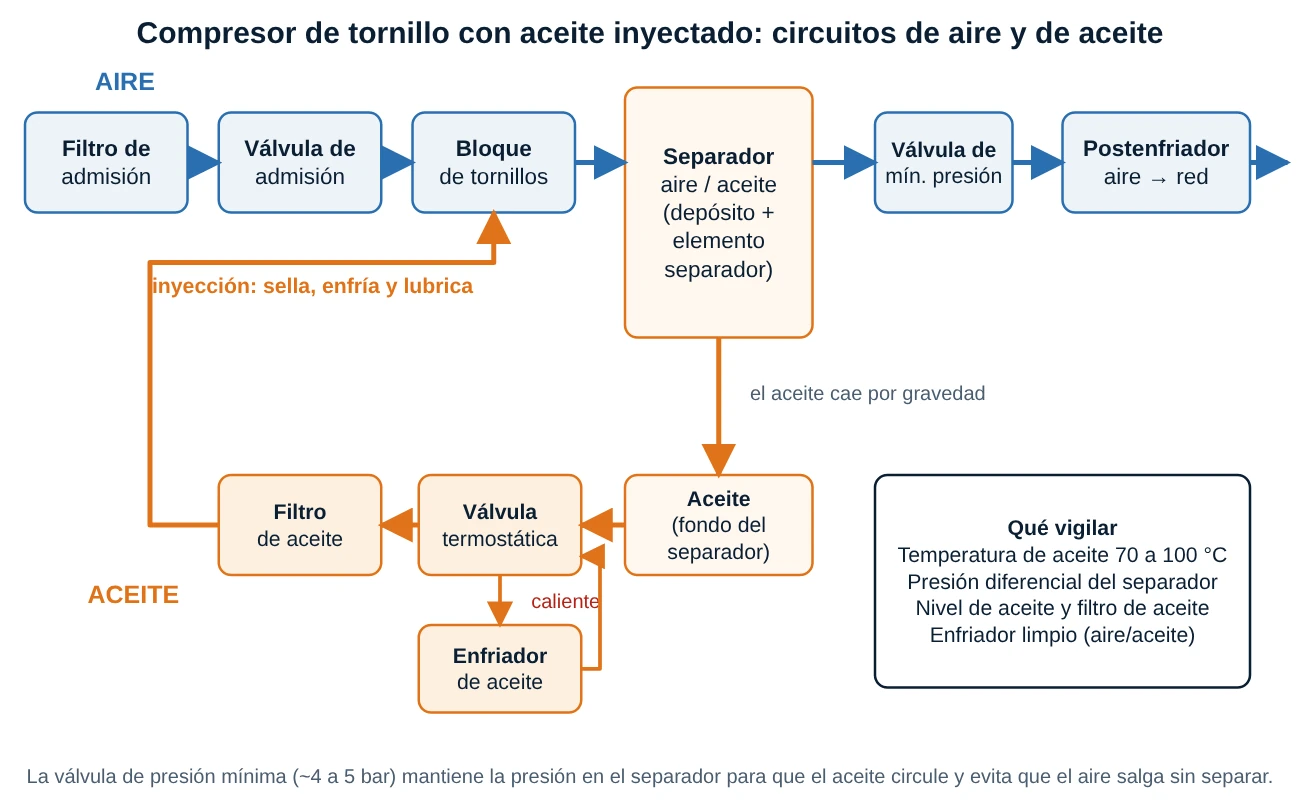
Compresor centrífugo
- Impulsor, difusor y voluta (carcasa): aceleran el aire, lo frenan y lo recogen.
- Cojinetes radial y axial, sellos: soportan el eje que gira a 15.000 a 60.000 rpm según el tamaño; los sellos de laberinto evitan que el aceite pase al aire.
- Enfriadores intermedios entre etapas, acople o multiplicador de velocidad y panel de control con protección contra bombeo.
En todos: motor eléctrico, acople, válvula de seguridad (alivio), presostato o transmisor de presión, separador de condensado y panel de control. La válvula de seguridad nunca se manipula ni se tapa.
4. Desempeño: presión y caudal
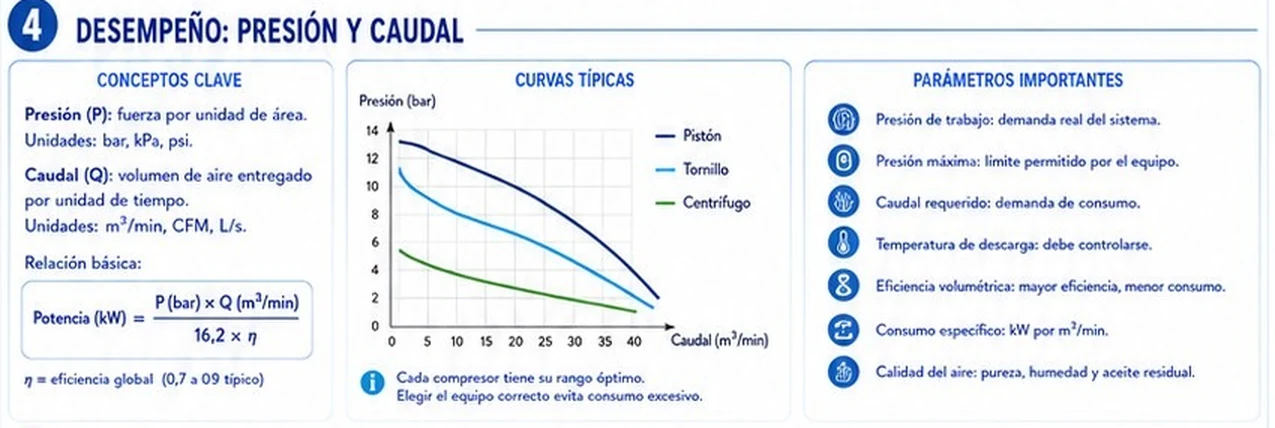
Presión y caudal son las dos variables que definen un compresor. Ojo con las unidades y las condiciones: el caudal de un compresor se da como aire libre entregado (FAD, free air delivery), es decir, el volumen de aire aspirado a condiciones de entrada (≈ 1,013 bar y 20 °C) que sale comprimido. Es el que mide la norma ISO 1217 y el que debes usar para comparar equipos y dimensionar la red. 1 m³/min = 1000 L/min = 16,7 L/s = 35,3 CFM.
Otros parámetros que debes pedir en una ficha: presión máxima (límite de la válvula de seguridad), caudal a la presión de trabajo, consumo específico (kW por m³/min a la presión de trabajo, el mejor indicador de eficiencia), temperatura de descarga y calidad del aire (clase ISO 8573-1: partículas, agua y aceite).
La fórmula de potencia del póster está mal
La ficha propone P (kW) = P (bar) × Q (m³/min) / (16,2 × η). Pruébala con un caso real: 7 bar, 5 m³/min y η = 0,8 da 2,70 kW. Un compresor real con ese caudal consume unos 30 kW: la fórmula subestima unas diez veces. El error es de fondo: una presión manométrica por un caudal no es una potencia, porque en un gas la energía depende del logaritmo de la relación de compresión, no de la diferencia lineal. La forma correcta, con la presión absoluta de entrada p₁ = 101,3 kPa, es:
Peje = Pisotérmica / ηiso (ηiso ≈ 0,5 a 0,7 en máquinas reales)
Padiabática (n = 1,3) = 1,69 · Q · n/(n−1) · (r(n−1)/n − 1)
La constante 1,69 sale de 101,325 kPa / 60 s. Además, el rango "η = 0,7 a 0,9 típico" de la ficha es demasiado optimista como rendimiento isotérmico: el valor normal ronda 0,5 a 0,7. Un orden de magnitud útil: una planta de aire a 7 bar gasta entre 5,5 y 7,5 kW por m³/min de aire libre.
Las "curvas típicas" no representan lo mismo
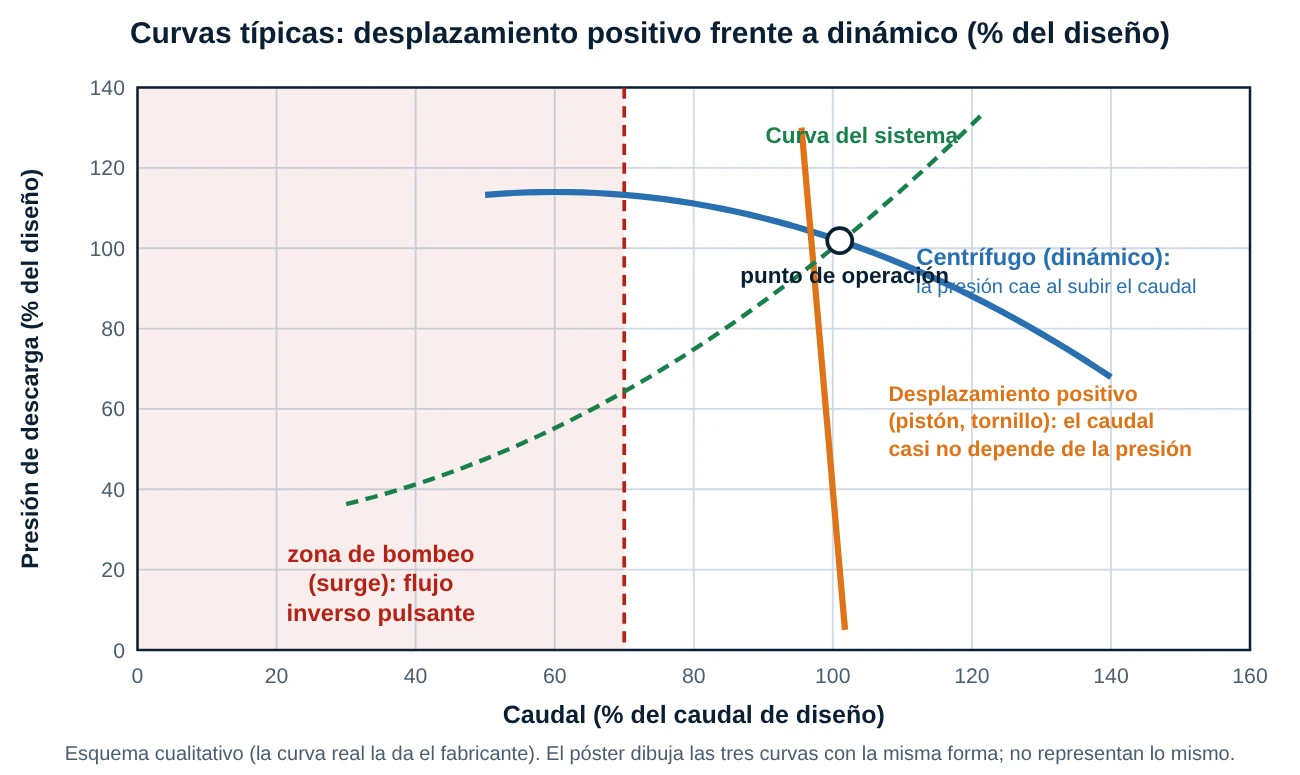
Corrección al póster: el gráfico de la ficha dibuja tres curvas decrecientes parecidas (pistón, tornillo, centrífugo) como si todos "bajaran" con el caudal y con un eje de hasta 40 m³/min para las tres. Es engañoso: un desplazamiento positivo entrega prácticamente el mismo caudal a cualquier presión (la curva es casi vertical; solo baja un poco por fugas internas y rendimiento volumétrico), y es la red la que fija la presión. El centrífugo sí tiene una curva presión–caudal descendente, y lo importante es el punto de operación donde cruza la curva del sistema. A la izquierda de la línea de bombeo (≈ 70 % del caudal de diseño) el flujo se vuelve inestable (surge). Con el simulador verás esto en vivo.
5. Fallas comunes, mantenimiento y selección
| Falla | Causas probables | Cómo comprobarlo | Acción |
|---|---|---|---|
| Sobrecalentamiento | Enfriador sucio, poca ventilación, nivel bajo de aceite, termostática pegada, filtro de aceite tapado | Compara T aceite/descarga con la T ambiente; mira ΔP del enfriador y el nivel | Limpiar con aire a contraflujo o agua según el fabricante, ventilar la sala, reponer aceite |
| Caída de presión o caudal | Fugas, válvulas del pistón dañadas, filtro de admisión tapado, correas flojas | Prueba de tiempo de llenado del depósito; ΔP del filtro de admisión | Cambiar filtro, reparar fugas, revisar válvulas |
| Exceso de aceite en el aire | Elemento separador saturado, línea de retorno obstruida, nivel de aceite muy alto, válvula de mínima presión fallando | ΔP del separador; nivel del visor; aceite en el filtro coalescente aguas abajo | Cambiar separador y filtros coalescentes; ajustar el nivel |
| Ruido y vibración | Desalineación, desbalanceo, rodamientos o acople dañados, soporte flojo | Análisis de vibraciones y temperatura de rodamientos | Alinear, balancear, cambiar rodamientos (ver publicaciones de alineación y vibraciones) |
| Alto consumo eléctrico | Operación fuera del rango óptimo, ΔP altas en filtros, presión de corte demasiado alta, fugas | kW por m³/min frente al valor de placa; presión de corte vs necesidad | Bajar la presión, cambiar filtros, buscar fugas |
| Paradas frecuentes | Sobrecarga, protección térmica mal ajustada, alta temperatura, presión de red alta | Histórico de alarmas y horas de carga/vacío | Corregir la causa antes de reajustar la protección |
Mantenimiento preventivo
La ficha lista ocho tareas. Esta es una guía de frecuencias orientativas para un tornillo de aceite inyectado en ambiente industrial portuario; manda siempre el manual del fabricante (las horas dependen del aceite, la temperatura y el polvo):
| Tarea | Frecuencia orientativa | Qué buscas |
|---|---|---|
| Revisar nivel de aceite, fugas de aceite y alarmas | Diaria | Nivel entre mínimo y máximo, sin manchas |
| Drenar condensados de depósitos, filtros y separadores | Diaria (o purga automática verificada) | Que salga agua y no solo aire |
| Limpiar enfriadores y rejillas de ventilación | Semanal a mensual (más en ambientes con polvo, fibras o salitre) | ΔT aceite−ambiente estable |
| Cambiar filtro de admisión | Cada 1.000 a 2.000 h o según indicador de restricción | ΔP < 0,05 bar |
| Cambiar aceite y filtro de aceite | Cada 2.000 a 8.000 h según el aceite (mineral o sintético) | Color, acidez, viscosidad |
| Cambiar elemento separador | Cada 4.000 a 8.000 h o con ΔP ≥ 0,8 a 1 bar | Aceite en la red |
| Revisar tensión de correas, acoples y válvulas del pistón | Según manual (cada 500 a 2.000 h) | Desgaste, grietas, holguras |
| Detectar fugas de aire y registrar presión, temperatura y horas | Mensual | Tendencias, no solo valores sueltos |
Dato a validar: las frecuencias de arriba son órdenes de magnitud muy habituales en catálogos de compresores de tornillo; confírmalas con el manual de tu equipo y con el análisis del aceite.
Selección rápida
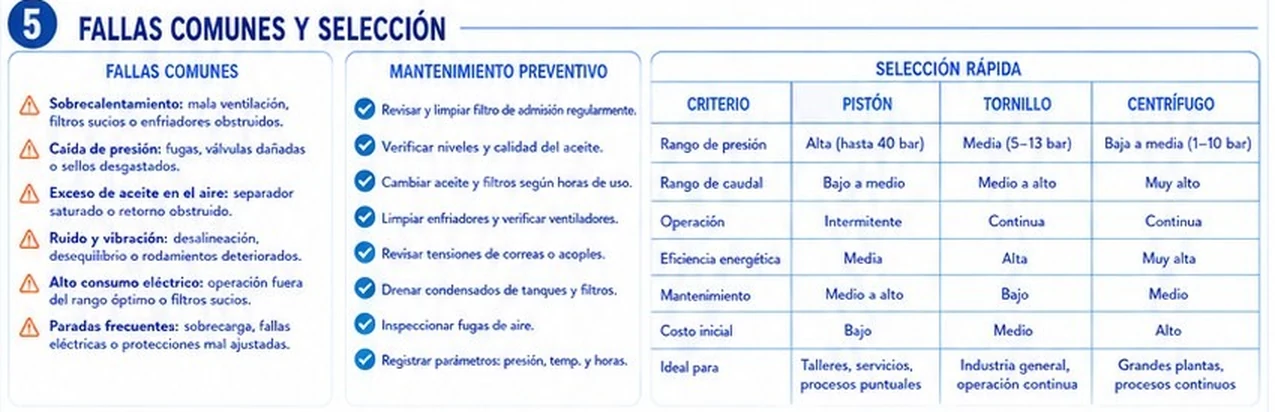
La tabla de la ficha resume bien las tres tecnologías principales (pistón, tornillo y centrífugo): rango de presión, rango de caudal, tipo de operación, eficiencia, mantenimiento, costo inicial y aplicación ideal. Añade solo dos matices: a carga parcial el pistón regulado por pasos y el tornillo con variador de velocidad son los más eficientes, y el scroll y las paletas cubren el hueco de caudales pequeños y medios.
6. Simulador de compresores
Elige la tecnología en las pestañas y observa la vista interna. Todo se mueve con el ciclo: puedes pausar, arrastrar la posición del ciclo para ir paso a paso y bajar la velocidad de la animación (cámara lenta). Prueba lo siguiente:
- Pistón: sube la presión de descarga y mira el diagrama p–V: el volumen aspirado baja (más espacio muerto relativo) y el caudal cae. A partir de ~ 11 bar el simulador pasa a dos etapas.
- Tornillo: sigue el volumen entre lóbulos mientras se reduce hasta el puerto de descarga. Cambia entre el corte del bloque y el circuito de aire y aceite. Con la presión de red muy distinta a la presión interna del bloque (relación de volúmenes Vi) aparece el aviso de sobre- o sub-compresión.
- Paletas y scroll: en el primero ves el volumen entre paletas crecer y achicarse; en el segundo, las cámaras en media luna viajan al centro.
- Centrífugo: baja el consumo de la planta hasta cruzar la línea roja: aparece el bombeo (surge). Sube y baja las rpm para ver cómo se desplaza la curva.
- Baja la demanda por debajo de la capacidad en cualquier tecnología de desplazamiento positivo: la potencia no baja en proporción, porque el equipo trabaja en carga/vacío.
- Mira el mapa de selección al final: tu punto de trabajo y las tecnologías que lo cubren.
Qué hace el modelo: relación de compresión absoluta r = (p + 1,013)/1,013; potencia isotérmica ideal dividida por un rendimiento isotérmico propio de cada tecnología; rendimiento volumétrico del pistón ηv = (1 − c(r₁1/n − 1)) con c = 6 %; fugas internas del tornillo que crecen con la presión; y para el centrífugo una curva parabólica con leyes de semejanza (Q ∝ n, Δp ∝ n²) y su cruce con la curva del sistema. Tamaños, rendimientos y temperaturas son didácticos, no de una marca: para dimensionar usa los datos del fabricante.
7. Casos reales
Estos casos son ilustrativos: están construidos con situaciones muy comunes en plantas y las cifras están redondeadas para que se puedan seguir.
Caso 1: el tornillo de 75 kW se para "por alta temperatura" en las tardes de verano
- Planta y síntoma
- Muelle con un compresor de tornillo de 75 kW en sala semiabierta. A las 15:00, con 32 °C de ambiente, la temperatura de aceite sube a 105 °C y la máquina dispara. Se reinicia al anochecer.
- Diagnóstico
- En un día fresco (25 °C) trabajaba a 76 °C: ΔT aceite−ambiente = 51 K. Hoy la ΔT es 73 K: el enfriador de aceite/aire evacua menos calor. Aletas del enfriador cubiertas de polvo y fibras; la termostática y el nivel de aceite estaban bien.
- Solución
- Limpiar el enfriador a contraflujo con aire seco y baja presión (sin doblar aletas), retirar el obstáculo que recirculaba aire caliente a la admisión del ventilador, programar limpieza mensual. La ΔT volvió a 52 K y el equipo dejó de dispararse.
- Lección
- La temperatura absoluta engaña: compara siempre contra la temperatura ambiente y contra el histórico en condiciones similares.
Caso 2: "el compresor ya no llena" y el culpable es un filtro de admisión
- Síntoma
- Un compresor de 7 bar tarda más en llegar a presión y trabaja casi siempre en carga. El técnico sospecha del bloque.
- Diagnóstico
- El indicador de restricción marca rojo. Con 0,05 bar de pérdida en el filtro, la presión absoluta en la admisión baja de 1,013 a 0,963 bar: el aire que entra es 4,9 % menos denso, de modo que se pierde ese porcentaje del caudal entregado, y la relación de compresión sube de 7,91 a 8,32 (más potencia por m³).
- Solución
- Cambiar el filtro (costo menor que una hora de parada), instalar la toma de aire en un sitio fresco y limpio.
- Lección
- Cada 0,05 bar de pérdida en la admisión cuesta casi un 5 % de caudal. Un filtro es el repuesto más barato y más rentable del equipo.
Caso 3: aceite en las líneas de aire y en los cilindros
- Síntoma
- Manchas de aceite en los silenciadores de las válvulas y cilindros que "se pegan". El compresor consume más aceite de lo normal.
- Diagnóstico
- La caída de presión del elemento separador es 1,0 bar (nuevo: 0,2 a 0,3). El separador está saturado y deja pasar niebla de aceite; además la válvula de presión mínima abre tarde.
- Solución
- Cambiar separador y filtros coalescentes de la línea, revisar la línea de retorno de aceite y limpiar los cilindros. Registrar la ΔP del separador cada mes.
- Números
- Esos 0,7 bar de caída extra consumen alrededor de 4,9 % más energía (regla práctica: ~ 7 % por cada bar de caída), es decir 3,68 kW en un equipo de 75 kW: 29.400 kWh al año en 8.000 h, unos S/ 11.760 con una tarifa supuesta de S/ 0,40 por kWh (valida la tarifa con tu recibo).
Caso 4: la prueba de tiempo de llenado delata las válvulas del pistón
- Síntoma
- Un compresor de pistón de 400 L/min de aire libre (placa) sube la temperatura de descarga de 140 a 210 °C y "tarda más en llenar".
- Prueba
- Cerrar la salida y medir cuánto tarda en llenar un depósito de 500 L de 0 a 7 bar. El aire libre necesario es 500 × 7 / 1,013 = 3.454 L: con 400 L/min deberían ser 8,6 min. Si tarda 11,1 min, el caudal real es ≈ 78 % del nominal.
- Diagnóstico
- Una válvula de descarga con fuga hace que parte del aire comprimido vuelva al cilindro y se recomprima: se pierde caudal y sube la temperatura.
- Solución
- Cambiar el juego de válvulas y sus asientos, revisar que no haya carbonilla (por aceite pasado de temperatura) y repetir la prueba.
- Lección
- Un método simple y barato (cronómetro y manómetro) detecta una pérdida del 20 % de capacidad antes de que se note en la planta. Es una prueba de campo; las pruebas de aceptación formales siguen la norma ISO 1217.
8. Resumen, errores comunes y glosario
Cheat-sheet
- Desplazamiento positivo = caudal casi fijo, presión la fija la red. Dinámico = el punto de operación sale de cruzar curva del compresor y curva del sistema.
- Relación de compresión r = pabs. descarga/pabs. admisión. Por etapa, r ≤ 4 a 5.
- Peje ≈ 1,69 · Q · ln r / ηiso (Q en m³/min FAD). Orden de magnitud a 7 bar: 5,5 a 7,5 kW por m³/min.
- T2 = T1 · r(k−1)/k: el aire sale muy caliente si no se enfría entre etapas.
- Cada bar de más en la presión de corte cuesta ≈ 7 % más de energía, y cada 0,1 bar de caída en la admisión o el separador también se paga.
Errores comunes
- Dimensionar con el caudal "nominal" sin saber a qué presión y con qué norma (FAD) fue medido.
- Subir la presión de corte "para tener margen" en lugar de arreglar las caídas de presión.
- Ignorar el filtro de admisión y el enfriador hasta que la máquina se dispara.
- Creer que más rpm o más presión siempre es mejor: baja el rendimiento y sube el costo por m³.
Glosario
- FAD: caudal de aire libre entregado, medido a condiciones de admisión.
- Relación de compresión: cociente de presiones absolutas de salida y entrada.
- Interenfriador / postenfriador: intercambiador entre etapas / a la salida final.
- Carga/vacío: modo de regulación en que la máquina alterna entre comprimir y girar sin comprimir.
- Bombeo (surge): inestabilidad del centrífugo a caudal bajo, con flujo inverso pulsante.
- Consumo específico: kW por m³/min entregado; mide la eficiencia energética real.
- Vi: relación de volúmenes interna de un tornillo o scroll; fija la presión interna a la que se abre la descarga.
Fuentes y qué debes validar
- ISO 1217 (ensayos de aceptación de compresores de desplazamiento positivo, caudal FAD) y ISO 8573-1 (clases de pureza del aire comprimido): consulta la edición vigente con tu proveedor.
- Rangos de presión y caudal por tecnología: valores de catálogo de fabricantes y manuales de aire comprimido; son órdenes de magnitud, no límites.
- Franco debe validar: las frecuencias de mantenimiento, el 7 % por bar y el rango de 5,5 a 7,5 kW por m³/min con los datos de los equipos de la planta (placa, manual y mediciones).
✅ 5 Problemas Resueltos
Solución:
r = (7 + 1,013) / 1,013 = 7,91
Piso = 1,69 × 5 × ln(7,91) = 1,69 × 5 × 2,068 = 17,5 kW
Peje = 17,5 / 0,60 = 29,1 kW
Consumo específico = 29,1 / 5 = 5,82 kW por m³/min (dentro del rango típico).
Fórmula del póster: 7 × 5 / (16,2 × 0,8) = 2,70 kW: subestima ≈ 11 veces.
Solución:
Una etapa: T₂ = 293,15 × 7,910,2857 = 293,15 × 1,806 = 529 K = 256 °C.
Dos etapas: r por etapa = √7,91 = 2,81; T₂ = 293,15 × 2,810,2857 = 394 K = 121 °C a la salida de cada etapa.
Con la segunda etapa la temperatura final baja más de 130 °C: por eso se usa interenfriador. (Las máquinas reales salen más frías que el valor adiabático por la transferencia de calor y, en el tornillo, por el aceite.)
Solución:
r total = (40 + 1,013) / 1,013 = 40,48
Etapas = ln(40,48)/ln(5) = 2,30 → redondeamos hacia arriba: 3 etapas.
Relación por etapa = 40,481/3 = 3,43 (con interenfriamiento entre etapas). Con 2 etapas habría que usar √40,48 = 6,36 por etapa, por encima del límite.
Solución:
ηv = 1 − c · (r1/n − 1) = 1 − 0,06 × (7,910,769 − 1) = 1 − 0,06 × 3,91 = 0,766
FAD = 6,0 × 0,766 = 4,59 m³/min.
Se pierde casi un cuarto del volumen barrido; en máquinas reales también influyen el calentamiento del aire en la admisión y las fugas (por eso el caudal de placa es algo menor).
Solución:
Potencia: 0,5 × 6,5 = 3,25 kW
Energía: 3,25 × 8.000 = 26.000 kWh/año
Costo: 26.000 × 0,40 = S/ 10.400 al año.
Una fuga de 0,5 m³/min equivale a un orificio de unos 2 a 3 mm a 7 bar: se paga sola con una campaña de detección y reparación (tema de una publicación posterior de la serie).
🏋️ 5 Ejercicios Propuestos
(a) T₂ = 293,15 × 10,870,2857 = 306 °C.
(b) r por etapa = 3,30; T₂ = 139 °C.
Aire medio = 0,6 × 10 = 6 m³/min → consumo específico = 45,5 / 6 = 7,58 kW por m³/min, mayor que el de plena carga (6,5) por la energía gastada en vacío. Por eso se usan variadores o varios equipos más pequeños.