¡Bienvenidos nuevamente al blog de Welectronic! Muchas fallas mecánicas pueden detectarse a tiempo mediante la observación y la inspección. Identificar las señales tempranas permite evitar paradas no planificadas, daños mayores y altos costos de reparación. Esta ficha te da una tabla de consulta rápida: qué ves o escuchas, qué lo puede estar causando y qué haces al respecto. La usarás en rondas de inspección, en una parada de emergencia o para explicarle un problema a un compañero.
1. Señales, causas probables y acciones recomendadas
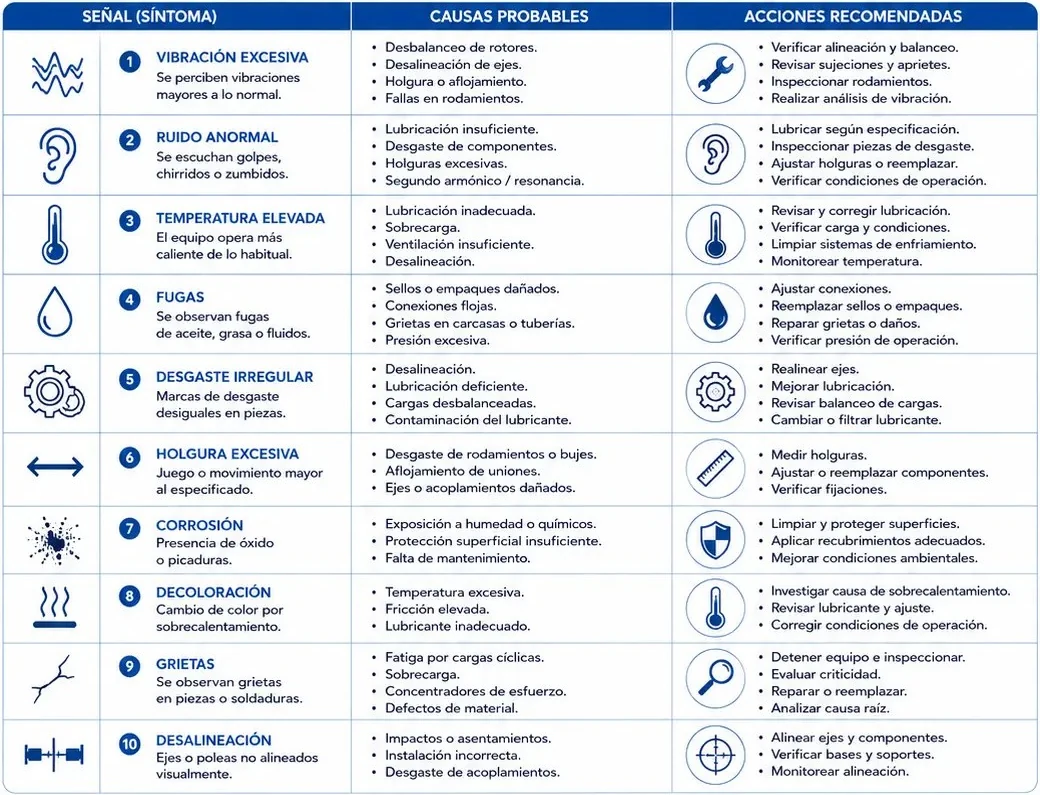
- Vibración excesiva (vibraciones mayores a lo normal). Causas: desbalanceo de rotores, desalineación de ejes, holgura o aflojamiento, fallas en rodamientos. Acciones: verificar alineación y balanceo, revisar sujeciones y apriete, inspeccionar rodamientos y realizar análisis de vibración.
- Ruido anormal (golpes, chirridos o zumbidos). Causas: lubricación insuficiente, desgaste de componentes, holguras excesivas, resonancia o armónicos. Acciones: lubricar según especificación, inspeccionar piezas de desgaste, ajustar holguras o reemplazar y verificar condiciones de operación.
- Temperatura elevada (el equipo opera más caliente de lo habitual). Causas: lubricación inadecuada, sobrecarga, ventilación insuficiente, desalineación. Acciones: revisar y corregir la lubricación, verificar carga y condiciones, limpiar los sistemas de enfriamiento y monitorear la temperatura.
- Fugas (de aceite, grasa o fluidos). Causas: sellos o empaques dañados, conexiones flojas, grietas en carcasas o tuberías, presión excesiva. Acciones: ajustar conexiones, reemplazar sellos o empaques, reparar grietas o daños y verificar la presión de operación.
- Desgaste irregular (marcas desiguales en las piezas). Causas: desalineación, lubricación deficiente, cargas desbalanceadas, contaminación del lubricante. Acciones: realinear ejes, mejorar la lubricación, revisar el balance de cargas y cambiar o filtrar el lubricante.
- Holgura excesiva (juego o movimiento mayor al especificado). Causas: desgaste de rodamientos o bujes, aflojamiento de uniones, ejes o acoplamientos dañados. Acciones: medir holguras, ajustar o reemplazar componentes y verificar fijaciones.
- Corrosión (presencia de óxido o picaduras). Causas: exposición a humedad o químicos, protección superficial insuficiente, falta de mantenimiento. Acciones: limpiar y proteger superficies, aplicar recubrimientos adecuados y mejorar las condiciones ambientales.
- Decoloración (cambio de color por sobrecalentamiento). Causas: temperatura excesiva, fricción elevada, lubricante inadecuado. Acciones: investigar la causa del sobrecalentamiento, revisar el lubricante y el ajuste, y corregir las condiciones de operación.
- Grietas (en piezas o soldaduras). Causas: fatiga por cargas cíclicas, sobrecarga, concentradores de esfuerzo, defectos de material. Acciones: detener el equipo e inspeccionar, evaluar la criticidad, reparar o reemplazar y analizar la causa raíz.
- Desalineación (ejes o poleas no alineados visualmente). Causas: impactos o asentamientos, instalación incorrecta, desgaste de acoplamientos. Acciones: alinear ejes y componentes, verificar bases y soportes, y monitorear la alineación.
Sobre "segundo armónico / resonancia": en la fila de ruido anormal el cartel lo menciona como causa. Un armónico es un múltiplo de la frecuencia de giro (2× es el doble de las rpm) y una resonancia es cuando una frecuencia de excitación coincide con una frecuencia natural de la estructura. Ambos se ven en el espectro de vibración y no en una inspección a oído, y por eso hay que medirlos con un analizador, como verás más abajo.
2. Inspección básica paso a paso
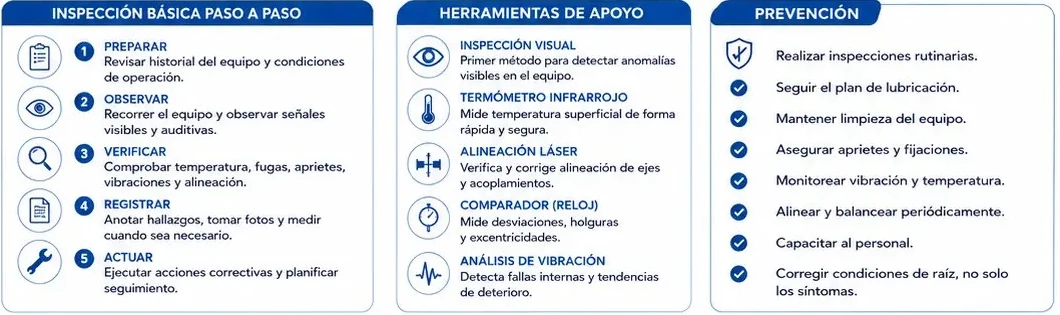
- Preparar: revisa el historial del equipo y las condiciones de operación.
- Observar: recorre el equipo y observa señales visibles y auditivas.
- Verificar: comprueba temperatura, fugas, apriete, vibraciones y alineación.
- Registrar: anota hallazgos, toma fotos y mide cuando sea necesario.
- Actuar: ejecuta acciones correctivas y planifica el seguimiento.
Herramientas de apoyo
- Inspección visual: método para detectar anomalías visibles en el equipo.
- Termómetro infrarrojo: mide la temperatura superficial de forma rápida y segura.
- Alineación láser: verifica y corrige la alineación de ejes y acoplamientos.
- Comparador (reloj): mide desviaciones, holguras y excentricidades.
- Análisis de vibración: detecta fallas internas y tendencias de deterioro.
Prevención
- Realizar inspecciones rutinarias.
- Seguir el plan de lubricación.
- Mantener limpio el equipo.
- Asegurar apriete y fijaciones.
- Monitorear vibración y temperatura.
- Alinear y balancear periódicamente.
- Capacitar al personal.
- Corregir condiciones de raíz, no solo los síntomas.
3. Leer la vibración: qué buscar en el espectro
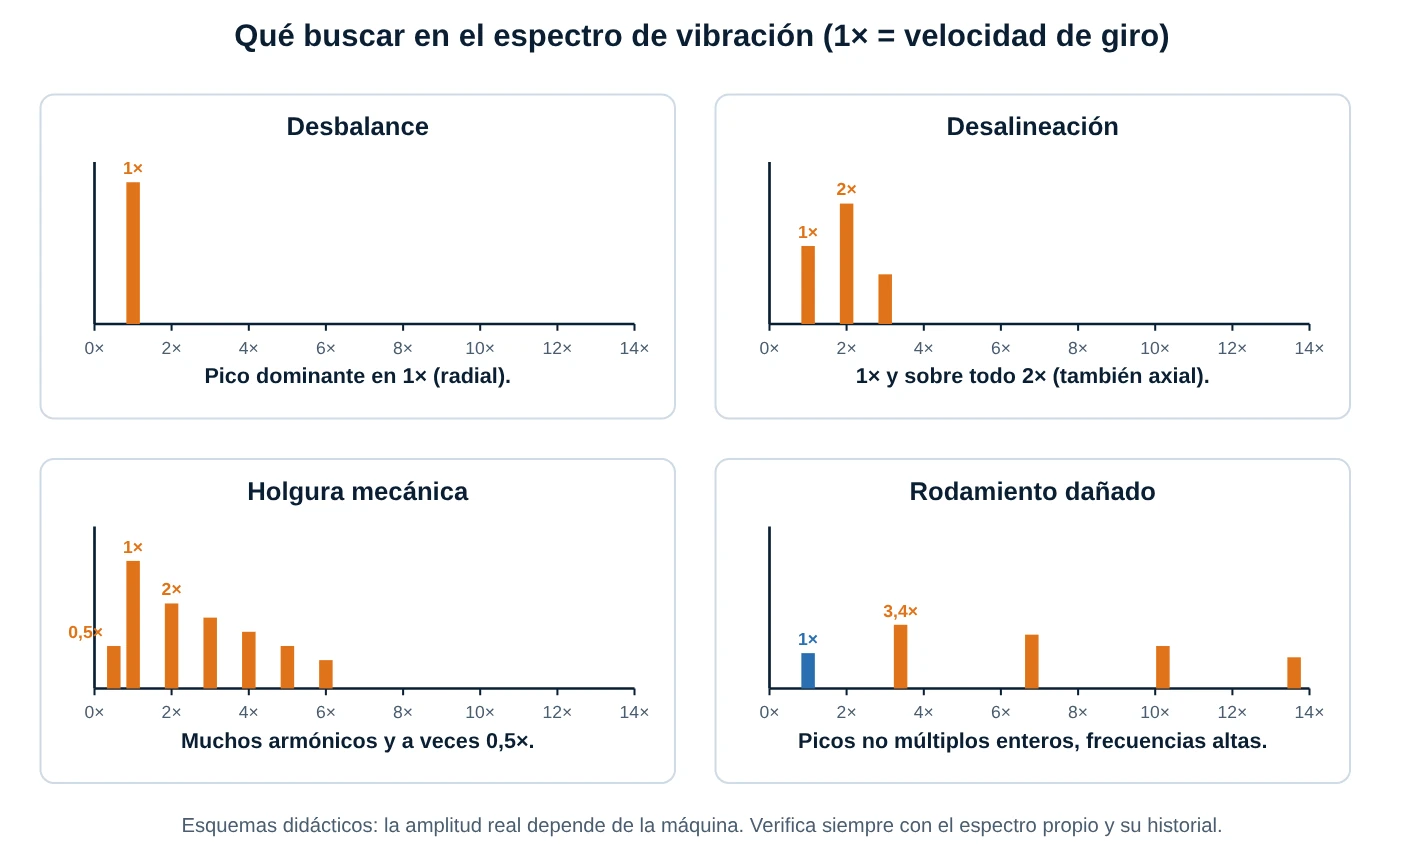
El análisis de vibración te dice qué falla antes de abrir la máquina. Se mide la vibración, se transforma en un espectro y se compara con la frecuencia de giro (1×). Regla práctica:
- Desbalance: pico dominante en 1×, sobre todo radial.
- Desalineación: picos en 1× y 2× (a menudo 2× mayor), con vibración axial notoria.
- Holgura mecánica: muchos armónicos de 1× (y a veces fracciones como 0,5×).
- Rodamiento dañado: picos que no son múltiplos enteros de 1× y que aparecen en frecuencias más altas (las que calculamos en la publicación de fallas en rodamientos).
Para decidir si el nivel global es aceptable se usan escalas de severidad de la norma ISO 10816 (hoy ISO 20816). Como referencia clásica de velocidad de vibración en mm/s RMS, con los límites entre zona A/B, B/C y C/D: clase I (máquinas pequeñas hasta 15 kW) 0,71 / 1,8 / 4,5; clase II (15 a 75 kW) 1,12 / 2,8 / 7,1; clase III (máquinas grandes sobre bases rígidas) 1,8 / 4,5 / 11,2. La zona A es "máquina nueva"; B, "aceptable para operación continua"; C, "no apta para operación continua prolongada" y D, "daño probable". Confirma siempre los límites en la norma vigente y en el manual del fabricante.
Excentricidad (desalineación radial) = TIR / 2
Desalineación angular = diferencia de luz / diámetro [mm/mm o mm/m]
TIR (total indicator reading) es la lectura total del reloj comparador al dar una vuelta completa.
✅ 5 Problemas Resueltos
Solución:
5,0 mm/s está entre 2,8 y 7,1 mm/s: zona C ("no apta para operación continua prolongada"). Debes investigar la causa (espectro: desbalance, desalineación, holgura, rodamiento), planificar la corrección en la próxima parada y aumentar la frecuencia de monitoreo.
Solución:
Excentricidad = TIR / 2 = 0,12 / 2 = 0,06 mm (el reloj ve el doble del desplazamiento porque la aguja se mueve de un lado al otro del eje).
Solución:
Desalineación = 0,10 / 200 = 0,0005 = 0,5 mm por metro, es decir, un ángulo de 0,0286°.
Solución:
Está 23 °C por encima de su valor normal (y 48 °C sobre el ambiente): es una señal de temperatura elevada. Las causas probables son lubricación inadecuada, sobrecarga, ventilación insuficiente o desalineación. Acciones: revisar y corregir la lubricación, verificar carga y condiciones, limpiar los sistemas de enfriamiento y monitorear la temperatura.
Solución:
1.500 rpm = 25 Hz, así que 25 Hz es 1× y 50 Hz es 2×. El pico en 2× mayor que el de 1×, con vibración axial alta, es característico de desalineación. Se corrige con alineación láser o con reloj, revisando bases, soportes y acoplamiento.