¡Bienvenidos nuevamente al blog de Welectronic! En un centro de mecanizado o en un torno, el fluido de corte parece un detalle, pero decide la temperatura del filo, el acabado, la vida de la herramienta y hasta la salud del operario. Aquí verás qué hace, qué tipos existen, cómo aplicarlo, cómo prepararlo a la concentración correcta y cómo mantenerlo sano.
1. Funciones principales
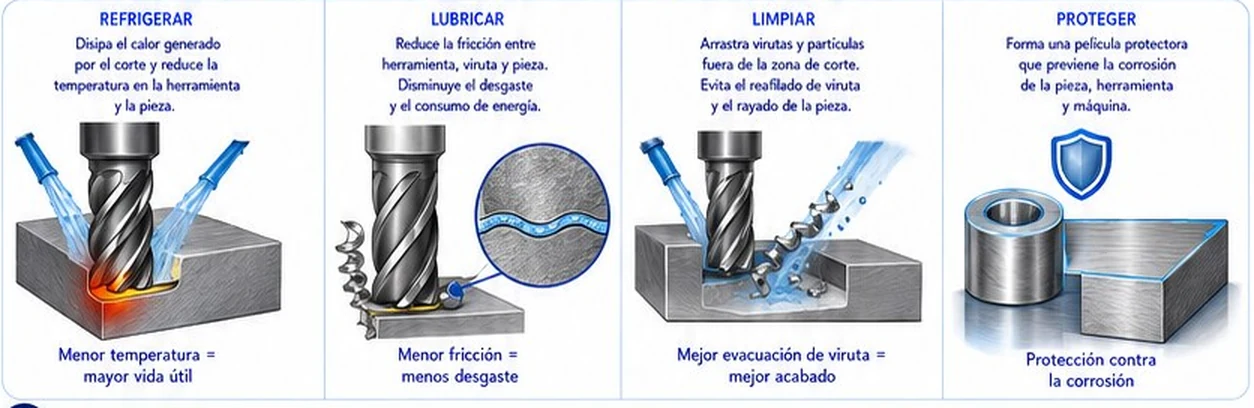
- Refrigerar: disipa el calor generado en el corte y baja la temperatura de herramienta y pieza. Menor temperatura significa mayor vida útil.
- Lubricar: reduce la fricción entre herramienta, viruta y pieza; disminuye el desgaste y el consumo de energía.
- Limpiar: arrastra virutas y partículas fuera de la zona de corte y evita que se reafilen o rayen la pieza. Mejor evacuación de viruta, mejor acabado.
- Proteger: forma una película que previene la corrosión de pieza, herramienta y máquina.
2. Tipos de fluidos de corte
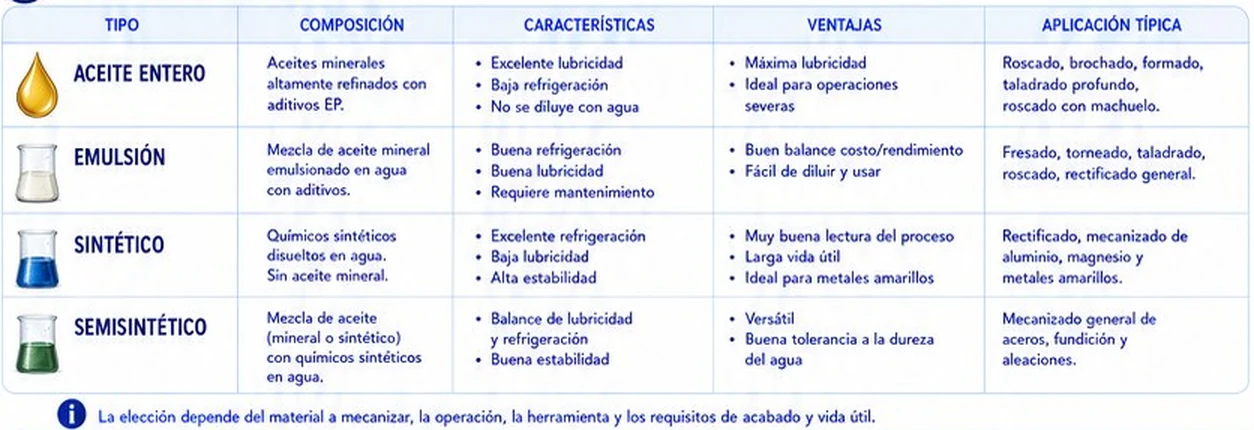
- Aceite entero: aceites minerales muy refinados con aditivos EP (extrema presión). Máxima lubricidad pero baja refrigeración; no se diluye. Roscado, brochado, formado y taladrado profundo.
- Emulsión: aceite mineral emulsionado en agua. Buena refrigeración y lubricidad, buen balance costo/rendimiento, pero requiere mantenimiento. Fresado, torneado, taladrado y rectificado general.
- Sintético: químicos disueltos en agua, sin aceite mineral. Excelente refrigeración y larga vida, pero baja lubricidad. Rectificado y mecanizado de aluminio, magnesio y metales amarillos.
- Semisintético: mezcla de aceite con químicos sintéticos. Equilibrio entre lubricación y refrigeración, versátil y con buena tolerancia a la dureza del agua. Mecanizado general de aceros, fundición y aleaciones.
La elección depende del material, la operación, la herramienta, el acabado requerido y la vida útil esperada.
3. Métodos de aplicación y concentración
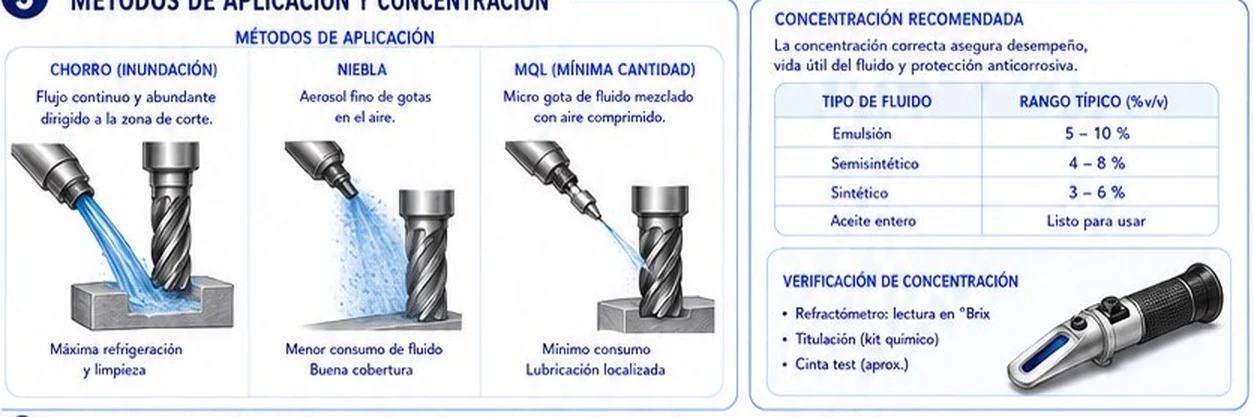
- Chorro (inundación): flujo continuo y abundante a la zona de corte; máxima refrigeración y limpieza.
- Niebla: aerosol fino de gotas en el aire; menor consumo y buena cobertura.
- MQL (mínima cantidad): micro gota de fluido mezclada con aire comprimido; consumo mínimo y lubricación localizada.
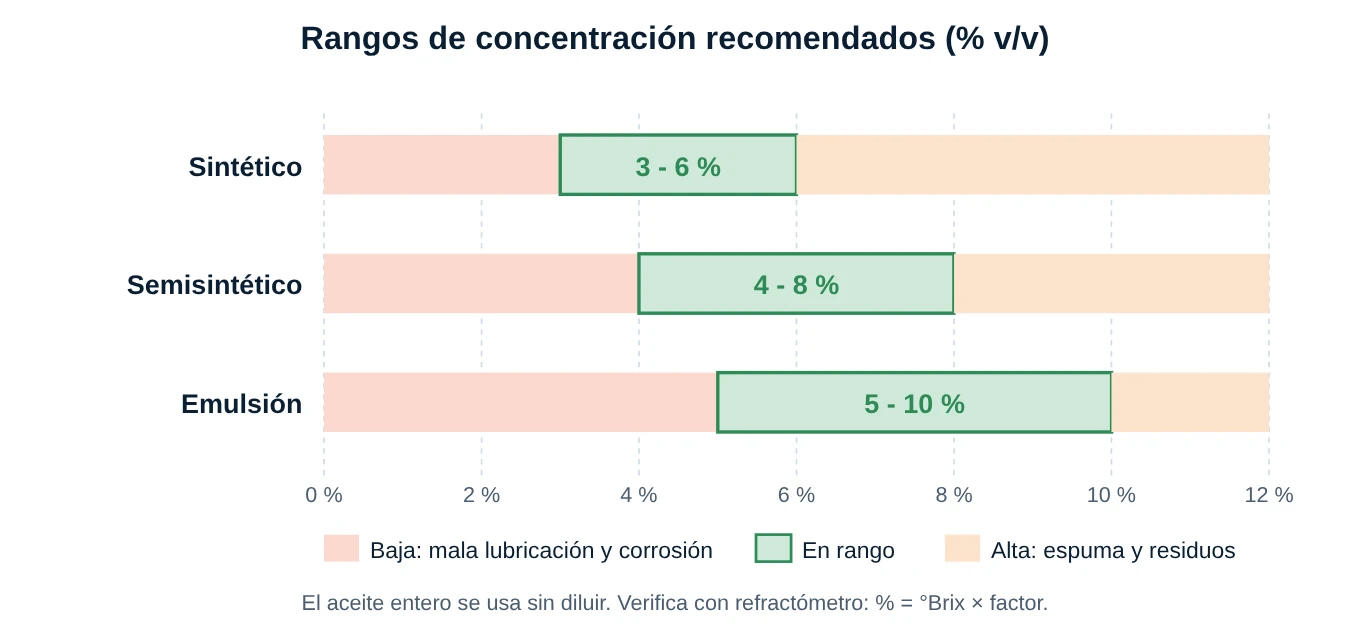
Concentración típica (% v/v): emulsión 5-10 %; semisintético 4-8 %; sintético 3-6 %; aceite entero listo para usar. Una concentración baja da mala lubricación y corrosión; una alta, espuma, residuos y menor vida del fluido. Verifícala con un refractómetro (lectura en °Brix), por titulación (kit químico) o con cinta de prueba (aproximada).
Volumen de concentrado = volumen del tanque × concentración / 100
El factor depende de cada producto y lo indica el fabricante del fluido (suele estar entre 1 y 2).
4. Compatibilidad, mantenimiento y seguridad
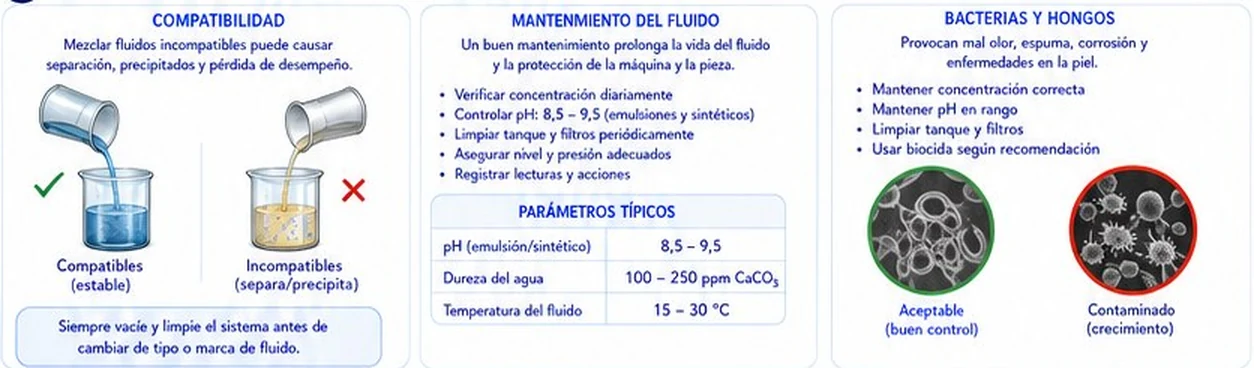
- Compatibilidad: mezclar fluidos incompatibles separa fases, precipita y hace perder desempeño. Vacía y limpia el sistema antes de cambiar de tipo o marca.
- Mantenimiento diario: verifica la concentración, controla el pH (8,5-9,5 en emulsiones y sintéticos), limpia tanque y filtros, asegura nivel y presión, y registra lecturas y acciones.
- Parámetros típicos: pH 8,5-9,5; dureza del agua 100-250 ppm de CaCO₃; temperatura del fluido 15-30 °C.
- Bacterias y hongos: causan mal olor, espuma, corrosión y problemas en la piel. Mantén concentración y pH en rango, limpia tanque y filtros, y usa biocida según la recomendación del fabricante.
- Seguridad: usa EPP (gafas, guantes y ropa de protección), evita el contacto prolongado con la piel y lávate después, ventila las áreas de trabajo y consulta la hoja de datos de seguridad (HDS) del producto.
- Nunca: mezcles productos sin verificar compatibilidad, uses agua contaminada ni dejes el fluido sin mantenimiento.
Dato práctico: el fluido agotado es un residuo industrial. No lo vacíes al desagüe: entrégalo a una empresa operadora de residuos sólidos autorizada (EO-RS, en Perú) y conserva el manifiesto.
5. Selección rápida y fallas comunes
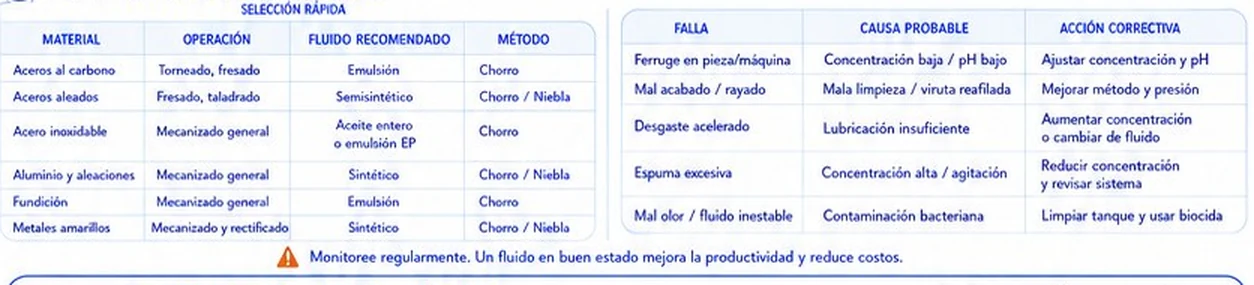
- Aceros al carbono: emulsión, a chorro. Aceros aleados: semisintético, chorro o niebla. Acero inoxidable: aceite entero o emulsión EP, a chorro.
- Aluminio y aleaciones: sintético. Fundición: emulsión. Metales amarillos: sintético.
- Óxido (herrumbre) en pieza o máquina: concentración o pH bajos; ajusta ambos. Espuma excesiva: concentración alta o agitación; reduce la concentración y revisa el sistema. Mal olor: contaminación bacteriana; limpia el tanque y usa biocida. Desgaste acelerado: lubricación insuficiente; sube la concentración o cambia de fluido.
✅ 5 Problemas Resueltos
Solución:
Concentrado = 200 · 6 / 100 = 12 L
Agua = 200 − 12 = 188 L
Añade siempre el concentrado al agua, agitando, y no al revés.
Solución:
Concentración = 4,5 · 1,8 = 8,1 %. El rango típico de una emulsión es 5-10 %, así que está en rango.
Solución:
Concentrado actual = 0,04 · 300 = 12 L. Con x litros añadidos: (12 + x) / (300 + x) = 0,07
12 + x = 21 + 0,07x → 0,93x = 9
x ≈ 9,7 L
Solución:
Concentrado = 1 / (1 + 15) = 1 / 16 = 6,25 %, dentro del rango típico de 5-10 %.
Solución:
El concentrado total no cambia: 7,5 · 400 = 6 · V₂ → V₂ = 3000 / 6 = 500 L
Agua a añadir = 500 − 400 = 100 L