¡Bienvenidos nuevamente al blog de Welectronic! Las "galgas" son de esos instrumentos sencillos que resuelven problemas diarios: ¿cuánta holgura tiene esta pieza?, ¿qué rosca es este perno?, ¿qué radio tiene este filete?, ¿entra o no entra? Aquí verás los cinco tipos más usados en taller y mantenimiento, cómo leerlos sin forzarlos y cómo conservarlos.
1. Tipos de galgas y su función
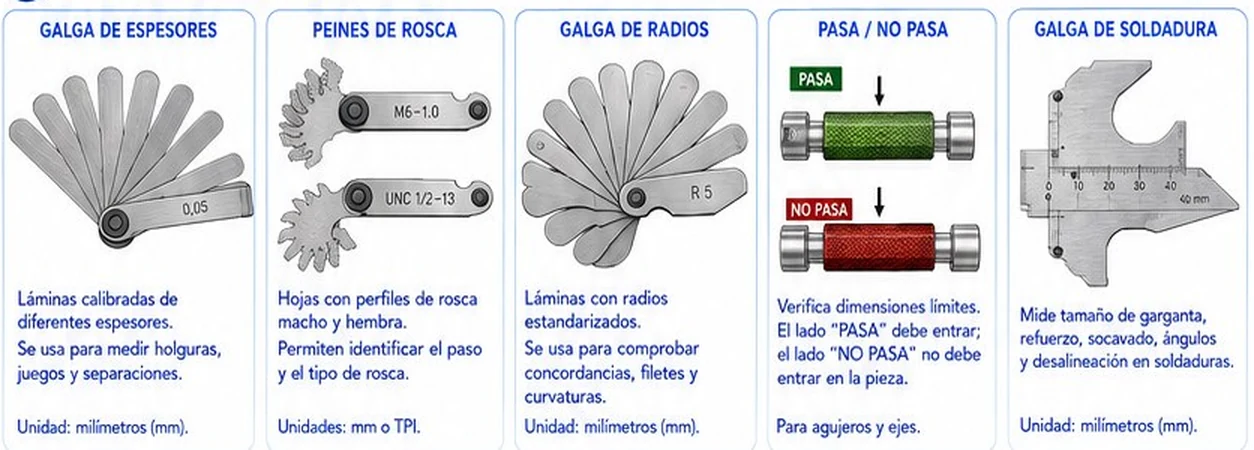
- Galga de espesores: láminas calibradas de diferentes espesores para medir holguras, juegos y separaciones. Unidad: mm.
- Peines de rosca: hojas con perfiles de rosca macho y hembra para identificar el paso y el tipo de rosca. Unidades: mm o TPI (hilos por pulgada).
- Galga de radios: láminas con radios estandarizados para comprobar concordancias, filetes y curvaturas. Unidad: mm.
- Pasa / No pasa: verifica dimensiones límite. El lado "PASA" debe entrar y el lado "NO PASA" no debe entrar en la pieza. Para agujeros y ejes.
- Galga de soldadura: mide tamaño de garganta, refuerzo, socavado, ángulos y desalineación en soldaduras. Unidad: mm.
2. Lectura y selección correcta
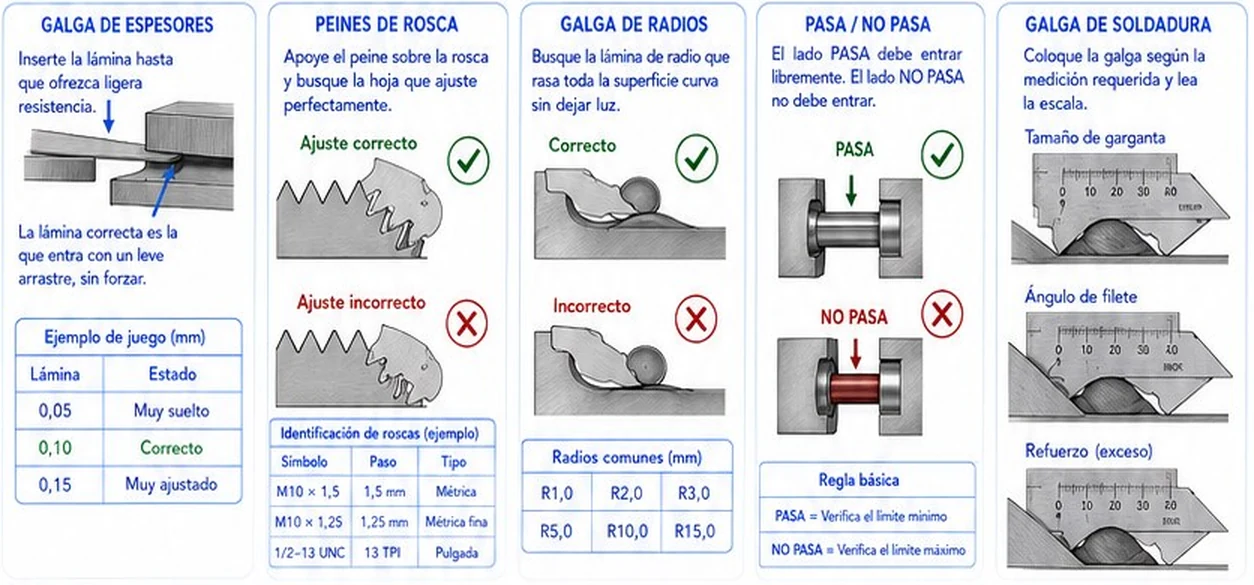
Galga de espesores. Inserta la lámina hasta que ofrezca una ligera resistencia. La lámina correcta es la que entra con un leve arrastre, sin forzar. Ejemplo de juego del póster: 0,05 mm, muy suelto; 0,10 mm, correcto; 0,15 mm, muy ajustado. La holgura real está entre la lámina que entra con arrastre y la siguiente que ya no entra.
Peines de rosca. Apoya el peine sobre la rosca y busca la hoja que ajuste perfectamente, a contraluz y sin dejar luz entre los filetes. Ejemplos: M10 × 1,5 (métrica, paso 1,5 mm); M10 × 1,25 (métrica fina); 1/2-13 UNC (13 hilos por pulgada, pulgada).
Galga de radios. Busca la lámina de radio que rasa toda la superficie curva sin dejar luz. Radios comunes: R1,0, R2,0, R3,0, R5,0, R10,0 y R15,0 mm.
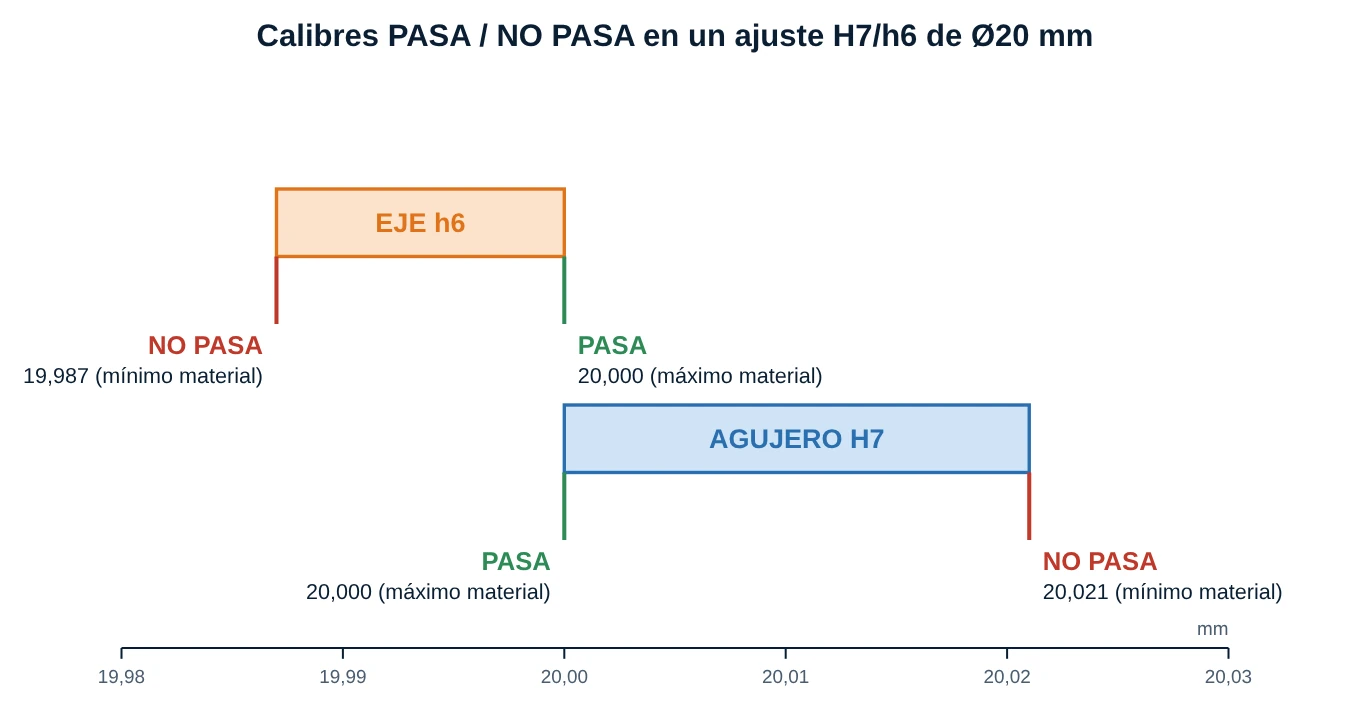
Pasa / No pasa. El lado PASA debe entrar libremente; el NO PASA no debe entrar. El póster resume: "PASA verifica el límite mínimo; NO PASA verifica el límite máximo". Eso es cierto para agujeros, pero para ejes es al revés, así que usa mejor esta regla general:
- PASA verifica la condición de máximo material (agujero más pequeño permitido; eje más grande permitido).
- NO PASA verifica la condición de mínimo material (agujero más grande permitido; eje más pequeño permitido).
Galga de soldadura. Colócala según la medición requerida y lee en la escala: tamaño de garganta, ángulo de filete o refuerzo (exceso). En una soldadura de filete con catetos iguales z, la garganta efectiva es a = 0,707 · z.
3. Limpieza, presión correcta y usos
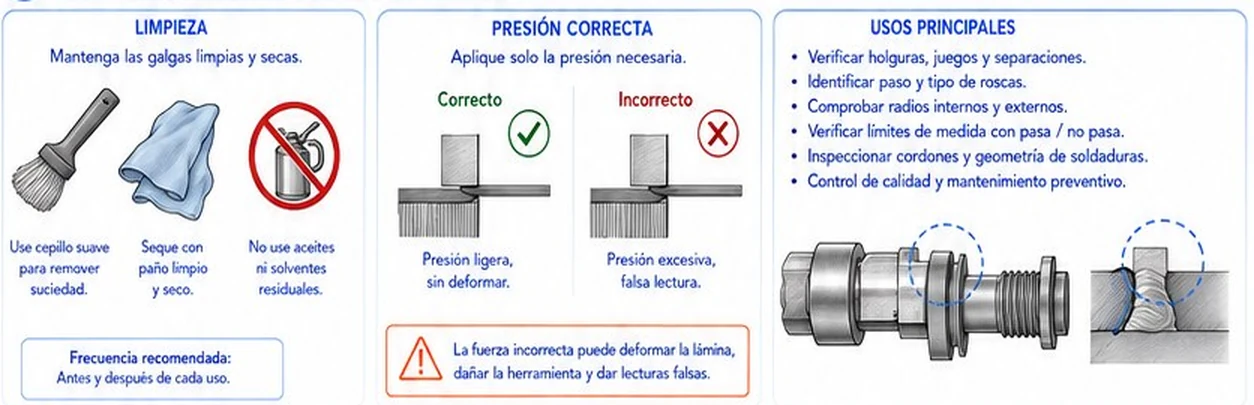
- Limpieza: usa un cepillo suave para retirar suciedad y un paño limpio y seco. No uses aceites ni solventes residuales. Frecuencia: antes y después de cada uso.
- Presión: aplica solo la necesaria. La presión ligera, sin deformar, da la lectura correcta; la excesiva falsea la lectura, deforma la lámina y daña la herramienta.
- Usos principales: verificar holguras, juegos y separaciones; identificar paso y tipo de roscas; comprobar radios internos y externos; verificar límites de medida con pasa / no pasa; inspeccionar cordones y geometría de soldaduras; control de calidad y mantenimiento preventivo.
4. Conservación y almacenamiento
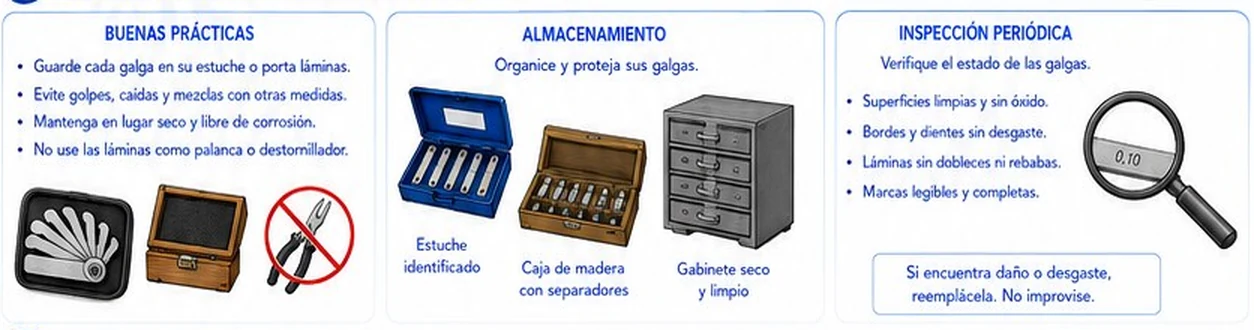
- Guarda cada galga en su estuche o porta láminas; evita golpes, caídas y mezclas con otras herramientas.
- Mantén un lugar seco y libre de corrosión. No uses las láminas como palanca o destornillador.
- Almacena en estuche identificado, caja de madera con separadores o gabinete seco y limpio.
- Inspección periódica: superficies limpias y sin óxido, bordes y dientes sin desgaste, láminas sin dobleces ni rebabas, marcas legibles y completas. Si hay daño o desgaste, reemplaza la galga: no improvises.
5. Selección rápida
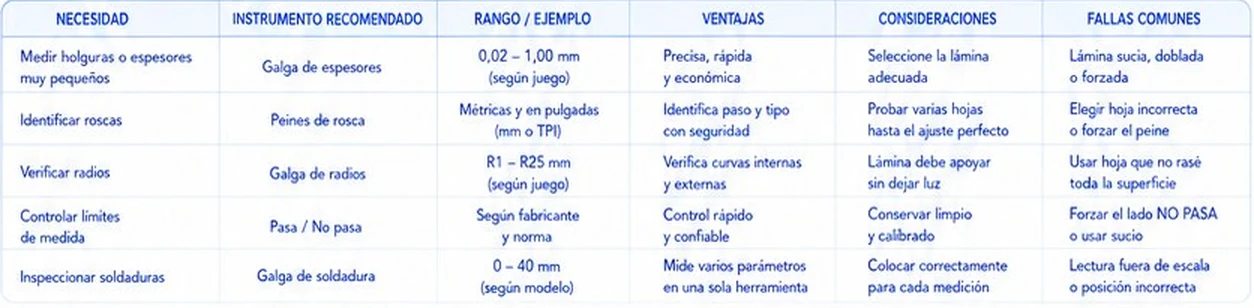
- Holguras o espesores muy pequeños: galga de espesores, 0,02-1,00 mm según juego. Falla común: lámina sucia, doblada o forzada.
- Identificar roscas: peines de rosca, métricas y en pulgadas (mm o TPI). Falla común: elegir una hoja incorrecta o forzar el ajuste.
- Verificar radios: galga de radios, R1 a R25 mm según juego. Falla común: usar una hoja que no rasa toda la superficie.
- Controlar límites de medida: pasa / no pasa, según fabricante y norma. Falla común: forzar el lado NO PASA o usarlo sucio.
- Inspeccionar soldaduras: galga de soldadura, 0-40 mm según modelo. Falla común: lectura fuera de escala o en posición incorrecta.
✅ 5 Problemas Resueltos
Solución:
La holgura está entre 0,10 mm y 0,15 mm; como la de 0,10 mm es la que entra con arrastre, reportas ≈ 0,10 mm (holgura mínima comprobada).
Solución:
Una combinación de dos láminas: 0,20 + 0,15 = 0,35 mm (o 0,30 + 0,05). Mejor evita apilar más de dos o tres láminas, porque se acumulan errores y se dobla el conjunto.
Solución:
Paso = 25,4 / TPI = 25,4 / 13 = 1,954 mm
Solución:
a = z · cos 45° = 0,707 · 8 = 5,66 mm
Solución:
El PASA entra: el agujero es ≥ 20,000 mm. El NO PASA no entra: es ≤ 20,021 mm. La pieza está dentro de tolerancia.
Si el NO PASA también entra, el agujero supera 20,021 mm: pieza rechazada (agujero grande).