¡Bienvenidos nuevamente al blog de Welectronic! Cuando una pieza sale con mal acabado, fuera de medida o con vibración, la causa suele estar en el filo de la herramienta: su geometría, su material o su desgaste. En esta publicación verás cómo se describe una herramienta de corte, qué material elegir según lo que mecanizas, cómo reconocer cada tipo de desgaste y cuándo cambiar el filo antes de que dañe la pieza.
1. Geometría básica de la herramienta
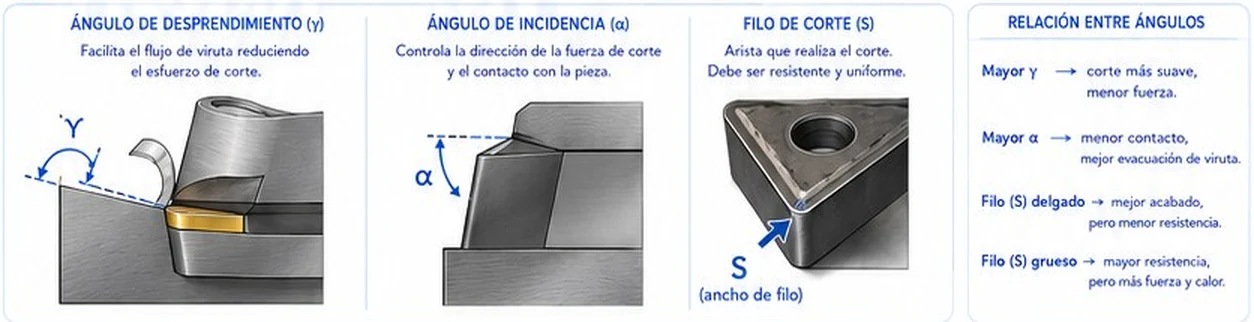
Tres elementos definen cómo corta una herramienta:
- Ángulo de desprendimiento (γ): es el ángulo de la cara por donde sale la viruta. Un γ mayor facilita el flujo de la viruta y reduce el esfuerzo de corte; uno pequeño o negativo da un filo más robusto.
- Ángulo de incidencia (α): es el ángulo de la cara de alivio (flanco) respecto a la superficie ya mecanizada. Evita que la herramienta roce con la pieza; si es muy grande debilita el filo.
- Filo de corte (S): la arista que realiza el corte. Debe ser resistente y uniforme. Un filo delgado deja mejor acabado pero resiste menos; uno grueso (con chaflán o radio de filo) resiste más, a costa de más fuerza y calor.
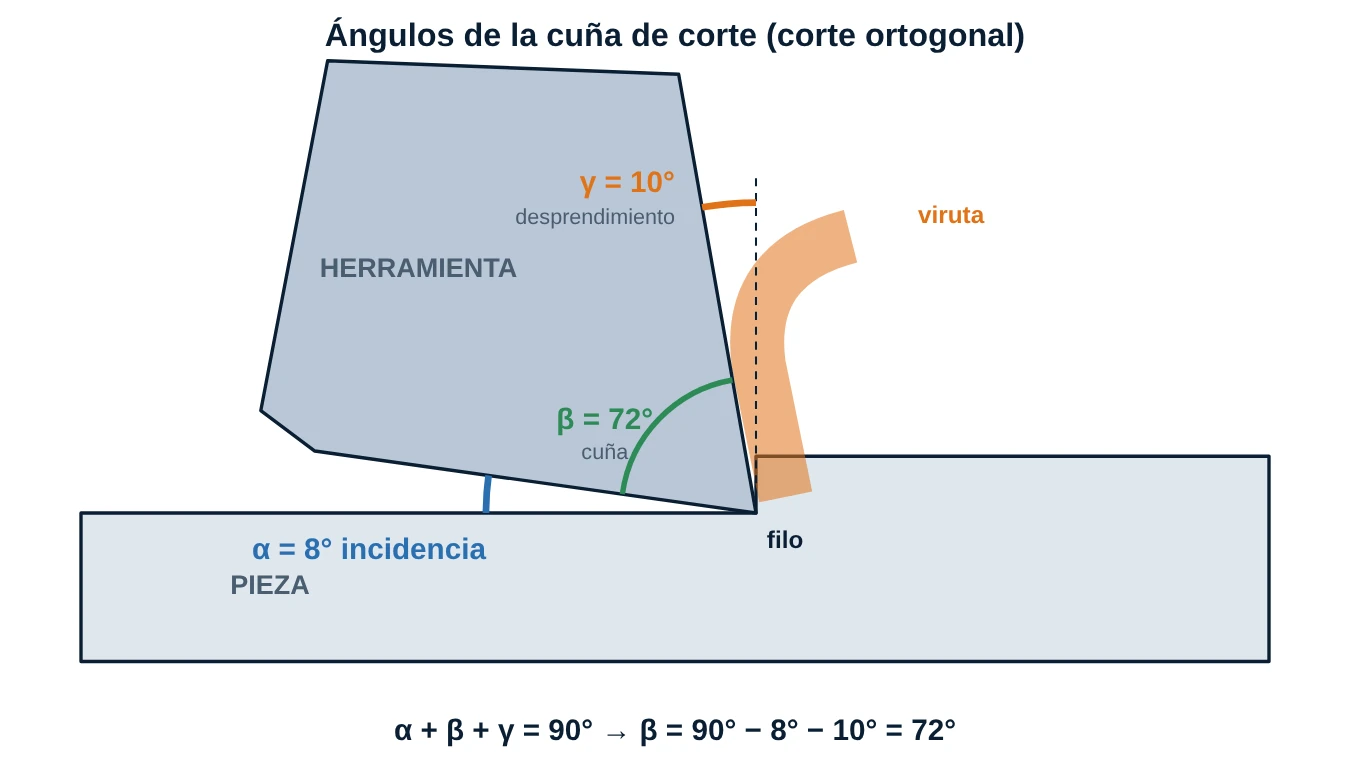
La parte de herramienta que queda entre las dos caras se llama cuña, con ángulo β. Los tres ángulos suman siempre 90° en el plano de corte ortogonal:
Si aumentas γ o α, la cuña se adelgaza: corta más fácil pero se vuelve frágil. Por eso para materiales duros se usan ángulos γ nulos o negativos (plaquitas "negativas"), y para aluminio, ángulos positivos.
2. Plaquitas intercambiables y designación ISO
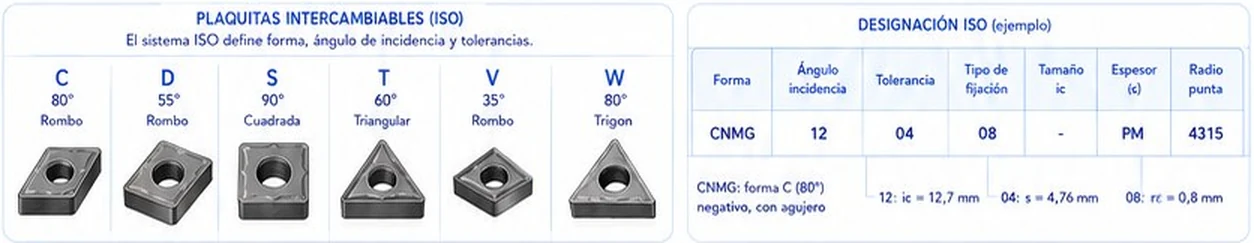
Las plaquitas intercambiables se fijan a un portaherramientas y se giran o cambian cuando se desgastan. La letra de la primera posición indica la forma y el ángulo de punta:
- C rombo 80°, D rombo 55°, S cuadrada 90°, T triangular 60°, V rombo 35°, W trigon 80°.
- Cuanto más grande el ángulo de punta, más robusto el filo (S, C, W); cuanto más agudo (V, D), mejor acceso a perfiles, pero filo más débil.
Para leer una designación, por ejemplo CNMG 12 04 08:
- C: forma rombo de 80°.
- N: ángulo de incidencia de la plaquita 0° (plaquita "negativa", se inclina en el portaherramientas para crear la incidencia).
- M: clase de tolerancia.
- G: con agujero de fijación y rompevirutas en ambas caras.
- 12: círculo inscrito ic = 12,7 mm; 04: espesor s = 4,76 mm; 08: radio de punta rε = 0,8 mm.
- Lo que sigue (por ejemplo PM 4315) es el rompevirutas y la calidad del carburo, que dependen del fabricante.
Corrección respecto al póster: en la tabla del póster los rótulos de las columnas están desplazados (12, 04 y 08 aparecen bajo "incidencia", "tolerancia" y "fijación"). Las notas del propio póster y la norma ISO 1832 confirman que 12 es el tamaño, 04 el espesor y 08 el radio de punta; las letras N, M y G son las que dan incidencia, tolerancia y tipo.
3. Materiales de herramienta
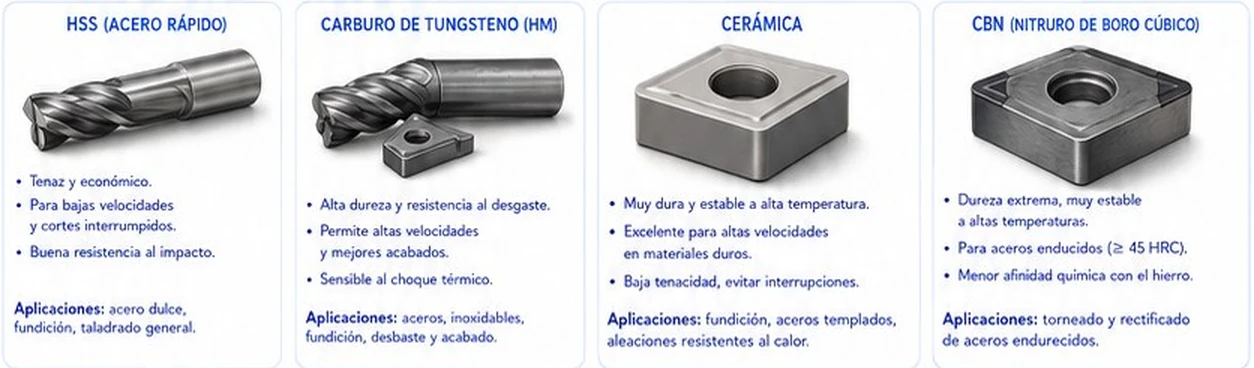
- HSS (acero rápido): tenaz y económico, con buena resistencia al impacto. Para bajas velocidades y cortes interrumpidos. Acero dulce, fundición y taladrado general.
- Carburo de tungsteno (metal duro): alta dureza y resistencia al desgaste, permite altas velocidades y mejores acabados; es sensible al choque térmico. Aceros, inoxidables, fundición, desbaste y acabado.
- Cerámica: muy dura y estable a alta temperatura, excelente para altas velocidades en materiales duros, pero de baja tenacidad: evita cortes interrumpidos. Fundición, aceros templados y aleaciones resistentes al calor.
- CBN (nitruro de boro cúbico): dureza extrema, estable a altas temperaturas, para aceros endurecidos (≥ 45 HRC) y con menor afinidad química con el hierro. Torneado y rectificado de aceros endurecidos.
4. Desgastes y fallas comunes
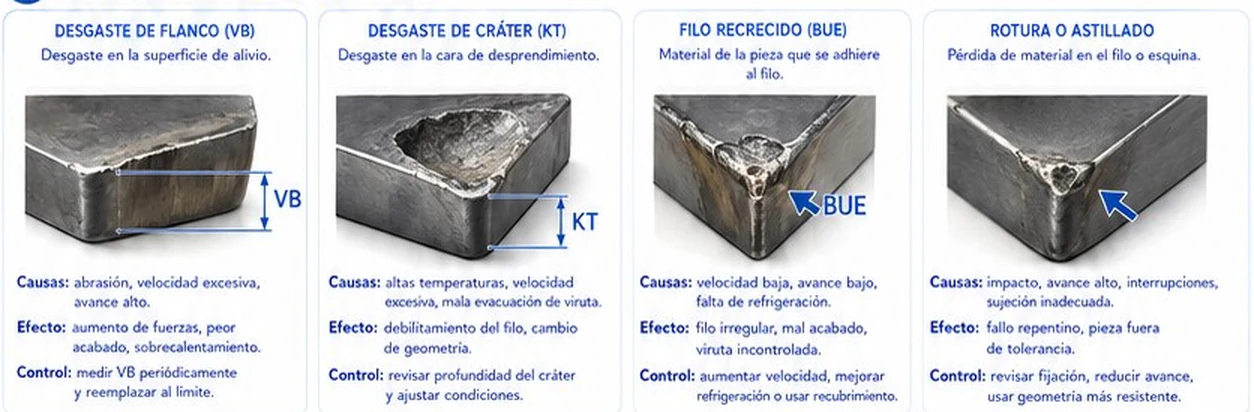
- Desgaste de flanco (VB): en la superficie de alivio. Causas: abrasión, velocidad o avance excesivos. Aumenta las fuerzas y empeora el acabado. Control: medir VB periódicamente y reemplazar al llegar al límite.
- Desgaste de cráter (KT): en la cara de desprendimiento, por altas temperaturas, velocidad excesiva y mala evacuación de viruta. Debilita el filo y cambia la geometría. Control: revisar la profundidad del cráter y ajustar condiciones.
- Filo recrecido (BUE): material de la pieza adherido al filo, por velocidad baja, avance bajo o falta de refrigeración. Deja filo irregular y mal acabado. Control: subir la velocidad, mejorar la refrigeración o usar recubrimiento.
- Rotura o astillado: pérdida de material en el filo o esquina por impacto, avance alto, interrupciones o mala sujeción. Provoca falla repentina y pieza fuera de tolerancia.
Dato práctico: un criterio de fin de vida muy usado en torneado (ISO 3685) es VB = 0,3 mm de desgaste de flanco uniforme. En acabados exigentes se cambia antes, por ejemplo a 0,1-0,2 mm, porque el desgaste ya afecta la medida y el acabado.
5. Selección rápida y control de la herramienta
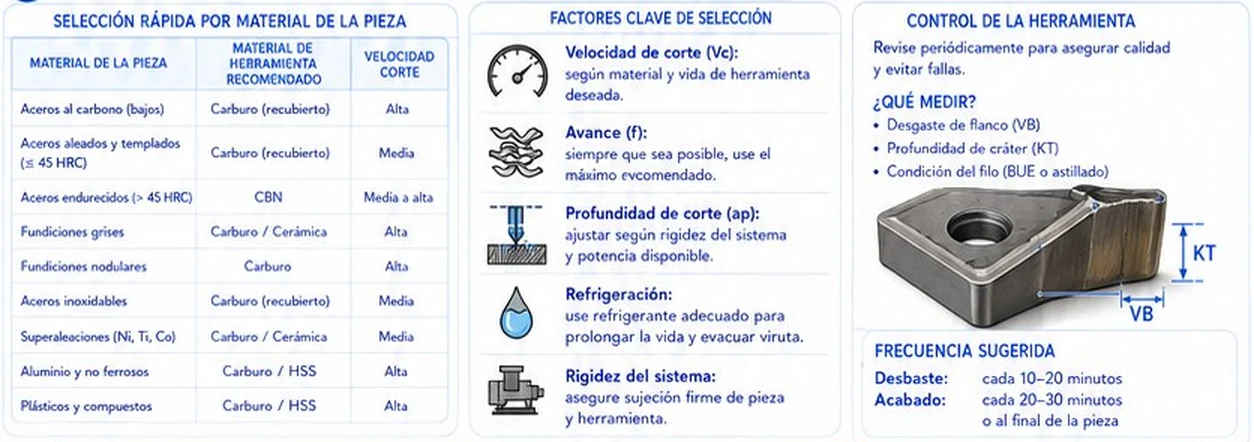
- Aceros al carbono, aleados (≤ 45 HRC), inoxidables: carburo recubierto; velocidad alta en bajo carbono y media en aleados e inoxidables.
- Aceros endurecidos (> 45 HRC): CBN, con velocidad media a alta.
- Fundiciones grises: carburo o cerámica, velocidad alta. Nodulares: carburo.
- Superaleaciones (Ni, Ti, Co): carburo o cerámica, velocidad media.
- Aluminio, no ferrosos, plásticos y compuestos: carburo o HSS, velocidad alta.
Los factores clave son la velocidad de corte (Vc), el avance (f, el máximo recomendado siempre que se pueda), la profundidad de corte (ap), la refrigeración y la rigidez del sistema. Para el control, mide VB, la profundidad de cráter KT y la condición del filo (BUE o astillado) cada 10-20 minutos en desbaste y cada 20-30 minutos en acabado (o al terminar la pieza).
6. Fallas, causas y soluciones
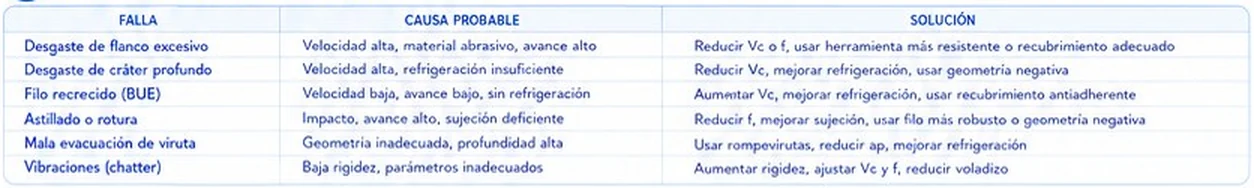
Resumen práctico: flanco excesivo, reduce Vc o f; cráter profundo, reduce Vc y refrigera mejor; BUE, aumenta Vc; astillado, reduce f y mejora la sujeción; mala evacuación de viruta, usa rompevirutas y reduce ap; vibración (chatter), aumenta la rigidez, reduce el voladizo y ajusta Vc y f.
✅ 5 Problemas Resueltos
Solución:
β = 90° − α − γ = 90° − 8° − 10°
β = 72°
Solución:
C = rombo de 80°; N = incidencia 0° (plaquita negativa); 12 = ic de 12,7 mm; 04 = espesor 4,76 mm; 08 = radio de punta 0,8 mm.
Solución:
Velocidad de desgaste = (0,20 − 0,10) / (15 − 5) = 0,01 mm/min
Falta: (0,30 − 0,20) / 0,01 = 10 min
Cambio a los 15 + 10 = 25 minutos de corte.
Solución:
T₂ = T₁ · (V₁ / V₂)1/n = 60 · (200 / 250)4 = 60 · 0,4096
T₂ ≈ 24,6 min. Subir la velocidad 25 % reduce la vida a menos de la mitad.
Solución:
Es filo recrecido (BUE). Se corrige aumentando la velocidad de corte, mejorando la refrigeración y usando una plaquita con recubrimiento antiadherente.
🏋️ 5 Ejercicios Propuestos
Cambio a los 26 min.