¡Bienvenidos nuevamente al blog de Welectronic! En la publicación anterior conociste las partes del torno. Ahora vamos a lo que se hace con él: el torno transforma piezas cilíndricas mediante operaciones de corte, dándoles forma, dimensiones y acabado según el diseño. Son diez operaciones básicas; si las dominas, puedes fabricar o reparar casi cualquier eje, buje o brida.
1. Las diez operaciones principales
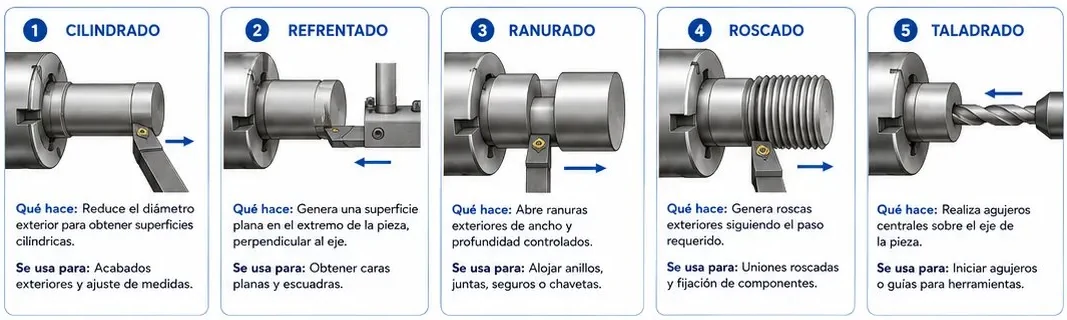
- Cilindrado: reduce el diámetro exterior para obtener superficies cilíndricas. Se usa para acabados exteriores y ajuste de medidas.
- Refrentado: genera una superficie plana en el extremo de la pieza, perpendicular al eje. Sirve para obtener caras planas y escuadras.
- Ranurado: abre ranuras exteriores de ancho y profundidad controlados. Se usa para alojar anillos de retención (seguros), juntas o anillos tóricos.
- Roscado: genera roscas exteriores siguiendo el paso requerido. Se usa en uniones roscadas y fijación de componentes.
- Taladrado: realiza agujeros centrales sobre el eje de la pieza. Sirve para iniciar agujeros o guías para otras herramientas.
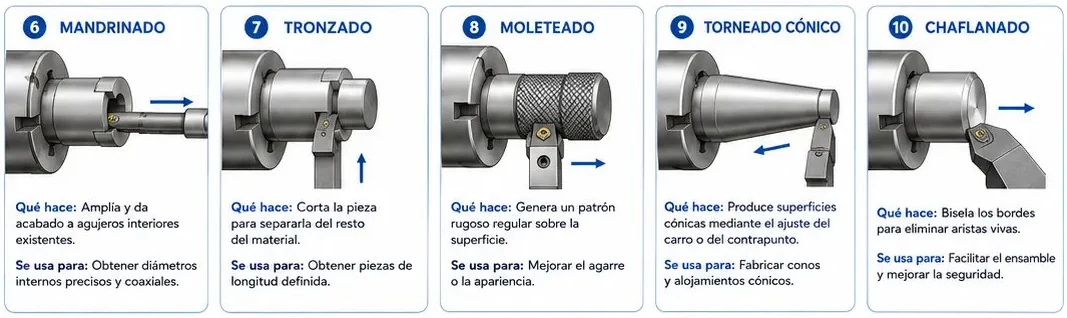
- Mandrinado: amplía y da acabado a agujeros interiores existentes. Se usa para obtener diámetros internos precisos y coaxiales.
- Tronzado: corta la pieza para separarla del resto del material y obtener piezas de longitud definida.
- Moleteado: genera un patrón rugoso regular sobre la superficie para mejorar el agarre o la apariencia (perillas, mangos).
- Torneado cónico: produce superficies cónicas mediante el ajuste del carro superior (charriot) o del contrapunto. Se usa para fabricar conos y alojamientos cónicos.
- Chaflanado: bisela los bordes para eliminar aristas vivas, facilitar el ensamble y mejorar la seguridad.
2. Parámetros importantes de corte
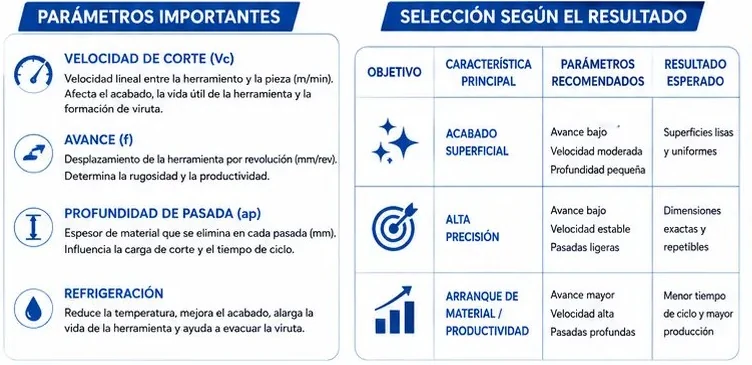
- Velocidad de corte (Vc): velocidad lineal entre la herramienta y la pieza, en m/min. Afecta el acabado, la vida útil de la herramienta y la formación de viruta.
- Avance (f): desplazamiento de la herramienta por revolución (mm/rev). Determina la rugosidad y la productividad.
- Profundidad de pasada (ap): espesor de material que se elimina en cada pasada (mm). Influye en la carga de corte y el tiempo de ciclo.
- Refrigeración: reduce la temperatura, mejora el acabado, alarga la vida de la herramienta y ayuda a evacuar la viruta.
Y según lo que busques, combinas esos parámetros así:
- Acabado superficial (superficies lisas y uniformes): avance bajo, velocidad moderada y profundidad pequeña.
- Alta precisión (dimensiones exactas y repetibles): avance bajo, velocidad estable y pasadas ligeras.
- Arranque de material / productividad (menor tiempo de ciclo): avance mayor, velocidad alta y pasadas profundas.
Tiempo de corte Tc = L / (f · n) [min]
Caudal de viruta Q = Vc · f · ap [cm3/min]
Rugosidad teórica Ra ≈ f2 / (32 · r) [mm]
Donde r es el radio de punta de la herramienta en mm. La fórmula de rugosidad es teórica (geométrica) y supone un filo perfecto; en la práctica la rugosidad real es algo mayor, pero te muestra la tendencia: si reduces el avance a la mitad, la rugosidad baja a la cuarta parte.
Dato práctico: en el refrentado, si la velocidad de giro es constante, la velocidad de corte baja a medida que te acercas al centro y es casi cero en él. Por eso los tornos CNC trabajan con "velocidad de corte constante" (G96), que sube las rpm automáticamente al reducirse el diámetro.
3. Torneado cónico paso a paso
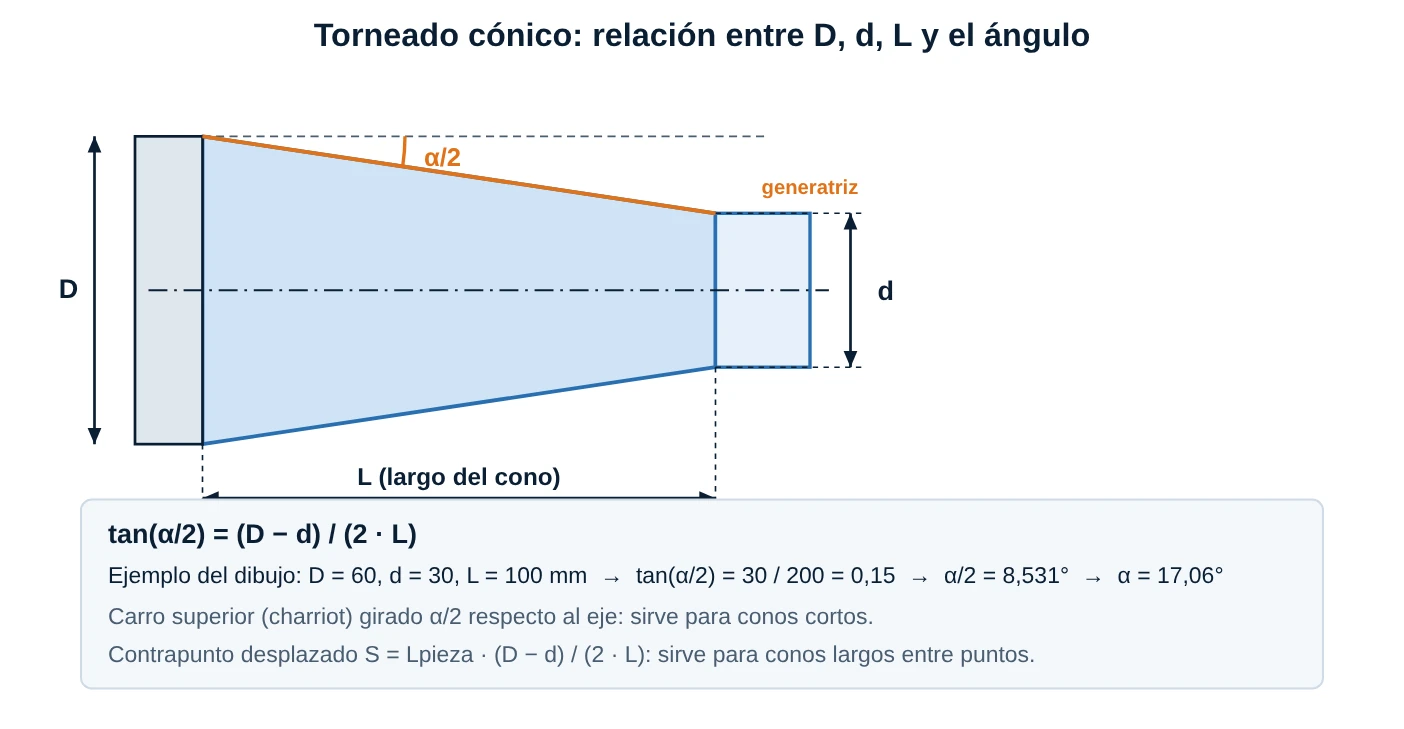
Un cono queda definido por su diámetro mayor D, su diámetro menor d y su longitud L. El torno se regula con el semiángulo α/2, porque el carro superior se gira respecto al eje de la pieza una sola vez ese ángulo:
- Carro superior (charriot): se gira α/2 y se avanza a mano. Es ideal para conos cortos con ángulos grandes (chaflanes, puntas).
- Contrapunto desplazado: permite conos largos y suaves entre puntos, con avance automático.
4. Recomendaciones de seguridad
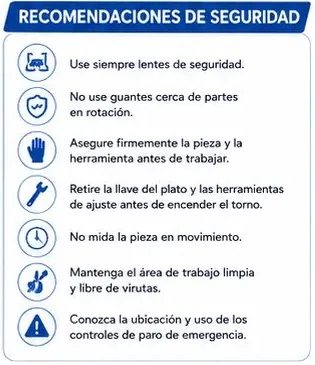
- Usa siempre lentes de seguridad.
- No uses guantes cerca de partes en rotación.
- Asegura firmemente la pieza y la herramienta antes de trabajar.
- Retira la llave del plato y las herramientas de ajuste antes de encender el torno.
- No midas la pieza en movimiento.
- Mantén el área de trabajo limpia y libre de virutas.
- Conoce la ubicación y el uso de los controles de paro de emergencia.
Recuerda: una buena selección de operación, herramienta y parámetros garantiza seguridad, mejor calidad y mayor eficiencia en el torneado.
✅ 5 Problemas Resueltos
Solución:
Cada pasada reduce el diámetro 2 · ap = 2 × 1,5 = 3 mm.
Material a quitar en diámetro: 50 − 44 = 6 mm.
Pasadas = 6 / 3 = 2 pasadas (en la práctica la última se deja más fina para el acabado).
Solución:
n = 1000 × 150 / (π × 60) = 795,8 rpm ≈ 800 rpm. Con 800 rpm la velocidad real es π × 60 × 800 / 1000 = 150,8 m/min.
Tc = L / (f · n) = 120 / (0,25 × 800) = 120 / 200 = 0,6 min (36 s).
Solución:
Ra ≈ f² / (32 · r)
f = 0,2: Ra = 0,04 / 25,6 = 0,00156 mm = 1,56 µm
f = 0,1: Ra = 0,01 / 25,6 = 0,00039 mm = 0,39 µm
Al reducir el avance a la mitad, la rugosidad teórica baja 4 veces.
Solución:
tan(α/2) = (D − d) / (2 · L) = (50 − 40) / (2 × 50) = 10 / 100 = 0,1
α/2 = arctan(0,1) = 5,71° (el cono completo tiene α = 11,42°).
Solución:
Q = Vc · f · ap = 100 × 0,3 × 2 = 60 cm³/min (con Vc en m/min y f, ap en mm el resultado sale directo en cm³/min).
Tiempo = 300 / 60 = 5 min.
🏋️ 5 Ejercicios Propuestos
En Ø20: Vc = π × 20 × 400 / 1000 = 25,1 m/min.
La velocidad de corte cae casi cuatro veces al acercarte al centro; por eso conviene subir las rpm (o usar velocidad de corte constante) en la pasada de acabado.
Tiempo por pasada = 25 / 175 = 0,143 min = 8,6 s (y se necesitan varias pasadas, cada una más profunda).
Acabado: avance bajo, velocidad moderada y estable y profundidad de pasada pequeña (superficie lisa y dimensiones exactas).