¡Bienvenidos nuevamente al blog de Welectronic! Una rosca es un canal helicoidal que, al enroscarse, convierte un giro en un avance. Es la base de tornillos, tuercas, husillos y accesorios de tubería. El problema es que existen muchos sistemas de roscas (métrica, en pulgadas, Whitworth, trapezoidal, de tubería) y mezclarlas es una fuente clásica de roscas dañadas y fugas. En esta publicación aprenderás a identificar los perfiles, a leer una designación, a medir una rosca y a elegir la correcta.
1. Perfiles de rosca más utilizados
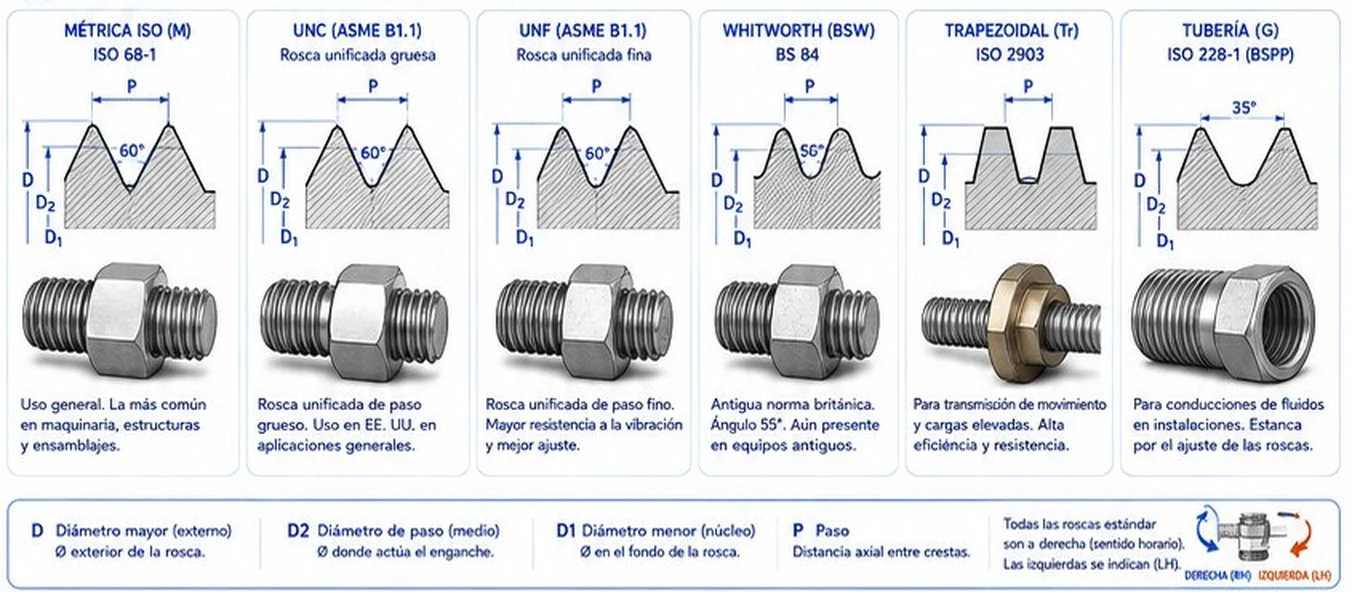
- Métrica ISO (M), ISO 68-1: ángulo de perfil de 60°. Es la más común en maquinaria, estructuras y ensamblajes.
- UNC (ASME B1.1): rosca unificada de paso grueso, 60°. Uso habitual en Estados Unidos en aplicaciones generales.
- UNF (ASME B1.1): rosca unificada de paso fino, 60°. Mayor resistencia a la vibración y mejor ajuste.
- Whitworth (BSW), BS 84: antigua norma británica con ángulo de 55°. Aún presente en equipos antiguos.
- Trapezoidal (Tr), ISO 2903: perfil trapezoidal (30° entre flancos) para transmisión de movimiento y cargas elevadas, con alta eficiencia y resistencia. Es la rosca de los husillos de avance.
- Tubería (G), ISO 228-1 (BSPP): para conducciones de fluidos en instalaciones. La estanqueidad se logra con el ajuste de las roscas (junta o sellador).
Una corrección sobre la ficha: en el esquema de la rosca de tubería (G) la ficha marca 35°, pero las roscas Whitworth y de tubería G (BSPP) tienen un ángulo de perfil de 55°. Tampoco confundas el G (cilíndrica, ISO 228-1) con el NPT, de 60°, que es cónico y es el que se usa en muchos equipos de origen estadounidense: no son compatibles.
Las letras de las cotas del perfil son: D, diámetro mayor (externo); D2, diámetro de paso (medio), donde actúa el engrane; D1, diámetro menor (núcleo), el del fondo de la rosca; y P, el paso o distancia axial entre crestas. Todas las roscas estándar son a derecha (sentido horario al apretar); las izquierdas se indican con LH.
2. Elementos de la rosca y lectura de la designación
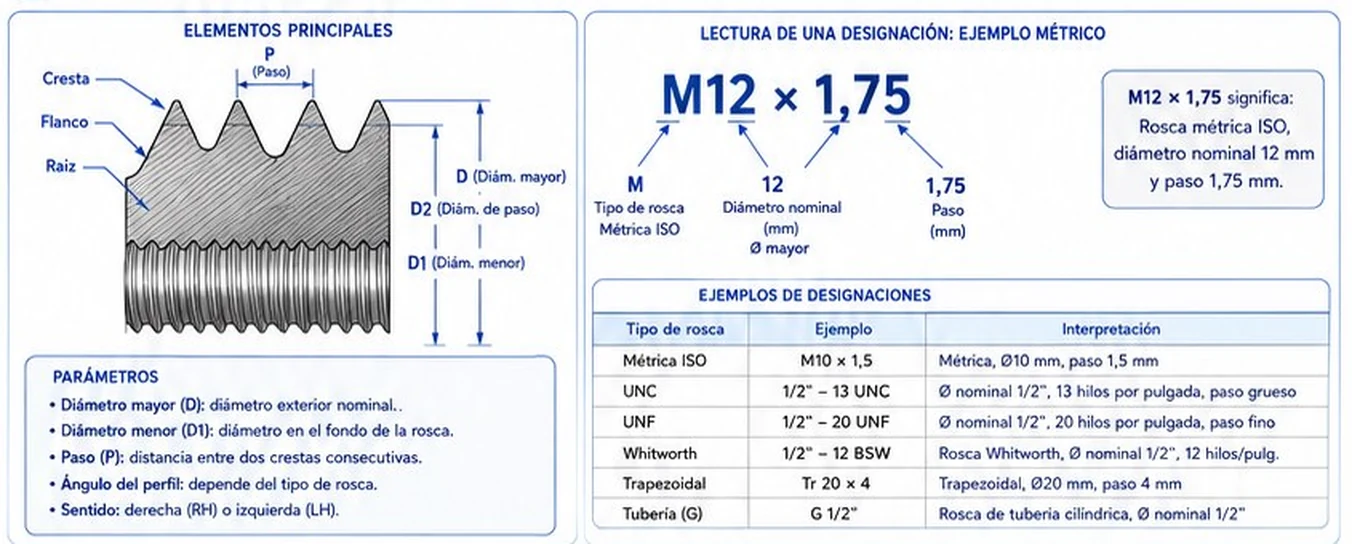
En una rosca distingues la cresta (parte superior), el flanco (lado inclinado) y la raíz (fondo). Los parámetros fundamentales son el diámetro mayor, el diámetro menor, el paso, el ángulo del perfil (depende del tipo de rosca) y el sentido (derecha o izquierda).
Para la rosca métrica, el perfil básico a 60° permite calcular los diámetros a partir de D y P:
D1 = D − 1,0825 · P
Altura del triángulo fundamental: H = 0,866 · P
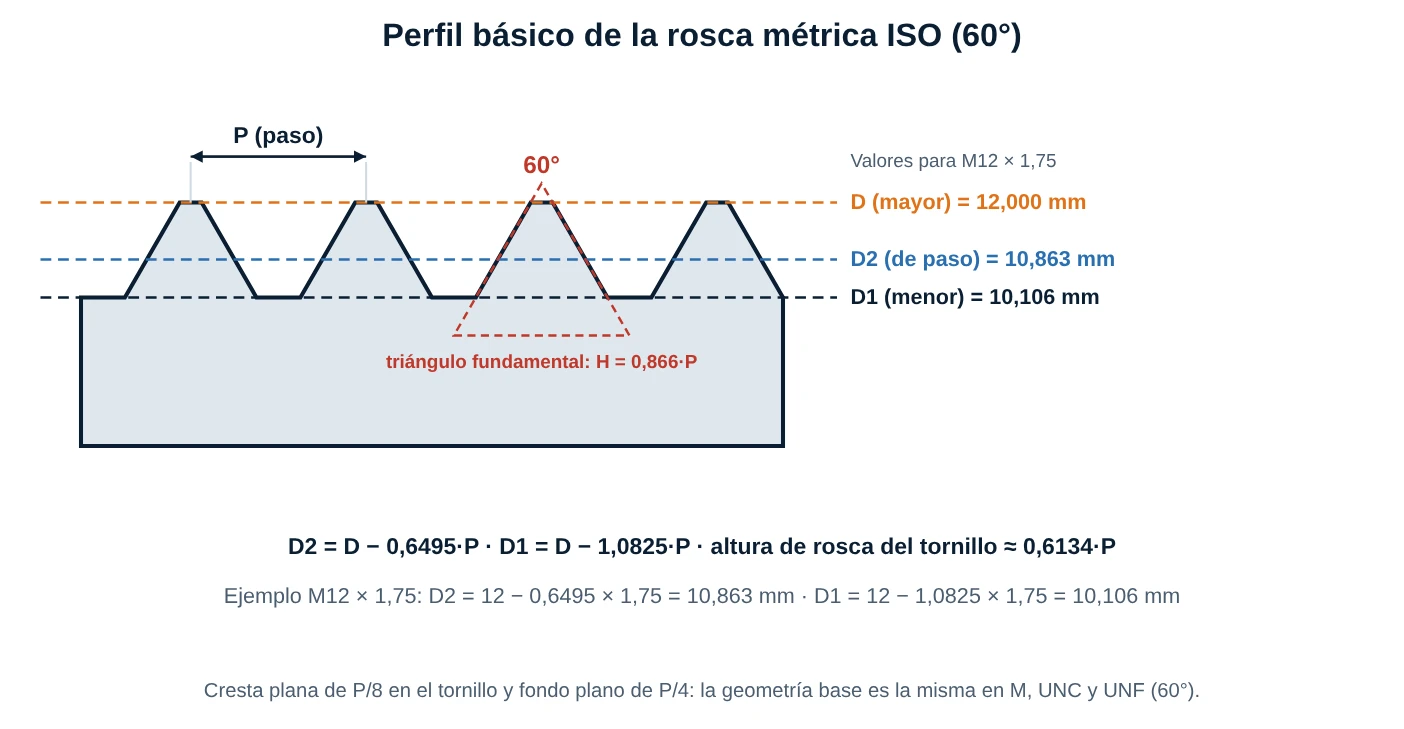
La designación se lee así: en M12 × 1,75, M indica rosca métrica ISO, 12 es el diámetro nominal (mayor) en mm y 1,75 el paso en mm. Otros ejemplos:
- M10 × 1,5: métrica, Ø 10 mm, paso 1,5 mm.
- 1/2" – 13 UNC: Ø nominal 1/2", 13 hilos por pulgada, paso grueso.
- 1/2" – 20 UNF: Ø nominal 1/2", 20 hilos por pulgada, paso fino.
- 1/2" – 12 BSW: Whitworth, Ø nominal 1/2", 12 hilos por pulgada.
- Tr 20 × 4: trapezoidal, Ø 20 mm, paso 4 mm.
- G 1/2": rosca de tubería cilíndrica, de diámetro nominal 1/2" (es la denominación del tubo, no el diámetro exterior real de la rosca, que es de unos 20,95 mm).
En roscas en pulgadas el paso se expresa como hilos por pulgada (TPI): paso en mm = 25,4 / TPI. Para una rosca izquierda se agrega LH, por ejemplo M12 × 1,75 LH.
3. Pasos comunes
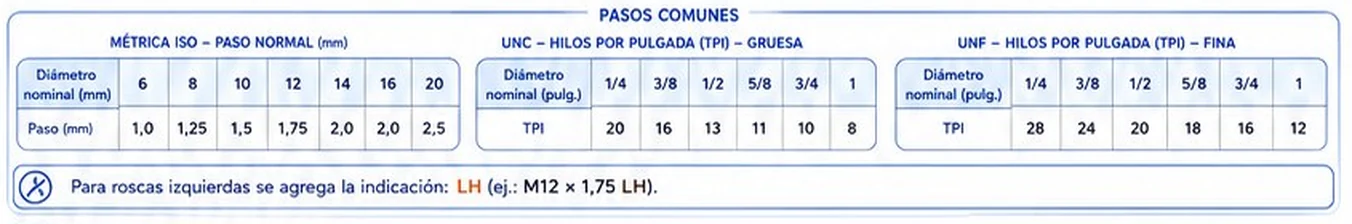
- Métrica ISO, paso normal (mm): M6 → 1,0; M8 → 1,25; M10 → 1,5; M12 → 1,75; M14 → 2,0; M16 → 2,0; M20 → 2,5.
- UNC, gruesa (hilos por pulgada): 1/4" → 20; 3/8" → 16; 1/2" → 13; 5/8" → 11; 3/4" → 10; 1" → 8.
- UNF, fina (hilos por pulgada): 1/4" → 28; 3/8" → 24; 1/2" → 20; 5/8" → 18; 3/4" → 16; 1" → 12.
La rosca fina tiene más hilos por pulgada: resiste mejor la vibración y permite un ajuste más preciso, pero se daña con más facilidad y se monta más lento. La gruesa es más robusta y rápida de montar.
4. Medición de roscas
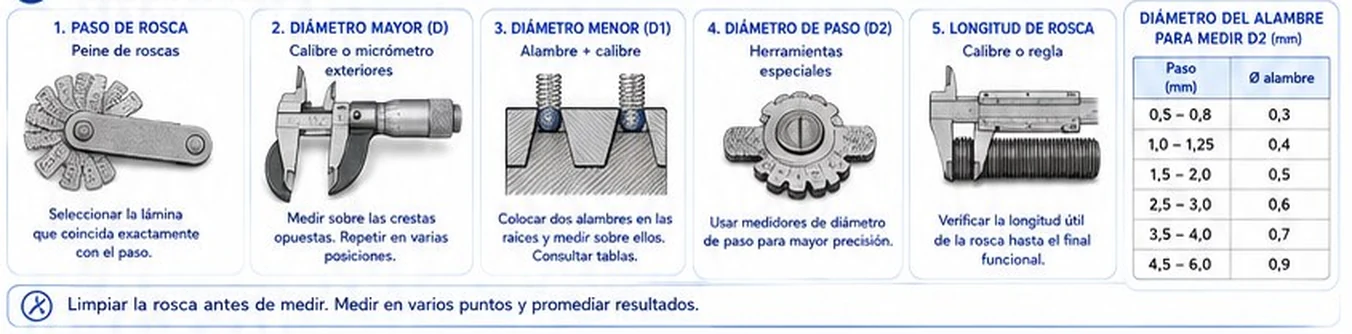
- Paso: con un peine de roscas; selecciona la lámina que coincida exactamente con el paso.
- Diámetro mayor (D): con calibre o micrómetro de exteriores, midiendo sobre las crestas opuestas. Repite en varias posiciones.
- Diámetro menor (D1): con alambres y calibre, colocando los alambres en las raíces; consulta las tablas.
- Diámetro de paso (D2): con herramientas especiales (micrómetros de roscas) para mayor precisión.
- Longitud de rosca: con calibre o regla; verifica la longitud útil de la rosca hasta el final funcional.
Limpia la rosca antes de medir y mide en varios puntos, promediando los resultados.
Método de los tres alambres: es el más usado para obtener el diámetro de paso D2. Se colocan tres alambres calibrados en las raíces (dos de un lado y uno del otro) y se mide con el micrómetro sobre los alambres. El diámetro óptimo del alambre para una rosca de 60° es w = 0,57735 · P, y la cota sobre los alambres es M = D2 + 3w − 0,866 · P. (La tabla de diámetros de alambre de la ficha es orientativa y menos precisa que esta fórmula.) Con esa fórmula, los alambres óptimos son:
- P = 0,50 mm → Ø alambre óptimo = 0,289 mm
- P = 0,75 mm → Ø alambre óptimo = 0,433 mm
- P = 1,00 mm → Ø alambre óptimo = 0,577 mm
- P = 1,25 mm → Ø alambre óptimo = 0,722 mm
- P = 1,50 mm → Ø alambre óptimo = 0,866 mm
- P = 1,75 mm → Ø alambre óptimo = 1,010 mm
- P = 2,00 mm → Ø alambre óptimo = 1,155 mm
- P = 2,50 mm → Ø alambre óptimo = 1,443 mm
5. Selección rápida: ¿qué rosca elegir?
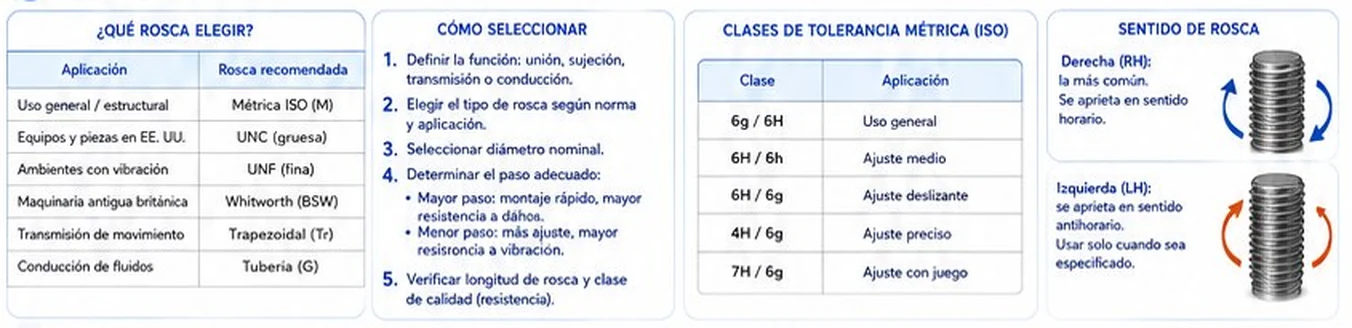
- Uso general o estructural: métrica ISO (M).
- Equipos y piezas de origen estadounidense: UNC (gruesa).
- Ambientes con vibración: UNF (fina) o métrica de paso fino.
- Maquinaria antigua británica: Whitworth (BSW).
- Transmisión de movimiento: trapezoidal (Tr).
- Conducción de fluidos: tubería (G).
Para seleccionar: define la función (unión, sujeción, transmisión o conducción), elige el tipo de rosca según la norma y la aplicación, selecciona el diámetro nominal, determina el paso adecuado (mayor paso: montaje rápido y mayor resistencia a daños; menor paso: más ajuste y mayor resistencia a la vibración) y verifica la longitud de rosca y la clase de calidad (resistencia).
Las clases de tolerancia métrica ISO se escriben como tolerancia de la tuerca (mayúscula) y del tornillo (minúscula): según la ficha, 6g/6H uso general, 6H/6h ajuste medio, 6H/6g ajuste deslizante, 4H/6g ajuste preciso y 7H/6g ajuste con juego. El número indica el grado de calidad y la letra la posición del campo de tolerancia.
6. Fallas comunes en roscas
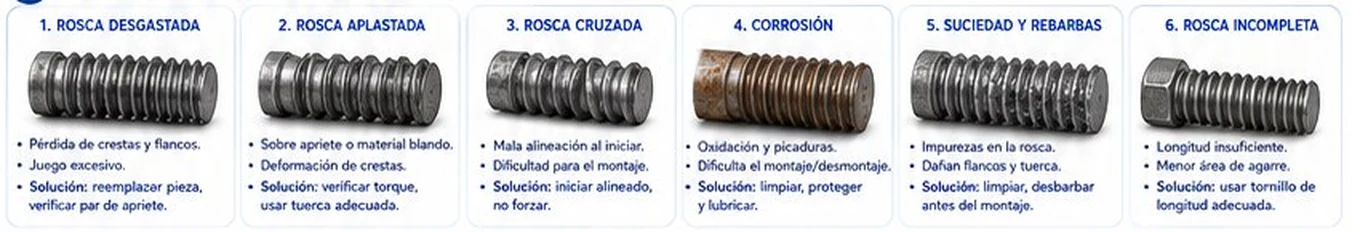
- Rosca desgastada: pérdida de crestas y flancos, juego excesivo. Solución: reemplazar la pieza y verificar el par de apriete.
- Rosca aplastada: sobreapriete o material blando; deformación de crestas. Solución: verificar el torque y usar tuerca adecuada.
- Rosca cruzada: mala alineación al iniciar, dificultad para el montaje. Solución: iniciar alineado a mano y no forzar.
- Corrosión: oxidación y picaduras; dificulta el montaje y desmontaje. Solución: limpiar, proteger y lubricar.
- Suciedad y rebabas: impurezas en la rosca y daño en flancos y tuerca. Solución: limpiar y desbarbar antes del montaje.
- Rosca incompleta: longitud insuficiente, menor área de agarre. Solución: usar un tornillo de longitud adecuada.
Recomendación técnica: lubrica ligeramente las roscas antes del montaje para reducir la fricción, facilitar el apriete y evitar el gripado. Usa el par de apriete recomendado y verifica periódicamente el estado de la rosca.
✅ 5 Problemas Resueltos
Solución:
D2 = D − 0,6495 · P = 12 − 0,6495 × 1,75 = 12 − 1,1366 = 10,863 mm
D1 = D − 1,0825 · P = 12 − 1,0825 × 1,75 = 12 − 1,8944 = 10,106 mm
Solución:
Paso = 25,4 / TPI
UNC: 25,4 / 13 = 1,954 mm
UNF: 25,4 / 20 = 1,27 mm
La fina tiene menor paso (más hilos por pulgada).
Solución:
Regla práctica: broca ≈ D − P.
M10 × 1,5 → 10 − 1,5 = 8,5 mm
M12 × 1,75 → 12 − 1,75 = 10,25 mm → en la práctica 10,2 mm (la broca comercial más cercana).
Solución:
El avance por vuelta es el paso multiplicado por el número de entradas.
Una entrada: 4 mm/vuelta × 60 rpm = 240 mm/min (4 mm/s).
Dos entradas (avance 8 mm/vuelta): 8 × 60 = 480 mm/min.
Solución:
w = 0,57735 · P = 0,57735 × 1,5 = 0,866 mm
D2 = 10 − 0,6495 × 1,5 = 9,026 mm
M = D2 + 3w − 0,866 · P = 9,026 + 2,598 − 1,299 = 10,325 mm
🏋️ 5 Ejercicios Propuestos
3/4" – 10 UNC: rosca unificada gruesa, Ø 3/4" (19,05 mm), 10 hilos por pulgada (paso 2,54 mm).
G 1/2": rosca de tubería cilíndrica (BSPP) de diámetro nominal 1/2".
D1 = 20 − 1,0825 × 2,5 = 17,294 mm