¡Bienvenidos nuevamente al blog de Welectronic! En las hojas anteriores de la serie estudiamos el desgaste mecánico y la corrosión industrial: dos formas en que una superficie se degrada con el servicio. Hoy miramos la superficie desde el otro lado: cómo es al salir de la máquina, cuánto vale su rugosidad y cómo se mide. La rugosidad es la huella microscópica que dejan la herramienta, el abrasivo o el proceso, y decide si un sello retiene o gotea, si una película de aceite aguanta o se rompe, si un ajuste a presión conserva su interferencia y cuánto tarda una pieza en asentarse. Esta es la hoja 39 de la serie (la ficha impresa lleva el número 89 en el pie) y presenta el perfil superficial, los parámetros Ra y Rz, los instrumentos, las condiciones de medición y la interpretación del acabado.
Qué vas a aprender
- Qué es la textura superficial y cómo se separan rugosidad, ondulación y forma con los filtros.
- Qué miden Ra, Rq, Rz, Rt, Rp, Rv y Rsk, por qué no hay conversión fija entre ellos y cómo calcularlos a mano.
- La rugosidad teórica del torneado (avance y radio de punta) y los valores típicos por proceso.
- Cómo funciona un rugosímetro: palpador, transductor, filtros, patín y calibración.
- Cómo elegir la longitud de onda de corte λc y la longitud de evaluación según ISO 4288, y cómo medir bien.
- Cómo leer y escribir la especificación en el plano: símbolo, límite, regla del 16 %, regla del máximo, orientación de las marcas.
- Por qué una superficie más lisa no siempre es mejor: lubricación, espesor específico de película Λ, sellos, ajustes y fatiga.
- Un laboratorio interactivo con cuatro mesas: perfil, torneado, corte y longitud, y cumplimiento del plano.
Mapa visual del tema
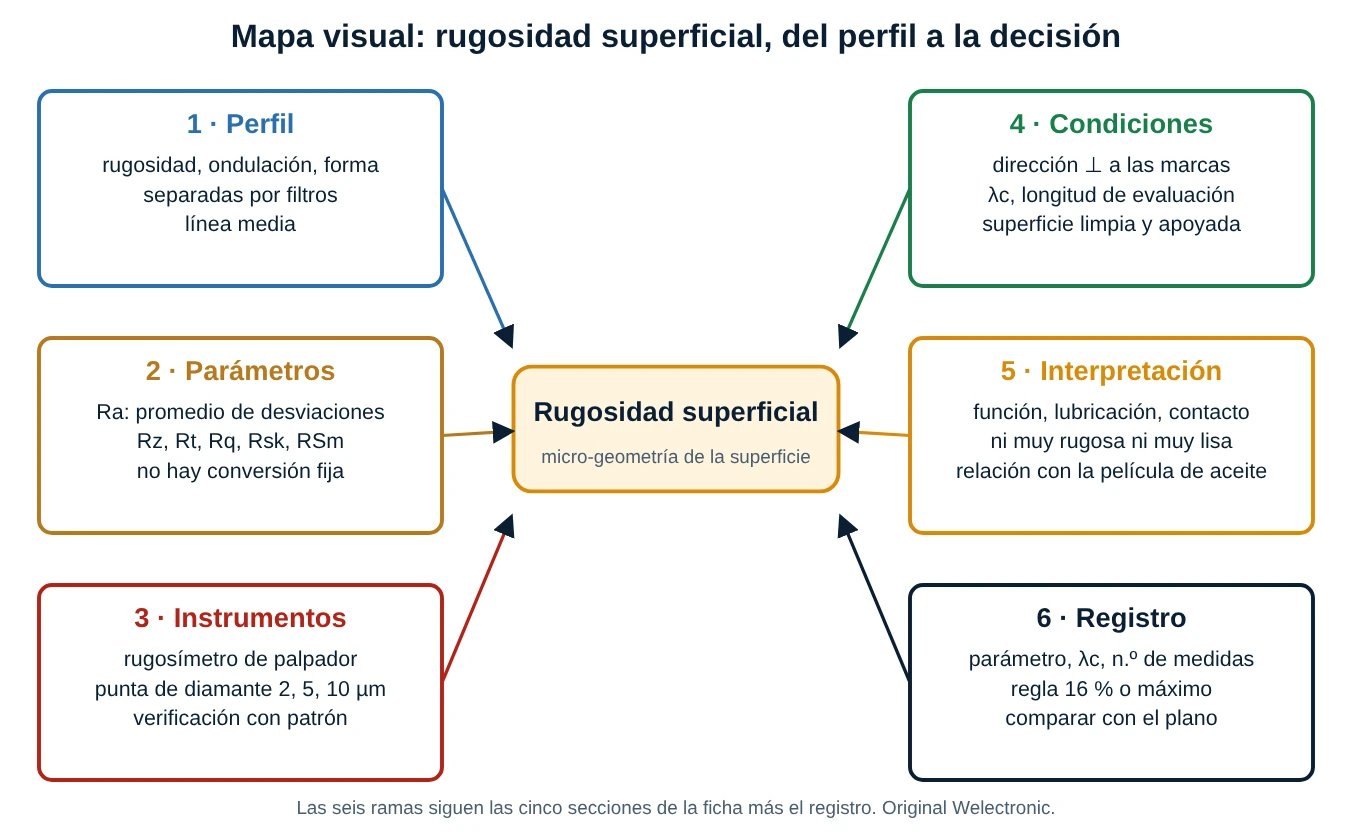
Ninguna superficie real es perfectamente lisa. Si se la amplía lo suficiente, aparece un relieve de picos y valles cuya forma depende del proceso que la generó: el filo de la herramienta deja surcos regulares, el abrasivo deja rayas al azar, la fundición en arena deja un grano grueso. La rugosidad superficial es la parte fina de ese relieve y se mide en micrómetros (µm). Es una de las características de acabado más frecuentes en un plano, junto con las tolerancias dimensionales y geométricas, porque la función de muchas piezas ocurre justo en su superficie: deslizar, sellar, apoyar, lubricar, resistir la fatiga o la corrosión.
La base de todo: cinco ideas
- La superficie tiene escalas. Forma, ondulación y rugosidad son el mismo relieve visto a distintas longitudes de onda; se separan con filtros, no a ojo.
- Un número resume un perfil, pero oculta información. Ra promedia; dos superficies con el mismo Ra pueden comportarse de forma muy distinta.
- Medir bien importa tanto como el instrumento. Dirección, filtro λc, longitud de evaluación y limpieza cambian el resultado.
- El plano manda. Se compara con el valor, la regla de aceptación y las condiciones especificadas, no con la impresión de «se ve bien».
- El acabado se elige por función y costo. Cada paso de más fino encarece mucho; una superficie demasiado lisa puede incluso funcionar peor.
Una convención útil: la rugosidad se expresa en µm. En planos antiguos o de origen estadounidense aparece en micropulgadas (µin): 1 µm equivale a unas 40 µin, así que Ra 1,6 µm corresponde a 63 µin y Ra 0,8 µm, a 32 µin. En los dibujos, el decimal se escribe con coma en la norma española, aunque muchos planos usan punto (Ra 1.6).
1. Perfil superficial
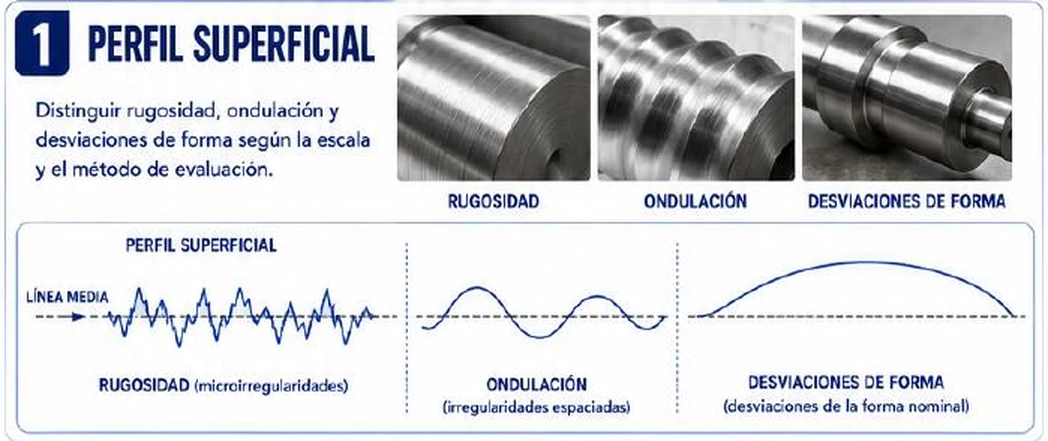
Cuando un palpador recorre una superficie obtiene un perfil: una curva de altura contra distancia. Ese perfil total (llamado perfil primario) mezcla tres cosas que la ficha separa muy bien: la rugosidad (irregularidades finas y cercanas, producto del filo o del grano abrasivo), la ondulación (irregularidades más espaciadas, producto de vibraciones de la máquina, flexión de la pieza o desviaciones del avance) y las desviaciones de forma (errores de planitud, cilindricidad o redondez, dependientes de la máquina, la fijación y las tensiones internas). La frase clave de la ficha es «según la escala y el método de evaluación»: la frontera no es un tamaño fijo, la fija un filtro.
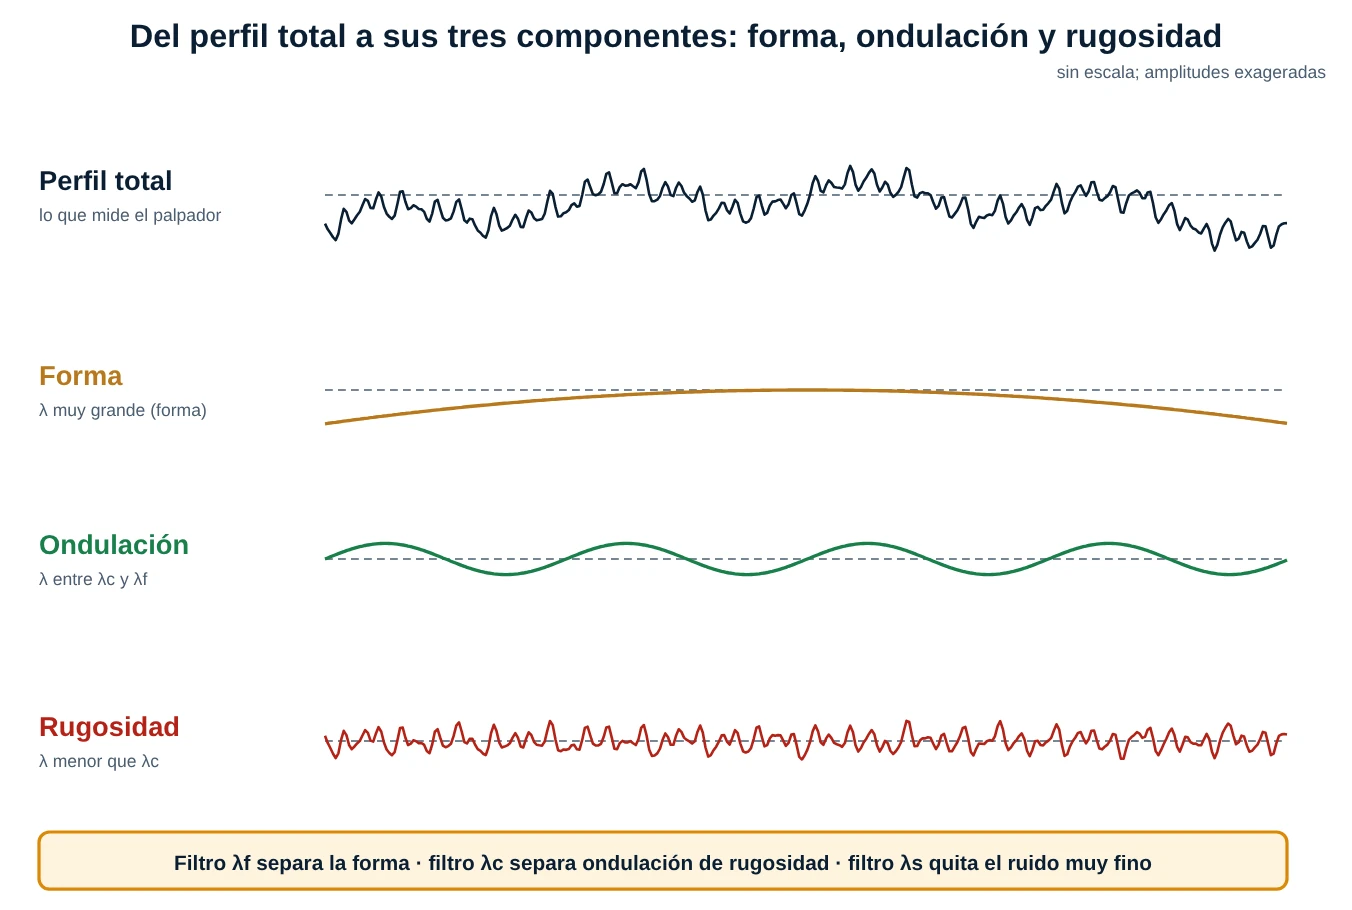
1.1 Los filtros y la longitud de onda de corte
En la práctica se aplican tres filtros gaussianos (la técnica de referencia, ISO 16610-21) que dejan pasar o bloquean según la longitud de onda de la irregularidad:
- λs elimina el ruido de muy corta longitud de onda (por ejemplo, el que la punta no puede seguir). Separa el perfil primario del medido.
- λc es el filtro de rugosidad: deja pasar lo más corto que λc (rugosidad) y deja fuera lo más largo (ondulación). Valores normalizados: 0,08; 0,25; 0,8; 2,5 y 8 mm. Es el valor que se indica como «longitud de onda de corte» o «cut-off».
- λf separa la ondulación de la forma.
Por eso la misma pieza puede dar Ra distintos con λc diferentes: con un λc menor se «ve» menos ondulación como rugosidad y el resultado baja; con uno mayor entra más relieve y sube. El valor de Ra no tiene sentido sin su λc. Las normas que rigen el tema son la ISO 4287 (términos y definiciones de parámetros), la ISO 4288 (reglas y procedimientos de evaluación), la ISO 3274 (características del instrumento de palpador) y la ISO 1302 (indicación en los planos). La familia más reciente ISO 21920 (2021) reúne y actualiza esos textos; la ISO 25178 define la textura en 3D (parámetros de área, como Sa).
1.2 Marcas de mecanizado y orientación
Casi todos los procesos dejan una orientación (en inglés, lay): paralela, perpendicular, cruzada, multidireccional, circular o radial. La superficie es anisótropa (distinta según la dirección), y por eso el valor medido depende de hacia dónde se mueve el palpador. Una pieza torneada tiene marcas circunferenciales: medirla a lo largo del eje, atravesando las marcas, da el valor «real» (el más alto); medirla alrededor, siguiendo las marcas, da un valor mucho menor y engañoso.
Corrección técnica 1 (sección 1): la ficha define las tres componentes con palabras cualitativas («microirregularidades», «irregularidades espaciadas»), pero no dice dónde está la frontera: la fija el filtro λc (y λf), por lo que sin él los términos son ambiguos. Los tres dibujos de perfil están sin escala; en la práctica la rugosidad tiene longitudes de onda menores que λc (por ejemplo, menos de 0,8 mm), la ondulación va de λc a λf (de unos milímetros a decenas de milímetros) y la forma está por encima. Las tres fotografías ilustran el concepto, pero no muestran por sí mismas cada fenómeno: la pieza de «desviaciones de forma» es un escalón de eje, que no es un error de forma. Y falta la mención al efecto de la orientación de las marcas, clave para elegir la dirección de medición.
2. Parámetros Ra y Rz
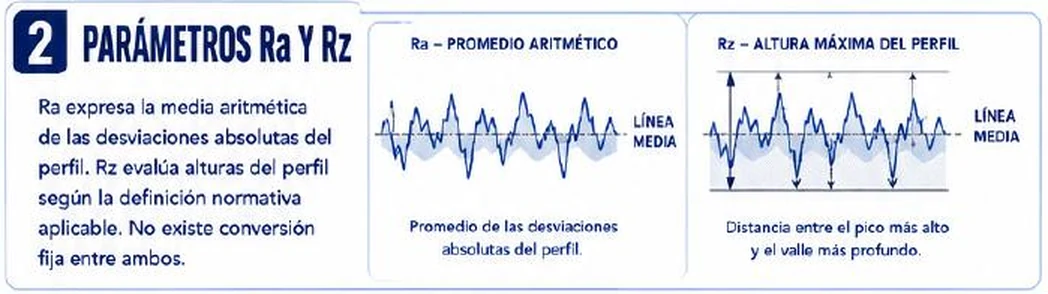
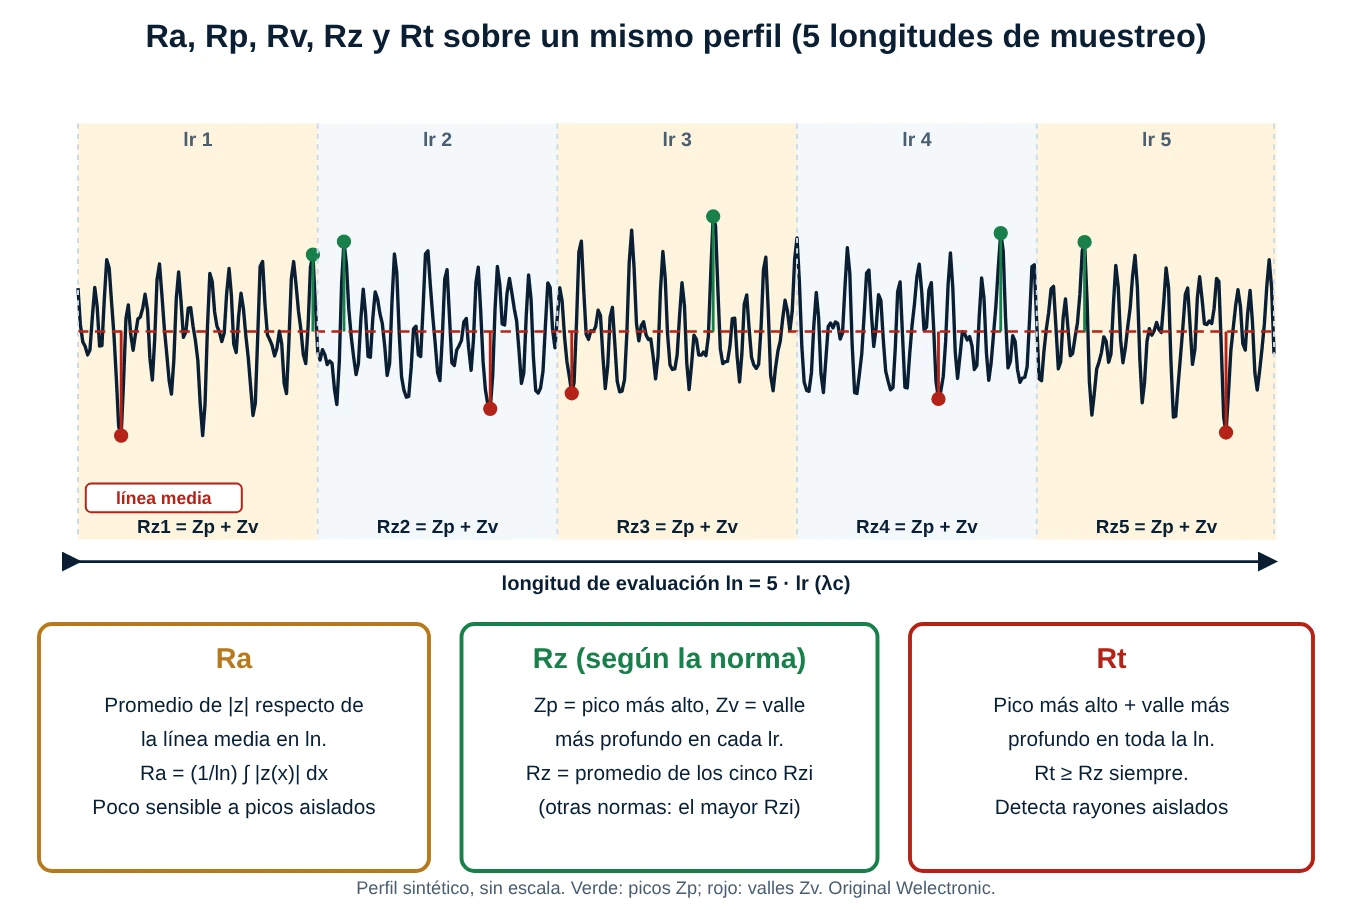
Si el perfil, referido a su línea media, tiene alturas z(x) sobre una longitud ln, la definición de Ra es la media aritmética de los valores absolutos: Ra = (1/ln) ∫ |z(x)| dx. En la práctica se calcula con puntos discretos: Ra = (|z₁| + |z₂| + … + |zₙ|) ÷ n. Es el parámetro más usado porque es estable y sencillo, pero justamente por ser un promedio apenas se ve afectado por un pico o un valle aislado: un rayón profundo en una superficie fina casi no cambia Ra.
2.1 La familia de parámetros
| Parámetro | Qué mide | Cuándo conviene |
|---|---|---|
| Ra | Media aritmética de |z| | Control general de producción; el más frecuente en planos |
| Rq (RMS) | Raíz cuadrada de la media de z²; pesa más los extremos. Para una señal senoidal Rq = 1,11 Ra; en una superficie aleatoria, cerca de 1,25 Ra | Óptica y cálculo de película de aceite (Λ) |
| Rp, Rv | Altura del pico más alto y profundidad del valle más profundo respecto de la línea media | Rp: apoyo y desgaste inicial; Rv: retención de aceite, concentración de tensiones |
| Rt | Rp + Rv en toda la longitud de evaluación | Detectar rayones, poros y defectos aislados |
| Rz | Altura máxima del perfil en cada longitud de muestreo; según la norma o el instrumento se toma el mayor de los tramos o el promedio de cinco | Sellos, asientos, superficies donde un pico alto es el problema |
| Rsk | Asimetría: positiva si dominan los picos; negativa si dominan los valles (meseta con surcos) | Cojinetes y camisas de cilindro: Rsk negativo retiene aceite y soporta carga |
| RSm | Ancho medio de los elementos del perfil (distancia entre picos) | Pintura, adherencia, y para elegir λc en perfiles periódicos |
| Rmr(c) | Relación de material a una altura de corte (curva de Abbott-Firestone) | Capacidad portante de superficies de contacto |
2.2 Por qué no hay conversión fija entre Ra y Rz
La ficha lo dice bien: no existe conversión fija. Ra promedia todas las alturas; Rz toma extremos. Dos perfiles con el mismo Ra pueden tener Rz muy diferentes: en un perfil triangular regular, Rz es cerca de 4 veces Ra; en una superficie aleatoria rectificada, de 5 a 7 veces; y con un rayón, mucho más. En el laboratorio de esta publicación verás cómo, con el mismo Ra, cambian Rz, Rt y Rsk según el tipo de superficie. Las tablas de «Ra ≈ Rz ÷ 4» (o ÷ 6) que circulan sirven solo como orden de magnitud y siempre deben presentarse con esa advertencia.
Atención con la definición de Rz: ha tenido tres significados. En la antigua ISO 4287-1984 y en la norma JIS clásica fue el «promedio de diez puntos»; en DIN y en la ISO 1302 de los años noventa, el promedio de los cinco Rz de las longitudes de muestreo; y en la ISO 4287:1997, el mayor valor Zp + Zv dentro de una longitud de muestreo (el promedio de cinco pasó a llamarse Rzmean o Rz1max según el caso). Por eso la ficha escribe «según la definición normativa aplicable»: hay que fijar cuál se usa y anotarlo.
2.3 Valores típicos por proceso
| Proceso | Ra típico (µm) | Comentario |
|---|---|---|
| Fundición en arena | 12,5 a 25 | Grano de arena; se suele mecanizar donde importa |
| Forja, laminado en caliente | 3,2 a 12,5 | Superficie con cascarilla |
| Fresado | 0,8 a 6,3 | Depende del avance por diente y de la plaquita |
| Torneado | 0,4 a 6,3 | Fino: 0,4 a 1,6; marcas de avance regulares |
| Taladrado | 1,6 a 6,3 | El escariado baja a 0,4 a 1,6 |
| Rectificado | 0,1 a 1,6 | Muelas finas llegan a 0,05 |
| Honeado (bruñido) | 0,05 a 0,8 | Marcas cruzadas; cilindros hidráulicos y de motor |
| Lapeado y pulido | 0,02 a 0,4 | Superficies de sellado, calibres, rótulas |
Valores de referencia que se han usado en planos: la serie de grados N de la antigua ISO 1302 (N1 = 0,025 µm; N2 = 0,05; N3 = 0,1; N4 = 0,2; N5 = 0,4; N6 = 0,8; N7 = 1,6; N8 = 3,2; N9 = 6,3; N10 = 12,5; N11 = 25; N12 = 50 µm). Cada grado duplica al anterior, y el costo de fabricación suele aumentar de forma marcada al bajar uno o dos grados.
2.4 Rugosidad teórica del torneado
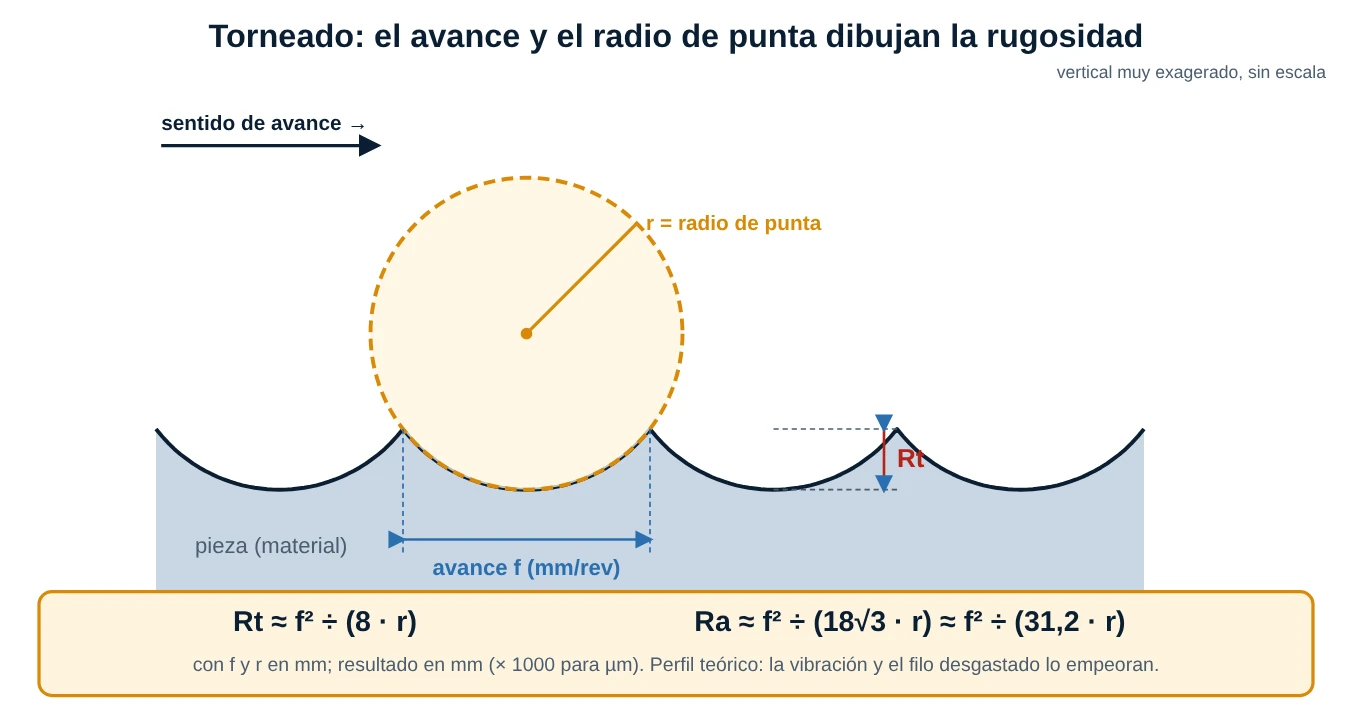
Cuando una punta redondeada de radio r avanza f milímetros por vuelta, deja entre dos pasadas una cresta cuya altura es, por geometría, Rt ≈ f² ÷ (8 · r) (válida cuando f es pequeña frente a r). Si el perfil se aproxima por arcos de círculo, el promedio da Ra ≈ f² ÷ (18√3 · r) ≈ f² ÷ (31,2 · r). Con f en mm y r en mm, el resultado sale en mm; se multiplica por 1.000 para µm. Un ejemplo muy frecuente: f = 0,2 mm/rev y r = 0,8 mm dan Rt = 6,25 µm y Ra = 1,60 µm. Dos consecuencias prácticas: duplicar el avance cuadruplica Ra, y duplicar el radio de punta lo reduce a la mitad. La realidad suele ser peor que la teoría por vibración, filo gastado, arista de aportación y avances tan pequeños que la herramienta frota en lugar de cortar.
Corrección técnica 2 (sección 2): la figura de Rz dice «distancia entre el pico más alto y el valle más profundo», sin decir dónde: si se toma en toda la longitud de evaluación es Rt, no Rz; Rz se define por longitud de muestreo (el mayor tramo o el promedio de cinco, según la norma). Los dibujos de Ra y Rz tampoco indican los µm ni la escala. Al texto le faltan los demás parámetros que completan la decisión (Rq, Rp, Rv, Rt, Rsk) y, sobre todo, la advertencia de que Ra no distingue un perfil de picos de uno de valles, ni detecta un rayón aislado. Por último, «media aritmética de las desviaciones absolutas» es correcto, pero hay que precisar que se calcula respecto de la línea media y sobre la longitud de evaluación, tras el filtro λc.
3. Instrumentos
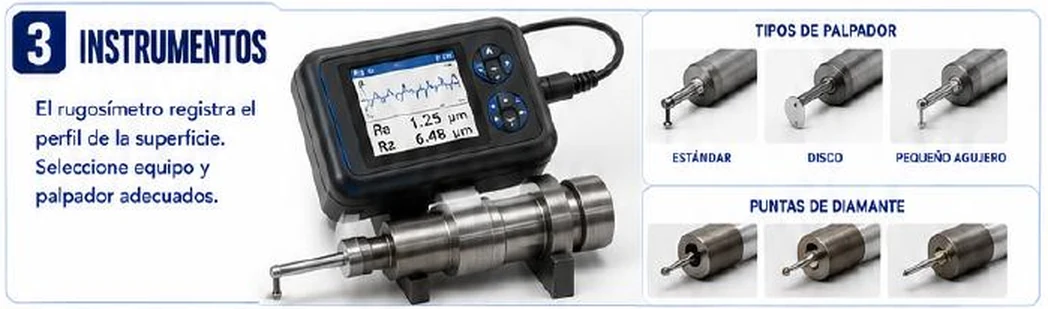
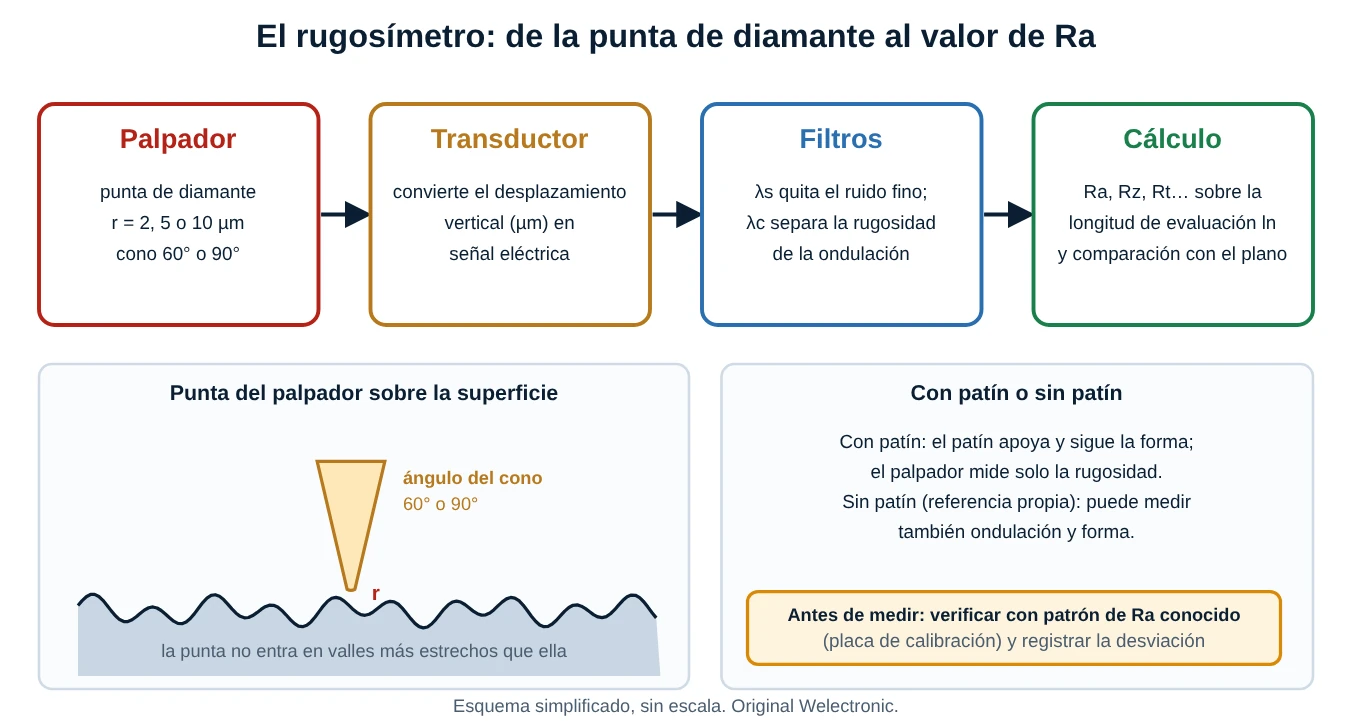
El instrumento habitual en taller es el rugosímetro de palpador (de contacto). Una punta de diamante recorre la superficie con una fuerza muy pequeña; su desplazamiento vertical se convierte en una señal eléctrica por un transductor (inductivo o piezoeléctrico), se filtra y de ahí se calculan los parámetros. Los modelos portátiles muestran el valor en pantalla y, a menudo, el perfil; los de laboratorio añaden un soporte con columna y guía de precisión.
3.1 Punta, patín y tipos de palpador
- Punta de diamante: cono de 60° o 90° con el vértice redondeado, con radio de 2 µm (el normal), 5 o 10 µm para superficies más rugosas (ISO 3274). La punta no puede entrar en valles más estrechos que ella, y por eso en superficies muy finas un radio mayor «filtra» detalles.
- Con patín (skid): un patín apoya sobre la pieza y sirve de referencia; el palpador mide solo las irregularidades finas. Es el tipo corriente de los portátiles: robusto, pero no sirve para medir ondulación ni forma.
- Sin patín: usa una guía interna recta como referencia; es el de laboratorio y permite medir también ondulación y forma.
- Palpador estándar para superficies planas y cilíndricas exteriores; de disco o de apoyo ancho para zonas estrechas o con superficie de referencia amplia; de pequeño agujero (o de punta larga y delgada) para taladros, ranuras y zonas poco accesibles. La elección depende del acceso y del radio de curvatura.
3.2 Otros métodos
Existen también los instrumentos sin contacto (confocal, variación de foco, interferometría de luz blanca) que registran un mapa 3D con parámetros de área (ISO 25178); los comparadores visuotáctiles (placas con muestras de referencia para comparar con la uña o el dedo, útiles en el taller para una estimación rápida); y las réplicas de silicona que copian una superficie inaccesible para medirla luego en laboratorio. Cada método da valores no siempre iguales: se comparan entre sí con cautela.
3.3 Calibración y verificación
El rugosímetro se debe verificar antes de usar con un patrón de rugosidad de valor conocido (una placa de calibración con Ra certificado, por ejemplo cerca de 1 µm) y comprobar que el valor se mantiene dentro de la tolerancia del fabricante (suele ser alrededor de ±10 %). Una punta desgastada o rota, un patín sucio o un cable dañado dan lecturas bajas o ruidosas. Se registra la fecha de la verificación y la identificación del patrón.
Corrección técnica 3 (sección 3): el texto «seleccione equipo y palpador adecuados» no da criterios. Hay que elegir según el rango de Ra (radio de punta de 2, 5 o 10 µm), el acceso a la zona, la geometría (plana, cilíndrica, agujero) y si se necesita medir ondulación o forma (sin patín). Los rótulos «estándar», «disco» y «pequeño agujero» describen formas, no usos; y las tres «puntas de diamante» no indican radio ni ángulo, que son lo importante. La pantalla del equipo muestra «1.25 µm» y «6.48 µm» con punto decimal; en español se escribe con coma, y un valor de Rz sin su λc ni su longitud de evaluación es incompleto. La ficha tampoco menciona la verificación con patrón, un paso básico. Y la fotografía muestra el palpador de lado sobre un eje: no se ve si queda perpendicular a las marcas de mecanizado.
4. Condiciones de medición
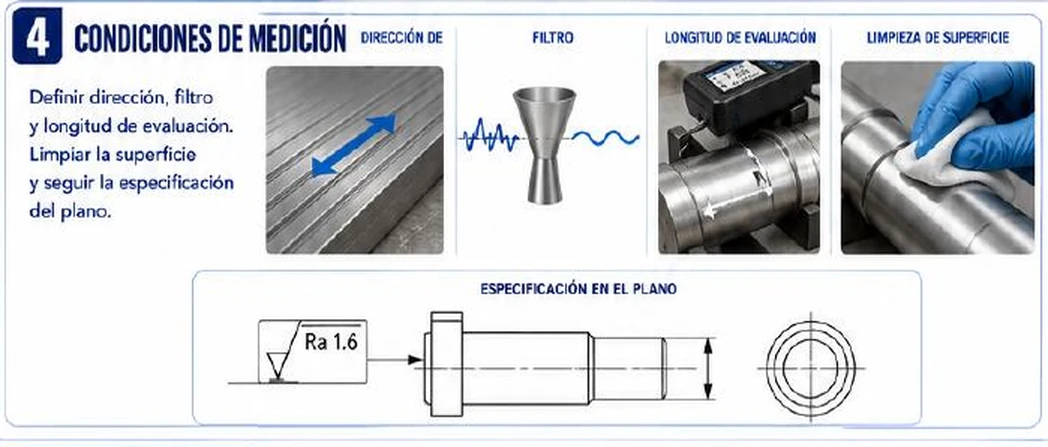
El valor de rugosidad es el resultado de una medición con condiciones. Si cambian, cambia el número. Las cuatro condiciones de la ficha son las correctas; veámoslas con sus reglas.
4.1 Dirección de medición
Salvo indicación contraria en el plano, se mide perpendicular a las marcas de mecanizado, que es la dirección donde la rugosidad es mayor y donde actúan la mayoría de las funciones (un sello o un cojinete se desliza en dirección de las marcas y «ve» la rugosidad en la dirección transversal). En un eje torneado o rectificado con marcas circunferenciales, eso significa medir paralelo al eje. Hay que apoyar el palpador sobre la generatriz más alta del cilindro, sin inclinación; un eje mal posicionado agrega error de forma al perfil.
4.2 Filtro y longitud de onda de corte λc
La norma ISO 4288 fija el λc según el valor esperado para perfiles no periódicos (rectificado, honeado, lapeado, erosión). La longitud de evaluación es ln = 5 · λc, y el recorrido total del palpador es lt = ln + λc, porque antes y después de la evaluación se recorre λc/2 para estabilizar el filtro.
| Si Ra está entre (µm) | o Rz entre (µm) | λc (mm) | ln = 5 λc (mm) | lt (mm) | Radio máx. de punta |
|---|---|---|---|---|---|
| 0,006 y 0,02 | 0,025 y 0,1 | 0,08 | 0,4 | 0,48 | 2 µm |
| 0,02 y 0,1 | 0,1 y 0,5 | 0,25 | 1,25 | 1,5 | 2 µm |
| 0,1 y 2 | 0,5 y 10 | 0,8 | 4 | 4,8 | 2 µm |
| 2 y 10 | 10 y 50 | 2,5 | 12,5 | 15 | 5 µm |
| 10 y 80 | 50 y 200 | 8 | 40 | 48 | 10 µm |
Para perfiles periódicos (torneado, fresado) se elige λc según el paso medio RSm de las marcas. Si no se conoce el valor esperado, se hace una medición previa con λc = 0,8 mm y se ajusta según el resultado. Lo importante: si el plano no indica λc, se usa el de la tabla; si se usa otro, hay que anotarlo.
4.3 Longitud de evaluación y número de mediciones
La longitud de evaluación debe caber en la pieza. Con Ra entre 2 y 10 µm hacen falta 12,5 mm de evaluación: un asiento de 8 mm de ancho no la admite, y habrá que medir con otro λc (con la anotación correspondiente) o en otra zona. Un solo trazo no representa toda la pieza: se miden varias posiciones (por ejemplo, tres a cinco, repartidas) y se aplica la regla de aceptación del plano.
4.4 Limpieza y preparación
Aceite, polvo, restos de refrigerante o huellas llenan los valles y elevan o deforman el perfil; una gota de aceite puede bajar el Ra. Se limpia con un paño sin pelusa y un solvente adecuado, se deja secar, se apoya la pieza firme (en un soporte en V, si es cilíndrica) para que no vibre, y se mide sin cargas de mano ni golpes. Y conviene medir a la temperatura del taller estable, lejos de máquinas en marcha: la vibración es el enemigo número uno de las lecturas finas.
4.5 Cómo se especifica en el plano
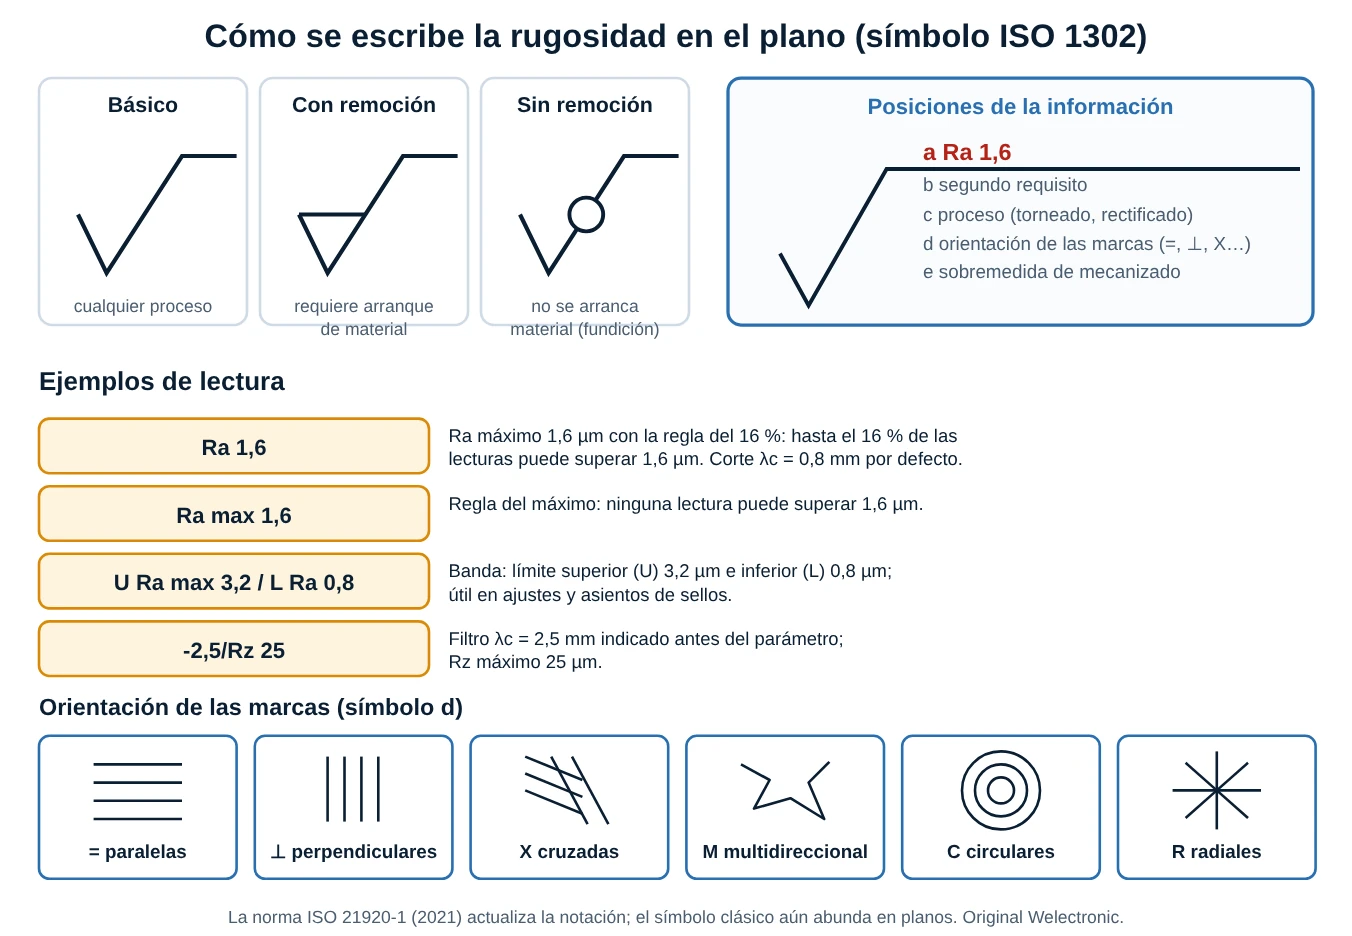
El símbolo básico es una «V» con un brazo largo; con una barra horizontal que cierra el triángulo significa que la superficie se obtiene por remoción de material; con un círculo, que no se debe arrancar material (por ejemplo, fundición o forja). Sobre la barra se escriben el parámetro y el valor (posición a), un segundo requisito (b), el proceso de fabricación (c), la orientación de las marcas (d) y la sobremedida de mecanizado (e). Reglas de lectura:
- «Ra 1,6» es el límite superior en µm con la regla del 16 %: se acepta si no más del 16 % de las lecturas lo superan (con 5 lecturas, ninguna; con 7, una). Para Ra 1,6 el λc por defecto es 0,8 mm.
- «Ra max 1,6» aplica la regla del máximo: ninguna lectura puede superar el valor.
- «U … / L …» da un límite superior (U) y uno inferior (L); sirve para evitar tanto lo muy rugoso como lo muy liso (asientos de sellos, camisas).
- El filtro se indica antes del parámetro, por ejemplo «-2,5/Rz 25»: λc = 2,5 mm, Rz máximo de 25 µm.
- El plano puede dar una rugosidad general en un rincón (la mayoría de las superficies) y valores particulares en cada cara funcional.
La nueva serie ISO 21920-1 cambia algunos detalles de escritura (por ejemplo, el filtro y el parámetro se agrupan de otra forma), pero el símbolo y las ideas siguen. Conviene leer siempre la edición con que se hizo el plano.
Corrección técnica 4 (sección 4): el rótulo de la primera imagen está cortado: dice «DIRECCIÓN DE» y debería decir «DIRECCIÓN DE MEDICIÓN». La flecha azul sobre las marcas no queda claramente perpendicular a ellas; la regla es medir perpendicular a la orientación de las marcas, salvo que el plano diga otra cosa. El embudo del filtro muestra a la salida solo una onda suave: eso sugiere que lo que se conserva es la ondulación, cuando para medir rugosidad se conserva la parte fina y se descarta la ondulación (λc). La ficha dice «longitud de evaluación» pero no da valores: ln = 5 λc, con λc según ISO 4288. En el dibujo, «Ra 1.6» lleva punto decimal y no indica la regla de aceptación (16 % o máximo) ni el λc; el plano debería mostrar también si la superficie se obtiene por remoción de material. Y el símbolo debe leerse con su unidad implícita: µm.
5. Interpretación
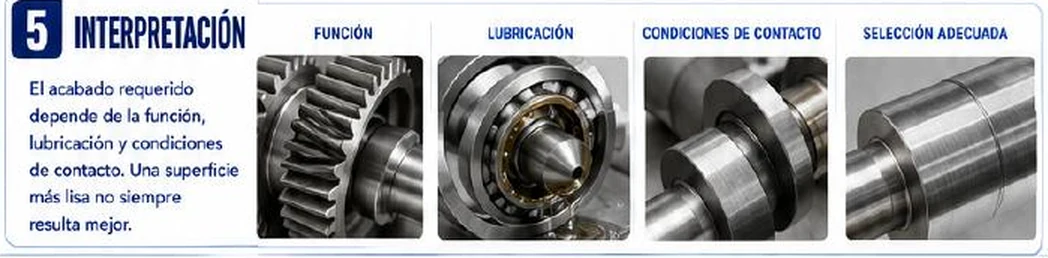
La rugosidad no es mejor cuanto más baja: es adecuada o no para una función. Un número solo se interpreta junto al par de superficies, el lubricante, la carga y la velocidad.
5.1 Función: valores orientativos por aplicación
| Superficie | Ra orientativo (µm) | Por qué |
|---|---|---|
| Cara de brida con junta (ASME B16.5) | 3,2 a 6,3 (125 a 250 µin) | El grano ranurado «muerde» la junta; demasiado liso no la sujeta |
| Superficie no funcional, desbaste | 6,3 a 12,5 | Sin función; se evita gastar en acabado |
| Asiento de rodamiento en eje | 0,8 a 1,6 (según diámetro y tolerancia) | El ajuste a presión aplasta las crestas; ver el catálogo del fabricante |
| Flancos de engranaje rectificados | 0,4 a 0,8 | Menor fricción y ruido; película de aceite estable |
| Eje en contacto con retén radial | 0,2 a 0,8 (Rz 1 a 5), sin hélice de rectificado | Sello dinámico: el labio necesita película, no fricción seca ni bombeo |
| Vástago de cilindro hidráulico cromado | 0,1 a 0,3 | Sello dinámico de alta presión; desgaste y fugas |
| Camisa honeada | Ra 0,2 a 0,6, con Rsk negativo | Meseta que soporta la carga y surcos que retienen aceite |
Son rangos de uso común; siempre manda el catálogo del fabricante del sello, rodamiento o engranaje.
5.2 Lubricación: el espesor específico de película Λ
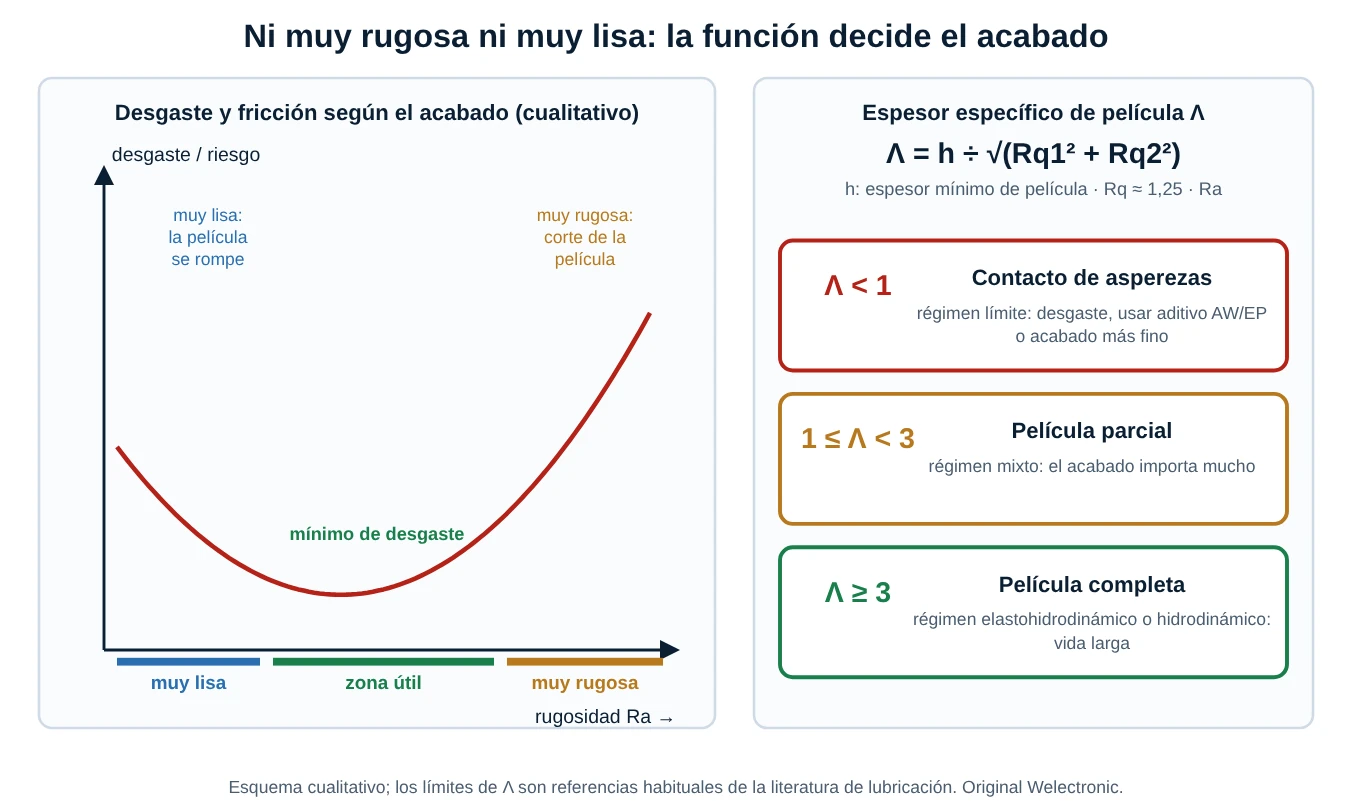
Entre dos superficies deslizantes lubricadas, el aceite forma una película de espesor mínimo h. Si esa película es mayor que la rugosidad combinada, las crestas no se tocan. Se mide con la relación Λ = h ÷ √(Rq₁² + Rq₂²), con Rq ≈ 1,25 Ra para superficies de proceso aleatorio. Como referencia habitual: Λ < 1, régimen límite, con contacto de asperezas y desgaste; 1 ≤ Λ < 3, régimen mixto, donde el acabado importa mucho; Λ ≥ 3, película completa y larga vida. Es la razón de que el acabado de un rodamiento, un engranaje o un cojinete de deslizamiento se especifique con tanto cuidado.
5.3 Por qué «más lisa» no siempre es mejor
- Retención de aceite: en una superficie espejo, el aceite no se mantiene en la zona de contacto. Los valles de una camisa honeada son depósitos de lubricante.
- Adhesión y agarrotamiento: dos superficies muy lisas y limpias se pegan con facilidad (microsoldadura), especialmente sin película de aceite.
- Asentamiento: una superficie con cierta rugosidad se «asienta» y se adapta durante el rodaje; una demasiado dura y lisa no lo hace.
- Sellos: un eje o vástago pulido «a espejo» no deja pasar película bajo el labio y lo quema; uno demasiado rugoso lo desgasta como una lima.
- Costo: bajar de 1,6 a 0,4 µm obliga a rectificar en lugar de tornear, y de 0,4 a 0,1 µm, a honear o lapear, con un precio muy superior.
5.4 Contacto, ajustes, fatiga y corrosión
En un ajuste a presión las crestas se aplastan al montar y la interferencia efectiva baja: por eso las superficies de ajuste se rectifican y no se dejan torneadas bastas. En fatiga, los valles son concentradores de tensión: el factor de superficie del límite de resistencia a la fatiga baja de manera apreciable desde el pulido (≈ 1) al rectificado, al mecanizado y, mucho más, al laminado en caliente y al forjado. En corrosión, una superficie rugosa expone más área y retiene humedad y suciedad (ver la hoja sobre corrosión industrial); las rendijas de un perfil muy rugoso favorecen el ataque localizado. Y en pintura o recubrimientos, hace falta una rugosidad mínima (perfil de anclaje) para que adhieran.
Corrección técnica 5 (sección 5): «el acabado requerido depende de la función, lubricación y condiciones de contacto» es cierto, pero la ficha no da criterios para decidir: faltan rangos por aplicación, el espesor específico de película Λ y las razones por las que más liso no siempre es mejor (retención de aceite, adhesión, asentamiento, sellos). La foto de «selección adecuada» muestra un eje con un tramo de acabado distinto, pero sin valores de Ra: no enseña qué se eligió. El engranaje y el rodamiento ilustran contextos, no parámetros. Falta mencionar que el catálogo del fabricante del sello, rodamiento o engranaje es la fuente final del valor, y que se especifica además qué superficie (no todo el plano) debe tener el acabado funcional.
6. Recomendación técnica
La recomendación resume el método: un resultado de rugosidad sin sus condiciones no sirve, porque otra persona no podrá repetirlo ni compararlo. Un buen registro incluye:
- Parámetro (Ra, Rz, Rt…) y valor con unidad.
- λc, longitud de evaluación y número de longitudes de muestreo.
- Dirección de medición respecto de las marcas y posición en la pieza (por ejemplo, «asiento del lado motor, tres posiciones a 120°»).
- Instrumento, palpador (radio y ángulo de punta), fecha de verificación con patrón y resultado.
- Regla de aceptación del plano (16 % o máximo) y el veredicto.
- Estado de la superficie (limpia, con recubrimiento) y temperatura, si importa.
Si el valor no cumple, antes de rechazar la pieza se repiten las mediciones en otras posiciones, se revisa la dirección y el λc, y se confirma el instrumento con el patrón. Y si cumple pero la pieza falla en servicio, se revisan los parámetros que Ra no ve (Rt, Rv, Rsk) y la orientación de las marcas.
Corrección técnica 6 (sección 6): «registre el parámetro y las condiciones de evaluación» es una buena regla, pero no define qué condiciones: son λc, longitud de evaluación, número de mediciones, dirección, instrumento y estado de calibración. «Compare el resultado con los requisitos del plano» debe incluir la regla de aceptación (16 % o máximo), no solo comparar un número con el límite. La lista de verificación del icono central no describe ninguna lista concreta; la de arriba la completa. Además, el número impreso al pie (89) es el de la página del libro; en la serie del blog es la hoja 39.
7. Procedimientos paso a paso
7.1 Medir la rugosidad con un rugosímetro portátil
- Leer el plano: parámetro, valor, regla (16 % o máximo), λc si se indica, y la superficie que se debe medir.
- Elegir λc y ln con la tabla de ISO 4288 (por ejemplo, Ra esperado 1,6 µm: λc 0,8 mm, ln 4 mm). Comprobar que ln cabe en la zona.
- Verificar el instrumento con el patrón de rugosidad, con la misma punta y el mismo λc; anotar el resultado.
- Limpiar la pieza con paño sin pelusa y dejar secar; apoyarla estable (soporte en V si es un eje).
- Colocar el palpador perpendicular a las marcas de mecanizado, sobre la generatriz más alta, con el patín apoyado y el instrumento nivelado.
- Medir en varias posiciones repartidas (tres a cinco) sin tocar ni mover la pieza durante el recorrido.
- Descartar lecturas con perfil anómalo (golpe, vibración, polvo) y repetirlas; no promediar a ciegas.
- Aplicar la regla del plano (cuántas lecturas pasan el límite) y registrar parámetro, condiciones, valores y veredicto.
7.2 Especificar la rugosidad en un plano
- Identificar las superficies funcionales (sellos, asientos, deslizamientos) y distinguirlas de las que no lo son.
- Elegir el parámetro: Ra para control general; Rz o Rt si importan los picos o rayones; Rsk o Rmr si se busca meseta.
- Fijar el valor con el catálogo del fabricante (sello, rodamiento) y con el proceso capaz de lograrlo.
- Decidir la regla: 16 % por defecto o «max» si una sola lectura fuera de límite es inaceptable; poner U y L si hay mínimo.
- Indicar λc si no es el normalizado, la orientación de las marcas y si es con remoción de material.
- Poner una rugosidad general para el resto de la pieza y valores particulares solo donde hace falta.
7.3 Diagnosticar un problema de acabado
| Evidencia | Causa probable | Acción |
|---|---|---|
| Marcas regulares y Ra alto en torneado | Avance excesivo o radio de punta pequeño | Calcular f con Ra ≈ f² ÷ (31,2 r); subir r o bajar f |
| Marcas irregulares, brillos y manchas | Vibración, arista de aportación, filo gastado | Revisar rigidez y velocidad de corte; cambiar plaquita |
| Ra correcto pero el sello gotea | Hélice de rectificado, rayón (Rt alto), dureza insuficiente | Medir Rz y Rt; rectificar en inmersión (sin avance axial); comprobar dureza |
| Lecturas distintas entre mediciones | λc diferente, dirección paralela a las marcas, suciedad | Normalizar condiciones; repetir con patrón verificado |
| Ra muy bajo y agarrotamiento | Superficie demasiado lisa, sin película | Subir Ra a la zona útil o modificar lubricante y rodaje |
| Pérdida de interferencia en ajuste a presión | Crestas aplastadas por rugosidad alta | Rectificar el asiento; ver la rugosidad en el plano de ajuste |
8. Casos reales de planta
Los casos siguientes son ilustrativos: reúnen situaciones típicas, redactadas para enseñar, y no corresponden a registros de una instalación concreta.
Caso 1 (ilustrativo) · El retén que goteaba con el Ra «correcto»
Un reductor perdía aceite por el retén del eje de entrada. El plano pedía Ra 0,8 y el control marcaba Ra 0,5: «cumple». Al medir en detalle, el eje tenía una hélice fina de rectificado con avance axial y un rayón; Rz y Rt estaban muy por encima de lo recomendado por el fabricante del sello. La hélice bombeaba aceite hacia fuera. Lección: Ra no ve el rayón ni la hélice; se pidió rectificado en inmersión, Rz y Rt en el plano, y la inspección con un trazo por zona de sello.
Caso 2 (ilustrativo) · El asiento torneado de un rodamiento
Un rodamiento giraba en su asiento y desgastaba el eje. El asiento estaba torneado con Ra 3,2 µm, cuando el ajuste exigía un rectificado fino. Las crestas del torneado se aplastaron al montar y la interferencia real bajó. Lección: la rugosidad se «come» parte del ajuste; se recuperó con un asiento rectificado (Ra 0,8) y se verificó con el catálogo del fabricante.
Caso 3 (ilustrativo) · El vástago pulido «a espejo» que quemaba sellos
Para evitar fugas, se mandó pulir un vástago hidráulico a Ra 0,05 µm. A las pocas semanas, los sellos se endurecían y se agrietaban. Una superficie tan lisa no retenía película de aceite bajo el labio y el sello trabajaba casi en seco. Lección: volver a un acabado de 0,1 a 0,3 µm, con límites U y L en el plano, resolvió el problema.
Caso 4 (ilustrativo) · Dos inspectores, dos resultados
Un inspector medía Ra 1,2 y otro Ra 2,4 sobre el mismo eje torneado. Uno había medido siguiendo las marcas (paralelo a la circunferencia) y con λc = 0,25 mm; el otro, a lo largo del eje y con λc = 0,8 mm. Lección: un resultado sin sus condiciones no vale; se estandarizó el procedimiento (perpendicular a las marcas, λc de la norma) y se añadió la verificación con patrón antes de cada turno.
9. Errores comunes que conviene evitar
- Medir paralelo a las marcas de mecanizado.
- Cambiar el λc sin anotarlo, o dejar que el instrumento lo elija sin comprobarlo.
- Medir con una longitud de evaluación menor que 5 λc.
- No verificar el rugosímetro con un patrón antes de medir.
- Medir con la pieza sucia, con aceite o con vibraciones.
- Juzgar solo por Ra cuando importan los picos, los valles o los rayones.
- Convertir Ra en Rz (o al revés) con una tabla como si fuera exacta.
- Tomar una sola lectura y darla por buena.
- Pedir un acabado más fino de lo necesario, o tan fino que falle la lubricación.
- Registrar el valor sin parámetro, regla, dirección ni instrumento.
Resumen rápido (cheat-sheet)
| Tema | Idea clave | Regla práctica |
|---|---|---|
| Perfil | Forma, ondulación y rugosidad se separan con filtros | Sin λc, el valor de Ra es ambiguo |
| Ra | Media de |z| respecto de la línea media | No ve picos ni rayones aislados |
| Rz y Rt | Alturas extremas por tramo (Rz) y total (Rt) | Fijar qué definición de Rz se usa |
| Instrumento | Punta 2, 5 o 10 µm; con o sin patín | Verificar con patrón antes de medir |
| Condiciones | Dirección, λc, ln, limpieza | Perpendicular a las marcas; ln = 5 λc |
| Plano | Ra = regla del 16 %; Ra max = máximo | Con 5 lecturas, ninguna sobre el límite en la regla del 16 % |
| Función | El acabado lo decide el contacto y la lubricación | Λ ≥ 3 película completa; más liso no siempre es mejor |
- Ra = (|z₁| + … + |zₙ|) ÷ n; Rq = √(Σz² ÷ n); Rt = Rp + Rv.
- Torneado teórico: Rt = f² ÷ (8 r); Ra = f² ÷ (31,2 r) (f y r en mm; × 1.000 para µm). Avance máximo: f = √(Ra · 31,2 · r ÷ 1.000), con Ra en µm.
- ISO 4288: λc = 0,08 / 0,25 / 0,8 / 2,5 / 8 mm; ln = 5 λc; lt = ln + λc.
- Película: Λ = h ÷ √(Rq₁² + Rq₂²), con Rq ≈ 1,25 Ra.
- Unidades: 1 µm ≈ 40 µin; Ra 1,6 µm ≈ 63 µin.
Glosario breve
- Perfil primario: perfil total medido, antes de separar rugosidad, ondulación y forma.
- Línea media: línea de referencia respecto de la cual se miden las alturas del perfil.
- λc (cut-off): longitud de onda de corte del filtro de rugosidad.
- Longitud de muestreo (lr): tramo básico del perfil, igual a λc.
- Longitud de evaluación (ln): tramo total de cálculo, normalmente 5 λc.
- Orientación (lay): dirección predominante de las marcas de mecanizado.
- Palpador: conjunto de punta de diamante y soporte que recorre la superficie.
- Patín: apoyo del palpador que sirve de referencia en los equipos portátiles.
- Regla del 16 %: acepta si no más del 16 % de las lecturas superan el límite.
- Λ (lambda): relación entre el espesor de película y la rugosidad combinada.
Normas y datos a validar
- Las normas citadas son ISO 4287 (parámetros), ISO 4288 (reglas de evaluación), ISO 3274 (instrumento), ISO 1302 (indicación, hoy absorbida por la ISO 21920-1), ISO 16610-21 (filtro gaussiano) e ISO 25178 (textura 3D). Verificar la edición vigente y la equivalente local.
- La definición de Rz cambia según la norma (promedio de diez puntos en JIS clásica; promedio de cinco tramos en DIN e ISO 1302 de los años noventa; mayor tramo en ISO 4287:1997). El laboratorio usa el promedio de cinco tramos y muestra Rt aparte.
- La tabla de λc, ln y lt y los radios máximos de punta (2, 5 y 10 µm) son los de ISO 4288 para perfiles no periódicos; revisar la norma para perfiles periódicos.
- Las fórmulas de torneado Rt = f² ÷ (8 r) y Ra = f² ÷ (18√3 r) son teóricas e ideales; la rugosidad real suele ser mayor.
- Los valores típicos por proceso y por aplicación (fundición, torneado, rectificado; brida B16.5 de 3,2 a 6,3 µm; retén de 0,2 a 0,8 µm con Rz de 1 a 5 µm; vástago de 0,1 a 0,3 µm; rodamiento de 0,8 a 1,6 µm) son rangos de uso común; ver el catálogo del fabricante o la norma de la aplicación.
- Los límites de Λ (1 y 3) y la relación Rq ≈ 1,25 Ra son referencias habituales de la literatura de lubricación; la relación Rq ÷ Ra de 1,11 vale para una señal senoidal.
- El procedimiento de ISO 4288 para aplicar la regla del 16 % y la del máximo incluye pasos de decisión con mediciones adicionales; el laboratorio lo simplifica a «excedentes ÷ lecturas ≤ 16 %».
- La fuerza estática del palpador (del orden de 0,75 mN), la tolerancia de verificación (alrededor de ±10 %) y los grados N son valores típicos; ver el manual del instrumento.
- Los datos de los ejemplos y casos son supuestos didácticos. El número impreso al pie de la ficha (89) es el de la página del libro; en la serie del blog es la hoja 39.
10. Laboratorio de rugosidad superficial
El laboratorio tiene cuatro mesas. En Perfil eliges el tipo de superficie y el Ra, y ves un perfil de cinco longitudes de muestreo con Ra, Rq, Rz, Rt, Rp, Rv y Rsk. En Torneado escribes el avance, el radio de punta y el Ra del plano, y ves la rugosidad teórica y el avance máximo. En Corte y longitud escribes el valor esperado y la longitud de la pieza, y ves λc, ln, lt y si cabe. En ¿Cumple? escribes hasta ocho lecturas y el límite del plano, y eliges la regla de aceptación.
Pruebas sugeridas:
- En la primera mesa pulsa Rectificado, luego Rectificado con rayón y Honeado, todos con Ra 0,4: el Ra es el mismo, pero Rt, Rv y Rsk cambian mucho.
- En la segunda mesa pulsa Avance doble y luego Radio de punta 0,4: Ra pasa de 1,6 a unos 6,4 µm y a unos 3,2 µm.
- En la tercera mesa pulsa Ra 3,2 en tramo corto: la longitud de evaluación (12,5 mm) no cabe en 8 mm.
- En la cuarta mesa compara Una lectura alta (n = 5) con Una alta con n = 8 y con Misma serie, regla del máximo: la misma lectura alta cambia el veredicto.
Qué hace el modelo: en la primera mesa se genera un perfil sintético, se le resta su media y se escala hasta que Ra coincida con el valor pedido; Rq es la raíz de la media de los cuadrados, Rt = Rp + Rv, Rz es el promedio de Rt en cinco tramos y Rsk es la media de los cubos dividida por Rq³. En la segunda, Rt = f² ÷ (8 r) y Ra = f² ÷ (18√3 r), con resultado en µm. En la tercera se toma la fila de ISO 4288 (para Ra o Rz, perfil no periódico) y se calcula ln = 5 λc y lt = ln + λc. En la cuarta se cuentan las lecturas sobre el límite: la regla del 16 % acepta si excedentes ÷ lecturas ≤ 0,16 y la del máximo exige cero excedentes. Es un modelo didáctico simplificado que no sustituye a la norma ni a un procedimiento de inspección.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
Ra: suma de valores absolutos = 0,8 + 1,2 + 1,5 + 0,6 + 1,1 + 1,4 + 0,9 + 0,7 + 1,3 + 1,7 = 11,2; Ra = 11,2 ÷ 10 = 1,12 µm.
Rq: suma de cuadrados = 0,64 + 1,44 + 2,25 + 0,36 + 1,21 + 1,96 + 0,81 + 0,49 + 1,69 + 2,89 = 13,74; Rq = √(13,74 ÷ 10) = √1,374 = 1,17 µm.
Rp = 1,5 µm (mayor valor); Rv = 1,7 µm (menor valor, en positivo); Rt = 1,5 + 1,7 = 3,2 µm.
Rq ÷ Ra = 1,17 ÷ 1,12 = 1,05 (perfil bastante regular, cerca de 1,11 de una señal senoidal).
Solución:
(a) Rt = f² ÷ (8 r) = 0,0625 ÷ 3,2 = 0,01953 mm = 19,5 µm. Ra = f² ÷ (31,18 r) = 0,0625 ÷ 12,47 = 0,005012 mm = 5,01 µm.
(b) f = √(Ra · 31,18 · r ÷ 1.000) = √(1,6 · 31,18 · 0,4 ÷ 1.000) = √0,01995 = 0,141 mm/rev.
(c) Ra = 0,0625 ÷ (31,18 · 0,8) = 0,0625 ÷ 24,94 = 0,002506 mm = 2,51 µm: es la mitad, porque Ra es inversamente proporcional a r.
Solución:
(a) Ra entre 2 y 10 µm: λc = 2,5 mm y ln = 5 · 2,5 = 12,5 mm; el recorrido total sería lt = 12,5 + 2,5 = 15 mm. Como 12,5 mm > 10 mm, no cabe. Opciones: medir en otra zona más larga, o usar un λc menor (0,8 mm, ln = 4 mm) anotando que no es el normalizado y que el valor no es comparable con el de otro λc.
(b) Rz entre 0,5 y 10 µm: λc = 0,8 mm, ln = 4 mm, lt = 4 + 0,8 = 4,8 mm. Con 6 mm de asiento, sí cabe (incluso el recorrido total de 4,8 mm).
Solución:
(a) Solo una lectura (1,7) supera 1,6. Excedentes ÷ lecturas = 1 ÷ 7 = 14,3 %, que es menor que 16 %: cumple con la regla del 16 %. (El promedio es 9,2 ÷ 7 = 1,31 µm.)
(b) Con la regla del máximo no puede haber ninguna lectura sobre 1,6; hay una (1,7): no cumple.
(c) Con las cinco primeras (1,1; 1,3; 1,7; 1,2; 1,4), la lectura de 1,7 es 1 ÷ 5 = 20 %, mayor que 16 %: no cumple. El número de lecturas cambia el veredicto, por eso hay que medir las que pida el procedimiento.
Solución:
(a) Rq₁ = 0,5 µm y Rq₂ = 1,0 µm. √(0,25 + 1,0) = 1,118 µm. Λ = 1,2 ÷ 1,118 = 1,07: régimen mixto, casi límite (contacto parcial de asperezas).
(b) Rq₁ = 0,25 y Rq₂ = 0,5. √(0,0625 + 0,25) = 0,559 µm. Λ = 1,2 ÷ 0,559 = 2,15: mixto, mejor.
(c) Rq₁ = Rq₂ = 0,25. √(0,0625 + 0,0625) = 0,354 µm. Λ = 1,2 ÷ 0,354 = 3,39: Λ ≥ 3, película completa.
Pasar a Λ ≥ 3 reduce el desgaste, pero cada mejora de acabado cuesta más; conviene comprobar si basta con subir la viscosidad del aceite (más h).