¡Bienvenidos nuevamente al blog de Welectronic! Un mismo acero puede ser blando como un clavo o duro como una lima según cómo lo calientes y lo enfríes. Eso son los tratamientos térmicos: ciclos controlados de calentamiento, permanencia y enfriamiento que cambian la microestructura de la pieza sin cambiar su forma. Verás los seis procesos principales, sus ciclos, qué propiedades modifican, cómo elegir y qué fallas evitar.
1. Los seis procesos principales
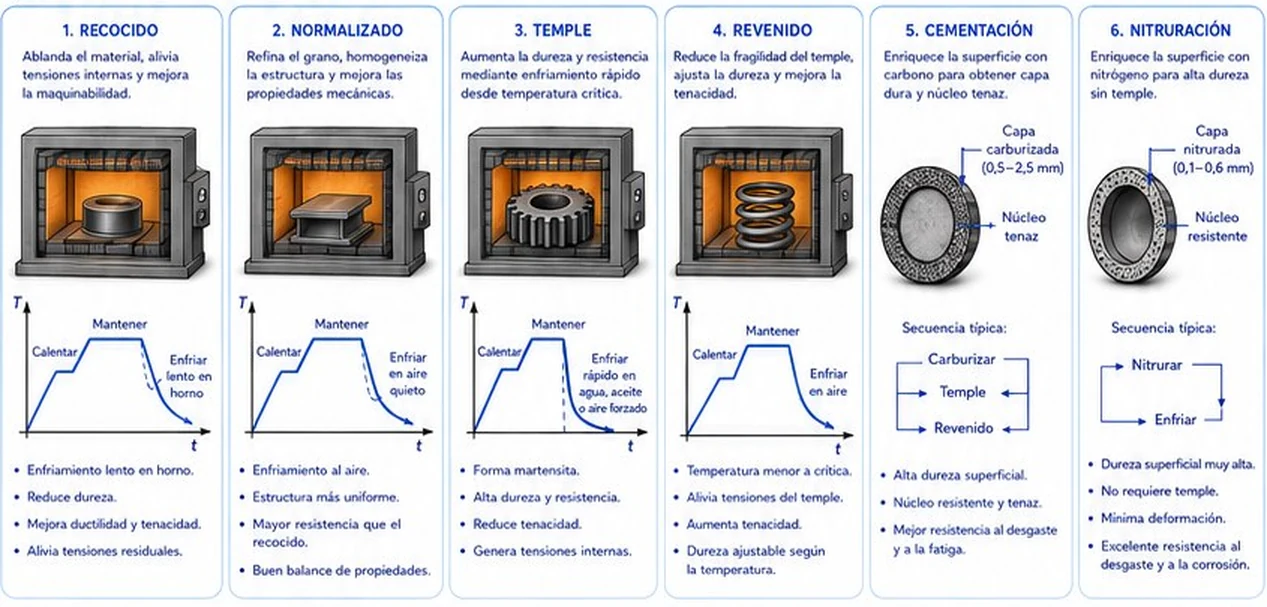
- Recocido: ablanda el material, alivia tensiones internas y mejora la maquinabilidad. El enfriamiento es lento, dentro del horno. Reduce la dureza y mejora ductilidad y tenacidad.
- Normalizado: refina el grano, homogeneiza la estructura y mejora las propiedades mecánicas. Se enfría al aire. Da mayor resistencia que el recocido y buen balance de propiedades.
- Temple: aumenta la dureza y resistencia mediante enfriamiento rápido desde la temperatura crítica (en agua, aceite o aire forzado). Forma martensita: alta dureza y resistencia, pero reduce la tenacidad y genera tensiones internas.
- Revenido: reduce la fragilidad del temple, ajusta la dureza y mejora la tenacidad. Se hace a una temperatura menor que la crítica y se enfría al aire. La dureza final depende de la temperatura de revenido.
- Cementación: enriquece la superficie con carbono para obtener una capa dura y un núcleo tenaz. Capa carburizada de 0,5 a 2,5 mm. Secuencia típica: carburizar, templar y revenir. Mejora la resistencia al desgaste y a la fatiga.
- Nitruración: enriquece la superficie con nitrógeno para lograr alta dureza sin temple. Capa nitrurada de 0,1 a 0,6 mm. Secuencia: nitrurar y enfriar. Da dureza superficial muy alta, mínima deformación y excelente resistencia al desgaste y a la corrosión.
2. El ciclo temperatura-tiempo
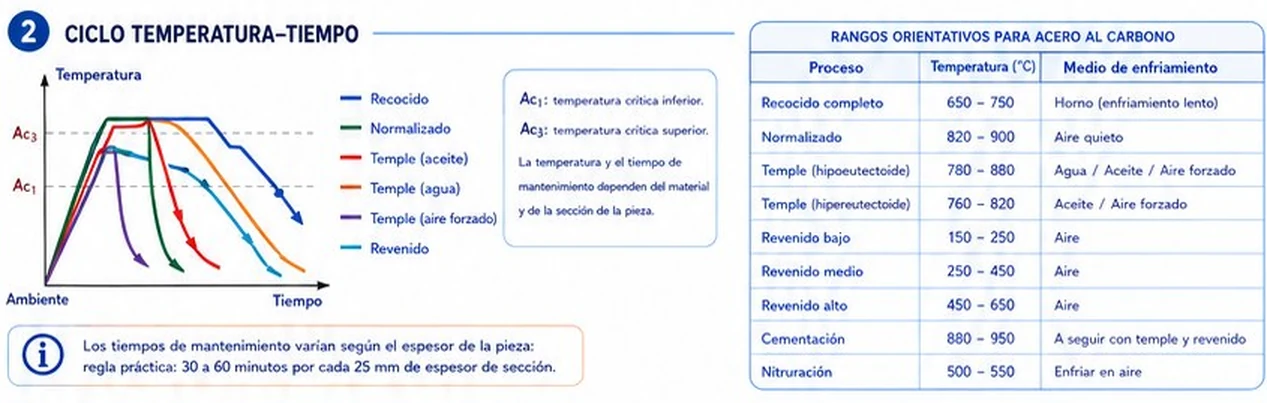
Todo ciclo tiene tres tramos: calentar, mantener (para que la temperatura sea uniforme en toda la sección y se complete la transformación) y enfriar a la velocidad adecuada. Las temperaturas críticas son Ac1 (inferior) y Ac3 (superior). Los tiempos de mantenimiento dependen del espesor y del material: como regla práctica, 30 a 60 minutos por cada 25 mm de espesor.
Rangos orientativos para acero al carbono:
- Normalizado: 820 a 900 °C, aire quieto.
- Temple (hipoeutectoide): 780 a 820 °C, en agua, aceite o aire forzado; (hipereutectoide): 760 a 820 °C, en aceite o aire forzado.
- Revenido bajo: 150 a 250 °C; medio: 250 a 450 °C; alto: 450 a 650 °C, siempre enfriando al aire.
- Cementación: 880 a 950 °C, seguida de temple y revenido.
- Nitruración: 500 a 550 °C, enfriamiento al aire.
Aclaración sobre el recocido: la ficha indica 650 a 750 °C para el “recocido completo”, pero su propia gráfica muestra el recocido calentando por encima de Ac3. En la práctica, el recocido completo se hace calentando unos 30 a 50 °C por encima de Ac3 (típicamente 800 a 900 °C según el contenido de carbono) y enfriando lentamente en el horno; el rango de 650 a 750 °C corresponde al recocido subcrítico o de ablandamiento.
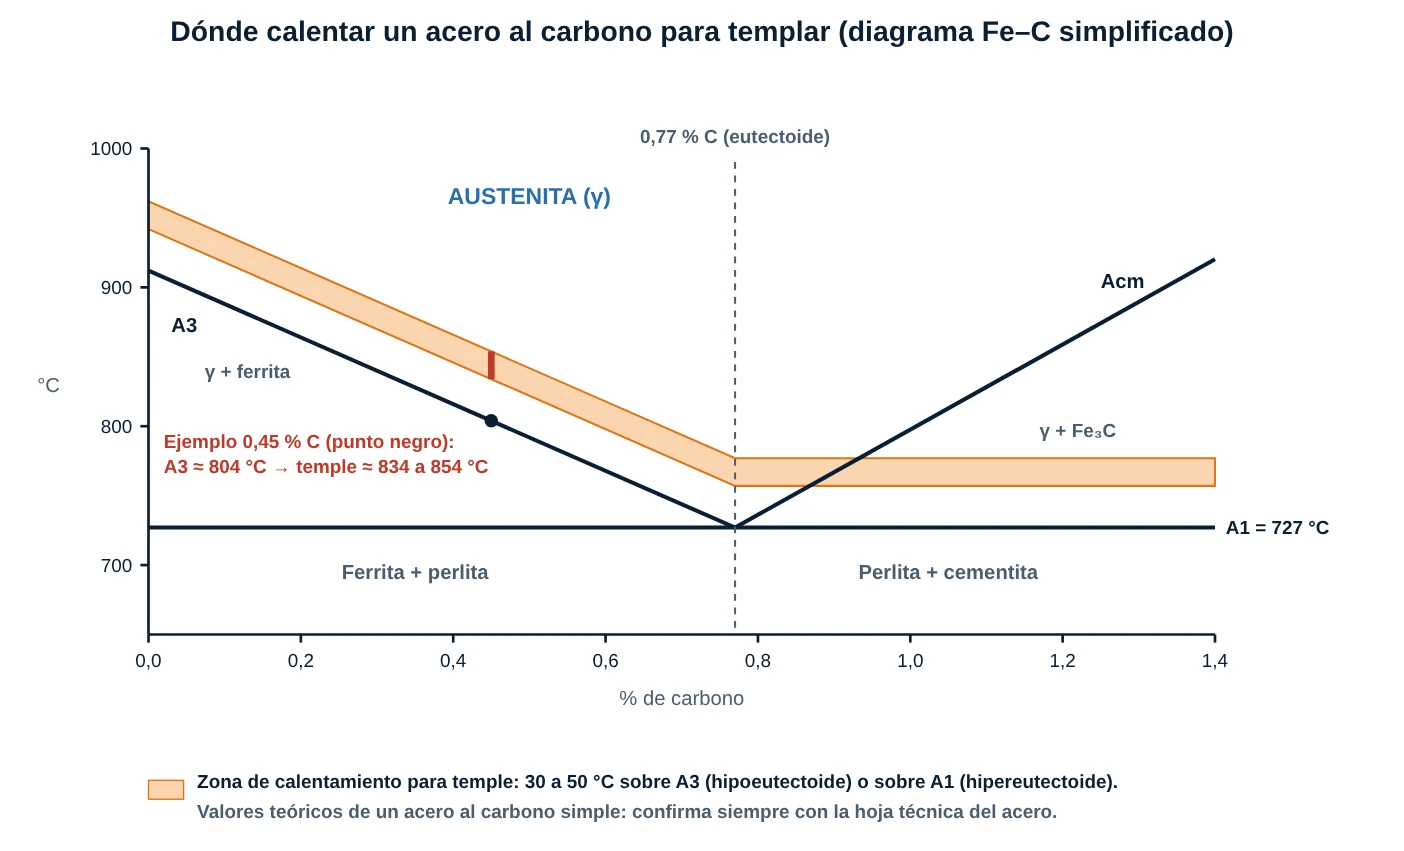
En el diagrama ves por qué un acero de 0,45 % C se calienta más que uno de 0,8 %: su línea A3 está más alta. La banda naranja marca la zona recomendada para templar. Los valores del diagrama son teóricos; usa siempre la temperatura de la hoja técnica del acero.
3. Cambios en propiedades y tensiones
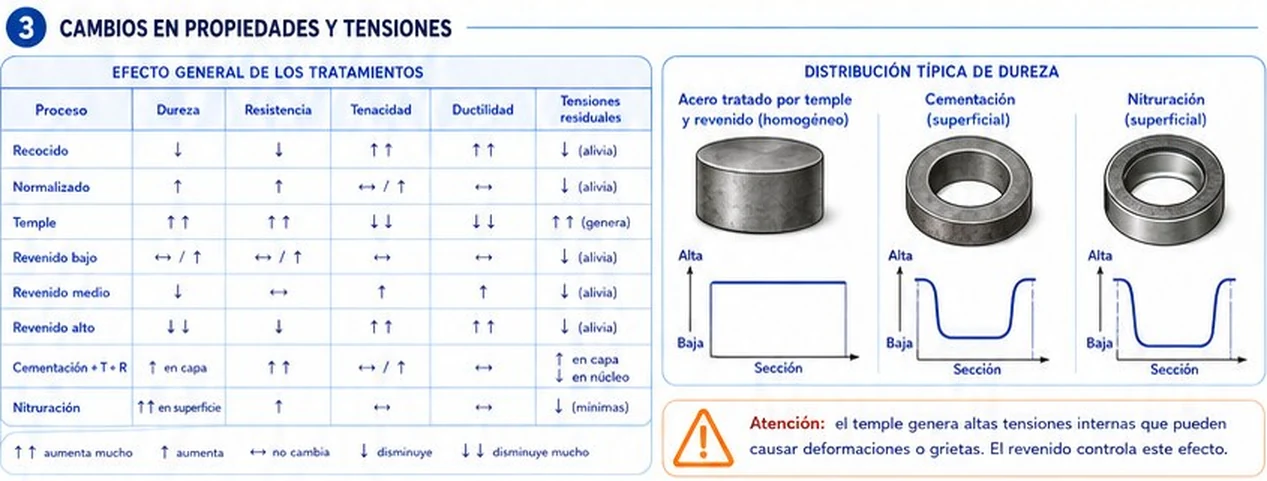
- Recocido: baja dureza y resistencia; sube mucho tenacidad y ductilidad; alivia tensiones.
- Normalizado: sube dureza y resistencia; alivia tensiones.
- Temple: sube mucho dureza y resistencia, pero baja mucho tenacidad y ductilidad y genera tensiones residuales.
- Revenido: alivia tensiones y devuelve tenacidad a costa de dureza; el revenido alto baja mucho la dureza y sube mucho la tenacidad y ductilidad.
- Cementación + temple + revenido: dureza alta en la capa, tenacidad en el núcleo.
- Nitruración: dureza muy alta en superficie con tensiones mínimas.
La distribución de dureza es distinta en cada caso: la pieza templada y revenida es más o menos homogénea en la sección; la cementada y la nitrurada tienen una dureza alta solo en la capa y baja hacia el núcleo.
Atención: el temple genera altas tensiones internas que pueden causar deformaciones o grietas. El revenido, hecho a tiempo, controla ese efecto.
4. Selección rápida y aplicaciones
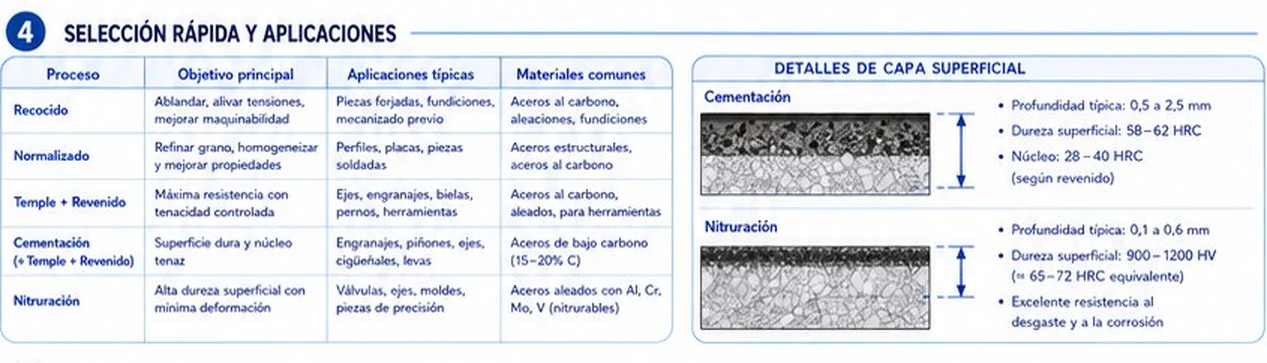
- Recocido: ablandar y aliviar tensiones; piezas forjadas, fundiciones y mecanizado previo; aceros al carbono, aleaciones y fundiciones.
- Normalizado: refinar el grano; perfiles, placas y piezas soldadas; aceros estructurales y al carbono.
- Temple + revenido: máxima resistencia con tenacidad controlada; ejes, engranajes, bielas, pernos y herramientas.
- Cementación (+ temple + revenido): superficie dura y núcleo tenaz; engranajes, piñones, ejes, cigüeñales y levas. Se aplica a aceros de bajo carbono (de 0,15 a 0,20 % C).
- Nitruración: alta dureza superficial con mínima deformación; válvulas, ejes, moldes y piezas de precisión; aceros aleados con Al, Cr, Mo o V (nitrurables).
Detalle de capa: la cementación logra una profundidad típica de 0,5 a 2,5 mm, dureza superficial de 58 a 62 HRC y núcleo de 28 a 40 HRC (según el revenido). La nitruración alcanza de 0,1 a 0,6 mm de profundidad y 900 a 1.200 HV (equivalente a unos 65 a 72 HRC).
La segunda es una regla empírica clásica para estimar la profundidad total de capa en cementación a unos 925 °C; la profundidad real depende del acero, del potencial de carbono y del proceso, así que úsala solo como orden de magnitud.
5. Fallas comunes y riesgos
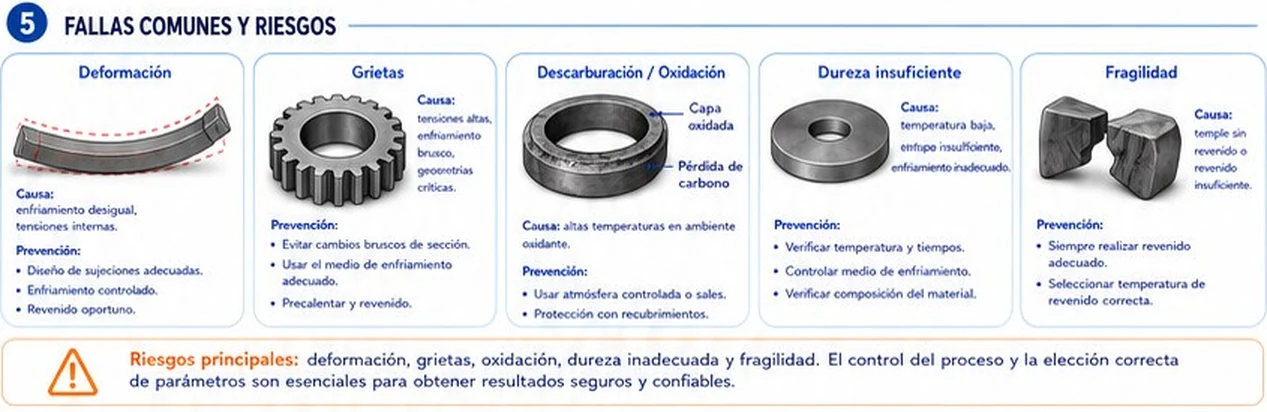
- Deformación: enfriamiento desigual y tensiones internas. Diseña sujeciones adecuadas, controla el enfriamiento y haz el revenido oportuno.
- Grietas: tensiones altas, enfriamiento brusco y geometrías críticas. Evita cambios bruscos de sección, usa el medio de enfriamiento adecuado y precalienta y reviene.
- Descarburación y oxidación: altas temperaturas en ambiente oxidante hacen perder carbono en la superficie. Usa atmósfera controlada o sales y protege con recubrimientos.
- Dureza insuficiente: temperatura baja, enfriamiento insuficiente o inadecuado. Verifica temperatura y tiempos, el medio de enfriamiento y la composición del material.
- Fragilidad: temple sin revenido o revenido insuficiente. Realiza siempre el revenido y elige la temperatura correcta.
Selecciona el tratamiento según la función de la pieza, el material y las condiciones de servicio. Controla cuidadosamente temperatura, tiempo y medio de enfriamiento, y verifica la dureza final.
✅ 5 Problemas Resueltos
Solución:
Espesor / 25 = 50 / 25 = 2 unidades
Tiempo = 2 · (30 a 60) = 60 a 120 minutos
Solución:
75 / 25 = 3 → 3 · (30 a 60) = 90 a 180 minutos
Solución:
d = 0,635 · √t → t = (d / 0,635)² = (1,2 / 0,635)²
t ≈ 3,57 h (orden de magnitud; confirma con el proceso real).
Solución:
Elige cementación + temple + revenido, porque el acero de bajo carbono (0,15 a 0,20 % C) se enriquece en la superficie. Esperas una dureza superficial de 58 a 62 HRC y un núcleo de 28 a 40 HRC, con capa de 0,5 a 2,5 mm.
Solución:
Velocidad media = (850 − 50) / 20 = 40 °C/s.
Esa rapidez es típica de un medio severo como agua o aceite; en aire quieto, el mismo cambio tardaría minutos.