¡Bienvenidos nuevamente al blog de Welectronic! En las publicaciones anteriores del curso de hidráulica estudiamos los fundamentos de presión, caudal y potencia (publicación 73), las bombas (74), los cilindros (75), las válvulas (76) y los circuitos (77); antes, en el bloque de neumática, aprendimos a controlar el aire. Hoy hablamos del componente que une a todos los demás y que casi nunca aparece en el plano: el aceite hidráulico. La hoja 24 de la serie trata de aceites hidráulicos: viscosidad, compatibilidad y cuidado. Es una de las hojas más rentables del curso, porque una gran parte de las averías hidráulicas (bombas rayadas, carretes pegados, calentamiento, espuma, sellos hinchados) no nace en la máquina, sino en el aceite. Las hojas siguientes del curso seguirán con otros temas del mantenimiento hidráulico, como la filtración, los acumuladores y el diagnóstico.
Qué vas a aprender
- Las cinco funciones del fluido: transmitir energía, lubricar, sellar, enfriar y proteger.
- Qué es la viscosidad (dinámica y cinemática), qué significa ISO VG y qué es el índice de viscosidad (VI).
- Cómo cambia la viscosidad con la temperatura y cuál es la ventana de trabajo de una bomba (de 16 a 36 cSt, valor típico).
- Por qué no se mezclan aceites solo por tener la misma viscosidad y cómo revisar la compatibilidad con sellos y pinturas.
- Cómo seleccionar un aceite en seis pasos, empezando siempre por el manual del fabricante.
- Los tres enemigos del aceite: partículas, agua y aire, y cómo se mide la limpieza con el código ISO 4406.
- Cómo se degrada un aceite (calor, oxígeno, contaminación) y cómo se vigila con análisis, no solo a simple vista.
- Cómo manejar y almacenar el aceite para que llegue limpio a la máquina.
- Un laboratorio interactivo con dos mesas: viscosidad contra temperatura y limpieza ISO 4406 con agua.
Mapa visual del tema
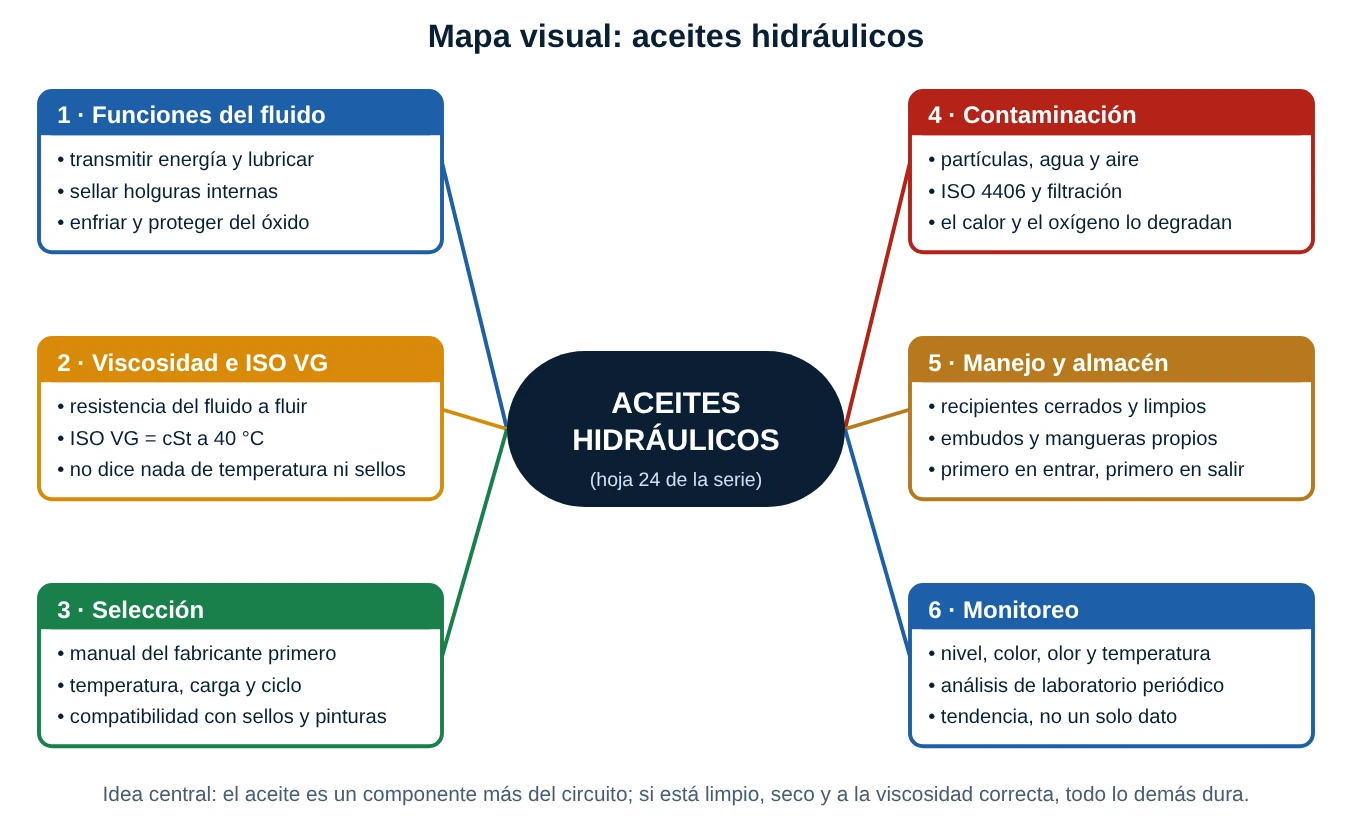
Léelo como se recorre la vida de un aceite. Primero para qué sirve (funciones), luego cómo se describe (viscosidad e ISO VG), después cómo se elige (selección y compatibilidad), qué lo daña (contaminación y degradación), cómo se cuida (manejo y almacenamiento) y por último cómo se vigila (monitoreo). La idea central de toda la hoja cabe en una frase: un aceite correcto, limpio, seco y frío mantiene vivo a todo el circuito; un aceite equivocado, sucio o caliente lo destruye en silencio.
1. Funciones del fluido
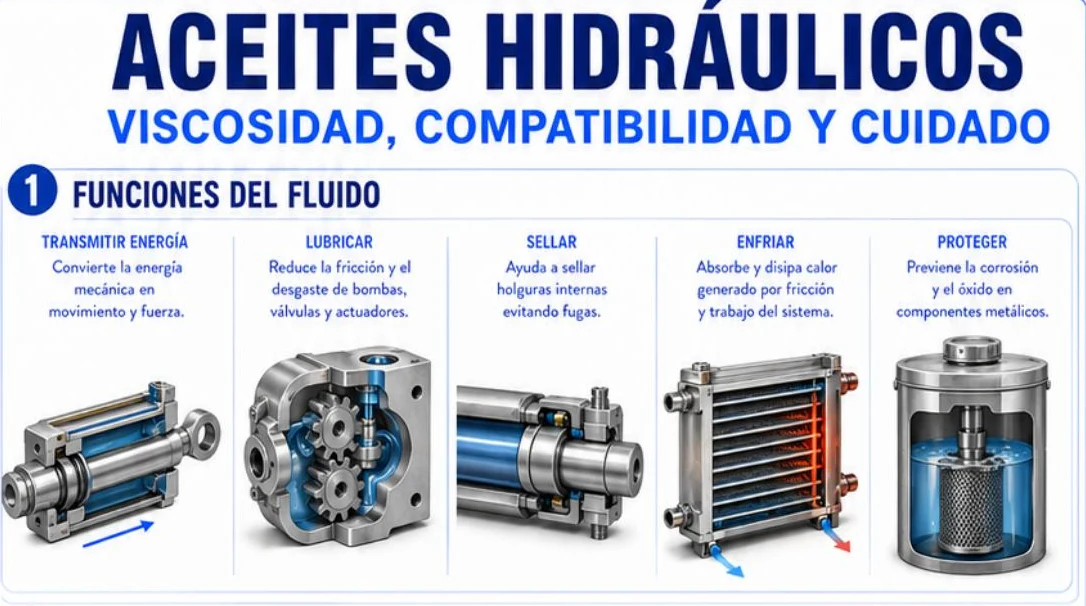
En un circuito hidráulico el aceite no es un simple "relleno": es un componente de diseño, con tanta importancia como la bomba o la válvula. La ficha lo resume en cinco funciones, y cada una tiene consecuencias prácticas.
1.1 Las cinco funciones, una por una
- Transmitir energía. El aceite es casi incompresible: lo que empuja la bomba en un extremo lo recibe el cilindro en el otro, casi al instante. Esa transmisión es la que vimos en la publicación 73 (presión, caudal y potencia). Si el aceite lleva aire disuelto o emulsionado, se vuelve "esponjoso": el cilindro se mueve a tirones y responde tarde.
- Lubricar. Entre las piezas móviles de una bomba (paletas, pistones, engranajes) o de una válvula (carrete y cuerpo) hay una película de aceite de pocos micrómetros. Mientras esa película exista, el metal no toca al metal. Si la viscosidad es demasiado baja, la película se rompe y aparece el desgaste.
- Sellar. Las holguras internas son diminutas pero no cero; es el propio aceite el que las "tapa". Cuanto más viscoso, menos fuga interna; cuanto más delgado (por ejemplo, por calor), más fuga y menos caudal útil (lo verás en el simulador).
- Enfriar. Toda pérdida de la instalación (caídas de presión, válvula de alivio abierta, fricción) se convierte en calor. El aceite lo recoge y lo lleva al depósito y al enfriador. Un aceite que no puede disipar su calor se oxida más rápido (más adelante: cada 10 °C extra reduce a la mitad su vida).
- Proteger. Los aditivos antioxidantes y anticorrosivos forman una capa sobre el acero y neutralizan los ácidos que se van generando. Por eso un aceite "en buen estado" protege aun con la máquina detenida.
1.2 Un aceite hidráulico es más que "aceite": base y aditivos
Un aceite hidráulico moderno es una mezcla de aceite base (entre el 95 % y el 99 %, mineral o sintético) y un paquete de aditivos. Los más importantes:
- Antidesgaste (AW): a menudo a base de zinc (ZDDP) o libres de zinc. Protegen las piezas cuando la película hidrodinámica falla (arranques, picos de carga).
- Antioxidantes: retrasan el envejecimiento por calor y oxígeno.
- Anticorrosivos: protegen el hierro y el acero de la humedad.
- Antiespumante y de liberación de aire: evitan que las burbujas se queden en el aceite.
- Demulsificante: permite que el agua se separe y se pueda drenar del fondo del tanque.
- Mejorador del índice de viscosidad (VI): solo en los aceites tipo HV; reduce la variación de viscosidad con la temperatura.
Los aditivos se consumen con el uso. Por eso el aceite tiene "vida útil" aunque nunca se contamine, y por eso dos aceites con el mismo ISO VG no son iguales: pueden tener bases y aditivos distintos.
1.3 Familias de fluidos hidráulicos (referencia ISO 6743-4)
| Familia | Qué es | Uso típico |
|---|---|---|
| HL | Mineral con antioxidante y anticorrosivo | Sistemas de baja carga, circuitos antiguos |
| HM (HLP) | Mineral con antidesgaste | El más común en industria y equipos móviles |
| HV (HVLP) | HM con alto índice de viscosidad | Equipos con gran variación de temperatura (puertos, minería, móviles) |
| HEES, HETG, HEPG | Biodegradables (éster sintético, vegetal, glicol) | Cerca de agua, suelos y zonas sensibles |
| HFC | Agua-glicol (aprox. 40 % de agua) | Zonas con riesgo de incendio (hornos, fundición) |
| HFDU | Éster sintético resistente al fuego | Riesgo de incendio, con mayor temperatura |
| Alimentario (H1) | Aceite con contacto incidental permitido | Industria de alimentos y bebidas |
Corrección técnica 1 (funciones del fluido): la ficha acierta con las cinco funciones, pero omite varias propiedades que hacen que un aceite funcione de verdad: el índice de viscosidad, la estabilidad a la oxidación, la liberación de aire y la demulsibilidad. Tampoco menciona las familias de fluidos (HM, HV, HEES, HFC…), que determinan para qué sirve cada aceite. Además, las fotos son ilustrativas: la del intercambiador muestra el enfriamiento, pero en muchas máquinas el aceite se enfría solo en el depósito. (Referencia de clasificación: ISO 6743-4 y DIN 51524; validar la edición vigente.)
2. Viscosidad e ISO VG
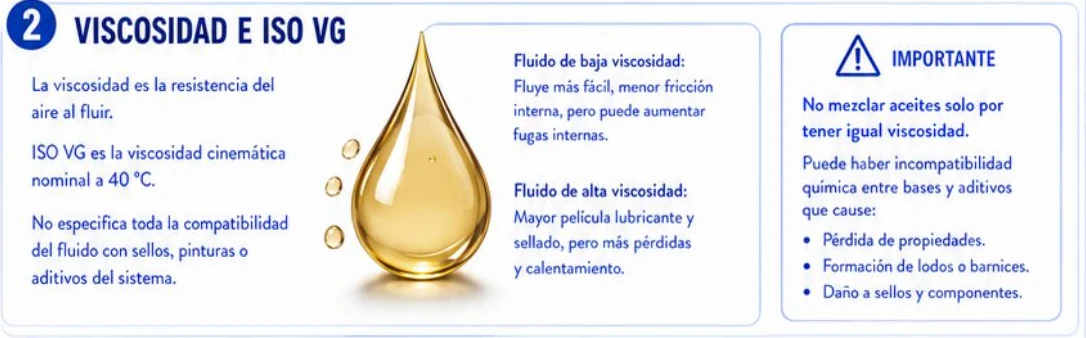
La viscosidad es la propiedad más importante de un aceite hidráulico. Si solo pudieras conocer un dato del aceite de una máquina, deberías elegir este. Veámosla paso a paso.
2.1 Qué es la viscosidad
Imagina arrastrar una cuchara por miel y por agua: la miel "se resiste" más. Esa resistencia a fluir es la viscosidad. Se mide de dos formas:
- Viscosidad dinámica (μ): la resistencia interna del fluido. Unidad: mPa·s (igual a 1 centipoise, cP).
- Viscosidad cinemática (ν): la dinámica dividida por la densidad: ν = μ / ρ. Unidad: mm²/s, igual a 1 cSt (centistoke). Es la que aparece en las etiquetas y en los catálogos.
Ejemplo rápido: un aceite de 46 cSt con densidad de 860 kg/m³ tiene una viscosidad dinámica de 46 · 0,86 = 39,6 mPa·s.
2.2 Qué significa ISO VG
ISO VG (Viscosity Grade) es el grado de viscosidad de la norma ISO 3448. El número es la viscosidad cinemática nominal a 40 °C, en cSt, con una tolerancia de ±10 %. Un aceite ISO VG 46 tiene entre 41,4 y 50,6 cSt a 40 °C.
| ISO VG | ν a 40 °C (rango ±10 %) | Uso típico |
|---|---|---|
| 22 | 19,8 a 24,2 cSt | Sistemas de precisión o climas fríos |
| 32 | 28,8 a 35,2 cSt | Industria general, zonas templadas, servicio en frío |
| 46 | 41,4 a 50,6 cSt | El más común en industria y puertos |
| 68 | 61,2 a 74,8 cSt | Clima cálido o carga térmica alta |
| 100 | 90 a 110 cSt | Casos especiales de calor extremo |
Atención a lo que ISO VG NO dice: no indica la viscosidad a otra temperatura (eso lo da el índice de viscosidad), no dice qué aditivos lleva, ni si es mineral o sintético, ni si es compatible con tus sellos o con la pintura del depósito. Es un grado, no una receta. Esa es precisamente la advertencia de la ficha: "no especifica toda la compatibilidad del fluido con sellos, pinturas o aditivos del sistema".
2.3 La viscosidad cambia con la temperatura
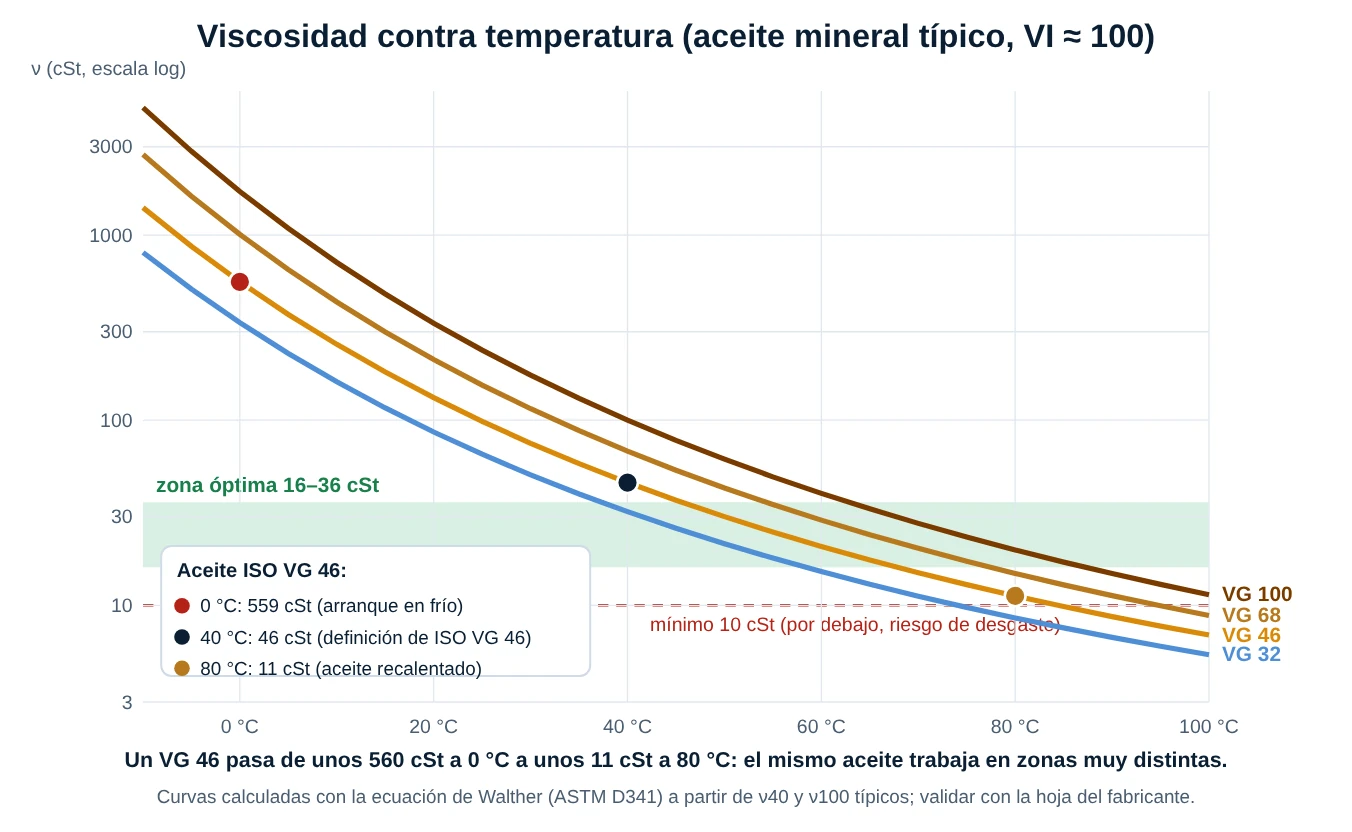
Mira la curva. Un ISO VG 46 mide 46 cSt a 40 °C (por definición), pero a 0 °C pasa de 559 cSt y a 80 °C baja a 11 cSt. Es decir: el mismo aceite puede ser casi una pasta por la mañana y casi agua cuando está recalentado. La pendiente de esa curva se resume en el índice de viscosidad (VI): cuanto más alto el VI, menos cambia la viscosidad con la temperatura. Un aceite mineral estándar tiene VI alrededor de 95 a 105; un HV, alrededor de 140 a 170 (valores típicos, validar).
Para calcular la viscosidad a otra temperatura se usa la ecuación de Walther (ASTM D341): log(log(ν + 0,7)) = A − B · log(T), con T en kelvin. A y B se obtienen con dos datos del fabricante: ν a 40 °C y ν a 100 °C. Es lo que hace el simulador del final.
2.4 Baja o alta viscosidad: el compromiso
- Viscosidad baja (aceite "delgado"): fluye fácil, hay menos fricción interna y el aceite se mueve con poca energía. A cambio, aumentan las fugas internas (pierdes caudal útil y eficiencia) y la película lubricante se adelgaza (más desgaste).
- Viscosidad alta (aceite "grueso"): mayor película lubricante y mejor sellado. A cambio, más pérdidas por fricción, más calentamiento, más caída de presión y, en la succión de la bomba, riesgo de cavitación, sobre todo al arrancar en frío.
Por eso los fabricantes de bombas dan una ventana de viscosidad. Valores típicos (validar con la hoja de tu bomba): óptima entre 16 y 36 cSt; mínimo continuo alrededor de 10 cSt; máximo en el arranque entre unos 800 y 1000 cSt, según el tipo de bomba. La tarea del técnico es mantener el aceite dentro de esa ventana durante todo el año, con el enfriador y el calentador si hace falta.
2.5 Por qué no se mezclan aceites solo por su viscosidad
El cuadro "Importante" de la ficha es la advertencia más valiosa de la hoja. Dos aceites con el mismo ISO VG pueden tener bases químicas distintas (mineral, sintético, éster, glicol) y paquetes de aditivos distintos. Al mezclarlos pueden aparecer:
- Pérdida de propiedades: un aditivo del primer aceite neutraliza o desplaza a otro del segundo (por ejemplo, el antiespumante deja de funcionar).
- Lodos y barnices: los aditivos se precipitan y obstruyen filtros, orificios y carretes.
- Daño a sellos y componentes: un fluido distinto puede hinchar, endurecer o disolver un elastómero que era compatible con el aceite original.
Regla de planta: aceite que no se sabe qué es, no entra al sistema. Si hay que cambiar de familia (por ejemplo, de HM a HEES o a HFC), se hace con un procedimiento de cambio: vaciar, enjuagar, cambiar filtros y verificar sellos (ver sección 7).
Corrección técnica 2 (viscosidad e ISO VG): la ficha dice "la viscosidad es la resistencia del aire al fluir". Es un error de redacción: debe decir "la resistencia del fluido (o del aceite) a fluir". Además, conviene precisar que ISO VG es un grado (ISO 3448), no una marca ni un tipo de aceite, que la viscosidad nominal es de ±10 % y que no informa el comportamiento a otras temperaturas (índice de viscosidad). Por último, "más pérdidas y calentamiento" en el aceite de alta viscosidad debería incluir riesgo de cavitación en la succión y arranque difícil en frío, que son sus problemas más graves en campo. (Referencias: ISO 3448, ISO 2909 / ASTM D2270 para el VI; validar.)
3. Selección correcta
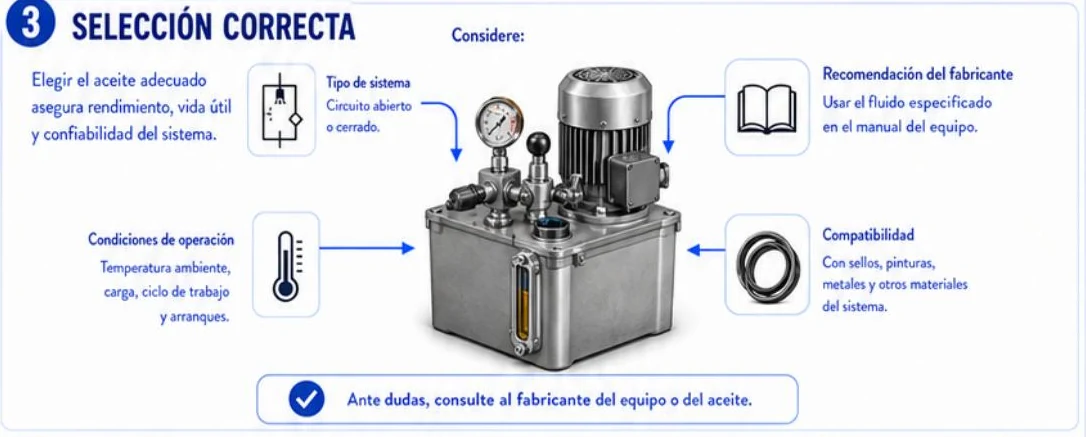
La ficha propone cuatro puntos a considerar: tipo de sistema, recomendación del fabricante, condiciones de operación y compatibilidad. Los convertimos en un orden de decisión de seis pasos.
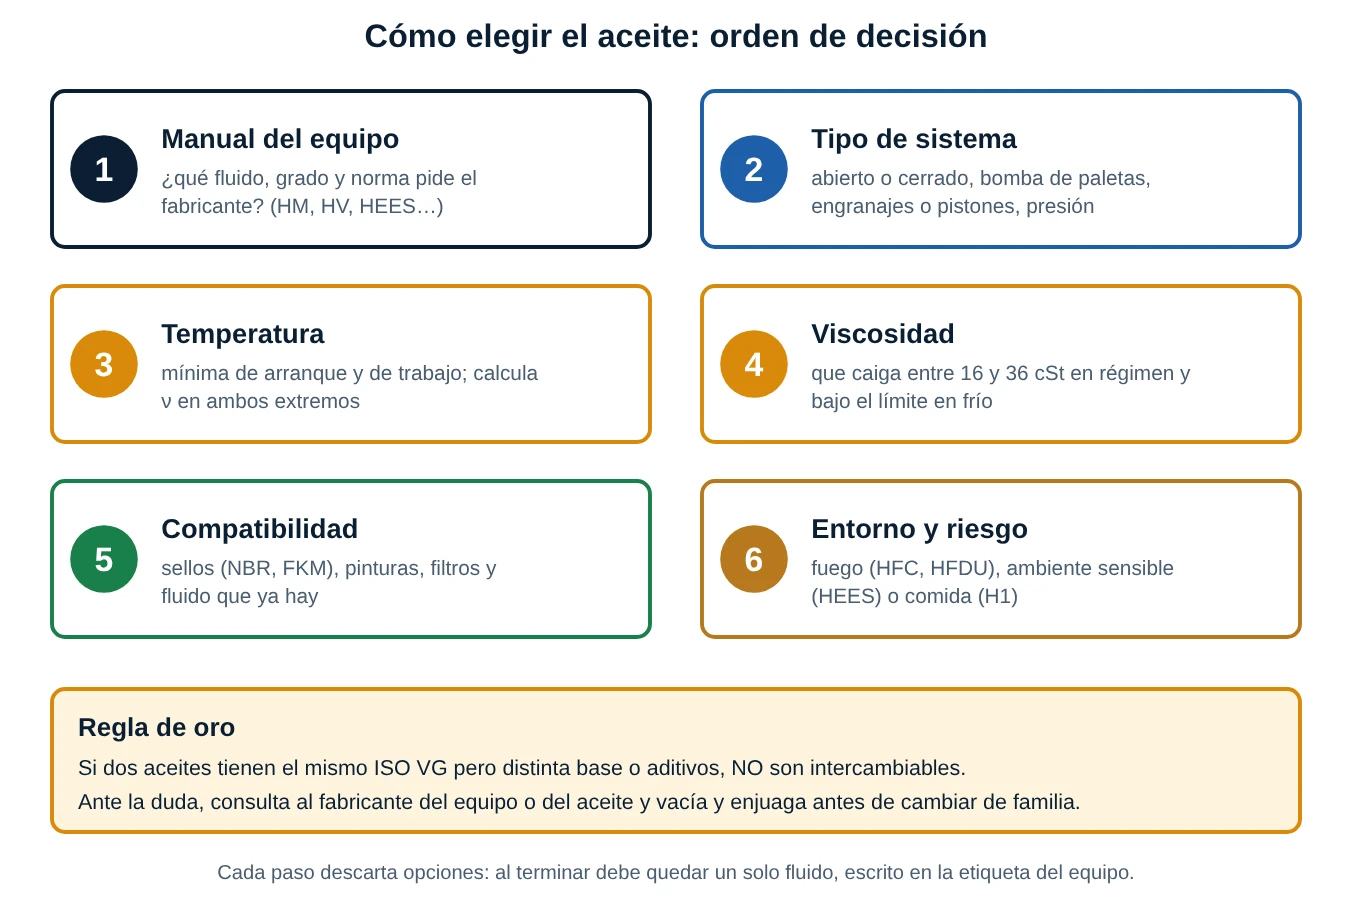
3.1 Los seis pasos, explicados
- Manual del equipo. El fabricante probó el equipo con un fluido concreto y su garantía depende de él. Anota familia (HM, HV…), ISO VG y norma (por ejemplo DIN 51524 parte 2 o 3). Si ya hay una etiqueta en el depósito, es la primera fuente.
- Tipo de sistema. La ficha dice "circuito abierto o cerrado": en un circuito abierto el aceite vuelve al depósito y se enfría ahí; en un cerrado (transmisión hidrostática) circula en lazo y el depósito es pequeño, así que el aceite trabaja más caliente y con requisitos más estrictos de limpieza. También importan el tipo de bomba (los pistones y las paletas son más sensibles a la viscosidad baja y a la suciedad que los engranajes) y la presión máxima.
- Temperatura. Anota la temperatura mínima de arranque y la máxima de trabajo. Por ejemplo, en un muelle abierto cerca del mar puede haber 15 °C de noche y 45 °C de aceite al sol con carga.
- Viscosidad. Con la ecuación de Walther (o la curva del fabricante) calcula ν en ambos extremos. Objetivo: entre 16 y 36 cSt a la temperatura normal de trabajo y por debajo del límite de arranque en frío. Si no cabe en un solo grado, la solución es un aceite de VI más alto (HV), no "un grado más espeso".
- Compatibilidad. Revisa sellos (NBR, FKM, PTFE, poliuretano), mangueras, pinturas, filtros y el aceite que ya contiene el sistema.
- Entorno y riesgo. Fuego (HFC o HFDU), ambiente sensible (HEES), alimentos (H1).
3.2 Compatibilidad con los elastómeros: tabla orientativa
| Sello | Aceite mineral (HM/HV) | Éster (HEES/HFDU) | Agua-glicol (HFC) |
|---|---|---|---|
| NBR (nitrilo) | Bueno | Variable (según el éster) | Bueno, con límites |
| FKM (Viton) | Muy bueno | Bueno | No recomendado |
| EPDM | Incompatible | Incompatible | Bueno |
| PTFE | Muy bueno | Muy bueno | Muy bueno |
Es una guía orientativa: la compatibilidad real depende del compuesto del sello, de la temperatura y de los aditivos. Se valida siempre con la tabla del fabricante del sello y con el proveedor del aceite. Un ejemplo clásico de error: reponer un cilindro con sellos EPDM (el caucho blanco o negro "universal" de los talleres) en un circuito de aceite mineral; en pocas semanas el sello se hincha y se destruye.
Corrección técnica 3 (selección): la ficha dice "ante dudas, consulte al fabricante", y eso es correcto, pero faltan datos de decisión que el técnico necesita tener a mano: presión de trabajo (solo aparecen temperatura, carga, ciclo y arranques), tipo de bomba, límite de viscosidad de arranque y nivel de limpieza exigido (ISO 4406). Y "circuito abierto o cerrado" es ambiguo para quien no conozca el término: mejor decir "circuito con depósito abierto a la atmósfera o transmisión hidrostática de lazo cerrado". También falta la clase de aceite (HM, HV, HEES), que es lo que de verdad se lee en la etiqueta.
4. Contaminación y degradación
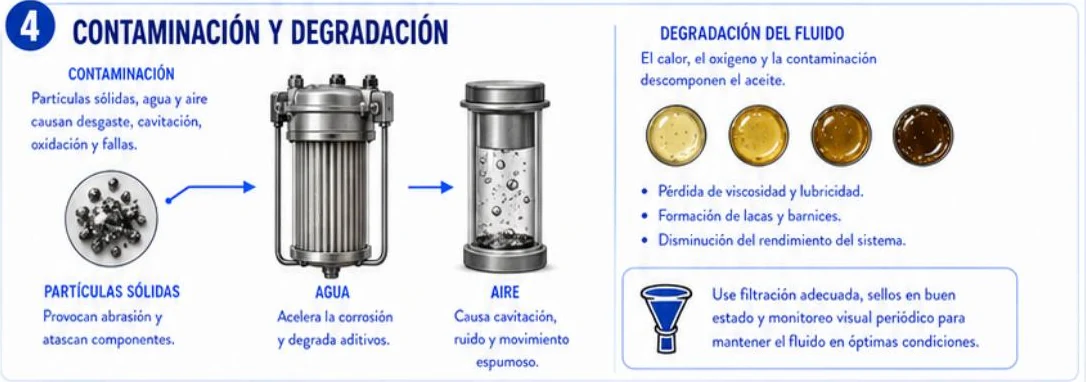
La ficha identifica tres contaminantes (partículas sólidas, agua y aire) y una consecuencia (degradación del fluido). Vamos a darles números.
4.1 Partículas sólidas: el desgaste que no se ve
Las holguras de una bomba o de una válvula son de pocos micrómetros (valores típicos: servoválvulas de 1 a 4 µm; carretes de válvulas de 5 a 25 µm; bombas de pistones de 5 a 15 µm; validar con el fabricante). Las partículas del tamaño de esas holguras son las más dañinas: se atascan (carretes pegados), rayan y desgastan por abrasión y generan más partículas, un proceso en cadena. El ojo humano ve apenas partículas de más de unos 40 µm: un aceite que "se ve limpio" puede estar muy sucio.
La limpieza se expresa con el código ISO 4406, tres números que representan la cantidad de partículas por mililitro de mayores de 4, 6 y 14 µm(c). Cada número es un rango; cada código de diferencia significa el doble o la mitad de partículas.
| Código | Partículas por mL | Código | Partículas por mL |
|---|---|---|---|
| 12 | 20 a 40 | 17 | 640 a 1.300 |
| 13 | 40 a 80 | 18 | 1.300 a 2.500 |
| 14 | 80 a 160 | 19 | 2.500 a 5.000 |
| 15 | 160 a 320 | 20 | 5.000 a 10.000 |
| 16 | 320 a 640 | 21 | 10.000 a 20.000 |
Códigos objetivo típicos (validar con el fabricante del componente): servoválvulas, 16/14/11; válvulas proporcionales, 17/15/12; bombas de pistones y alta presión, 18/16/13; bombas de engranajes o paletas y válvulas direccionales, 19/17/14; servicio robusto de baja presión, 20/18/15.
Ejemplo de lectura: un resultado 18/16/13 significa entre 1.300 y 2.500 partículas por mL mayores de 4 µm, entre 320 y 640 mayores de 6 µm y entre 40 y 80 mayores de 14 µm.
4.2 Agua: corrosión y pérdida de aditivos
- El aceite mineral puede disolver algo de agua (del orden de 100 a 300 ppm a temperatura ambiente, más en caliente; validar). Sobre ese límite aparece agua libre o emulsionada: aspecto turbio o lechoso.
- El agua acelera la corrosión y la oxidación, degrada aditivos (los antidesgaste y demulsificantes se hidrolizan) y debilita la película lubricante: las piezas dañadas por agua se ven con picaduras.
- Por dónde entra: respiradero del depósito (la humedad del aire se condensa al enfriarse), tapas abiertas, lluvia, fugas del enfriador agua-aceite y lavado a presión mal dirigido.
- Se mide con Karl Fischer (ppm). Una prueba rápida de campo es la "crepitación" sobre una placa caliente, solo como alerta.
4.3 Aire: cavitación, ruido y espuma
- El aceite mineral contiene de forma natural cerca del 8 % al 10 % de aire disuelto en volumen. Eso es normal.
- El problema es el aire arrastrado (burbujas) y la espuma: entra por una succión con fugas, un nivel bajo, un retorno que cae sobre la superficie o un sello de eje en mal estado.
- Efectos: ruido de "grava" o "chisporroteo", cilindros que tiemblan, aceite que se oxida más rápido (las burbujas comprimidas se calientan mucho en un instante, lo que se conoce como efecto micro-diésel) y, si hay cavitación real (vapor del propio aceite por presión insuficiente en la succión), erosión de la bomba.
4.4 Degradación: cómo envejece un aceite
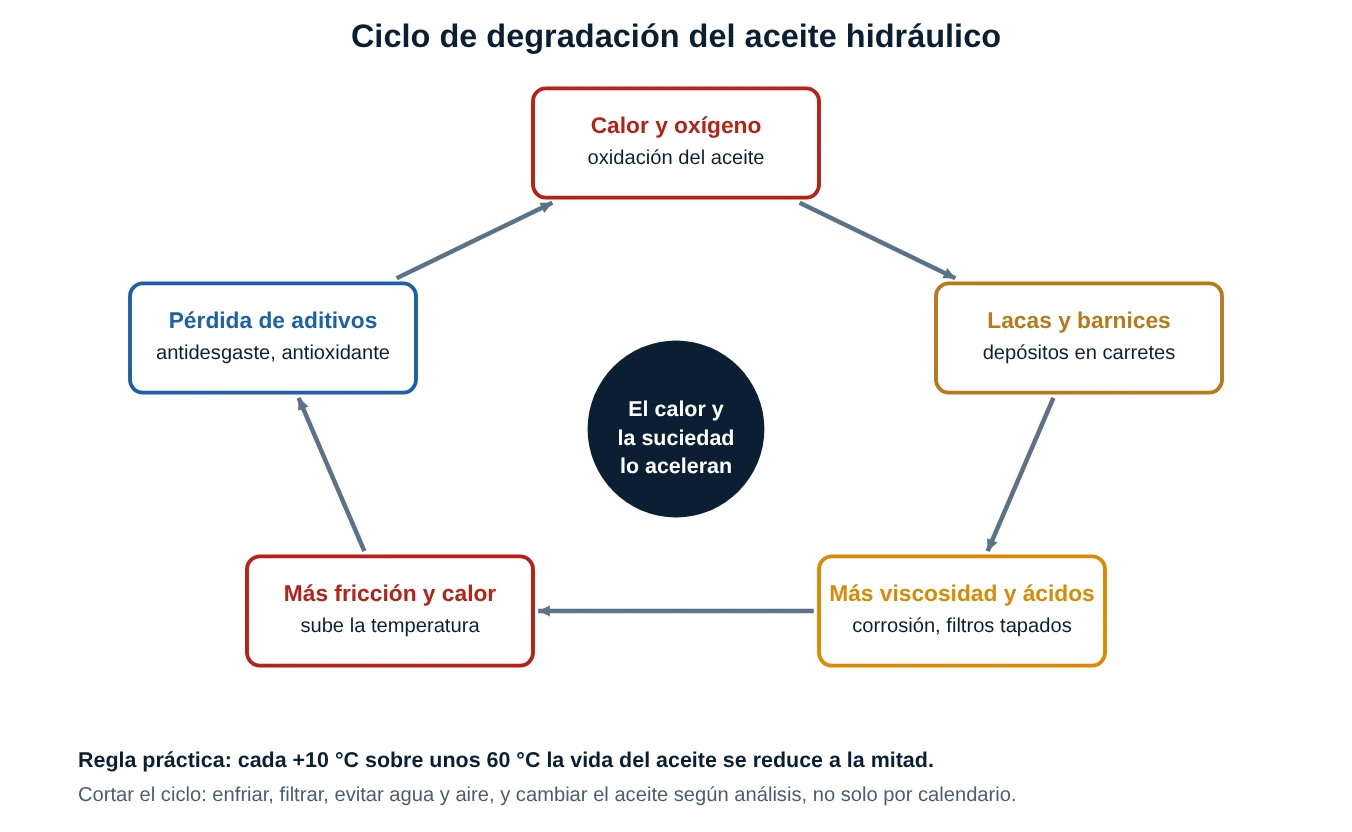
La ficha muestra cuatro tarros de aceite, del dorado claro al marrón oscuro. Representan el proceso: el calor y el oxígeno oxidan el aceite, se forman ácidos y lacas, la viscosidad sube, los filtros se tapan, los carretes se pegan, aparece más fricción y más calor, y el ciclo se acelera. La regla práctica es que cada 10 °C por encima de unos 60 °C la vida del aceite se reduce a la mitad (a 70 °C dura la mitad que a 60 °C; a 80 °C, la cuarta parte; valor orientativo, validar con el proveedor).
4.5 Cómo se vigila: del ojo al laboratorio
| Prueba | Qué mide | Norma o método | Qué vigilar (validar) |
|---|---|---|---|
| Viscosidad | Si el aceite espesó o se adelgazó | ASTM D445 (ISO 3104) | Cambio mayor a ±10 a 15 % respecto al nuevo |
| Conteo de partículas | Limpieza (código ISO 4406) | ISO 4406, ISO 11171 | Dentro del objetivo del componente |
| Agua | Humedad en ppm | Karl Fischer (ASTM D6304) | Menos de 200 ppm normal; más de 500, crítico |
| Número de acidez (TAN) | Productos ácidos de oxidación | ASTM D664 | Aumento de 0,5 mg KOH/g o más sobre el nuevo |
| Metales de desgaste | Qué pieza se desgasta (hierro, cobre, zinc…) | Espectrometría | Tendencia creciente |
| FTIR / antioxidantes | Oxidación y aditivos restantes | FTIR, RULER | Caída marcada de aditivos |
Dos reglas de oro: (1) lo que importa es la tendencia (compara el análisis con los anteriores de la misma máquina) y (2) la muestra debe tomarse con la máquina en marcha y caliente, en un punto fijo y con un frasco limpio (ISO 4021 describe el procedimiento); una mala muestra da un diagnóstico equivocado.
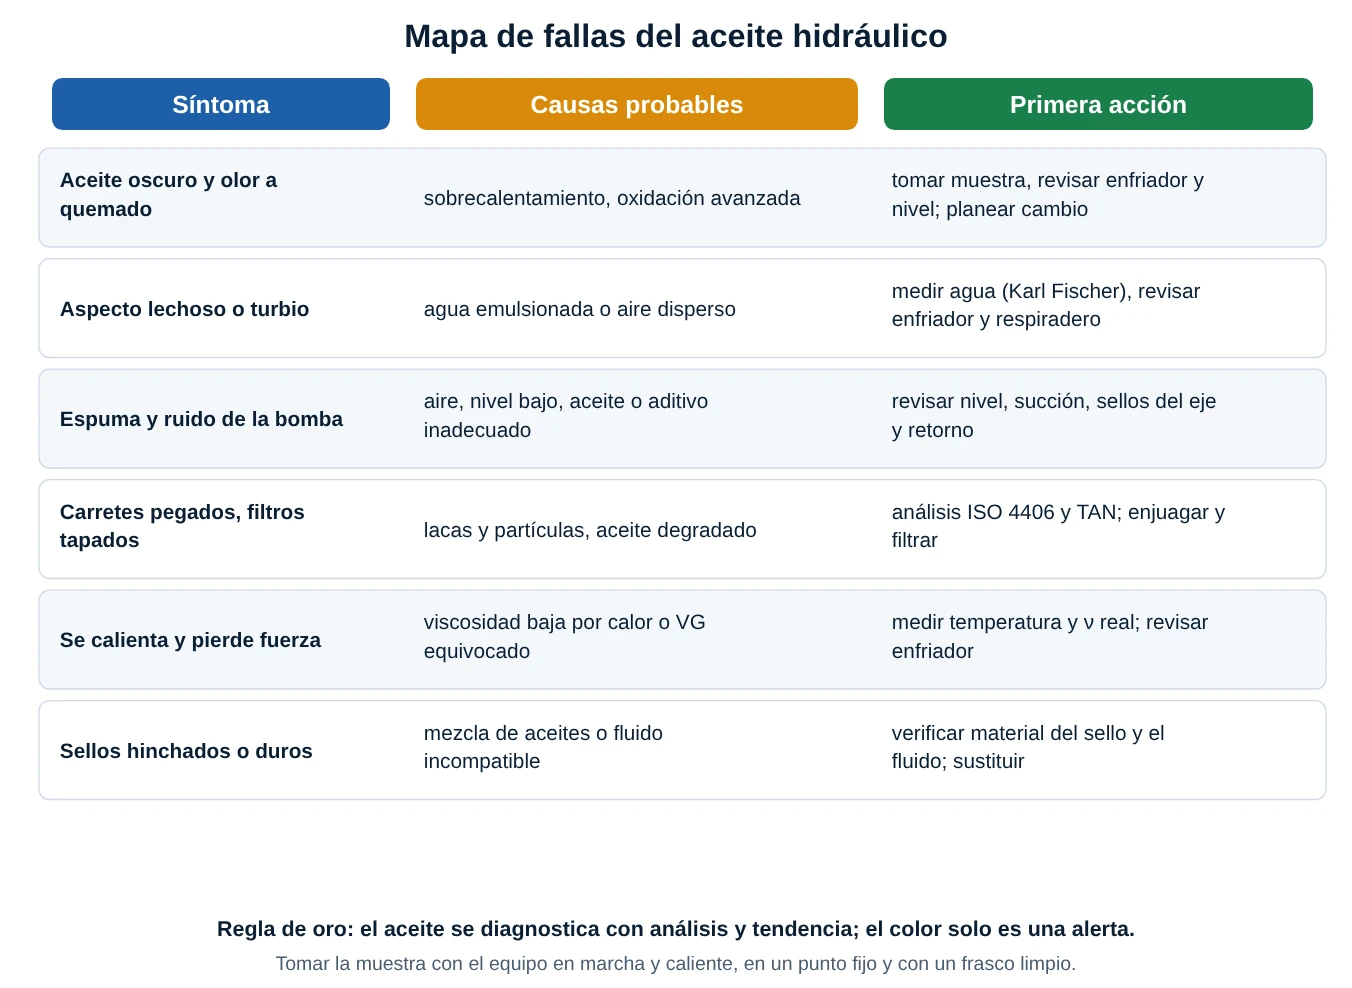
Corrección técnica 4 (contaminación y degradación): la ficha recomienda "monitoreo visual periódico". La inspección visual sirve como alerta (aceite lechoso, oscuro, con olor a quemado), pero no detecta lo más dañino: las partículas menores de 40 µm no se ven y el agua disuelta tampoco. Debe complementarse con muestreo y análisis de laboratorio (ISO 4406, agua, viscosidad, TAN). Además, la imagen de "partículas sólidas" muestra bolas metálicas grandes, que no es la escala real del problema (partículas de micrómetros), y "cambie los filtros según el plan" debe añadir "o cuando el indicador de colmatación lo pida". En "aire", el término correcto para el daño por burbujas arrastradas es aireación; la cavitación propiamente dicha es la formación de vapor por baja presión. (Referencias: ISO 4406, ISO 4021, ISO 16889 para el rendimiento de los filtros; validar.)
5. Manejo y almacenamiento
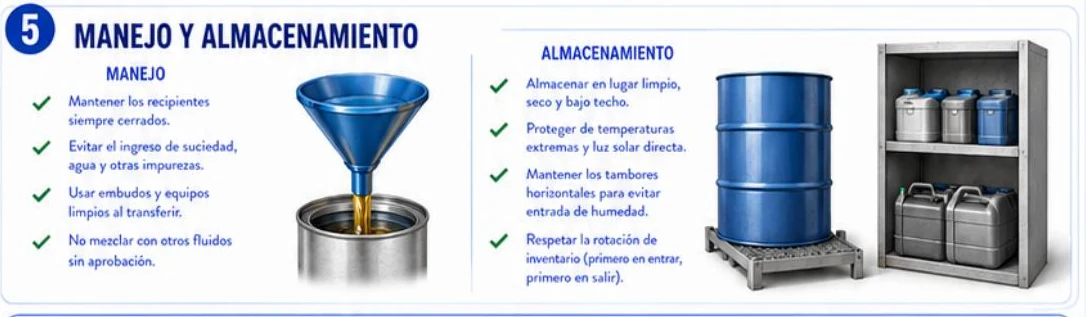
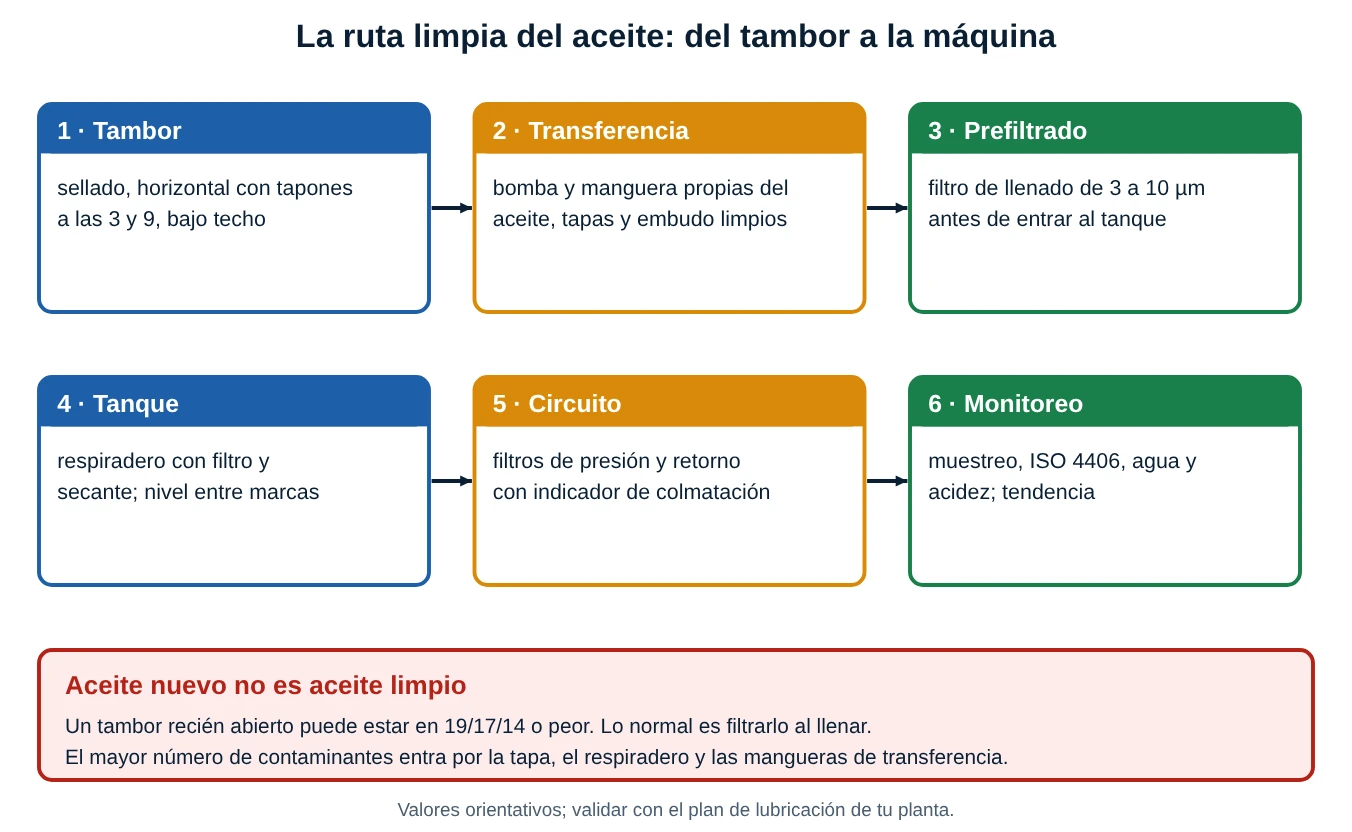
Una cosa sorprende a muchos técnicos: el aceite nuevo no está limpio. Un tambor recién abierto puede estar en un código 19/17/14 o peor, porque se envasa y transporta sin filtración fina. Y la mayor parte de la suciedad de un sistema entra por el manejo: tapas abiertas, embudos sucios, mangueras compartidas, respiraderos sin filtro.
5.1 Manejo: buenas prácticas, una por una
- Recipientes siempre cerrados. Cada vez que un tambor o bidón queda abierto, entran polvo y humedad.
- Evitar el ingreso de suciedad, agua y otras impurezas. Limpia la tapa y la zona del tapón antes de abrir. Nunca apoyes la tapa en el suelo.
- Embudos y equipos limpios al transferir. Mejor aún: una bomba de transferencia con filtro y mangueras con tapas, exclusivas para ese aceite. El embudo de cada aceite se guarda tapado y se identifica con color o etiqueta.
- No mezclar con otros fluidos sin aprobación. Cada recipiente, bomba y manguera lleva una etiqueta clara: tipo de aceite, ISO VG y fecha de apertura. Un código de colores en las tapas evita confundir un HM 46 con un HV 68.
- Llenar siempre por el filtro (3 a 10 µm) y no directamente por la tapa del tanque.
- Respiradero con filtro de partículas y secante. Cuando el nivel del depósito sube y baja, el tanque "respira"; sin filtro, inhala polvo y humedad.
5.2 Almacenamiento: buenas prácticas, una por una
- Lugar limpio, seco y bajo techo. Idealmente una bodega de lubricantes con orden y ventilación.
- Proteger de temperaturas extremas y de la luz solar directa. El calor y los ciclos de temperatura envejecen el aceite y hacen que el tambor "respire" humedad.
- Tambores en posición horizontal sobre soportes con los tapones a las 3 y a las 9 horas (por debajo del nivel de aceite), o verticales y cubiertos si están a la intemperie, con el tapón por encima tapado. El objetivo de la ficha es que no se acumule agua de lluvia sobre la tapa y no sea succionada al interior cuando el tambor se enfría.
- Rotación de inventario: primero en entrar, primero en salir (PEPS o FIFO). Marca la fecha de recepción; un aceite mineral cerrado y bien almacenado puede durar varios años (del orden de 3 a 5, validar con el proveedor), pero los aceites con aditivos sensibles o los biodegradables duran menos.
- Contención de derrames: bandeja o paleta antiderrame bajo los tambores.
5.3 Seguridad y residuos
- Hoja de seguridad (SDS) a mano para cada aceite; guantes y gafas al transferir. El aceite usado contiene contaminantes y no debe tocar la piel de forma repetida.
- Pisos resbalosos: un charco de aceite es causa común de caídas; se limpia al instante con material absorbente.
- Aceite usado = residuo peligroso: se almacena en recipientes rotulados y se entrega a un operador autorizado según la normativa local; nunca al desagüe ni al suelo.
- Riesgo de incendio: un chorro fino de aceite a alta presión sobre una superficie caliente se puede inflamar (por eso existen los fluidos resistentes al fuego).
Corrección técnica 5 (manejo y almacenamiento): la ficha dice "mantener los tambores horizontales para evitar entrada de humedad". La idea es correcta solo si se hace bien: con los tapones a las 3 y a las 9 horas, sobre soportes y bajo techo; un tambor horizontal a la intemperie con el tapón mal ubicado puede succionar agua. Tampoco menciona contención de derrames, etiquetado por colores, vida útil del producto ni el respiradero con secante del depósito. La foto del tambor sobre una paleta sin bandeja no es un buen ejemplo: en planta se debe contar con contención. (Normativa de almacenamiento de líquidos combustibles: depende del país y de la planta; validar.)
6. Recomendación técnica
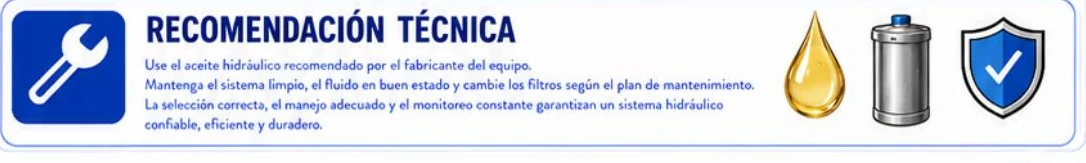
La ficha cierra con tres ideas: usar el aceite que recomienda el fabricante, mantener el sistema limpio y el fluido en buen estado (cambiando los filtros según el plan) y monitorear de forma constante. Traducido a hábitos de planta: tener un listado de lubricantes por equipo, un plan de muestreo con fechas y un responsable de la bodega de aceites. Sin dueño, el aceite se mezcla, se ensucia y se olvida.
7. Procedimientos paso a paso
7.1 Cómo tomar una muestra de aceite
- Elige un punto fijo (válvula de muestreo en una línea con flujo turbulento, o el retorno) y úsalo siempre.
- Trabaja con la máquina en marcha y caliente: así el aceite está mezclado y los contaminantes en suspensión.
- Purga la válvula dejando salir un poco de aceite en un recipiente aparte.
- Llena un frasco limpio certificado (sin enjuagar con solventes), sin llenarlo del todo.
- Etiqueta con máquina, punto, fecha, horas de servicio y tipo de aceite; envíalo al laboratorio con el historial.
7.2 Cómo cambiar de tipo de aceite
- Confirma con el fabricante que el nuevo fluido es válido para tus bomba, sellos y pintura.
- Vacía el depósito, las líneas bajas y los enfriadores, con el sistema caliente para que drene mejor.
- Limpia el depósito (trapos que no suelten pelusa) y cambia filtros y respiradero.
- Enjuaga (flushing) con el aceite nuevo o con uno de limpieza compatible, circulando a caudal alto hasta lograr el código ISO objetivo.
- Sustituye los sellos incompatibles (por ejemplo, de EPDM a FKM o NBR según el fluido).
- Llena por el filtro, purga el aire y mide el código de limpieza inicial; anota el cambio en el historial del equipo.
7.3 Cómo verificar la viscosidad de trabajo en campo
- Lee la temperatura del aceite en régimen (termómetro del depósito o termómetro infrarrojo en el tanque).
- Con la hoja del aceite (ν a 40 y 100 °C) calcula ν a esa temperatura (Walther) o lee la curva.
- Compara con la ventana de la bomba (16 a 36 cSt, validar). Si estás fuera, revisa enfriador, nivel, carga térmica (alivio abierto) o el grado de aceite.
8. Casos reales de planta
Los siguientes casos son ilustrativos (situaciones típicas de plantas portuarias, de graneles y talleres de mantenimiento, con cálculos de referencia del modelo de esta hoja).
Caso 1 · El aceite que "se hizo agua" en verano
Síntoma: la unidad hidráulica de un equipo expuesto al sol pierde fuerza por la tarde. Análisis: el aceite ISO VG 46 llegaba a 75 °C, donde su viscosidad es de unos 12,9 cSt; con 250 bar la fuga interna estimada es de 14,5 %, frente a unos 6,2 % a 50 °C. Acción: limpiar el enfriador, revisar el nivel y el ventilador, y evaluar un aceite HV (mayor VI) o un grado superior validado por el fabricante. Lección: el problema no era la bomba, era la temperatura del aceite.
Caso 2 · La reposición "del mismo grado"
Síntoma: carretes de válvulas lentos y filtros obstruidos a las pocas semanas de una reposición. Análisis: se repuso con un aceite de otra marca y otra familia (ambos ISO VG 46) y los aditivos formaron depósitos. Acción: vaciado, enjuague y llenado con el aceite original, con análisis de limpieza. Lección: mismo ISO VG no significa mismo aceite.
Caso 3 · El aceite lechoso
Síntoma: aceite turbio y bomba de paletas ruidosa. Análisis: el enfriador agua-aceite tenía un tubo perforado: el agua pasaba al aceite. En un depósito de 400 L, 600 ppm de agua son unos 209 mL de agua libre. Acción: reparar o reemplazar el enfriador, centrifugar o deshidratar el aceite al vacío y sustituir los filtros. Lección: pocas gotas de agua por litro bastan para empezar a dañar la bomba.
Caso 4 · El tambor nuevo que tapó la servoválvula
Síntoma: una servoválvula se pegaba a los pocos días del cambio. Análisis: el aceite llenado directo desde el tambor tenía 21/19/16 cuando la servoválvula pedía 16/14/11, es decir, cinco códigos de diferencia (32 veces más partículas). Acción: carro de filtrado fuera de línea hasta lograr el objetivo y llenado siempre por filtro. Lección: el aceite nuevo no es aceite limpio.
9. Errores comunes que conviene evitar
- Elegir el aceite solo por el ISO VG, sin mirar la familia, los aditivos ni los sellos.
- Mezclar aceites "porque son del mismo grado" o completar el nivel con lo que haya.
- Pensar que un grado más espeso protege mejor sin revisar la caída de presión y el arranque en frío.
- Ignorar la temperatura del aceite: es el mejor indicador de la salud del sistema.
- Llenar el depósito directo del tambor, sin filtrar.
- Cambiar el filtro por calendario y sin indicador de colmatación; o no cambiarlo nunca.
- Un respiradero sin filtro o sin secante, o una tapa de llenado abierta.
- Guardar los tambores a la intemperie, sin etiqueta y sin fecha.
- Compartir embudos y mangueras entre aceites distintos.
- Fiarse solo del color del aceite sin análisis de laboratorio.
- Tomar la muestra de cualquier punto, con el aceite frío o con un frasco sucio.
- Desechar el aceite usado como si fuese basura común.
10. Resumen rápido (cheat-sheet)
| Concepto | Fórmula o regla |
|---|---|
| Funciones | transmitir energía, lubricar, sellar, enfriar, proteger |
| Viscosidad cinemática | ν (cSt = mm²/s) = μ (mPa·s) / ρ (g/cm³) |
| ISO VG | ν nominal a 40 °C, ±10 % (ISO 3448) |
| Índice de viscosidad | mayor VI = menos variación con la temperatura |
| Ventana de bomba | óptima 16 a 36 cSt; mínimo unos 10 cSt; arranque unos 800 a 1000 cSt (validar) |
| Walther | log(log(ν + 0,7)) = A − B · log(T en K) |
| Fuga interna | crece con la presión y baja con la viscosidad (laminar: fuga ∝ p / ν) |
| ISO 4406 | 3 números (≥4, ≥6, ≥14 µm por mL); cada código = el doble de partículas |
| Vida del aceite | se reduce a la mitad por cada +10 °C sobre unos 60 °C |
| Agua | menos de 200 ppm normal; más de 500 ppm, crítico (validar) |
| Mezcla | mismo ISO VG no significa compatible |
| Almacén | limpio, seco, bajo techo, PEPS, tapones a las 3 y 9 horas |
| Regla de oro | aceite correcto, limpio, seco y frío; se diagnostica con análisis y tendencia |
Glosario breve
- Viscosidad: resistencia de un fluido a fluir.
- cSt (centistoke): unidad de viscosidad cinemática, igual a 1 mm²/s.
- ISO VG: grado de viscosidad ISO, valor nominal a 40 °C.
- Índice de viscosidad (VI): número que indica cuánto cambia la viscosidad con la temperatura.
- Aditivo: sustancia que se añade a la base para dar propiedades (antidesgaste, antioxidante…).
- HM / HV: aceites minerales con antidesgaste / con antidesgaste y alto VI.
- ISO 4406: código de limpieza por conteo de partículas.
- ppm: partes por millón; 1.000 ppm equivalen a 0,1 %.
- TAN: número de acidez total (mg KOH/g).
- Aireación: aire arrastrado en el aceite en forma de burbujas o espuma.
- Cavitación: burbujas de vapor por presión insuficiente; daña las bombas.
- PEPS (FIFO): primero en entrar, primero en salir.
- Flushing: enjuague del circuito con fluido limpio.
Normas y datos a validar
- ISO 3448 (grados de viscosidad), ISO 6743-4 (clasificación de fluidos hidráulicos), DIN 51524 (HL, HLP, HVLP), ISO 4406 (código de limpieza), ISO 4021 (extracción de muestras), ISO 11171 / ISO 11500 (conteo de partículas) y ISO 16889 (rendimiento de filtros). Validar las ediciones vigentes.
- Valores usados aquí (típicos): ν a 100 °C de 5,4; 6,9; 8,8 y 11,4 cSt para VG 32, 46, 68 y 100 con VI ≈ 100, y de 6,8; 8,6; 11,6 y 15,4 cSt con VI ≈ 150; ventana de bomba de 16 a 36 cSt; mínimo de 10 cSt; ρ = 860 a 870 kg/m³; objetivo de limpieza por componente; agua crítica sobre 500 ppm; vida del aceite que se reduce a la mitad por cada 10 °C (regla práctica).
- Los límites de viscosidad de arranque, la limpieza exigida y la compatibilidad de sellos los fija el fabricante del equipo y del aceite; la hoja de datos manda sobre este texto.
- El número impreso en la ficha (74) es el de la página del libro; en la serie del blog es la hoja 24.
- Las normas de almacenamiento y de residuos de aceite usado dependen de cada país y planta.
11. Laboratorio del aceite hidráulico
El simulador tiene dos mesas de trabajo. En la primera eliges grado ISO VG, índice de viscosidad, temperatura y presión, y ves en una curva dónde cae tu aceite respecto de la zona óptima, cuánta fuga interna tiene la bomba, cuánto caudal real entrega y cómo se acorta la vida del aceite. En la segunda introduces un conteo de partículas y un nivel de agua y el laboratorio calcula el código ISO 4406 y lo compara con lo que exige el componente más sensible.
- Prueba Arranque en frío (0 °C): la viscosidad pasa de 559 cSt, lejos de la ventana.
- Compara Régimen normal (45 °C) con Aceite recalentado (85 °C): la fuga interna pasa de 5,1 % a 19,0 %.
- Con Misma VG con VI alto (0 °C) ves cuánto ayuda un aceite HV en frío.
- En la mesa 2, Aceite nuevo de tambor muestra por qué hay que filtrar al llenar.
- Con Pausar animación detienes los puntos de la holgura; si tu sistema pide "reducir movimiento", la animación arranca en pausa.
Qué hace el modelo: viscosidad con la ecuación de Walther ajustada a ν40 y ν100 típicos; zonas: óptima de 16 a 36 cSt, delgado de 10 a 16, crítico bajo 10, algo viscoso de 36 a 100, muy viscoso sobre 100 y arranque crítico sobre 1000; fuga interna = 5 % · (p / 200 bar) · (30 cSt / ν) como estimación laminar con referencia de 5 % a 200 bar y 30 cSt; caudal teórico de 29 L/min; vida del aceite = 2(60 − T)/10; ISO 4406 con los límites oficiales por mL; agua con umbrales de 200 y 500 ppm. Es un modelo didáctico, no de un fabricante, y no sustituye la hoja de datos del aceite ni el análisis de laboratorio.
✅ 5 Problemas Resueltos
Solución:
ν = 46 cSt = 46 mm²/s = 46 · 10−6 m²/s
μ = ν · ρ = 46 · 10−6 · 860 = 0,03956 Pa·s = 39,6 mPa·s (cP).
Solución:
Primero W = log(log(ν + 0,7)): W40 = 0.2225 ; W100 = -0.0551
B = (W40 − W100) / (log 373,15 − log 313,15) = 3,647 ; A = W40 + B · log 313,15 = 9,325
A 60 °C (333,15 K): ν = 20,8 cSt → dentro de la zona óptima (16 a 36 cSt).
A 80 °C (353,15 K): ν = 11,2 cSt → por debajo de 16 y apenas sobre el mínimo de 10 cSt: aceite delgado, hay que revisar el enfriador.
Solución:
A 45 °C: ν = 36,9 cSt → fuga = 5 · (250/200) · (30/36,9) = 5,1 % → Q real = 29 · (1 − 0,051) = 27,5 L/min
A 85 °C: ν = 9,8 cSt → fuga = 19,0 % → Q real = 23,5 L/min
La misma bomba pierde unos 4,1 L/min de caudal útil solo por el calor del aceite: los cilindros se mueven más lento.
Solución:
1500 está entre 1300 y 2500 → código 18 ; 400 entre 320 y 640 → 16 ; 50 entre 40 y 80 → 13 → 18/16/13
Objetivo 17/15/12: límites superiores de 1300, 320 y 40 partículas/mL.
Reducción necesaria: 1 − 1300/1500 = 13 % ; 1 − 320/400 = 20 % ; 1 − 40/50 = 20 %
Hay que reducir al menos un 20 % de las partículas (un código) con filtración fuera de línea.
Solución:
def zona(nu):
    if nu > 1000: return "arranque critico"
    if nu > 100:  return "muy viscoso"
    if nu > 36:   return "algo viscoso"
    if nu >= 16:  return "optima"
    if nu >= 10:  return "delgado"
    return "critico"

def vida(T):
    return 2 ** ((60 - T) / 10)

assert zona(46) == "algo viscoso"   # 46 > 36
assert zona(20.8) == "optima"
assert zona(11.2) == "delgado"
assert zona(8) == "critico"
assert zona(1007) == "arranque critico"
assert vida(60) == 1 and vida(70) == 0.5 and vida(50) == 2
assert vida(80) == 0.25
Observa que el ISO VG 46 a 40 °C (46 cSt) queda en "algo viscoso": es la definición del grado, no la temperatura de trabajo; en régimen normal (50 a 60 °C) el aceite entra en la zona óptima.