¡Bienvenidos nuevamente al blog de Welectronic! En las publicaciones anteriores del curso de hidráulica estudiamos los fundamentos de presión, caudal y potencia (publicación 73), las bombas (74), los cilindros (75), las válvulas (76), los circuitos (77) y el aceite hidráulico con su viscosidad y su limpieza (78); antes, en el bloque de neumática, aprendimos a controlar el aire. Hoy cerramos el círculo de la limpieza: cómo se quita del aceite la suciedad que inevitablemente entra y se genera. La hoja 25 de la serie trata de la filtración hidráulica: limpieza y control de contaminación. En la publicación 78 aprendimos a medir la limpieza con el código ISO 4406; ahora aprendemos a conseguirla y mantenerla: de dónde viene la contaminación, dónde se instala cada filtro, qué significa realmente "β200", cómo leer un indicador de colmatación, cuándo abre el bypass y cómo tomar una muestra que cuente la verdad. Las hojas siguientes del curso seguirán con otros temas del mantenimiento hidráulico, como los acumuladores, el diagnóstico de fallas y las unidades de potencia.
Qué vas a aprender
- Las cinco fuentes de contaminación (externa, interna, degradación del aceite, aire y agua, contaminación cruzada) y por qué se resumen en un balance: lo que entra contra lo que el filtro retira.
- Cómo los tamaños de partícula se comparan con las holguras de bombas y válvulas, y los tipos de desgaste que causan.
- Dónde va cada filtro: colador de succión, filtro de presión, filtro de retorno, lazo fuera de línea y respirador, con sus grados típicos.
- La relación beta y la eficiencia: cómo se calculan, cómo se prueban (ISO 16889) y por qué "micraje nominal" no es lo mismo que "absoluto".
- Cómo leer la caída de presión del filtro, los tres tipos de indicador, qué es el bypass y por qué el arranque en frío engaña al indicador.
- Cómo cambiar un elemento sin contaminar el circuito y cómo tomar una muestra de aceite que sirva.
- Cómo dimensionar un filtro de retorno (caudal real, no el de la bomba) y fijar un objetivo de limpieza.
- Un laboratorio interactivo con dos mesas: limpieza del aceite en el tiempo (con un circuito animado) y caída de presión, indicador y bypass.
Mapa visual del tema
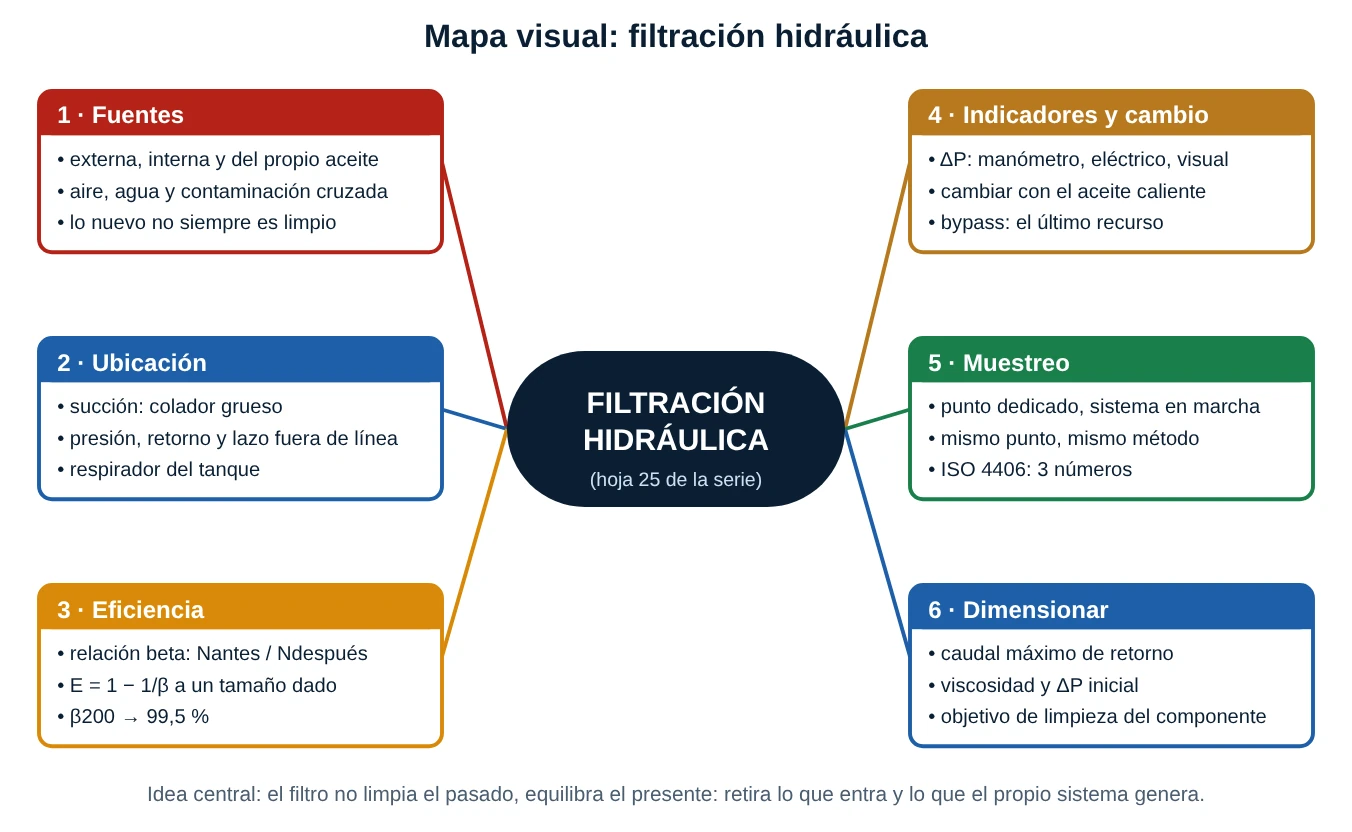
Léelo en el orden en que se piensa un plan de filtración. Primero qué ensucia el aceite (fuentes), luego dónde se coloca cada filtro (ubicación), después cuánto retiene (eficiencia), cuándo hay que cambiarlo (indicadores), cómo se comprueba que funciona (muestreo) y por último cómo se elige el tamaño correcto (dimensionamiento). La idea central cabe en una frase: el filtro no limpia el pasado, equilibra el presente: en régimen, la limpieza del aceite es el resultado de lo que entra, lo que se genera y lo que el filtro retira por cada minuto de operación.
1. Fuentes de contaminación
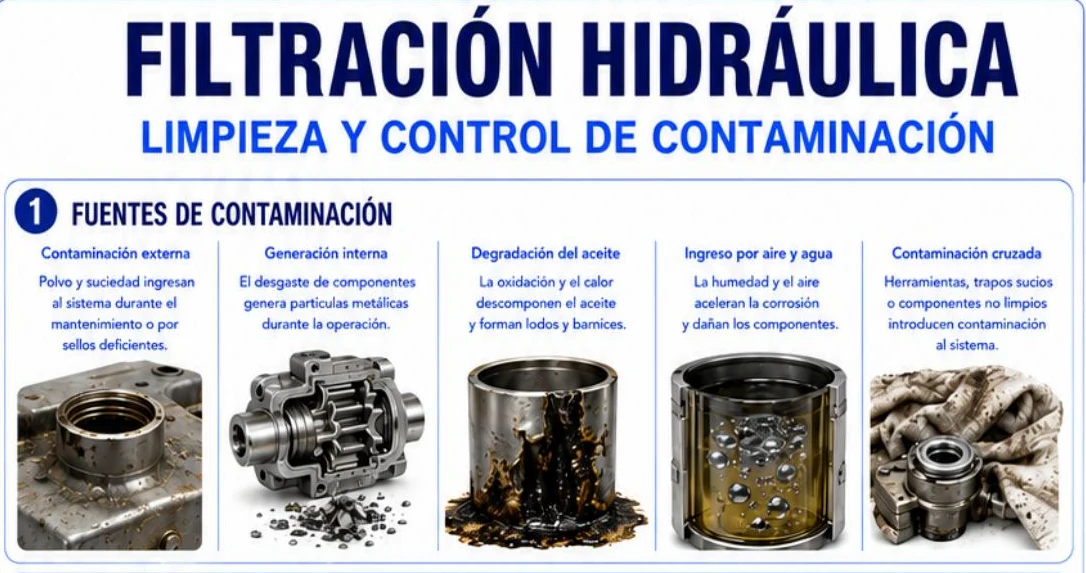
Un circuito hidráulico es, por diseño, un sistema cerrado; pero en la práctica es un sistema que respira, que se abre para mantenimiento y que se desgasta por dentro. Por eso la contaminación no es un accidente raro: es un flujo permanente que se debe controlar. La ficha reúne cinco fuentes; veámoslas una por una.
1.1 Las cinco fuentes, con ejemplos de planta
- Contaminación externa. Polvo, arena, humedad y suciedad que entran durante el mantenimiento o por sellos deficientes. Las puertas de entrada típicas son el respiradero del tanque (cada vez que el nivel sube y baja, el tanque "respira" aire del ambiente), el sello de limpieza o rascador del vástago (cada carrera del cilindro puede arrastrar un poco de suciedad adherida al vástago), las tapas de llenado, las mangueras desconectadas sin tapones y los embudos y recipientes sucios. En ambientes como minería, puertos de graneles o cemento, esta es casi siempre la fuente dominante.
- Generación interna. El desgaste de bombas, válvulas y cilindros produce partículas metálicas (hierro, cobre, bronce), de sellos (elastómero) y de mangueras. Es una consecuencia del propio funcionamiento y suele multiplicarse: una partícula dura rompe la película, desgasta y produce más partículas. A este efecto en cadena se le llama desgaste en cascada.
- Degradación del aceite. La oxidación, la temperatura y el cizallamiento descomponen el aceite y forman lodos, lacas y barnices. Son contaminantes "blandos" y a veces solubles a temperatura de trabajo (no se ven en el aceite caliente), pero se depositan en las zonas frías y en los carretes de las válvulas, y producen pegado (stiction). Lo vimos en la publicación 78: cada 10 °C extra reduce a la mitad la vida del aceite.
- Ingreso por aire y agua. El agua entra por condensación, por el respiradero, por fugas del enfriador agua-aceite o por lavado a presión; el aire entra por la succión (una unión floja o un nivel bajo) y por la turbulencia del retorno. El agua oxida y degrada los aditivos; el aire produce espuma, oxidación acelerada y cavitación gaseosa. Ningún filtro de partículas retira bien el agua libre ni el aire.
- Contaminación cruzada. Herramientas, trapos sucios, mangueras de relleno compartidas, embudos que se usan con distintos aceites o componentes nuevos que no se limpiaron antes de instalarse. Un cilindro o una válvula recién salida de la caja puede traer virutas y residuos de mecanizado; una manguera nueva puede traer polvo de caucho o abrasivo del corte. Es la fuente más fácil de eliminar, porque depende solo de la disciplina de trabajo.
1.2 Cuánto mide lo que daña: la escala de las partículas
Un error frecuente es pensar que "si no se ve, no daña". El ojo humano distingue partículas desde unos 40 µm; un cabello mide unos 70 µm. Pero las holguras funcionales de los componentes hidráulicos son mucho menores:
| Elemento | Orden de magnitud | Lo que significa |
|---|---|---|
| Cabello humano | ≈ 70 µm | Ya es una partícula grande para un sistema hidráulico |
| Partícula visible a simple vista | ≈ 40 µm o más | El aceite "se ve limpio" y aún puede estar en ISO 21/19/16 |
| Holgura de carrete y cuerpo (válvulas direccionales) | unos 5 a 20 µm (radial, muy variable) | Partículas de ese tamaño se acuñan y pegan el carrete |
| Holgura en servoválvulas y proporcionales | unos 1 a 5 µm | Exigen códigos del orden de 16/14/11 o mejores |
| Película lubricante en bombas y rodamientos | de décimas a pocas decenas de µm | Una partícula de tamaño similar rompe la película y raya la superficie |
| Glóbulo rojo (referencia biológica) | ≈ 8 µm | Lo que más desgasta es invisible |
La regla práctica de la tribología es la del tamaño crítico: las partículas con un tamaño cercano a la holgura son las más dañinas, porque entran en la holgura y rayan ambas superficies a la vez. Por eso el código ISO 4406 cuenta partículas de 4, 6 y 14 µm(c) y no solo las "grandes".
1.3 Cómo se desgasta un componente: los mecanismos
- Abrasión de tres cuerpos: una partícula dura queda atrapada entre dos superficies que se mueven y las raya (el mecanismo más frecuente en bombas y válvulas).
- Erosión: las partículas arrastradas a alta velocidad "lijan" los bordes de control de las válvulas, ensanchan los orificios y producen fuga interna.
- Fatiga superficial: partículas duras indentan los rodamientos y los engranajes, y se desprenden escamas.
- Obstrucción y pegado (silt, stiction): las partículas finas se acumulan en las holguras de los carretes y aumentan la fuerza necesaria para moverlos. La válvula "se pone lenta", después "dura", y al final "no responde".
- Corrosión: el agua y los ácidos del aceite oxidado atacan las superficies y generan óxido que se desprende como partícula.
Con frecuencia se cita que entre el 70 % y el 80 % de las fallas hidráulicas están relacionadas con la contaminación del fluido. Es una cifra tradicional de la industria, no una estadística de laboratorio; la tomamos como una orden de magnitud y, por prudencia, la incluimos entre los datos a validar. Lo que sí es indiscutible es la lección: el dinero mejor invertido en confiabilidad hidráulica es el que se dedica a la limpieza del aceite.
1.4 El balance: la bañera de la contaminación
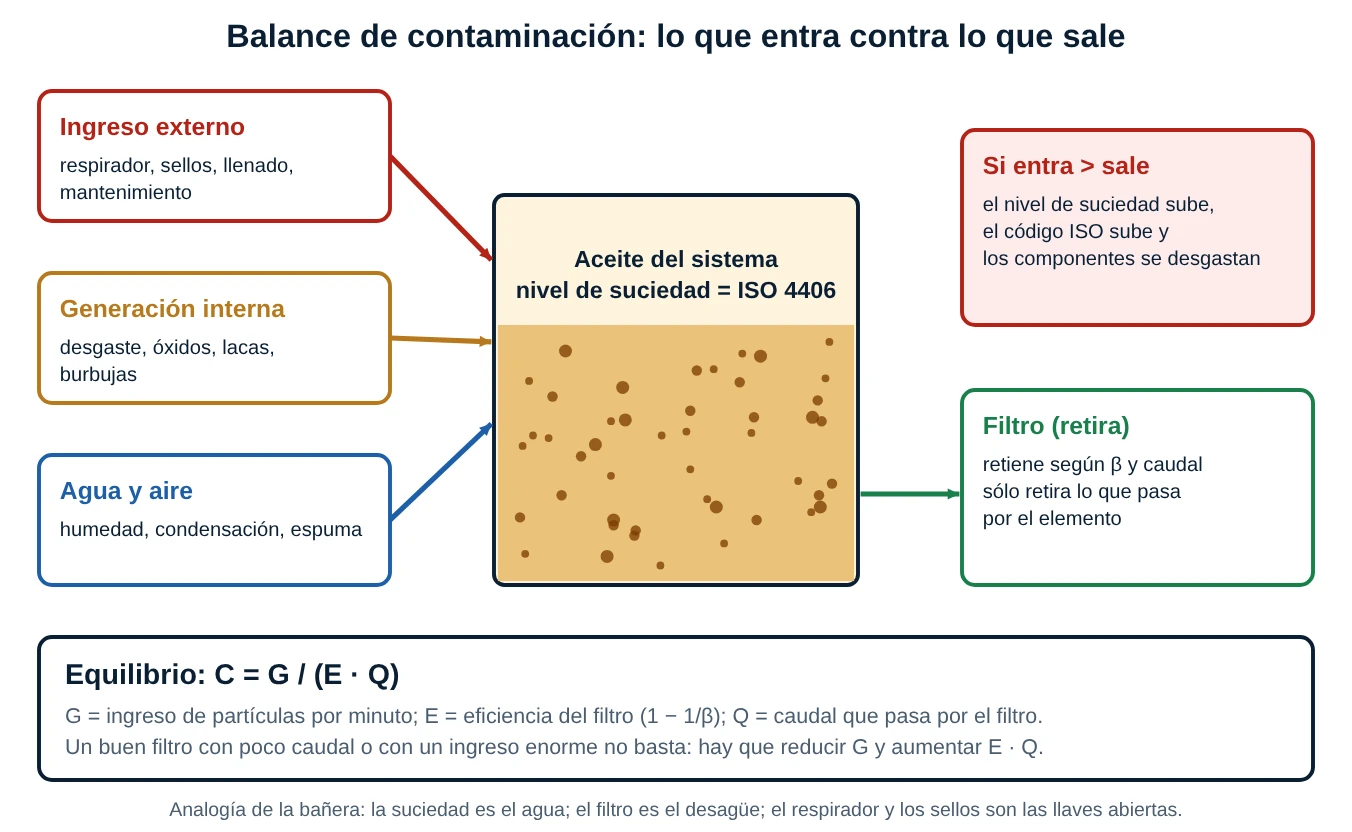
Piensa en el aceite como en una bañera. Las llaves abiertas son el ingreso externo (Gext), la generación interna (Gint) y el agua y el aire; el desagüe es el filtro. El nivel del agua en la bañera es la suciedad del aceite. Si abres más las llaves, el nivel sube; si agrandas el desagüe, baja. Con un modelo sencillo de mezcla perfecta, la concentración de partículas C (por mL) obedece a:
V · dC/dt = G − E · Q · C

Equilibrio (dC/dt = 0):   C = G / (E · Q)
Constante de tiempo:      τ = V / (E · Q)
Evolución en el tiempo:   C(t) = C_eq + (C_0 − C_eq) · e^(−t/τ)
Donde G es el ingreso total (partículas por minuto), E la eficiencia del filtro por pasada (1 − 1/β), Q el caudal que realmente pasa por el filtro y V el volumen de aceite. De esta sencilla ecuación salen cuatro conclusiones muy prácticas que usarás en el simulador:
- No existe el filtro que limpie un sistema con ingreso descontrolado. Si G es enorme, C también lo es, por buena que sea la eficiencia.
- Reducir el ingreso es tan valioso como mejorar el filtro: bajar G a la mitad equivale a duplicar E · Q, y cuesta mucho menos (respirador con filtro, sellos nuevos, tapones).
- El caudal importa tanto como el β: un filtro de β = 1000 con un caudal diminuto limpia más lento que uno de β = 200 con el triple de caudal.
- La limpieza llega por una exponencial: cada τ elimina cerca del 63 % de la brecha; a 3 τ, el 95 %. No tiene sentido "esperar un poco más" tras 3 τ.
Corrección técnica 1 (fuentes de contaminación): la ficha enumera bien cinco fuentes, pero conviene añadir la contaminación incorporada de fábrica o de montaje (virutas, arena de fundición, residuos de soldadura y de mecanizado en tuberías, mangueras y bloques nuevos), que es la responsable de la mayoría de las fallas tempranas de una instalación nueva, y el aceite nuevo, que no llega limpio del tambor (puede venir en ISO 19/17/14 o peor, como vimos en la publicación 78). Además, el "aire y agua" de la ficha son contaminantes que no se resuelven con un filtro de partículas: el agua se controla con respirador desecante, enfriadores sin fugas y, si hace falta, elementos absorbentes de agua o deshidratación por vacío; el aire, con el nivel correcto, la succión estanca y un buen diseño de retorno. Por último, la imagen del aceite con burbujas suele asociarse a la corrosión, pero el daño más inmediato del aire es la cavitación y la oxidación acelerada.
2. Ubicación de filtros
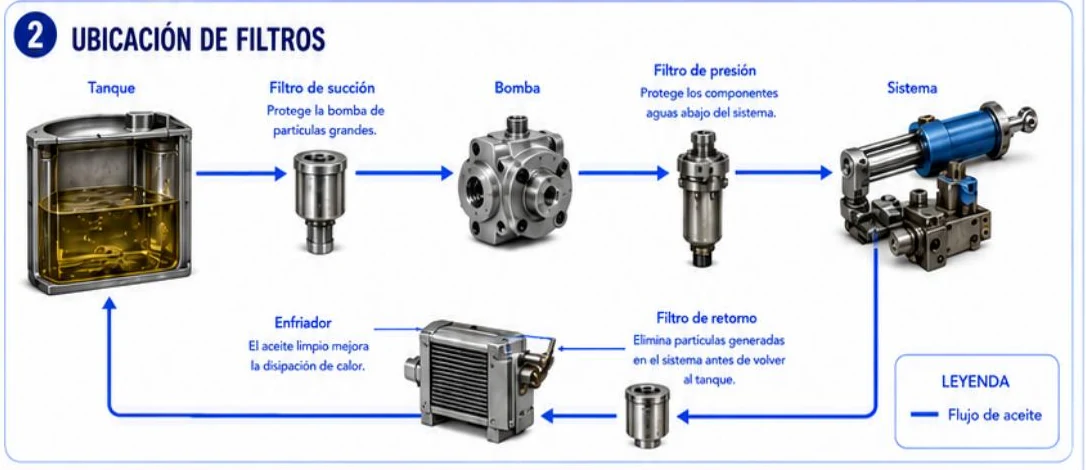
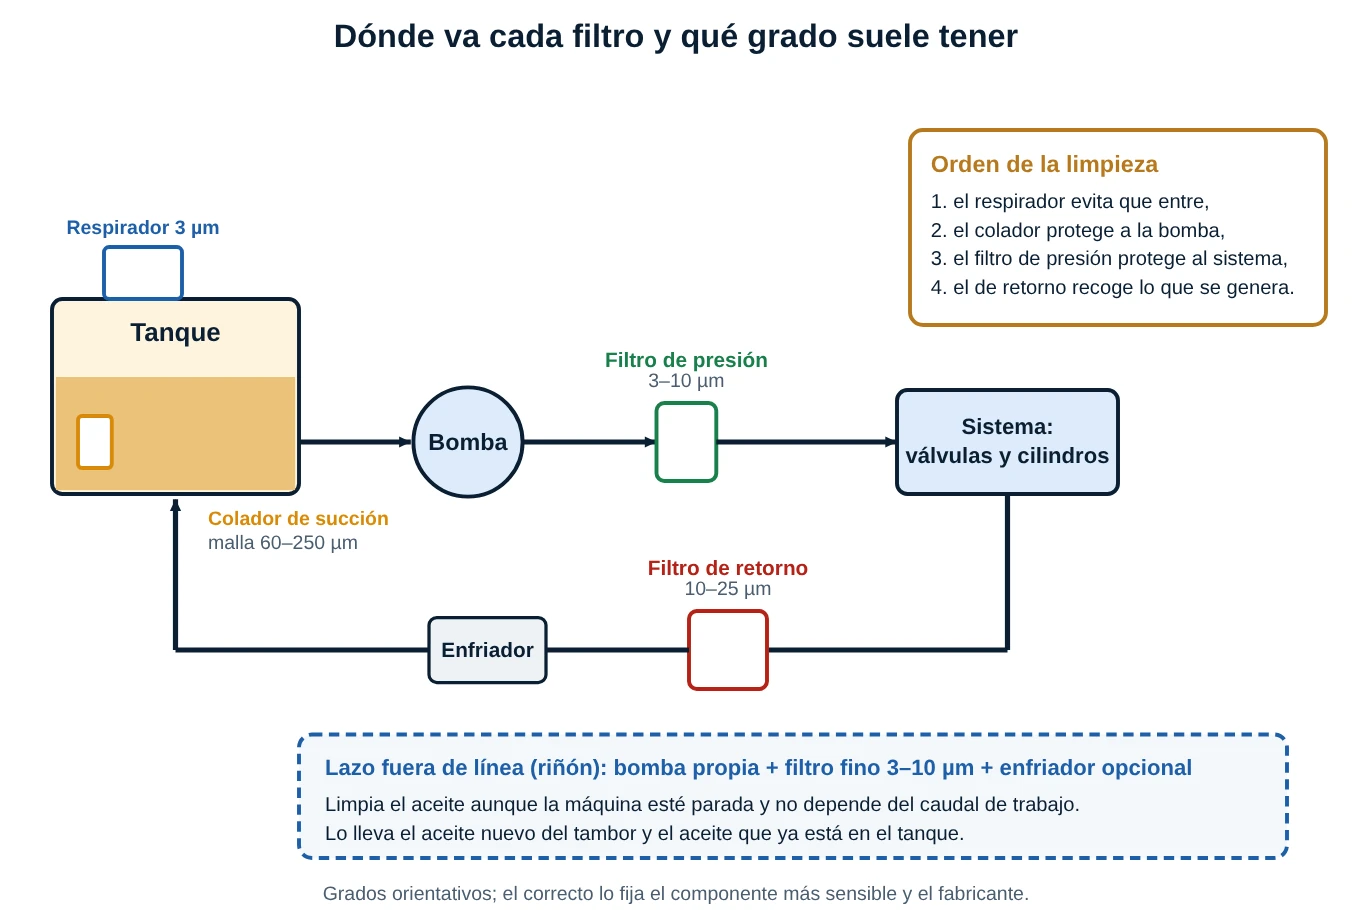
La ficha muestra el circuito en el orden en que viaja el aceite: tanque, filtro de succión, bomba, filtro de presión, sistema, filtro de retorno, enfriador y de vuelta al tanque. Cada posición cumple una función distinta y tiene reglas distintas. No todos los circuitos llevan los cuatro; la combinación correcta depende de los componentes que hay que proteger.
2.1 Filtro (colador) de succión
La ficha dice que "protege la bomba de partículas grandes". Es correcto, con una precisión importante: en la succión se usa un colador de malla gruesa (típicamente de 60 a 250 µm) y no un filtro fino. La razón es la presión disponible: la bomba "aspira" con una depresión muy pequeña (del orden de una décima de bar, según el fabricante). Si el colador se tapa o es demasiado fino, la depresión crece, el aceite libera aire y la bomba cavita: ruido de grava, calentamiento y destrucción rápida. Algunas bombas, sobre todo las de pistones axiales, no admiten ningún filtro en la succión y se alimentan por gravedad o con bomba de carga.
- Ventaja: protege contra objetos grandes (tornillos, trapos, virutas) que caen al tanque.
- Limitación: no sirve para limpiar el aceite; solo evita lo peor.
- Mantenimiento: se limpia o se cambia en las paradas; si el nivel de ruido de la bomba sube, revisa primero el colador.
2.2 Filtro de presión
Va después de la bomba y protege a los componentes sensibles aguas abajo: válvulas proporcionales, servoválvulas, motores de pistones. Es el filtro más fino del circuito (típicamente de 3 a 10 µm) y también el más costoso, porque su carcasa debe resistir toda la presión de trabajo. Se coloca justo antes del componente que se quiere proteger. Si el componente sensible es una servoválvula, se acostumbra a poner el filtro lo más cerca posible de su entrada, y sin válvula de bypass o con un indicador que detenga la máquina antes del bypass, porque un elemento sucio que se deja pasar contamina justo lo que se quería proteger.
2.3 Filtro de retorno
Recoge todo lo que el sistema ha generado y lo que ha entrado por los vástagos antes de que el aceite regrese al tanque. Es el filtro más común y más económico (carcasa de baja presión, a menudo montada sobre el tanque) con grados típicos de 10 a 25 µm, o más finos si el sistema es sensible. Dos puntos clave:
- Se dimensiona con el caudal máximo de retorno, no con el de la bomba. Un cilindro de vástago simple devuelve más aceite del que la bomba entrega durante la retracción (lo calcularemos en un problema resuelto). Si el filtro es pequeño, la caída de presión y la contrapresión en el retorno aumentan y el bypass abre en cada ciclo.
- No protege el componente que se rompe aguas arriba: una bomba que suelta virutas las envía por todo el circuito antes de llegar al filtro de retorno. Por eso se complementa con el de presión.
2.4 Enfriador
El enfriador no es un filtro, pero la ficha lo coloca en el retorno por una razón: va después del filtro de retorno, para que el aceite que entra al radiador ya haya pasado por el elemento. Un enfriador con partículas y lacas depositadas pierde capacidad, y un enfriador con fuga interna mete agua o aire en el aceite. Todo enfriador de retorno se calcula con la contrapresión admisible del circuito.
2.5 Lo que la ficha no dibuja: respirador y lazo fuera de línea
- Respirador del tanque (3 µm, a veces desecante). Es la puerta de entrada del polvo y la humedad. Un respirador de papel barato permite entrar partículas de 40 µm; uno de 3 µm con gel de sílice retiene polvo y agua. Es el elemento con mejor relación entre costo y beneficio de todo el circuito.
- Lazo fuera de línea o "de riñón". Una bomba pequeña propia, un filtro fino (3 a 10 µm) y, a veces, un enfriador, que recirculan el aceite del tanque aunque la máquina esté parada. Se usa también para llenar con aceite nuevo. Una regla práctica citada es que el lazo mueva del orden del 10 % del volumen del tanque por minuto (unos 40 L/min en un tanque de 400 L, que son 6 pasadas por hora); valídalo con tu especialista.
- Filtro de llenado. Todo el aceite nuevo debe entrar por un filtro fino, con una bomba y mangueras exclusivas y tapadas, nunca por la tapa con un balde.
Corrección técnica 2 (ubicación de filtros): la ficha llama "filtro de succión" al primer elemento: en la práctica es un colador de malla, no un filtro fino, y algunas bombas (pistones axiales, por ejemplo) no lo permiten; consulta siempre al fabricante. Además, el diagrama omite tres elementos esenciales de un plan de filtración: el respirador del tanque (la principal puerta de entrada), el lazo fuera de línea y el filtro de llenado. La frase "el aceite limpio mejora la disipación de calor" es una simplificación: el enfriador disipa según el salto de temperatura y su caudal; lo que sí es cierto es que un aceite sucio, con lacas y partículas, ensucia el enfriador y reduce su capacidad. Por último, en el filtro de retorno hay que indicar el bypass y el indicador de ΔP, que no se ven en el dibujo.
Caso 1 · La bomba de paletas que moría cada seis meses
una prensa hidráulica perdía su bomba de paletas cada seis meses. El filtro de retorno estaba en buen estado y el aceite parecía limpio. Al tomar muestras se encontró un código ISO 20/18/15 y arena fina. La causa: el respirador era una simple tapa con agujero y la prensa trabajaba junto a un taller de granallado. Acción: respirador de 3 µm con desecante, limpieza del tanque y un lazo de riñón de 25 L/min. A los tres meses el código bajó a 16/14/11 y la bomba superó el año sin desgaste medible. Lección: el mejor filtro es el que evita que entre la suciedad.
3. Eficiencia de filtración
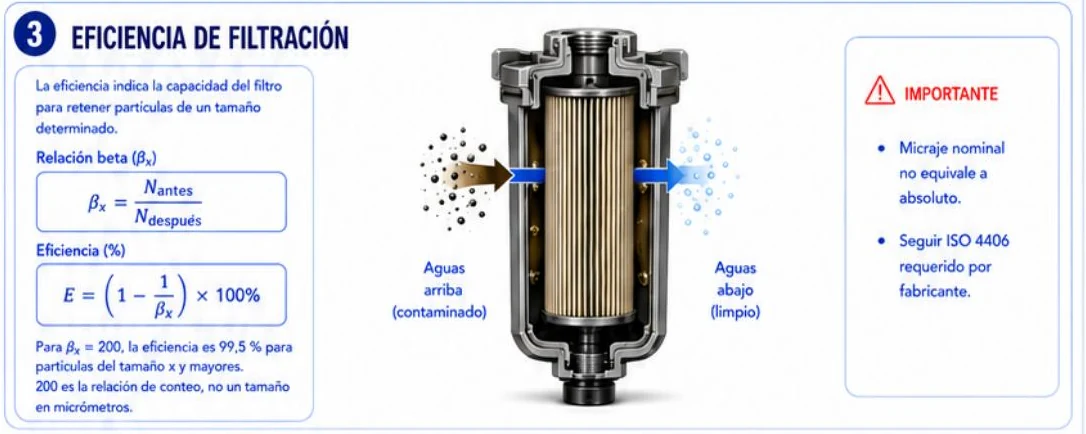
Esta es la sección más técnica de la ficha y la que más se malinterpreta. La eficiencia de un filtro no es un número único: depende del tamaño de partícula que se considere. Una malla que deja pasar el 50 % de las partículas de 4 µm puede retener el 99,9 % de las de 40 µm.
3.1 La relación beta paso a paso
La relación beta compara cuántas partículas hay antes y después del filtro, mayores que un tamaño x:
β_x = N_antes / N_después

E (%) = (1 − 1/β_x) · 100       (eficiencia por pasada)

Pasan por cada 1000 = 1000 / β_x
Ejemplo guiado. Un contador de partículas mide 24.000 partículas/mL mayores de 10 µm(c) antes del filtro y 120 partículas/mL después.
- Calcula β: β10 = 24.000 / 120 = 200.
- Calcula la eficiencia: E = (1 − 1/200) · 100 = 99,5 %.
- Interpreta: de cada 1000 partículas de 10 µm(c) o mayores que llegan al filtro, pasan 5. Se escribe β10(c) = 200.
- Atención al tamaño: 200 no son micrómetros, es una relación de conteo, como bien dice la ficha. Si hubieras contado partículas de 4 µm(c), el β sería otro, normalmente mucho menor.
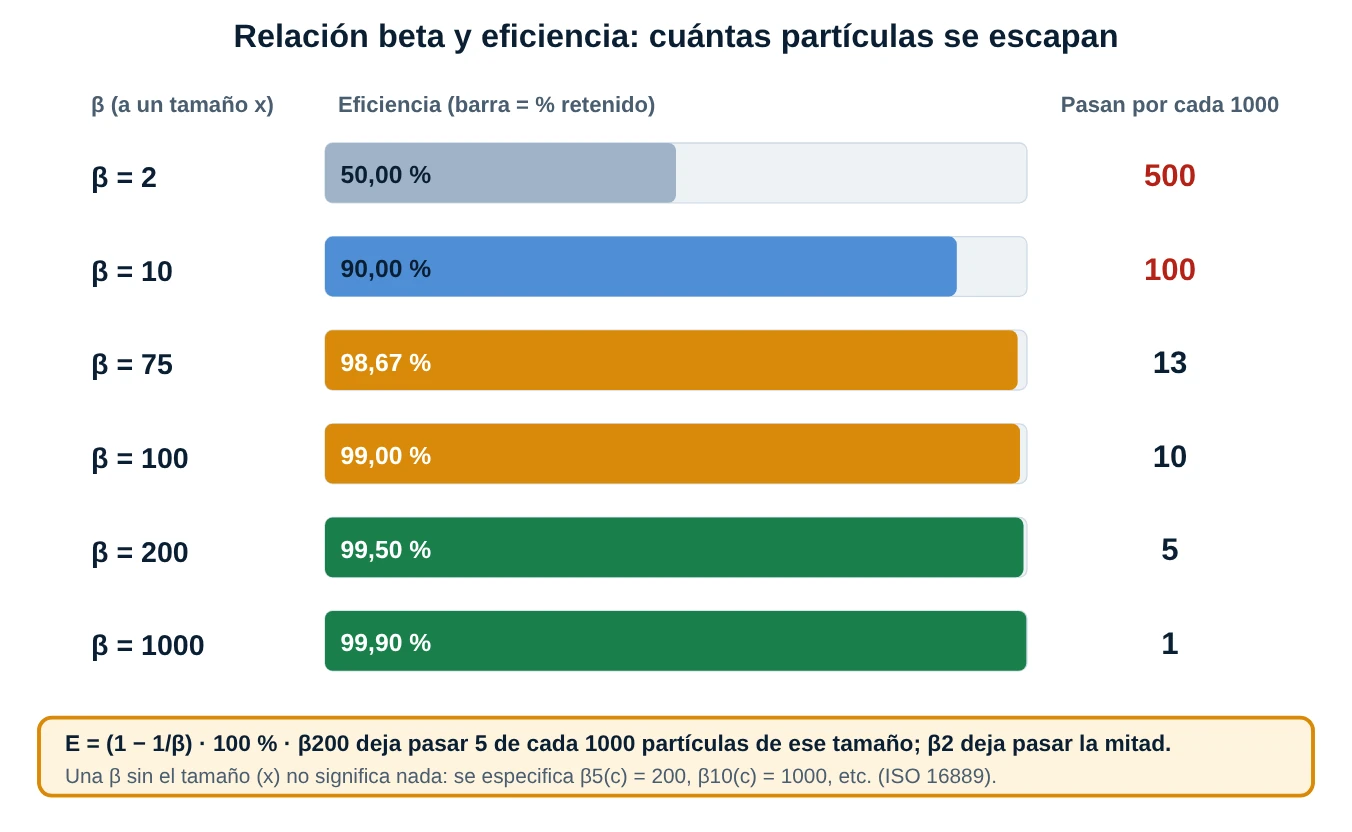
| β | Eficiencia | Pasan por cada 1000 | Interpretación habitual |
|---|---|---|---|
| 2 | 50 % | 500 | Retiene la mitad: filtro tosco para ese tamaño |
| 10 | 90 % | 100 | Retención moderada |
| 75 | 98,67 % | 13 | Valor clásico de "filtro nominal" en algunas normas antiguas |
| 100 | 99 % | 10 | Buena retención |
| 200 | 99,5 % | 5 | Referencia común para "absoluto" comercial (sin definición normativa) |
| 1000 | 99,9 % | 1 | Filtros de microfibra para sistemas muy sensibles |
3.2 Cómo se mide: la prueba multipasos
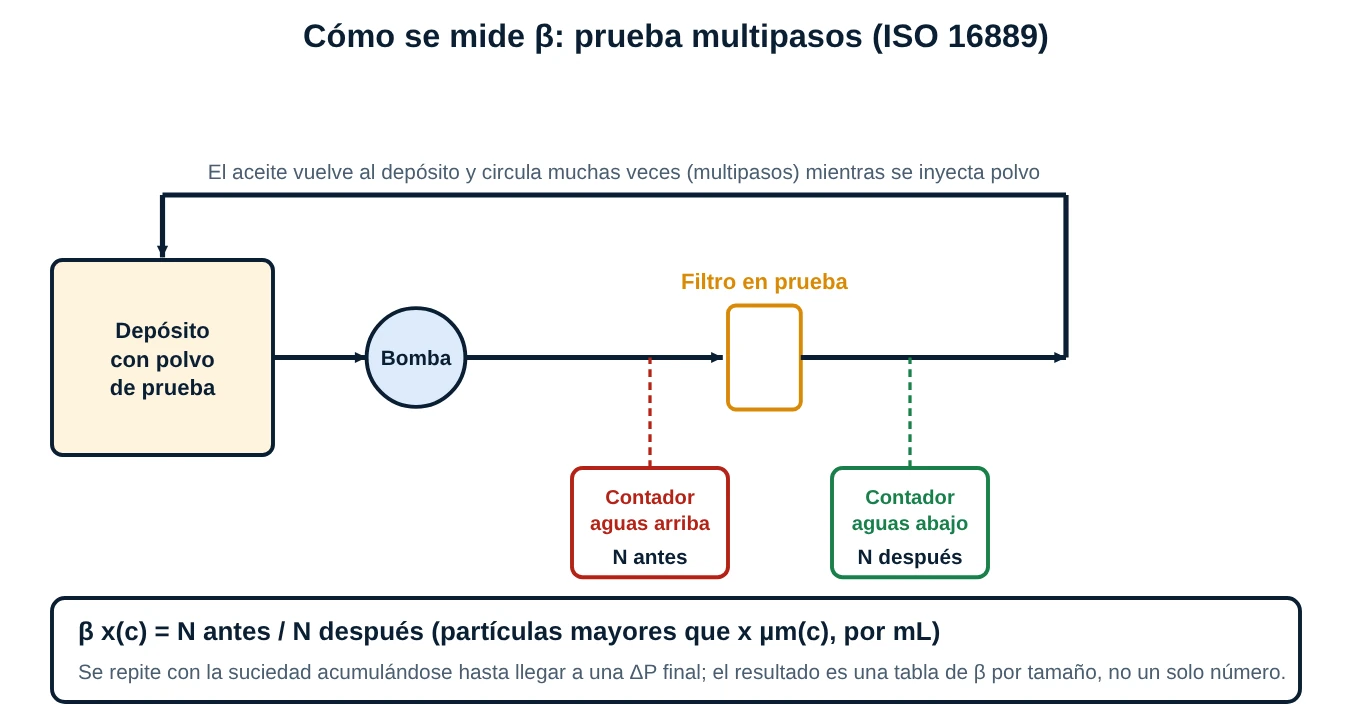
El β de un filtro de catálogo no se "calcula": se mide en un banco normalizado. En la prueba multipasos (ISO 16889), el aceite recircula por el filtro mientras se inyecta polvo de prueba a un ritmo constante. Dos contadores automáticos de partículas, uno aguas arriba y otro aguas abajo, registran los conteos a distintos tamaños, y la prueba termina cuando la caída de presión llega a un valor final. Los puntos clave:
- Los contadores se calibran con la norma ISO 11171 (material de referencia NIST), y de ahí la notación µm(c): tamaños "calibrados" de forma comparable entre laboratorios. Los catálogos antiguos, medidos con la ISO 4572, dan β en µm sin la (c) y no son directamente comparables.
- El resultado es una tabla de β por tamaño (por ejemplo β4(c), β6(c), β10(c), β14(c)) y la capacidad de retención de suciedad (gramos de polvo retenidos hasta la ΔP final).
- Es una prueba en condiciones ideales (caudal constante, ingreso constante, aceite de prueba). En una máquina real, con picos de caudal y presión, la eficiencia puede ser menor; por eso existen pruebas adicionales de fatiga de elemento por flujo pulsante (por ejemplo, la ISO 3724).
3.3 "Micraje nominal no equivale a absoluto"
Este es el aviso del recuadro "IMPORTANTE" de la ficha, y merece una explicación completa:
- Micraje nominal: el fabricante dice "filtro de 10 µm" y significa que retiene un cierto porcentaje de partículas de ese tamaño, pero no existe una norma que diga qué porcentaje. Puede ser el 50 %, el 90 % o el 98 %. Dos filtros "de 10 µm" de distinta marca pueden diferir muchísimo.
- Micraje "absoluto": suele significar "retiene casi todas las partículas de ese tamaño" (por ejemplo, β = 75 o β = 200), pero tampoco tiene una definición normalizada única. Hay que exigir la tabla de β por tamaño y la norma de la prueba.
- Consecuencia práctica: para comparar dos elementos, no compares el micraje, compara el βx(c) al tamaño que te interesa (normalmente 4, 6 y 14 µm(c), los mismos del ISO 4406), la capacidad de retención y la ΔP inicial.
3.4 Medios filtrantes y tipos de elemento
| Medio | Cómo filtra | Ventajas | Limitaciones |
|---|---|---|---|
| Celulosa (papel) | Profundidad, fibras gruesas | Barato, buena capacidad | β moderado, se afecta con el agua, no se limpia |
| Fibra de vidrio (microfibra) | Profundidad, fibras muy finas | β alto, gran capacidad de retención, ΔP baja | Más caro; elegir bien el soporte para evitar pulsaciones |
| Malla metálica (tela de alambre) | Superficie, orificios calibrados | Se puede lavar y reutilizar; resiste temperaturas | Solo para grados gruesos (25 µm o más); retiene poca suciedad |
| Metal sinterizado | Profundidad rígida | Resistente a presión y temperatura | Costoso; difícil de limpiar a fondo |
En un filtro de profundidad, las partículas quedan atrapadas dentro del espesor del medio; en uno de superficie, se quedan sobre la malla. Para la mayoría de aplicaciones industriales se emplea microfibra de vidrio plisada, porque da la mejor relación entre β, capacidad y ΔP. El sentido del flujo en el elemento es de afuera hacia adentro: así la suciedad se acumula en la cara exterior (mayor área) y el núcleo perforado soporta el medio.
Corrección técnica 3 (eficiencia de filtración): la fórmula y el ejemplo de β = 200 → 99,5 % son correctos. Hay que precisar tres cosas. Primero, el β debe escribirse siempre con su tamaño y su norma: βx(c) según ISO 16889; "β = 200" a secas no dice nada. Segundo, el recuadro dice "seguir ISO 4406 requerido por fabricante": la ISO 4406 no califica filtros, califica el fluido (el código de limpieza que el componente exige); el filtro se califica con la ISO 16889. La relación es: del fabricante del componente sale el código objetivo, y con él se elige un filtro cuyo β lo consiga. Tercero, la ficha rotula el lado de salida como "limpio": en realidad es "más limpio", porque con β = 200 todavía pasan 5 de cada 1000 partículas de ese tamaño y todas las menores.
4. Indicadores y cambio
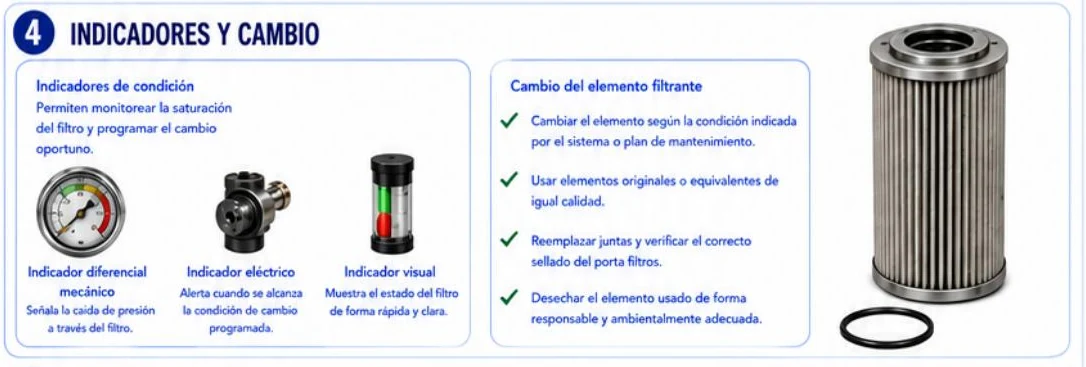
Un filtro que se cambia "cuando se acuerda" es un filtro que o se cambia demasiado pronto (costo innecesario) o demasiado tarde (el elemento se satura, abre el bypass y suelta suciedad). Para decidir con datos, se mide la caída de presión diferencial (ΔP): la diferencia de presión entre la entrada y la salida del filtro.
4.1 Por qué sube la ΔP
Un elemento limpio presenta una ΔP pequeña y estable. A medida que retiene suciedad, los poros se obstruyen y la ΔP sube, primero despacio y después con rapidez (la "rodilla" de la curva). Pero la ΔP depende también de la viscosidad y del caudal: en régimen laminar, ΔP es proporcional al caudal × viscosidad. En el modelo del simulador:
ΔP_limpio = 0,3 bar · (Q / 100 L/min) · (ν / 30 cSt)
ΔP_elemento = ΔP_limpio · (1 + 9 · carga²)      carga: 0 a 1

Con aceite VG 46 a 50 °C (30 cSt) y 100 L/min: 0,3 bar el elemento nuevo.
Con el mismo aceite a 0 °C (559 cSt): 5,6 bar con el elemento nuevo.
La segunda línea es el truco que engaña a muchos: un aceite frío puede producir una ΔP altísima en un elemento perfectamente limpio. Por eso un indicador solo debe interpretarse con el aceite a temperatura de trabajo.
4.2 Los tres tipos de indicador de la ficha
- Indicador diferencial mecánico (manómetro): mide la diferencia de presión y la muestra con una aguja y zonas de color (verde, amarillo, rojo). Permite ver la tendencia: es el más útil para el mantenimiento predictivo.
- Indicador eléctrico (presostato diferencial): cierra un contacto cuando la ΔP llega a un valor programado y envía la señal al PLC o a una lámpara. Muchos incluyen bloqueo por temperatura para ignorar las alarmas con aceite frío.
- Indicador visual (botón o cilindro de colores): un émbolo se desplaza y muestra un botón rojo o un cilindro con las bandas verde y roja; es sencillo y barato, pero hay que mirarlo (y solo muestra "bien" o "mal", no la tendencia).
4.3 El bypass: la válvula de último recurso
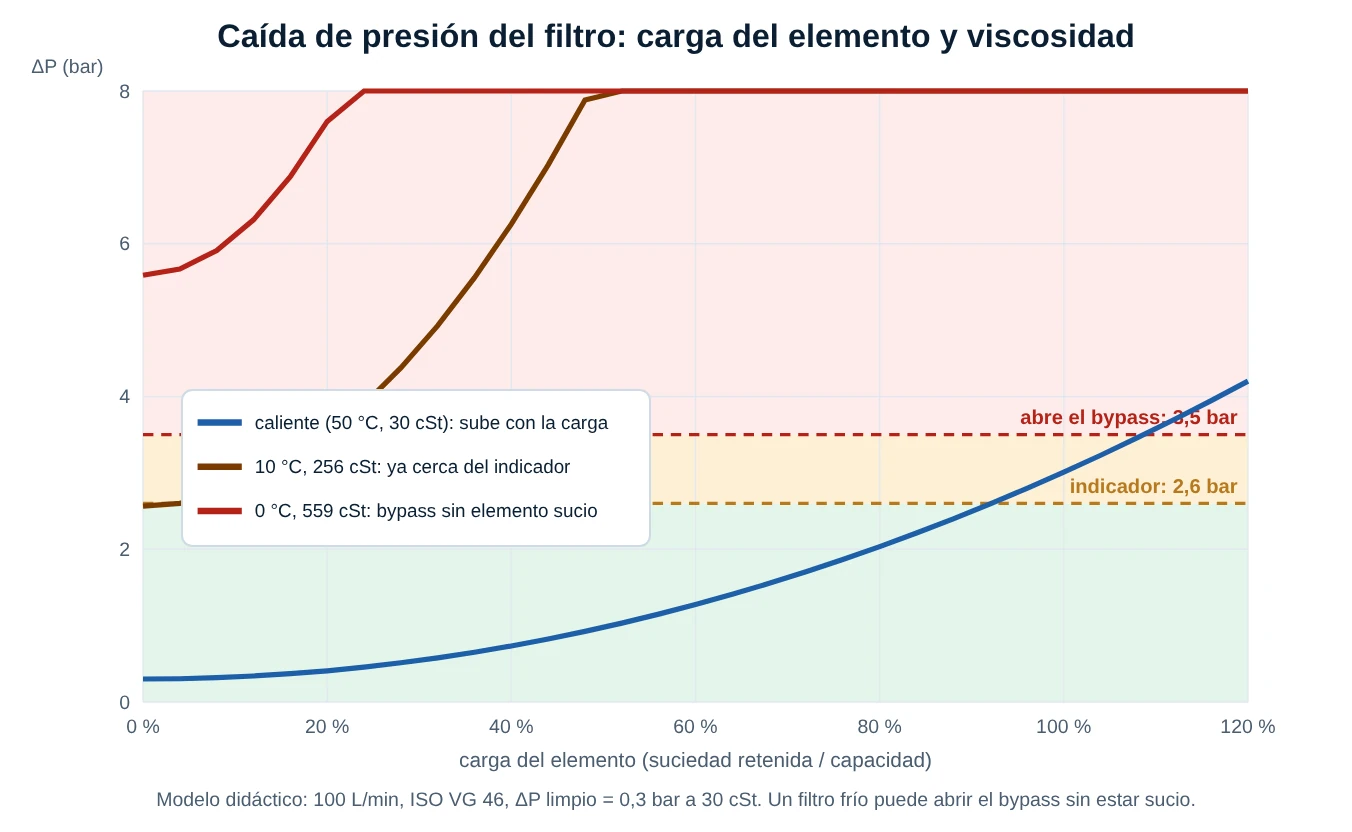
Casi todos los filtros llevan una válvula de bypass (una válvula de alivio en paralelo con el elemento) que abre cuando la ΔP supera un valor (típicamente entre 1,75 y 6 bar, según el filtro; en el modelo, 3,5 bar). Su función es proteger el elemento de colapsar y evitar que la bomba se quede sin caudal. Pero cuando abre, el aceite pasa sin filtrar y arrastra la suciedad ya retenida. Por eso el indicador se calibra para señalar antes (por ejemplo, al 75 % de la presión del bypass, 2,6 bar en el modelo) y dar tiempo a cambiar el elemento.
Si el elemento se comporta como una resistencia lineal, cuando la ΔP "pedida" por el elemento (ΔPe) supera la presión de apertura Pb, la fracción de caudal que se va por el bypass es f = 1 − Pb / ΔPe. Con ΔPe = 5,6 bar (aceite a 0 °C) y Pb = 3,5 bar: f = 1 − 3,5/5,6 = 37,5 %. Es decir, un arranque en frío puede mandar más de un tercio del aceite directo al tanque, sin pasar por el elemento, con el filtro nuevo.
4.4 Cambio del elemento filtrante, paso a paso
- Despresuriza y bloquea. Para la bomba, bloquea la energía y alivia la presión del circuito y de los acumuladores antes de abrir la carcasa. Un filtro de presión puede tener 200 bar en su interior.
- Prepara el área. Limpia el exterior de la carcasa con un trapo que no suelte pelusa antes de abrir y ten a mano un recipiente para el aceite.
- Retira el elemento y la junta. Observa el elemento sucio: partículas metálicas brillantes indican desgaste interno; sedimento negro, oxidación del aceite; aceite lechoso, agua. Guarda una foto o el elemento para el análisis.
- Verifica el equivalente. Confirma el código de elemento, la β al tamaño requerido y el sellado; "original o equivalente de igual calidad" significa igual β, igual capacidad, igual soporte y mismo material de junta compatible con el aceite.
- Reemplaza las juntas (la ficha dibuja la tórica): lubrícalas con el mismo aceite y verifica su correcto asiento.
- Llena el vaso con aceite limpio si el diseño lo permite y cierra con el par indicado.
- Purga el aire y arranca a baja presión; revisa que no haya fugas y comprueba el ΔP y el indicador con el aceite caliente.
- Desecha el elemento usado como residuo contaminado, según la normativa de tu planta y de tu país (no en la basura común ni por el desagüe).
- Registra la fecha, las horas de máquina y la ΔP final: es el dato que mejora el siguiente plan.
Corrección técnica 4 (indicadores y cambio): la ficha acierta al decir que los indicadores "permiten monitorear la saturación y programar el cambio", pero omite tres cosas. Primero, la ΔP depende de la viscosidad: con aceite frío el indicador puede alarmar (o el bypass abrir) sin que el elemento esté sucio; hay que leer en caliente o usar indicadores con bloqueo térmico. Segundo, cambiar "según la condición indicada o plan de mantenimiento" es una buena regla, pero no se debe esperar al rojo si el bypass ya abrió: el indicador debe disparar antes. Tercero, el indicador no detecta un elemento roto o mal sellado (la ΔP bajaría, no subiría) ni el agua acumulada; por eso se complementa con conteos de partículas. Por último, "elementos originales o equivalentes de igual calidad" debe leerse como equivalentes con igual β certificado según ISO 16889, no solo "mismas medidas".
Caso 2 · El filtro de retorno que abría el bypass cada mañana
en una planta de papel, el indicador del filtro de retorno aparecía en rojo cada mañana de invierno y se apagaba una hora después. El técnico cambiaba el elemento "por si acaso", sin encontrarlo sucio. En la bitácora, el aceite arrancaba a 8 °C (unos 300 cSt). Análisis: la ΔP alta era viscosa y el bypass abría. Acción: indicador con bloqueo en frío, arranque a baja carga durante diez minutos y un calentador de aceite en el tanque. Se ahorraron los elementos y se mejoró la limpieza, porque cada mañana ya no pasaba el 30 % del caudal sin filtrar.
5. Muestreo del aceite
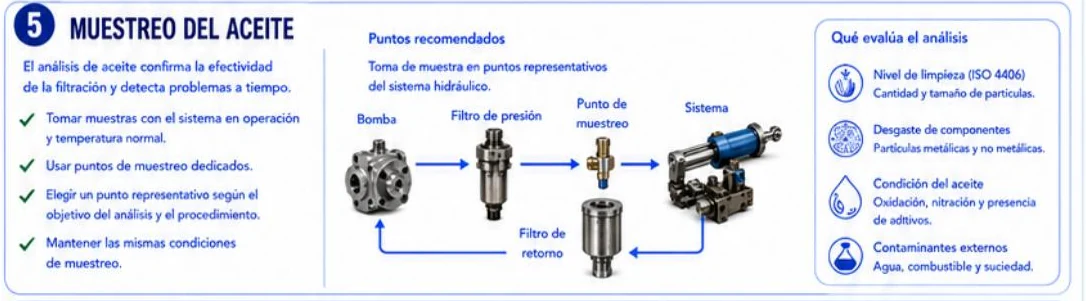
El filtro "hace" la limpieza; el análisis de aceite la confirma. Sin un muestreo correcto, el análisis es una opinión: un frasco sucio o una toma en un mal punto pueden hacer que un aceite limpio parezca contaminado, o a la inversa. La ficha enumera cuatro buenas prácticas: tomar la muestra con el sistema en operación y a temperatura normal, usar puntos de muestreo dedicados, elegir un punto representativo y mantener las mismas condiciones. Veamos el porqué de cada una.
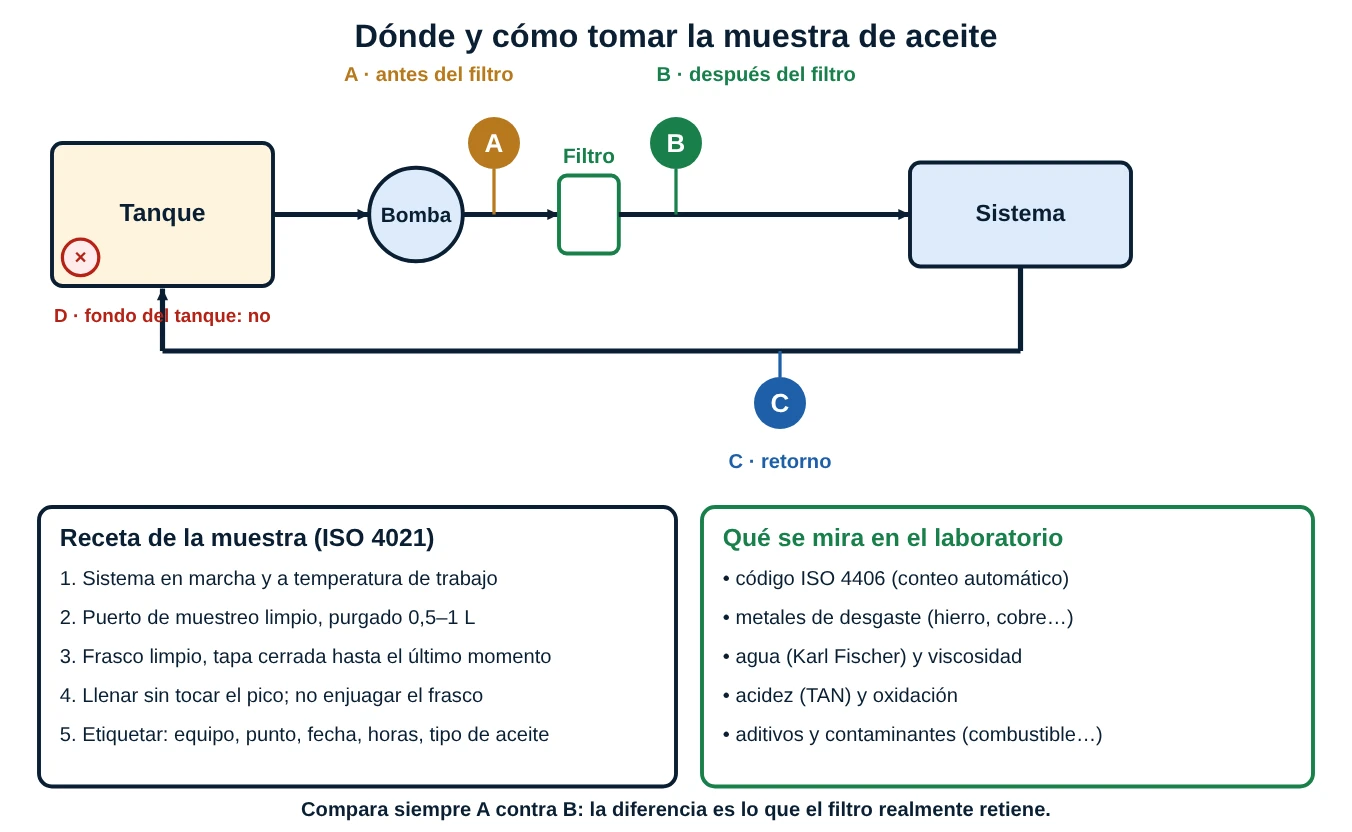
5.1 Por qué cada regla
- Con el sistema en marcha y caliente: el aceite en movimiento mantiene la suciedad en suspensión; parado y frío, las partículas sedimentan y el agua se separa, y la muestra sale falsamente limpia (o sucia, si se toma del fondo).
- Puntos dedicados: una válvula de muestreo (tipo minimess) con tapón de polvo permite tomar la muestra sin abrir el circuito. Evita el contacto con el aire y el goteo en el suelo.
- Punto representativo: una línea con flujo turbulento y el aceite bien mezclado, nunca el fondo del tanque ni una rama muerta.
- Mismas condiciones: para poder comparar en el tiempo, la muestra debe tomarse siempre en el mismo punto, a la misma temperatura, con el mismo procedimiento y el mismo tipo de frasco.
5.2 Receta para una muestra confiable (ISO 4021)
- Con la máquina en marcha y a su temperatura de trabajo, limpia el puerto con un trapo sin pelusa.
- Purga entre 0,5 y 1 litro de aceite en un recipiente aparte (para arrastrar la suciedad del propio puerto); no enjuagues el frasco con la muestra.
- Usa un frasco limpio certificado (limpieza según la ISO 3722) y no quites la tapa hasta el último momento.
- Llena el frasco hasta el 80 % sin tocar el pico con el puerto; cierra de inmediato.
- Etiqueta: equipo, punto de muestreo, fecha, horas de servicio, tipo de aceite y horas desde el último cambio de aceite o de filtro.
5.3 Qué mira el laboratorio (cuadro "Qué evalúa el análisis")
| Aspecto | Prueba habitual | Qué te dice |
|---|---|---|
| Nivel de limpieza (ISO 4406) | Conteo automático de partículas (ISO 11500) | Cuánta suciedad hay y de qué tamaño; si el filtro cumple su objetivo |
| Desgaste de componentes | Espectrometría de metales (hierro, cobre, estaño, aluminio…) y ferrografía | Qué pieza se está desgastando (bronce: jaulas o bujes; hierro: engranajes, pistones) |
| Condición del aceite | Viscosidad, acidez (TAN), oxidación y nitración (FTIR), aditivos | Si el aceite sigue protegiendo o debe cambiarse |
| Contaminantes externos | Agua (Karl Fischer), combustible, hollín, silicio | Entrada de polvo (silicio), de agua o de otro fluido |
El resultado vale por la tendencia, no por un dato aislado. Un código 18/16/13 que se mantiene estable durante dos años es más tranquilizador que un 16/14/11 que sube un código cada trimestre. Combina el análisis de laboratorio con la ΔP del filtro y con un contador portátil de partículas si es posible: así sabrás en horas, no en semanas, si el cambio del elemento surtió efecto.
Corrección técnica 5 (muestreo del aceite): la ficha muestra un único "punto de muestreo" después del filtro de presión. Para evaluar el desempeño del filtro, la práctica recomendada es tomar muestras antes y después y comparar (con ello se calcula un β real en servicio); un punto aguas abajo solo dice qué llega al sistema, no cuánto retiene el filtro. También conviene aclarar que "elegir un punto representativo" significa línea con flujo turbulento y mezclado, no el fondo del tanque, y que las muestras tomadas por una válvula con aceite estancado o con el frasco abierto en la sala pueden arruinar el resultado. Un detalle de redacción: en el recuadro de la derecha de la ficha aparece "adtivos"; debe decir "aditivos".
6. Recomendación técnica
La ficha termina con un mensaje económico: "la filtración adecuada prolonga la vida útil de los componentes, reduce fallas y mantiene el rendimiento del sistema. Un aceite limpio es sinónimo de confiabilidad y menores costos de mantenimiento." Es cierto, y se puede convertir en un método de seis pasos.
6.1 Cómo armar un plan de filtración
- Identifica el componente más sensible (servoválvula, proporcional, bomba de pistones, motor) y busca en su manual el código ISO 4406 requerido. Ese componente fija el objetivo para todo el circuito.
- Estima el ingreso: ambiente (polvo, humedad), sellos, respiradero, frecuencia de aperturas. Si el ingreso es alto, el primer gasto es el respirador y los sellos, no un filtro más fino.
- Elige el β al tamaño requerido: por ejemplo, para 16/14/11 se buscan elementos con β4(c) ≥ 200 o β6(c) ≥ 200, no un "10 µm nominal".
- Dimensiona el caudal y la ΔP: el filtro de retorno, para el caudal máximo de retorno con ΔP inicial baja (menos de un tercio de la del indicador) con el aceite a la viscosidad de trabajo y también al arranque en frío.
- Añade el lazo fuera de línea si el sistema es sensible o el tanque es grande: así la limpieza no depende del ciclo de la máquina.
- Verifica con muestreo: toma la línea base (muestra "cero"), la muestra tras cambiar el elemento y las muestras periódicas; compara con el objetivo.
6.2 Códigos objetivo típicos
| Componente | Código ISO 4406 orientativo |
|---|---|
| Servoválvulas | 16/14/11 o mejor |
| Válvulas proporcionales | 17/15/12 |
| Bombas de pistones y válvulas de alta presión | 18/16/13 |
| Engranajes, paletas y válvulas direccionales | 19/17/14 |
| Baja presión y servicio robusto | 20/18/15 |
Son los mismos valores que usó el laboratorio de la publicación 78; los vuelves a ver en el simulador de hoy. La diferencia de un código equivale al doble o la mitad de partículas; la industria cita que cada mejora de un par de códigos puede duplicar o más la vida de los componentes. Esa relación varía según el componente y la carga, así que la usamos como motivación, no como cálculo.
Corrección técnica 6 (recomendación técnica): la frase "aceite limpio = confiabilidad y menores costos" es correcta, pero la ficha no dice cómo se logra: no se compra "un filtro mejor", se construye un plan con objetivo (código ISO), reducción del ingreso (respirador, sellos, procedimientos), filtros bien ubicados y dimensionados, indicadores leídos en caliente, y muestreo periódico con tendencia. La "lupa" de la ficha debe leerse como el análisis de aceite y el conteo de partículas, no como inspección visual.
7. Procedimientos paso a paso
7.1 Llenar o reponer aceite con filtrado
- Usa una bomba de transferencia y mangueras exclusivas, con tapones en los extremos cuando no se usan.
- Pasa el aceite por un filtro fino (3 a 5 µm) entre el tambor y el tanque; nunca viertas con balde y embudo.
- Limpia alrededor de la tapa antes de abrirla; llena por la boca de llenado filtrada o por el retorno.
- Toma una muestra tras llenar y compara con el objetivo; si no cumple, haz funcionar el lazo de riñón hasta lograrlo.
7.2 Rutina semanal de la filtración (5 minutos)
- Con la máquina caliente, anota la ΔP de cada filtro (o el estado del indicador).
- Revisa el respirador (color del desecante y estado del cartucho) y las tapas.
- Revisa el nivel y el aspecto del aceite (color, olor, espuma, agua).
- Revisa fugas en juntas de las carcasas y en las válvulas de muestreo.
- Registra las horas de máquina y compara con la tendencia.
8. Casos reales de planta
Caso 3 · El tambor "nuevo" que ensució un sistema servo
tras reponer 200 L, una prensa con servoválvulas empezó a responder con histéresis y a pegar el carrete. El tambor se vació por la tapa con embudo. Un conteo del tambor mostró ISO 19/17/14, pero el sistema pedía 16/14/11. Acción: lazo de riñón con elemento de microfibra (3 µm) y 40 L/min durante 12 horas; el código bajó a 15/13/10. Lección: el aceite nuevo hay que filtrarlo al llenar; y toda reposición debe tener su propio muestreo.
Caso 4 · Filtro de retorno subdimensionado
un cilindro de 100/70 mm con una bomba de 60 L/min tenía un filtro de retorno "de 60 L/min". En cada retracción, el caudal de retorno llegaba a unos 118 L/min, la ΔP subía, el bypass abría y el indicador parpadeaba. Acción: filtro de 150 L/min con ΔP inicial baja. Lección: el filtro se dimensiona con el caudal de retorno máximo, no con el de la bomba (problema resuelto 3).
9. Errores comunes que conviene evitar
- Elegir el filtro por el "micraje nominal" en lugar del βx(c) y la norma de la prueba.
- Interpretar el indicador con el aceite frío y cambiar el elemento por una falsa alarma (o, al contrario, ignorar un bypass abierto).
- Poner un filtro fino en la succión y provocar cavitación.
- Dimensionar el filtro de retorno con el caudal de la bomba en lugar del retorno máximo.
- Cambiar el elemento sin limpiar la carcasa ni lubricar la junta, o sin purgar el aire.
- Reutilizar elementos desechables o limpiarlos con solvente o aire comprimido.
- Llenar el tanque por la tapa con un embudo sin filtrar y suponer que "el aceite nuevo está limpio".
- Tomar la muestra del fondo del tanque, con el equipo parado y en un frasco sucio.
- Gastar en un filtro de β muy alta, sin cuidar el respirador ni los sellos.
- No registrar la ΔP ni las horas: sin datos no hay tendencia ni plan.
10. Resumen rápido (cheat-sheet)
| Concepto | Fórmula o regla |
|---|---|
| Fuentes | externa, interna, degradación del aceite, aire y agua, contaminación cruzada (más: fábrica, montaje y aceite nuevo) |
| Balance | C = G / (E · Q) en equilibrio; τ = V / (E · Q); C(t) = C_eq + (C_0 − C_eq) · e^(−t/τ) |
| Relación beta | β_x = N_antes / N_después (partículas mayores que x µm(c)) |
| Eficiencia | E = (1 − 1/β) · 100 %; β = 75 → 98,67 %; 100 → 99 %; 200 → 99,5 %; 1000 → 99,9 % |
| Prueba | ISO 16889 (multipasos); contadores calibrados con ISO 11171 |
| Succión | colador de 60 a 250 µm; algunas bombas no lo admiten |
| Presión | 3 a 10 µm; protege lo sensible; sin bypass o con indicador |
| Retorno | 10 a 25 µm; se dimensiona con el caudal máximo de retorno |
| Lazo de riñón | filtro fino 3 a 10 µm; unas 6 pasadas por hora de referencia (validar) |
| ΔP | proporcional a caudal × viscosidad; leer en caliente |
| Bypass | abre a P_b; fracción sin filtrar f = 1 − P_b/ΔP_e; el indicador marca antes (≈ 75 % de P_b) |
| Retorno de un cilindro | Q_ret = Q · A1/A2 al retraer (A1 émbolo, A2 anular) |
| Muestreo | en marcha, caliente, puerto dedicado, purgado, mismo punto y método (ISO 4021) |
| ISO 4406 | tres números (≥4, ≥6, ≥14 µm(c) por mL); cada código es el doble del anterior |
| Regla de oro | primero que no entre, luego que se retire; se verifica con muestreo y tendencia |
Glosario breve
- Filtración: retención de partículas del fluido por un medio poroso.
- Relación beta (β): cociente de partículas mayores que x antes y después del filtro.
- µm(c): micrómetros calibrados según la ISO 11171.
- ΔP: caída de presión diferencial entre la entrada y la salida del filtro.
- Bypass: válvula en paralelo que abre cuando la ΔP del elemento es excesiva.
- Capacidad de retención: masa de suciedad que retiene el elemento hasta alcanzar la ΔP final.
- Colador (strainer): malla gruesa en la succión de la bomba.
- Lazo de riñón (kidney loop): circuito de filtrado fuera de línea.
- Respirador (breather): filtro del aire que entra y sale del tanque.
- Stiction: pegado de un carrete por partículas finas o lacas.
- ISO 4406: código de limpieza por conteo de partículas.
- Karl Fischer: método de laboratorio para medir el agua en el aceite.
- Minimess: válvula de muestreo o de medición de presión con conexión rápida.
Normas y datos a validar
- ISO 16889 (prueba multipasos de filtros), ISO 11171 (calibración de contadores), ISO 11500 (conteo automático de partículas), ISO 4406 (código de limpieza), ISO 4021 (extracción de muestras de líneas en servicio), ISO 3722 (limpieza de frascos), ISO 4572 (método antiguo de β sin calibración (c)), ISO 3724 (fatiga por flujo), ISO 2941 (resistencia al colapso y al reventón) y SAE AS4059/NAS 1638 (otros códigos de limpieza). Verifica la edición vigente.
- Valores usados en el modelo (típicos y didácticos): ΔP limpio de 0,3 bar a 100 L/min y 30 cSt; factor 1 + 9·carga²; bypass a 3,5 bar e indicador a 2,6 bar (75 %); ingreso medio de 2 · 107 partículas/min ≥ 4 µm; reparto de partículas 4:6:14 µm = 1 : 0,27 : 0,033; β de los filtros de ejemplo: 25 µm nominal (1,5 / 2 / 5), 10 µm(c) β200 (4 / 20 / 200), 5 µm(c) β200 (20 / 200 / 1000) y microfibra de 3 µm(c) β1000 (1000 en los tres tamaños). Son valores inventados para enseñar, no de un fabricante.
- La cifra del 70 a 80 % de fallas por contaminación, las holguras de componentes, la depresión admisible de succión, los grados típicos de cada filtro, el flujo de lazo de riñón (10 % del volumen por minuto) y los códigos objetivo son valores de referencia de la industria; los reales los fija el fabricante del componente y del filtro.
- El número impreso en la ficha (75) es el de la página del libro; en la serie del blog es la hoja 25.
- El desecho de elementos y de aceite usado depende de la normativa de cada país y planta.
11. Laboratorio de filtración hidráulica
El simulador tiene dos mesas. En la primera eliges el elemento filtrante, el ingreso de contaminante, el caudal, el volumen de aceite y el objetivo de limpieza, y ves cómo el código ISO 4406 baja con las horas, con un circuito animado donde los puntos son partículas y el filtro las retiene según su β. En la segunda, ajustas temperatura, caudal y carga del elemento y observas la ΔP, el indicador y la fracción que se va por el bypass. Algunas pruebas para hacer:
- Con Sistema contaminado, elemento 10 µm(c) β200, 60 L/min y 600 L, observa cuántas horas toma llegar a 18/16/13 y qué código de equilibrio se alcanza (16/14/11).
- Elige el objetivo Servoválvulas (16/14/11) y cambia el ingreso a Alto: el código de equilibrio empeora tanto que ni el filtro de microfibra de 3 µm lo alcanza. Esa es la lección del balance: hay que bajar el ingreso.
- Pasa del elemento nominal 25 µm al de microfibra de 3 µm y sube el caudal a 120 L/min: compara cuánto aporta el β y cuánto el caudal.
- En la mesa 2, prueba Arranque en frío (0 °C): el elemento está nuevo, pero la ΔP es de 5,6 bar y el bypass deja pasar 37 % del caudal sin filtrar.
- Activa el bloqueo en frío: el indicador deja de dar falsa alarma, pero el bypass sigue abriendo; por eso hay que arrancar a baja carga hasta calentar.
- Con Elemento lleno, caliente verás cómo el bypass abre porque el elemento está saturado, aunque el aceite esté caliente.
Qué hace el modelo: mezcla perfecta con ingreso constante G y filtrado de caudal Q (C = G/(E·Q), τ = V/(E·Q)); ΔP del elemento proporcional a caudal y viscosidad (Walther, ISO VG 32, 46 o 68 con VI ≈ 100) y a la carga; bypass con fracción f = 1 − Pb/ΔP. No incluye la variación del β con la ΔP, la migración de partículas, la ruptura del medio ni la distribución real de tamaños. Úsalo para entender el comportamiento, no para dimensionar.
✅ 5 Problemas Resueltos
Solución:
Ndespués = Nantes / β y E = (1 − 1/β) · 100 %.
| β | N después (por mL) | E (%) |
|---|---|---|
| 2 | 12000 | 50,00 |
| 10 | 2400 | 90,00 |
| 75 | 320 | 98,67 |
| 100 | 240 | 99,00 |
| 200 | 120 | 99,50 |
| 1000 | 24 | 99,90 |
Solución:
1) Constante de tiempo: τ = V/(E·Q) = 600/(0,99 · 60) = 10,10 min.
2) Pasadas por hora: Q · 60 / V = 60 · 60 / 600 = 6.
3) Equilibrio: Ceq = G/(E·Q) = 2 · 106 / (0,99 · 60.000 mL/min) = 33,7 partículas/mL.
4) Tiempo: t = −τ · ln[(C − Ceq)/(C0 − Ceq)] = −10,10 · ln[(640 − 33,7)/(3000 − 33,7)] = 16,0 min (sin ingreso serían 15,6 min).
Con solo unos 16 minutos el aceite llega a ISO 16 en ese canal; en la práctica, mide también los canales de 6 y 14 µm.
Solución:
A1 = π · 10²/4 = 78,54 cm²; Avástago = π · 7²/4 = 38,48 cm²; A2 = A1 − Avástago = 40,06 cm².
Extensión: el retorno sale de la cámara anular: Q · A2/A1 = 60 · 40,06/78,54 = 30,6 L/min.
Retracción: el retorno sale de la cámara del émbolo: Q · A1/A2 = 60 · 78,54/40,06 = 117,6 L/min.
El filtro debe dimensionarse para al menos 118 L/min (con un margen, 150 L/min), no para los 60 L/min de la bomba. Esa relación 1,96 : 1 es la que vimos en la publicación 75 (cilindros).
Solución:
1) Viscosidad: ν(45 °C) = 36,9 cSt (Walther).
2) ΔP limpio: 0,3 · (150/100) · (36,9/30) = 0,55 bar.
3) Al 50 %: factor 1 + 9 · 0,5² = 3,25 → ΔP = 1,80 bar. Está por debajo de 2,6 bar (indicador): normal.
4) Al 80 %: factor 1 + 9 · 0,8² = 6,76 → ΔP = 3,75 bar. Supera 3,5 bar: el bypass abre y f = 1 − 3,5/3,75 = 6,6 % del caudal sin filtrar.
El indicador (2,6 bar) habría marcado antes; esa es su razón de ser: dar tiempo para cambiar el elemento antes del bypass.
Solución:
LIM = [0.02, 0.04, 0.08, 0.16, 0.32, 0.64, 1.3, 2.5, 5, 10, 20, 40, 80,
       160, 320, 640, 1300, 2500, 5000, 10000, 20000, 40000, 80000]

def eficiencia(beta):                 # % retenido a un tamano dado
    return (1 - 1 / beta) * 100

def tau_min(V_L, Q_Lmin, beta):       # constante de tiempo, minutos
    return V_L / ((1 - 1 / beta) * Q_Lmin)

def codigo(n):                        # codigo ISO 4406 de un canal
    for i, lim in enumerate(LIM, start=1):
        if n <= lim:
            return i

def bypass(dp, pb=3.5):               # fraccion del caudal sin filtrar
    return 0.0 if dp <= pb else 1 - pb / dp

assert round(eficiencia(200), 2) == 99.5
assert round(eficiencia(75), 2) == 98.67
assert round(tau_min(600, 60, 100), 2) == 10.10
assert codigo(3000) == 19 and codigo(640) == 16 and codigo(80) == 13
assert bypass(2.0) == 0.0
assert round(bypass(4.47), 3) == 0.217
Observa que codigo(80) da 13: 80 partículas/mL caen en el rango 40–80. Y que bypass(2.0) es cero: con ΔP menor que la presión de apertura todo el caudal pasa por el elemento.