¡Bienvenidos nuevamente al blog de Welectronic! Con esta publicación cerramos el curso de hidráulica. Ya estudiamos los fundamentos de presión, caudal y potencia (publicación 73), las bombas (74), los cilindros (75), las válvulas (76), los circuitos (77), el aceite hidráulico (78), su filtración (79), las mangueras (80), los acumuladores (81), el diagnóstico de fallas (82) y las unidades hidráulicas con su mantenimiento preventivo (83). Faltaba la herramienta que permite mirar dentro de la máquina sin abrirla: el análisis de aceite. Un frasco de aceite bien tomado contiene la historia del equipo: cuánto se desgasta, qué le entra desde fuera, cuánto envejece el fluido y si los filtros hacen su trabajo. La hoja 32 de la serie (la ficha impresa lleva el número 82 en el pie) enseña cómo tomar la muestra y cómo interpretarla en cinco pasos.
Qué vas a aprender
- Por qué una muestra representativa vale más que un análisis caro: punto de toma, botella, condiciones y registro.
- Qué dice la viscosidad, cómo se mide (cSt a 40 °C) y qué significan los aumentos y las disminuciones.
- El agua (disuelta, emulsionada y libre) y las partículas: el código ISO 4406 y su relación con la filtración del curso.
- Los metales de desgaste (Fe, Cu, Al, Cr, Pb y el silicio): de dónde pueden venir y por qué un dato aislado no basta.
- Cómo construir tendencias, distinguir un salto aislado de un desgaste que acelera y tomar decisiones.
- Un cierre del curso: la ruta completa de las doce publicaciones y cómo se conectan.
- Un laboratorio interactivo con cuatro mesas: informe, tendencia, código ISO 4406 y muestreo.
Mapa visual del tema
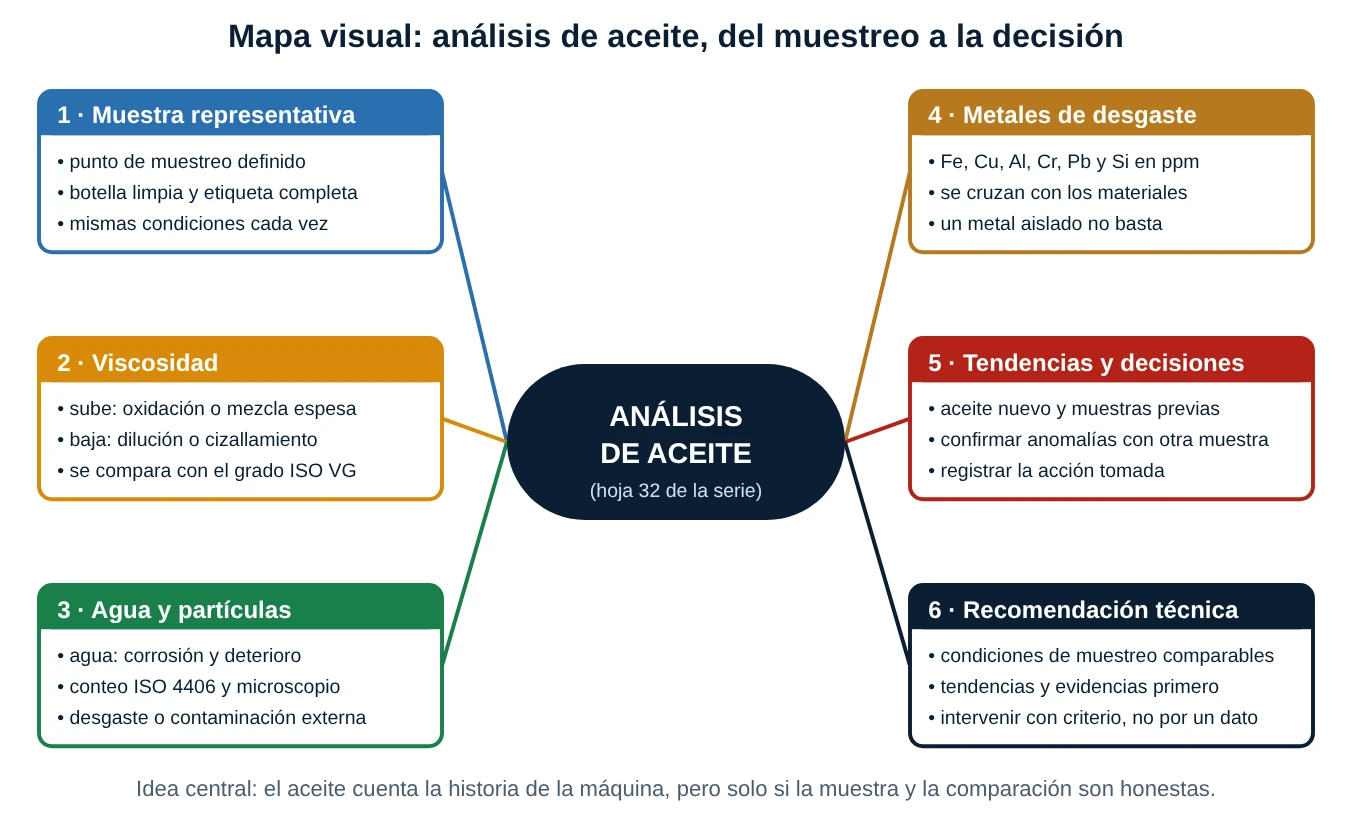
Las cinco primeras ramas son las cinco secciones de la ficha; la sexta es su recomendación final. La idea central: el análisis de aceite no da un diagnóstico, da evidencia. Cada resultado es una pista; la decisión sale de cruzar pistas, compararlas con el aceite nuevo y con las muestras anteriores, y confirmarlas.
La base de todo: tres ideas
- La muestra manda. Un laboratorio perfecto no corrige una muestra mala: si se tomó del fondo del depósito, con una botella sucia y con la máquina fría, el resultado describe la botella, no el aceite.
- Comparar es mejor que medir. Un valor suelto dice poco; el mismo valor frente al aceite nuevo, a las muestras anteriores y a equipos hermanos dice mucho. Por eso la ficha insiste en condiciones comparables.
- Ningún parámetro decide solo. El hierro sube y no sabes si es la bomba o el óxido; el agua sube y no sabes si es el respiradero o el enfriador. La interpretación es un cruce: viscosidad, agua, partículas, metales y tendencia.
1. Muestra representativa
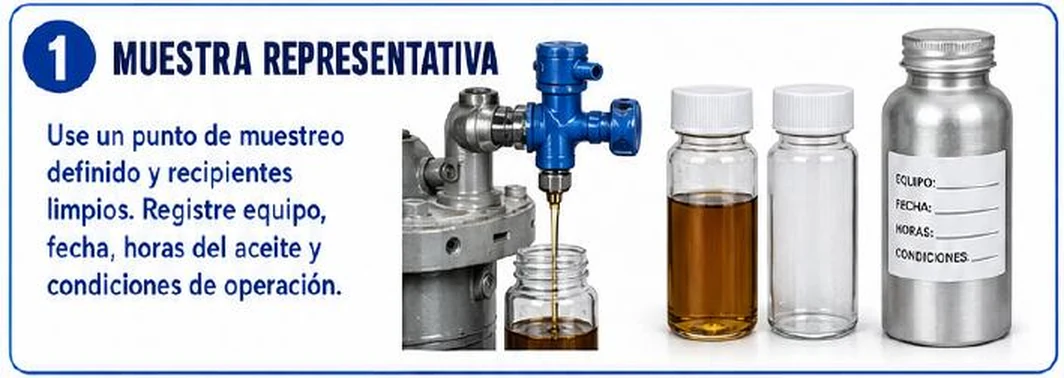
Una muestra es representativa cuando su contenido es el del aceite que circula por la máquina en funcionamiento. Se parece a una encuesta: si solo preguntas a quien está en la puerta, no conoces la opinión de la ciudad. En un depósito, las partículas pesadas y el agua se asientan abajo, el aire sube y las paredes acumulan lodo; el aceite que vuelve de la máquina o sale a presión es el que mejor cuenta lo que ocurre.
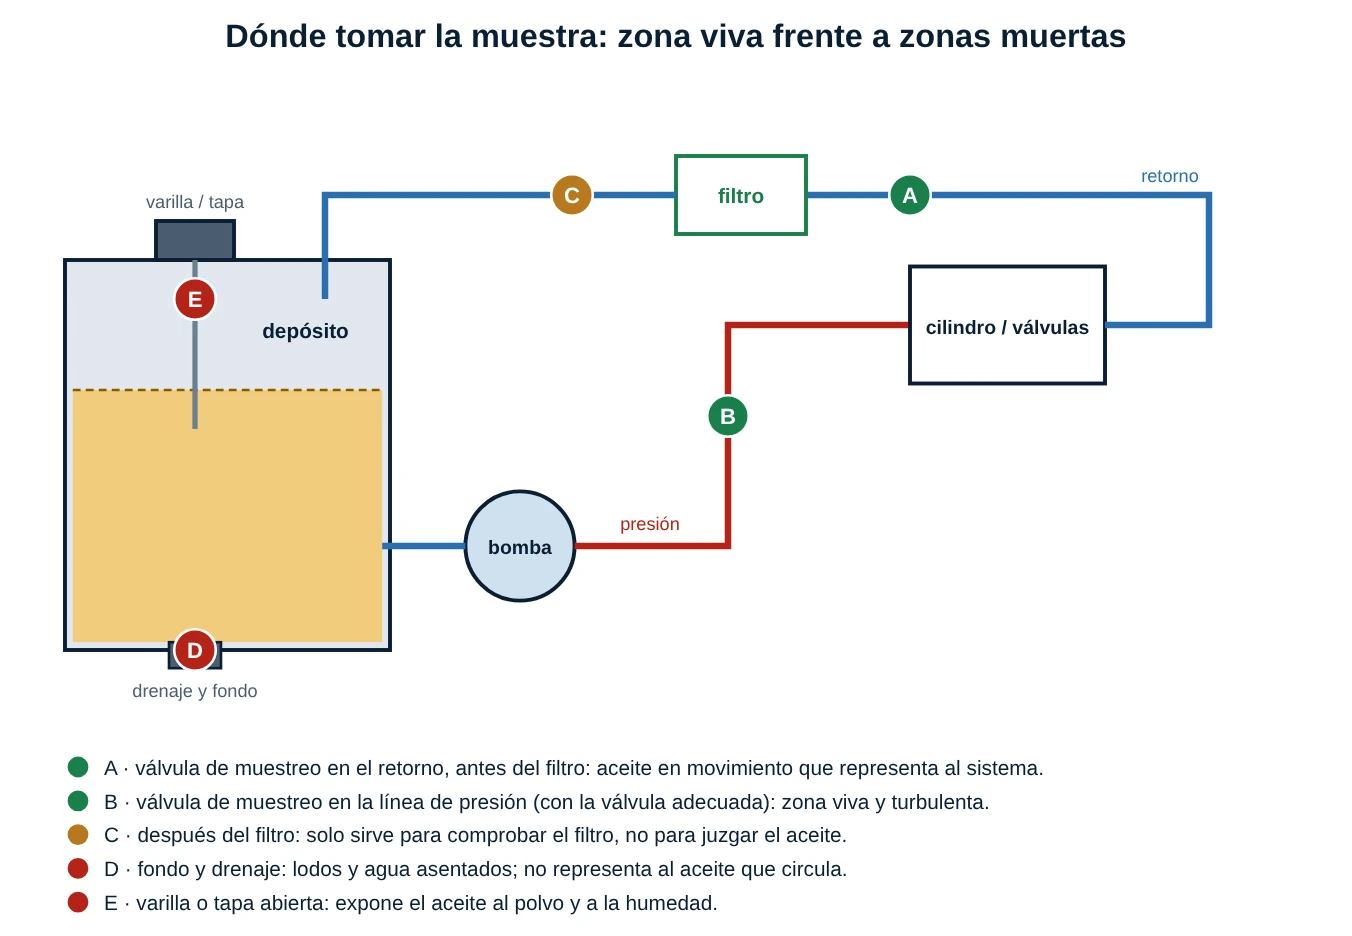
1.1 El punto de muestreo
Lo recomendable es instalar una válvula de muestreo dedicada (la pieza azul de la ficha es de este tipo, con acople rápido y toma de baja presión o minimess), en una línea con flujo turbulento y, para juzgar el aceite que va a la máquina, antes del filtro. La norma ISO 4021 describe cómo extraer muestras de una línea en funcionamiento para análisis de partículas, y la ISO 3722 cómo cualificar los frascos.
| Punto | Qué representa | Valoración |
|---|---|---|
| Línea de retorno, antes del filtro | Aceite que vuelve cargado de lo que arrastró la máquina | Muy bueno para desgaste y contaminación |
| Línea de presión (con válvula adecuada) | Aceite que llega a los componentes | Bueno; exige válvula y procedimiento seguros |
| Después del filtro | Aceite ya filtrado | Sirve para verificar el filtro, no el sistema |
| Fondo o drenaje del depósito | Lodo y agua asentados | Malo para comparar; solo para inspeccionar sedimentos |
| Varilla o tapa abierta | Capa superficial, expuesta al ambiente | Malo: contamina la muestra y el depósito |
1.2 La botella y el procedimiento
- Botella limpia de verdad. Para códigos de limpieza de 17/15/12, una botella con más partículas que el aceite arruina el análisis. Se usan frascos nuevos certificados, sellados, con el nivel de limpieza adecuado; un frasco de bebida lavado en casa no sirve.
- Con la máquina en marcha y a temperatura de trabajo. En caliente el aceite está homogéneo, las partículas están en suspensión y el agua mezclada. Con la máquina parada y fría todo se asienta.
- Purgar antes de llenar. El punto de toma acumula suciedad del ambiente: se deja pasar un volumen de aceite (varias veces el volumen del tubo de toma) a un recipiente aparte antes de llenar la botella.
- Llenar y cerrar rápido, sin dejar la botella abierta, sin soplar, sin tocar el borde.
- Dejar un espacio de unos 10 a 20 % sin llenar, para que el laboratorio pueda agitar la muestra.
1.3 El registro: lo que la ficha pide
La etiqueta de la ficha (equipo, fecha, horas, condiciones) es la parte menos vistosa y la que más sirve al interpretar. Conviene añadir: horas del aceite y del componente, cantidad de aceite repuesto desde la última muestra, último cambio de filtro, temperatura y punto de toma. Un resultado con +8 % de viscosidad significa una cosa si se acaba de rellenar con 40 L de otro aceite y otra si el aceite lleva 6000 h.
Corrección técnica 1 (la muestra y el "recipiente limpio"): la ficha dice "recipientes limpios" y "punto de muestreo definido", y es correcto, pero incompleto. Falta decir qué punto (zona viva, preferiblemente antes del filtro), en qué estado (en marcha y caliente, con la misma condición cada vez), que el punto se purga antes de llenar y que "limpio" significa certificado para el nivel de limpieza buscado, no "lavado". También conviene registrar los rellenos y el último cambio de filtro, que cambian el resultado.
2. Viscosidad
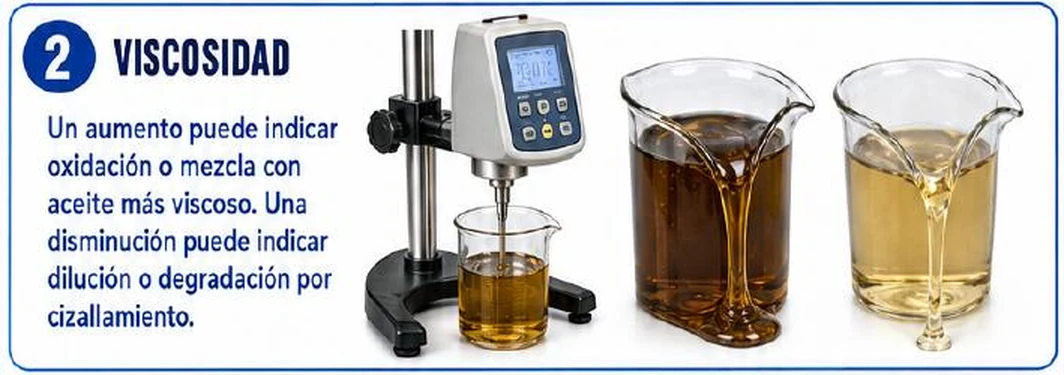
La viscosidad es la resistencia del aceite a fluir y es la propiedad más importante del aceite hidráulico: separa las superficies con una película, sella las holguras y transmite la presión (publicación 78). Se informa como viscosidad cinemática en cSt (mm²/s) a 40 °C (método ASTM D445 o equivalentes) y se compara con el grado ISO VG del aceite nuevo: un ISO VG 46 tiene 46 cSt a 40 °C con una tolerancia de fabricación de ±10 % (41,4 a 50,6 cSt).
2.1 Cómo leer un cambio de viscosidad
| Cambio | Causas probables | Qué comprobar |
|---|---|---|
| Aumenta | Oxidación y envejecimiento térmico (lodos y barnices); mezcla con un aceite más viscoso; agua emulsionada o hollín/partículas muy finas | Temperatura de trabajo, acidez (TAN), rellenos, aspecto del aceite |
| Disminuye | Mezcla con un aceite menos viscoso o con solvente; cizallamiento del mejorador de índice de viscosidad en aceites multigrado (HV); dilución | Qué aceite se repuso; si el aceite es HV; fugas internas por alivio |
| Cambio pequeño (menos de ±10 %) | Variación normal del aceite y del método | Seguir la tendencia |
El cizallamiento merece una explicación. Los aceites de alto índice de viscosidad usan polímeros que se estiran con el calor y mantienen la viscosidad. Al pasar por holguras estrechas a alta presión, las cadenas se rompen y el aceite pierde viscosidad de forma permanente. Un aceite sin mejorador (monogrado) no tiene este problema.
2.2 Qué significa un cambio de ±10 % y ±20 %
Una viscosidad un 20 % más baja puede reducir el espesor de película en las partes más cargadas (bombas de pistones y paletas) y aumentar las fugas internas: la bomba pierde rendimiento volumétrico y se calienta más. Una viscosidad un 20 % más alta aumenta las pérdidas por fricción y el riesgo de cavitación en frío (publicaciones 74 y 78). Por eso en el laboratorio de esta publicación usamos ±10 % como alerta y ±20 % como nivel crítico; son valores didácticos y cada fabricante fija los suyos.
Corrección técnica 2 (el viscosímetro de la ficha y la comparación): la imagen muestra un viscosímetro rotacional, que mide viscosidad dinámica (cP o mPa·s) y a una temperatura que puede no ser la de referencia. Los límites de los aceites hidráulicos se dan en viscosidad cinemática a 40 °C (cSt): la dinámica se convierte dividiendo entre la densidad (viscosidad cinemática = dinámica / densidad; con 0,87 g/cm³, 40 cP son unos 46 cSt). Además, el texto atribuye el aumento solo a oxidación y mezcla; conviene añadir agua emulsionada y partículas finas, y recordar que se compara a la misma temperatura y con el aceite nuevo del mismo lote o grado.
3. Agua y partículas
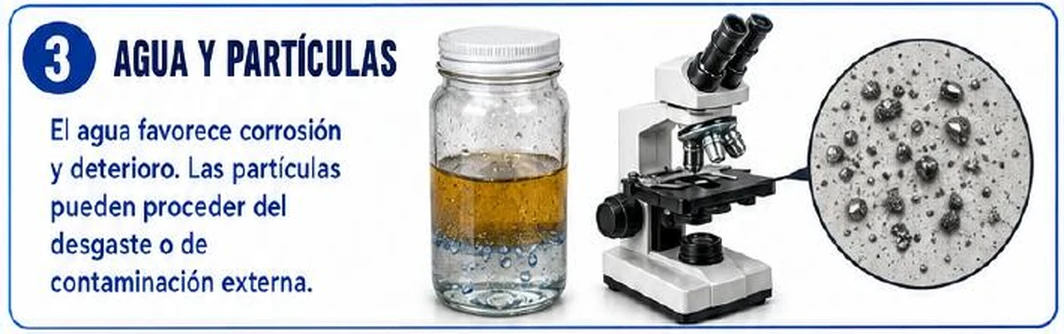
3.1 El agua en el aceite
El agua entra por condensación del aire húmedo que el tanque aspira por el respiradero, por fugas del enfriador agua-aceite, por lavados y por rellenos con aceite húmedo. Se presenta de tres formas:
- Disuelta: invisible, como la humedad del aire; un aceite mineral admite de unos 100 a 400 ppm según tipo y temperatura (más en caliente).
- Emulsionada: gotas finas que enturbian el aceite (aspecto lechoso); es la más dañina.
- Libre: agua que se asienta en el fondo, como se ve en el frasco de la ficha.
Sus efectos: corrosión de superficies, oxidación acelerada del aceite (los metales del sistema actúan como catalizadores), pérdida de película en cojinetes, espuma, degradación de aditivos y erosión por cavitación al evaporarse en zonas calientes. Se mide por Karl Fischer (ASTM D6304; da ppm), por el ensayo del crepitado (una gota sobre una placa caliente: si crepita hay agua libre, método cualitativo) o por espectroscopía infrarroja.
3.2 Las partículas y el código ISO 4406
Las partículas provienen del desgaste (internas) y de contaminación externa (polvo, rellenos, sellos, respiradero). El contador automático de partículas cuenta cuántas hay por mililitro por encima de tres tamaños, y la norma ISO 4406 los resume en tres números de rango (por ejemplo 18/16/13) para ≥4, ≥6 y ≥14 µm(c). Cada número es el doble que el anterior: bajar un código es reducir las partículas a la mitad.
| Código | Partículas por mL | Código | Partículas por mL |
|---|---|---|---|
| 10 | 5 a 10 | 16 | 320 a 640 |
| 11 | 10 a 20 | 17 | 640 a 1300 |
| 12 | 20 a 40 | 18 | 1300 a 2500 |
| 13 | 40 a 80 | 19 | 2500 a 5000 |
| 14 | 80 a 160 | 20 | 5000 a 10 000 |
| 15 | 160 a 320 | 21 | 10 000 a 20 000 |
Cada rango se lee como «más de el primer valor y hasta el segundo». Un conteo de 900, 300 y 40 partículas por mL es 17/15/12. Los objetivos de limpieza dependen del componente (valores de orden de magnitud usados por fabricantes; validar con el catálogo): servoválvulas 16/14/11; proporcionales 17/15/12; bombas de pistones y de paletas 18/16/13; engranajes 19/17/14; uso general 20/18/15. Este es el número con el que se evalúa si la filtración de la publicación 79 funciona: un filtro en bypass o un respiradero agotado se ven aquí.
Además del conteo, el microscopio de la ficha permite mirar la forma y el color de las partículas: virutas brillantes (desgaste metálico), polvo (sílice), fibras (trapos y papel), hollín o gomas (degradación). La técnica de ferrografía separa y clasifica las partículas ferrosas con un imán.
Corrección técnica 3 (la causa del agua y la cuenta de partículas): la ficha dice que el agua "favorece corrosión y deterioro" y que las partículas proceden del desgaste o de contaminación externa; falta decir cómo se cuantifican (Karl Fischer en ppm; ISO 4406 en tres números) y qué hacer: un resultado aislado no distingue origen. Si las partículas son de tamaño grande (≥14 µm) conviene ver su forma y composición; si son pequeñas y abundantes, apunta a la filtración o al respiradero. La imagen de las gotas en el frasco muestra además agua libre: lo normal en un análisis es agua disuelta o emulsionada, que no se ve a simple vista.
4. Metales de desgaste
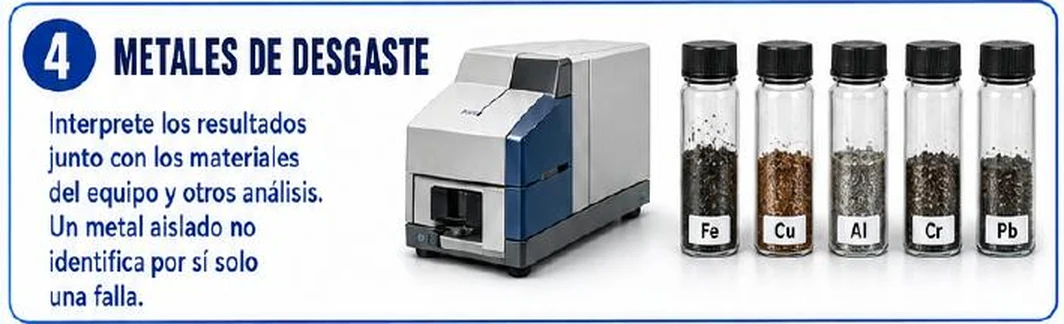
La espectrometría de emisión (ICP según ASTM D5185, o espectrómetros de electrodo de disco rotatorio) quema una pequeña porción de aceite y mide la luz que emite cada elemento. El informe da ppm (mg de metal por kg de aceite) de hierro, cobre, aluminio, cromo, plomo, estaño, níquel, silicio, y de los elementos de los aditivos (zinc, calcio, fósforo, magnesio).
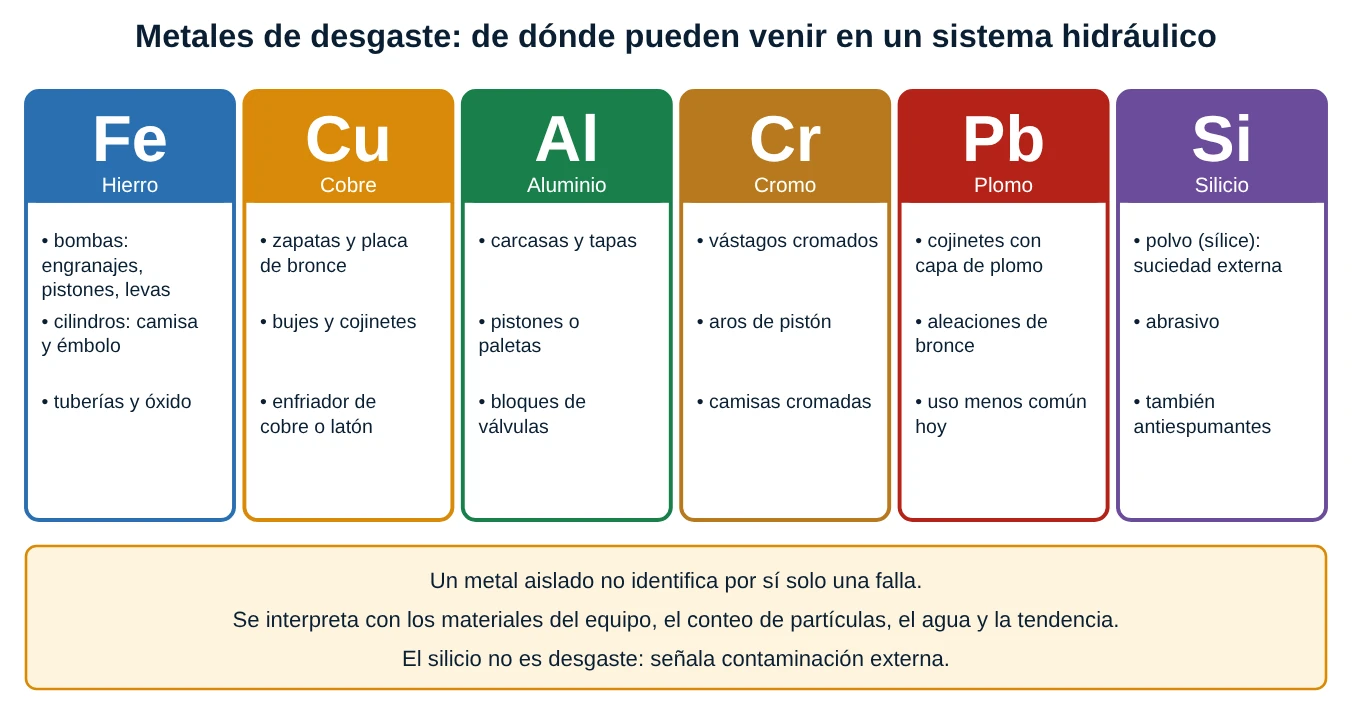
4.1 Cómo se cruzan los elementos
| Combinación alta | Sospecha | Qué hacer |
|---|---|---|
| Fe + Cr | Cilindros (vástago o camisa cromados, aros) o pistones de bomba | Inspeccionar cilindros y sellos; mirar rayaduras en el vástago |
| Fe + Cu | Bomba de pistones (zapatas, placa de distribución) o enfriador de cobre | Conteo de partículas, ferrografía; revisar caudal de drenaje de la bomba |
| Cu + Pb | Cojinetes de bronce o de aleaciones con plomo | Revisar cojinetes, ruido y vibración |
| Al | Carcasas, pistones o paletas de aluminio | Ver qué componente contiene aluminio |
| Si (con Fe, Al, Cu bajo) | Entrada de polvo; abrasión que genera desgaste | Respiradero, sellos de vástago, rellenos, filtración |
| Un solo metal, un solo valor | Muy poco concluyente | Repetir la muestra y mirar la tendencia |
4.2 La limitación que casi nadie dice: el tamaño
La espectrometría ICP "ve" bien las partículas pequeñas (hasta unas 5 a 10 µm, según el equipo y la preparación). Un desgaste severo produce partículas grandes (decenas de µm) que no se quemarían y quedarían fuera del resultado: el informe podría mostrar poco hierro mientras la bomba se destruye. Por eso el análisis completo combina espectrometría (partículas finas, ppm), conteo de partículas (cantidad y tamaño) y microscopía o ferrografía (forma y tamaño).
Corrección técnica 4 (los frascos con virutas y el "Fe, Cu, Al, Cr, Pb"): la imagen muestra frascos con virutas de metal, como si se analizaran piezas. En el análisis real el metal está disuelto o en forma de polvo finísimo en el aceite y se informa en ppm; lo que se ve a simple vista (virutas, brillos) indica un desgaste ya avanzado. Además, la ficha omite el silicio (polvo) y el estaño, níquel y zinc; y el zinc, el calcio o el fósforo que aparecen en el informe suelen ser aditivos, no desgaste.
5. Tendencias y decisiones
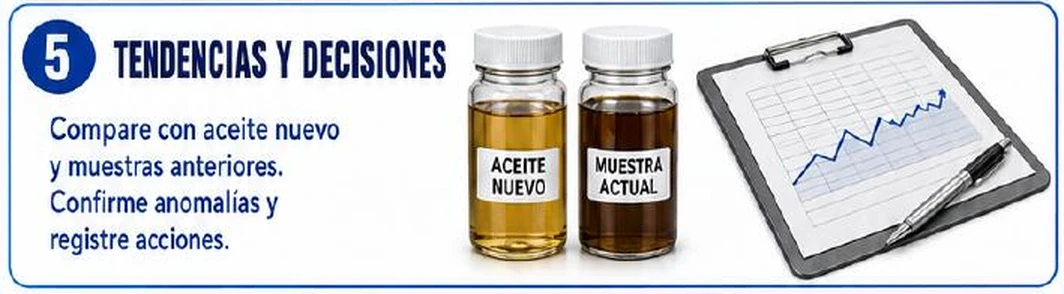
Esta es la sección que convierte datos en mantenimiento. Un único resultado indica un estado; varios resultados ordenados en el tiempo indican un movimiento: lo que importa es la pendiente, no el punto. Se necesitan tres cosas: un punto de partida (el aceite nuevo y la primera muestra del aceite en servicio), un intervalo regular (por horas o por tiempo, con las mismas condiciones) y un registro de lo que cambió (rellenos, cambios de filtro, reparaciones).
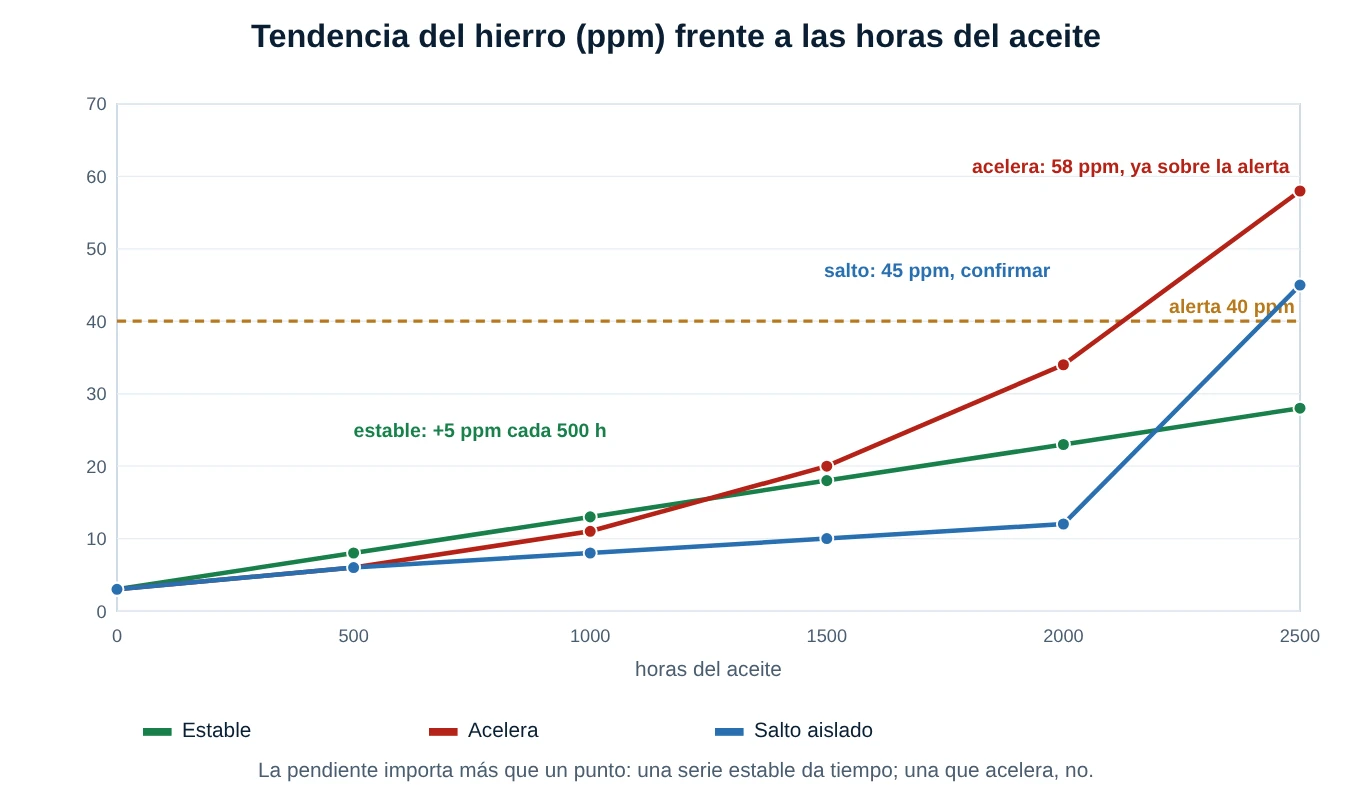
5.1 Tres tendencias, tres decisiones
- Estable (+5 ppm cada 500 h): el desgaste es normal ("rodaje" estable). Con 23 ppm a 2000 h, cruzaría la alerta de 40 ppm hacia las 3700 h: hay tiempo para planificar.
- Acelera (la pendiente se multiplica): la última pendiente (0,048 ppm/h) es 1,7 veces la anterior (0,028). Con 58 ppm y el límite crítico de 80, quedarían unas 460 h: hay que actuar, no esperar.
- Salto aislado (de 12 a 45 ppm de golpe): no se actúa todavía. Se repite la muestra: puede ser una botella sucia, otro punto de toma o un relleno. Si se confirma, se trata como desgaste que acelera.
5.2 El árbol de decisión
- ¿La muestra fue comparable? Si no, repetirla.
- ¿Cambió algo (relleno, filtro, reparación)? Si sí, entenderlo antes de interpretar.
- ¿Algún parámetro supera su límite? ¿Cuántos y cuáles se relacionan entre sí?
- ¿La tendencia es estable, acelera o es un salto?
- Decidir: seguir, confirmar, corregir la causa (respiradero, filtro, enfriador, fuga) o inspeccionar el componente sospechoso.
- Registrar la acción y el resultado de la muestra siguiente: así se aprende de cada intervención.
Corrección técnica 5 (el aceite nuevo como referencia): la ficha manda comparar con aceite nuevo, y es correcto, pero el aceite nuevo no es necesariamente limpio: un barril puede llegar con códigos de 19/17/14 o peores y algo de agua, y puede variar su viscosidad dentro de ±10 %. La referencia debe ser una muestra del aceite nuevo del lote que se usa, analizada igual que las demás. Y "confirmar anomalías" no es esperar al intervalo normal: es repetir pronto, en las mismas condiciones.
6. Recomendación técnica
La recomendación resume el método en dos frases: condiciones comparables y evidencia antes de intervenir. Equivale a lo que se pide en cualquier medición: el mismo método, el mismo punto, la misma condición, y no decidir con un solo dato.
6.1 Seguridad al muestrear
- El aceite puede estar caliente y a presión: se usa la válvula de muestreo diseñada para esa presión, con guantes y gafas, sin desmontar racores con el sistema presurizado.
- Los guantes de nitrilo de la ficha protegen la piel del aceite y evitan que la muestra se contamine con las manos.
- Un chorro fino a presión puede inyectar aceite bajo la piel (publicaciones 80 y 83): nunca se comprueba con la mano.
- Los acumuladores se despresurizan antes de intervenir en la línea (publicación 81).
Corrección técnica 6 (el embudo): la imagen incluye un embudo azul, que sugiere verter el aceite. Para tomar la muestra no se usa embudo: la botella se llena directamente desde la válvula. Y para rellenar el depósito tampoco: se rellena con una unidad de filtrado o a través del puerto con filtro, porque un embudo abierto es una puerta de entrada a la suciedad (publicación 83).
7. Procedimientos paso a paso
7.1 Tomar una muestra con válvula de muestreo
- Confirma que la máquina trabaja a su temperatura y en el ciclo habitual de las muestras anteriores.
- Prepara la etiqueta: equipo, fecha, horas del aceite, horas del componente, rellenos desde la última muestra, punto y condición.
- Limpia el exterior de la válvula con un paño sin pelusa; retira el tapón antipolvo.
- Conecta el tubo de muestreo y purga varios volúmenes del tubo a un recipiente de residuos.
- Abre la botella certificada sin tocar el interior de la tapa ni el borde, y llénala hasta cerca del 80-90 %.
- Cierra la botella de inmediato, retira el tubo, coloca el tapón de la válvula y limpia el aceite derramado.
- Pega la etiqueta, registra la muestra en la bitácora y envíala al laboratorio con la hoja de datos.
7.2 Leer un informe de laboratorio
- Revisa primero los datos de la muestra (horas, punto, fecha): ¿es comparable?
- Mira la viscosidad frente al grado y el agua; después el código ISO 4406 frente al objetivo.
- Revisa los metales como grupo (no uno por uno) y el silicio.
- Compara con la muestra anterior y con el aceite nuevo: ¿qué cambió?
- Anota la hipótesis y la acción propuesta, y decide si se confirma.
7.3 Construir la línea base
- Toma una muestra del aceite nuevo del lote.
- Toma la primera muestra tras unas 100 a 250 h de servicio (tras el asentamiento).
- Define el intervalo (por ejemplo 500 h o cada tres meses, según la criticidad) y no lo cambies sin motivo.
- Registra los resultados en una hoja con una columna por parámetro y una gráfica por parámetro clave (Fe, agua, código ISO).
- Fija límites propios con las primeras muestras y los del fabricante; ajústalos con la experiencia.
8. Casos reales de planta
Los casos siguientes son ilustrativos: reúnen situaciones típicas de planta, redactadas para enseñar, y no corresponden a registros de una instalación concreta.
Caso 1 (ilustrativo) · El hierro que subió por el frasco
El informe de una prensa mostró un salto de 12 a 45 ppm de hierro. Se programó una revisión de la bomba, pero antes se repitió la muestra desde la misma válvula: salió 13 ppm. La primera muestra se había tomado con un frasco reutilizado. Lección: confirma antes de desarmar; un salto aislado no es una tendencia.
Caso 2 (ilustrativo) · El agua que venía del enfriador
El agua de una unidad subió de 200 a 1500 ppm en tres muestras; el respiradero estaba nuevo. El aceite no estaba lechoso. Una prueba de presión del enfriador agua-aceite encontró un tubo con microfisuras. Cambiado el haz, el aceite se secó con un deshidratador. Lección: el agua tiene varias entradas; el respiradero es la más conocida, no siempre la responsable.
Caso 3 (ilustrativo) · Desgaste que aceleraba
Una bomba de pistones mostró hierro de 18, 34 y 58 ppm en tres muestras seguidas, con cobre en aumento y conteo de partículas de 20/18/15. La pendiente se había duplicado. Se programó el cambio en la parada siguiente; la placa de distribución estaba rayada. Lección: la tendencia permitió planificar una parada en vez de sufrir una falla.
9. Errores comunes que conviene evitar
- Muestrear del fondo o con la máquina fría y comparar con muestras en caliente.
- Frascos reutilizados o "limpios" sin certificar.
- No registrar los rellenos ni los cambios de filtro y luego no entender un cambio.
- Decidir con un solo dato (un metal, un valor) sin tendencia ni confirmación.
- No tener aceite nuevo de referencia del mismo lote.
- Cambiar el aceite por costumbre sin análisis que lo justifique, o alargarlo sin él.
- Mirar solo los metales y olvidar agua, partículas y viscosidad.
- No actuar sobre la causa: cambiar el aceite sin arreglar el respiradero o el enfriador que lo contaminó.
10. Cierre del curso de hidráulica
Con esta publicación llegamos al final del curso. Visto desde atrás, cada etapa respondía a una pregunta distinta de la misma idea: cómo se transmite la energía con un fluido y cómo se mantiene sano el sistema que lo hace.
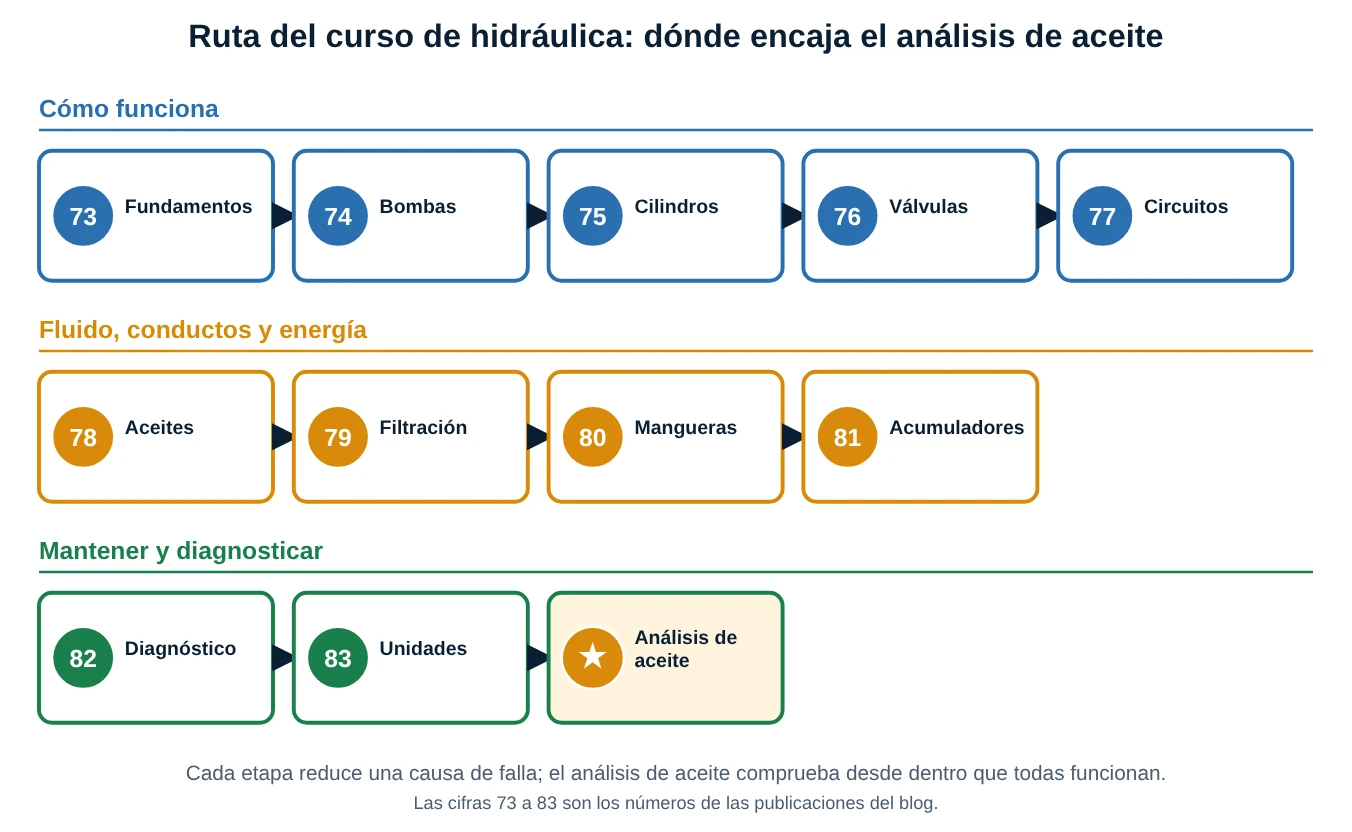
| Publicación | Idea que te llevas | Cómo se conecta con el análisis de aceite |
|---|---|---|
| 73 · Fundamentos | Presión, caudal, potencia (P = p·Q/600) | La potencia perdida es calor que envejece el aceite |
| 74 · Bombas | Tipos, partes, selección | Fuente principal de metales y de fugas internas |
| 75 · Cilindros | Construcción, fuerza, aplicaciones | Vástago cromado y sellos: Fe, Cr y entrada de polvo |
| 76 · Válvulas | Dirección, presión, caudal | Holguras finas: sensibles a partículas y a la viscosidad |
| 77 · Circuitos | Lectura de símbolos y esquemas | Dónde instalar la válvula de muestreo |
| 78 · Aceites | Viscosidad, compatibilidad, cuidado | Los parámetros que el informe verifica |
| 79 · Filtración | Limpieza y control de contaminación | El código ISO 4406 comprueba que funciona |
| 80 · Mangueras | Conexiones, inspección, montaje | Fuga y entrada de aire o polvo |
| 81 · Acumuladores | Tipos, función, seguridad | Despresurizar antes de muestrear en la línea |
| 82 · Diagnóstico | Fallas, causas, comprobaciones | El aceite confirma o descarta hipótesis |
| 83 · Unidades | Inspección y mantenimiento preventivo | La rutina incluye el muestreo y su bitácora |
10.1 Cómo seguir aprendiendo
- Elige una máquina real y registra su estado base: presión, temperatura, horas, tipo de aceite.
- Pon una válvula de muestreo en un punto bueno y haz una muestra de referencia con aceite nuevo y otra en servicio.
- Lleva una bitácora (publicación 83) y una hoja de tendencias (esta publicación).
- Practica el diagnóstico (publicación 82) cruzando lo que dice el informe con lo que ves, oyes y mides.
- Repasa los circuitos (77) y los componentes (74 a 76) cuando una falla te obligue a entender por qué ocurrió.
Resumen rápido (cheat-sheet)
| Parámetro | Qué dice | Señal de problema | Acción |
|---|---|---|---|
| Muestra | Si el resultado es confiable | Frasco sucio, punto muerto, máquina fría | Repetir en condiciones comparables |
| Viscosidad 40 °C | Estado del aceite y mezclas | Fuera de ±10 % del grado | Revisar temperatura, rellenos, cizallamiento |
| Agua | Entradas de humedad | Por encima de unos 300 ppm | Respiradero, enfriador, secar el aceite |
| Código ISO 4406 | Limpieza y filtración | Mayor que el objetivo del equipo | Filtración, bypass, sellos y respiradero |
| Fe, Cu, Al, Cr, Pb | Desgaste de componentes | Varios elevados a la vez | Cruzar con materiales y tendencia |
| Si | Polvo | Subida respecto a la base | Sellos, respiradero, filtración |
| Tendencia | Rapidez del cambio | Pendiente que acelera | Confirmar y planificar |
Glosario breve
- Muestra representativa: la que refleja el aceite que circula por la máquina.
- cSt (mm²/s): unidad de viscosidad cinemática.
- ISO VG: clasificación del aceite por su viscosidad a 40 °C.
- Cizallamiento: rotura de los polímeros del mejorador de viscosidad por el esfuerzo en las holguras.
- ppm: partes por millón, mg por kg.
- Karl Fischer: método químico para medir agua en ppm.
- ISO 4406: código de limpieza por conteo de partículas en tres tamaños.
- ICP: espectrometría de plasma acoplado inductivamente para elementos.
- Ferrografía: separación y examen de partículas ferrosas.
- Línea base: resultados de referencia del aceite nuevo y de las primeras muestras.
Normas y datos a validar
- Los límites del laboratorio (viscosidad ±10 % y ±20 %; agua 300 y 1000 ppm; Fe 40/80, Cu 30/60, Al 15/30, Cr 10/20, Pb 15/30 y Si 15/30 ppm) son didácticos. Los límites reales dependen del equipo, del aceite, de las horas y del laboratorio, y deben fijarse con el fabricante y el historial.
- Los objetivos de limpieza ISO 4406 (16/14/11 servo; 17/15/12 proporcional; 18/16/13 pistones y paletas; 19/17/14 engranajes; 20/18/15 general) son órdenes de magnitud usados por fabricantes; validar con el catálogo del componente.
- La ISO 4406 vigente cuenta partículas en µm(c) (≥4, ≥6 y ≥14); ediciones anteriores usaban 2, 5 y 15 µm. Los rangos de la tabla son los publicados en la norma (redondeados).
- La solubilidad del agua en el aceite (100 a 400 ppm) varía con el aceite, los aditivos y la temperatura.
- El límite de tamaño de la espectrometría (unos 5 a 10 µm) depende del método y del equipo; confirmar con el laboratorio.
- Las normas citadas (ISO 4406, ISO 4021, ISO 3722, ISO 3448, ASTM D445, D6304 y D5185) deben consultarse en su última versión.
- El número impreso al pie de la ficha (82) es el de la página del libro; en la serie del blog es la hoja 32.
11. Laboratorio de análisis de aceite
El laboratorio tiene cuatro mesas. En Informe ajustas la viscosidad, el agua, el código ISO y los metales, y ves el estado de cada parámetro, la lectura combinada y la decisión sugerida. En Tendencia trabajas con series de muestras y ves la pendiente, la aceleración y las horas hasta el límite. En Código ISO 4406 conviertes conteos de partículas por mL en el código. En Muestreo puntúas la representatividad de una toma.
Pruebas sugeridas:
- En Informe pulsa Hierro aislado: el hierro queda en alerta, pero el laboratorio te recuerda que un metal aislado no identifica una falla.
- Pulsa Cilindros (Fe + Cr) y Bomba de pistones (Fe + Cu): observa cómo cambia la lectura combinada.
- En Tendencia compara Desgaste que acelera con Salto aislado: ambos terminan altos, pero los mensajes son distintos.
- En Código ISO 4406 prueba Aceite nuevo de barril y compáralo con el objetivo de servoválvulas.
- En Muestreo prueba Por costumbre y mejora cada decisión hasta llegar a 100.
Qué hace el modelo: la desviación de viscosidad es (ν − VG) / VG; el estado de cada parámetro compara con sus límites de alerta y crítico; el código ISO 4406 usa los rangos de la norma (el rango k cubre más que el límite del anterior y hasta el suyo); la pendiente es la de las dos últimas muestras; una serie "acelera" si la última pendiente es al menos 1,5 veces la anterior, y es un "salto" si el último valor es al menos 2,5 veces el anterior; las horas hasta el límite se proyectan de forma lineal. Es un modelo didáctico: no sustituye los límites del fabricante ni el criterio del analista.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
(a) (53,2 − 46) / 46 = +0,1565, es decir +15,7 %: alerta (entre 10 y 20 %). Aumento: oxidación o mezcla con un aceite más viscoso.
(b) (36,5 − 46) / 46 = −0,2065, es decir −20,7 %: crítico. Disminución: dilución, mezcla con aceite ligero o cizallamiento.
(c) 46 · 0,9 = 41,4 cSt y 46 · 1,1 = 50,6 cSt.
Solución:
(a) 900 está entre 640 y 1300 (código 17); 300 entre 160 y 320 (15); 40 entre 20 y 40 (12): 17/15/12.
(b) 30 000 está entre 20 000 y 40 000 (22); 9000 entre 5000 y 10 000 (20); 700 entre 640 y 1300 (17): 22/20/17.
(c) 22 − 18 = 4; 20 − 16 = 4; 17 − 13 = 4: se excede 4 códigos en los tres tamaños, es decir 24 = 16 veces más partículas de lo tolerable. Estado crítico.
Solución:
(a) (23 − 18) / 500 = 0,01 ppm/h (1 ppm cada 100 h); la serie es estable.
(b) Alerta: (40 − 23) / 0,01 = 1700 h; crítico: (80 − 23) / 0,01 = 5700 h.
(c) 2000 + 1700 = 3700 h del aceite.
Solución:
(a) (34 − 20) / 500 = 0,028 ppm/h y (58 − 34) / 500 = 0,048 ppm/h; cociente 0,048 / 0,028 = 1,71 ≥ 1,5: acelera.
(b) (80 − 58) / 0,048 = 458 h: hay que actuar antes.
(c) En B el último valor (45) es 3,75 veces el anterior (12): salto aislado. No se interviene todavía: se repite la muestra en las mismas condiciones y solo si se confirma se trata como desgaste.
Solución:
1) Viscosidad: (53,2 − 46) / 46 = +15,7 % → alerta (entre 10 y 20 %).
2) Limpieza: 30 000 está entre 20 000 y 40 000 (22); 9000 entre 5000 y 10 000 (20); 700 entre 640 y 1300 (17) → 22/20/17. Exceso: 22 − 18 = 4 ; 20 − 16 = 4 ; 17 − 13 = 4 → 4 códigos, es decir 24 = 16 veces más partículas de lo tolerable: crítico.
3) Tendencia del hierro: pendientes (34 − 20) / 500 = 0,028 ppm/h y (58 − 34) / 500 = 0,048 ppm/h ; cociente 0,048 / 0,028 = 1,71 ≥ 1,5 → acelera.
4) Horas hasta el límite: (80 − 58) / 0,048 = 458 h.
5) Serie de comparación: el último valor (45) es 3,75 veces el anterior (12): salto aislado; se repite la muestra antes de intervenir.
Diagnóstico integrado: contaminación crítica, viscosidad en alerta y desgaste acelerado con unas 458 h de margen: hay que filtrar o cambiar el aceite, corregir la entrada de contaminante y programar la inspección de la bomba antes de ese plazo. Fíjate en que valores finales parecidos (58 y 45 ppm) se clasifican de forma distinta según cómo se llegó a ellos: el estado depende de la tendencia y no solo del valor.