¡Bienvenidos nuevamente al blog de Welectronic! En el curso de hidráulica ya estudiamos los fundamentos (publicación 73), las bombas (74), los cilindros (75), las válvulas (76), los circuitos (77), el aceite hidráulico (78), su filtración (79), las mangueras (80), los acumuladores (81), el diagnóstico de fallas (82) y la inspección de la unidad hidráulica (83). Hoy completamos la parte de lubricación con un tema que casi siempre se descuida: la contaminación de las grasas. Las bombas, los motores eléctricos, los ventiladores del enfriador, los acoples y las articulaciones de los cilindros dependen de rodamientos y casquillos lubricados con grasa, y una grasa sucia, mojada o mezclada con otra incompatible destruye un cojinete mucho antes de su vida de diseño. La hoja 31 de la serie resume las fuentes de contaminación, el efecto del agua y de las partículas, la incompatibilidad, el almacenamiento limpio y la corrección. Aquí la ampliamos con la teoría que hay detrás, procedimientos paso a paso, correcciones a la ficha, casos de planta y un laboratorio interactivo para decidir si dos grasas se pueden mezclar, calcular cuánta grasa aplicar y cada cuánto, y diagnosticar una muestra.
Qué vas a aprender
- De qué está hecha una grasa (aceite base, espesante, aditivos) y por qué se contamina con tanta facilidad y se limpia con tanta dificultad.
- Las cinco fuentes de contaminación de la ficha y la barrera que detiene cada una.
- Qué hacen el agua y las partículas dentro de un cojinete, y cómo se identifican en campo y en laboratorio.
- Qué es la incompatibilidad de grasas, qué factores la causan y cómo se evita o se resuelve (matriz didáctica y ensayo ASTM D6185).
- Cómo se organiza un almacenamiento limpio: envases, utensilios, rotación y fecha de apertura.
- Cómo se hace la corrección y el seguimiento: evaluar, retirar, limpiar sellos, reengrasar con la dosis justa y vigilar.
- La dosis de reengrase G = 0,005 · D · B y el efecto de la temperatura y la contaminación sobre el intervalo.
- Un laboratorio interactivo con tres mesas: compatibilidad, reengrase y diagnóstico de muestra.
Mapa visual del tema
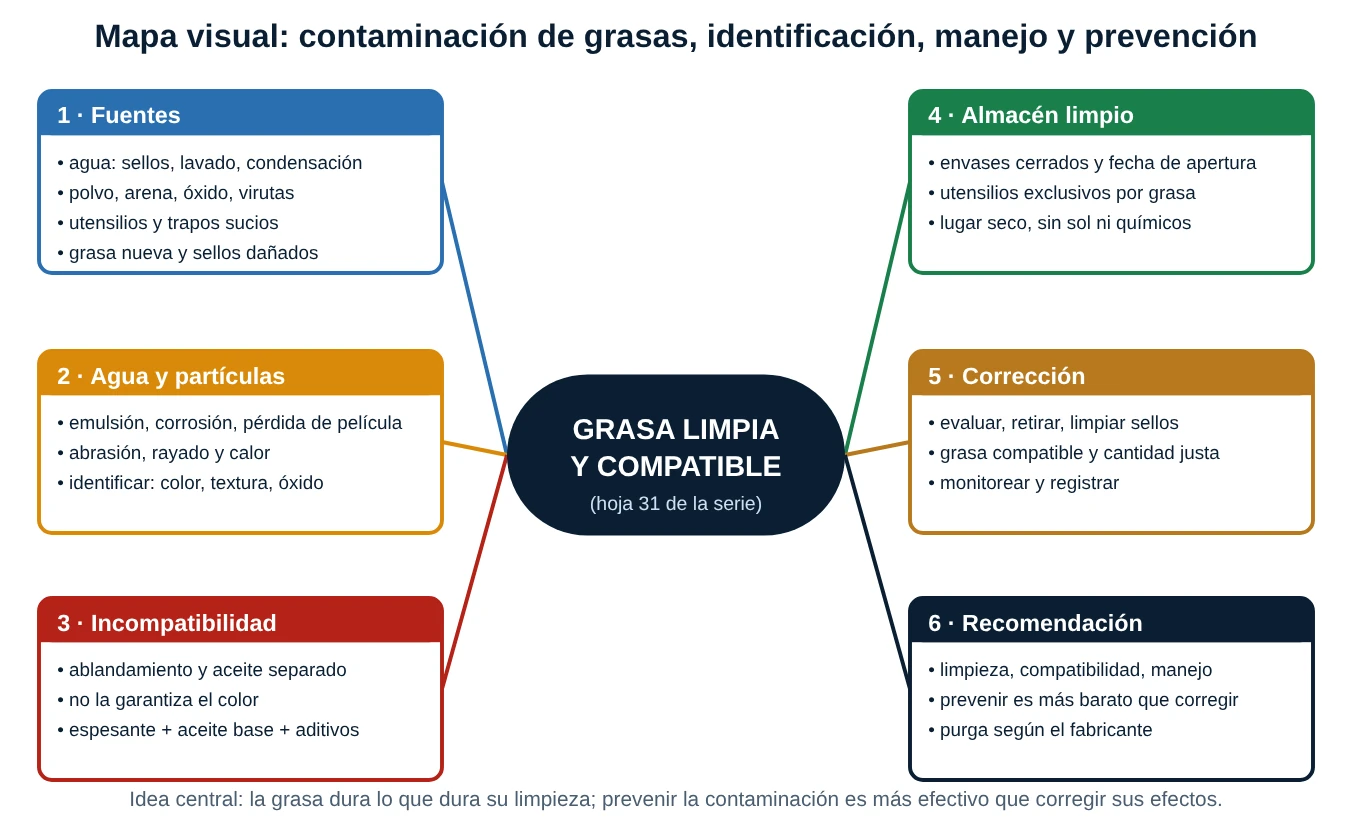
Las cinco primeras ramas son las cinco secciones de la hoja y la sexta es su recomendación técnica. La idea central cabe en una frase: la grasa dura lo que dura su limpieza. Una grasa de buena calidad, aplicada en la dosis correcta, pero contaminada, se comporta como una grasa de mala calidad.
La base de todo: tres ideas
- La grasa no se filtra. El aceite hidráulico circula, pasa por filtros y se puede analizar con un carro de filtrado; la grasa se queda donde se la pone. Todo lo que entra al cojinete (agua, polvo, otra grasa) se queda con ella hasta que se purga o se desmonta. Por eso la prevención pesa más que la corrección.
- El enemigo tiene tres caras: partículas duras, agua y mezcla. Las primeras rayan, el agua corroe y emulsiona, y la mezcla de grasas incompatibles destruye la estructura del espesante.
- Cada fuente tiene su barrera. Sello en buen estado, limpieza de la grasera, utensilios exclusivos, envase cerrado y una ronda que mire sellos y respiraderos. Si una barrera falta, el contaminante llega al cojinete.
Con estas ideas, cada punto de la ficha se vuelve una pregunta práctica: ¿por dónde podría entrar el contaminante? ¿cómo lo detecto? ¿qué barrera lo detiene? ¿qué hago si ya entró?
1. Fuentes de contaminación
1.1 Qué es la grasa y por qué es tan sensible
Una grasa lubricante es un sistema coloidal: un aceite base (mineral o sintético, normalmente la mayor parte de la masa) retenido por un espesante (jabones metálicos como litio o calcio, o espesantes no jabonosos como poliurea o arcilla) y completado con aditivos (antioxidantes, antidesgaste, anticorrosivos, extrema presión). El espesante forma una red fibrosa, como una esponja, que retiene el aceite y lo libera poco a poco al cojinete, y que da a la grasa su consistencia, medida por el grado NLGI (000 a 6; el más usado en rodamientos es el 2).
Esa estructura explica por qué es sensible. El agua rompe o ablanda la red del espesante y la emulsiona; las partículas sólidas quedan atrapadas en la masa y viajan hacia la zona de contacto; y otra grasa con un espesante distinto puede deshacer la red. Además, la película de aceite que separa las pistas del rodamiento es muy delgada, del orden de décimas de micrómetro a un micrómetro, de modo que una partícula dura de unos pocos micrómetros ya es capaz de marcar la pista y la bola.
En una unidad hidráulica la grasa aparece en más sitios de los que se piensa: los rodamientos del motor eléctrico y de la bomba, los del ventilador del enfriador, los acoples de dientes o de cadena y las articulaciones y bujes de los cilindros (rótulas y pasadores). Cuando se lava una máquina a presión o se cambia de marca de grasa sin avisar, todos esos puntos quedan expuestos.
1.2 Entrada de agua
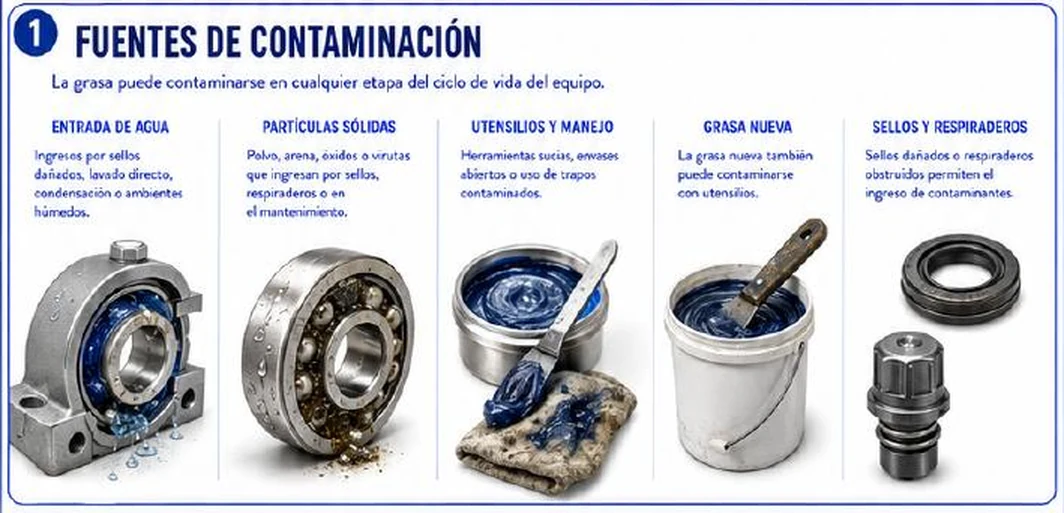
El agua llega por sellos dañados, por el lavado directo con manguera o hidrolavadora, por la condensación cuando el equipo se enfría de noche (el aire húmedo dentro de la carcasa se condensa) y por ambientes húmedos o a la intemperie, como una zona de costa. Una pista de rodamiento no tolera mucha agua: la película de aceite se rompe, aparecen óxido y picaduras, y la grasa se ablanda y escurre.
1.3 Partículas sólidas
El polvo, la arena, los óxidos y las virutas entran por los sellos y los respiraderos o se introducen durante el mantenimiento: al abrir una tapa, al engrasar con una grasera sucia o al dejar caer una viruta. Las partículas duras actúan como abrasivo; las metálicas, además, aceleran la oxidación de la grasa. Un cojinete que ya contiene partículas se desgasta más, y ese desgaste produce más partículas: un círculo vicioso.
1.4 Utensilios y manejo
Las herramientas sucias, los envases abiertos y los trapos contaminados son la fuente más controlable y la más ignorada. Una espátula que se limpió con un trapo de taller, una pistola de engrase que se dejó en el suelo, una grasera que no se limpió antes de acoplar la boquilla: cada uno introduce suciedad en el momento de aplicar la grasa, justo en el punto que se quería proteger.
1.5 Grasa nueva
La hoja lo dice bien: la grasa nueva también puede contaminarse con utensilios. Y además puede llegar mal desde el principio, si el barril estuvo abierto, mal sellado, expuesto a la intemperie o almacenado de lado con el aceite separado.
1.6 Sellos y respiraderos
Los sellos dañados dejan entrar agua y polvo y dejan salir grasa; los respiraderos obstruidos (por ejemplo, en carcasas de reductores o de motores con drenaje) impiden que la carcasa respire y succionan contaminantes a través de los sellos cuando el equipo se enfría. Tienen un papel parecido al del respiradero del depósito que vimos en la publicación 83: una barrera que, si falla, convierte al propio equipo en una bomba de contaminantes.
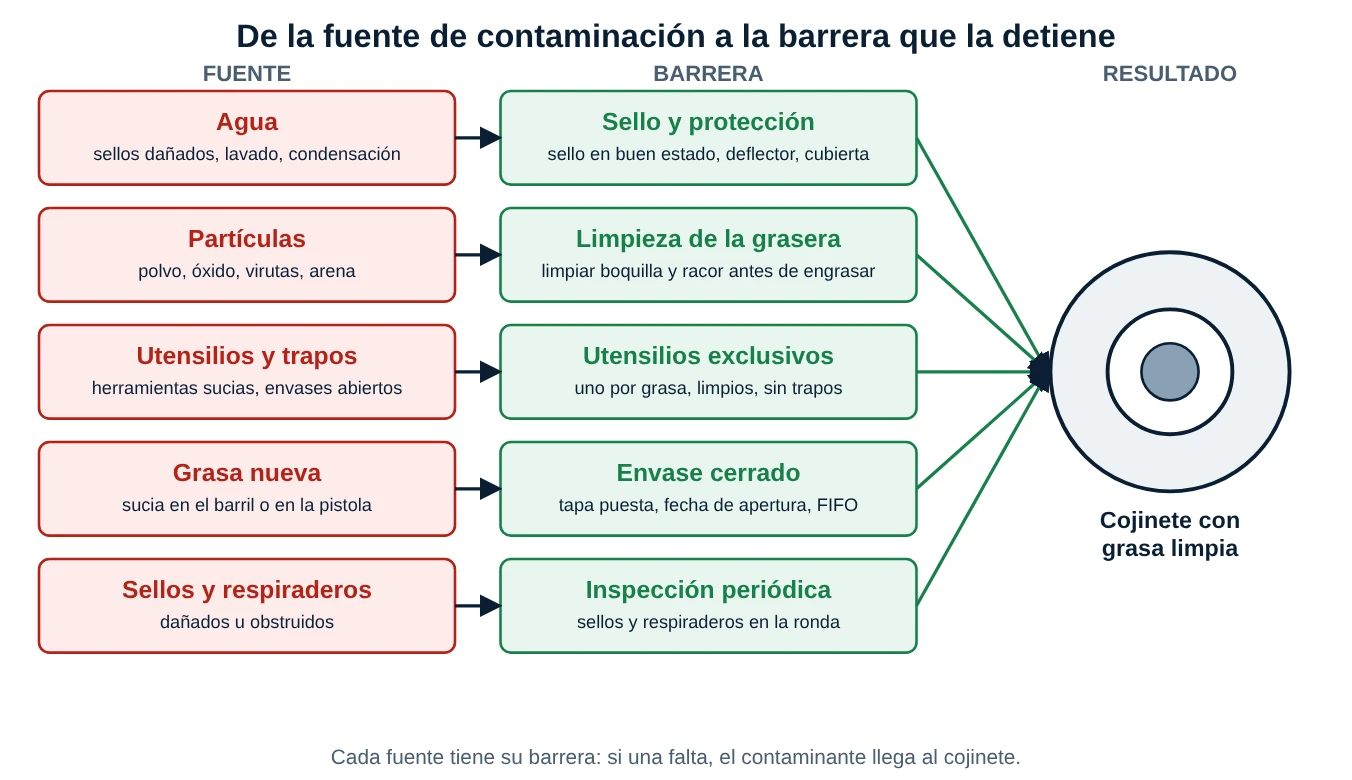
Corrección técnica 1 (lo que la ficha no menciona): las cinco fuentes de la hoja son correctas, pero falta la que más contamina en la práctica: la grasera y la pistola de engrase. La boquilla y el racor acumulan polvo y grasa vieja, y cada vez que se acoplan sin limpiar empujan esa suciedad directamente al interior. También falta la contaminación por exceso de grasa: el sobreengrase no ensucia, pero eleva la temperatura y degrada el aceite base, de modo que la grasa "envejece" antes de tiempo. Y la frase "la grasa nueva puede contaminarse con utensilios" debe completarse: la grasa nueva no llega necesariamente limpia; conviene comprar en envases sellados, abrirlos en un lugar limpio y no dejarlos abiertos.
1.7 Mapa rápido de efectos
| Fuente | Qué entra | Qué provoca | Barrera principal |
|---|---|---|---|
| Sellos dañados, lavado, condensación | Agua | Emulsión, óxido, picaduras, pérdida de película | Sello sano, deflector, evitar lavar sobre el cojinete, respiradero con secante |
| Polvo, arena, óxidos, virutas | Partículas duras | Abrasión, rayado, calor, desgaste acelerado | Sello y protectores; limpiar al abrir; engrasar por la grasera limpia |
| Trapos, espátulas, envases abiertos | Polvo, fibras, otra grasa | Partículas y mezclas inesperadas | Utensilios exclusivos y limpios, tapas puestas |
| Grasa nueva sucia | Polvo, agua, aceite separado | Contaminación desde el origen | Envases sellados, rotación, aprobar el lote |
| Sellos y respiraderos | Agua y polvo por succión | Contaminación continua | Inspección en la ronda y cambio preventivo |
2. Agua y partículas
2.1 El agua: emulsión, corrosión y pérdida de película
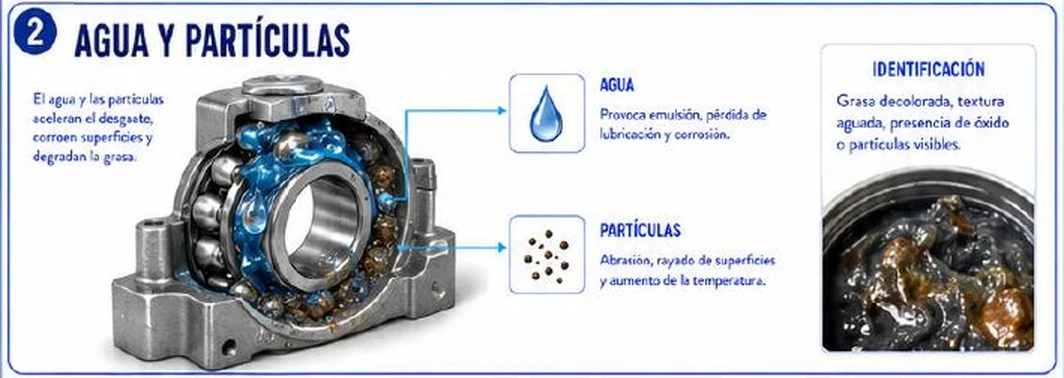
El agua actúa de tres maneras. Primero, forma una emulsión con la grasa: se dispersa en gotas, la ablanda y la vuelve lechosa. Segundo, corroe las pistas y los elementos rodantes, y el óxido que se forma es, a su vez, un abrasivo. Tercero, reduce la capacidad de la película de aceite para soportar la carga y favorece la fatiga superficial (picaduras). Los fabricantes de cojinetes y de lubricantes publican reducciones importantes de vida con porcentajes de agua que a simple vista no se notan (centésimas de por ciento en aceites; unos pocos por ciento en grasas). Estos valores dependen del tipo de grasa y del cojinete y deben validarse con el fabricante.
2.2 Las partículas: abrasión y calor
Las partículas duras (sílice del polvo, óxidos, virutas) se cuelan en el contacto, rayan las superficies y generan marcas que concentran esfuerzos. El resultado visible es un cojinete más caliente, más ruidoso y con más vibración. En una planta con monitoreo, el aumento de la vibración en las bandas de alta frecuencia y de la temperatura suele ser la primera señal.
2.3 Cómo se identifica: de la inspección visual al laboratorio
La ficha propone una identificación visual: grasa decolorada, textura aguada, óxido o partículas visibles. Es un buen primer filtro, que se completa con pruebas simples de campo:
- Textura: frotar una pizca entre dos láminas de vidrio o de plástico transparente; si "chirría" o se ven puntos, hay partículas.
- Imán: pasar un imán envuelto en plástico por la muestra; si retiene partículas, hay desgaste de hierro o acero.
- Prueba de crepitación (crackle test): poner una gota sobre una placa caliente (del orden de 130 a 150 °C, a validar); si crepita o salta, contiene agua.
- Color y olor: blanquecina o crema sugiere agua; marrón rojiza, óxido; negra y con olor a quemado, oxidación por calor.
Cuando la cosa es importante, se envía una muestra al laboratorio: el contenido de agua (por ejemplo, con Karl Fischer), la espectrometría de metales de desgaste, la ferrografía, la consistencia (penetración trabajada) y el análisis de infrarrojos para ver la oxidación y la mezcla de grasas. Es la única forma de objetivar lo que los ojos solo sospechan.
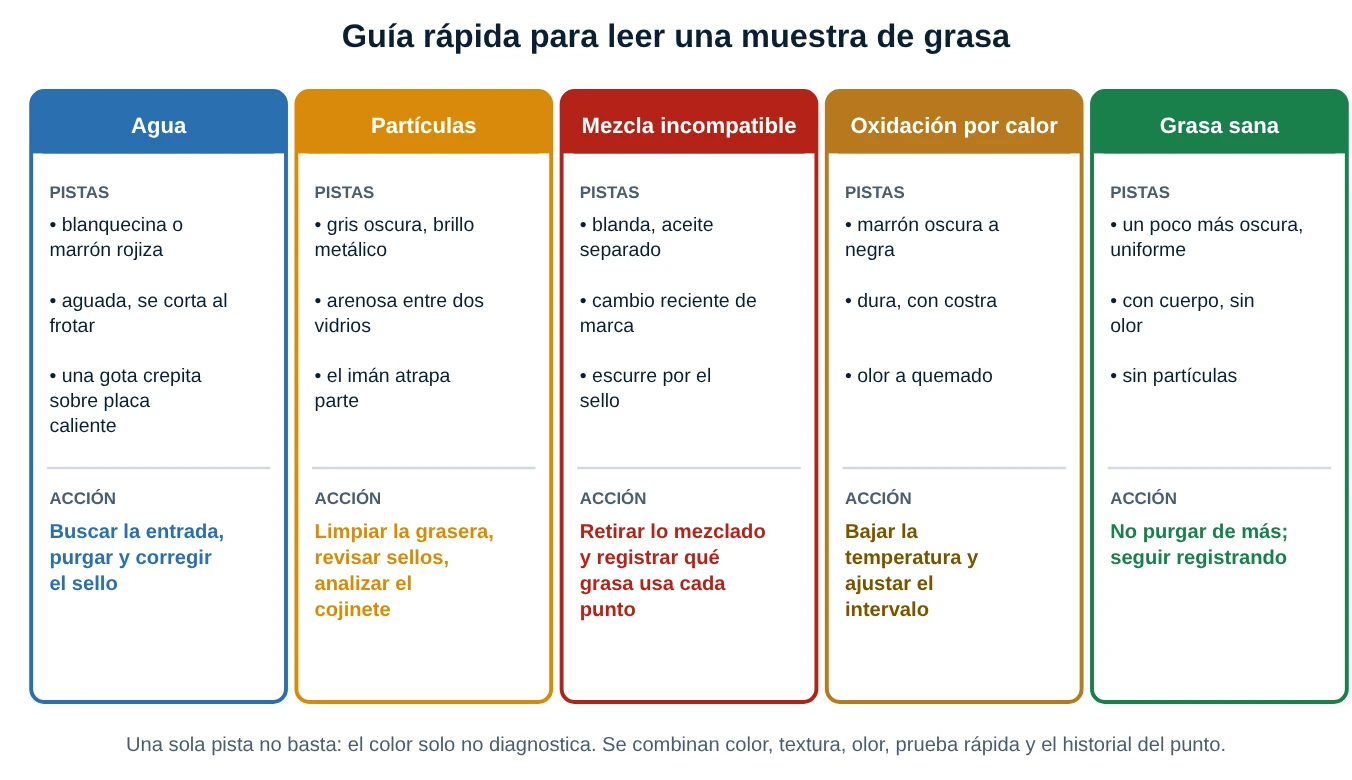
Corrección técnica 2 (identificación): la ficha dice "grasa decolorada" como señal de contaminación, pero el color solo no diagnostica. Una grasa que se oscurece un poco en servicio es normal; una grasa sin cambio de color puede tener agua o partículas finas; y una grasa muy oscura y dura puede ser oxidación por calor y no contaminación externa. La identificación se hace combinando color, textura, olor, una prueba rápida y el historial del punto (temperatura, vibración, fecha de la última grasa). Y, ante la duda, análisis de laboratorio.
3. Incompatibilidad
3.1 Qué ocurre cuando se mezclan dos grasas
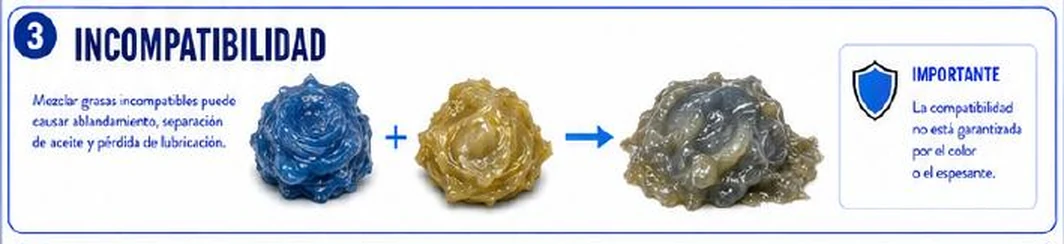
Dos grasas son incompatibles cuando, al mezclarse, el resultado tiene propiedades peores que las de cada una por separado. Lo habitual es que la red del espesante se rompa o cambie: la mezcla se ablanda (o se endurece), suelta aceite (sangrado) y su punto de goteo cae, de modo que escurre por los sellos y deja el cojinete sin lubricante. El efecto no es inmediato: puede aparecer a las pocas horas o tras semanas, y a veces solo se nota cuando sube la temperatura o el ruido.
3.2 De qué depende la compatibilidad
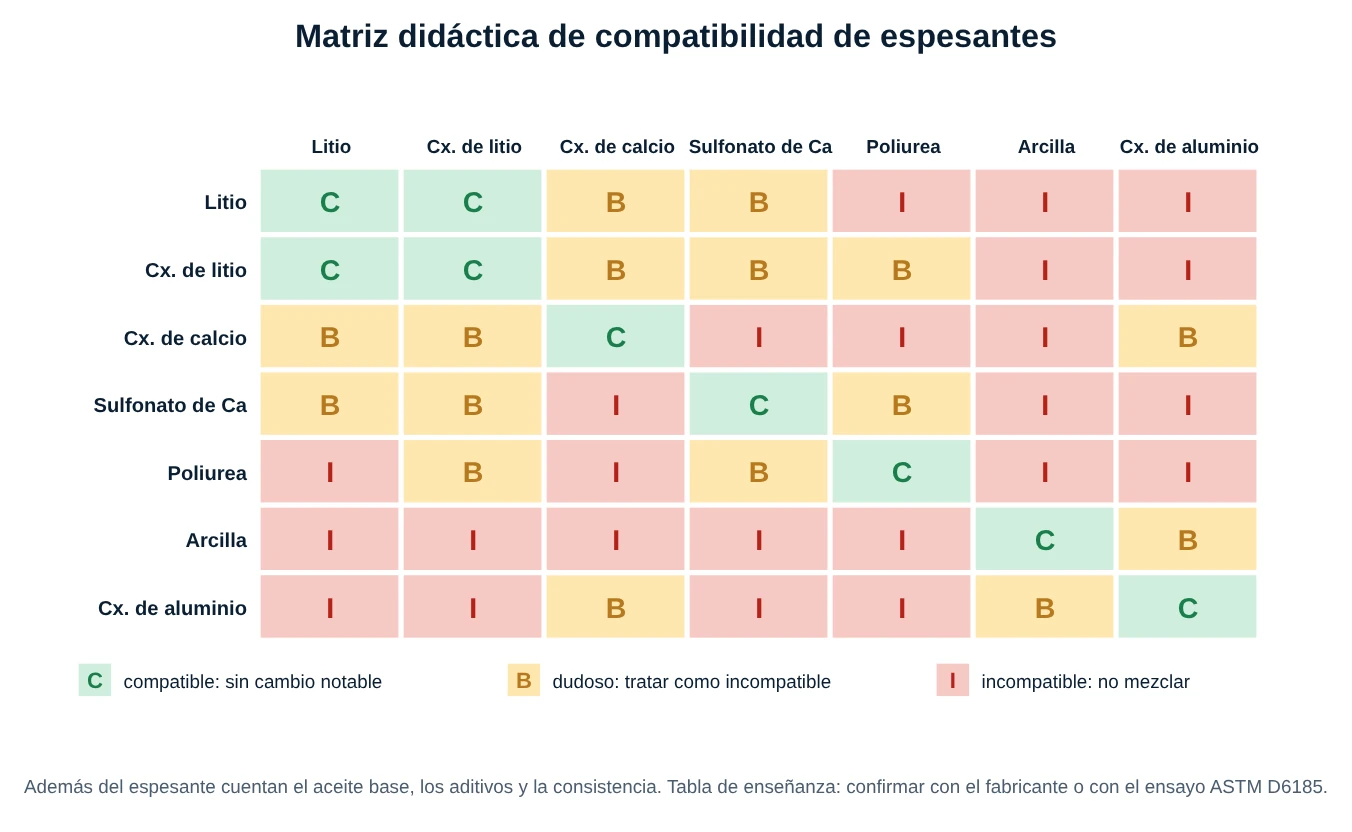
- El espesante: unas combinaciones son compatibles (litio con complejo de litio), otras no (poliurea con la mayoría de las grasas de jabón metálico).
- El aceite base: mineral y PAO suelen mezclarse; el poliglicol (PAG), la silicona y los perfluorados (PFPE) no se mezclan con los demás.
- Los aditivos: pueden reaccionar entre sí aunque el espesante coincida.
- La consistencia (NLGI) y la proporción: una mezcla 50/50 es la más exigente; con muy poca cantidad de la otra grasa el efecto puede pasar inadvertido.
3.3 Cómo se confirma y qué hacer
La confirmación fiable es la declaración escrita del fabricante o un ensayo de compatibilidad como el ASTM D6185, que mezcla las grasas en varias proporciones y verifica que no cambien de forma significativa el punto de goteo ni la penetración trabajada. Mientras no exista, un resultado "dudoso" se trata como incompatible. Si el cambio de grasa es inevitable, el mejor camino es desmontar y limpiar; el siguiente, purgar hasta que por el alivio salga solo grasa nueva, acortando los primeros reengrases y observando la grasa que sale. Y siempre, registrar qué grasa lleva cada punto.
Corrección técnica 3 (el espesante y el color): la ficha dice que la compatibilidad no está garantizada por el color o el espesante, y es cierto, pero el mensaje debe ir más lejos. Tener el mismo espesante tampoco garantiza nada: dos grasas de litio con aceites base o aditivos distintos pueden no ser compatibles. Y, al revés, algunos espesantes distintos sí lo son. Lo que decide es la combinación completa (espesante, aceite base, aditivos y consistencia). La regla práctica: una grasa por punto, identificada y registrada, y no mezclar sin confirmación escrita.
4. Almacenamiento limpio
4.1 Las cinco reglas de la ficha, explicadas
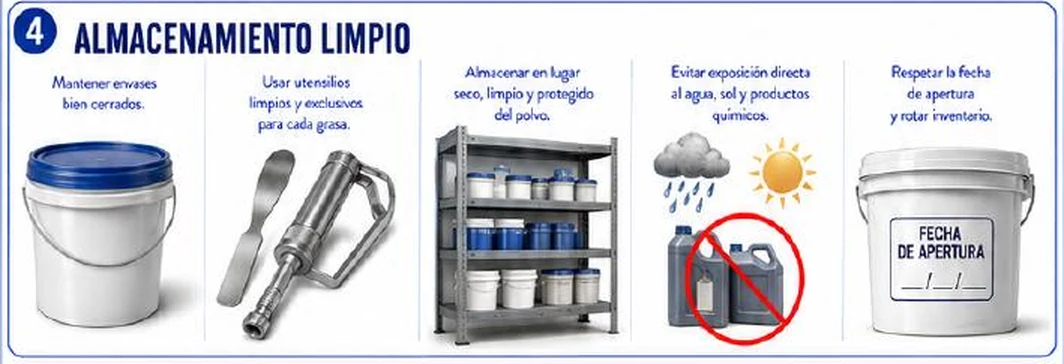
- Envases bien cerrados. Un envase abierto recibe polvo y humedad y la superficie se oxida y suelta aceite. Se tapa en cuanto se termina de usar.
- Utensilios limpios y exclusivos para cada grasa. Una espátula, una pistola o un cartucho para cada grasa evita las mezclas. Se identifican con una etiqueta o un color.
- Lugar seco, limpio y protegido del polvo. Un almacén cerrado, con estantes, lejos de la zona de esmerilado o de lavado.
- Sin exposición directa al agua, al sol ni a productos químicos. El calor separa el aceite; la lluvia moja el envase y entra al abrirlo; los vapores de solventes contaminan.
- Fecha de apertura y rotación del inventario. Primero que entra, primero que sale (PEPS o FIFO), y marcar la fecha en que se abrió cada envase.
4.2 Un sistema que se vea
El mejor almacenamiento es el que no se puede equivocar: un código de colores por grasa (en la tapa del envase, en la pistola y en la grasera del equipo), una tabla de lubricación a la entrada del almacén que diga qué grasa usa cada equipo, y un responsable. Si la misma boquilla sirve a dos grasas, tarde o temprano se mezclarán.
Corrección técnica 4 (la fecha): la ficha habla de la "fecha de apertura", pero la vida útil de la grasa la fija el fabricante desde la fecha de fabricación o el lote, y dentro de ese plazo la apertura reduce la vida del envase por exposición. Se necesitan las dos fechas: el vencimiento del fabricante y la fecha de apertura, y una regla de descarte (por ejemplo, descartar si el envase está separado, seco, con costra o con agua). Además, conviene mantener los envases sobre estantes o tarimas y no en el suelo, a una temperatura moderada, y limpiar la tapa antes de abrir. Los plazos concretos dependen de cada grasa y deben tomarse de su ficha técnica.
5. Corrección y seguimiento
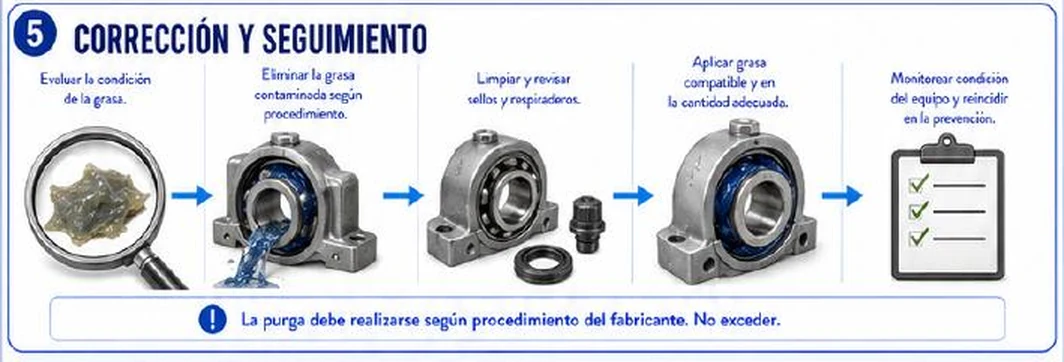
5.1 Los cinco pasos
- Evaluar la condición de la grasa con las pruebas de la sección 2 (visual, textura, imán, crepitación, laboratorio).
- Eliminar la grasa contaminada según procedimiento: purgar por el alivio o drenaje si el equipo lo tiene; desmontar y limpiar el cojinete si la contaminación es severa.
- Limpiar y revisar sellos y respiraderos; si la fuente de la contaminación no se corrige, la nueva grasa se ensuciará igual.
- Aplicar grasa compatible y en la cantidad adecuada.
- Monitorear la condición del equipo (temperatura, vibración, ruido) y volver a la prevención.
5.2 La cantidad adecuada: G = 0,005 · D · B
Una regla muy usada para la dosis de reengrase de un rodamiento es G = 0,005 · D · B, donde G es la masa de grasa en gramos, D el diámetro exterior y B el ancho total del rodamiento, ambos en milímetros. Para un rodamiento de 85 mm de diámetro exterior y 19 mm de ancho: G = 0,005 · 85 · 19 = 8,1 g por aplicación. Es una dosis de reposición, no de llenado inicial. Una pistola manual da del orden de 1 a 1,5 g por embolada (a medir en cada pistola); por eso conviene contar y anotar las emboladas.
5.3 El intervalo: la temperatura y la contaminación lo acortan
El intervalo de reengrase base depende del tipo de rodamiento, de la velocidad y de la carga. Sobre él actúan dos correcciones:
- Temperatura: la vida de la grasa se reduce aproximadamente a la mitad por cada 15 °C por encima de 70 °C (otras fuentes usan 10 °C). El factor es 0,5(T − 70)/15: 0,5 a 85 °C, 0,25 a 100 °C, 0,125 a 115 °C.
- Contaminación: el polvo y la humedad acortan el intervalo; los valores de referencia suelen estar entre ×0,5 y ×0,8 para polvo, y entre ×0,5 y ×0,7 para humedad o lavado. Se multiplican.
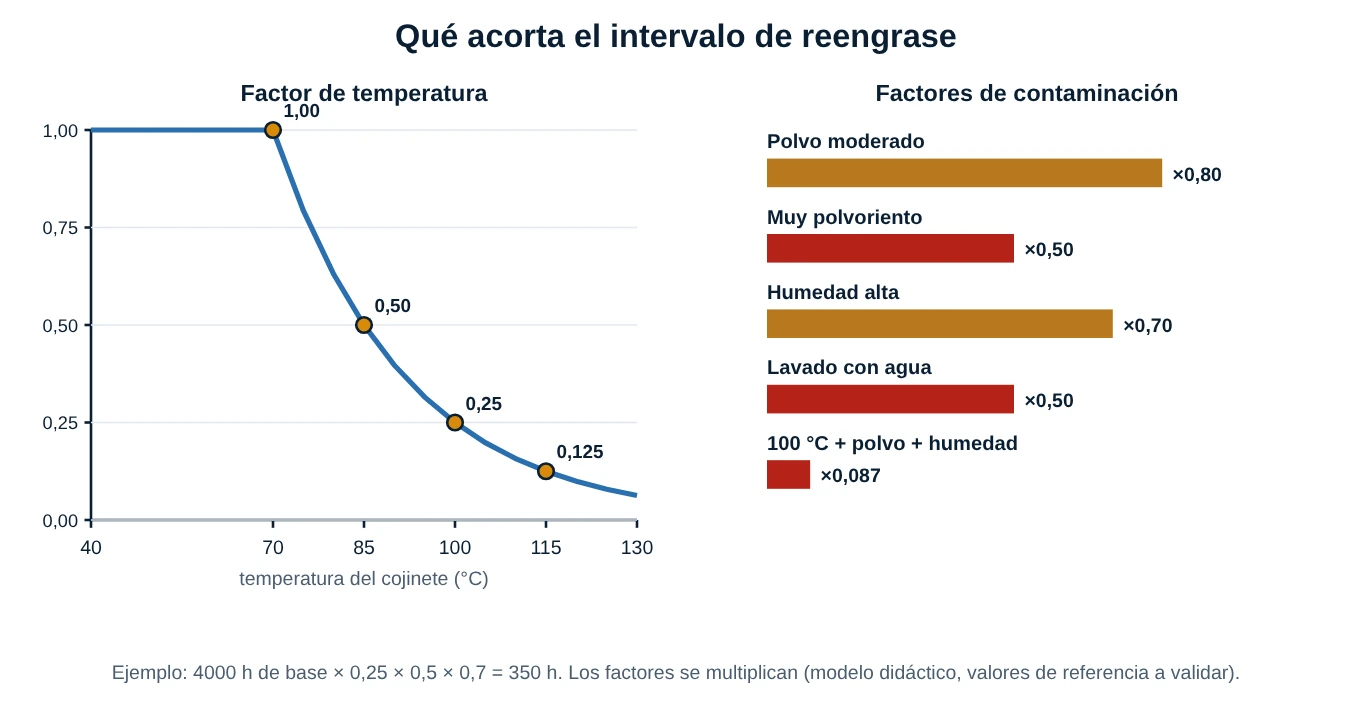
Con los factores combinados, un cojinete a 100 °C, polvoriento y húmedo trabaja con 0,25 · 0,5 · 0,7 = 0,0875 del intervalo base: una grasa pensada para 4000 h se queda en 350 h. Si ese cojinete se sigue engrasando cada 4000 h, no es un problema de grasa: es un problema de temperatura y de sellado que la grasa no puede resolver.
Corrección técnica 5 (la purga): la ficha advierte "la purga debe realizarse según el procedimiento del fabricante. No exceder", y es una advertencia correcta, pero necesita cifras y método. Exceder es peligroso: un cojinete lleno de grasa se calienta porque la grasa se agita en vez de repartirse, y puede empujar los sellos y la grasa hacia el bobinado de un motor. En la práctica: se aplica la dosis G (no más del 100 a 150 % de la calculada), con el equipo girando a baja velocidad cuando el fabricante lo permita, con el tapón de drenaje abierto para que salga la grasa vieja, y se cierra el tapón tras un período de marcha. Y el paso previo que la ficha no nombra: limpiar la grasera antes de acoplar la pistola. La purga no sustituye al desmontaje cuando hay desgaste o agua con óxido en las pistas.
6. Recomendación técnica
6.1 Por qué prevenir es más barato
Prevenir cuesta unas barreras y un hábito; corregir cuesta paros, cojinetes, el motor y a veces el tiempo de producción. Un cojinete de un motor de 30 kW no es caro frente a la parada de una unidad hidráulica que alimenta una línea. La calidad de la lubricación se mide en tres cosas: limpieza (que no entre nada), compatibilidad (que no se mezcle) y manejo (que se aplique la grasa correcta, en la cantidad correcta y a tiempo).
6.2 El seguimiento con datos
La mejor forma de saber si la lubricación funciona es medir: temperatura del cojinete (termómetro infrarrojo o sensor), vibración (en especial las bandas de alta frecuencia), ultrasonido (que detecta falta o exceso de grasa mientras se engrasa) y análisis de la grasa purgada. Anotar la fecha, la cantidad y la grasa en cada punto permite ver tendencias y ajustar el intervalo con datos reales en lugar de intuición.
6.3 Seguridad
Antes de engrasar un punto que gire o esté cerca de partes móviles, se aplica el bloqueo de energías o el procedimiento de la planta. La grasa a presión puede inyectarse bajo la piel y causar lesiones graves: nunca se sostiene con la mano un racor que esté bajo presión, y ante una inyección se acude de inmediato a atención médica. Las grasas gastadas y los trapos se desechan según la gestión de residuos de la planta.
7. Procedimientos paso a paso
Los procedimientos que siguen son una guía didáctica. Se adaptan al manual del equipo, a las instrucciones del fabricante de la grasa y a las normas de seguridad de la planta.
7.1 Engrasar un punto con pistola sin contaminarlo
- Identifica el punto en la tabla de lubricación: qué grasa, cuánta y cada cuánto. Toma la pistola o el cartucho con el mismo código de color.
- Si hay partes en movimiento o riesgo, aplica el bloqueo de energías o el procedimiento de la planta.
- Limpia la grasera con un paño limpio que no suelte pelusa; limpia también la boquilla de la pistola. Si la grasera está dañada o rota, se cambia antes de engrasar.
- Acopla la boquilla recta y firme; da las emboladas calculadas (por ejemplo, G ÷ gramos por embolada) despacio, sin forzar.
- Si hay alivio o tapón de drenaje, ábrelo antes de engrasar y ciérralo tras unas horas de marcha.
- Limpia el exceso alrededor de la grasera, tapa la pistola y anota la fecha, la cantidad y la grasa.
7.2 Cambiar de una grasa a otra (cambio de marca o de tipo)
- Consulta la compatibilidad con el fabricante de ambas grasas o la matriz (y el ensayo ASTM D6185 si hay dudas).
- Si es incompatible o dudoso: desmonta, retira la grasa vieja, limpia el cojinete y la carcasa con un solvente aprobado, seca bien y llena con la grasa nueva.
- Si es compatible: purga con la grasa nueva en reengrases sucesivos hasta ver por el alivio solo grasa nueva; acorta los primeros intervalos.
- Observa durante los primeros días: temperatura, ruido, fuga por el sello, ablandamiento de la grasa que sale.
- Actualiza la tabla de lubricación, la etiqueta del punto y el color de la grasera.
7.3 Tomar una muestra de grasa para analizar
- Con el equipo parado y bloqueado, abre el punto de muestreo con herramientas limpias.
- Toma la muestra del interior del cojinete (no de la que ya sale por el alivio y se ensució en el exterior), con una espátula limpia, y colócala en un frasco limpio y cerrado.
- Etiqueta el frasco: equipo, punto, fecha, horas de la grasa, tipo de grasa y la sospecha (agua, partículas, mezcla).
- Envía junto con una muestra de la grasa nueva del mismo lote como referencia.
- Registra el resultado y compáralo con el historial del punto.
7.4 Recibir y almacenar un lote de grasa
- Revisa el envase: sellado, sin golpes, con lote y fecha de fabricación legibles.
- Marca la fecha de recepción y, al abrir, la fecha de apertura.
- Coloca el lote nuevo detrás de los más antiguos (FIFO) y fuera del suelo.
- Al abrir: limpia la tapa, extrae con la espátula exclusiva, nivela la superficie y tapa de inmediato.
- Descarta el envase si la superficie tiene aceite separado en exceso, costra, agua o cuerpos extraños.
8. Casos reales de planta
Los casos siguientes son ilustrativos: combinan situaciones muy frecuentes en plantas industriales y no corresponden a registros de una instalación concreta.
Caso 1 (ilustrativo) · El motor que cambió de marca
El motor de una bomba hidráulica empezó a recalentar un mes después de un mantenimiento. En el taller se había engrasado con una grasa de poliurea sobre una de litio, porque "era la que había". La grasa salió blanda y con aceite separado por el sello y llegó hasta el bobinado. Hubo que desmontar, limpiar el cojinete y rebobinar. Lección: un punto, una grasa, y la compatibilidad se confirma antes, no después.
Caso 2 (ilustrativo) · La grasera que nadie limpiaba
Los rodamientos del ventilador del enfriador fallaban cada seis meses. Se descubrió que la pistola se guardaba sobre un banco con polvo y que la grasera, en una zona sucia de la máquina, se engrasaba sin limpiar. Con un paño y una limpieza antes de cada engrase, y una pistola con tapa, el cambio de rodamientos pasó a hacerse cada tres años. Lección: la grasa llega limpia al cojinete solo si el camino está limpio.
Caso 3 (ilustrativo) · El lavado de fin de turno
Una unidad hidráulica de una planta de alimentos se lavaba cada noche con manguera a presión. El motor tenía un rodamiento con grasa marrón rojiza y aguada, y el sello lateral estaba desgastado. Se cambiaron el rodamiento y el sello, se instaló un deflector, se prohibió dirigir el chorro al cojinete y se acortó el intervalo. Lección: si el agua es parte del proceso, el sello y el intervalo deben diseñarse para el agua, y no basta con engrasar más.
9. Errores comunes que conviene evitar
- Engrasar sin limpiar la grasera y dejar la pistola sin tapa.
- Mezclar grasas porque "las dos son azules" o "las dos son de litio".
- Usar trapos de taller para limpiar la espátula o la boquilla.
- Sobreengrasar: más grasa no es más protección; calienta y daña los sellos.
- Lavar a presión sobre cojinetes y sellos sin deflector.
- Dejar los envases abiertos, al sol o en el suelo.
- No anotar qué grasa lleva cada punto ni cuándo se aplicó.
- Diagnosticar solo por el color, sin textura, olor ni prueba.
- Reengrasar con más frecuencia un cojinete caliente en vez de corregir la causa de la temperatura.
- Purgar siempre aunque la grasa esté sana: se interviene por condición, no por costumbre.
10. Resumen rápido (cheat-sheet)
| Tema | Qué se hace | Señal de problema | Acción |
|---|---|---|---|
| Agua | Proteger sellos, evitar lavado sobre el cojinete | Blanquecina o marrón rojiza, aguada, crepita | Buscar la entrada, purgar, cambiar sello; revisar pistas |
| Partículas | Limpiar al abrir y al engrasar | Arenosa, oscura, brillo metálico, calor | Limpiar la grasera, revisar sellos, analizar |
| Mezcla | Una grasa por punto | Blanda, aceite separado, cambio reciente | Retirar lo mezclado; confirmar compatibilidad |
| Almacén | Envases cerrados, FIFO, utensilios exclusivos | Envase con costra o aceite separado | Descartar; corregir el almacén |
| Dosis | G = 0,005 · D · B | Cojinete caliente tras engrasar | Reducir; medir emboladas |
| Intervalo | Base × fT × fpolvo × fhumedad | Cojinete a más de 85 °C | Atacar la causa del calor y la contaminación |
| Seguridad | Bloqueo, grasa a presión | Inyección de grasa en la piel | Atención médica inmediata |
Glosario breve
- Espesante: componente que forma la red que retiene el aceite en la grasa (litio, calcio, poliurea, arcilla...).
- Aceite base: el aceite de la grasa (mineral, PAO, éster, PAG, silicona...).
- NLGI: escala de consistencia de las grasas, de 000 (muy blanda) a 6 (muy dura).
- Emulsión: mezcla de gotas de agua dispersas en la grasa.
- Sangrado: separación de aceite de la grasa.
- Prueba de crepitación: gota de grasa sobre una placa caliente que crepita si contiene agua.
- Grasera: racor por el que se aplica la grasa al cojinete.
- Purga: expulsar la grasa vieja aplicando grasa nueva por el alivio o drenaje.
- FIFO / PEPS: primero que entra, primero que sale.
- ASTM D6185: práctica para evaluar la compatibilidad de grasas lubricantes.
Normas y datos a validar
- La dosis G = 0,005 · D · B es una regla práctica muy difundida (por ejemplo, en la bibliografía de fabricantes de rodamientos); el fabricante del equipo puede fijar otra, y el rodamiento, la velocidad y el tipo de grasa la modifican.
- La reducción a la mitad por cada 15 °C por encima de 70 °C es una regla orientativa (otras fuentes usan 10 °C); los factores de polvo (0,5 a 0,8) y de humedad (0,5 a 0,7) son valores de referencia, no medidas.
- La matriz de compatibilidad es una simplificación didáctica: la compatibilidad real depende de la formulación; debe confirmarse con el fabricante o con el ensayo ASTM D6185.
- La temperatura de la prueba de crepitación (130 a 150 °C) y las pruebas de campo son indicativas; no sustituyen al análisis de laboratorio (contenido de agua, metales, FTIR).
- El espesor de película del orden de décimas de micrómetro a un micrómetro y la sensibilidad a partículas pequeñas dependen de la velocidad, la carga y la viscosidad.
- El plazo de almacenamiento y el criterio de descarte se toman de la ficha técnica de cada grasa.
- El gramaje por embolada de la pistola debe medirse en cada herramienta.
- Las normas aplicables (por ejemplo, ISO 6743-9 sobre clasificación de grasas, DIN 51825 sobre grasas para rodamientos y los procedimientos de bloqueo de energías de la planta) deben consultarse en su última versión.
- El número impreso al pie de la ficha (81) es el de la página del libro; en la serie del blog es la hoja 31.
11. Laboratorio de la grasa limpia
El laboratorio tiene tres mesas. En Compatibilidad eliges el espesante, el aceite base y el grado NLGI de la grasa que está en el cojinete y de la que quieres agregar; ves la matriz de espesantes con la celda marcada y un veredicto (compatible, dudoso, incompatible) con lo que debes hacer. En Reengrase introduces el diámetro y el ancho del rodamiento, la temperatura, el intervalo base, el polvo, la humedad y la cantidad que aplicas; ves la dosis G, los factores, el intervalo ajustado, las aplicaciones y los gramos por año. En Diagnóstico de muestra recibes pistas de una grasa (color, textura, olor, prueba rápida) y eliges la causa; el laboratorio te explica por qué.
Pruebas sugeridas:
- En Compatibilidad, pulsa Litio + poliurea y luego Mismo espesante, aceites distintos: observa que mezclar mineral con poliglicol es incompatible aunque el espesante sea el mismo.
- Prueba Mezcla mineral + PAO con el complejo de litio: es compatible, pero lee la recomendación.
- En Reengrase, pulsa Caliente, polvo y humedad: el intervalo de 4000 h cae a 350 h.
- Prueba Sobreengrasado (×2) y lee el aviso: más grasa no es más protección.
- En Diagnóstico, responde varias muestras con Nueva muestra; fíjate en el caso de la grasa oscura y dura: no es contaminación externa.
Qué hace el modelo: la compatibilidad se toma de una tabla didáctica de espesantes y otra de aceites base, y el veredicto es el peor de los dos; la dosis es G = 0,005 · D · B; el intervalo es el base multiplicado por 0,5(T − 70)/15 (para T mayor que 70 °C) y por los factores de polvo y humedad; los gramos por año se calculan con 8000 h de funcionamiento. Las pistas del diagnóstico son típicas y simplificadas. Qué no hace: no sustituye a la ficha del fabricante ni al análisis de laboratorio, no modela la carga ni la velocidad del cojinete, y no representa todas las formulaciones reales.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
(a) G = 0,005 · 100 · 25 = 12,5 g.
(b) Con el doble se aplican 25 g; el exceso es 25 − 12,5 = 12,5 g por aplicación, que no se reparte y se convierte en calor y en presión sobre el sello.
(c) Aplicaciones por año = 8000 / 4000 = 2; consumo = 2 · 12,5 = 25 g al año.
Solución:
(a) f = 0,5(85 − 70)/15 = 0,51 = 0,5; intervalo = 6000 · 0,5 = 3000 h.
(b) f = 0,52 = 0,25; intervalo = 1500 h.
(c) f = 0,522/15 = 0,51,467 = 0,362; intervalo = 6000 · 0,362 = 2171 h.
Solución:
(a) fT = 0,25; intervalo = 4000 · 0,25 · 0,5 · 0,7 = 350 h, es decir 8,75 % del base.
(b) 8000 / 350 = 22,9 aplicaciones al año.
(c) G = 0,005 · 85 · 19 = 8,075 g; consumo = 22,86 · 8,075 = 185 g al año. Con el intervalo base serían 2 · 8,075 = 16,15 g. El cojinete gasta once veces más grasa y, si las condiciones no cambian, es una señal de que hay que corregir el calor, el sello o la protección.
Solución:
Tras cada aplicación la fracción se multiplica por 60 / (60 + 10) = 6/7 = 0,857.
Tras 10: (6/7)10 = 0,214 (21 %).
Para 5 %: n = ln 0,05 / ln(6/7) = 19,4, es decir 20 aplicaciones.
El modelo es optimista (la mezcla real no es perfecta, y parte de la grasa vieja queda en las zonas muertas), pero muestra la lección: purgar una grasa incompatible por reengrase lleva muchas aplicaciones; si la mezcla es grave, conviene desmontar y limpiar.
Solución:
1) Factor de temperatura: fT = 0,5(85 − 70)/15 = 0,5.
2) Intervalo ajustado: 3000 · 0,5 · 0,8 = 1200 h.
3) Dosis: G = 0,005 · 72 · 19 = 6,84 g.
4) Consumo por rodamiento: (8000 / 1200) · 6,84 = 45,6 g al año.
5) Planta: 30 · 45,6 = 1368 g al año.
6) Cartuchos: 1368 / 400 = 3,42, es decir 4 cartuchos de 400 g (redondeado hacia arriba).