¡Bienvenidos nuevamente al blog de Welectronic! En la hoja anterior (la 20, publicación 74) estudiamos las bombas hidráulicas: el componente que convierte la energía del motor en caudal de aceite. Antes (publicación 73) construimos los fundamentos de presión, caudal y potencia, y en el bloque de neumática ya conocimos al cilindro con aire. Hoy llegamos al actuador lineal por excelencia: el cilindro hidráulico, el elemento que transforma presión y caudal en fuerza y movimiento. Esta es la hoja 21 de la serie y la tercera del bloque de hidráulica (hojas 19 a 32); las hojas siguientes continuarán el curso con el resto de componentes del circuito. Recorremos los cuatro tipos de cilindro, sus partes y sellos, el cálculo de fuerza y velocidad con las áreas del émbolo y anular, el montaje y la alineación (incluido el pandeo del vástago con la fórmula de Euler), las fallas y el mantenimiento, y una guía de selección en siete pasos. Es un mini curso: ficha punto por punto, correcciones técnicas, casos de planta, errores comunes, cheat-sheet, 5 problemas resueltos, 5 propuestos y un banco de cilindros interactivo con animación.
Qué vas a aprender
- Cómo funcionan y dónde se usan los cilindros de simple efecto, doble efecto, vástago pasante y telescópicos.
- El nombre y la función de cada parte (camisa, culata, pistón, vástago, guía, tuerca de retención) y de cada sello (del pistón, del vástago, rascador y O-ring).
- Las fórmulas F = p·A·η y v = Q/A, con sus unidades, y por qué al retraer el cilindro es más rápido, más débil y devuelve más caudal.
- La intensificación de presión cuando se bloquea el lado del vástago: un riesgo real que la ficha no menciona.
- Cómo elegir el diámetro del émbolo y del vástago, y cómo comprobar el pandeo con Euler y Johnson.
- Cómo montar y alinear un cilindro, y por qué nunca hay que cargarlo lateralmente.
- Las cinco fallas de la ficha (fugas internas y externas, vástago dañado, sobrecalentamiento y contaminación), la prueba de deriva y un plan de mantenimiento preventivo.
- La regla de seguridad más importante: soportar la carga antes de despresurizar.
Mapa visual del tema
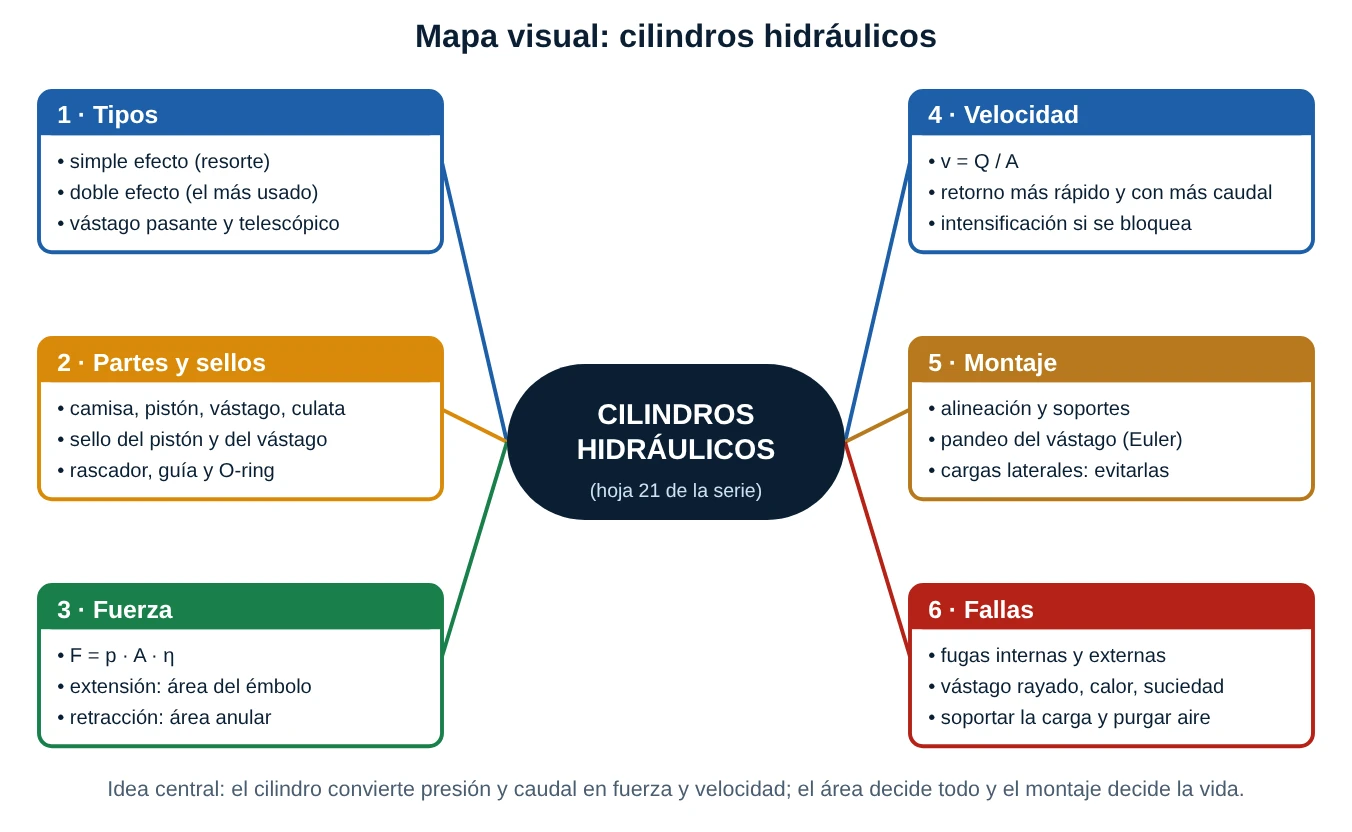
Léelo de izquierda a derecha y de arriba abajo: primero qué tipo de cilindro necesitas y de qué está hecho; luego cuánta fuerza entrega (depende del área y de la presión) y a qué velocidad se mueve (depende del área y del caudal); después cómo se monta (alineación, soportes y pandeo) y, al final, cómo falla cuando algo de lo anterior se descuida. Un hilo conductor recorre todo el tema: el área manda. El mismo cilindro tiene dos áreas (la del émbolo y la anular) y por eso sale lento y fuerte, y vuelve rápido y débil.
1. Tipos de cilindros
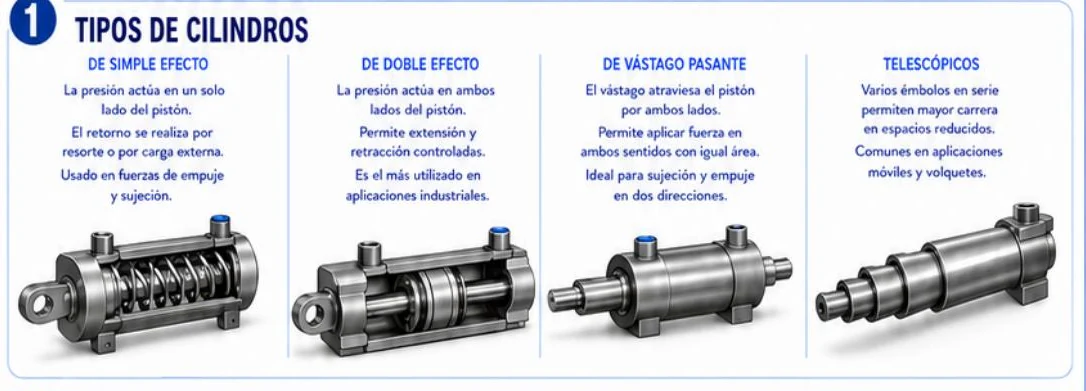
Un cilindro hidráulico es un actuador lineal: un pistón que se desliza dentro de un tubo y que, empujado por el aceite a presión, mueve un vástago. La ficha distingue cuatro familias según cómo se aplica la presión y cómo es el vástago.
1.1 Cómo funciona cada tipo, paso a paso
Simple efecto
- Extensión: el aceite entra por un solo puerto, el del fondo, y empuja el pistón con toda su área.
- Reacción del resorte: el lado del vástago no recibe aceite a presión; en él hay un resorte (como el dibujo de la ficha) o simplemente aire a presión atmosférica a través de un respiradero.
- Retorno: al conectar el puerto a tanque, el resorte o la carga externa (un peso, por ejemplo) devuelven el pistón. El retorno no es hidráulico: no depende del caudal de la bomba.
Es el típico de sujeción y empuje: gatos hidráulicos, extractores, bloqueos de seguridad, topes. Ahorra una línea y una válvula, pero no puede empujar ni tirar con fuerza en el retorno, y el resorte resta fuerza útil al extender (F = p·A − Fresorte).
Doble efecto
- Extensión: el aceite entra por el puerto del fondo (puerto A) y el del lado del vástago (puerto B) descarga a tanque.
- Retracción: la válvula direccional invierte la conexión: el aceite entra por B y sale por A.
- Control: como las dos cámaras son hidráulicas, el movimiento se puede controlar y detener en cualquier posición, en los dos sentidos.
Es el más usado en la industria (como dice la ficha): prensas, elevadores, compuertas, excavadoras, inyectoras. Su particularidad es que tiene dos áreas distintas (émbolo y anular), de modo que fuerza y velocidad son diferentes en cada sentido (sección 3).
De vástago pasante
El vástago atraviesa el pistón y sale por los dos extremos. Ambas cámaras tienen la misma área anular (si los dos vástagos tienen el mismo diámetro), así que la fuerza y la velocidad son iguales en los dos sentidos. Sirve para mesas, ejes de guiado, cilindros que accionan un mecanismo por los dos lados, y para fijar un fin de carrera o un sensor en el extremo libre. A cambio ocupa más espacio y necesita sellos y guías en las dos tapas.
Telescópicos
Tienen varios émbolos (etapas) anidados, uno dentro de otro, como un telescopio. Al aplicar presión salen primero las etapas de mayor diámetro, que son las que necesitan menor presión para mover la misma carga, y después las menores. Entregan una carrera muy larga con poca longitud recogida: volquetes, grúas, plataformas, elevadores. Su costo es que la fuerza disminuye y la velocidad aumenta en cada etapa (menos área); el simulador lo muestra con un telescopio de tres etapas.
1.2 Comparativa rápida
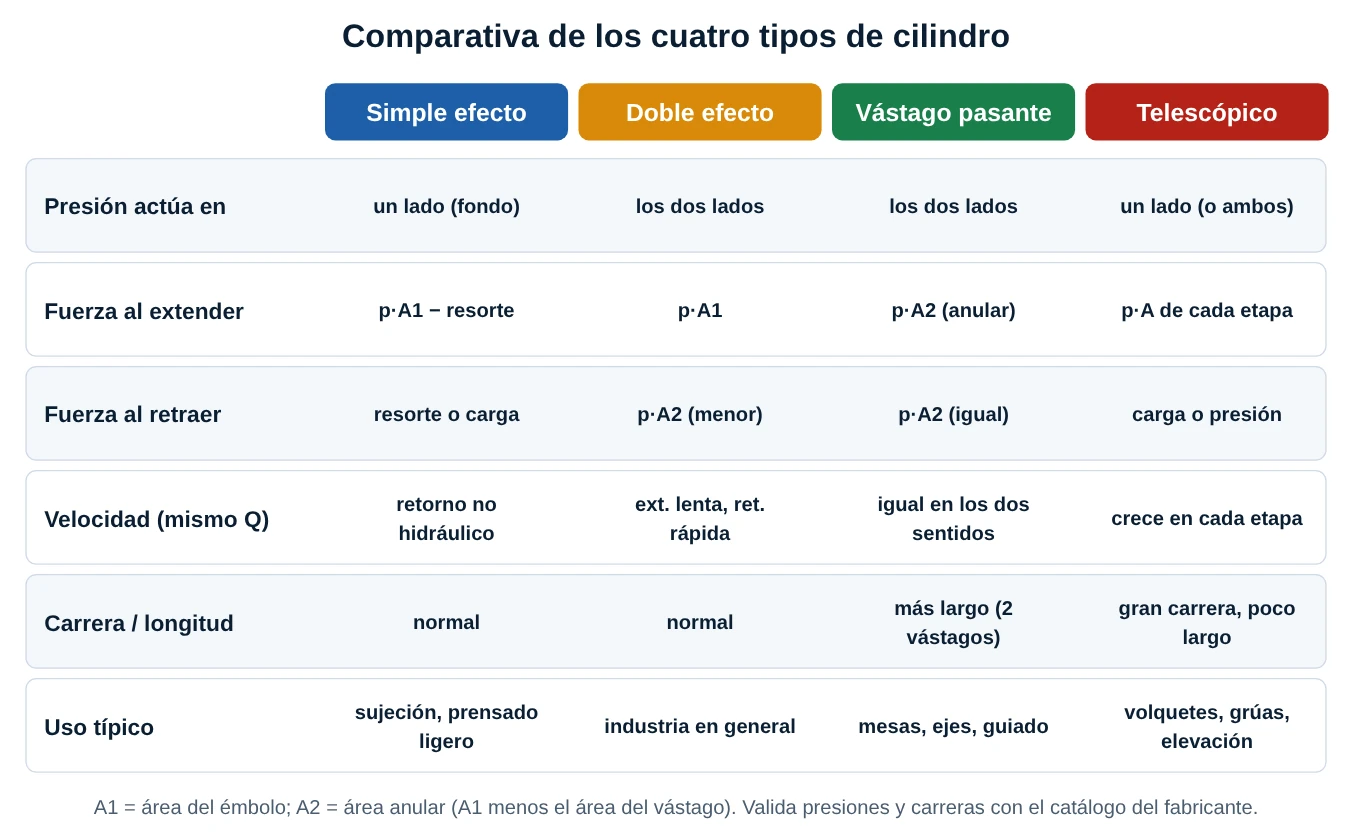
Corrección técnica 1 (tipos): la ficha dice que el cilindro de vástago pasante aplica fuerza "con igual área" en ambos sentidos. Es cierto solo si los dos vástagos tienen el mismo diámetro; existen cilindros pasantes con vástagos de distinto diámetro, y entonces las áreas ya no son iguales. Además, de los telescópicos conviene precisar que pueden ser de simple o de doble efecto; los de volquete suelen ser de simple efecto (baja la carga con su peso) y la fuerza cae etapa a etapa. Y en los de simple efecto con resorte, el resorte resta parte de la fuerza disponible.
2. Partes y sellos
2.1 Las partes, una por una
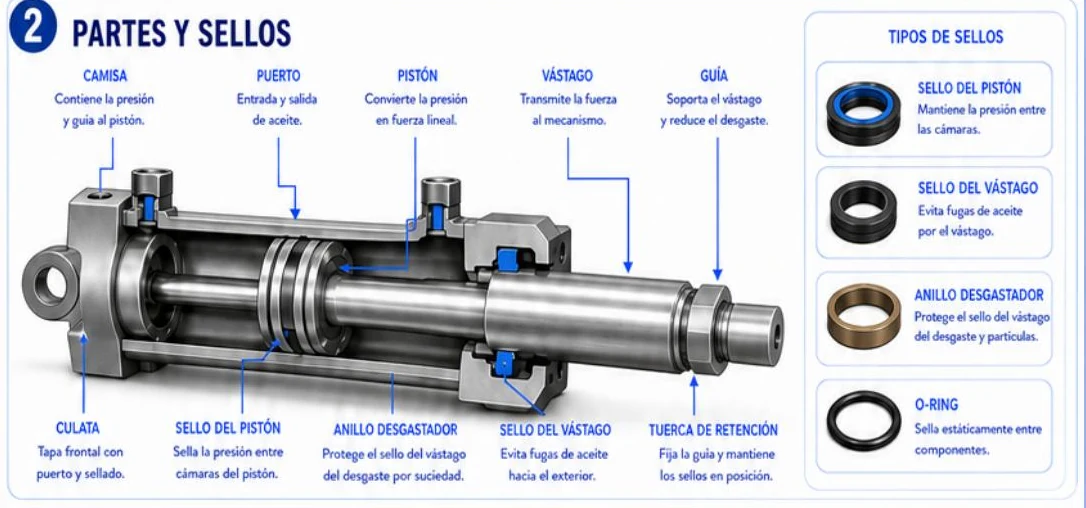
Sigue la ficha de izquierda a derecha, como si recorrieras el aceite y la fuerza dentro del cilindro:
- Culata (tapa del fondo): cierra el extremo trasero, lleva el puerto de entrada y suele tener el ojo o la rótula de fijación. Soporta la presión de la cámara del fondo.
- Camisa (tubo o barril): contiene la presión y guía al pistón. Su interior se rectifica (bruñido) para que el sello deslice sin desgastarse; por eso un rayón en la camisa produce fuga interna.
- Puertos: entrada y salida del aceite. Uno en cada cámara (en un doble efecto).
- Pistón: convierte la presión en fuerza lineal: F = p·A. Lleva el sello del pistón (que separa las cámaras) y, normalmente, bandas guía.
- Vástago: transmite la fuerza al mecanismo. Es de acero rectificado y cromado (o tratado) para resistir el desgaste y la corrosión, y debe resistir también el pandeo.
- Guía (cabeza o gland): soporta el vástago, lo centra y reduce el desgaste; aloja el sello del vástago y el rascador.
- Tuerca de retención: fija la guía y mantiene los sellos en posición (en otros diseños la guía va roscada, atornillada o con anillo de retención).
2.2 Los sellos: qué hace cada uno
- Sello del pistón: mantiene la presión entre las cámaras. Si falla hay fuga interna: el cilindro pierde fuerza o se desliza bajo carga.
- Sello del vástago: evita que el aceite salga hacia el exterior. Si falla hay fuga externa, visible como aceite en el vástago.
- Rascador (limpiador): raspa la suciedad y el agua del vástago cuando entra, para que no dañen el sello ni la camisa.
- O-ring: sello estático entre piezas que no se mueven entre sí (tapas, guía, camisa). Se aloja en una ranura y se deforma al apretar.
- Bandas guía (anillos de desgaste): piezas de material antifricción (poliéster, PTFE, bronce) que evitan el contacto metal con metal entre pistón y camisa, y entre vástago y guía, y absorben las cargas laterales pequeñas.
Los sellos se eligen según presión, velocidad, temperatura y fluido. Valores orientativos (validar con el fabricante): el NBR (nitrilo) trabaja de unos −30 a +100 °C con aceite mineral; el FKM (Viton) llega a unos 200 °C y soporta fluidos más agresivos; el poliuretano resiste muy bien la abrasión y la presión; el PTFE tiene la fricción más baja y se usa en cilindros de baja fuga y alta velocidad. La velocidad máxima típica de deslizamiento de un cilindro estándar ronda 0,5 m/s, aunque depende de los sellos y del diseño.
2.3 Lo que la ficha no menciona: la amortiguación
Muchos cilindros industriales tienen amortiguación de fin de carrera: un casquillo en el pistón entra en un orificio de la tapa, atrapa aceite y lo obliga a salir por una válvula de aguja regulable, frenando al pistón antes del tope. Sin ella, la energía cinética de una carga grande se descarga contra la tapa: golpe, ruido, fatiga y pernos flojos. Con amortiguación se ajusta la aguja hasta que el cilindro llegue suave, y una válvula antirretorno en el puerto permite que el pistón arranque sin frenos en el sentido contrario.
Corrección técnica 2 (nombres de piezas): la ficha llama "anillo desgastador" a una pieza que "protege el sello del vástago del desgaste y de partículas" y que se ve como un anillo de bronce. Las dos funciones son distintas: lo que protege el sello de la suciedad es el rascador (limpiador) de la cabeza; el anillo de desgaste (banda guía) es el que evita el contacto metal con metal. Un casquillo de bronce como el del dibujo es en realidad un casquillo guía del vástago. En el taller usa los nombres del catálogo del fabricante (rascador, banda guía, casquillo) para pedir el repuesto correcto.
3. Fuerza y velocidad
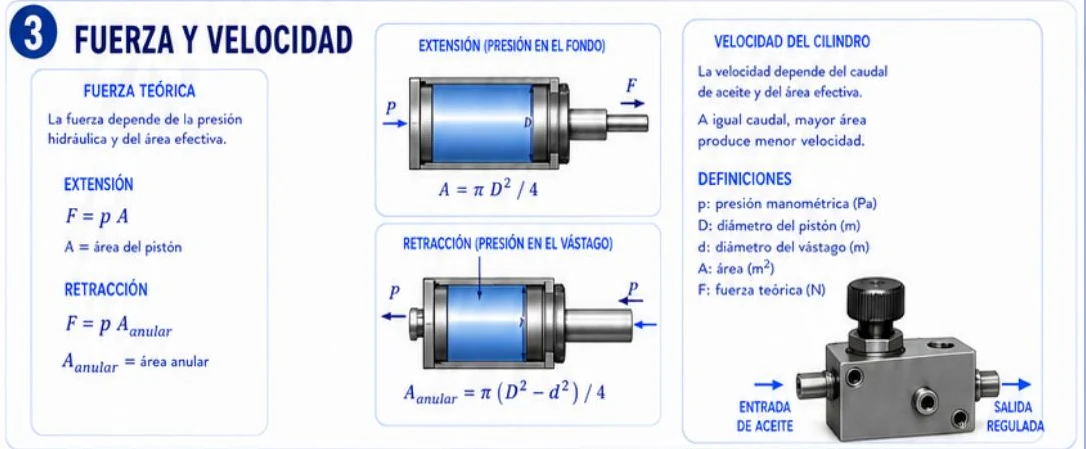
3.1 De dónde sale F = p · A
La presión es fuerza por unidad de área: p = F / A. Despejando, F = p · A. En unidades del SI: p en pascales (Pa) y A en m² dan F en newtons (N). En la práctica industrial la presión se mide en bar (1 bar = 105 Pa) y el área en cm² (1 cm² = 10−4 m²), así que cada bar sobre cada cm² produce 105 · 10−4 = 10 N. Por eso la fórmula práctica es:
F (kN) = p (bar) · A (cm²) / 100, y en fuerza real F = p · A · η / 100
donde η es el rendimiento mecánico (fricción de sellos y guías, normalmente 0,90 a 0,95; validar con el fabricante). El área del émbolo con el diámetro D en milímetros es A (cm²) = π · D² / 400.
3.2 Extensión y retracción: dos áreas distintas
- Extensión (presión en el fondo): el aceite empuja toda el área del émbolo: A1 = π·D²/4. Es el área más grande: la mayor fuerza.
- Retracción (presión del lado del vástago): el vástago ocupa parte del área y el aceite solo actúa sobre la corona anular: A2 = π·(D² − d²)/4. Menor área: menor fuerza.
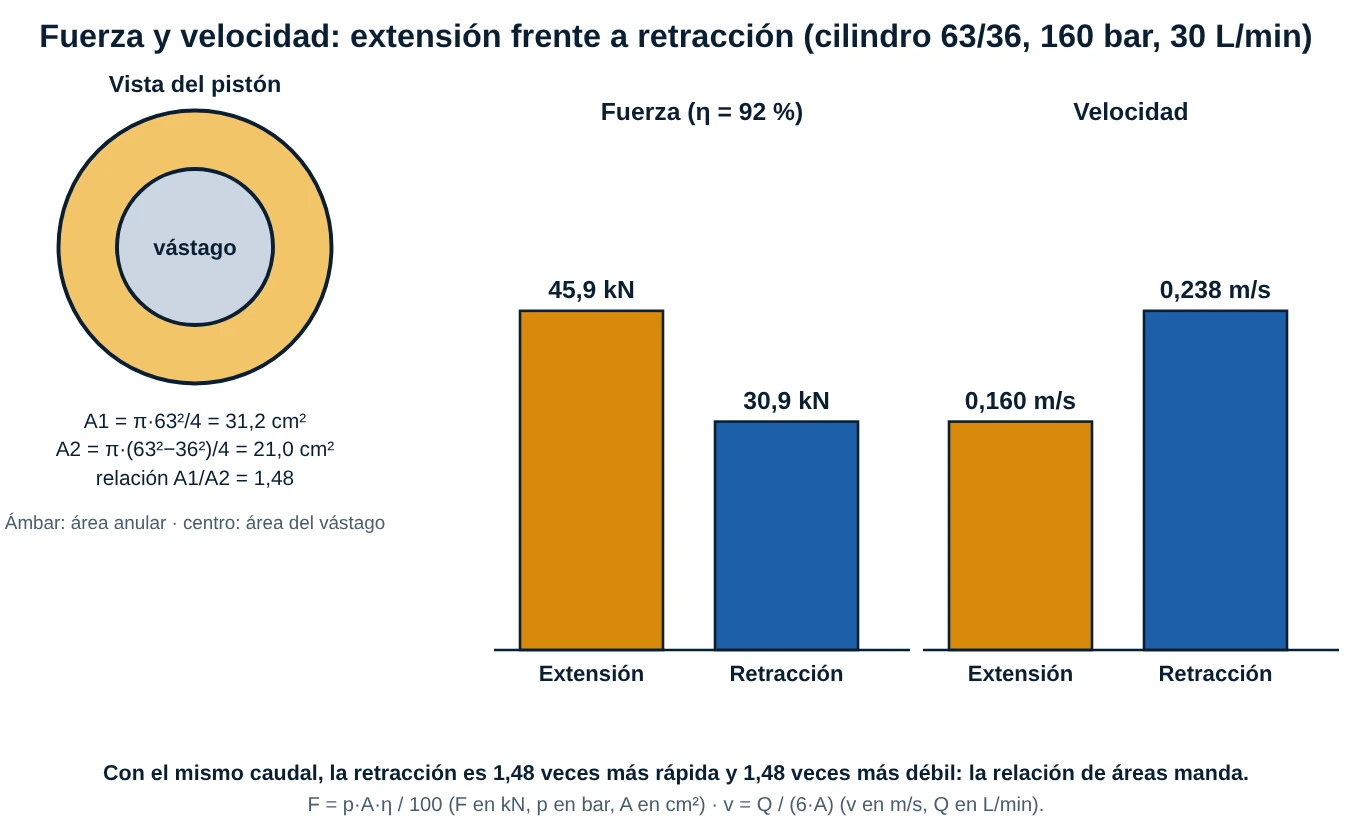
- Relación de áreas: φ = A1 / A2. Con un vástago grande (d casi igual a D) φ es alta; con un vástago delgado φ se acerca a 1.
Ejemplo con un cilindro de 63 mm de émbolo y 36 mm de vástago: A1 = π·63²/400 = 31,17 cm²; A2 = π·(63² − 36²)/400 = 20,99 cm²; φ = 1,485. A 160 bar y con η = 0,92: Fext = 160 · 31,17 / 100 · 0,92 = 45,9 kN y Fret = 160 · 20,99 / 100 · 0,92 = 30,9 kN.
3.3 La velocidad: v = Q / A
El cilindro se mueve tan rápido como la bomba le llena la cámara: en un tiempo dt entra un volumen Q·dt, y ese volumen es el área por el desplazamiento (A·dx). De ahí v = Q / A. Con Q en L/min y A en cm², la velocidad en m/s es:
v (m/s) = Q (L/min) / (6 · A (cm²))
(Comprobación: 30 L/min = 500 cm³/s; sobre 50 cm² da 10 cm/s = 0,1 m/s; con la fórmula, 30 / (6·50) = 0,1 m/s.) La ficha lo resume bien: "a igual caudal, mayor área produce menor velocidad". El tiempo de un movimiento es carrera / velocidad.
3.4 El caudal de retorno: la sorpresa de la retracción
El aceite que sale de la cámara opuesta también tiene que caber en la línea y la válvula. Al extender, del lado del vástago sale Q · A2/A1 (menos que la bomba); al retraer, del lado del fondo sale Q · A1/A2 = Q · φ, más que el caudal de la bomba. En el cilindro 63/36 con 24 L/min la bomba entrega 24 L/min y por el retorno de la retracción salen 35,6 L/min. Si la válvula o el filtro de retorno están dimensionados "justo para el caudal de la bomba", la retracción se frena y se calienta el aceite (por eso en el dimensionamiento de la válvula direccional y del filtro de retorno se usa el caudal máximo de retorno, no el de la bomba).
3.5 Intensificación de presión: el riesgo oculto
Imagina que durante la extensión el puerto del vástago queda bloqueado (una válvula antirretorno, un freno, un montaje de control mal calculado). La presión p1 en el fondo empuja con p1·A1 y el aceite atrapado del lado del vástago debe equilibrarla: p2·A2 = p1·A1, es decir p2 = p1 · A1/A2 = p1 · φ. Con un cilindro 100/70 a 160 bar: p2 = 160 · 1,961 = 314 bar, muy por encima de los 250 bar que suele aguantar un cilindro industrial. Los sellos se revientan, la camisa se hincha o el puerto estalla. El alivio de la bomba no protege esa cámara: la sobrepresión nace dentro del cilindro. Se evita con válvulas de alivio cruzadas, circuitos con vástago a tanque y verificando siempre la relación de áreas en circuitos con retención o contrabalance.
3.6 Fuerza real: lo que resta la carrera
- Rendimiento mecánico (fricción): de 5 a 10 % de la fuerza teórica se pierde en sellos y guías.
- Contrapresión del retorno: la cámara opuesta nunca está exactamente a 0 bar: F = (p1·A1 − p2·A2) · η. Una línea de retorno restringida (válvula de alivio de retorno, filtro sucio, enfriador) puede restar varios kN.
- Aceleración: para arrancar una masa grande rápido hace falta fuerza extra (F = m·a).
- Resorte (simple efecto): resta su fuerza al extender.
Corrección técnica 3 (fuerza): la ficha escribe F = p · Aanular para la retracción. Es válido solo si la cámara opuesta está a presión cero (retorno directo a tanque) y se ignora la fricción: es la fuerza teórica, como indica el propio título. La expresión general es F = (p1A1 − p2A2)·η. Además, la ficha define p como "presión manométrica (Pa)"; en planta se usa bar o MPa (1 MPa = 10 bar), así que conviene escribir siempre la unidad al lado de cada número. La ficha tampoco da la fórmula de velocidad (v = Q/A) ni el caudal de retorno; ya los tienes arriba. La fotografía de la válvula "entrada de aceite / salida regulada" corresponde a un regulador de caudal: ver sección 6.
3.7 Controlar la velocidad
El esquema de la ficha con una válvula de aguja ilustra cómo se regula la velocidad: se limita el caudal que llega o sale del cilindro. Hay dos ubicaciones (en hidráulica se usan igual que en neumática, pero con una gran diferencia: el aceite no es compresible, por lo que el control es mucho más preciso).
- Regulación a la entrada (meter-in): estrangula el caudal que entra. Funciona bien con cargas que se oponen al movimiento (empuje contra una resistencia); si la carga tira en el mismo sentido (carga que cae) el cilindro se escapa.
- Regulación a la salida (meter-out): estrangula el aceite que sale, generando una contrapresión que frena el cilindro: controla también cargas "arrastrantes" (que ayudan al movimiento). Cuidado: genera calor y, con el vástago a la salida, intensificación (sección 3.5).
- Válvulas reguladoras con antirretorno regulan un sentido y dejan pasar libremente el otro.
- Bomba de caudal variable o válvulas proporcionales para control fino.
4. Cómo elegir un cilindro, paso a paso
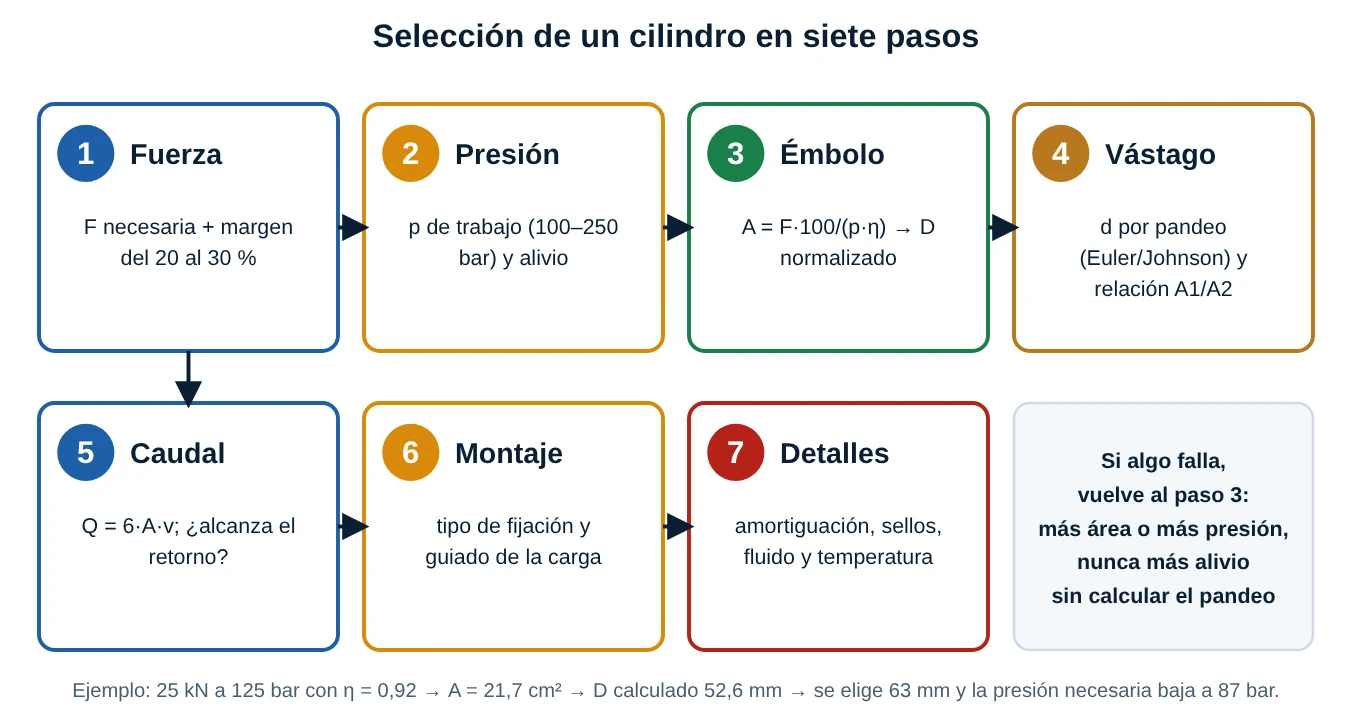
La ficha no trae un método de selección, pero es lo que más se necesita en el trabajo. Sigue estos pasos en orden:
- Fuerza necesaria: calcula la carga (peso, resistencia del proceso, fricción) y suma 20 a 30 % de margen para aceleraciones, fricción y desgaste.
- Presión de trabajo: elige una presión entre 100 y 250 bar (la mayoría de las máquinas industriales usa 160 o 210 bar; las móviles pueden llegar a 350 bar). Mayor presión permite menor cilindro, pero exige mejores sellos y bomba.
- Área y diámetro del émbolo: A (cm²) = F (kN)·100 / (p (bar)·η); luego D = √(400·A/π) y se elige el diámetro normalizado inmediato superior (series típicas: 32, 40, 50, 63, 80, 100, 125, 160, 200 mm; ver ISO 3320, validar).
- Diámetro del vástago: se elige por pandeo (sección 5) y por la relación de áreas que se desea (φ = 1,25 a 2 es lo habitual con vástagos normalizados de 0,5 a 0,7 de D).
- Caudal: con la velocidad deseada, Q = 6·A·v (L/min, A en cm², v en m/s). Comprueba también el caudal de retorno (Q·φ).
- Montaje: elige fijación (pies, brida, muñones, orejas, rótula) según cómo se mueve la carga, y guíala si hay cargas laterales.
- Detalles: amortiguación, tipo de sellos (temperatura y fluido), acabado del vástago, sensores de posición, tolerancias de los puertos, protección contra la corrosión.
| Émbolo D (mm) | Vástago d (mm) | A1 (cm²) | A2 (cm²) | φ = A1/A2 | F ext. a 160 bar, η = 0,92 (kN) | F ret. (kN) |
|---|---|---|---|---|---|---|
| 40 | 22 | 12,6 | 8,8 | 1,43 | 18,5 | 12,9 |
| 50 | 28 | 19,6 | 13,5 | 1,46 | 28,9 | 19,8 |
| 63 | 36 | 31,2 | 21,0 | 1,48 | 45,9 | 30,9 |
| 80 | 45 | 50,3 | 34,4 | 1,46 | 74,0 | 50,6 |
| 100 | 56 | 78,5 | 53,9 | 1,46 | 115,6 | 79,4 |
| 125 | 70 | 122,7 | 84,2 | 1,46 | 180,6 | 124,0 |
| 160 | 90 | 201,1 | 137,4 | 1,46 | 296,0 | 202,3 |
| 200 | 110 | 314,2 | 219,1 | 1,43 | 462,4 | 322,6 |
Pares D/d típicos de catálogo (los valores exactos dependen del fabricante). Observa cómo la fuerza crece con el cuadrado del diámetro: duplicar D cuadruplica la fuerza.
5. Montaje y alineación
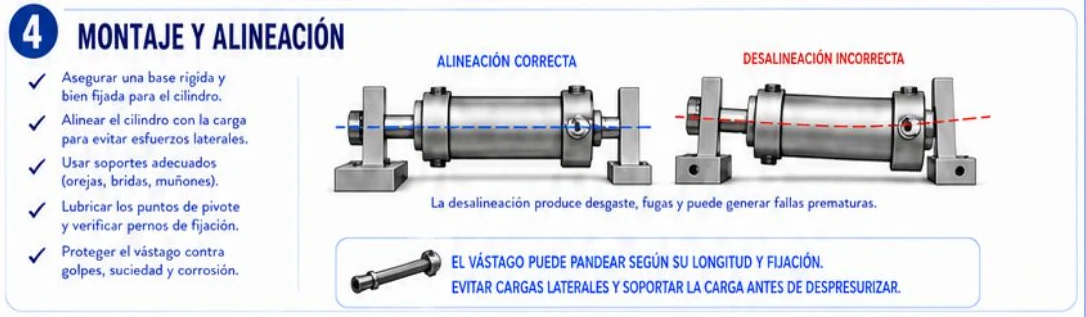
5.1 La lista de verificación de la ficha, explicada
- Base rígida y bien fijada: una base que se flexiona deforma el cilindro y genera cargas laterales cuando se aplica la fuerza. Verifica que la estructura soporte la reacción completa (la misma F en sentido contrario).
- Alinear el cilindro con la carga: el eje del vástago debe coincidir con la dirección de movimiento de la carga. Cualquier desalineación aparece como fuerza lateral sobre el vástago y el casquillo guía.
- Soportes adecuados: orejas (horquilla trasera), bridas (anterior o posterior) y muñones (pivote intermedio) según el movimiento: fijaciones rígidas (pies, bridas) para cargas guiadas; fijaciones articuladas (orejas, rótula, muñones) cuando la carga describe un arco.
- Lubricar pivotes y verificar pernos: los pasadores y rótulas secos desalinean el cilindro; los pernos flojos se cortan por fatiga. Aprieta con el par indicado.
- Proteger el vástago: un golpe, una salpicadura de soldadura o la corrosión rayan el cromado y destruyen el sello del vástago en pocos ciclos. En ambientes sucios usa fuelles o fundas.
5.2 El pandeo del vástago: por qué un vástago largo se dobla
Cuando el cilindro empuja, el vástago trabaja como una columna sometida a compresión. Si es largo y delgado, antes de aplastarse se dobla de lado de golpe: eso es el pandeo, y sucede a una carga menor a la que aplastaría el material. Es la advertencia de la ficha: "el vástago puede pandear según su longitud y fijación". El modelo clásico es la fórmula de Euler:
Fcr = π² · E · I / (K · L)² con I = π · d⁴ / 64
- E: módulo de elasticidad del acero, unos 210 000 MPa (210 GPa).
- I: momento de inercia de la sección del vástago (mm⁴): crece con la cuarta potencia del diámetro. Un vástago de 36 mm tiene I = 82 448 mm⁴; uno de 45 mm, 201 289 mm⁴: un 22 % más grueso resiste 2,4 veces más.
- L: longitud libre del vástago (carrera extendida más lo que sale sin soporte), en mm. Está al cuadrado en el denominador: duplicar la longitud divide la carga crítica entre cuatro.
- K: factor de fijación (longitud efectiva Le = K·L): 2,0 empotrado-libre; 1,0 articulado-articulado; 0,7 empotrado-articulado; 0,5 empotrado-empotrado.
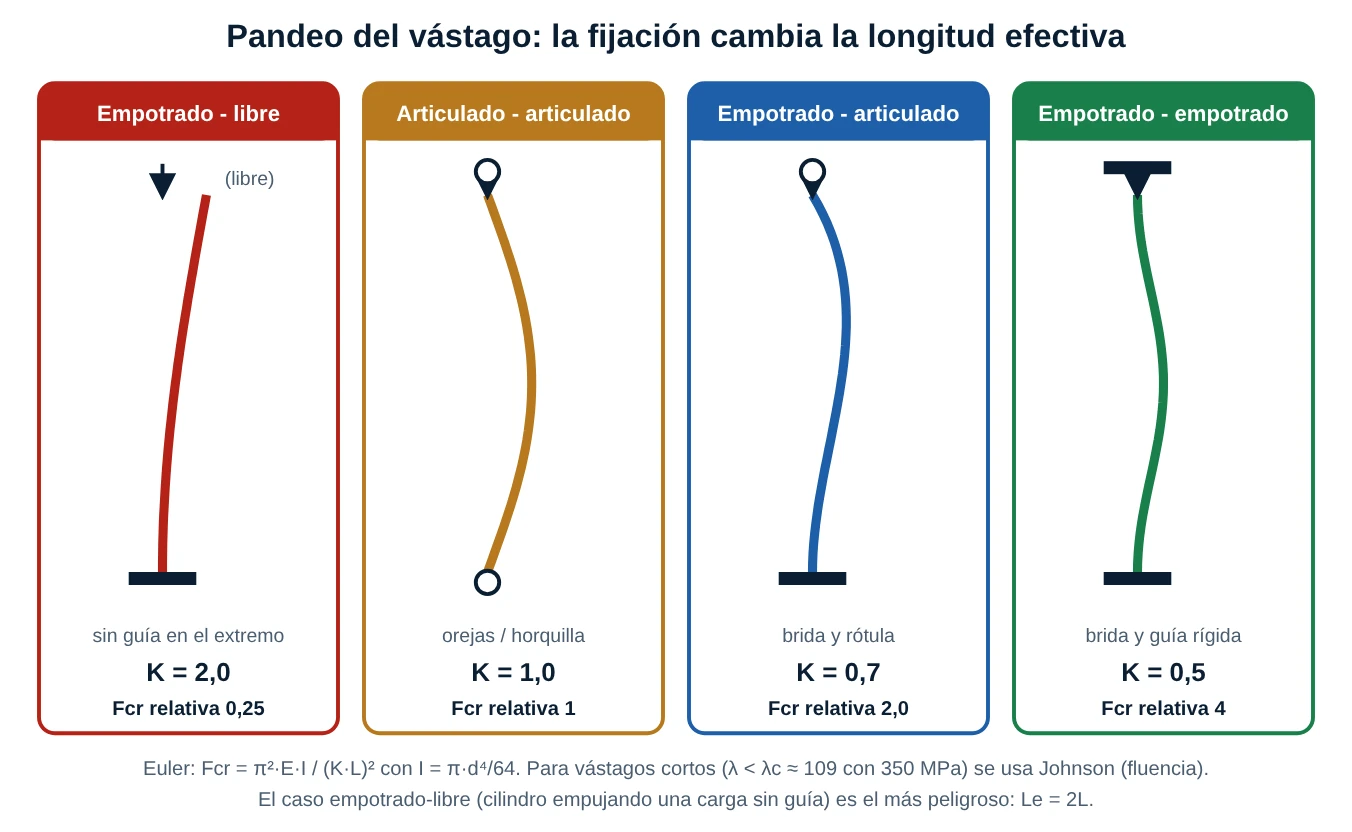
Vástagos cortos (Johnson). La fórmula de Euler solo vale para vástagos esbeltos: la esbeltez λ = Le / r (con r = d/4 para una barra maciza) debe superar λc = π·√(2E/σy) ≈ 109 con σy = 350 MPa. Si λ es menor, el vástago falla antes por fluencia y se usa la fórmula de Johnson: Fcr = A · σy · (1 − σy·λ² / (4π²E)). El simulador aplica la que corresponde.
Coeficiente de seguridad. La carga de trabajo debe quedar bien por debajo de Fcr: se usa un coeficiente de seguridad del orden de 3,5 (valor orientativo; validar con el fabricante, que además publica diagramas de carrera máxima admisible por diámetro y montaje). Ejemplo: cilindro 63/36 a 160 bar con empuje de 49,9 kN y 1000 mm libres, articulado-articulado: Fcr = 170,9 kN y coeficiente 3,43; con K = 2 (extremo libre), Fcr baja a 42,7 kN y el vástago pandea.
| Fijación y guiado | K | Fcr del vástago de 36 mm con 1000 mm libres (kN) | Estado a 160 bar (F = 49,9 kN) |
|---|---|---|---|
| Empotrado - libre | 2 | 42,7 (Euler) | pandea (coef. 0,86) |
| Articulado - articulado | 1 | 170,9 (Euler) | poco margen (coef. 3,43) |
| Empotrado - articulado | 0,7 | 265,3 (Johnson) | seguro (coef. 5,32) |
| Empotrado - empotrado | 0,5 | 309,8 (Johnson) | seguro (coef. 6,21) |
5.3 Cargas laterales y desalineación
El cilindro está diseñado para trabajar solo con fuerza axial. Una carga lateral actúa como una palanca sobre el casquillo guía y el pistón: se concentra la presión de contacto, se rayan el cromado y la camisa, se desgastan las bandas y se parte el sello del vástago. La ficha muestra la comparación entre alineación correcta (el eje del cilindro coincide con la línea de la carga) y desalineación incorrecta (el eje queda quebrado) y concluye: "la desalineación produce desgaste, fugas y puede generar fallas prematuras". Buenas prácticas:
- Fijaciones articuladas en los dos extremos para cargas que giran; los pasadores deben ser paralelos entre sí (con una base en un plano).
- Si la carga se mueve en línea recta y el cilindro es rígido, usa guías lineales en la carga y una unión flotante (acople con juego) en la punta del vástago.
- Verifica la alineación con el cilindro sin presión: el vástago debe desplazarse a mano o con baja presión sin trabarse.
Corrección técnica 4 (montaje): la ficha advierte del pandeo pero no da ningún criterio. Añade siempre el cálculo de Euler/Johnson de la sección anterior, o consulta el diagrama del fabricante, porque la longitud de pandeo no es la carrera: incluye el voladizo del vástago y la distancia entre apoyos con el cilindro extendido. Sobre "soportar la carga antes de despresurizar", además de la buena práctica conviene usar bloqueos mecánicos y válvulas de bloqueo (check pilotada o contrabalance) para que la carga no dependa solo de la estanqueidad del sello del pistón.
6. Fallas y mantenimiento
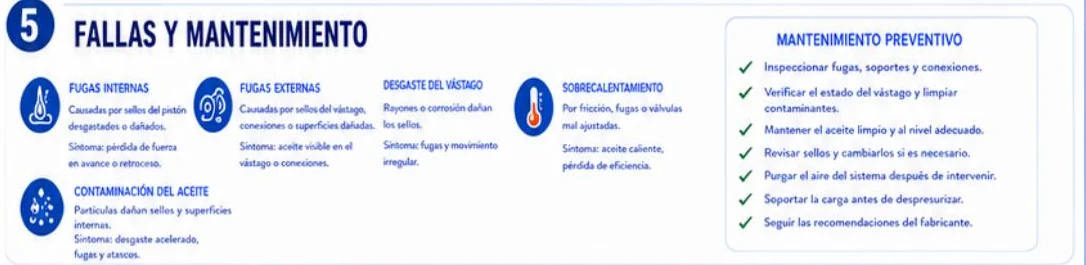
6.1 Fugas internas
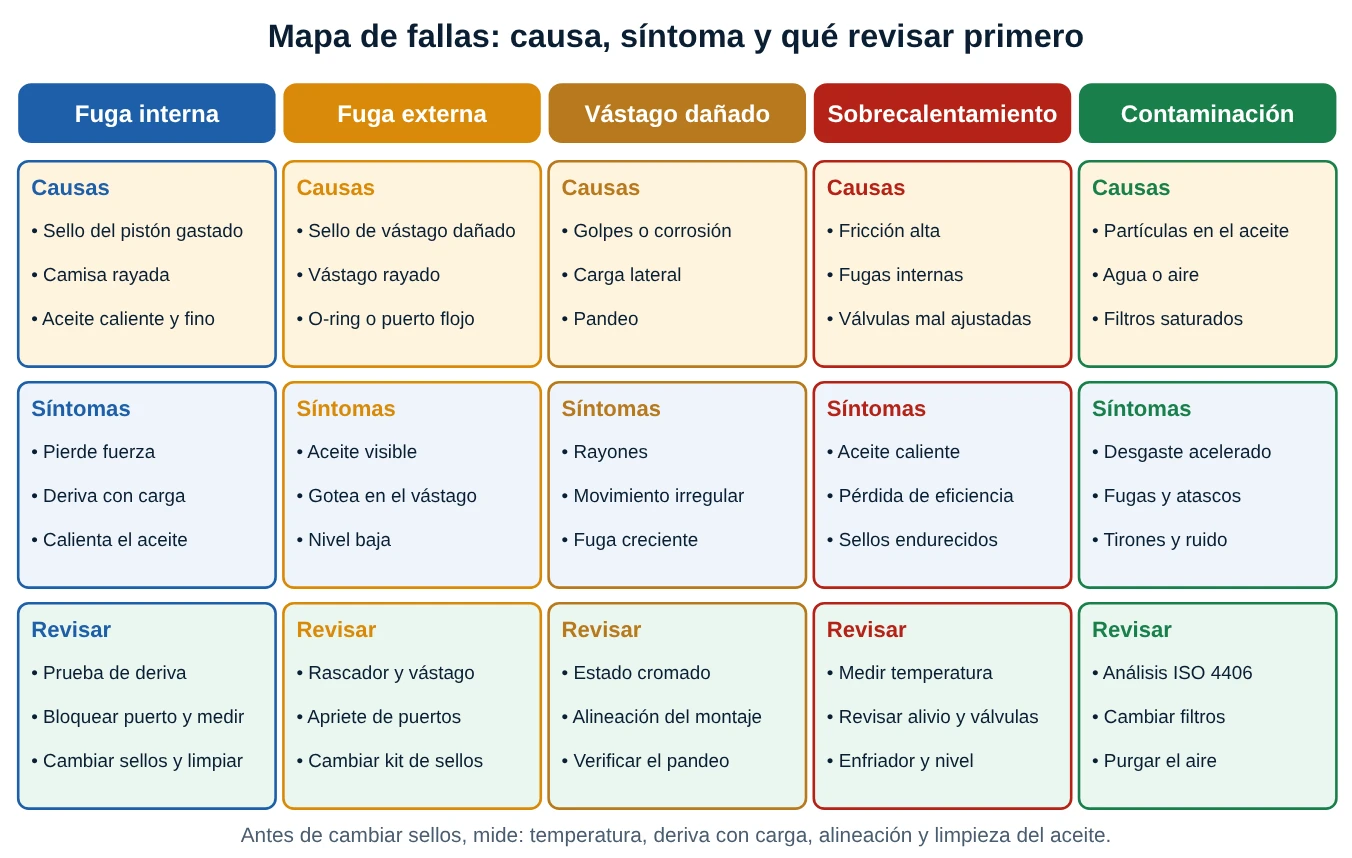
Causa: sellos del pistón desgastados o dañados, camisa rayada, aceite caliente y fino. Síntoma (ficha): pérdida de fuerza en el avance o en el retroceso. En planta: el cilindro "se deja caer" con la carga, avanza lento a pesar de que la bomba va bien, y el aceite se calienta. Prueba de deriva: con la carga sostenida y el puerto del lado opuesto desconectado (o con una válvula de bloqueo cerrada), mide cuántos mm por minuto se mueve. Con una fuga de 0,3 L/min a través del pistón de un cilindro de 80 mm, la deriva es 0,3 / (6 · 50,27) = 0,99 mm/s. La fuga admisible depende del fabricante y de la norma de ensayo (ISO 10100, validar).
6.2 Fugas externas
Causadas por sellos del vástago, conexiones o superficies dañadas. Síntoma: aceite visible en el vástago o en las conexiones. Un sello de vástago "sudando" una película fina al retraer es normal en algunos diseños; una gota que cae no lo es. Revisa primero el estado del cromado (un rayón es la causa) y el rascador; después los puertos y las tapas (O-ring o apriete).
6.3 Desgaste o daño del vástago
Rayones o corrosión dañan los sellos. Síntoma: fugas y movimiento irregular. Causas: golpes, suciedad que el rascador no limpió, ambiente corrosivo, cargas laterales. Un vástago picado se puede rectificar y recromar si el daño es poco profundo; si está pandeado hay que reemplazarlo (no se endereza).
6.4 Sobrecalentamiento
Por fricción, fugas o válvulas mal ajustadas. Síntoma: aceite caliente y pérdida de eficiencia. Toda caída de presión sin trabajo útil es calor (P = Δp · Q / 600 en kW). Un cilindro que empuja contra el alivio, una válvula de contrapresión alta o una fuga interna fuerte producen calor que sube la temperatura del tanque y endurece o quema los sellos.
6.5 Contaminación del aceite
Las partículas dañan sellos y superficies internas (la camisa y el vástago). Síntoma: desgaste acelerado, fugas y atascos de válvulas. Se previene con filtros de retorno y respiraderos con filtro, tapones en las mangueras desconectadas, análisis periódico del aceite (código de limpieza ISO 4406, ver hoja 19) y cambio a tiempo. Un cilindro que cambió el sello y vuelve a fallar a las pocas semanas casi siempre tiene un problema de limpieza o de alineación, no de sellos.
6.6 Mantenimiento preventivo (lista de la ficha, ampliada)
| Tarea | Qué hacer | Frecuencia orientativa |
|---|---|---|
| Inspeccionar fugas, soportes y conexiones | Ver aceite en vástago, puertos y tapas; apretar pernos y revisar pasadores y rótulas | Semanal o por turno |
| Estado del vástago | Buscar rayas, picaduras, golpes; limpiar contaminantes con trapo limpio | Semanal |
| Aceite limpio y a nivel | Verificar nivel, color, temperatura, análisis ISO 4406 | Diario (nivel) / trimestral (análisis) |
| Revisar sellos | Prueba de deriva; cambiar el kit completo si hay fuga interna o externa | Según condición o 8 000 a 12 000 h (validar) |
| Purgar el aire | Después de cualquier intervención, extender y retraer a baja presión con la purga abierta | Tras cada intervención |
| Soportar la carga antes de despresurizar | Apoyar mecánicamente la carga o bajarla al tope antes de abrir cualquier línea | Siempre |
| Seguir al fabricante | Pares de apriete, repuestos y torque de la tuerca de retención | Siempre |
6.7 Seguridad al intervenir un cilindro
- Detén la máquina y bloquéala (procedimiento de bloqueo y etiquetado).
- Apoya la carga con un calzo o soporte mecánico: una carga suspendida solo por aceite puede caer al abrir la línea, o al fallar un sello.
- Despresuriza el circuito y las cámaras atrapadas (acumuladores incluidos) antes de aflojar una conexión.
- Nunca uses la mano para buscar una fuga: un chorro fino a 150 bar puede inyectar aceite bajo la piel (accidente grave que exige atención médica inmediata).
- Después de la intervención, purga el aire y prueba primero sin carga y a baja presión.
Corrección técnica 5 (fallas): la ficha agrupa "fugas internas" con "síntoma: pérdida de fuerza en avance o retroceso". Es el síntoma extremo; el primero que se ve es la deriva bajo carga y el calentamiento del aceite, que ocurren mucho antes de que se note la pérdida de fuerza. Para "sobrecalentamiento" recuerda que el cilindro es solo una de las posibles fuentes (alivio, válvulas, bomba): mide antes de culpar al cilindro. Y en "contaminación del aceite" conviene distinguir partículas, agua y aire: el aire atrapado produce el llamado efecto diésel (compresión adiabática del aire, que quema el sello) y movimientos a tirones, que se corrigen purgando.
7. Recomendación técnica
La ficha resume el tema en cuatro ideas: un diseño adecuado, un montaje correcto y un mantenimiento preventivo hacen un cilindro eficiente; verificar alineación, sellos y limpieza; soportar siempre la carga antes de despresurizar; y mantener una disciplina que asegura seguridad, productividad y confiabilidad. Traducido a la práctica de este post:
- Diseño: área calculada con F = p·A·η y diámetro normalizado; vástago comprobado al pandeo; caudal de retorno comprobado; presión intensificada comprobada.
- Montaje: base rígida, alineación y fijación según la carga; sin cargas laterales; amortiguación regulada.
- Mantenimiento: aceite limpio, sellos y vástago revisados, aire purgado, deriva medida y registrada.
- Seguridad: carga soportada, sistema despresurizado y bloqueado antes de intervenir.
8. Casos reales de planta
Los siguientes casos son ilustrativos (situaciones típicas de plantas portuarias, de graneles y talleres de mantenimiento, con cálculos de referencia del modelo de esta hoja).
Caso 1 · El volquete que no levanta la última etapa
Síntoma: un volquete con cilindro telescópico de tres etapas (100 / 80 / 62 mm) levanta bien al inicio, pero con la tolva llena la última etapa no sale y la bomba "aúlla" (alivio abierto). Análisis: con una carga de 60 kN, la etapa 1 exige 83 bar, la etapa 2 exige 130 bar y la etapa 3 exige 216 bar. Con un alivio de 160 bar la última etapa solo entrega 44,4 kN y no alcanza. Acción: descargar parcialmente, subir el alivio dentro del límite del cilindro o usar un cilindro de etapas mayores.
Caso 2 · La compuerta que baja sola
Síntoma: el cilindro de 80 mm de una compuerta vertical deja caer la compuerta unos 60 mm por minuto con el sistema parado. Análisis: la deriva de 1 mm/s equivale a una fuga de 0,3 L/min a través del pistón: 0,99 mm/s. La válvula direccional estaba bien (se probó bloqueando el puerto del vástago): la fuga era del sello del pistón. Acción: cambiar el kit de sellos, revisar la camisa por rayones y añadir una válvula de retención pilotada montada directamente en el puerto del cilindro (la carga ya no depende del sello). Mientras tanto, apoyar la compuerta con un calzo antes de cualquier trabajo debajo.
Caso 3 · El sello del vástago que revienta en cada extensión
Síntoma: en un cilindro 100/70 se revienta el sello del vástago poco después de instalar una válvula de contrabalance en el puerto del vástago. Análisis: el contrabalance estaba tarado muy alto y se cerraba durante la extensión con poca carga: el aceite del lado del vástago quedó atrapado y la presión de esa cámara se intensificó. Con 160 bar en el fondo, la cámara del vástago sube hasta 160 · 1,96 = 314 bar, por encima de los 250 bar nominales del cilindro. Acción: tarar el contrabalance con la carga real (típicamente 1,3 veces la presión que genera la carga), usar el piloto con la relación adecuada, y colocar una válvula de alivio en el puerto del vástago como protección.
Caso 4 · El vástago doblado de la prensa
Síntoma: en una prensa de 63/36 mm con 1000 mm libres, el vástago se dobla al segundo mes y se rompen los sellos. Análisis: la prensa empuja una pieza con el extremo del vástago sin guía (K = 2): Fcr = 42,7 kN contra un empuje de 49,9 kN a 160 bar (coeficiente 0,86); además la base se flexiona y el cilindro queda desalineado. Acción: añadir una guía rígida en la carga, pasar a montaje articulado en los dos extremos (K = 1: coeficiente 3,43), usar un vástago de 45 mm si se puede (7,44) y reforzar la base. Un vástago que ya pandeó no se endereza: se cambia.
9. Errores comunes que conviene evitar
- Calcular la fuerza de retracción con el área del émbolo (olvidar que el vástago ocupa área).
- Usar el caudal de la bomba para dimensionar el retorno: al retraer sale Q·φ.
- Bloquear el lado del vástago sin calcular la intensificación de presión.
- Ignorar el pandeo en cilindros largos con montaje de un solo extremo fijo.
- Cargar lateralmente el vástago o dejar la base flexible.
- Despresurizar con la carga suspendida solo por el aceite del cilindro.
- Cambiar los sellos sin revisar la camisa y el vástago (la causa sigue ahí).
- No purgar el aire después de abrir el circuito: tirones y efecto diésel.
- Dimensionar la válvula y el filtro de retorno con el caudal de bomba, no con el máximo de retorno.
- Buscar fugas con la mano: la inyección de aceite a presión es una emergencia médica.
10. Resumen rápido (cheat-sheet)
| Concepto | Fórmula o regla |
|---|---|
| Área del émbolo | A1 (cm²) = π · D² / 400 (D en mm) |
| Área anular | A2 = π · (D² − d²) / 400 |
| Fuerza | F (kN) = p (bar) · A (cm²) · η / 100 |
| Fuerza general | F = (p1A1 − p2A2) · η |
| Velocidad | v (m/s) = Q (L/min) / (6 · A (cm²)) |
| Tiempo del movimiento | t = carrera / v |
| Relación de áreas | φ = A1 / A2 ; vret = φ · vext ; Fret = Fext / φ |
| Caudal de retorno | Extensión: Q/φ ; retracción: Q·φ |
| Intensificación | p2 = p1 · φ (lado del vástago bloqueado) |
| Pandeo (Euler) | Fcr = π² · E · I / (K·L)² ; I = π · d⁴ / 64 ; λ > λc ≈ 109 |
| Coeficiente de seguridad | Fcr / F ≥ 3,5 (orientativo) |
| Potencia hidráulica | P (kW) = p (bar) · Q (L/min) / 600 |
| Regla de oro | Alineado, limpio, purgado y con la carga soportada antes de despresurizar |
Glosario breve
- Cilindro de simple efecto: presión en un solo lado; el retorno lo hace un resorte o la carga.
- Cilindro de doble efecto: presión en ambos lados; extensión y retracción hidráulicas.
- Camisa (barril): tubo del cilindro por el que desliza el pistón.
- Culata: tapa del fondo del cilindro; la tapa del lado del vástago se llama cabeza o guía.
- Área anular: área del émbolo menos el área del vástago.
- Rascador (limpiador): sello que limpia el vástago al entrar.
- Banda guía (anillo de desgaste): pieza antifricción que evita el contacto metal con metal.
- Amortiguación: freno hidráulico de fin de carrera.
- Pandeo: flexión súbita lateral del vástago por compresión.
- Intensificación: aumento de presión en la cámara del vástago por la relación de áreas.
- Deriva: desplazamiento lento del cilindro bajo carga por fuga interna.
Normas y datos a validar
- ISO 3320: diámetros de émbolo y de vástago y relaciones de área de cilindros (validar edición y series).
- ISO 6020 e ISO 6022: dimensiones de montaje de cilindros de 160 y 250 bar (validar; hay variantes por familia).
- ISO 5597, ISO 6195 e ISO 7425: alojamientos de sellos del pistón, del vástago y rascadores (validar números y ediciones).
- ISO 10100: ensayos de aceptación de cilindros (fugas, presión de prueba); ISO 4413 (seguridad de sistemas hidráulicos, incluye el bloqueo de cargas), ISO 4406 (limpieza del fluido) e ISO 1219 (símbolos): validar.
- Valores usados aquí (típicos, validar con catálogo): η = 0,92; presión nominal de un cilindro industrial 250 bar; acero de vástago E = 210 GPa y límite elástico 350 MPa; coeficiente de seguridad al pandeo 3,5; velocidad máxima del pistón de 0,5 m/s; temperaturas de los sellos (NBR −30 a +100 °C; FKM hasta ≈ 200 °C); intervalos de mantenimiento; relaciones φ y diámetros de vástago de la tabla.
- El cálculo de pandeo de esta hoja usa solo el vástago (conservador). Los fabricantes tienen en cuenta el tubo, el montaje y los apoyos; usa siempre el diagrama de carrera máxima del catálogo para el diseño final.
11. Banco de cilindros: fuerza, velocidad y pandeo
El simulador reúne la hoja. En Fuerza y velocidad eliges el tipo (simple efecto, doble efecto, vástago pasante o telescópico de tres etapas), los diámetros, la presión disponible, el caudal, la carrera y la carga: la animación muestra el ciclo con los puertos y los caudales, y las celdas dan áreas, fuerzas, velocidades, tiempos, caudal de retorno, presión que exige la carga e intensificación. En Pandeo del vástago eliges la longitud libre y la fijación y ves el coeficiente de seguridad, la longitud máxima admisible y la deformada del vástago.
- Con Doble efecto 63/36, 160 bar, compara las fuerzas y las velocidades de extensión y retracción: la relación entre ellas es φ = 1,48.
- Pulsa Misma bomba: sale lento, vuelve rápido y mira el caudal de retorno al retraer (casi el doble del de la bomba).
- Prueba La carga es mayor que la fuerza: el cilindro no se mueve y el alivio abre.
- En Telescópico comprueba por qué la última etapa no levanta la carga.
- Con Retorno bloqueado: intensificación verás los 314 bar de la cámara del vástago.
- En la pestaña de pandeo, pasa de articulado a empotrado-libre y mira cómo el coeficiente de seguridad pasa de 3,4 a 0,86.
- Usa Pausar animación y Siguiente paso para avanzar a tu ritmo; con "reducir movimiento" activado la animación arranca en pausa.
Qué hace el modelo: A1 = π·D²/400 y A2 = π·(D² − d²)/400 (cm²); F = p·A·η/100 (kN); v = Q/(6·A) (m/s); caudal de retorno Q·Asal/Aent; intensificación p·A1/A2. El telescópico usa tres etapas de diámetro 1, 0,8 y 0,62 de D, con la carrera repartida por igual. El pandeo usa E = 210 GPa, I = π·d⁴/64, Euler para λ ≥ λc y Johnson para vástagos cortos, con el empuje p·A1. Es un modelo didáctico en régimen estático, no de un fabricante.
✅ 5 Problemas Resueltos
Solución:
A1 = π·80²/400 = 50,27 cm² ; A2 = π·(80² − 45²)/400 = 34,36 cm²
Fext = p·A1/100 = 140 · 50,27 / 100 = 70,37 kN
Fret = 140 · 34,36 / 100 = 48,11 kN
Solución:
A1 = 31,17 cm² ; A2 = 20,99 cm²
vext = Q/(6·A1) = 24 / (6 · 31,17) = 0,1283 m/s → t = 0,4 / 0,1283 = 3,12 s
vret = 24 / (6 · 20,99) = 0,1905 m/s → t = 2,10 s
Caudal de retorno al retraer = Q · A1/A2 = 24 · 1,485 = 35,6 L/min (más que los 24 L/min de la bomba).
Solución:
A = F·100 / (p·η) = 25 · 100 / (125 · 0,92) = 21,74 cm²
D = √(400·A/π) = 52,6 mm → hay que elegir 63 mm (el de 50 mm solo da 22,6 kN a 125 bar, no alcanza).
Con 63 mm: p = F·100/(A·η) = 25 · 100 / (31,17 · 0,92) = 87,2 bar (el sistema trabaja a esa presión; el alivio se deja con margen).
Solución:
A1 = 78,54 cm² ; A2 = 40,06 cm² ; φ = 1,961
p2 = p1 · A1/A2 = 160 · 1,961 = 314 bar
No es aceptable: supera en 64 bar la presión nominal de 250 bar. Hay que colocar válvulas de alivio en el puerto del vástago o evitar el bloqueo.
Solución:
F = 160 · 78,54 / 100 = 125,7 kN
I = π·45⁴/64 = 201289 mm⁴ ; r = d/4 = 11,25 mm ; λ = Le/r = 1500/11,25 = 133,3 > λc = 108,8 → Euler
Fcr = π²·210000·201289 / 1500² = 185,4 kN ; coeficiente = 185,4 / 125,7 = 1,48 (muy por debajo de 3,5: pandea)
Con d = 56 mm: λ = 107 < λc → Johnson, Fcr = 444,3 kN y coeficiente 3,54 (justo cumple); con d = 70 mm: coeficiente 7,39.
🏋️ 5 Ejercicios Propuestos
Fext = 200 · 122,72 / 100 = 245,4 kN ; Fret = 200 · 84,23 / 100 = 168,5 kN
A2 = 53,91 cm² → vret = 50/(6·53,91) = 0,155 m/s → t = 5,18 s
Caudal de retorno en la retracción = 50 · 1,457 = 72,8 L/min.
pnecesaria = 40·100/(A·0,92) = 55,4 ; 86,5 ; 144,0 bar
F a 150 bar = 108,4 ; 69,4 ; 41,7 kN
Sí: la tercera etapa exige 144,0 bar < 150 bar, aunque con poco margen (41,7 kN contra 40 kN).
Fcr = A·σy·(1 − σyλ²/(4π²E)) = 731,0 kN ; coeficiente = 2,98 < 3,5: insuficiente, hay que aumentar el diámetro del vástago o acortar la longitud libre.