¡Bienvenidos nuevamente al blog de Welectronic! En las publicaciones anteriores del bloque de CNC vimos desde dónde cuenta el control las coordenadas (referencias de trabajo, publicación 87) y cómo viaja la herramienta de un punto a otro (interpolación, publicación 88). Hoy toca una pregunta muy práctica: ¿qué pasa cuando la herramienta real no es la herramienta del dibujo? Una fresa tiene una longitud distinta a la de otra, un radio que cambia con el afilado y un desgaste que crece con las horas de corte. Si el programa tuviera que escribirse de nuevo cada vez que cambia una herramienta, el CNC perdería casi toda su gracia. La solución son las compensaciones: valores guardados en el control que corrigen la longitud (G43 con H), el radio (G41 y G42 con D) y el desgaste. De eso trata la hoja 35 de la serie (la ficha impresa lleva el número 85 en el pie).
Qué vas a aprender
- Qué datos de una herramienta se registran (geometría) y por qué radio y diámetro no se pueden confundir.
- Cómo funciona la compensación de longitud con G43, G44 y G49 y qué ocurre cuando el registro H no es el de la herramienta montada.
- Cómo funciona la compensación de radio con G41, G42 y G40: qué significa izquierda y derecha, qué lado elegir en una isla y en una cajera, y cómo entrar y salir del contorno.
- Cómo se corrige el desgaste después de medir: cuánto cambiar, con qué signo y cómo comprobarlo.
- Un orden de verificación para no cortar con el registro equivocado.
- Un laboratorio interactivo con tres mesas: longitud, radio y desgaste.
Mapa visual del tema
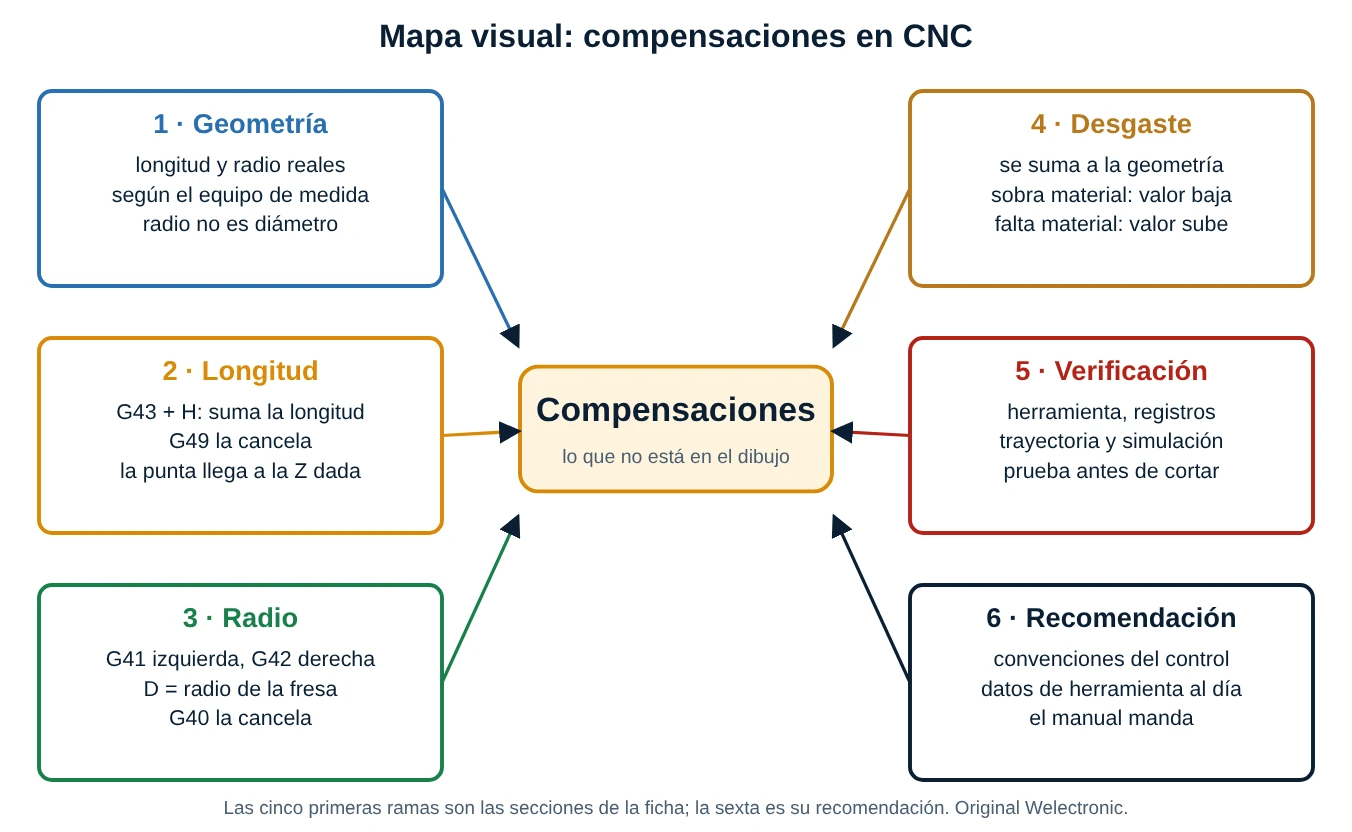
Las cinco primeras ramas son las cinco secciones de la ficha y la sexta es su recomendación final. La idea central cabe en una frase: el programa se escribe para una herramienta ideal y el control corrige la diferencia con la herramienta real usando una tabla de valores. Por eso un número mal cargado en la tabla es tan peligroso como un error en el programa: el control no puede saber que está mal.
La base de todo: tres ideas
- Hay dos compensaciones independientes. La de longitud actúa en el eje de la herramienta (Z en una fresadora vertical) y la de radio actúa en el plano de trabajo (XY con G17). Se activan con códigos distintos y usan registros distintos.
- El control suma, no adivina. A la posición programada le suma el valor del registro. Si el valor es incorrecto, la máquina ejecuta con total normalidad una posición incorrecta, sin ninguna alarma.
- Geometría más desgaste. El valor que usa el control es la suma de la geometría (lo que mide el presetter o la máquina) y de una pequeña corrección de desgaste (lo que se ajusta tras medir la pieza). Mezclarlos o perder uno de los dos es una fuente clásica de errores.
1. Geometría de herramienta
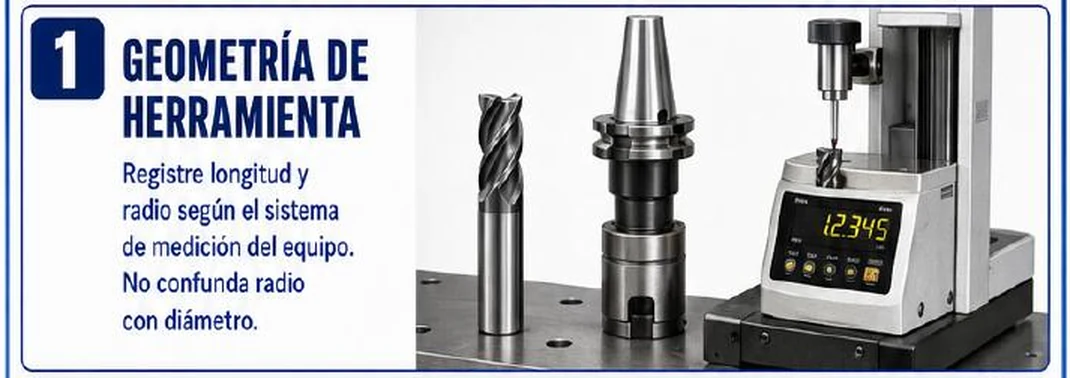
La geometría de una herramienta son los datos que la describen para el control: su longitud (desde una referencia fija hasta la punta) y su radio (o diámetro, según el control). Estos datos se obtienen de dos maneras habituales:
- Con un presetter (la máquina de la imagen): la herramienta se monta en su portaherramientas, se mide fuera de la máquina y el valor de longitud se refiere a la línea de calibre del cono. Es la más repetible y no detiene la máquina.
- Con la propia máquina: tocando la herramienta contra la pieza, contra un bloque patrón o contra un palpador de herramienta del centro de mecanizado. Cada método define el registro de forma distinta, y de ahí la advertencia de la ficha: registre según el sistema de medición del equipo.
1.1 Radio o diámetro: el error más barato de cometer
Cada control espera un dato distinto en el registro de radio: unos esperan el radio y otros el diámetro (a veces es un parámetro o una opción de configuración). Si una fresa de Ø12 se carga con 12 en un control que espera radio, el control entiende que la fresa mide Ø24: el centro se desplaza el doble de lo debido y la pieza sale con un error de 6 mm por lado. El control no avisa porque 12 es un valor perfectamente válido.
Corrección técnica 1 (la ficha avisa del riesgo, pero no da la regla): la imagen muestra una pantalla de presetter con un valor de ejemplo (12345) que no corresponde a ninguna medida real de la fresa de la foto: es un dato decorativo y no debe tomarse como referencia. Además, el texto dice «según el sistema de medición del equipo», pero no explica a qué se refiere la longitud: desde la línea de calibre del cono hasta la punta es la definición más común, aunque también hay controles que registran la posición de máquina al tocar la pieza. Sin esa definición, el mismo número puede significar dos cosas distintas. Falta también decir que cada herramienta necesita su propio registro y que la longitud depende del portaherramientas: la misma fresa en otro portaherramientas tiene otra longitud.
2. Compensación de longitud (G43, G44 y G49)
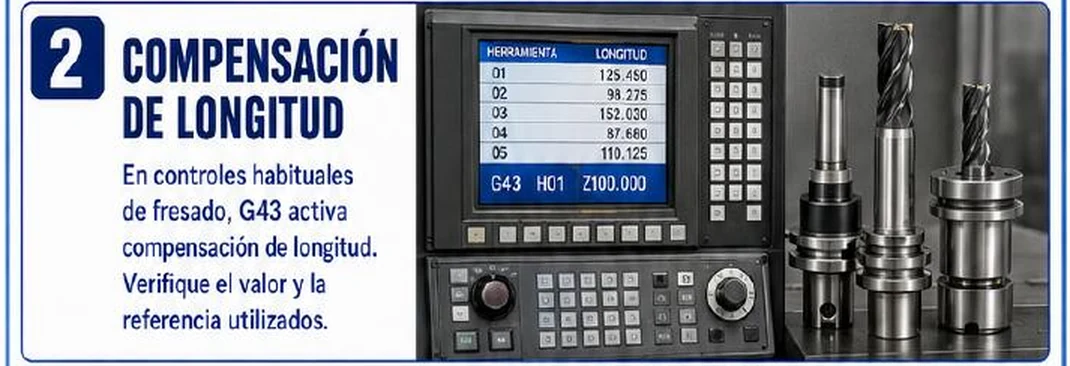
Cada herramienta que cabe en el husillo tiene una longitud distinta. El programa no se escribe para una longitud concreta sino para una Z de la punta: «llega a Z = −12». La compensación de longitud convierte esa Z de la punta en el movimiento real del husillo.
- G43 con H (compensación positiva): el control suma al valor de Z programada el valor del registro H indicado. Es la forma normal en fresado.
- G44 (compensación negativa): resta el valor. Se usa muy poco.
- G49: cancela la compensación de longitud. Suele quedar activa por defecto en el arranque o al final del programa, pero se escribe antes de cambiar de herramienta según el estilo del control.
2.1 La relación que lo explica todo
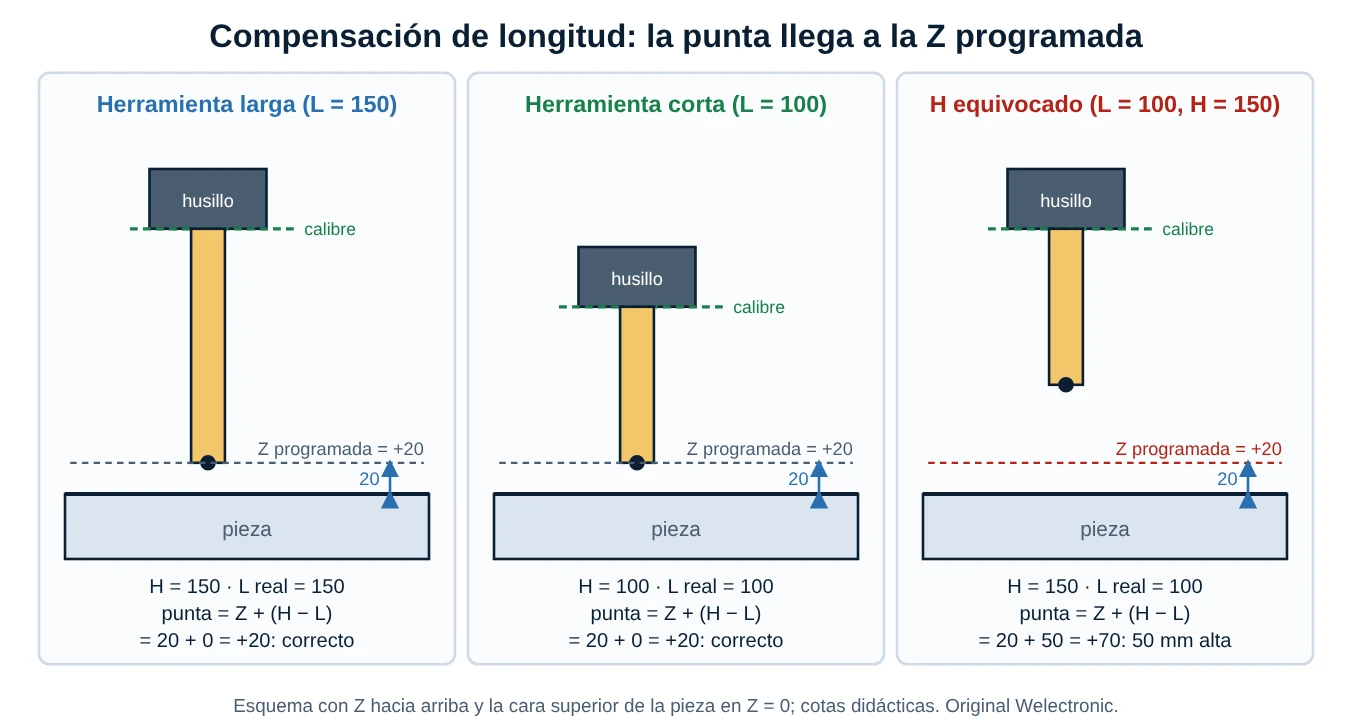
Z de la punta = Z programada + (H − L real)
Si el registro H coincide con la longitud real L, el paréntesis vale cero y la punta queda justo en la Z programada. Cualquier diferencia entre H y L se traslada íntegra a la altura de la punta:
- H mayor que L: la punta queda más arriba de lo programado (se corta menos o nada).
- H menor que L: la punta baja más de lo programado (sobrecorte o colisión).
2.2 Ejemplo con los valores de la ficha
La pantalla de la ficha lista cinco herramientas: T01 = 125,450 mm, T02 = 98,275 mm, T03 = 152,030 mm, T04 = 87,660 mm y T05 = 110,125 mm. Con la T02 montada y el programa llamando H01 (125,450), la diferencia es 125,450 − 98,275 = 27,175 mm: la punta queda 27,175 mm más alta de lo programado. Al revés, con la T01 montada y H02 llamado, la punta baja 27,175 mm de más: es una colisión casi segura.
2.3 Buenas prácticas
- Activar G43 en el mismo bloque de aproximación en Z (por ejemplo «G43 H01 Z100»), a una altura segura y lejos de la pieza, para que el error, si lo hay, no choque.
- Usar el mismo número para la herramienta y para su H (T05 con H05): reduce errores de cambio.
- No cambiar de herramienta con la compensación activa si el manual del control no lo permite; cancelar con G49 o seguir el estilo del fabricante.
- Recordar que cada portaherramientas cambia la longitud: la misma fresa en un cono distinto exige medir de nuevo.
Corrección técnica 2 (falta la mitad del tema): la ficha solo dice que G43 «activa» la compensación, y no dice cómo se desactiva (G49), qué hace G44 ni qué pasa si el H no coincide con la herramienta, que es el error de planta más caro. Además, la pantalla muestra el bloque «G43 H01 Z100.000» con la tabla al lado, pero no relaciona el valor de la tabla con la Z de la punta; la relación correcta es Z de la punta = Z programada + (H − L real). Tampoco aclara que «Verifique el valor y la referencia utilizados» se refiere a dos comprobaciones distintas: que el valor sea el de la herramienta montada y que la referencia (calibre o contacto con la pieza) sea la misma con que se midió.
3. Compensación de radio (G41, G42 y G40)
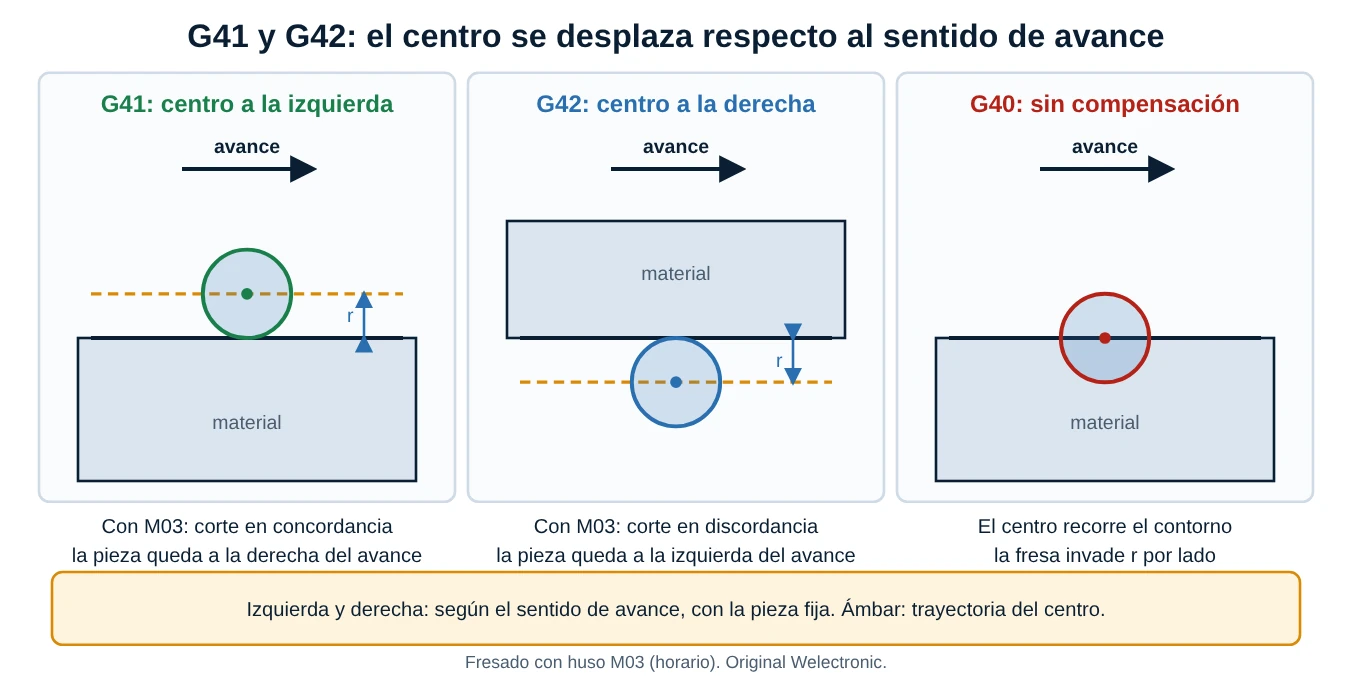
El dibujo de una pieza da el contorno, no la trayectoria del centro de la fresa. Sin compensación, el programador tendría que calcular a mano una trayectoria desplazada un radio, y volverla a calcular si cambia la fresa. Con la compensación de radio se programa el contorno de la pieza y el control desplaza el centro de la fresa un radio a un lado.
- G41: el centro de la fresa queda a la izquierda del contorno, mirando en el sentido de avance.
- G42: el centro queda a la derecha.
- G40: cancela la compensación de radio.
- El radio que usa el control sale del registro D (o del registro de la herramienta, según el control) más el desgaste.
3.1 Izquierda y derecha se miran siguiendo el avance
No se mira el dibujo «desde el frente»: se imagina uno caminando por el contorno en el sentido en que se mueve la herramienta, con la pieza quieta. Si la fresa queda a su izquierda, es G41; si queda a su derecha, es G42. Con el husillo girando a la derecha (M03), G41 corta en concordancia (la pieza queda a la derecha del avance) y G42 corta en discordancia. Para el acabado se prefiere habitualmente la concordancia, pero depende del material, la rigidez y el juego de la máquina.
3.2 Qué lado elegir: isla o cajera
La fresa debe quedar siempre fuera de la pieza que se quiere conservar:
| Elemento | Sentido de recorrido (visto desde +Z) | Código | Corte con M03 |
|---|---|---|---|
| Isla exterior | Antihorario | G42 | Discordancia |
| Isla exterior | Horario | G41 | Concordancia |
| Cajera interior | Antihorario | G41 | Concordancia |
| Cajera interior | Horario | G42 | Discordancia |
Si se elige el lado equivocado, el control no da alarma: la fresa pasa por dentro de la pieza (en una isla) o por fuera de la cajera (en una cajera) y estropea la pieza.
3.3 Entrada y salida del contorno
- La compensación se activa en un movimiento lineal de aproximación (nunca en un arco) y ese movimiento debe ser al menos tan largo como el radio efectivo; si no, el control no tiene espacio para colocar el centro a su lado y puede dar alarma o sobrecortar.
- Se cancela con G40 en un movimiento de salida, también lineal y largo, fuera de la pieza.
- Una esquina interior cuyo radio sea menor que el de la fresa no se puede mecanizar: el control da alarma o sobrecorta. El radio mínimo interior posible es igual al de la fresa (y con compensación, el radio de la trayectoria del centro es R − r).
- En un hueco más pequeño que el diámetro de la fresa, el control invierte la trayectoria y se produce alarma.
3.4 Radio cargado frente a radio real
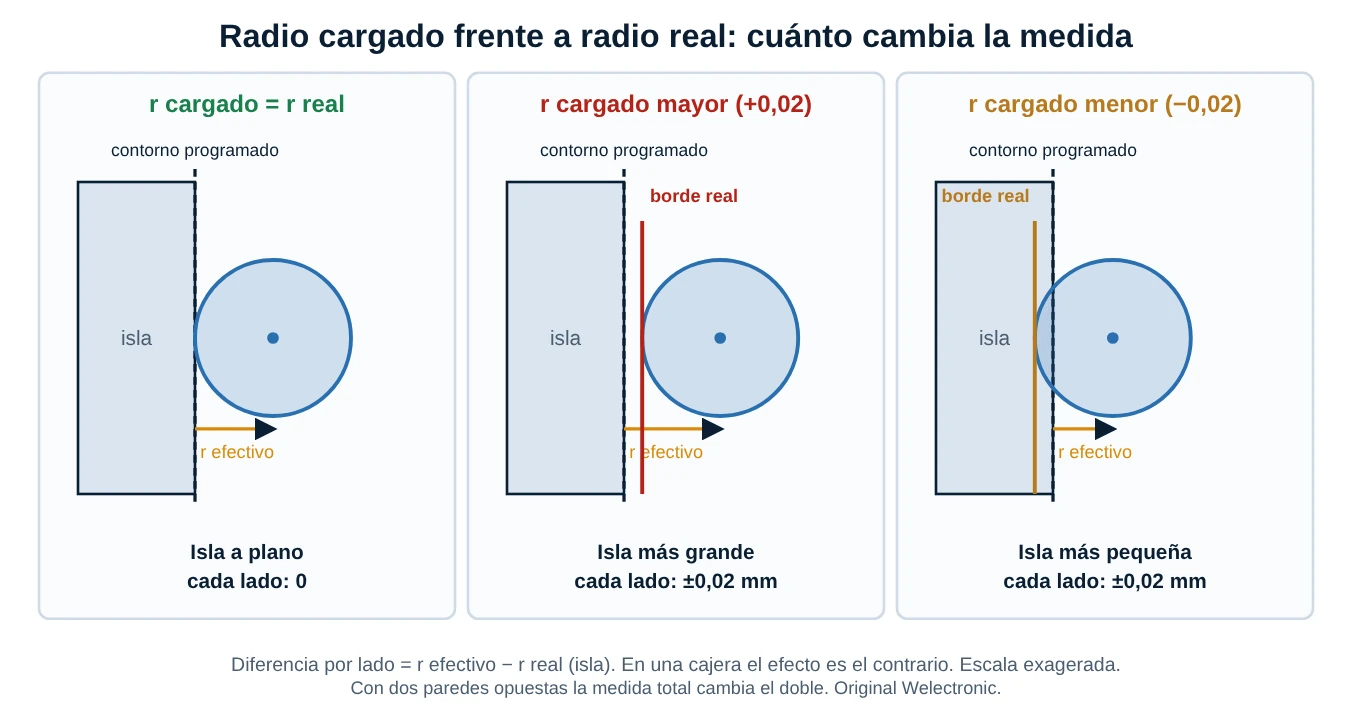
El control calcula la trayectoria con el radio cargado, pero el material lo corta el radio real. La diferencia pasa íntegra a la pieza:
Isla: medida = nominal + 2 · (r cargado − r real) · Cajera: medida = nominal − 2 · (r cargado − r real)
Ejemplo: una fresa afilada que mide ahora Ø9,96 (r = 4,98) cargada con 5,00 mm hace una isla de 60 mm de 60,04 mm: cada lado se queda 0,02 mm sobrado. El efecto es doble porque la medida total involucra dos paredes opuestas.
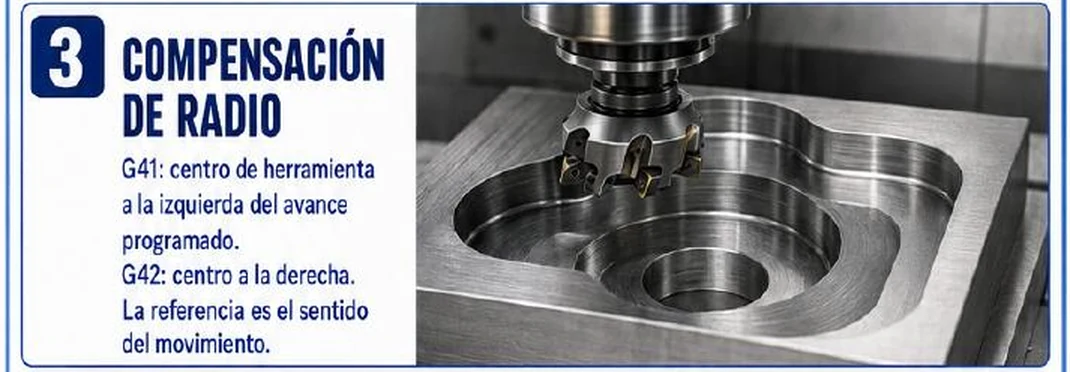
Corrección técnica 3 (la imagen no ilustra el texto): la fotografía muestra una fresa de plaquitas (de planear) sobre una cajera con contornos curvos. Estas fresas se usan sobre todo para planear y para desbaste; un contorno cerrado con curvas interiores se acaba con una fresa de punta (de vástago) del radio adecuado. El texto, por su parte, acierta en que G41 y G42 se miran siguiendo el sentido del movimiento, pero es incompleto de cuatro formas: no nombra G40 (cómo se cancela), no menciona el registro D, no dice cómo se entra y sale del contorno y expresa «centro de herramienta a la izquierda del avance programado» sin aclarar que se trata del avance sobre el contorno de la pieza, no sobre una trayectoria cualquiera. Falta también aclarar que en un torno la compensación (de radio de punta) es otra cosa y se usa con otras reglas.
4. Corrección de desgaste
Una herramienta se desgasta, se reafila, se calienta, se monta con un pequeño error. Todo eso produce diferencias de centésimas de milímetro entre lo programado y lo que sale. La corrección de desgaste es un registro pequeño que se suma a la geometría para recuperar la medida sin tocar el programa ni la geometría original. El procedimiento es siempre el mismo: se mide la pieza, se calcula la diferencia, se corrige el registro y se vuelve a medir.
4.1 La regla
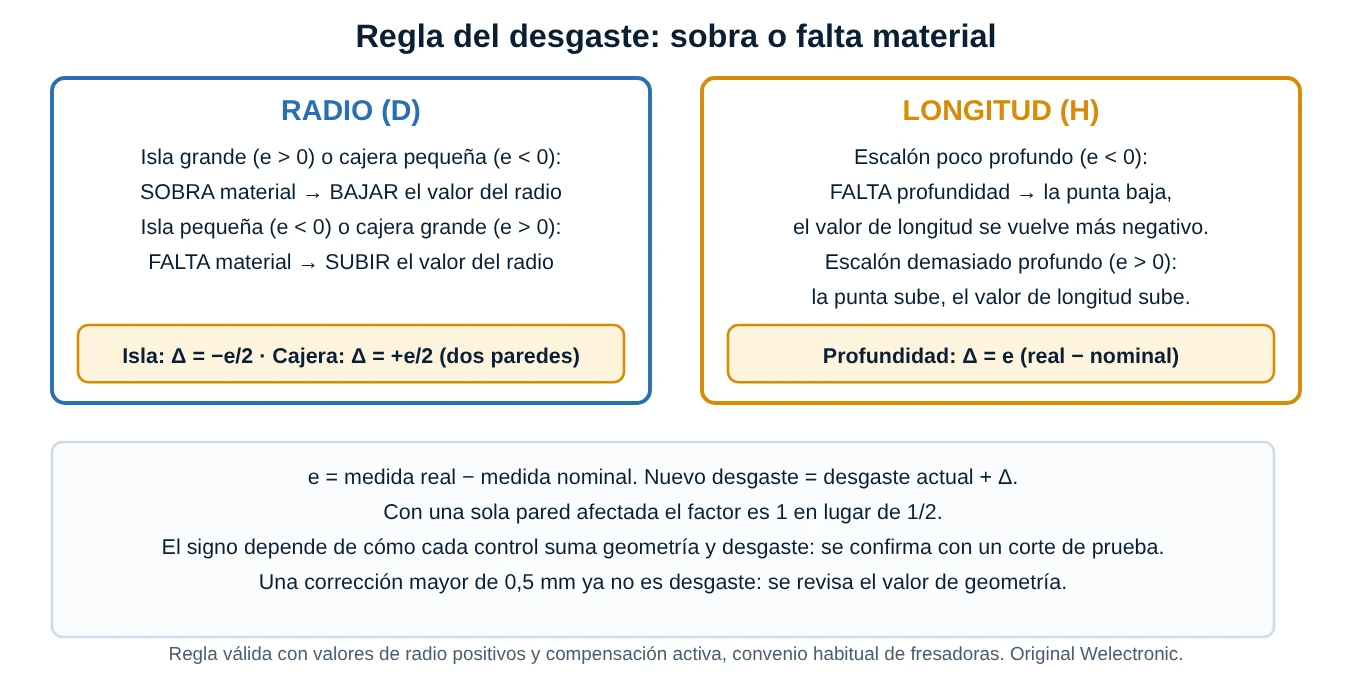
Sea e = medida real − medida nominal. Para decidir hacia dónde corregir basta una pregunta: ¿sobra o falta material?
- Sobra material (isla más grande, cajera más pequeña, escalón poco profundo): el valor de radio baja (o la punta debe bajar).
- Falta material (se cortó de más): el valor de radio sube (o la punta debe subir).
En números, con dos paredes afectadas: isla Δradio = −e/2 y cajera Δradio = +e/2. Con una sola pared el factor es 1 en lugar de 1/2. En profundidad: Δlongitud = e. El desgaste nuevo es el actual más Δ.
4.2 Ejemplo
Una isla de Ø40 sale de 40,06 mm. Falta bajar 0,06 mm en el diámetro, es decir 0,03 mm por lado: el desgaste de radio pasa de 0 a −0,030 mm. Después de la corrección, el centro queda 0,03 mm más cerca de la pieza y la isla debe salir en 40,00 mm.
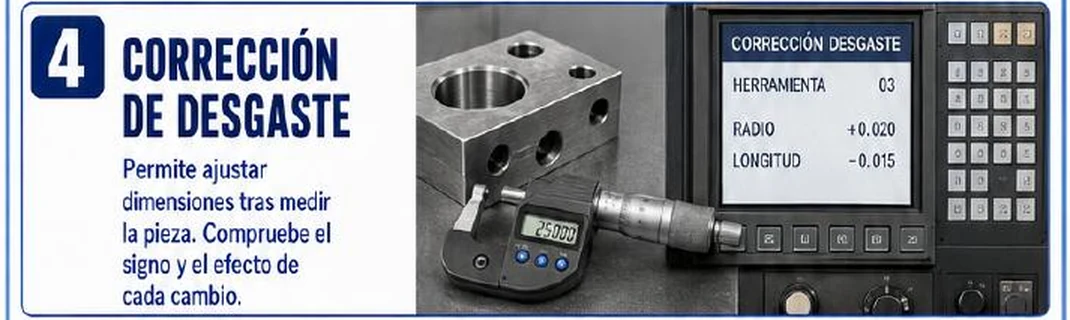
Corrección técnica 4 (el signo es lo importante y no se explica): la pantalla muestra «RADIO +0,020» y «LONGITUD −0,015» sin explicar qué hacen. Como ejemplo útil: un desgaste de radio de +0,020 en una isla la agranda 0,040 mm en la medida total (0,020 por lado), y uno de −0,015 en longitud baja la punta 0,015 mm. La ficha dice que se compruebe «el signo y el efecto», pero el convenio no es universal: algunos controles suman el desgaste a la geometría y otros lo restan; por eso se confirma siempre con un corte de prueba. Además, la foto del micrómetro muestra una lectura de 25,000 sobre una pieza con taladros: el micrómetro mide dimensiones exteriores y, con un bloque con agujeros, la medida de la cajera o de los taladros se haría con un calibre de interiores o un micrómetro de interiores, no con ese instrumento. Por último, al corregir hay que anotar qué cara se midió (una pared o dos) porque cambia el factor del cálculo.
5. Verificación del programa
Un H o un D equivocado no produce ninguna alarma. La verificación es la única barrera, y conviene hacerla siempre en el mismo orden:
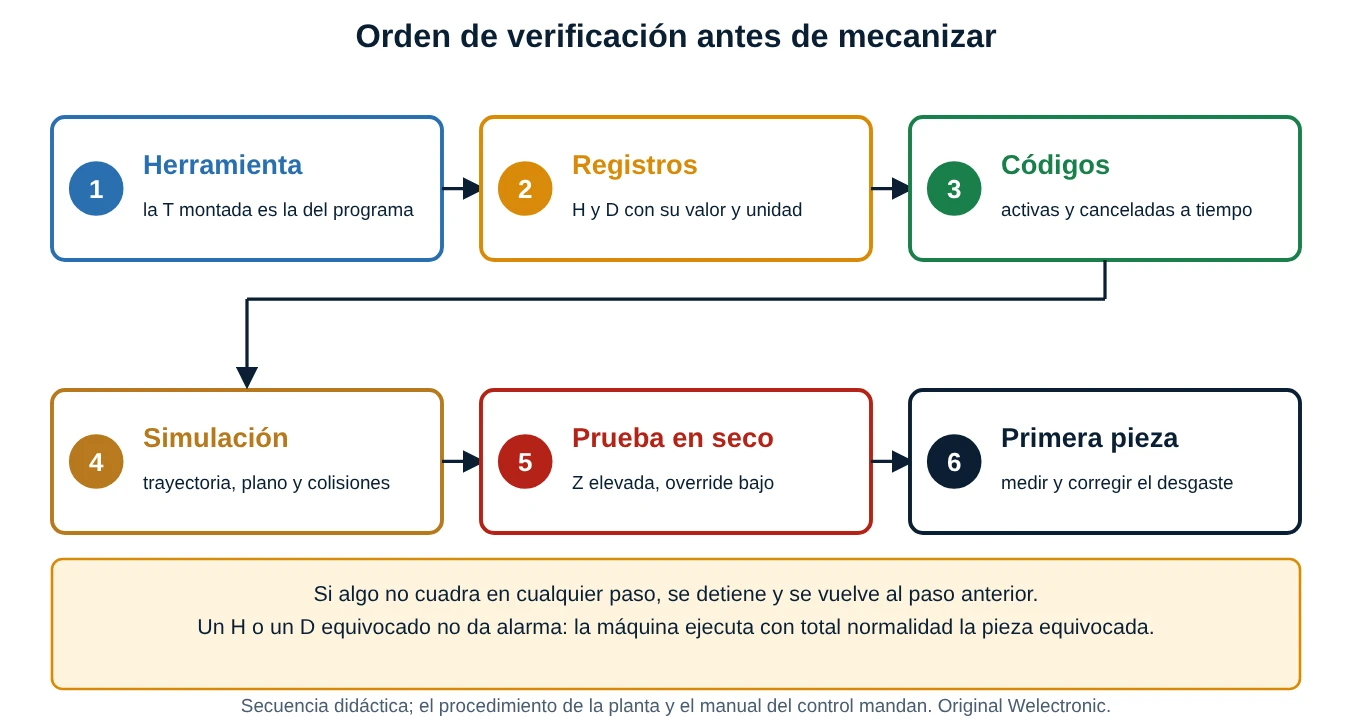
- Herramienta: la T montada es la del programa y es la que está en la tabla.
- Registros: los H y D cargados corresponden a esa herramienta, con su valor y su unidad (radio o diámetro).
- Códigos: G43 y G41 o G42 se activan donde deben y G49 y G40 se cancelan antes de cambiar de herramienta o terminar.
- Simulación: trayectoria, plano y colisiones en el simulador del control o del CAM; recordar que la simulación usa los datos que ella tiene, no necesariamente los de la máquina.
- Prueba en seco: con la Z elevada, el avance bajo y bloque a bloque en la primera ejecución.
- Primera pieza: se mide y se corrige el desgaste antes de seguir.
Corrección técnica 5 (la simulación no es la máquina): «Simular antes de mecanizar» es correcto, pero incompleto: un simulador no detecta un registro H equivocado en la tabla de la máquina ni un radio cargado con el diámetro, porque solo ve el programa. La ficha debería añadir una prueba en seco (Z elevada o sin pieza) y la ejecución de la primera pasada bloque a bloque con el override de avance bajo. También conviene medir la primera pieza y no solo mirar la pantalla.
6. Recomendación técnica
La recomendación es exactamente la correcta, y se apoya en dos hechos. Primero, los códigos G43, G41, G42 y G40 son casi universales en fresado, pero la forma de cargar los datos (radio o diámetro, geometría y desgaste en columnas separadas o sumados, signo, unidades) cambia entre Fanuc, Siemens, Heidenhain, Haas, Mazak y otros. Segundo, los datos de herramientas se pierden: una herramienta se reafila y nadie actualiza su tabla. Un buen taller mantiene una tabla viva, con fecha de la última medición y responsable.
7. Procedimientos paso a paso
7.1 Cargar la longitud de una herramienta
- Montar la herramienta en su portaherramientas y fijar el cono en el presetter (o preparar el método de contacto de la máquina).
- Medir la longitud desde la línea de calibre hasta la punta y anotarla con su milésima.
- Escribir el valor en el registro H del mismo número que la herramienta.
- Comprobar que el programa llama ese H: «G43 H05» con la T05 montada.
- Acercar la herramienta a la pieza en modo manual con la Z programada elevada y comprobar la altura real de la punta con un calibre o un papel antes de cortar.
7.2 Compensar el radio de un contorno
- Escribir el radio de la fresa en el registro D (comprobar si el control espera radio o diámetro).
- Decidir si el elemento es una isla o una cajera y en qué sentido se recorre.
- Elegir G41 o G42 con la tabla de la sección 3.2.
- Programar una aproximación lineal, más larga que el radio, hacia el primer punto del contorno, activando la compensación en ese movimiento.
- Recorrer el contorno y salir con otro movimiento lineal largo, activando G40 fuera de la pieza.
7.3 Corregir una medida fuera de tolerancia
- Medir la pieza en el punto afectado y anotar qué pared o paredes intervienen.
- Calcular e = medida − nominal y decidir si sobra o falta material.
- Calcular el cambio de desgaste con la regla (−e/2 en isla, +e/2 en cajera, e en profundidad).
- Cargar el nuevo valor sumándolo al actual con el signo correcto y mecanizar de nuevo o repasar.
- Medir otra vez. Si el cambio no tuvo el efecto esperado, el signo está invertido o el dato de geometría es incorrecto.
8. Casos reales de planta
Los casos siguientes son ilustrativos: reúnen situaciones típicas de taller, redactadas para enseñar, y no corresponden a registros de una instalación concreta.
Caso 1 (ilustrativo) · El H de otra herramienta
Después de un cambio, el operario montó la T02 (98,275 mm) pero el programa seguía llamando H01 (125,450 mm). La punta quedó 27,175 mm por encima de lo programado y la primera pasada se hizo en el aire; al ver que no cortaba, el operario bajó el cero «a ojo» y desajustó la referencia de todo el trabajo. Lección: si la herramienta no corta lo esperado, se revisa primero el H y no la referencia de la pieza.
Caso 2 (ilustrativo) · El diámetro cargado como radio
Una cajera de 50 × 30 mm con fresa de Ø12 salió de 38 × 18 mm: el técnico había cargado 12 en un registro que esperaba el radio. El control interpretó una fresa de Ø24 y desplazó el centro 12 mm en lugar de 6. No hubo alarma. Lección: una pieza que sale exactamente un radio más pequeña o más grande por lado es la señal del radio cargado como diámetro.
Caso 3 (ilustrativo) · El desgaste con el signo contrario
Una isla medía 30,04 mm en lugar de 30,00. El operario cargó +0,020 en el desgaste de radio y la siguiente pieza salió en 30,08 mm. Lo correcto era −0,020. Lección: se piensa «¿sobra o falta material?» antes de teclear el signo, y se mide la pieza tras el primer cambio.
9. Errores comunes que conviene evitar
- Llamar un H que no corresponde a la herramienta montada.
- Cargar el diámetro donde el control espera el radio (o al revés).
- Olvidar G43 o dejar G49 activa antes de bajar en Z.
- Elegir G41 o G42 sin mirar si el elemento es una isla o una cajera y el sentido de recorrido.
- Activar la compensación de radio en un arco o con una aproximación más corta que el radio.
- Mecanizar una esquina interior con una fresa mayor que el radio de la esquina.
- Corregir el desgaste con el signo contrario o sin distinguir una pared de dos.
- Confundir el desgaste con un error de geometría: un «desgaste» de varios décimos suele ser un valor mal cargado.
- Confiar solo en la simulación sin una prueba en seco ni medir la primera pieza.
- No actualizar la tabla de herramientas después de afilar o cambiar de portaherramientas.
Resumen rápido (cheat-sheet)
| Concepto | Qué es | Cómo se calcula o se escribe | Error típico |
|---|---|---|---|
| G43 H | Compensa longitud (suma H) | Z de la punta = Z + (H − L real) | H de otra herramienta |
| G49 | Cancela la longitud | La punta queda L por debajo de Z | Dejarla activa al bajar |
| G41 | Centro a la izquierda del avance | Concordancia con M03 | Mirar el dibujo de frente |
| G42 | Centro a la derecha del avance | Discordancia con M03 | Lado equivocado en isla o cajera |
| G40 | Cancela el radio | En movimiento lineal de salida | Cancelar dentro de la pieza |
| D | Radio (o diámetro) de la fresa | Según el control | Diámetro cargado como radio |
| Radio cargado ≠ real | Efecto en la medida | Isla: +2 (r cargado − r real) · Cajera: −2 (…) | No actualizar el afilado |
| Desgaste en radio | Ajuste tras medir | Isla −e/2 · Cajera +e/2 | Signo contrario |
| Desgaste en longitud | Ajuste de profundidad | Δ = e (real − nominal) | Confundir con el cero de pieza |
Glosario breve
- Geometría de herramienta: longitud y radio medidos de la herramienta.
- Línea de calibre: plano de referencia del cono desde el que se mide la longitud.
- Presetter: equipo que mide las herramientas fuera de la máquina.
- G43, G44, G49: compensación de longitud positiva, negativa y su cancelación.
- G41, G42, G40: compensación de radio a la izquierda, a la derecha y su cancelación.
- Registro H y D: posiciones de la tabla con la longitud y el radio.
- Desgaste: corrección pequeña que se suma a la geometría.
- Concordancia y discordancia: fresa que gira a favor o en contra del avance respecto a la pieza.
- Isla y cajera: relieve exterior que se conserva y vaciado interior que se retira.
Normas y datos a validar
- Los códigos G41, G42, G43, G44, G40 y G49 y el uso de H y D son los de Fanuc y de los controles afines (ISO 6983); Siemens, Heidenhain y otros usan sintaxis distinta (por ejemplo, llamadas de herramienta con corrección propia). Se debe consultar el manual de cada control.
- Si el registro de radio espera radio o diámetro depende del control, de un parámetro o de una opción (en algunos centros de mecanizado el valor por defecto es el diámetro); debe confirmarse en la máquina.
- El signo del desgaste y si la geometría y el desgaste se muestran en columnas separadas o sumadas dependen del control; la regla «sobra material, baja el valor» supone radios positivos y el convenio habitual.
- La condición de entrada y salida de la compensación de radio (longitud mínima, tipo de movimiento, comportamiento en esquinas) varía por control y por parámetros.
- Las longitudes de la ficha (125,450; 98,275; 152,030; 87,660; 110,125 mm), los radios, las tolerancias de ±0,02 mm y las dimensiones de los ejemplos son supuestos didácticos.
- La repetibilidad de un presetter y el crecimiento térmico del husillo (que desplaza la punta algunas centésimas) dependen del equipo y deben validarse con el fabricante.
- El número impreso al pie de la ficha (85) es el de la página del libro; en la serie del blog es la hoja 35.
10. Laboratorio de compensaciones CNC
El laboratorio tiene tres mesas. En Longitud eliges la herramienta montada, el H que llama el programa, el código activo y la Z programada, y ves dónde queda realmente la punta y el error. En Radio eliges isla o cajera, el sentido, G41, G42 o G40, el radio real y el valor D cargado, y ves la trayectoria del centro y la medida con que sale la pieza. En Desgaste introduces la medida nominal y la medida real y obtienes el cambio de desgaste y el valor nuevo.
Pruebas sugeridas:
- En la primera mesa pulsa T02 con el H01 y después T01 con el H02: el mismo error de 27,175 mm queda arriba o abajo según H sea mayor o menor.
- Pulsa Olvido de G43 y observa que la punta baja una longitud completa.
- En la segunda mesa compara Isla con G42 y Misma isla con G41: con el lado equivocado la fresa se pone en rojo.
- Pulsa Se cargó el diámetro (D = 10) con una cajera: la cajera sale 10 mm más pequeña en cada dimensión.
- En la tercera mesa prueba Isla Ø40 medida 40,06, Cajera de 30 medida 29,96 y Escalón de 10 medido 9,97.
Qué hace el modelo: en la mesa de longitud, con G43 la línea de calibre se lleva a Z + H y la punta queda en Z + (H − L real); con G44 se resta H y con G49 no se compensa. En la de radio, el centro se desplaza el radio efectivo (D más desgaste) a la izquierda o a la derecha; la isla resulta nominal + 2(r efectivo − r real) y la cajera nominal − 2(r efectivo − r real). En la de desgaste, el cambio es −e/2 en isla, +e/2 en cajera (dos paredes) y e en profundidad. Es un modelo 2D didáctico de fresadora: no incluye el tratamiento de esquinas, la entrada y salida del contorno ni el comportamiento particular de ningún control.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
Se usa Z de la punta = Z programada + (H − L real).
(a) H − L = 125,450 − 98,275 = +27,175. Punta = −12 + 27,175 = +15,175 mm: queda 15,175 mm sobre la pieza y no corta.
(b) H − L = 98,275 − 125,450 = −27,175. Punta = −12 − 27,175 = −39,175 mm: baja 27,175 mm más de lo programado (colisión o sobrecorte).
(c) H − L = 152,030 − 87,660 = +64,370. Punta = −12 + 64,370 = +52,370 mm: queda 52,37 mm en el aire.
(d) H efectivo = 98,275 − 0,015 = 98,260; H − L = 98,260 − 98,275 = −0,015. Punta = −12 − 0,015 = −12,015 mm: baja 0,015 mm más.
Solución:
(a) Con G42 el centro queda a la derecha del avance; en un recorrido antihorario eso es fuera de la isla, lo correcto. La trayectoria es (60 + 2 · 5) × (40 + 2 · 5) = 70 × 50 mm.
(b) r real = 9,96 / 2 = 4,98 mm. Diferencia por lado = 5,000 − 4,98 = 0,02 mm. Medidas = 60 + 2 · 0,02 = 60,04 mm y 40 + 2 · 0,02 = 40,04 mm (isla más grande).
(c) Hay que bajar el radio efectivo a 4,98: desgaste = 4,98 − 5,000 = −0,020 mm. La trayectoria pasa a 69,96 × 49,96 mm y la isla queda en 60,00 × 40,00 mm.
Solución:
(a) El control toma 12 mm de radio (y no 6).
(b) En una cajera el centro va por dentro: (50 − 2 · 12) × (30 − 2 · 12) = 26 × 6 mm.
(c) La fresa real (r = 6) añade 6 mm por lado: 26 + 2 · 6 = 38 mm y 6 + 2 · 6 = 18 mm. La cajera sale 12 mm más pequeña en cada dimensión (2 · (12 − 6)).
(d) D correcto = 6 mm. Trayectoria = (50 − 12) × (30 − 12) = 38 × 18 mm y la cajera sale en 50 × 30 mm.
Solución:
(a) e = 40,06 − 40,00 = +0,06 (fuera de tolerancia, sobra material). Con dos paredes, Δ = −e / 2 = −0,030 mm. Desgaste nuevo = 0 − 0,030 = −0,030. Después la isla debe salir en 40,00 mm.
(b) e = 9,97 − 10,00 = −0,03 (falta profundidad: sobra material). Δ = e = −0,030 mm: el valor de longitud efectivo baja 0,03 y la punta desciende 0,03 mm.
(c) e = +0,05 con una sola pared (isla): Δ = −e = −0,050 mm (factor 1, no 1/2).
Solución:
(a) El radio de la fresa debe ser menor o igual al radio de la esquina. Ø20 → r = 10 mm > 8 mm: no cabe. Ø16 → r = 8 mm = R: el radio de la trayectoria del centro sería 0 (la fresa «encaja» justo, un caso límite que muchos controles rechazan). Ø12 → r = 6 mm < 8 mm: sirve.
(b) Radio de la trayectoria del centro = R − r = 8 − 6 = 2 mm.
(c) La aproximación debe ser al menos igual al radio efectivo (6 mm): 4 mm no basta (el control no tiene espacio para colocar el centro a su lado) y 10 mm sí.