¡Bienvenidos nuevamente al blog de Welectronic! Una máquina CNC (control numérico por computadora) no "entiende" de piezas, entiende de coordenadas. Todo lo que hace, desde acercar la herramienta hasta cortar un círculo, se programa como posiciones en un sistema de ejes. Si dominas los ejes, los ceros y las dos formas de programar (absoluta e incremental), puedes leer cualquier programa y detectar errores antes de que cuesten una herramienta o una pieza.
1. Ejes lineales en una fresadora
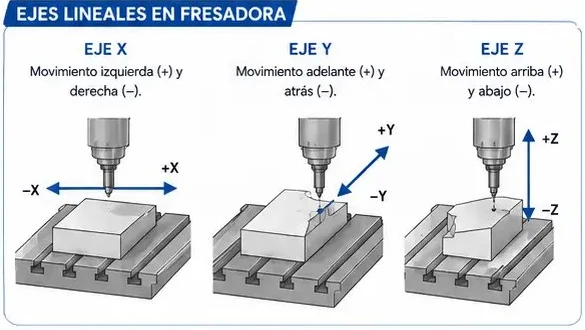
- Eje X: movimiento horizontal derecha-izquierda (el más largo de la mesa). La dirección positiva (+X) es hacia la derecha.
- Eje Y: movimiento horizontal transversal. El cartel lo describe como adelante (+) y atrás (−); en la convención estándar +Y apunta hacia el fondo de la máquina (alejándose del operador), pero "adelante" depende de desde dónde se mire, así que compruébalo en tu máquina con un movimiento en JOG.
- Eje Z: movimiento vertical. Arriba es positivo (+Z) y abajo negativo (−Z): el eje Z coincide con el eje del husillo.
Dos precisiones sobre la ficha: (1) en el recuadro del eje X el texto dice "izquierda (+) y derecha (−)", pero la figura y la tabla de "convenciones de signo" del propio cartel dicen que +X es hacia la derecha; esa es la convención correcta (regla de la mano derecha: X a la derecha, Y hacia el fondo de la máquina, Z hacia arriba). (2) Los sentidos se definen como si la pieza estuviera quieta y se moviera la herramienta. En una fresadora de consola es la mesa la que se mueve, así que para ir a +X la mesa se desplaza físicamente hacia la izquierda. Tu control ya compensa eso; solo programa pensando en el movimiento de la herramienta.
2. Ejes en otros procesos
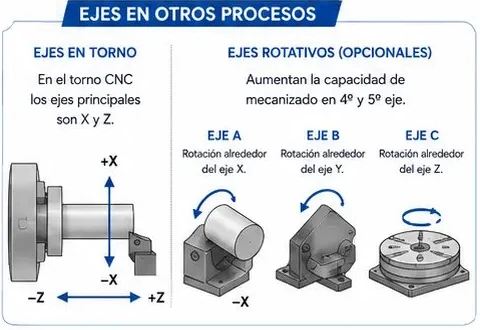
- Torno CNC: los ejes principales son X (movimiento transversal, perpendicular al eje de la pieza, que controla el diámetro) y Z (a lo largo del eje, que controla la longitud).
- Ejes rotativos (opcionales): aumentan la capacidad de mecanizado a 4 y 5 ejes. A gira alrededor del eje X, B alrededor del eje Y y C alrededor del eje Z. El sentido positivo sigue la regla de la mano derecha: con el pulgar apuntando al sentido positivo del eje, los demás dedos indican el giro positivo.
3. Cero máquina, cero pieza y sistemas de referencia
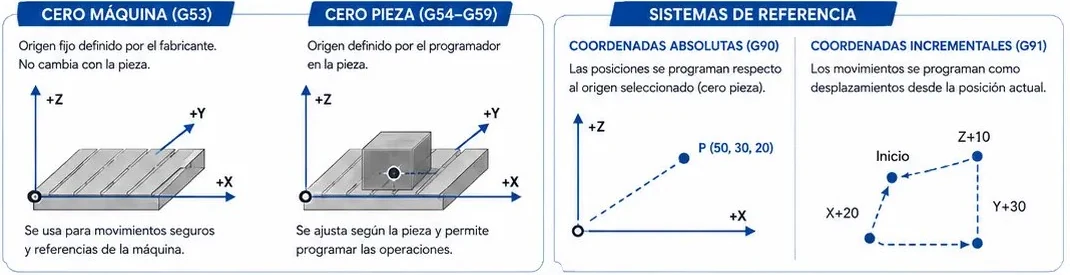
- Cero máquina (G53): origen fijo definido por el fabricante; no cambia con la pieza. Se usa para movimientos seguros y referencias de la máquina (por ejemplo, ir a la posición de cambio de herramienta). En rigor, G53 es una orden no modal que mueve en coordenadas de máquina durante una sola línea.
- Cero pieza (G54 a G59): origen definido por el programador sobre la pieza. Se ajusta según la pieza y permite programar las operaciones con las cotas del plano. El control guarda la distancia entre el cero máquina y cada cero pieza como un desplazamiento de origen (work offset).
- Coordenadas absolutas (G90): las posiciones se programan respecto al origen seleccionado (cero pieza).
- Coordenadas incrementales (G91): los movimientos se programan como desplazamientos desde la posición actual.
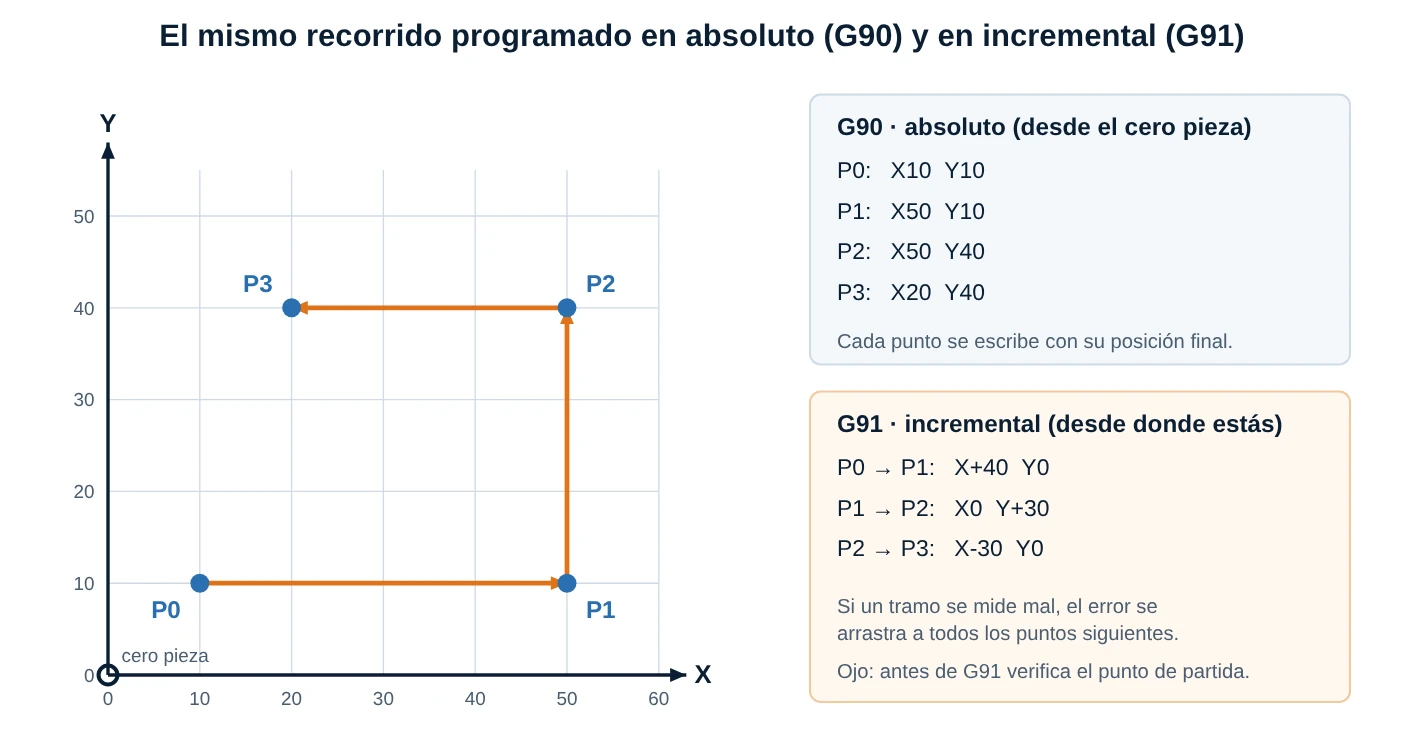
La relación entre ambos es sencilla: incremento = posición nueva − posición anterior. Programar en absoluto es más seguro (un error no se acumula); el incremental es cómodo para repetir patrones, pero un error de un tramo se arrastra a todos los siguientes.
4. Movimientos principales
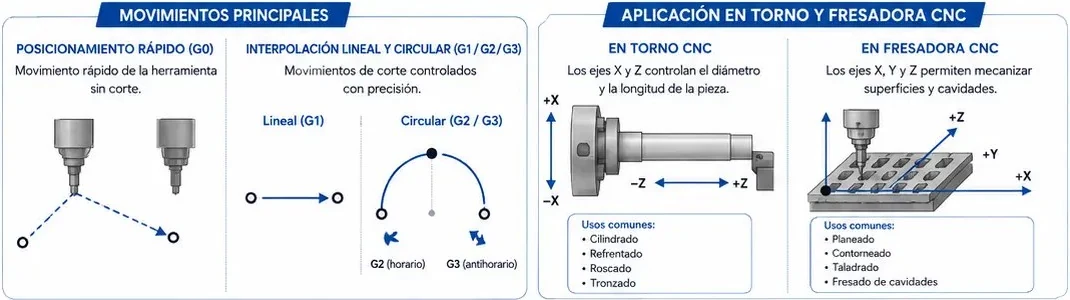
- G0, posicionamiento rápido: movimiento rápido de la herramienta sin corte. Se usa para acercamientos y retiros seguros, nunca para cortar.
- G1, interpolación lineal: corte en línea recta a la velocidad de avance programada (F), con precisión.
- G2 / G3, interpolación circular: corte en arco. G2 es en sentido horario y G3 en sentido antihorario (mirando el plano desde el lado positivo del eje perpendicular). Se define el punto final y el centro con I y J (desplazamientos del centro respecto al punto de inicio, en X e Y).
En torno CNC los ejes X y Z controlan el diámetro y la longitud de la pieza: cilindrado, refrentado, roscado y tronzado. En fresadora CNC los ejes X, Y y Z permiten mecanizar superficies y cavidades: planeado, contorneado, taladrado y fresado de cavidades. En muchos tornos el valor de X se programa como diámetro, no como radio, así que un G1 X44 deja la pieza en Ø44 mm.
Posición en máquina = desplazamiento de origen (G54) + posición en la pieza
Incremento = posición nueva − posición anterior
5. Consejos clave y convenciones de signo
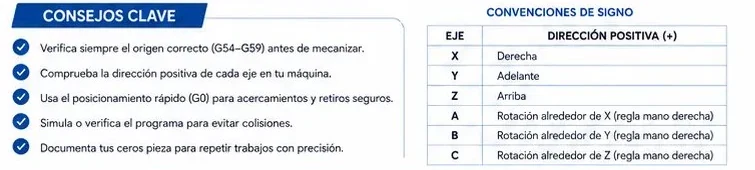
- Verifica siempre el origen correcto (G54 a G59) antes de mecanizar.
- Comprueba la dirección positiva de cada eje en tu máquina (con un pequeño movimiento en JOG).
- Usa el posicionamiento rápido (G0) para acercamientos y retiros seguros, lejos de la pieza y las mordazas.
- Simula o verifica el programa para evitar colisiones.
- Documenta tus ceros pieza para repetir trabajos con precisión.
Seguridad y precisión: conoce tu máquina, define tus referencias y verifica siempre antes de mecanizar.
✅ 5 Problemas Resueltos
Solución:
Posición en máquina = desplazamiento de origen + posición en la pieza
X = −250 + 40 = −210
Y = −120 + 30 = −90
Z = −300 + (−5) = −305
Punto en máquina: (−210, −90, −305)
Solución:
Incrementos: ΔX = 50 − 10 = +40, ΔY = 40 − 10 = +30 (es decir, G91 G1 X40 Y30 F200).
Distancia = √(40² + 30²) = √2500 = 50 mm
Tiempo = 50 / 200 = 0,25 min = 15 s
Solución:
Incrementos: (+80, 0), (0, +40), (−80, 0), (0, −40). Su suma es cero porque se vuelve al punto de inicio.
Perímetro = 80 + 40 + 80 + 40 = 240 mm
Tiempo = 240 / 240 = 1 min
Solución:
De (30, 0) a (0, 30) alrededor del origen se avanza de 0° a 90°: es sentido antihorario → G3.
I y J = centro − punto de inicio = (0 − 30, 0 − 0) → I−30 J0. Línea: G3 X0 Y30 I-30 J0 F300.
Longitud del arco = (π · 30) / 2 = 47,12 mm
Tiempo = 47,12 / 300 = 0,1571 min = 9,4 s
Solución:
El eje vertical es Z, así que la mesa giratoria horizontal es el eje C (gira alrededor de Z). La mesa basculante que gira alrededor de X es el eje A. (Y B sería un giro alrededor del eje Y.)
🏋️ 5 Ejercicios Propuestos
Distancia = √(30² + 30²) = 42,43 mm
Tiempo = 42,43 / 150 = 0,283 min = 17,0 s
G1: 80 / 160 = 0,5 min = 30 s.
El corte domina el tiempo; el rápido casi no cuenta, pero es el tramo más peligroso si hay una colisión.