¡Bienvenidos nuevamente al blog de Welectronic! Las herramientas de corte eliminan material de la pieza mediante procesos de mecanizado para obtener formas, dimensiones y acabados precisos. Elegir bien la herramienta, su material y sus parámetros marca la diferencia entre una pieza buena y una pieza perdida (y entre una herramienta que dura horas o minutos). Aquí tienes los tipos, la geometría, los materiales y los criterios de selección.
1. Tipos de herramientas
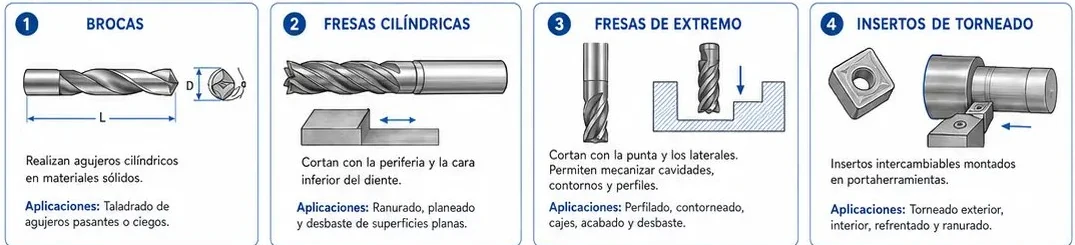
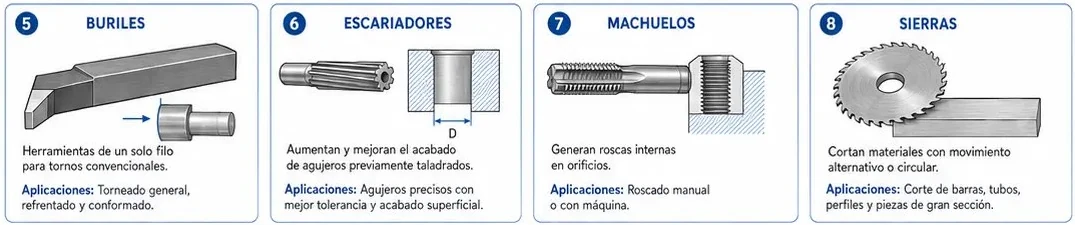
- Brocas: realizan agujeros cilíndricos en materiales sólidos. Se usan para taladrar agujeros pasantes o ciegos.
- Fresas cilíndricas: cortan con la periferia y la cara inferior del diente. Se usan en ranurado, planeado y desbaste de superficies planas.
- Fresas de extremo: cortan con la punta y los laterales; permiten mecanizar cavidades, contornos y perfiles. Se usan en perfilado, contorneado, cajas, acabado y desbaste.
- Insertos de torneado: placas intercambiables montadas en portaherramientas. Se usan en torneado exterior, interior, refrentado y ranurado.
- Buriles: herramientas de un solo filo para tornos convencionales. Se usan en torneado general, refrentado y conformado.
- Escariadores: aumentan y mejoran el acabado de agujeros previamente taladrados. Sirven para agujeros precisos con mejor tolerancia y acabado superficial.
- Machuelos: generan roscas internas en orificios, a mano o con máquina.
- Sierras: cortan materiales con movimiento alternativo o circular. Se usan para cortar barras, tubos, perfiles y piezas de gran sección.
2. Geometría básica de una herramienta
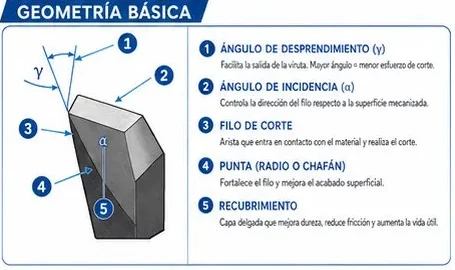
- Ángulo de desprendimiento (γ): facilita la salida de la viruta. A mayor ángulo, menor esfuerzo de corte.
- Ángulo de incidencia (α): evita el roce del flanco con la superficie ya mecanizada y controla la dirección del filo respecto a ella.
- Filo de corte: arista que entra en contacto con el material y realiza el corte.
- Punta (radio o chaflán): fortalece el filo y mejora el acabado superficial.
- Recubrimiento: capa delgada que mejora la dureza, reduce la fricción y aumenta la vida útil.
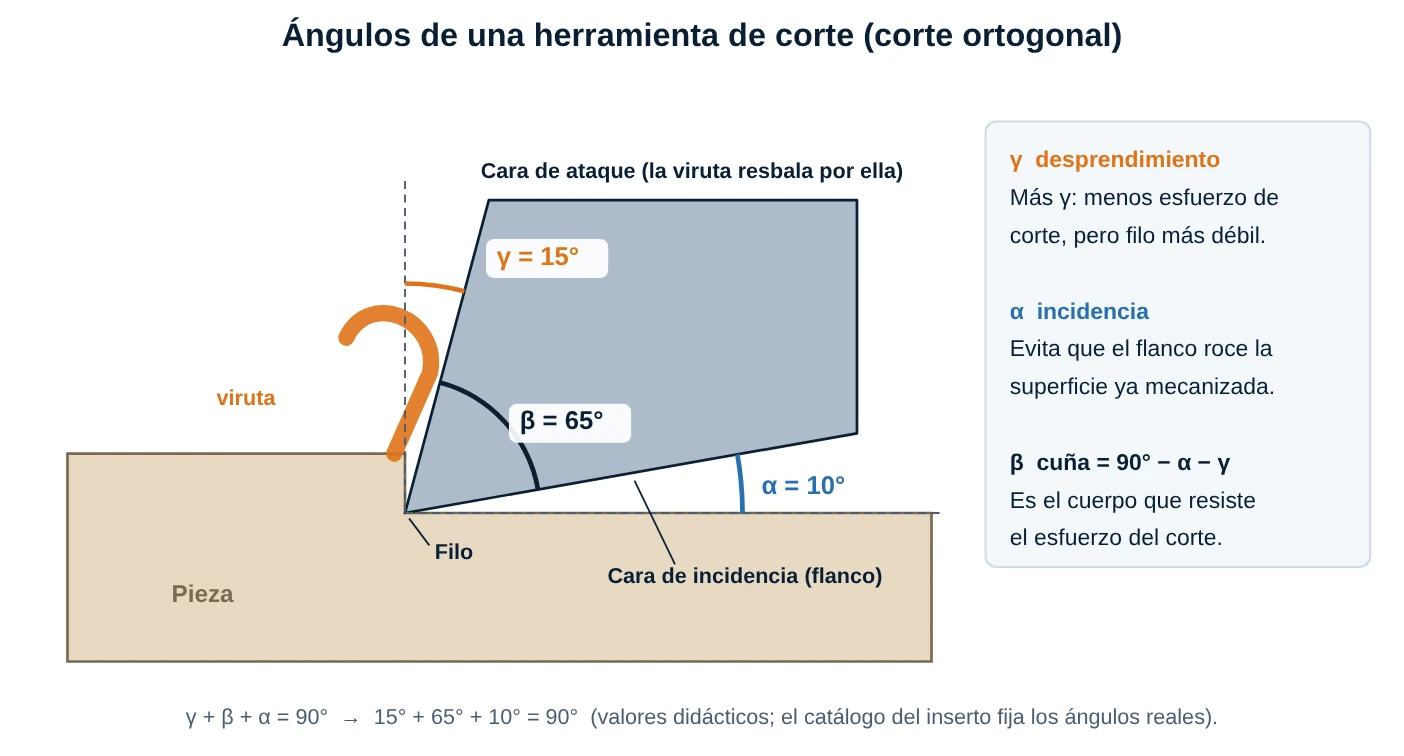
Los tres ángulos están ligados: γ + β + α = 90°. Si aumentas γ para cortar con menos esfuerzo, el ángulo de cuña β se reduce y el filo se vuelve más frágil. Por eso los materiales duros y tenaces se cortan con γ pequeño o incluso negativo, y los blandos (aluminio, latón) con γ grande.
3. Materiales de herramienta
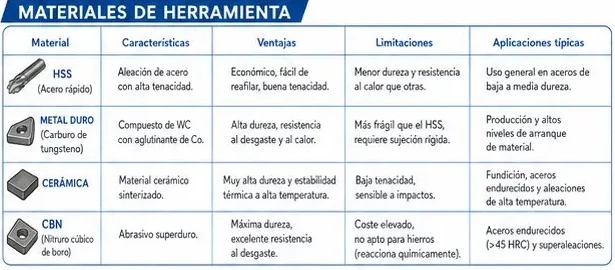
- HSS (acero rápido): aleación de acero con alta tenacidad. Es económico, fácil de reafilar y tiene buena tenacidad; tiene menor dureza y resistencia al calor que los demás. Uso general en aceros de baja a media dureza.
- Metal duro (carburo de tungsteno): compuesto de WC con aglutinante de cobalto. Alta dureza y resistencia al desgaste y al calor; es más frágil que el HSS y requiere sujeción rígida. Se usa en producción y altos niveles de arranque de material.
- Cerámica: material cerámico sinterizado, con muy alta dureza y estabilidad térmica a alta temperatura. Tiene baja tenacidad y es sensible a impactos. Se usa en fundición, aceros endurecidos y aleaciones de alta temperatura.
- CBN (nitruro cúbico de boro): abrasivo superduro con máxima dureza y excelente resistencia al desgaste. Tiene coste elevado. Se aplica en aceros endurecidos (mayores de 45 HRC) y superaleaciones.
Corrección respecto al cartel: la ficha indica en las limitaciones del CBN "no apto para hierros (reacciona químicamente)". Eso es lo que ocurre con el diamante (PCD), que se desgasta rápido en aceros y fundiciones por reacción con el hierro y por eso se usa para aluminio y no ferrosos. El CBN, en cambio, es precisamente la herramienta para materiales ferrosos duros (aceros templados, fundición dura), y así lo confirma la misma tabla en su columna de aplicaciones.
Una guía rápida de velocidad de corte (orientativa, siempre confirma en el catálogo): una broca de HSS en acero de construcción trabaja alrededor de 25 a 35 m/min, mientras que un inserto de metal duro recubierto en torneado de acero puede superar los 150 a 250 m/min.
4. Cómo seleccionar según el trabajo
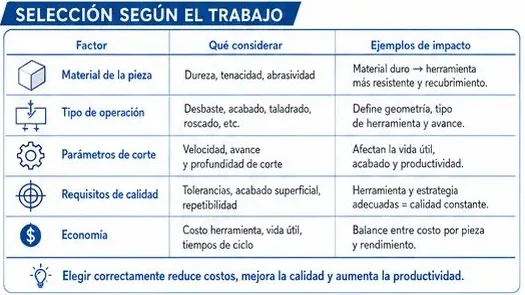
- Material de la pieza: considera su dureza, tenacidad y abrasividad. Material duro: herramienta más resistente y con recubrimiento.
- Tipo de operación: desbaste, acabado, taladrado, roscado; define la geometría, el tipo de herramienta y el avance.
- Parámetros de corte: velocidad, avance y profundidad; afectan la vida útil, el acabado y la productividad.
- Requisitos de calidad: tolerancias, acabado superficial y repetibilidad. Herramienta y estrategia adecuadas dan calidad constante.
- Economía: costo de la herramienta, vida útil y tiempos de ciclo. Se busca el balance entre el costo por pieza y el rendimiento.
5. Vida de la herramienta (ecuación de Taylor)
La herramienta se desgasta con el uso, y el factor que más influye en cuánto dura es la velocidad de corte. Taylor lo resumió en una relación empírica:
T es la vida de la herramienta (min) y n es un exponente que depende del material de la herramienta: aproximadamente 0,1 a 0,15 para HSS y 0,2 a 0,3 para carburo. Con n = 0,25, subir la velocidad solo 20 % deja la herramienta con menos de la mitad de vida. Y para el taladrado de agujeros que luego se roscarán, el diámetro de la broca para el machuelo es aproximadamente:
6. Cuidados y buenas prácticas
- Inspecciona la herramienta antes de usar: busca desgaste, astillas y daños.
- Usa portaherramientas y sistemas de sujeción limpios y en buen estado.
- Respeta los parámetros de corte recomendados.
- Usa refrigerante o lubricante adecuado para el material y la operación.
- Evita golpes, choques térmicos y vibraciones excesivas.
- Cambia o rota los insertos a tiempo; no uses herramientas desgastadas.
- Limpia y almacena las herramientas en su estuche o soporte.
Recuerda: una herramienta de corte en buen estado, bien seleccionada y correctamente utilizada garantiza seguridad, precisión y resultados de alta calidad.
✅ 5 Problemas Resueltos
Solución:
n = 1000 · Vc / (π · D) = 1000 × 30 / (π × 10)
n = 954,9 rpm ≈ 955 rpm
Solución:
Recorrido = 30 + 0,3 × 10 = 33 mm
Tc = L / (f · n) = 33 / (0,15 × 955) = 33 / 143,25 = 0,230 min = 13,8 s
Solución:
Ø broca = Ø nominal − paso
M10 × 1,5: 10 − 1,5 = 8,5 mm
M12 × 1,75: 12 − 1,75 = 10,25 mm → se usa la broca comercial de 10,2 mm.
Solución:
T2 / T1 = (Vc1 / Vc2)1/n = (1 / 1,2)4 = 0,482
La herramienta dura solo el 48 % de lo que duraba (menos de la mitad): subir 20 % la velocidad casi parte en dos su vida. Hay que comprobar si el ahorro de tiempo compensa el costo de más cambios de inserto.
Solución:
A) HSS: es económico, tenaz y tolera la poca rigidez de una máquina antigua.
B) CBN (o cerámica en condiciones adecuadas): es el material pensado para aceros templados de más de 45 HRC.
C) Cerámica (o metal duro recubierto): resiste la alta temperatura de las altas velocidades en fundición.
🏋️ 5 Ejercicios Propuestos
Tc = 24,8 / (0,2 × 500) = 24,8 / 100 = 0,248 min ≈ 14,9 s