¡Bienvenidos nuevamente al blog de Welectronic! En la publicación anterior (la hoja 33 de la serie, sobre referencias de trabajo) vimos desde dónde cuenta el control las coordenadas: cero máquina, cero pieza y sistemas de trabajo. Hoy damos el siguiente paso: ¿cómo viaja la herramienta de un punto a otro? De eso trata la hoja 34 (la ficha impresa lleva el número 84 en el pie): la interpolación. Es el cálculo con que el control coordina varios ejes a la vez para que la punta de la herramienta siga una recta (G01), un arco (G02 y G03) o se desplace rápido sin cortar (G00), siempre dentro de un plano de trabajo (G17, G18 o G19). Esta publicación continúa el bloque de CNC y se apoya en las anteriores del curso: ejes y coordenadas (19), códigos G y M (20), parámetros de corte (45) y referencias de trabajo (87).
Qué vas a aprender
- Qué es interpolar y por qué dos ejes que se mueven por separado pueden dibujar una recta o un círculo.
- Cómo funciona el posicionamiento rápido G00, por qué su trayectoria depende del control y cómo evitar choques.
- La interpolación lineal G01: avance F, componentes por eje y tiempo de ejecución.
- La interpolación circular G02 y G03: sentido, centro con I, J, K o con R, arcos menores y mayores, círculo completo y hélice.
- Los planos de trabajo G17, G18 y G19, y por qué cambian los ejes y las letras del centro.
- El avance en contornos con compensación de radio de herramienta.
- Una verificación en orden antes de ejecutar el primer arco.
- Un laboratorio interactivo con tres mesas: G00 frente a G01, arcos con sus planos y avance en contorno.
Mapa visual del tema
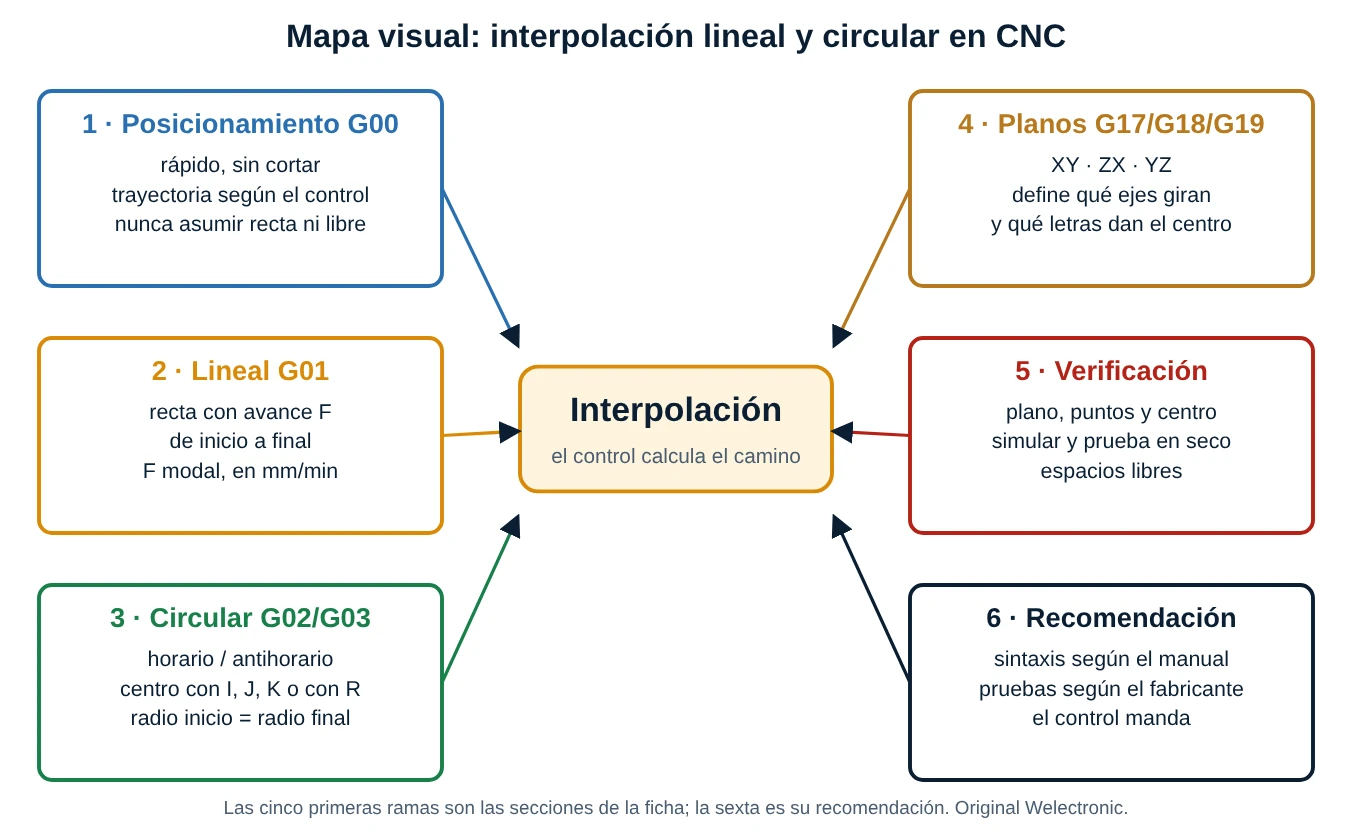
Las cinco primeras ramas son las cinco secciones de la ficha y la sexta es su recomendación final. La idea central cabe en una frase: el programa solo da puntos de destino y el control inventa el camino entre ellos. Saber qué camino inventa en cada caso es lo que separa una pieza buena de un choque.
La base de todo: tres ideas
- Interpolar es repartir el movimiento. Cada eje tiene su propio motor. Para que la punta siga una recta inclinada, el control reparte la velocidad entre los ejes en proporción a sus desplazamientos; para un arco, la reparte cambiando esa proporción punto a punto, muchas veces por segundo.
- El control solo conoce el destino. Un bloque como "G01 X80 Y40 F600" no dice cómo llegar: lo dice el código modal que está activo (G00 o G01, G02 o G03) y el plano elegido.
- Un arco mal definido puede ser válido para el control. Si el centro está equivocado pero los radios cuadran, el control ejecuta con total normalidad... un arco distinto del dibujado. De ahí que revisar plano, puntos y centro importe tanto como la sintaxis.
1. Posicionamiento rápido (G00)
G00 mueve la herramienta al punto indicado a la máxima velocidad que permiten los parámetros de la máquina, no a la velocidad F. Es modal: sigue activo hasta que otro código del mismo grupo (G01, G02 o G03) lo reemplaza. Se usa para acercarse a la pieza, retirarse y cambiar de zona; nunca para cortar.
1.1 Dos maneras de ejecutar un G00
Los controles resuelven el rápido de dos formas, y muchas veces un parámetro elige cuál:
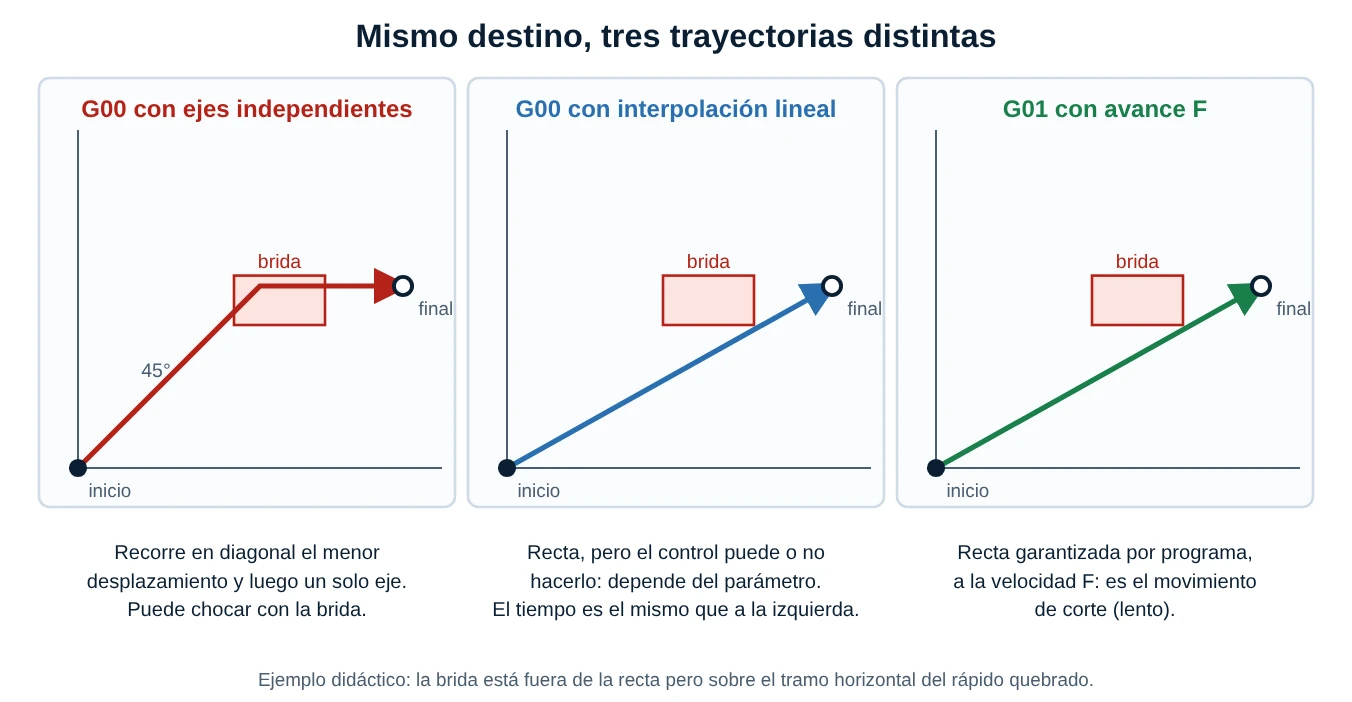
- Ejes independientes (no lineal): cada eje corre a su velocidad máxima hasta llegar. Si el desplazamiento en X es de 90 mm y en Y de 50 mm, ambos van a la misma velocidad: el eje Y llega primero (a los 50 mm) y el X sigue solo los 40 mm restantes. La trayectoria es una diagonal a 45° seguida de un tramo recto, no la recta entre los dos puntos.
- Interpolación lineal en rápido: el control reparte la velocidad para que la punta siga una recta; el eje más largo va a su máxima velocidad y los demás proporcionalmente más lento.
En los dos casos el tiempo es el mismo: el del eje que más recorre. Con 90 mm y 24 m/min por eje: 90 / 24000 min = 0,225 s. Lo que cambia es el camino.
1.2 Buenas prácticas con G00
- Antes de moverse en X e Y, subir primero en Z a una altura segura; al bajar, hacerlo al final y por separado.
- Comprobar con el override de rápido bajo la primera vez que se ejecuta un programa nuevo.
- Recordar que el último avance F sigue memorizado: G00 no lo borra y el siguiente G01 lo usará.
- No programar G00 en el mismo bloque que un arco ni con compensación de radio sin haber leído el manual del control.
Corrección técnica 1 (el rápido no corta, y la imagen lo sugiere): en la imagen la fresa aparece dentro de un alojamiento de la pieza, como si el rápido sirviera para entrar a trabajar. G00 se usa siempre en el aire: aproximación, retirada y cambios de zona. Además, el texto de la ficha acierta al decir que no se asuma una trayectoria recta, pero no explica por qué ni da cifras: con ejes independientes la ruta es quebrada (diagonal a 45° y luego un eje), y con interpolación lineal es recta pero igualmente ciega a los obstáculos. Falta también decir que G00 es modal y que su velocidad la fijan parámetros de la máquina, no F.
2. Interpolación lineal (G01)
G01 lleva la herramienta en línea recta desde el punto actual hasta el punto programado, a la velocidad de avance F. Es el movimiento de corte básico: ranuras, escuadras, caras y tramos rectos de cualquier contorno.
2.1 El avance F es sobre la trayectoria
F se aplica a lo largo de la recta recorrida, no a cada eje por separado. El control reparte esa velocidad en componentes proporcionales al desplazamiento de cada eje:
Fx = F · ΔX / L · Fy = F · ΔY / L · L = √(ΔX² + ΔY²) · t = L / F
Ejemplo: de (0; 0) a (60; 80) con F = 1000 mm/min, L = 100 mm, Fx = 600 mm/min, Fy = 800 mm/min y el tiempo es 100 / 1000 min = 6 s. El avance del eje Y es mayor que el del X porque recorre más.
2.2 Detalles que importan
- F es modal: se escribe una vez y sigue activo. Si se llega a un G01 sin ningún F memorizado, el control normalmente da alarma.
- Unidad de F: en milímetros por minuto (G94, habitual en fresadoras) o milímetros por revolución (G95, habitual en tornos). La misma cifra significa cosas muy distintas.
- Con tres ejes (G01 X Y Z) la recta es en el espacio y F se aplica a la longitud 3D.
- Los ejes rotativos (A, B, C) se miden en grados y el control combina sus unidades de forma propia: ver el manual.
2.3 Del avance al corte
El avance por minuto se relaciona con el avance por diente y la velocidad del husillo así: F = fz · z · n, donde fz es el avance por diente (mm), z el número de dientes y n las revoluciones por minuto. Ese cálculo se vio en la publicación 45: el control no lo hace por ti, se programa el F ya calculado.
Corrección técnica 2 (falta F y su significado): la ficha dice "avance programado" pero no menciona que F es modal, que su unidad depende de G94 o G95 y que es el avance sobre la trayectoria y no por eje. Tampoco advierte de lo que más se olvida: tras un G00, el último F sigue vigente, y si el programa nunca lo definió, el control da alarma. La imagen muestra la fresa cortando una ranura; conviene añadir que la profundidad y el ancho se reparten en pasadas según los parámetros de corte.
3. Interpolación circular (G02 y G03)
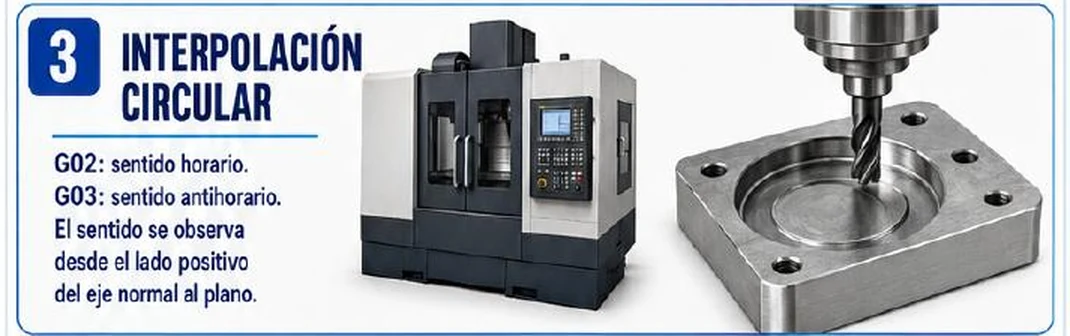
G02 recorre un arco en sentido horario y G03 en sentido antihorario, del punto actual al punto programado. Un arco tiene cinco datos: inicio, final, sentido, plano y centro (o radio). La ficha menciona tres; los dos últimos son los que más fallan.
3.1 Cómo se determina el sentido
Se mira el plano desde el lado positivo del eje normal, es decir, desde arriba en el plano XY (se mira desde +Z hacia abajo). Con X hacia la derecha e Y hacia arriba, G02 gira como las agujas del reloj y G03 al revés. Es el movimiento de la herramienta respecto a la pieza: en una máquina de mesa móvil, la mesa se mueve al revés que la herramienta, pero el programa se escribe como si la herramienta se moviera.
3.2 Definir el centro con I, J y K
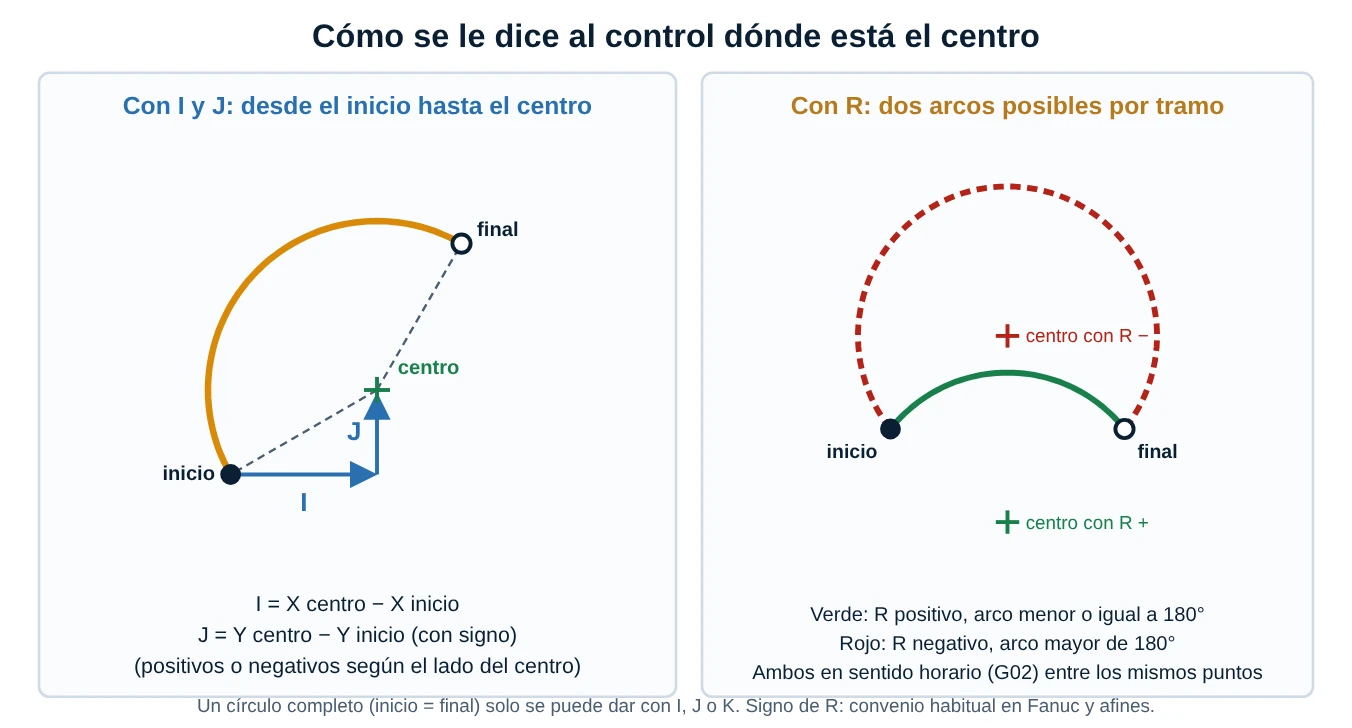
Las letras I, J y K son las distancias, con signo y desde el punto de inicio del arco, hasta el centro, medidas en X, Y y Z respectivamente:
I = Xcentro − Xinicio · J = Ycentro − Yinicio · K = Zcentro − Zinicio
Como el centro es el mismo que alcanzaría el radio desde el final, el control comprueba que el radio medido desde el inicio y el medido desde el final coinciden (dentro de una tolerancia). Si no, da alarma de radio. Muchos controles aceptan además un modo en que I, J y K son coordenadas absolutas del centro; es un parámetro del control.
3.3 Definir el arco con el radio R
Con R se da el radio y el control calcula el centro. Pero entre dos puntos y un radio existen dos centros posibles (a cada lado de la cuerda), y por tanto dos arcos en el mismo sentido: uno menor o igual a 180° y otro mayor. El convenio habitual (Fanuc y afines) es:
- R positivo: arco de 180° o menos.
- R negativo: arco mayor de 180°.
El centro se halla a una distancia h = √(R² − (c/2)²) del punto medio de la cuerda c. Si R es menor que la mitad de la cuerda, el arco no existe y el control da alarma. Con R no se puede dar un círculo completo (inicio y final coinciden y hay infinitos centros): hay que usar I, J o K. Con 180° exactos, h = 0 y la elección de signo da el mismo arco pero el control puede ser sensible a errores de redondeo; se prefiere I y J para semicírculos.
3.4 Círculo completo y hélice
- Círculo completo: se programa G02 o G03 con el mismo punto de inicio y final, dando I, J o K. Conviene empezar y terminar con una entrada tangente para no dejar marca.
- Interpolación helicoidal: si en el mismo bloque se añade el movimiento del eje normal al plano (Z en G17), el control mueve ese eje de forma lineal mientras gira. Sirve para fresar agujeros y roscas con fresa. Algunos controles la admiten solo con ciertas opciones.
- Longitud del arco: L = r · θ, con θ en radianes. Un cuarto de círculo de 20 mm de radio mide 20 · π / 2 = 31,416 mm.
Corrección técnica 3 (la regla del sentido es correcta, pero la ficha no dice cómo se define el arco): el texto "el sentido se observa desde el lado positivo del eje normal al plano" es correcto, pero incompleto en tres puntos: (1) no explica cómo se da el centro (I, J, K o R), que es lo que más errores causa; (2) no advierte que el sentido es el del movimiento relativo herramienta-pieza y que en un torno con la herramienta al otro lado del eje la apariencia visual se invierte; (3) no menciona que un círculo completo solo se programa con I, J o K y que el radio de inicio y de final deben coincidir. La imagen muestra una cajera circular; para dibujarla de verdad faltan además las entradas y salidas tangentes.
4. Planos de trabajo (G17, G18 y G19)
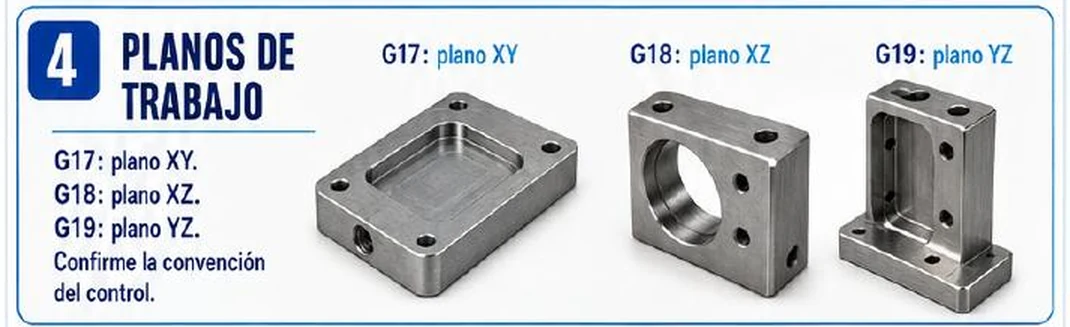
Un arco solo existe dentro de un plano. G17, G18 y G19 le dicen al control en cuál de los tres planos coordenados se interpretan los arcos, la compensación de radio y los ciclos fijos. Un cambio de plano no mueve nada: cambia cómo se leen los bloques siguientes.
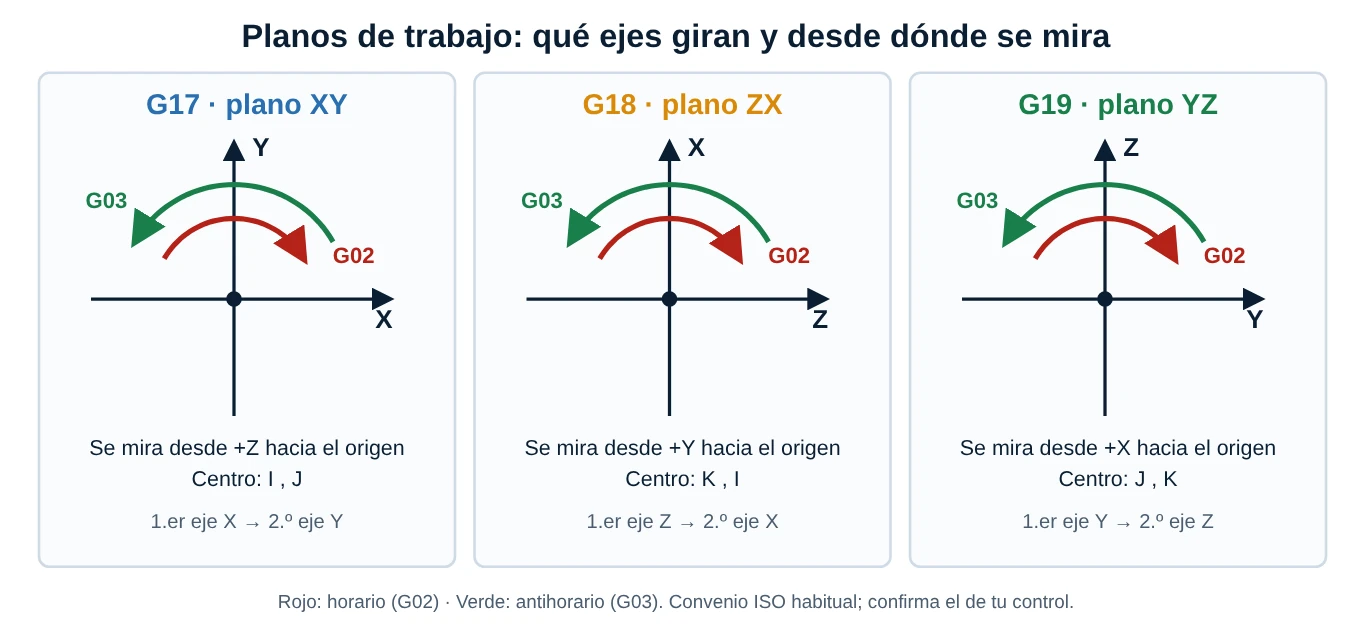
| Código | Plano | Eje normal (se mira desde su +) | Letras del centro |
|---|---|---|---|
| G17 | X – Y | Z | I (en X) y J (en Y) |
| G18 | Z – X | Y | K (en Z) e I (en X) |
| G19 | Y – Z | X | J (en Y) y K (en Z) |
4.1 Qué plano usar en cada caso
- G17 (XY): el plano habitual del fresado en una fresadora vertical: contornos, cajeras, círculos, agujeros en planta.
- G18 (ZX): arcos en el plano vertical que contiene al husillo y a X; es el plano normal en torno (Z a lo largo del eje, X en diámetro) y sirve para radios y chaflanes en fresadora.
- G19 (YZ): arcos en el otro plano vertical de una fresadora vertical, p. ej. redondeos en caras laterales.
Al encender la máquina, el plano activo lo fija un parámetro del control (casi siempre G17 en fresadora y G18 en torno). Por eso conviene escribir el plano en el encabezado del programa, igual que el sistema de trabajo de la publicación 87.
4.2 Qué cambia al cambiar de plano
- Los ejes que intervienen y su orden (en G18 el primero es Z y el segundo X).
- Las letras con que se da el centro (I y J en G17; K e I en G18; J y K en G19).
- El sentido visual de G02 y G03, porque se mira desde otro eje.
- El plano en que actúa la compensación de radio (G41 y G42) y el eje de profundidad de los ciclos de taladrado.
Corrección técnica 4 (el orden de los ejes en G18): la ficha escribe "G18: plano XZ". En la designación habitual (ISO 6983 y los manuales de los controles más extendidos) el plano se nombra ZX, porque el primer eje del plano es Z y el segundo X, y de ese orden depende el sentido horario y las letras K e I del centro. Para el plano YZ vale lo mismo (Y primero, Z segundo) y para XY también. La ficha acierta en pedir que se confirme la convención del control; conviene añadir que cambiar de plano modifica las letras del centro y que las imágenes (una cajera, un alojamiento y una pared) son solo ilustrativas: el plano lo define el programa, no la forma de la pieza.
5. La pieza que falta: el avance en contornos
La ficha no habla de la compensación de radio de herramienta (G41 a la izquierda y G42 a la derecha, G40 para cancelar), pero casi todo arco real se mecaniza con ella. Con compensación, el programa describe el contorno del dibujo y el control desplaza el centro de la fresa un radio de lado.
Esto cambia la longitud del camino del centro y plantea la pregunta de qué velocidad debe llevar el centro para que el filo corte al avance deseado:
- Pared interior (cajera): el centro de la fresa recorre un radio menor, Rc = R − r. Para que el punto de contacto avance a F, el centro debe ir a F · Rc / R, menos que F.
- Contorno exterior (isla): Rc = R + r y el centro debe ir a F · Rc / R, más que F.
- Si el avance se aplica al centro, el contacto con la pared va a F · R / Rc: en una esquina interior pequeña puede resultar varias veces F, es decir, un avance de corte mucho mayor que el pensado.
- Si r ≥ R en una pared interior, la fresa no cabe y el control da alarma.
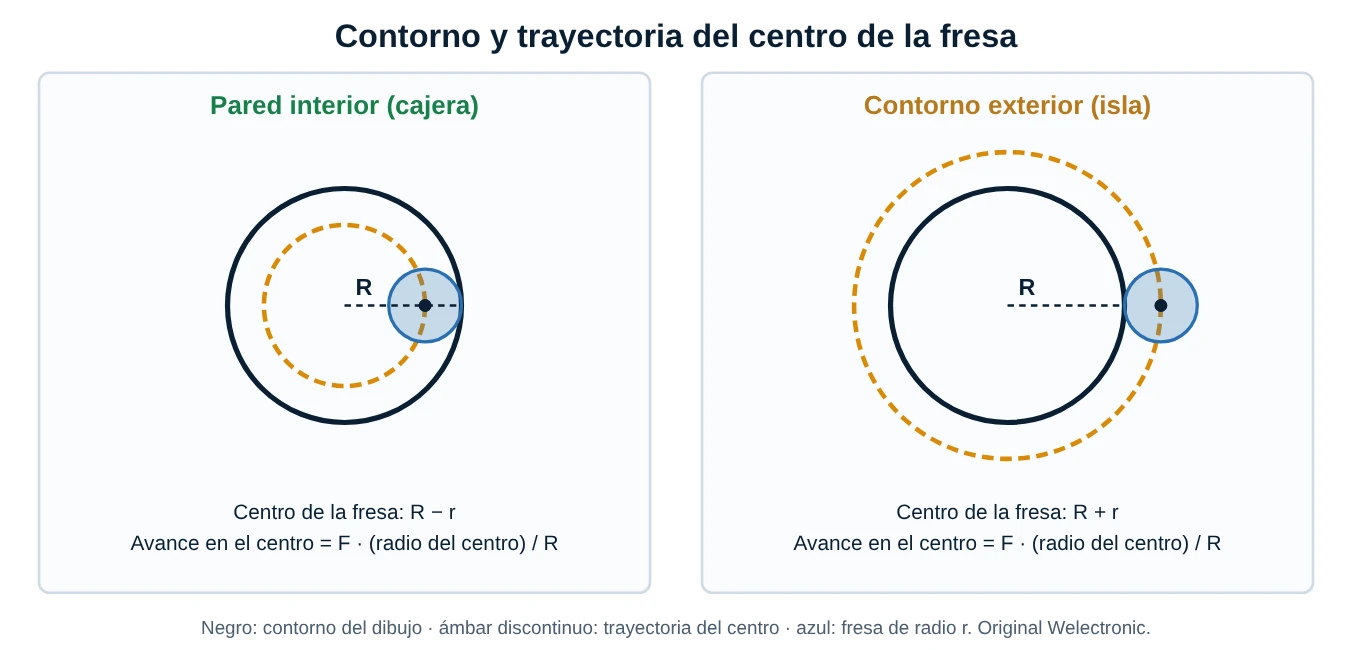
Algunos controles ajustan solos el avance en arcos con compensación; otros lo dejan al programador. Es un dato que el manual de cada control confirma. Ejemplo: pared interior de R = 14 mm con fresa de Ø10 mm (r = 5 mm) y avance deseado de 240 mm/min en la pared: Rc = 9 mm y el centro debe ir a 240 · 9 / 14 = 154,3 mm/min.
6. Verificación
La verificación es lo que convierte un programa en un programa seguro. Se hace en el orden siguiente:
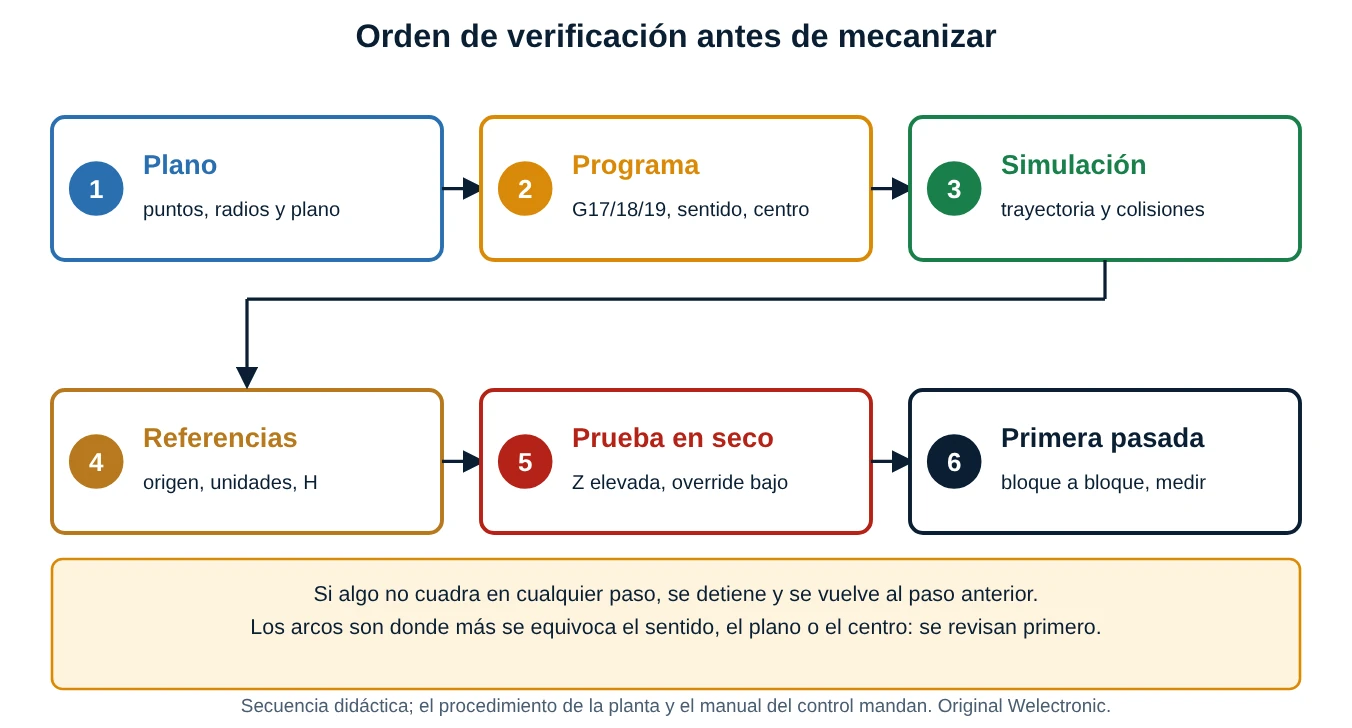
6.1 Qué se revisa en el plano y en el programa
- Puntos de inicio y final de cada arco: el inicio es la posición donde terminó el bloque anterior, no la que "se ve".
- Plano activo (G17, G18 o G19) y sentido (G02 o G03) contra el dibujo.
- Centro: calcular I, J o K a mano y comprobar que la distancia desde el centro al inicio coincide con la del final. Con R, comprobar el signo según el arco sea menor o mayor.
- Modo absoluto o incremental (G90 o G91) en el bloque del arco, y si I, J, K son relativos o absolutos en ese control.
- Unidades (G21 milímetros, G20 pulgadas) y F coherente con el material y la herramienta.
6.2 Simulación, prueba en seco y espacios libres
La simulación del CAM o del propio control muestra la trayectoria, y puede detectar un arco con el sentido contrario o un G00 que atraviesa una sujeción. No sustituye a la prueba en la máquina porque no conoce la sujeción real, la longitud real de la herramienta ni el origen ajustado esa mañana. Por eso se pasa a la prueba en seco (Z elevada, override bajo, sin corte) y a la primera pasada bloque a bloque, como se vio en la publicación 87.
Corrección técnica 5 (verificar es más que mirar el plano): la ficha pide revisar plano, puntos y centro y simular, y es una buena base, pero no menciona los dos controles que más arcos defectuosos descubren: la coherencia del radio de inicio y final, y la prueba en seco con override bajo. Tampoco distingue entre un arco con el centro mal puesto que el control rechaza (alarma por radios distintos) y otro que acepta porque los radios coinciden: este último no avisa y solo se detecta comparando con el dibujo. La imagen del monitor muestra una simulación; conviene aclarar que es un apoyo, no una garantía.
7. Recomendación técnica
La recomendación es exactamente la correcta: los códigos G de interpolación son casi universales, pero su sintaxis fina (letras del centro, signo de R, modo absoluto o incremental de I, J, K, comportamiento de G00, tolerancia de radios, hélice) cambia entre Fanuc, Siemens, Heidenhain, Haas, Mazak y otros. Antes de usar un programa en una máquina nueva se lee el manual de programación y se ejecuta una prueba corta según el procedimiento del fabricante y de la planta.
8. Procedimientos paso a paso
8.1 Calcular I y J de un arco a mano
- Anotar las coordenadas del inicio y del centro en el plano elegido.
- Restar: I = Xcentro − Xinicio; J = Ycentro − Yinicio (con signo).
- Calcular el radio desde el inicio: r = √(I² + J²).
- Calcular la distancia del centro al final y comprobar que es igual a r.
- Fijar el sentido mirando desde el eje normal positivo y escribir G02 o G03.
8.2 Pasar de I y J a R
- Calcular r como en el procedimiento anterior.
- Calcular el ángulo barrido: si es menor o igual a 180°, R = +r; si es mayor, R = −r.
- Si el arco es de 360°, no se puede usar R.
8.3 Comprobar un movimiento de rápido
- Escribir la trayectoria en las dos hipótesis (ejes independientes y lineal).
- Comprobar con el dibujo de sujeciones que ninguna de las dos cruce un obstáculo.
- Si alguna lo cruza, dividir el movimiento: primero Z a altura segura, luego XY.
8.4 Primer arco en la máquina
- Comprobar plano, sentido y centro en el programa.
- Ejecutar en seco, con la Z elevada y override bajo, vigilando que el arco gire hacia el lado previsto.
- Bajar y ejecutar la primera pasada bloque a bloque, con las manos cerca de la parada.
- Medir el radio real de la pieza antes de seguir.
9. Casos reales de planta
Los casos siguientes son ilustrativos: reúnen situaciones típicas de taller, redactadas para enseñar, y no corresponden a registros de una instalación concreta.
Caso 1 (ilustrativo) · El rápido que rozó la brida
Un operario programó un G00 de (0; 0) a (90; 50) con una brida de sujeción cerca de la recta, pero fuera de ella. La máquina ejecutaba el rápido con ejes independientes: subió en diagonal hasta Y = 50 y luego avanzó en X, y el tramo horizontal pasó rozando la brida. No hubo daños graves, pero se rayó el soporte. Lección: el obstáculo se comprueba en las dos trayectorias, y el rápido se divide en Z y luego XY.
Caso 2 (ilustrativo) · El arco que giraba al revés
Un programa se pasó de un torno a una fresadora cambiando solo G18 por G17. El arco, escrito con K e I, ahora se interpretaba con I y J: el control leyó el centro en otro eje y la fresa dibujó un arco desplazado. La simulación de la sala mostraba bien el dibujo porque usaba el programa corregido. Lección: al cambiar de plano cambian las letras del centro; se revisa cada arco, no solo el encabezado.
Caso 3 (ilustrativo) · Ganó el radio equivocado
En una cajera de R = 14 mm con fresa de Ø10 mm, el programador aplicó F = 240 mm/min a la trayectoria del centro. El contacto con la pared iba a 240 · 14 / 9 = 373 mm/min: la herramienta vibró y dejó marcas. Al reducir el avance del centro a 154 mm/min el acabado fue correcto. Lección: en arcos interiores pequeños el avance del centro y el del contacto son muy distintos.
10. Errores comunes que conviene evitar
- Usar G00 para entrar en el material, o asumir que su recorrido es la recta entre los dos puntos.
- Olvidar F, o dejar activo un F de la pasada anterior con otro material.
- Confundir G02 con G03 por mirar el plano desde el lado negativo.
- Dar I y J medidos desde el origen del programa y no desde el punto de inicio del arco.
- Usar R positivo para un arco mayor de 180° (y a la inversa).
- Programar un círculo completo con R.
- Cambiar de plano sin cambiar las letras del centro.
- Ignorar la alarma de radios y "arreglarla" cambiando el final del arco sin revisar el dibujo.
- Aplicar el avance al centro en arcos interiores pequeños sin comprobar la velocidad del contacto.
Resumen rápido (cheat-sheet)
| Concepto | Qué es | Cómo se calcula o se escribe | Error típico |
|---|---|---|---|
| G00 | Rápido sin corte | t = mayor desplazamiento / velocidad del eje | Asumir trayectoria recta |
| G01 | Recta con avance F | L = √(ΔX² + ΔY²); t = L / F | Sin F o con F heredado |
| G02 / G03 | Arco horario / antihorario | Visto desde el + del eje normal | Mirar desde el lado contrario |
| I, J, K | Centro desde el inicio | Coordenada del centro − coordenada del inicio, con signo | Medir desde el origen |
| R | Radio del arco | Positivo ≤ 180°, negativo > 180° | Círculo completo con R |
| G17 / G18 / G19 | Plano XY / ZX / YZ | Cambia ejes y letras del centro | Plano heredado |
| Longitud de arco | Camino recorrido | L = r · θ (θ en radianes) | Usar grados |
| Avance del centro | Compensación de radio | F · (R ∓ r) / R | Ignorar la diferencia |
Glosario breve
- Interpolación: coordinación de varios ejes para seguir una trayectoria.
- G00: movimiento rápido de posicionamiento.
- G01: movimiento lineal con avance programado.
- G02 y G03: arco horario y antihorario.
- I, J, K: componentes del vector del inicio al centro del arco.
- R: radio del arco; su signo elige el arco menor o el mayor.
- Plano de trabajo: plano coordenado donde se interpretan arcos y compensaciones.
- Modal: código que permanece activo hasta que se reemplaza.
- Compensación de radio (G41, G42, G40): desplaza el centro de la herramienta un radio de lado.
- Override: porcentaje con que el operario modifica el avance o el rápido.
Normas y datos a validar
- El convenio de signos de R (positivo para arcos de 180° o menos, negativo para mayores) es el de Fanuc y de la mayoría de sus afines; debe confirmarse en el manual de cada control.
- Las letras del centro por plano (I y J en G17; K e I en G18; J y K en G19) y el hecho de que I, J, K sean incrementales desde el inicio son lo habitual en ISO 6983 y Fanuc; algunos controles permiten un modo absoluto.
- La tolerancia entre el radio de inicio y el de final, y la alarma que se genera, son parámetros del control; el valor de 0,010 mm del laboratorio es un supuesto didáctico.
- El modo de G00 (ejes independientes o interpolación lineal) depende del control y de un parámetro de la máquina; el comportamiento exacto debe verificarse en la propia máquina.
- La interpolación helicoidal y el avance de los arcos con compensación se resuelven de forma distinta según el control: ver el manual.
- La velocidad de rápido (24 y 30 m/min), los avances y las dimensiones de los ejemplos son supuestos didácticos.
- La norma ISO 6983 (programación de control numérico) y la ISO 841 (ejes y sentidos de movimiento) deben consultarse en su última versión.
- El número impreso al pie de la ficha (84) es el de la página del libro; en la serie del blog es la hoja 34.
11. Laboratorio de interpolación CNC
El laboratorio tiene tres mesas. En G00 frente a G01 eliges el punto final, el avance y la velocidad de rápido, y ves la trayectoria del rápido (quebrada o lineal), el tiempo de cada movimiento, los componentes del avance y si pasa por un obstáculo. En Arco G02/G03 eliges plano, sentido y la forma de dar el centro (I, J, K o R); el laboratorio dibuja el arco, calcula centro, radio, barrido y longitud, y avisa cuando los radios no coinciden. En Contorno y avance calculas el avance que debe llevar el centro de la fresa en una pared interior o exterior.
Pruebas sugeridas:
- En la primera mesa pulsa Rápido quebrado contra la brida y después Mismo punto con rápido lineal: el tiempo no cambia, pero el camino sí.
- En la segunda mesa compara Arco menor con R positivo y Mismo tramo con R negativo: mismo radio, distinto centro y más del doble de recorrido (110,7 mm frente a 46,4 mm).
- Pulsa Mismo arco en plano G18: las letras cambian a K e I.
- Pulsa Radios que no coinciden y R menor que media cuerda para ver las dos alarmas típicas.
- En la tercera mesa prueba Cajera Ø40 con fresa Ø16, Isla Ø40 con fresa Ø16 y Fresa que no cabe.
Qué hace el modelo: el tiempo de G01 es L / F y el de G00 es el mayor desplazamiento dividido por la velocidad de eje; el centro de un arco con I, J es el inicio más (I, J), y con R se halla a una distancia √(R² − (c/2)²) del punto medio de la cuerda, a la izquierda o derecha según el signo y el sentido; la longitud es el radio por el ángulo barrido; el avance del centro es F · Rc / R con Rc = R ∓ r. Es un modelo 2D didáctico: no incluye aceleración, suavizado de esquinas ni el comportamiento particular de ningún control.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
(a) I = Xcentro − Xinicio = 10 − 30 = −20; J = Ycentro − Yinicio = 10 − 10 = 0.
(b) Radio de inicio = √(20² + 0²) = 20 mm. Radio de final = √((10 − 10)² + (30 − 10)²) = 20 mm. Coinciden.
(c) El inicio está a 0° del centro (a la derecha) y el final a 90° (arriba): en sentido antihorario el barrido es 90°. Longitud = r · θ = 20 · π/2 = 31,42 mm.
(d) t = 31,42 / 600 min = 0,0524 min = 3,14 s.
Solución:
(a) Cuerda c = 40 mm; h = √(R² − (c/2)²) = √(625 − 400) = 15 mm.
(b) Mirando de inicio a final (hacia +X), en sentido horario con R positivo el centro queda a la derecha de la cuerda, es decir hacia −Y: (20; −15). Con R negativo queda al otro lado: (20; +15).
(c) Medio ángulo = arcsen(20/25) = 53,13°. Con R = +25: barrido 2 · 53,13° = 106,26° = 1,8546 rad y longitud 25 · 1,8546 = 46,36 mm. Con R = −25: barrido 360° − 106,26° = 253,74° = 4,4286 rad y longitud 110,71 mm.
Solución:
(a) Ambos ejes van a la misma velocidad: Y llega primero, a los 50 mm. Pasa por (50; 50) y luego avanza solo en X hasta (90; 50).
(b) Manda el eje más largo: t = 90 / 24 000 min = 0,00375 min = 0,225 s (igual con rápido lineal).
(c) L = √(90² + 50²) = √10 600 = 102,96 mm. Con G01: t = 102,96 / 500 min = 0,2059 min = 12,35 s, cincuenta y cinco veces más que el rápido.
(d) El rápido quebrado sí pasa por (70; 50), porque su tramo horizontal está en Y = 50. La recta a X = 70 tiene Y = 50 · 70 / 90 = 38,9 mm: no pasa por ese punto.
Solución:
(a) Centro = (0 + 15; 0 + 20) = (15; 20). Radio de inicio = √(15² + 20²) = 25 mm. Radio de final = √((30 − 15)² + (4 − 20)²) = √(225 + 256) = √481 = 21,93 mm.
(b) Diferencia = 25 − 21,93 = 3,07 mm, muy superior a 0,01 mm: el control da alarma de radio y no ejecuta el arco.
(c) Debe cumplirse (30 − 15)² + (Y − 20)² = 25², o sea (Y − 20)² = 400 y Y = 20 ± 20. Con el centro dado, Y = 0 (el arco queda en la zona de la cuerda original) o Y = 40.
Solución:
(a) r = 5 mm; en pared interior Rc = R − r = 14 − 5 = 9 mm.
(b) Fcentro = F · Rc / R = 240 · 9 / 14 = 154,3 mm/min.
(c) Contacto = F · R / Rc = 240 · 14 / 9 = 373,3 mm/min, un 56 % más de lo deseado.
(d) En una isla Rc = 14 + 5 = 19 mm y Fcentro = 240 · 19 / 14 = 325,7 mm/min.