¡Bienvenidos nuevamente al blog de Welectronic! Después del desgaste mecánico (hoja 37) toca hablar de su pariente químico: la corrosión industrial. El desgaste arranca material por la acción mecánica; la corrosión lo destruye por una reacción entre el metal y el ambiente. En una planta cercana al mar, como las de un puerto, está presente en tuberías, bridas, tornillería, estructuras, tanques, bandejas y cualquier equipo que se moje o se humedezca. Esta es la hoja 38 de la serie (la ficha impresa lleva el número 88 en el pie) y presenta tres tipos de corrosión (uniforme, galvánica, picaduras y rendijas), los métodos de protección y la inspección y el mantenimiento.
Qué vas a aprender
- Qué es la corrosión, por qué ocurre y cómo funciona la celda de corrosión (ánodo, cátodo, electrolito y camino metálico).
- Cómo reconocer la corrosión uniforme, la galvánica, las picaduras y las rendijas, y qué otras formas existen.
- Cómo calcular la velocidad de corrosión (mm/año) y la vida restante de una pared.
- La serie galvánica, el efecto de la relación de áreas y cómo evitar los pares peligrosos.
- Cómo crece una picadura y por qué una rendija se acidifica sola.
- Los métodos de protección: recubrimientos, protección catódica, inhibidores, diseño y selección de materiales, con el cálculo de ánodos de sacrificio.
- Cómo inspeccionar: visual, medición de espesor por ultrasonido, limpieza controlada y monitoreo.
- Un laboratorio interactivo con cuatro mesas: velocidad, par galvánico, picadura y ánodos.
Mapa visual del tema
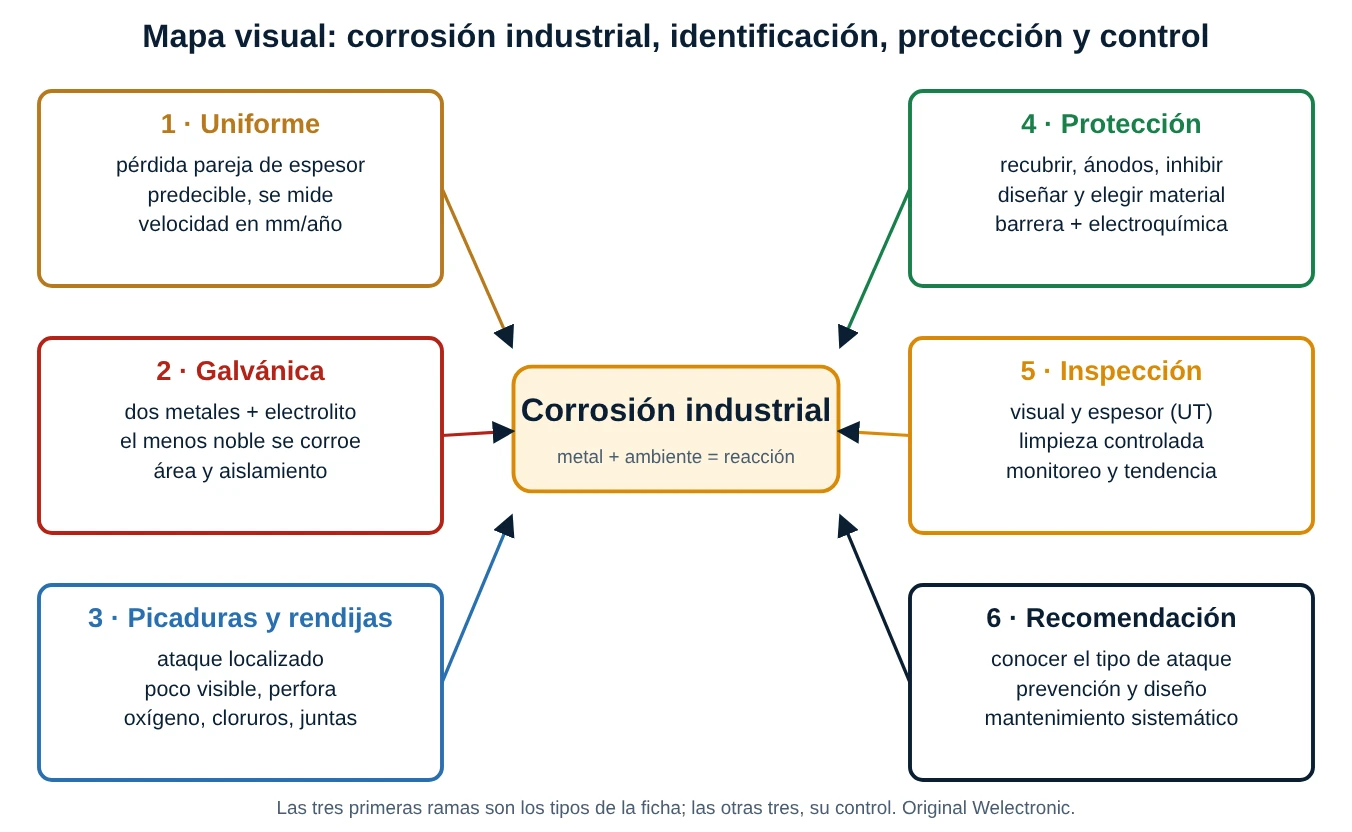
La corrosión es el deterioro de un material, casi siempre un metal, por reacción química o electroquímica con su medio. La terminología internacional (ISO 8044) la define como la interacción físico-química entre un metal y su medio que produce cambios en las propiedades del metal y que puede llevar a un deterioro de su función. Casi todos los metales de uso industrial existen en la naturaleza como minerales (óxidos y sales); refinarlos exige energía, y la corrosión es el camino de regreso a ese estado estable. Por eso el acero «quiere» volver a ser óxido de hierro y por eso la corrosión no se elimina: se controla. Sus costos son enormes; el estudio IMPACT de NACE (2016) estimó el costo mundial en torno a 2,5 billones de dólares al año, cerca del 3,4 % del PIB mundial, y señala que entre el 15 % y el 35 % podría evitarse con las prácticas disponibles.
La base de todo: cinco ideas
- La corrosión húmeda es una pila eléctrica. Para que ocurra hacen falta cuatro elementos: ánodo, cátodo, electrolito y camino metálico. Quitar uno la detiene.
- El ánodo es el que se pierde. En el ánodo el metal se oxida y se disuelve; en el cátodo se consume oxígeno u otra especie y no hay pérdida de metal.
- El ambiente manda. Humedad, sales (cloruros), oxígeno, pH, temperatura, velocidad del fluido y contaminantes cambian la velocidad en órdenes de magnitud.
- La forma del ataque importa más que la cantidad. Un adelgazamiento parejo se mide y se predice; una picadura o una rendija perfora con muy poca pérdida total.
- Se previene con capas de defensa: diseño y materiales, barrera (recubrimiento), protección electroquímica (catódica, inhibidores) e inspección con tendencia.
La celda de corrosión
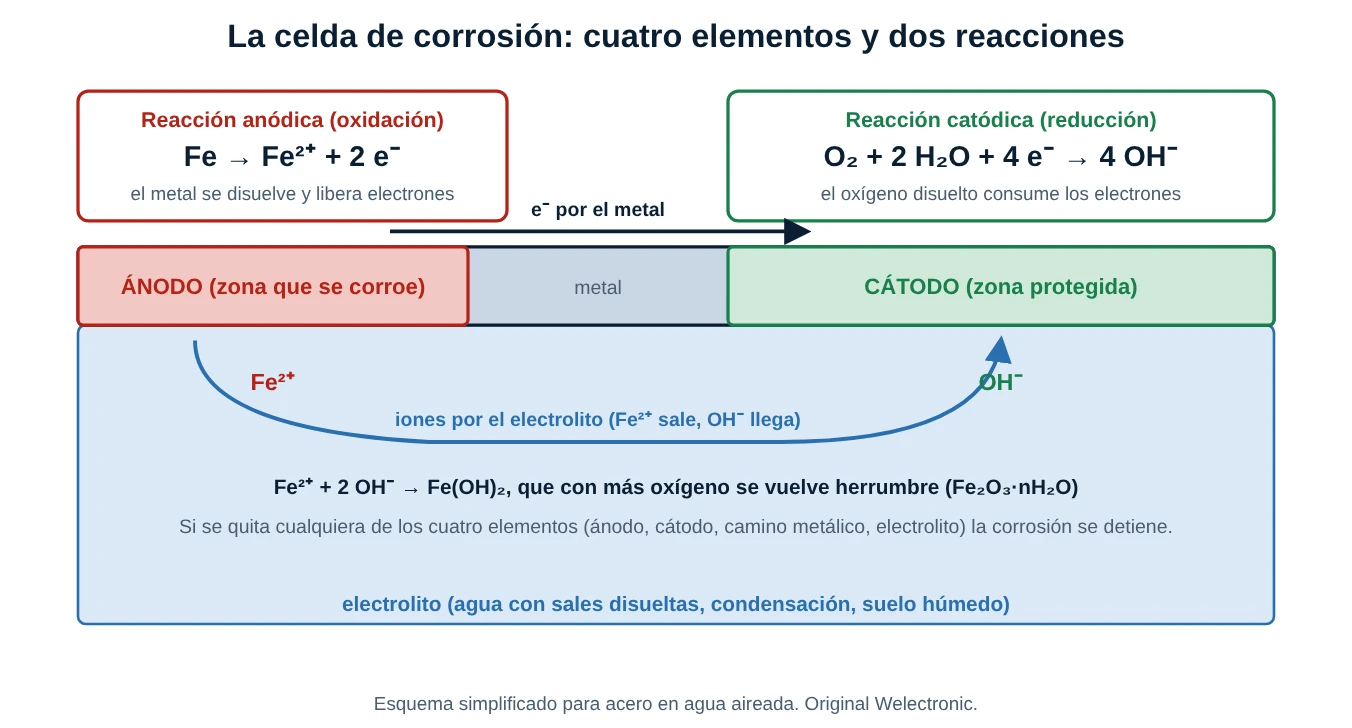
En el ánodo el hierro se oxida: Fe → Fe²⁺ + 2 e⁻. Los electrones viajan por el propio metal hasta una zona catódica, donde, en agua con oxígeno, se produce la reducción O₂ + 2 H₂O + 4 e⁻ → 4 OH⁻. Por el electrolito se mueven los iones para cerrar el circuito, y al encontrarse los productos se forma hidróxido de hierro que, con más oxígeno, se convierte en herrumbre. En ácidos el cátodo consume iones H⁺ y desprende hidrógeno. Un detalle importante: la herrumbre del acero al carbono es porosa y no protege, así que el ataque continúa; en cambio el aluminio, el acero inoxidable y el titanio forman una película de óxido fina y adherente (pasivación) que frena la corrosión mientras no se rompa.
Los factores que más aceleran
| Factor | Efecto | Ejemplo de planta |
|---|---|---|
| Humedad y mojado intermitente | Sin electrolito no hay corrosión; por encima de cerca del 60 % de humedad relativa el acero se corroe al aire | Estructuras en ambiente marino, condensación en bandejas |
| Cloruros | Aumentan la conductividad y rompen la película pasiva | Brisa marina, agua de mar, sales de deshielo |
| Oxígeno | Alimenta la reacción catódica | Línea de agua en tanques |
| pH | El acero se ataca mucho en medio ácido; el aluminio, tanto en ácido como en muy alcalino | Drenajes con químicos, lluvia ácida |
| Temperatura | Suele duplicar el ritmo cada 10 a 20 °C si hay agua líquida | Tuberías calientes aisladas (corrosión bajo aislamiento) |
| Velocidad del fluido | Sube el aporte de oxígeno y puede arrancar capas protectoras | Codos, reducciones, bombas |
| Depósitos y estancamiento | Crean zonas sin oxígeno: rendijas y picaduras | Suciedad bajo juntas, fondos de tanque |
Formas de corrosión: la ficha muestra tres
La ficha cubre la corrosión uniforme, la galvánica y las picaduras y rendijas. La literatura clásica (por ejemplo la clasificación de Fontana) añade otras cinco formas que conviene conocer: intergranular (ataque en el borde de los granos, típico del inoxidable sensibilizado por soldadura), agrietamiento por corrosión bajo tensión (grietas por tensión y ambiente, por ejemplo cloruros en inoxidable a más de 60 °C), erosión-corrosión (flujo que arranca la película protectora), selectiva (por ejemplo la descincificación del latón) y microbiológica. Una más muy frecuente en plantas es la corrosión bajo aislamiento (CUI), que combina agua atrapada y rendija.
1. Corrosión uniforme
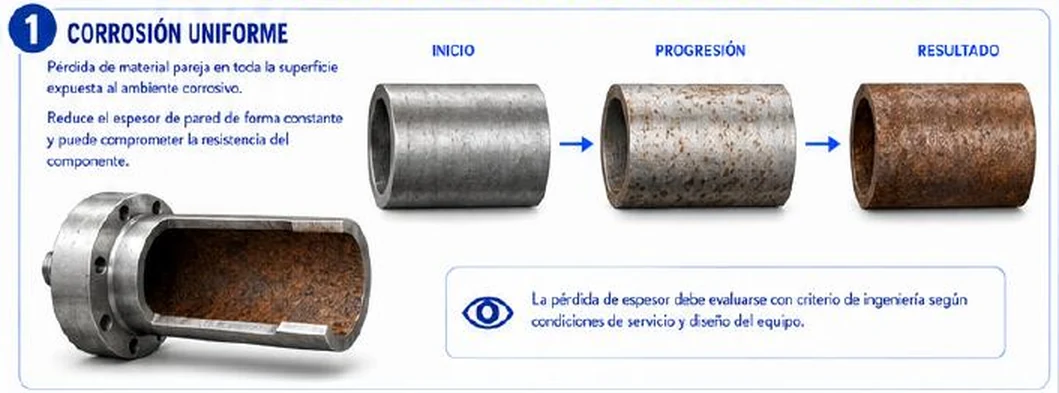
En la corrosión uniforme el ataque se reparte sobre toda la superficie expuesta y el espesor baja de manera casi pareja. Es la forma más común, y también la más predecible y la menos peligrosa: se puede medir en una probeta o con ultrasonido, se obtiene una velocidad de corrosión y se calcula cuánto durará la pared. El riesgo está en que, como no avisa con fugas, se descubre tarde si nadie mide.
1.1 Velocidad de corrosión
La velocidad se expresa como penetración por año: mm/año (en la industria anglosajona, mpy, milésimas de pulgada por año; 1 mm/año = 39,4 mpy). Hay dos maneras de obtenerla:
- Por pérdida de masa (probeta o cupón): CR = 87,6 × W ÷ (D · A · t), con W la pérdida en mg, D la densidad en g/cm³, A el área en cm² y t el tiempo en horas. El 87,6 sale de convertir unidades (10 mm/cm, 8.760 h/año, 1.000 mg/g).
- Por espesores (ultrasonido en dos fechas): CR = (espesor anterior − espesor actual) ÷ años entre mediciones.
La vida restante hasta el mínimo admisible es (espesor actual − espesor mínimo) ÷ CR. Como referencia didáctica, menos de 0,1 mm/año es baja, de 0,1 a 0,5 moderada, de 0,5 a 1 alta y más de 1 mm/año severa; cada empresa o norma fija sus propios límites.
| Material y ambiente (orden de magnitud) | Velocidad típica |
|---|---|
| Acero al carbono al aire, atmósfera rural | del orden de 0,01 a 0,05 mm/año |
| Acero al carbono, atmósfera marina o industrial | del orden de 0,05 a 0,5 mm/año |
| Acero al carbono sumergido en agua de mar | del orden de 0,1 a 0,3 mm/año |
| Acero inoxidable en agua sin cloruros | casi nula (película pasiva) |
| Acero al carbono en ácido diluido | por encima de 1 mm/año |
Corrección técnica 1 (sección 1): la ficha dice que la pérdida de espesor «debe evaluarse con criterio de ingeniería», sin dar un método. En la práctica se mide (cupones o ultrasonido en puntos fijos), se calcula la velocidad en mm/año y se compara el espesor con el espesor mínimo requerido por el cálculo de diseño o por la norma aplicable. También conviene precisar que la corrosión uniforme «pareja» rara vez es perfecta: siempre hay zonas más atacadas, por eso se mide en varios puntos y se toma el peor. Finalmente, la brida cortada de la imagen muestra óxido solo en el interior; una brida real puede estar sana por fuera y adelgazada por dentro.
2. Corrosión galvánica
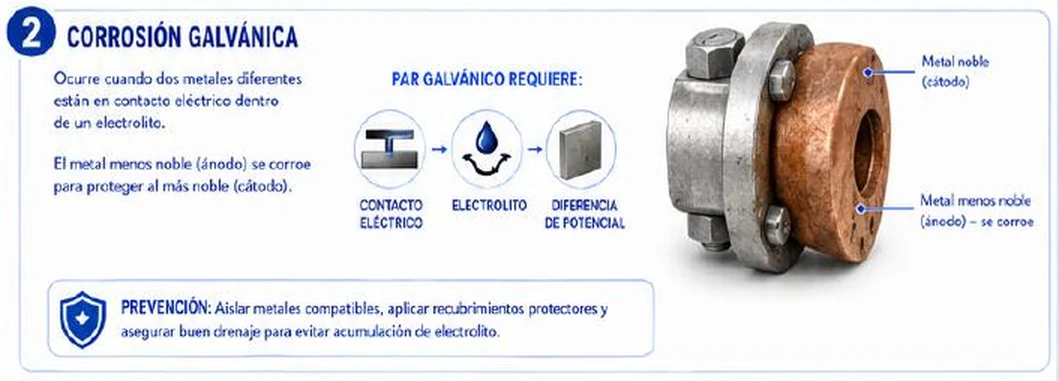
Cuando dos metales distintos se unen eléctricamente y los baña un electrolito, el de menor potencial (el menos noble) se vuelve el ánodo del par y se corroe más de lo que lo haría solo; el más noble se vuelve cátodo y se corroe menos. Es la misma pila de una linterna, pero en vez de dar luz, destruye una pieza. Los tres requisitos de la ficha son exactos: contacto eléctrico, electrolito y diferencia de potencial. Si falta uno, no hay corrosión galvánica.
2.1 La serie galvánica
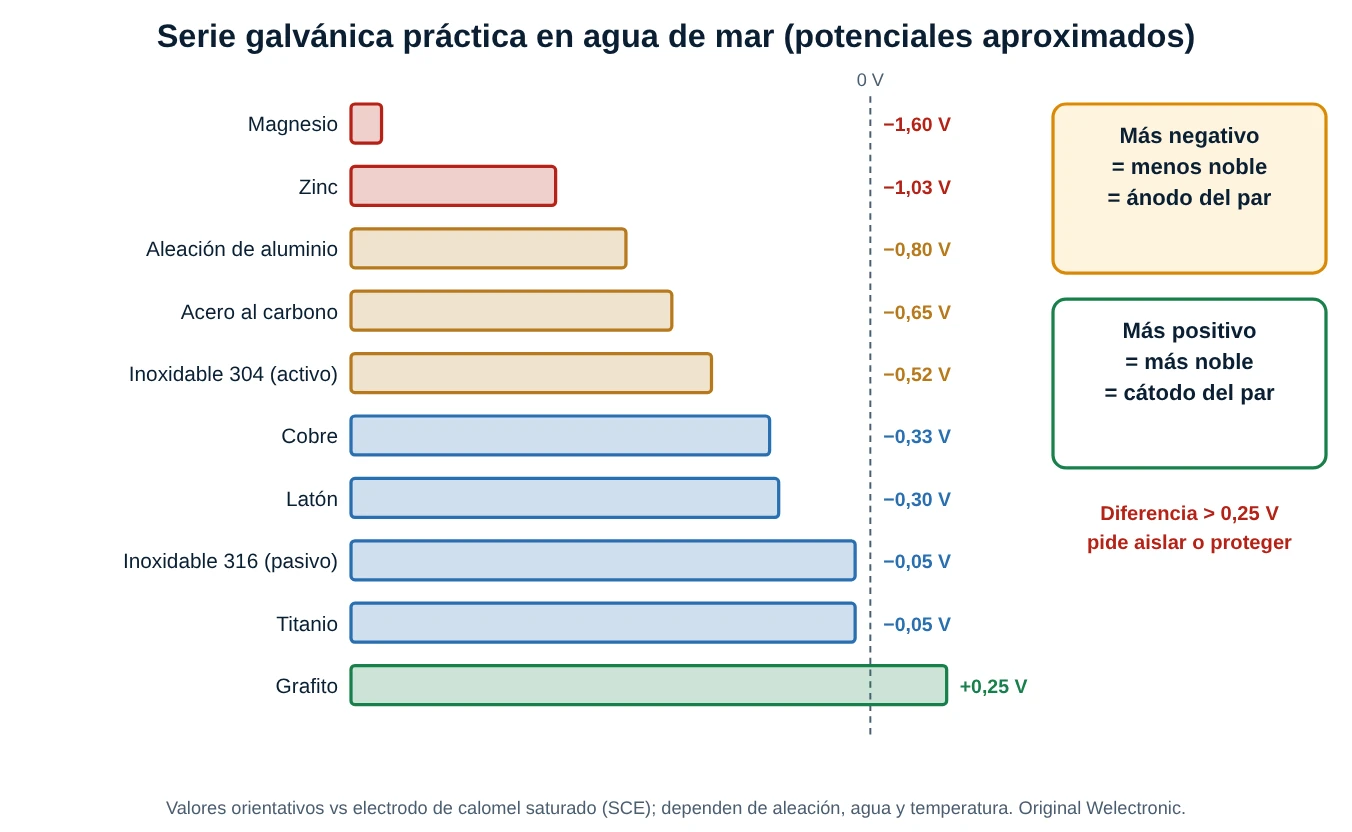
La serie galvánica ordena los metales por su potencial medido en un medio concreto (aquí agua de mar, frente al electrodo de calomel saturado). Cuanto más separados estén en la serie, mayor es la fuerza impulsora. Como regla práctica, una diferencia menor de unos 0,05 V es despreciable; de 0,15 a 0,25 V se acepta en ambientes poco agresivos y se vigila; por encima de 0,25 V hay que aislar o proteger. Los acoplamientos típicos de riesgo son acero con cobre o latón, aluminio con cobre, acero con inoxidable pasivo y cualquier metal con grafito (juntas de grafito, escobillas, sellos). Atención: el acero inoxidable puede estar en estado activo (con menos nobleza, como bajo una rendija) o pasivo (más noble); su posición cambia.
2.2 La relación de áreas
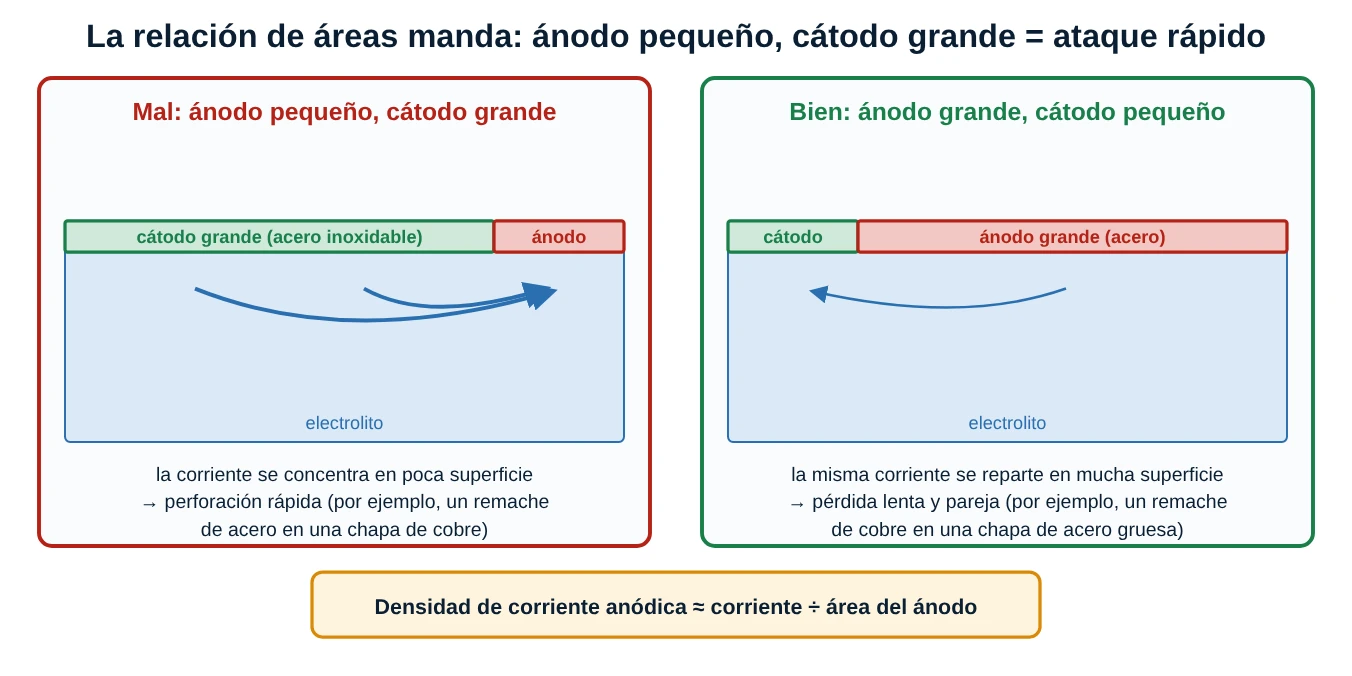
La corriente que genera el cátodo se descarga por el ánodo. Si el cátodo es grande y el ánodo pequeño, toda esa corriente se concentra en poca superficie y la densidad de corriente anódica (que manda la pérdida de metal) se dispara. Por eso un remache de acero en una chapa de cobre falla en meses, mientras que un remache de cobre en una chapa de acero gruesa apenas altera la chapa. La regla de diseño es: ánodo grande, cátodo pequeño; y, si se puede, que la pieza pequeña y barata sea la noble. Como orden de magnitud, el ritmo del ánodo puede multiplicarse aproximadamente por la relación de áreas cátodo/ánodo (un cálculo de peor caso que usa el laboratorio de esta publicación).
2.3 Cómo se previene
- Elegir metales cercanos en la serie o usar pares con la pieza noble pequeña.
- Aislar eléctricamente con juntas, casquillos y arandelas dieléctricas, y con tornillos aislantes en las bridas.
- Recubrir el cátodo (y no solo el ánodo): si solo se pinta el ánodo, cualquier poro del recubrimiento queda como ánodo diminuto frente a un cátodo enorme, el peor caso.
- Evitar el electrolito: drenaje, sellado, aleros y ventilación.
- Usar una pieza de sacrificio que se cambia con facilidad (por ejemplo un ánodo de zinc).
Corrección técnica 2 (sección 2): la ficha recomienda «aislar metales compatibles». Es una redacción confusa: los metales compatibles (cercanos en la serie) no necesitan aislarse. Lo correcto es aislar eléctricamente los metales distintos o incompatibles, o bien elegir metales compatibles. Además, «se corroe para proteger al más noble» sugiere una función; en realidad el menos noble se corroe más y, como consecuencia, el más noble queda protegido. En la imagen de la brida, las dos etiquetas («metal noble» y «metal menos noble») apuntan al mismo componente de color cobrizo, por lo que no queda claro cuál pieza es cada una. Y falta un dato clave: el efecto de la relación de áreas entre ánodo y cátodo.
3. Picaduras y rendijas
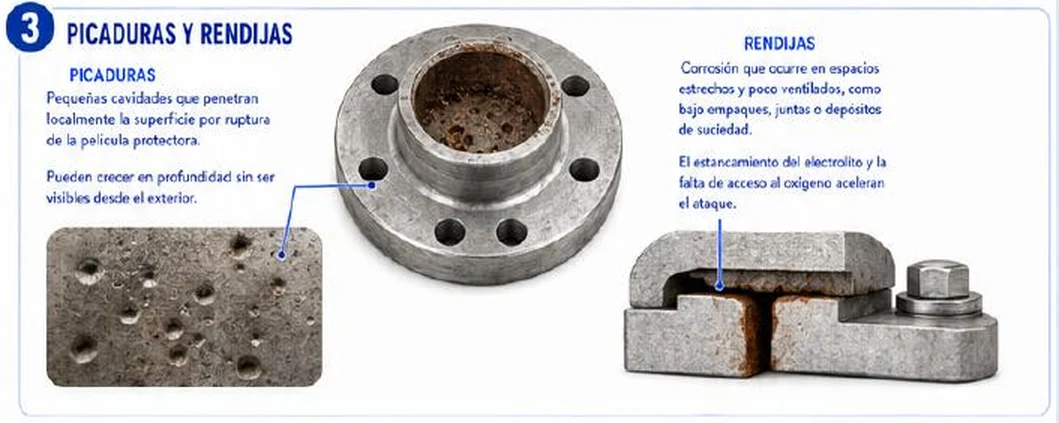
Son dos formas de corrosión localizada: casi toda la pieza está sana y un punto pequeño se ataca con fuerza. Son peligrosas porque la pérdida total de material es mínima pero la pared se perfora; porque no se ven desde fuera; y porque son autocatalíticas: lo que ocurre dentro de la cavidad la hace cada vez más agresiva.
3.1 Picaduras
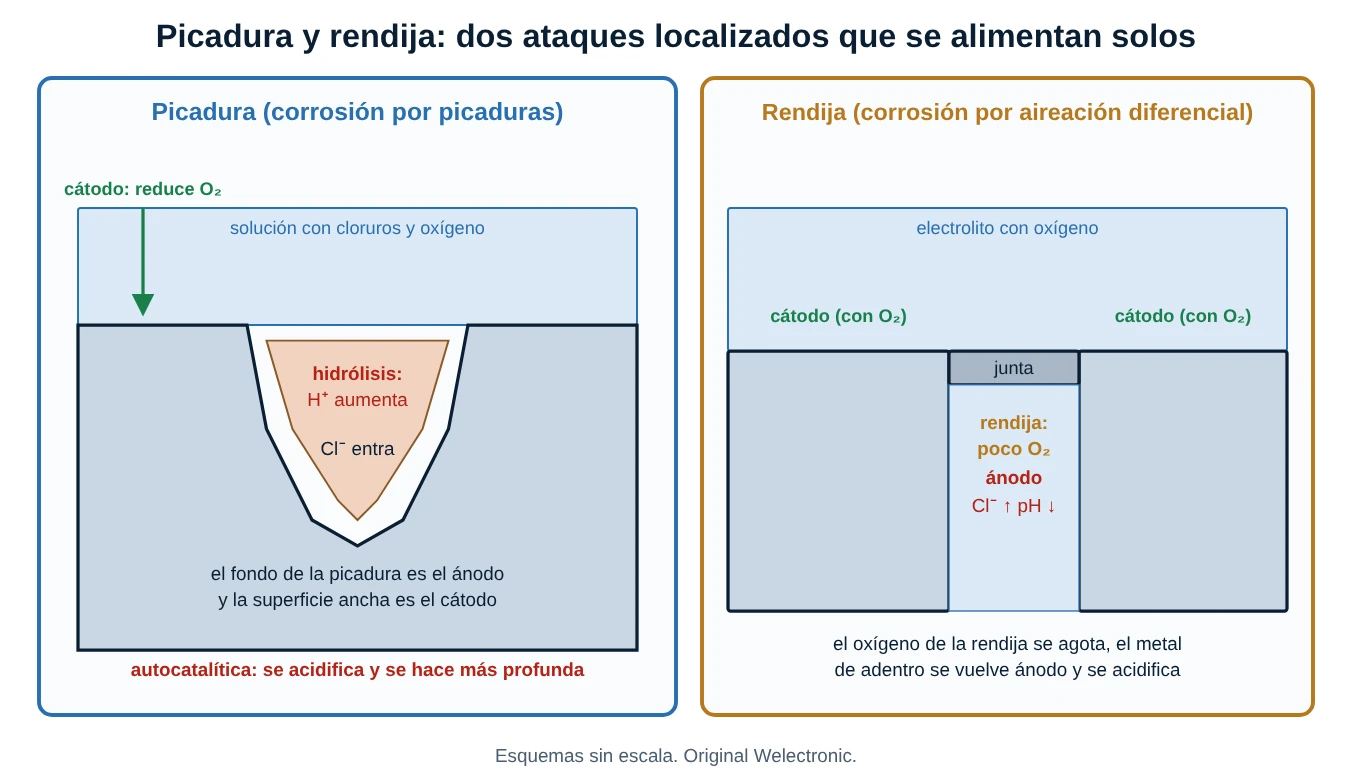
Se inician donde la película protectora falla (un rayón, una inclusión, un depósito, una zona sin recubrir) y hay cloruros. En el punto dañado el metal se disuelve; los iones metálicos se hidrolizan y acidifican la solución dentro de la cavidad (el pH puede bajar mucho); los cloruros migran hacia ella para equilibrar la carga y el medio se vuelve más agresivo. La superficie ancha de alrededor trabaja de cátodo, así que se cumple la relación de áreas peor posible: ánodo diminuto, cátodo enorme. La profundidad suele crecer según una ley de potencia, d = k · tⁿ, con n menor que 1 (valores del orden de 0,3 a 0,6 en la literatura). Se mide con el factor de picadura: profundidad máxima ÷ penetración media; si es mayor que 5, la pérdida media no sirve para juzgar la pared.
En los aceros inoxidables, la resistencia a las picaduras se compara con el PREN = %Cr + 3,3 · %Mo + 16 · %N: un 304 ronda 18 a 19; un 316, 24 a 25; los dúplex y superdúplex pasan de 35 a 40. A más PREN, más difícil que se inicie la picadura (la temperatura crítica de picadura sube).
3.2 Rendijas
Una rendija (bajo una junta, una arandela, un empaque, un depósito, entre un tornillo y su orificio) es lo bastante estrecha para que el electrolito quede atrapado y lo bastante abierta para que entre. Al principio el oxígeno se consume en todas partes; pero fuera de la rendija se repone y dentro no. Esa diferencia de oxígeno (aireación diferencial) vuelve anódico el interior; luego se acidifica y concentra cloruros, igual que una picadura. Los aceros inoxidables, que dependen de la película con oxígeno, son especialmente sensibles a las rendijas.
3.3 Cómo se previenen
- Diseño sin rendijas: soldaduras continuas en lugar de solapes o puntos, juntas que no retengan humedad, sellado de uniones, pendientes de drenaje y esquinas redondeadas.
- Limpieza de depósitos, sedimentos y organismos antes de que se estanquen.
- Materiales con mayor PREN en agua con cloruros (por ejemplo, pasar de 304 a 316 o dúplex).
- Recubrimientos sin poros y reparación inmediata de daños.
- Inspección con ultrasonido o radiografía en zonas sospechosas; una tubería puede estar perforada con casi todo el espesor intacto.
Corrección técnica 3 (sección 3): la ficha atribuye el ataque en rendijas a «la falta de acceso al oxígeno», que es solo la mitad. La falta de oxígeno es la que vuelve anódico el interior de la rendija; lo que la acelera es la acidificación y la concentración de cloruros que vienen después. Tampoco las picaduras se originan solo por «ruptura de la película protectora»: influyen los cloruros, las inclusiones del metal y los depósitos. Por último, la brida de la imagen de picaduras muestra óxido general y no picaduras; la foto de la izquierda es la que ilustra el fenómeno.
4. Métodos de protección
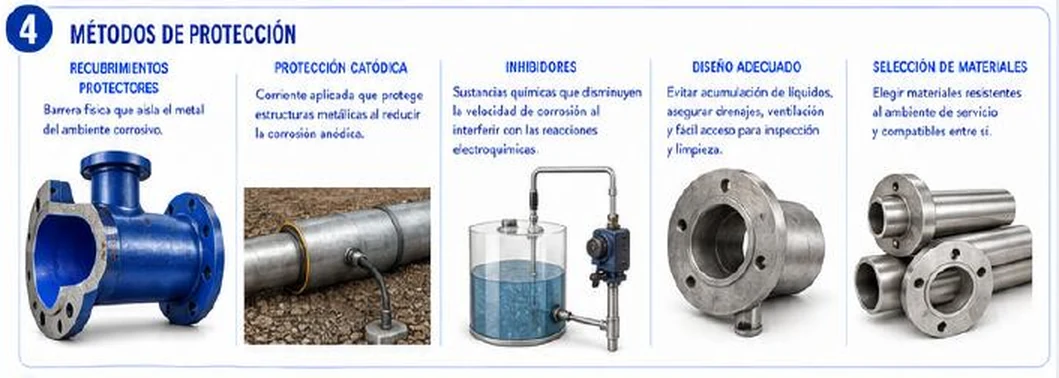
Cada método actúa sobre uno de los cuatro elementos de la celda: el diseño y los materiales evitan que la celda se forme; el recubrimiento separa el metal del electrolito; la protección catódica convierte toda la estructura en cátodo; los inhibidores frenan las reacciones. Lo habitual es combinarlos.
4.1 Recubrimientos protectores
Son la defensa más usada. Se aplican como sistema: imprimante (adherencia y, a veces, inhibidor, como los ricos en zinc), capa intermedia (espesor y barrera) y acabado (resistencia a sol y químicos). El éxito depende más de la preparación de superficie (por ejemplo, limpieza con chorro abrasivo hasta grado Sa 2½ según ISO 8501-1 y perfil de rugosidad adecuado) y del espesor de película seca que de la marca de pintura. Otros recubrimientos son los metálicos (galvanizado en caliente, zinc, aluminio rociado), de goma, de resina epoxi para el interior de tanques y de cinta o polietileno en tuberías enterradas. Se verifica el espesor con medidor y los poros con detector de discontinuidades (holiday test). Una advertencia: todo recubrimiento tiene defectos; en un sistema enterrado o sumergido, un defecto pequeño concentra el ataque (ánodo pequeño, cátodo grande), por eso se combina con protección catódica.
4.2 Protección catódica
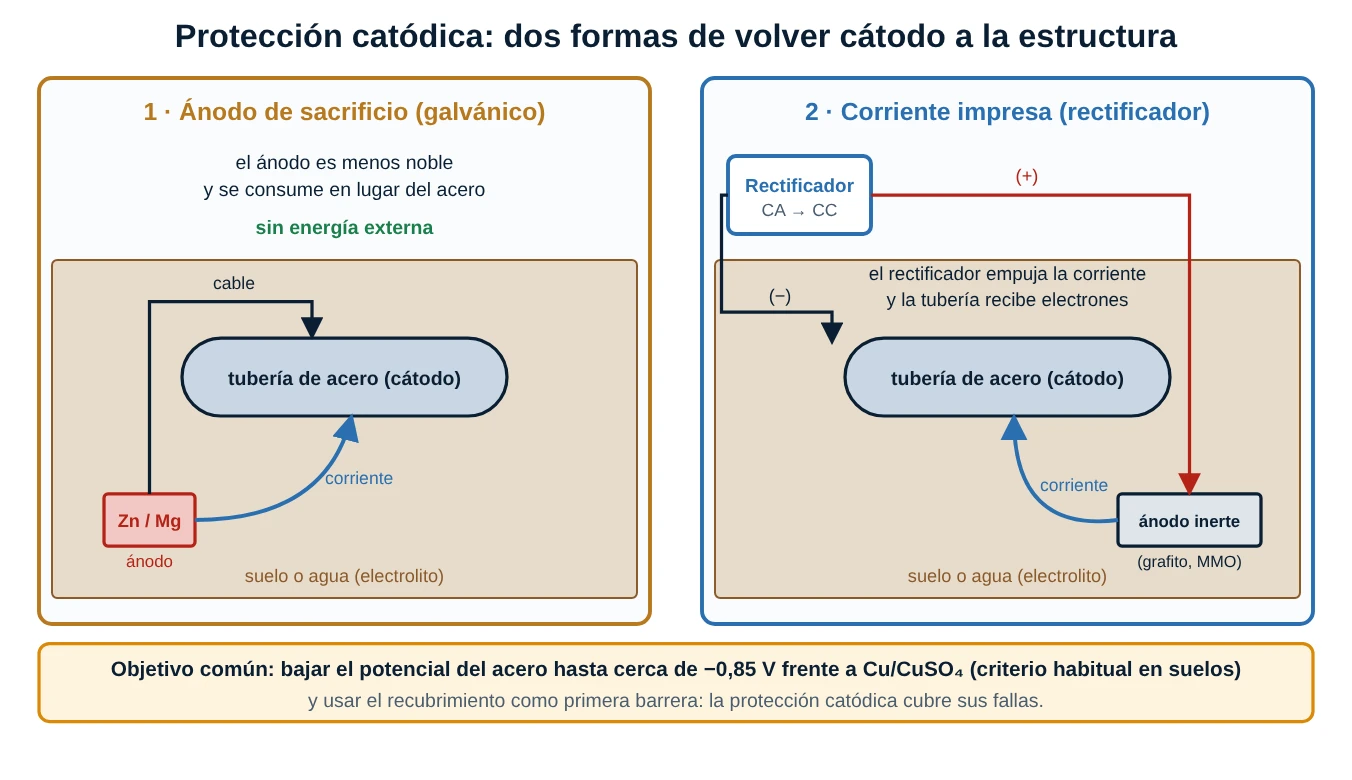
La protección catódica baja el potencial de la estructura hasta que todos sus puntos se comportan como cátodo. Hay dos sistemas:
- Ánodos de sacrificio (galvánicos): piezas de un metal menos noble (zinc, aluminio o magnesio) conectadas al acero. No necesitan energía; se consumen y hay que reponerlas. Son simples y se usan en tuberías pequeñas, cascos, tanques, estructuras y pilotes.
- Corriente impresa: un rectificador toma corriente alterna, la convierte en continua y la envía a ánodos inertes (grafito, titanio con óxidos mixtos). Sirve para estructuras grandes o en suelos de alta resistividad.
El criterio habitual para el acero enterrado es un potencial de −0,85 V o más negativo frente al electrodo de cobre/sulfato de cobre (medido con la corriente aplicada, o con un criterio de polarización de 100 mV); varía con la norma y el medio. El dimensionamiento de ánodos de sacrificio parte de la corriente necesaria: I = área × densidad de corriente; la masa necesaria es m = I × 8.760 × años ÷ (capacidad × aprovechamiento). Capacidades típicas: zinc cerca de 780 Ah/kg, aluminio de 2.500 a 2.700 Ah/kg, magnesio de 1.100 a 1.200 Ah/kg, con aprovechamientos de un 50 % a 90 %. La densidad de corriente depende mucho del recubrimiento: unos pocos mA/m² para un buen recubrimiento y del orden de 100 mA/m² o más para acero desnudo en agua de mar.
4.3 Inhibidores
Son sustancias que, en pequeña concentración, reducen la velocidad de corrosión al formar una película sobre el metal o al modificar el medio. Pueden ser anódicos (cromatos y nitritos, que pasivan; con la precaución de que un exceso insuficiente puede causar picaduras), catódicos, mixtos (orgánicos de adsorción) y de fase vapor (para empaque). Funcionan en sistemas cerrados o controlados (circuitos de enfriamiento, calderas, líneas de proceso, empaque), donde se puede dosificar y analizar la concentración; en un sistema abierto o con arrastre se pierden.
4.4 Diseño adecuado y selección de materiales
- Diseño: sin zonas de agua retenida, con drenajes y ventilación, soldaduras en lugar de solapes, acceso para inspección y pintura, separación de metales distintos y reducción de velocidades en tuberías.
- Materiales: acero al carbono con sobreespesor de corrosión (un margen que se suma al espesor mínimo), acero inoxidable (304, 316, dúplex), aleaciones de níquel, titanio, aluminio, plásticos y fibra de vidrio. Se elige por el ambiente (cloruros, pH, temperatura), la vida de diseño, el costo de ciclo de vida y la compatibilidad galvánica con las piezas vecinas.
Corrección técnica 4 (sección 4): la ficha describe la protección catódica como «corriente aplicada». Eso es solo uno de los dos sistemas: los ánodos de sacrificio no aplican corriente externa, la generan por la diferencia de potencial. También dice que protege «al reducir la corrosión anódica»; es más preciso decir que baja el potencial de la estructura hasta que toda ella es cátodo. En los recubrimientos falta advertir que se combinan con protección catódica porque sus defectos concentran el ataque. Y los inhibidores solo funcionan donde se pueden dosificar y controlar, algo que la ficha no aclara.
5. Inspección y mantenimiento
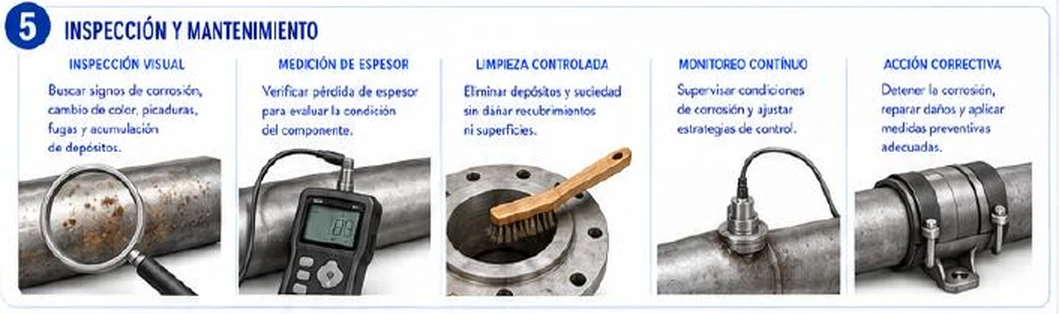
5.1 Inspección visual
Es la técnica más barata y la primera. Se buscan cambios de color, ampollas y desprendimiento de pintura, manchas de óxido que sangran desde una unión, productos de corrosión blancos (aluminio y zinc) o verdosos (cobre), humedad y fugas, depósitos y daños mecánicos. Se hace con linterna, espejo, lupa y cámara, y se registra con fotos y fecha para comparar. Un recorrido sistemático, con una lista de puntos críticos (codos, soportes, tornillería, bajo aislamiento y zonas de salpicadura), vale más que una inspección esporádica.
5.2 Medición de espesor por ultrasonido
El medidor de espesor ultrasónico mide el tiempo que tarda un pulso en cruzar la pared y volver; con la velocidad del sonido del material (cerca de 5.900 m/s en acero) calcula el espesor. Se usa un gel acoplante, se calibra con un patrón de espesor conocido y del mismo material, y se mide siempre en los mismos puntos (puntos de monitoreo de condición) para que la tendencia valga. Son aplicables en el exterior sin parar el equipo, pero hay limitaciones: capas gruesas de óxido o pintura mal adherida, superficie rugosa y picaduras (el haz puede no encontrar la picadura entre dos puntos). Para detectar picaduras y adelgazamientos locales se usan además barridos (mapas de espesor), radiografía o técnicas especiales.
5.3 Limpieza controlada
Retirar depósitos, sedimentos, sales y productos de corrosión elimina rendijas y bolsas de electrolito. Debe hacerse sin dañar el recubrimiento ni el metal: lavado a baja presión, cepillos adecuados, chorro controlado y, si hay que limpiar acero inoxidable, cepillos y discos de inoxidable y de uso exclusivo, porque el acero al carbono deja partículas que se oxidan y rompen la película pasiva (contaminación férrica).
5.4 Monitoreo continuo
Sirve para saber cuándo cambia el ritmo de corrosión sin esperar la próxima parada. Las técnicas más usadas son los cupones de pérdida de masa (la base del cálculo de la sección 1), las sondas de resistencia eléctrica (ER), las de resistencia de polarización lineal (LPR), la medición de potenciales de la protección catódica, el análisis del agua (pH, cloruros, hierro disuelto, concentración de inhibidor) y los sensores de espesor fijos. Se integran con el mantenimiento predictivo para ver tendencias.
5.5 Acción correctiva
Cuando la medición indica que se acerca el límite: detener o frenar la causa (secar, drenar, aislar, quitar el depósito, ajustar el inhibidor o el potencial), reparar (retirar óxido, reparar el recubrimiento, soldar parches o reforzar con camisas, clamps o envolturas compuestas según el caso y la norma) y reemplazar si la pared está bajo el mínimo. Después se documenta, se corrige el diseño o el material para que no se repita y se ajusta el intervalo de inspección. La práctica habitual en recipientes y tuberías es reinspeccionar a la mitad de la vida restante, con un máximo fijado por la norma.
Corrección técnica 5 (sección 5): «medición de espesor» es genérico; el método habitual es el ultrasonido, con puntos fijos y calibración, y hay que saber que no detecta bien todas las picaduras. La imagen de limpieza muestra un cepillo de alambre en una brida; el cepillo debe ser compatible con el metal (de inoxidable en inoxidable) para no contaminarlo, y no debe dañar el recubrimiento. En «monitoreo continuo» falta nombrar las técnicas (cupones, ER, LPR, potenciales). Y a la «acción correctiva» le falta un paso esencial: buscar la causa raíz para que la corrosión no vuelva.
6. Recomendación técnica
La primera frase es la clave de todo el tema: identificar el tipo de corrosión antes de elegir la defensa. Si es uniforme, bastan un recubrimiento y un sobreespesor, con medición periódica. Si es galvánica, se aísla o se cambia el par. Si hay picaduras o rendijas, se rediseña, se limpia y se mejora el material. Y si la estructura está enterrada o sumergida, se añade protección catódica. El diagnóstico se apoya en la evidencia de la pieza.
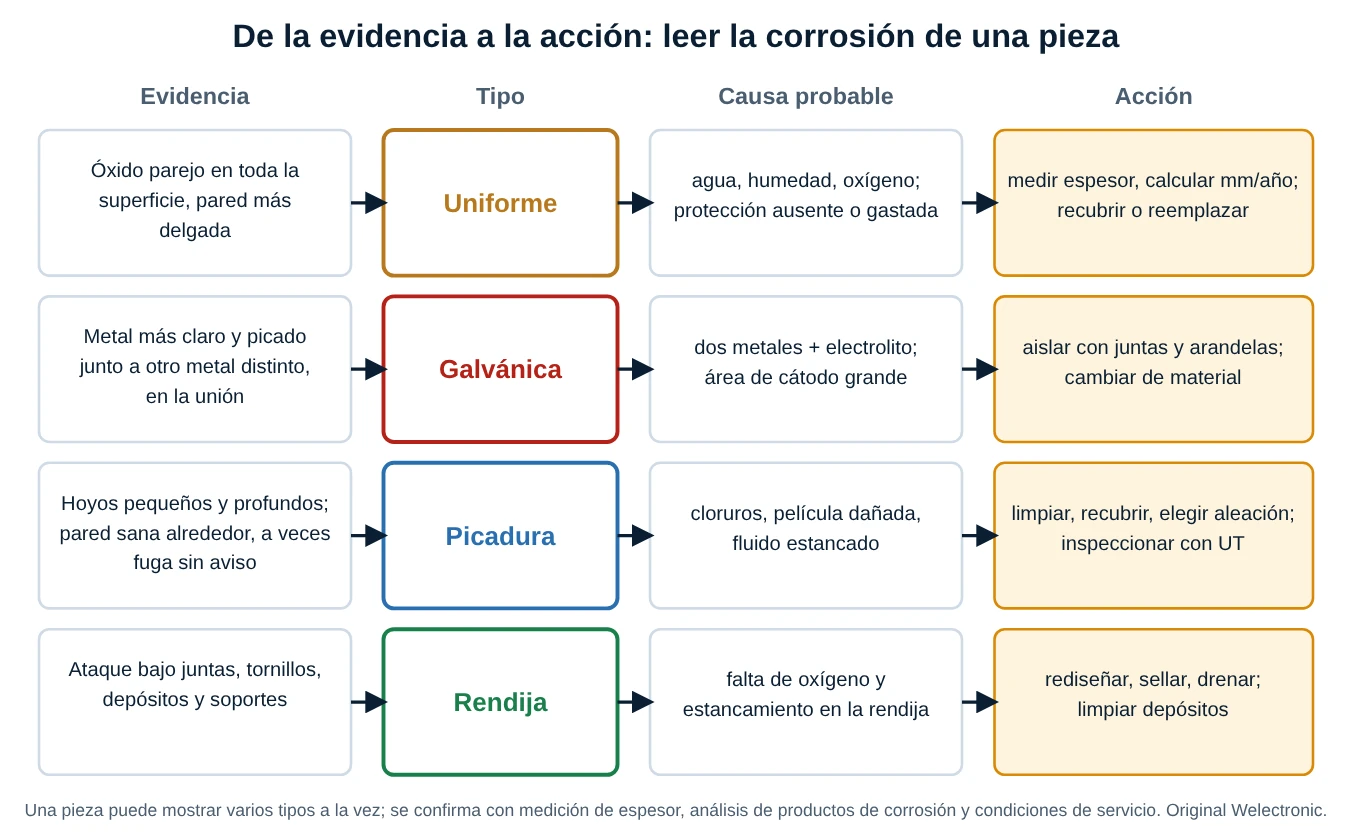
Corrección técnica 6 (sección 6): la ficha afirma que la prevención y el mantenimiento «aseguran» la integridad. Ninguna práctica la asegura al cien por cien: reducen el riesgo y hacen que el deterioro sea predecible y visible a tiempo. Faltan también los criterios para decidir: velocidad de corrosión, espesor mínimo y vida restante, además del registro histórico de las mediciones. El número impreso al pie (88) es el de la página del libro; en la serie del blog es la hoja 38.
7. Procedimientos paso a paso
7.1 Diagnosticar una pieza corroída
- No limpiar antes de observar. Fotografiar la pieza, la ubicación y los alrededores.
- Describir el patrón: ¿pareja, localizada, junto a otro metal, bajo una junta, con picaduras?
- Identificar los dos metales si hay contacto y mirar el electrolito (agua, condensación, salpicaduras).
- Medir: espesor en varios puntos fijos, profundidad de picaduras con medidor o galga.
- Revisar el historial: cambios de proceso, velocidad, temperatura, pH, cloruros, recubrimiento.
- Concluir el tipo, la causa y la acción (tabla de la sección 6) y programar la reinspección.
7.2 Calcular la vida restante de una pared
- Obtener dos espesores en el mismo punto y los años entre ellos.
- CR = (espesor anterior − espesor actual) ÷ años.
- Vida restante = (espesor actual − espesor mínimo) ÷ CR.
- Fijar la reinspección en la mitad de la vida restante (con el máximo que fije la norma o el plan).
- Si hay picaduras, comparar también la profundidad máxima con la pared remanente mínima.
7.3 Evaluar un par galvánico
- Ubicar los dos metales en la serie galvánica y calcular ΔE.
- Si ΔE es menor que 0,05 V, no hace falta actuar; si es mayor que 0,25 V, hay que aislar o proteger.
- Calcular la relación de áreas cátodo/ánodo: si es mayor que 1, el ánodo sufrirá más.
- Aislar con arandelas y casquillos dieléctricos, recubrir el cátodo, y comprobar la aislación con un multímetro.
8. Casos reales de planta
Los casos siguientes son ilustrativos: reúnen situaciones típicas, redactadas para enseñar, y no corresponden a registros de una instalación concreta.
Caso 1 (ilustrativo) · Los tornillos de acero de una chapa de latón
En una plataforma cercana al mar, tornillos de acero al carbono sujetaban una chapa de latón. A los pocos meses las cabezas estaban hinchadas de óxido y se rompían, mientras la chapa seguía casi intacta. Era un par galvánico con ánodo pequeño y cátodo grande. Lección: se cambiaron por tornillos de acero inoxidable con arandelas dieléctricas; la pieza pequeña debe ser la más noble.
Caso 2 (ilustrativo) · La tubería perforada con el espesor casi intacto
Una tubería de agua con cloruros tenía un espesor medio que aún superaba el mínimo, pero se perforó. Estaba picada en la base, donde había un sedimento. La medición en puntos aislados nunca encontró las picaduras. Lección: con corrosión localizada, el espesor medio no basta; hay que barrer la zona, limpiar los depósitos y vigilar la picadura más profunda.
Caso 3 (ilustrativo) · Las bridas con junta que sangraban óxido
Las uniones bridadas de una línea con agua de refrigeración mostraban chorreras de óxido desde el borde de la junta. Al abrirlas, la cara de la brida estaba picada bajo el empaque: era una rendija. Lección: cambiaron el empaque por uno sin absorción, mejoraron el drenaje y aplicaron recubrimiento en las caras.
Caso 4 (ilustrativo) · Los ánodos agotados antes de tiempo
Una estructura portuaria con ánodos de aluminio calculados para 20 años mostraba que se habían consumido en 9. El recubrimiento se había dañado y la corriente demandada era varias veces la de diseño. Lección: la protección catódica sigue la condición del recubrimiento; se debe medir potenciales y reponer ánodos con un nuevo cálculo.
9. Errores comunes que conviene evitar
- Pintar sobre óxido o sin preparar la superficie.
- Unir metales distintos sin aislar ni mirar la relación de áreas.
- Pintar solo el ánodo y dejar el cátodo desnudo.
- Medir el espesor cada vez en un punto distinto.
- Fiarse del espesor medio cuando hay picaduras.
- Usar un cepillo de acero al carbono sobre acero inoxidable.
- Dejar depósitos, agua o aislamiento mojado en contacto con el metal.
- Instalar protección catódica y no volver a medir el potencial.
- Dosificar un inhibidor sin analizar su concentración.
- Cambiar la pieza corroída sin buscar la causa que la atacó.
Resumen rápido (cheat-sheet)
| Tipo | Cómo se ve | Idea clave | Defensa principal |
|---|---|---|---|
| Uniforme | Óxido parejo; pared más delgada | Se mide: CR en mm/año | Recubrimiento, sobreespesor, medición |
| Galvánica | Daño junto a otro metal | Menos noble = ánodo; manda el área | Aislar, cambiar par, recubrir el cátodo |
| Picadura | Hoyos pequeños y profundos | Autocatalítica; cloruros | Material con PREN alto, sin poros, limpieza |
| Rendija | Ataque bajo juntas y depósitos | Aireación diferencial | Diseño sin rendijas, sellado, drenaje |
- CR (mm/año) = 87,6 · W ÷ (D · A · t) = pérdida de espesor ÷ años.
- Vida = (espesor actual − mínimo) ÷ CR; reinspeccionar a la mitad.
- Galvánico: ΔE < 0,05 V despreciable; > 0,25 V, actuar. Ritmo ≈ propio × (Ac ÷ Aa).
- Ánodos: m = A · i · 8,76 · años ÷ (capacidad · aprovechamiento), con i en mA/m² y masa en kg.
- Criterio de protección catódica del acero: −0,85 V frente a Cu/CuSO₄ (referencia habitual).
Glosario breve
- Ánodo: zona donde el metal se oxida y se pierde.
- Cátodo: zona donde se reduce una especie (oxígeno, H⁺) y no hay pérdida.
- Electrolito: medio conductor iónico (agua con sales).
- Pasivación: película de óxido delgada que frena la corrosión.
- Noble: metal de potencial más positivo, que se corroe menos.
- PREN: índice de resistencia a picaduras de los inoxidables.
- CUI: corrosión bajo aislamiento.
- Sobreespesor de corrosión: margen de espesor que se suma en el diseño.
- Cupón: probeta metálica que se expone y se pesa para calcular la velocidad.
Normas y datos a validar
- La terminología sigue a ISO 8044; la cifra de costo global (alrededor de 2,5 billones de dólares, 3,4 % del PIB) proviene del estudio IMPACT de NACE (2016); debe consultarse la fuente vigente.
- La fórmula de velocidad con el factor 87,6 es la usual de ASTM G1 y G31 (con W en mg); verificar la unidad en la norma.
- Los potenciales de la serie galvánica (Mg −1,60; Zn −1,03; Al −0,80; acero −0,65; 304 activo −0,52; Cu −0,33; latón −0,30; 316 y Ti pasivos −0,05; grafito +0,25 V) son orientativos para agua de mar frente a SCE; ver ASTM G82 y los datos del fabricante. Los límites de 0,05 V, 0,15 V y 0,25 V son reglas prácticas, no normas únicas.
- La estimación «ritmo del ánodo × relación de áreas» es un cálculo de peor caso didáctico; el real depende de la polarización, la conductividad y la geometría.
- El rango de n de 0,3 a 0,6 para el crecimiento de picaduras y el límite de factor de picadura 5 son órdenes de magnitud de la literatura; deben calibrarse con inspecciones propias.
- El PREN (%Cr + 3,3 %Mo + 16 %N) y los valores citados para 304 y 316 son aproximados; ver la hoja del fabricante.
- El criterio de −0,85 V frente a Cu/CuSO₄ y la polarización de 100 mV se citan en ISO 15589-1 y NACE SP0169 (ahora AMPP); verificar la edición.
- Las capacidades de ánodo (Zn 780, Al 2.500 a 2.700, Mg 1.100 a 1.200 Ah/kg) y los aprovechamientos son típicos; ver ficha del proveedor y la norma de diseño aplicable.
- La práctica de reinspeccionar a la mitad de la vida restante se cita de API 570 y API 510 (con un máximo en años); validar con la norma de cada planta.
- Los grados de limpieza (Sa 2½, ISO 8501-1) y la velocidad del sonido en acero (cerca de 5.900 m/s) son referencias habituales.
- Los datos de los ejemplos y casos son supuestos didácticos. El número impreso al pie de la ficha (88) es el de la página del libro; en la serie del blog es la hoja 38.
10. Laboratorio de corrosión industrial
El laboratorio tiene cuatro mesas. En Velocidad escribes la pérdida de masa de una probeta y el espesor de la pared, y ves la velocidad en mm/año, la clasificación y la vida restante. En Galvánica eliges dos metales de la serie y sus áreas, y ves la diferencia de potencial, quién se corroe y cuánto se acelera. En Picadura escribes la profundidad de la picadura más profunda y ves el plazo hasta que la pared remanente llega al mínimo, con crecimiento lineal y con ley de potencia. En Ánodos escribes el área, la densidad de corriente y los años, y ves la masa de ánodos de zinc, aluminio y magnesio.
Pruebas sugeridas:
- En la primera mesa compara Acero en agua con Muy agresivo: la vida pasa de años a meses.
- En la segunda mesa pulsa Remache de acero en chapa de cobre y luego Remache de cobre en chapa de acero: el mismo par de metales, pero el ritmo cambia por cien al invertir las áreas.
- En la tercera mesa compara Picadura moderada con Crecimiento lineal: el plazo con n = 1 es mucho menor que con n = 0,5.
- En la cuarta mesa pulsa Zinc, tubería recubierta y luego Recubrimiento dañado: la masa se multiplica por cinco.
Qué hace el modelo: en la primera mesa, CR = 87,6 × W ÷ (D · A · t) y vida = (e − e mínimo) ÷ CR. En la segunda, ΔE es la diferencia de los potenciales de la serie; si es de 0,05 V o más, el ritmo del ánodo es el ritmo propio por la relación de áreas cátodo/ánodo (con un mínimo de 1). En la tercera, el ritmo medio es profundidad ÷ años; el plazo lineal es (e − pared mínima − profundidad) ÷ ritmo, y con la ley de potencia el tiempo total es t · ((e − pared mínima) ÷ profundidad)^(1 ÷ n), del que se resta el tiempo ya transcurrido. En la cuarta, I = área × densidad de corriente y m = I × 8.760 × años ÷ (capacidad × aprovechamiento). Es un modelo didáctico simplificado que no sustituye a una norma ni a un diseño de ingeniería.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
(a) CR = 87,6 × W ÷ (D · A · t) = 87,6 × 380 ÷ (7,85 × 25 × 500) = 33.288 ÷ 98.125 = 0,339 mm/año (unos 13,4 mpy).
(b) Vida = 2,8 ÷ 0,339 = 8,25 años. Reinspección a la mitad: a los 4,1 años.
Solución:
CR = (9,5 − 8,3) ÷ 3 = 0,40 mm/año.
Vida restante = (8,3 − 6,0) ÷ 0,40 = 2,3 ÷ 0,40 = 5,75 años.
Reinspección a la mitad de la vida restante: 5,75 ÷ 2 = 2,9 años (unos 2 años y 11 meses).
Solución:
(a) ΔE = 0,65 − 0,30 = 0,35 V (mayor que 0,25: riesgo alto). El acero es el ánodo. Relación de áreas = 200 ÷ 8 = 25. Ritmo = 0,08 × 25 = 2,0 mm/año. Vida = 1,5 ÷ 2,0 = 0,75 años, es decir, 9 meses.
(b) Ahora el ánodo es la placa de acero (200 cm²) y el cátodo el tornillo de latón (8 cm²). Relación = 8 ÷ 200 = 0,04, menor que 1, así que el factor es 1: ritmo = 0,08 mm/año y vida = 3 ÷ 0,08 = 37,5 años. Lo mismo par de metales, pero invertir las áreas pasa de 9 meses a más de 37 años.
Solución:
(a) Ritmo medio = 2,4 ÷ 3 = 0,8 mm/año. Factor de picadura = 2,4 ÷ 0,3 = 8: la pérdida media no representa el daño real.
(b) Profundidad que falta = 10 − 4 − 2,4 = 3,6 mm. Tiempo = 3,6 ÷ 0,8 = 4,5 años.
(c) Profundidad límite = 10 − 4 = 6 mm. Tiempo total = 3 × (6 ÷ 2,4)^(1 ÷ 0,5) = 3 × 2,5² = 3 × 6,25 = 18,75 años. Restan 18,75 − 3 = 15,75 años.
El cálculo lineal es el prudente; la ley de potencia es más optimista, pero depende de que n se conozca bien. Se recomienda usar el menor plazo para planificar y reinspeccionar pronto.
Solución:
(a) Corriente: I = 300 × 5 ÷ 1.000 = 1,5 A. Carga: 1,5 × 8.760 × 25 = 328.500 Ah. Capacidad útil: 1.100 × 0,5 = 550 Ah/kg. Masa = 328.500 ÷ 550 = 597 kg. Ánodos = 597 ÷ 7,7 = 77,6, es decir, 78 ánodos.
(b) La masa es proporcional a la densidad de corriente: 597 × (20 ÷ 5) = 2.389 kg (311 ánodos de 7,7 kg). Cuidar el recubrimiento ahorra cuatro veces la masa.