¡Bienvenidos nuevamente al blog de Welectronic! Después de la termografía (hoja 36) volvemos al taller con un tema que lo une todo: el desgaste mecánico. Cada rodamiento que se cambia, cada eje que se rectifica, cada engranaje que se retira y cada codo que se perfora es, en el fondo, una historia de desgaste. Entender qué tipo de desgaste tiene una pieza es la mitad del diagnóstico, porque cada mecanismo tiene una causa distinta y una prevención distinta: lo que salva a un cojinete que se raya (más película de aceite) no sirve para una tubería que se adelgaza (menos velocidad o mejor material). Esta es la hoja 37 de la serie (la ficha impresa lleva el número 87 en el pie) y cubre cuatro mecanismos: adhesivo, abrasivo, fatiga superficial, y corrosión y erosión, más un diagnóstico y una recomendación final.
Qué vas a aprender
- Qué es el desgaste, cómo se mide y cuáles son sus tres etapas a lo largo de la vida de un contacto.
- Cómo reconocer a simple vista el desgaste adhesivo, el abrasivo, la fatiga superficial, la corrosión y la erosión.
- La ley de Archard: por qué el desgaste crece con la carga y la distancia, y baja con la dureza y con una buena lubricación.
- La relación λ entre película de aceite y rugosidad, y por qué una partícula del tamaño de la película es la más dañina.
- Cómo calcular la velocidad de corrosión, la vida restante de una pared y el efecto de subir la velocidad del fluido.
- Cómo pasar de la evidencia (la marca en la pieza) al mecanismo, la causa y la acción.
- Un laboratorio interactivo con tres mesas: Archard, película λ y pared.
Mapa visual del tema
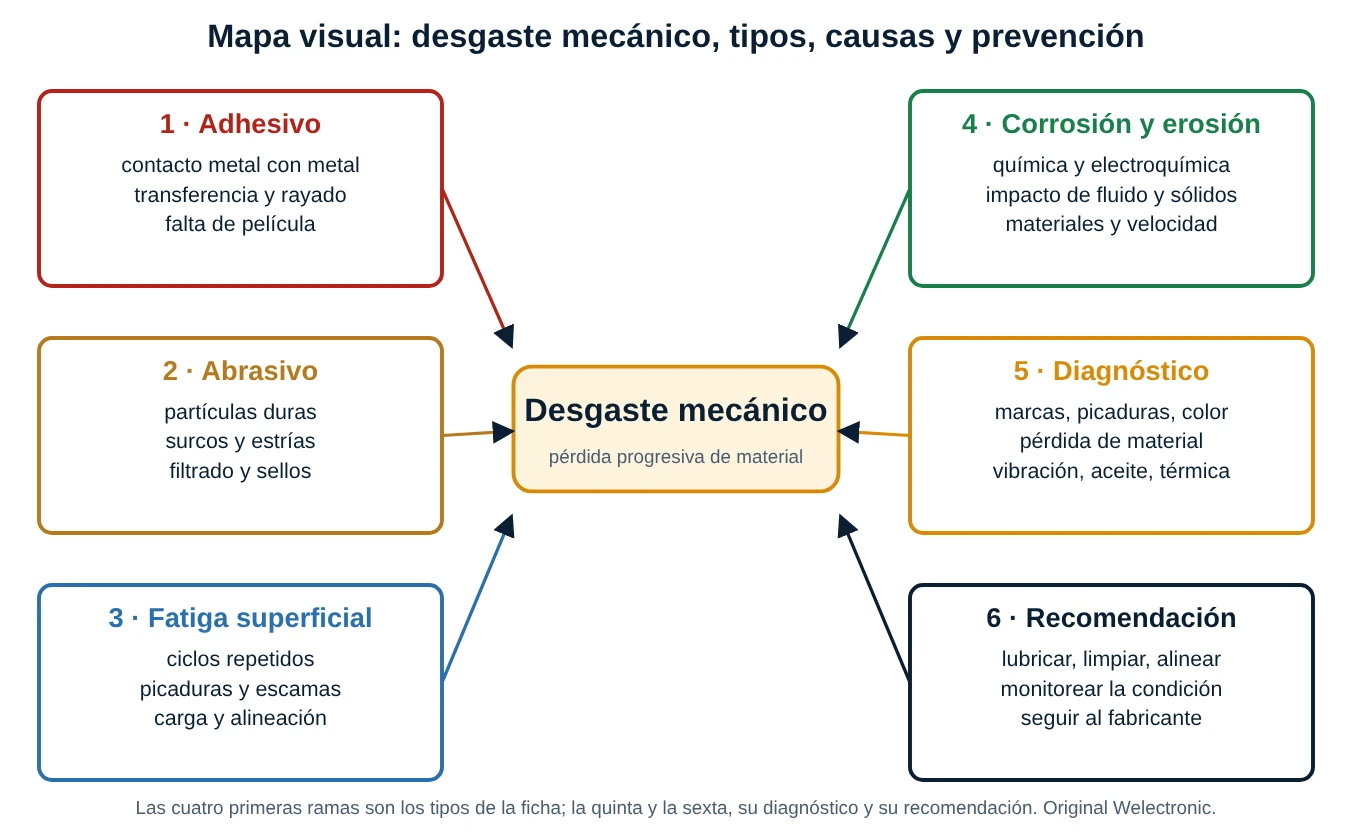
La ficha presenta cuatro tipos, un diagnóstico y una recomendación. Antes de entrar en cada uno conviene fijar el vocabulario. El desgaste es la pérdida progresiva de material de la superficie de un cuerpo sólido por la acción mecánica (y a veces química) de otro cuerpo, de un fluido o de partículas. Es parte de la tribología, la ciencia de la fricción, el desgaste y la lubricación. Las clasificaciones clásicas (por ejemplo la norma alemana DIN 50320) agrupan los mecanismos en cuatro: adhesión, abrasión, fatiga superficial y reacciones tribo-químicas. La ficha añade la erosión, que es una forma de abrasión producida por un fluido.
La base de todo: cinco ideas
- El desgaste es un sistema, no una propiedad del material. Depende de la pareja de materiales, la carga, la velocidad, el lubricante, la temperatura y el ambiente.
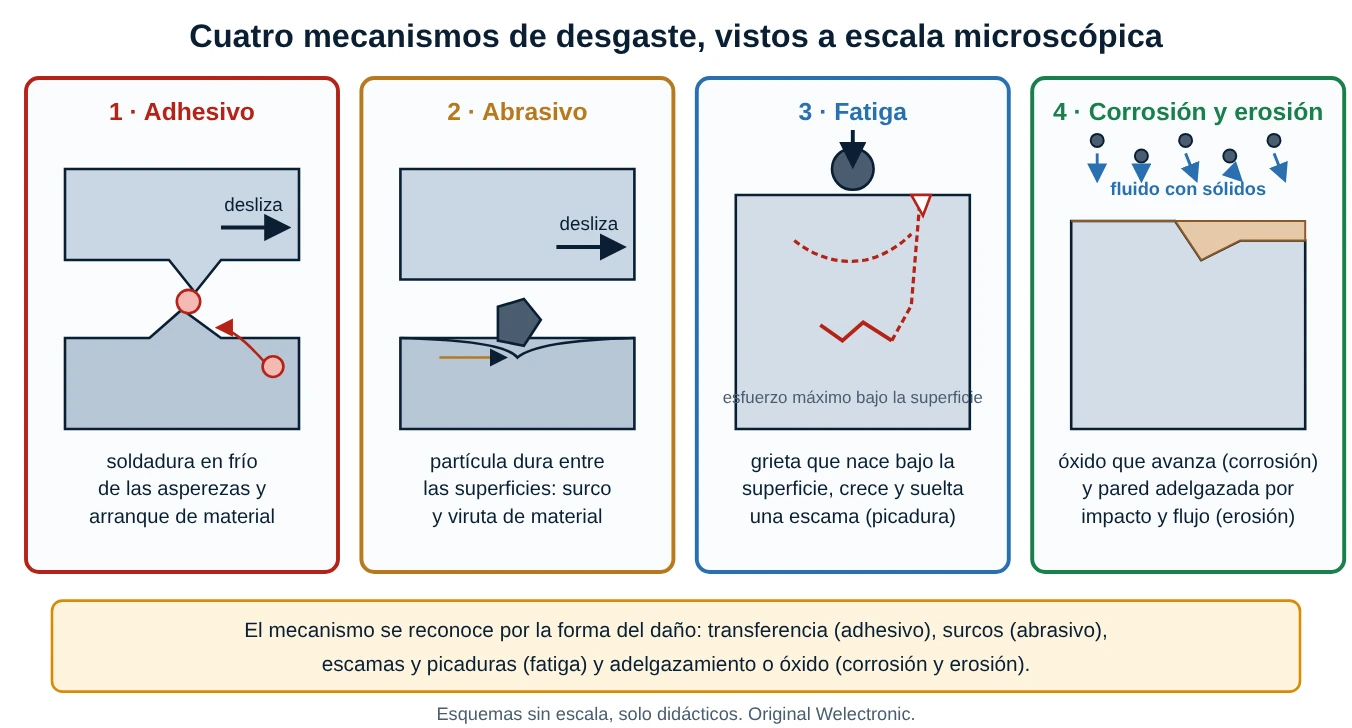
- Cada mecanismo deja una huella distinta. Transferencia, surcos, escamas o adelgazamiento: mirar bien la pieza vale más que adivinar la causa.
- Casi siempre hay una película que protege (aceite, grasa, óxido, recubrimiento) y casi siempre el desgaste grave empieza cuando esa película se rompe.
- Las partículas son la causa más repetida: las de fuera (polvo) y las que el propio desgaste produce.
- El desgaste se puede controlar, no eliminar. El objetivo es alargar la etapa estable y detectar a tiempo la aceleración.
Los cuatro mecanismos en un vistazo
Las tres etapas del desgaste
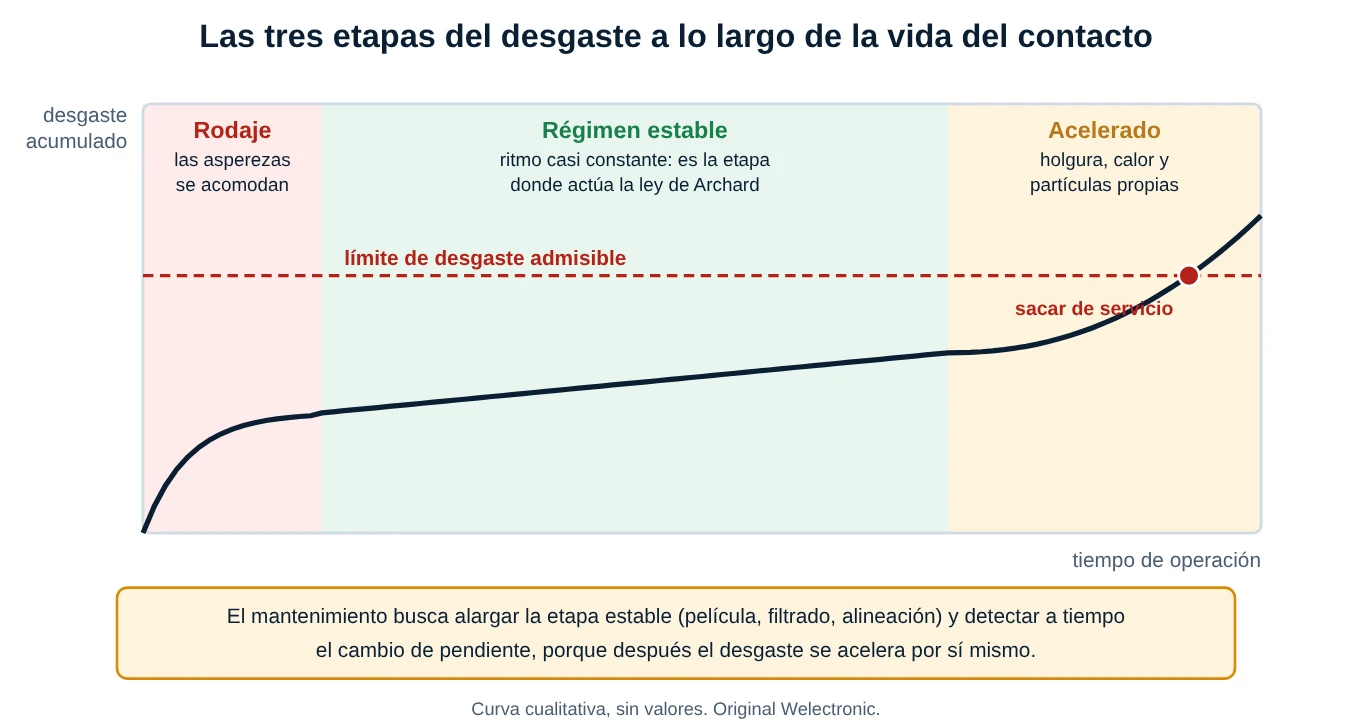
Un contacto nuevo pasa por tres etapas. En el rodaje, las asperezas de las superficies se acomodan y el desgaste es rápido pero breve. En el régimen estable el ritmo de desgaste es casi constante y es la etapa que ocupa la mayor parte de la vida. Al final llega la etapa acelerada: la holgura crece, aparecen golpes, calor y partículas propias y el desgaste se alimenta a sí mismo. El mantenimiento busca alargar la segunda y detectar el principio de la tercera.
1. Desgaste adhesivo
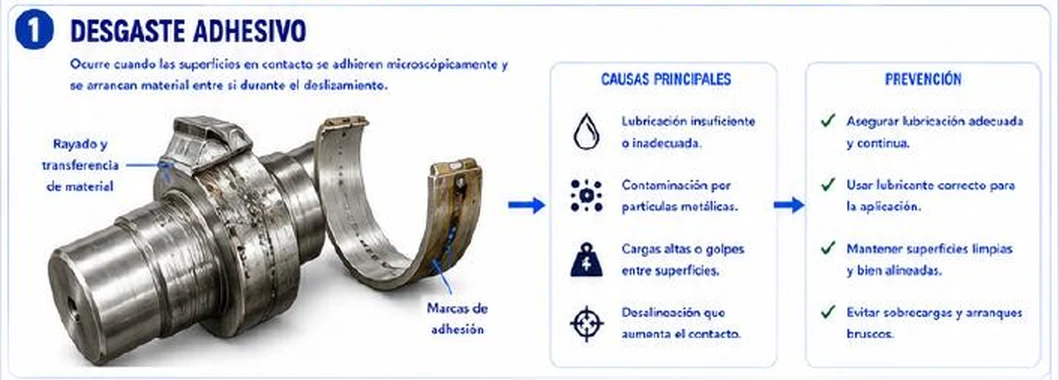
Dos superficies metálicas, por pulidas que parezcan, solo se tocan en las puntas de sus asperezas. Allí la presión local es enorme: basta una carga moderada para que la punta se deforme, rompa la película de óxido y lubricante y se suelde en frío con la punta contraria. Al seguir el deslizamiento, la unión se rompe por el punto más débil, que casi nunca es la interfaz original: se arranca un fragmento de una superficie y queda pegado a la otra. Eso es la transferencia de material. Cuando es extremo se habla de agarrotamiento (en inglés galling, scuffing o seizure): el eje queda trabado en el casquillo.
1.1 La ley de Archard
En 1953 J. F. Archard propuso un modelo sencillo que sigue siendo la base del cálculo de desgaste por deslizamiento:
V = k · F · s ÷ H
donde V es el volumen desgastado, F la carga normal, s la distancia deslizada, H la dureza de la superficie más blanda y k un coeficiente adimensional que resume todo lo demás (materiales, lubricación, ambiente). Si se divide por el área aparente A, se obtiene la profundidad de desgaste: h = k · p · s ÷ H, con p = F ÷ A la presión nominal. Se lee así: el desgaste crece en proporción directa con la carga y con la distancia, y baja en proporción inversa con la dureza. Pero el factor que más cambia es k, que varía en varios órdenes de magnitud:
| Condición del contacto | k orientativo | Lectura |
|---|---|---|
| Metales iguales, sin lubricar | del orden de 10⁻³ a 10⁻² | Desgaste severo; riesgo de agarrotamiento |
| Lubricación pobre | del orden de 10⁻⁴ | Contacto mixto, desgaste intermedio |
| Bien lubricado | del orden de 10⁻⁶ a 10⁻⁵ | Desgaste leve |
| Excelente lubricación o película completa | 10⁻⁷ o menos | Desgaste casi imperceptible |
Estos órdenes de magnitud provienen de los trabajos clásicos de tribología (por ejemplo, los de Rabinowicz) y se usan solo como punto de partida. Lo importante es la lección: pasar de «lubricación pobre» a «bien lubricado» reduce el desgaste unas 100 veces, mucho más de lo que se logra endureciendo el material.
1.2 Por qué se rompe la película
- Poca viscosidad o lubricante degradado: la película es más delgada que la rugosidad (se verá con la relación λ).
- Baja velocidad o arranques: sin velocidad no se forma la película hidrodinámica; los arranques y paradas frecuentes son momentos de contacto metal con metal.
- Carga alta, golpes o desalineación: la presión concentrada rompe la película en una zona del contacto.
- Falta de rodaje: piezas nuevas con asperezas altas necesitan cargas progresivas.
- Parejas de materiales afines: dos aceros iguales se sueldan con más facilidad que un acero con un bronce.
- Calor: la temperatura baja la viscosidad y ablanda las superficies; los colores de revenido en la pieza revelan sobrecalentamiento.
Corrección técnica 1 (sección 1): la ficha lista como causa la «contaminación por partículas metálicas»; es cierta, pero conviene aclarar que las partículas producen sobre todo desgaste abrasivo (el de la sección 2) y solo favorecen el adhesivo de manera indirecta. La causa que define al adhesivo es la rotura de la película por baja viscosidad, baja velocidad, temperatura o carga. La ficha omite además tres factores importantes: la pareja de materiales (metales afines se sueldan más), el rodaje de piezas nuevas y la temperatura. Finalmente, en la imagen el «rayado y transferencia de material» y las «marcas de adhesión» se señalan sin diferenciar la etapa: un rayado leve es desgaste; un eje con material pegado y colores de revenido ya es agarrotamiento incipiente, y requiere acción inmediata y no una simple observación.
2. Desgaste abrasivo
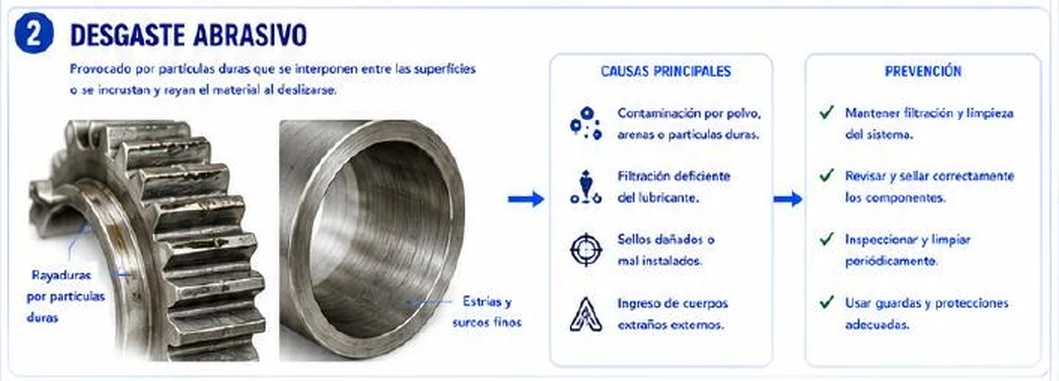
La abrasión ocurre cuando una superficie dura o una partícula dura corta, surca o desgarra una superficie más blanda. Se distinguen dos formas. En la abrasión de dos cuerpos la superficie dura (una lima, una aspereza dura, una partícula incrustada) se desliza directamente sobre la blanda. En la abrasión de tres cuerpos una partícula libre rueda o se arrastra entre las dos superficies; es la forma más común en máquinas con lubricante contaminado. El resultado en la pieza son surcos finos paralelos al sentido del deslizamiento y, a menudo, un brillo mate o pulido uniforme.
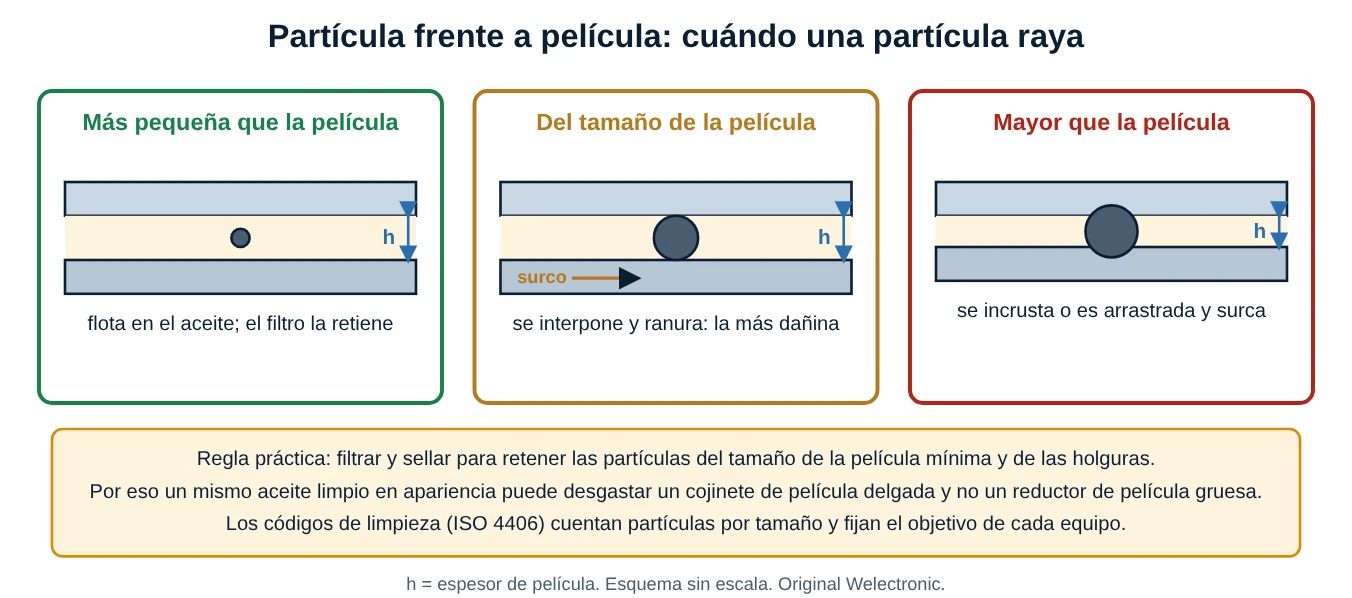
2.1 Tamaño y dureza: dos números clave
- Dureza relativa. Una partícula raya con facilidad cuando es más dura que la superficie (como referencia, con una dureza de más de 1,2 veces la de la superficie). La sílice del polvo y la arena (unos 1.000 HV) es más dura que un acero templado normal (600 a 800 HV), así que el polvo de obra o de cemento raya prácticamente todo.
- Tamaño relativo a la película. Las partículas más dañinas son las del tamaño de la película mínima de aceite o de la holgura del componente: se quedan atrapadas, no se pueden evacuar y trabajan como una herramienta de corte. Una partícula mucho menor flota; una mucho mayor suele quedar retenida en el filtro o en el sello.
- Efecto en cascada. Cada partícula arrancada se convierte en otra partícula dura (el acero arrancado se endurece), de modo que la abrasión se multiplica si el sistema no filtra.
2.2 Limpieza como estrategia
Los sistemas de lubricación y los hidráulicos se gestionan con un código de limpieza (ISO 4406: tres números que cuentan partículas por mililitro de más de 4, 6 y 14 µm). Cada equipo tiene un objetivo según su holgura y su presión. Se alcanza con tres cosas: filtros de la finura correcta (relación β), respiraderos con filtro y desecante en los depósitos y sellos en buen estado. Una regla práctica de la industria es que una reducción del código de limpieza en un solo escalón puede duplicar la vida de componentes sensibles; cada planta debe validarla con su historial.
Corrección técnica 2 (sección 2): la ficha dice que las partículas «se interponen entre las superficies o se incrustan», pero no distingue entre abrasión de dos y tres cuerpos, ni explica que el daño depende de la dureza y el tamaño de la partícula. Falta también una causa importante: las partículas generadas por el propio desgaste (el desgaste abrasivo se autoalimenta). Entre las medidas de prevención, «usar guardas y protecciones» se refiere a evitar el ingreso del polvo externo; en equipos lubricados conviene añadir respiraderos con filtro, buenas prácticas de manipulación del aceite (recipientes limpios, carro de filtrado) y el análisis de partículas para medir el resultado. Y la imagen del engranaje no basta para atribuir las rayaduras a abrasión: unos surcos en el flanco también pueden venir de un daño por interferencia o de adhesión; la dirección y el aceite lo aclaran.
3. Fatiga superficial
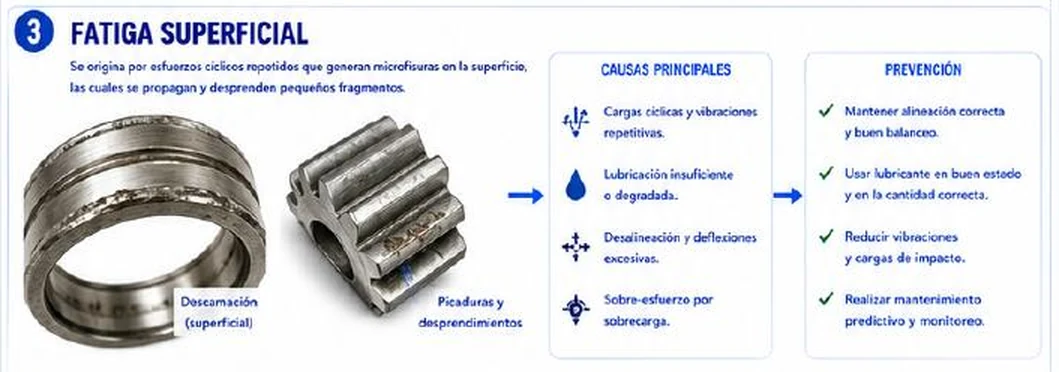
En los contactos que ruedan o ruedan y deslizan (rodamientos, engranajes, levas, ruedas sobre rieles) las superficies soportan millones de ciclos de esfuerzo. Aunque la carga sea menor que el límite de fluencia, cada pasada de un elemento rodante genera un esfuerzo de contacto (esfuerzo de Hertz) que se repite. Con el tiempo se forma una microgrieta, crece, se une con otras y suelta un fragmento: la picadura (pitting) o, si el fragmento es grande, la descamación o desprendimiento (spalling). Cuando el fenómeno afecta solo a las asperezas se llama micropicadura y se ve como un área gris mate.
3.1 Dónde nace la grieta
En un contacto rodante bien lubricado y sin deslizamiento importante, el esfuerzo cortante máximo está bajo la superficie (a una profundidad del orden de la mitad del ancho del contacto, unas décimas de milímetro). Por eso las grietas del tipo clásico nacen en el interior y suben a la superficie. En cambio, cuando hay deslizamiento, rugosidad alta o película pobre, el esfuerzo máximo sube a la superficie y las grietas nacen allí. En los dos casos el resultado visible es el mismo: escamas y cráteres con bordes agudos.
3.2 La vida en fatiga: la ley del cubo
Para los rodamientos, la vida nominal básica (L10, la que alcanza o supera el 90 % de un lote) se calcula con la capacidad de carga dinámica C y la carga equivalente P:
L10 = (C ÷ P)p millones de revoluciones, con p = 3 en rodamientos de bolas y p = 10/3 en los de rodillos.
Este exponente explica por qué un pequeño aumento de carga reduce mucho la vida: un 25 % más de carga deja la vida en el 51 % en un rodamiento de bolas. Es una vida estadística, no una garantía: la lubricación, la contaminación y la alineación la modifican (los fabricantes aplican factores de corrección). Los engranajes se calculan por normas propias (por ejemplo ISO 6336), y el picado de los dientes se trata en la publicación sobre fallas en engranajes.
Corrección técnica 3 (sección 3): la ficha dice que las microfisuras se generan «en la superficie»; eso es cierto en contactos con deslizamiento, pero en el contacto rodante ideal la grieta suele nacer bajo la superficie. Además, la fatiga no siempre es una falla evitable: incluso en condiciones perfectas todo rodamiento tiene una vida finita (la L10); lo que se previene es la fatiga prematura. En tercer lugar, la ficha menciona «lubricación insuficiente» pero no la contaminación: una partícula dura que queda aplastada en el contacto deja una marca que concentra esfuerzos y es un punto de origen muy común. Por último, «descamación (superficial)» y «picaduras y desprendimientos» se presentan como casos distintos pero son etapas del mismo proceso: la micropicadura es la señal temprana, y la descamación es la etapa avanzada.
4. Corrosión y erosión
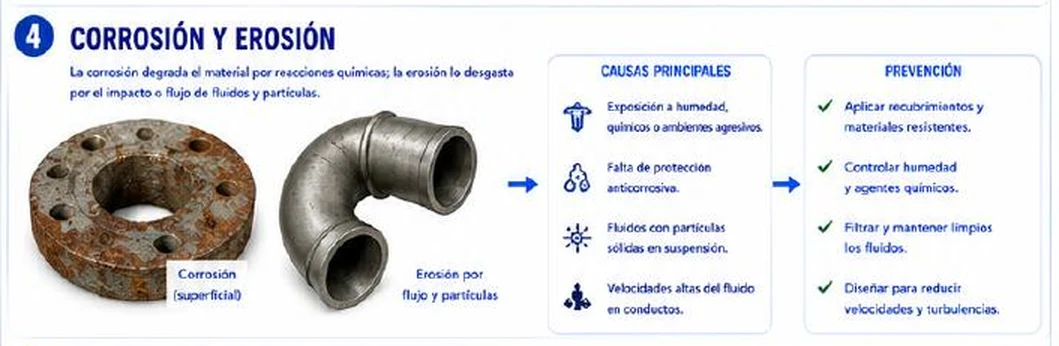
Estos dos mecanismos tienen en común que el material se pierde sin que haya dos sólidos que se deslicen, y que su avance se mide como una pérdida de espesor.
4.1 Corrosión
La corrosión es el deterioro de un metal por reacción con su ambiente. En la inmensa mayoría de casos es electroquímica: en la superficie hay zonas anódicas (donde el metal se disuelve) y zonas catódicas (donde se consume oxígeno u otras especies) y para funcionar necesita un electrolito, normalmente agua. De ahí que la humedad, las sales y los ácidos sean los factores más importantes. El acero al carbono forma un óxido poroso que no protege (se descama y deja pasar más agua), a diferencia del acero inoxidable, que forma una capa pasiva delgada y adherente. Formas frecuentes: uniforme (la más fácil de medir y predecir), por picaduras (localizada, muy peligrosa), galvánica (dos metales distintos en contacto con electrolito), por rendijas (bajo juntas o depósitos) y bajo tensión.
4.2 Erosión
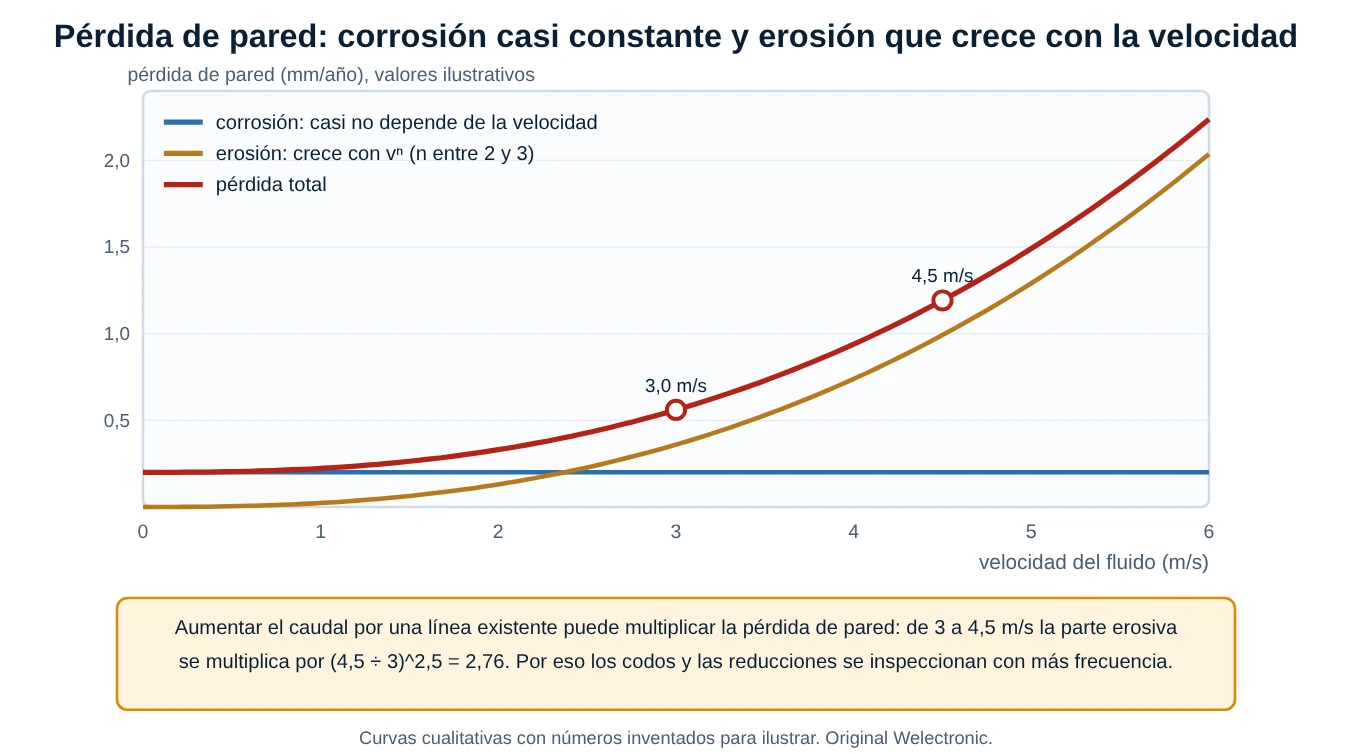
La erosión es la pérdida de material por el impacto de partículas sólidas, gotas o burbujas arrastradas por un fluido. Dos reglas la gobiernan: (1) el ritmo de erosión crece con una potencia de la velocidad, de ordinario con un exponente n entre 2 y 3; (2) el ángulo de impacto importa: los metales dúctiles se erosionan más con impactos rasantes (unos 15° a 30°) y los materiales frágiles, con impactos perpendiculares. Por eso los codos, las reducciones, las bifurcaciones y los orificios son los puntos más castigados. Una variante es la cavitación: las burbujas de vapor que colapsan junto a una pared producen micro-golpes de gran presión (se observa en bombas y válvulas).
Cuando ambos mecanismos coinciden, la erosión-corrosión es peor que la suma: la erosión arranca la capa protectora de óxido y la corrosión ataca la superficie desnuda cada vez que se forma.
4.3 Cómo se mide y se cuantifica
- Medición de espesores por ultrasonido en puntos fijos (los mismos «puntos de monitoreo» cada vez); el ritmo es la diferencia de espesor dividida por el tiempo.
- Pérdida de peso en probetas (cupones): la velocidad de corrosión en mm/año es 87,6 · W ÷ (D · A · t), con W en mg, D (densidad) en g/cm³, A (área) en cm² y t en horas. La fórmula es la de las prácticas ASTM G1 y G31 con el factor de conversión de unidades ya incluido.
- Vida restante = (espesor actual − espesor mínimo) ÷ ritmo de pérdida. En la práctica de inspección de tuberías se acostumbra reinspeccionar a una fracción (por ejemplo, la mitad) de la vida restante; cada planta debe seguir su norma.
Corrección técnica 4 (sección 4): la ficha dice que la corrosión es una reacción «química»; en metales y con agua presente es sobre todo electroquímica, lo que explica por qué se combate con recubrimientos, inhibidores, protección catódica y control de la humedad. La ficha tampoco menciona la erosión-corrosión ni la cavitación, ambas frecuentes en tuberías y bombas. Entre las causas se lee «velocidades altas» sin decir que el efecto es no lineal (potencia n de la velocidad): duplicar el caudal puede multiplicar la erosión por 4 a 8. En la prevención falta algo esencial: medir y registrar el espesor, porque ninguna prevención es perfecta y se debe conocer el ritmo de pérdida. Por último, el título de la imagen «corrosión (superficial)» es ambiguo: la corrosión de la brida se ve en la superficie, pero la más peligrosa suele ser la localizada (picaduras, rendijas) que no se ve desde fuera.
5. Diagnóstico y prevención
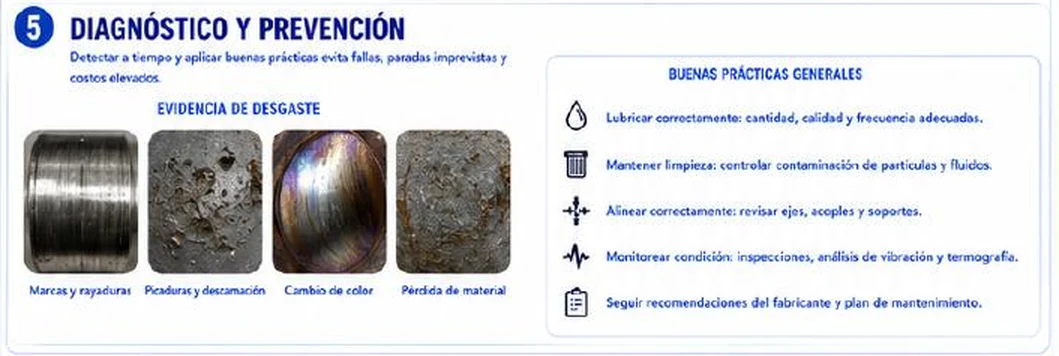
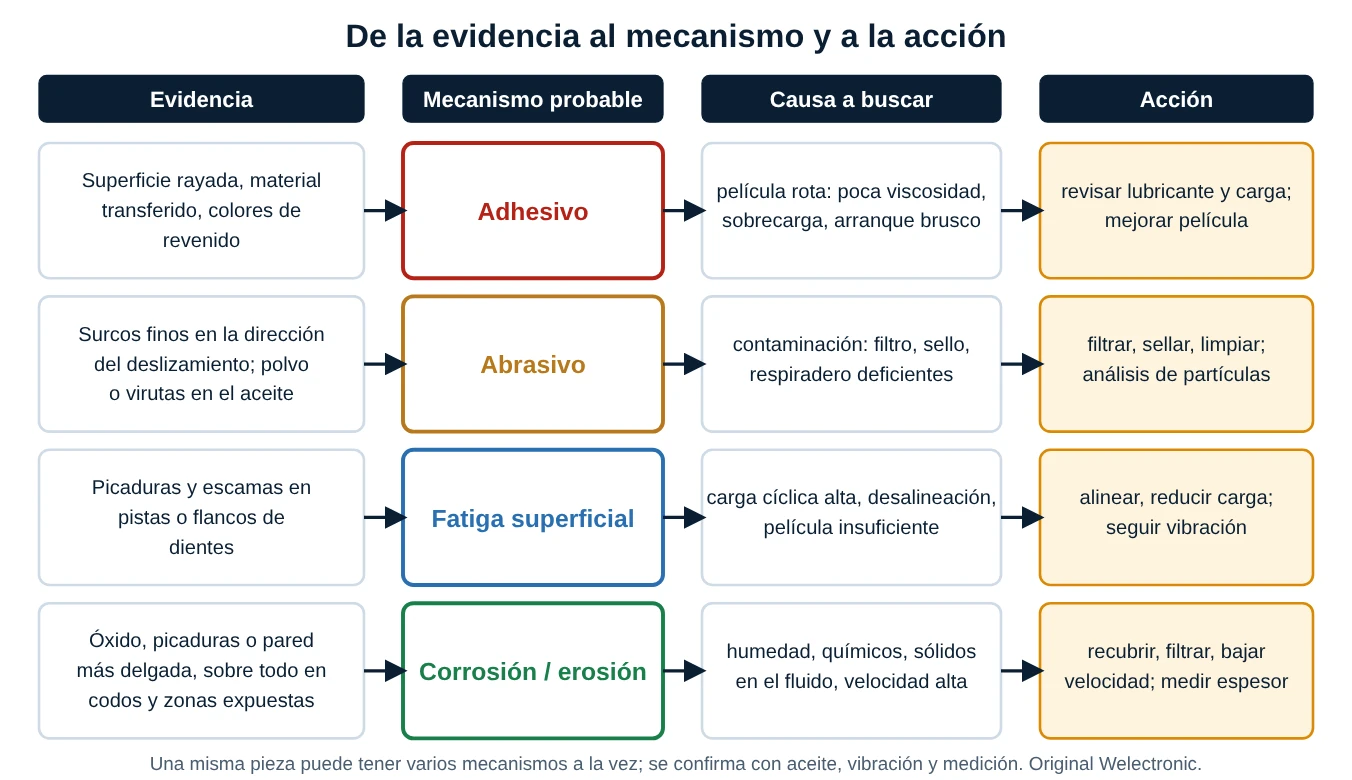
La ficha propone cuatro evidencias visuales y cinco buenas prácticas. Para convertirlas en un diagnóstico, el esquema siguiente une cada evidencia con su mecanismo, su causa probable y la acción más útil:
5.1 La película lubricante: la relación λ
Para saber si una superficie lubricada está en peligro de desgaste adhesivo se compara el espesor mínimo de la película con la rugosidad de las dos superficies. La relación se llama λ (lambda, o «relación de película específica»):
λ = h ÷ √(Ra₁² + Ra₂²)
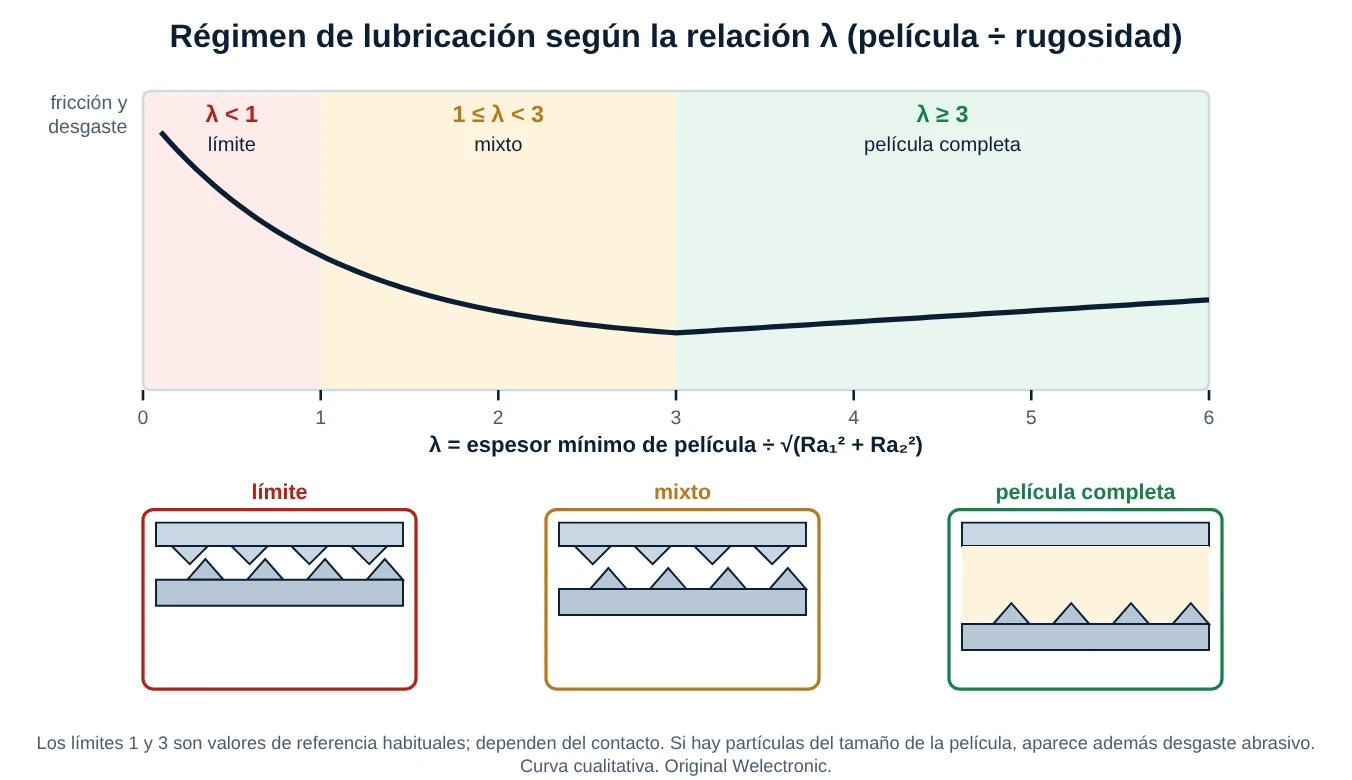
- λ menor que 1 (régimen límite): las asperezas se tocan; el lubricante solo aporta aditivos que protegen la superficie. Hay desgaste adhesivo.
- λ entre 1 y 3 (régimen mixto): la película lleva parte de la carga y las asperezas, el resto. Desgaste leve pero continuo.
- λ de 3 o más (película completa): las superficies están separadas; el desgaste adhesivo es mínimo, aunque la fatiga y la abrasión por partículas siguen siendo posibles.
El espesor de película crece con la viscosidad y la velocidad y baja con la carga y la temperatura. Como regla de modelo se toma que h es aproximadamente proporcional a la viscosidad elevada a 0,7 (aproximación de contactos elastohidrodinámicos). Eso explica por qué un aceite diluido o recalentado pierde película menos de lo que perdió de viscosidad, pero la pierde. No confundir con la relación de viscosidades κ que usan los fabricantes de rodamientos (viscosidad real ÷ viscosidad necesaria): aquella compara viscosidades; la λ compara una película con una rugosidad.
5.2 Las herramientas de monitoreo
| Técnica | Qué detecta | Cuándo la usa mejor |
|---|---|---|
| Inspección visual y endoscopia | Forma, color y ubicación del daño | Siempre; es la primera lectura del mecanismo |
| Análisis de aceite (partículas, elementos, ferrografía) | Metales de desgaste, tamaño y forma de las partículas, contaminación | Equipos lubricados con aceite: da aviso muy temprano |
| Análisis de vibraciones | Defectos de rodamientos, engranajes, desalineación, holgura | Máquinas rotativas; confirma la fatiga y la holgura |
| Ultrasonido | Falta de lubricación, fricción, fugas, medición de espesores | Engrase por condición y medición de pared |
| Termografía | Calentamiento por fricción o sobrecarga | Apoyo y comparación entre equipos gemelos |
| Medición de espesores y cupones | Velocidad de corrosión y erosión | Tuberías, tanques, codos, intercambiadores |
Corrección técnica 5 (sección 5): la ficha recomienda monitorear con «inspecciones, análisis de vibración y termografía», pero omite el análisis de aceite y el ultrasonido, que son justamente las técnicas más directas para el desgaste: el aceite contiene las partículas que el desgaste produce, y el ultrasonido mide la pared y detecta la fricción. Además, la evidencia «cambio de color» corresponde a sobrecalentamiento (colores de revenido) o a películas de reacción; no es desgaste en sí, sino una pista de que el contacto trabaja caliente. La ficha tampoco relaciona las cuatro fotografías con los cuatro tipos: «marcas y rayaduras» apuntan a abrasión o adhesión, «picaduras y descamación» a fatiga o a corrosión por picaduras, y «pérdida de material» a erosión o corrosión; sin un contexto, la imagen sola no basta. Por último, «lubricar correctamente: cantidad» debe entenderse en los dos sentidos: el exceso también daña (calor, sellos reventados), como se vio en la publicación sobre contaminación de grasas y en la termografía.
6. Recomendación técnica
La recomendación se apoya en cuatro hábitos que cuestan poco y rinden mucho: lubricar (el lubricante correcto, en la cantidad correcta, con la frecuencia correcta), limpiar (el lubricante, el entorno, los respiraderos), alinear (ejes, acoples y bases) y monitorear (para ver el cambio de pendiente a tiempo). Se refuerza con tres prácticas de gestión: registrar los hallazgos con fotografía y fecha, analizar la causa raíz de cada pieza retirada y no cambiar solo la pieza sin cambiar lo que la dañó.
Corrección técnica 6 (recomendación): la frase «el desgaste es inevitable, pero prevenible» es contradictoria si se lee al pie de la letra. Lo correcto es que el desgaste es inevitable y controlable: no se puede suprimir, pero sí reducir su ritmo, alargar la etapa estable y evitar la falla repentina. Lo que sí es prevenible es el desgaste prematuro y la falla por una causa conocida (falta de aceite, contaminación, desalineación). Esta precisión importa porque cambia el objetivo: no «cero desgaste», sino «desgaste conocido, medido y dentro del límite».
7. Procedimientos paso a paso
7.1 Diagnosticar una pieza desgastada
- Fotografiar la pieza antes de limpiarla, con regla y con luz rasante, y anotar la ubicación exacta del daño.
- Describir la forma del daño: surcos, transferencia, escamas, óxido o adelgazamiento; y su dirección respecto al movimiento.
- Buscar los indicios de calor (colores) y de contaminación (polvo en el aceite, sellos rotos).
- Revisar el historial: lubricante usado, intervalo, vibraciones y temperatura de los últimos meses.
- Asignar el mecanismo (o los mecanismos) con la tabla de la sección 5 y proponer la causa.
- Corregir la causa antes de montar la pieza nueva y registrar el cambio.
7.2 Calcular el desgaste esperado con la ley de Archard
- Reunir los datos: carga normal F (N), velocidad (m/s), horas de operación, área aparente (mm²) y dureza de la superficie más blanda (HV).
- Pasar la dureza a N/mm²: H = HV × 9,807.
- Calcular la distancia deslizada en mm: velocidad × 3.600 × horas × 1.000.
- Elegir k según la lubricación (tabla de la sección 1.1) y calcular V = k · F · s ÷ H en mm³.
- Dividir V entre el área para obtener la profundidad de desgaste y compararla con el límite admisible.
- Contrastar con una medición real: si hay diferencia, ajustar k (el coeficiente se determina con ensayos o con el historial).
7.3 Estimar la vida restante de una pared
- Medir el espesor en los mismos puntos y con el mismo método en cada inspección.
- Calcular el ritmo = (espesor anterior − espesor actual) ÷ años entre inspecciones.
- Si cambió el caudal, corregir la parte erosiva con (v₂ ÷ v₁)n.
- Calcular la vida = (espesor actual − espesor mínimo) ÷ ritmo.
- Programar la siguiente medición a una fracción de esa vida, según la norma de la planta, y revisar el cálculo en cada medida.
8. Casos reales de planta
Los casos siguientes son ilustrativos: reúnen situaciones típicas, redactadas para enseñar, y no corresponden a registros de una instalación concreta.
Caso 1 (ilustrativo) · El casquillo que se agarrotó en el arranque
Un casquillo de bronce de un mecanismo de baja velocidad se rayó y se pegó al eje en pocas semanas. El aceite era del grado correcto, pero el equipo arrancaba y paraba decenas de veces por turno: en cada arranque no se formaba película y el contacto era metal con metal. Lección: el desgaste adhesivo se concentra en los arranques; la solución fue un engrase previo al arranque y limitar los ciclos, no cambiar de aceite.
Caso 2 (ilustrativo) · El polvo de cemento en el reductor
Un reductor de una cinta en zona polvorienta mostraba flancos pulidos y rayados y un aceite oscuro con partículas minerales. El respiradero era un tapón simple y el sello de entrada estaba gastado. Al cambiar a un respiradero con filtro y desecante, instalar un sello nuevo y filtrar el aceite con un carro, el contenido de partículas bajó a niveles estables. Lección: la abrasión se combate en la entrada del contaminante, no en el desgaste final.
Caso 3 (ilustrativo) · El rodamiento con la carga subida
Tras aumentar la capacidad de una línea, el rodamiento de un ventilador empezó a fallar por escamas en la pista a un tercio de su vida habitual. La carga equivalente había subido cerca de un 30 %. Con la ley del cubo, (1/1,3)³ = 0,46: la vida bajó a menos de la mitad. Lección: un cambio de carga es un cambio de vida; hay que recalcular los rodamientos cuando se modifica un proceso.
Caso 4 (ilustrativo) · El codo que se perforó tras subir el caudal
Una tubería con un ritmo de pérdida de 0,3 mm/año funcionó años sin problema. Al subir el caudal de 3 a 4,5 m/s, la pérdida de los codos aumentó mucho más de lo previsto y uno se perforó a los pocos meses. La parte erosiva se multiplicó por (4,5/3)^2,5 = 2,76. Lección: los cambios de proceso exigen recalcular el ritmo de pérdida y reinspeccionar los codos primero.
9. Errores comunes que conviene evitar
- Cambiar la pieza desgastada sin buscar la causa que la dañó.
- Limpiar la pieza antes de fotografiarla y perder las huellas.
- Atribuir todo el daño a «mala calidad» del repuesto.
- Cambiar de aceite sin revisar los sellos, los respiraderos y los filtros.
- Engrasar de más por prudencia: el exceso eleva la temperatura y rompe sellos.
- Ignorar el rodaje de las piezas nuevas.
- Subir la carga o el caudal sin recalcular la vida de los componentes.
- Medir el espesor cada vez en un punto distinto: la tendencia queda inservible.
- Confundir el cambio de color de una pieza con desgaste; es una señal de calor.
- Basarse en un solo dato (una foto, una vibración, una temperatura) sin cruzarlo con otra técnica.
Resumen rápido (cheat-sheet)
| Mecanismo | Huella típica | Causa principal | Prevención clave |
|---|---|---|---|
| Adhesivo | Rayado, material transferido, revenido | Película rota (viscosidad, arranque, carga, calor) | Película suficiente (λ mayor que 1), rodaje, buena pareja de materiales |
| Abrasivo | Surcos finos en el sentido del deslizamiento | Partículas duras (externas y generadas) | Filtrado, sellos, respiraderos, limpieza |
| Fatiga superficial | Picaduras, escamas, micropicadura | Esfuerzos cíclicos altos, desalineación, película pobre | Carga y alineación correctas; recálculo L10 |
| Corrosión | Óxido, picaduras, pérdida de pared | Humedad, químicos, falta de protección | Recubrimientos, materiales, inhibidores, control de humedad |
| Erosión | Adelgazamiento en codos y zonas de impacto | Sólidos en el fluido y velocidad alta (∝ vⁿ) | Reducir velocidad, filtrar, reforzar los codos |
| Fórmula | Para qué sirve | Unidades |
|---|---|---|
| V = k · F · s ÷ H | Volumen desgastado por deslizamiento | mm³ con F en N, s en mm, H en N/mm² |
| λ = h ÷ √(Ra₁² + Ra₂²) | Régimen de lubricación | h y Ra en la misma unidad (µm) |
| L10 = (C ÷ P)p | Vida en fatiga del rodamiento | Millones de revoluciones; p = 3 (bolas) o 10/3 (rodillos) |
| CR = 87,6 · W ÷ (D · A · t) | Velocidad de corrosión por pérdida de peso | mm/año con W en mg, D en g/cm³, A en cm², t en h |
| Vida = (e − e mínimo) ÷ ritmo | Vida restante de la pared | Años con espesores en mm y ritmo en mm/año |
Glosario breve
- Tribología: ciencia de la fricción, el desgaste y la lubricación.
- Aspereza: punta microscópica de una superficie; es la que realmente toca.
- Agarrotamiento: adhesión severa que traba dos piezas en movimiento.
- Abrasión de tres cuerpos: desgaste por una partícula libre entre dos superficies.
- Picadura (pitting): pequeño cráter por desprendimiento de un fragmento fatigado.
- Descamación (spalling): desprendimiento de escamas grandes por fatiga.
- Relación λ: espesor de película dividido entre la rugosidad combinada.
- L10: vida que alcanza o supera el 90 % de un lote de rodamientos.
- Erosión-corrosión: pérdida de pared por la acción conjunta de erosión y corrosión.
- Cavitación: daño por el colapso de burbujas de vapor junto a una pared.
Normas y datos a validar
- La clasificación de los mecanismos (adhesión, abrasión, fatiga superficial y reacciones tribo-químicas) sigue a la norma DIN 50320 y a textos de tribología; la terminología de corrosión, a ISO 8044. Se debe consultar la edición vigente.
- Los valores de k de la ley de Archard (de 10⁻² a 10⁻⁷) son órdenes de magnitud de la literatura clásica (por ejemplo Rabinowicz) y dependen de la pareja de materiales; deben determinarse con ensayos o con el historial de cada equipo.
- Los límites λ = 1 y λ = 3 son valores de referencia habituales; algunos autores y fabricantes usan otros límites y definen la rugosidad como Rq y no como Ra.
- La proporción h ∝ viscosidad0,7 es una aproximación de los contactos elastohidrodinámicos; la real depende de la geometría y de la relación presión-viscosidad.
- La fórmula L10 = (C ÷ P)p es la vida básica de la norma ISO 281; los fabricantes añaden factores de corrección de lubricación y contaminación.
- La fórmula de la velocidad de corrosión con el factor 87,6 es la usual de ASTM G1 y G31 (con W en mg); verificar la unidad en la norma.
- El exponente n entre 2 y 3 de la erosión y los ángulos de 15° a 30° son típicos de metales dúctiles; la norma ASTM G76 y los textos de erosión dan datos específicos.
- El criterio de reinspeccionar a la mitad de la vida restante se cita como práctica de inspección de tuberías (por ejemplo API 570); debe validarse con la norma aplicable a cada planta.
- La regla de que bajar un escalón en el código ISO 4406 podría duplicar la vida es una regla práctica, no una ley.
- Los datos de los ejemplos y casos (cargas, horas, espesores, velocidades) son supuestos didácticos.
- El número impreso al pie de la ficha (87) es el de la página del libro; en la serie del blog es la hoja 37.
10. Laboratorio de desgaste mecánico
El laboratorio tiene tres mesas. En Archard eliges el coeficiente k, la carga, la velocidad, la dureza, el área y las horas, y ves el volumen y la profundidad de desgaste, el ritmo y las horas hasta el límite. En Película λ eliges el espesor de película, la viscosidad actual del aceite, las rugosidades y el tamaño de una partícula, y ves la relación λ, el régimen y si la partícula atraviesa la película. En Pared escribes dos espesores medidos, el mínimo admisible y un cambio de velocidad, y ves el ritmo, la vida restante y la fecha prudente de reinspección.
Pruebas sugeridas:
- En la primera mesa pulsa Bien lubricado y luego Lubricación pobre: con k cien veces mayor, el ritmo de desgaste es cien veces mayor y la vida cae de cientos de horas a unas pocas.
- Pulsa Pobre, pero superficie de 600 HV: triplicar la dureza triplica la vida, pero queda lejos del efecto de mejorar la lubricación.
- En la segunda mesa compara Reductor sano con Aceite muy degradado (20 %) y con Polvo de 5 µm: el primer cambio baja λ a régimen mixto; el segundo no cambia λ pero la partícula supera la película.
- En la tercera mesa compara Misma velocidad con Caudal al doble de velocidad y con Solo corrosión: la velocidad solo multiplica la parte erosiva.
Qué hace el modelo: en la primera mesa, V = k · F · s ÷ H con H = HV × 9,807 N/mm² y s en mm; la profundidad es V ÷ área, el ritmo es la profundidad ÷ horas y la vida es el límite ÷ ritmo. En la segunda, el espesor de película es el de aceite nuevo por (viscosidad relativa)0,7, la rugosidad combinada es √(Ra₁² + Ra₂²) y λ es su cociente; la partícula «atraviesa» la película si es igual o mayor que ella. En la tercera, el ritmo es (espesor anterior − actual) ÷ años; con la nueva velocidad se multiplica por (1 − f) + f · (v₂ ÷ v₁)n, con f la parte erosiva, y la vida es (espesor actual − mínimo) ÷ ritmo. Es un modelo didáctico: supone k, f y n constantes y no incluye rodaje, temperatura ni la fatiga.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
Dureza: H = 180 × 9,807 = 1.765 N/mm².
Distancia: s = 0,2 m/s × 3.600 × 500 h = 360.000 m = 3,6 × 10⁸ mm.
Volumen: V = k · F · s ÷ H = 2 × 10⁻⁶ × 300 × 3,6 × 10⁸ ÷ 1.765 = 2,16 × 10⁵ ÷ 1.765 = 122 mm³.
Profundidad: 122 ÷ 600 = 0,204 mm = 204 µm.
Con un límite de 100 µm el casquillo ya estaría fuera de servicio: en este caso conviene bajar k (mejor lubricación) o la carga.
Solución:
(a) C ÷ P = 40 ÷ 4 = 10; L10 = 10³ = 1.000 millones de revoluciones. En horas: 1.000 × 10⁶ ÷ (60 × 1.500) = 10⁹ ÷ 90.000 = 11.111 h.
(b) C ÷ P = 40 ÷ 5 = 8; L10 = 8³ = 512 millones de revoluciones; horas = 512 × 10⁶ ÷ 90.000 = 5.689 h.
La relación es 512 ÷ 1.000 = 0,512: con solo un 25 % más de carga la vida baja casi a la mitad (reducción del 48,8 %).
Solución:
Rugosidad combinada: √(0,4² + 0,5²) = √0,41 = 0,640 µm.
(a) λ = 1,8 ÷ 0,640 = 2,81: régimen mixto (entre 1 y 3).
(b) 0,4^0,7 = 0,526; h = 1,8 × 0,526 = 0,948 µm; λ = 0,948 ÷ 0,640 = 1,48: sigue mixto, pero cerca del límite.
(c) Para λ = 1 se necesita h = 0,640 µm: (0,640 ÷ 1,8)^(1 ÷ 0,7) = 0,356^1,43 = 0,228, es decir, un 23 % de la viscosidad nominal.
Solución:
(a) CR = 87,6 × W ÷ (D · A · t) = 87,6 × 450 ÷ (7,85 × 20 × 720) = 39.420 ÷ 113.040 = 0,349 mm/año.
(b) Vida = 2,4 ÷ 0,349 = 6,9 años. Con la regla de reinspeccionar a la mitad de la vida restante, la próxima medición sería a los 3,4 años.
Solución:
(a) Ritmo = (8,2 − 7,0) ÷ 2 = 0,6 mm/año; vida = (7,0 − 5,0) ÷ 0,6 = 3,33 años.
(b) (4,5 ÷ 3)^2,5 = 1,5^2,5 = 2,756. Factor = (1 − 0,75) + 0,75 × 2,756 = 0,25 + 2,067 = 2,32.
Nuevo ritmo = 0,6 × 2,32 = 1,39 mm/año; nueva vida = 2 ÷ 1,39 = 1,44 años.
La vida baja de 3,3 a 1,4 años: subir la velocidad en un 50 % la reduce a menos de la mitad, y la próxima medición debe ser mucho antes.