¡Bienvenidos nuevamente al blog de Welectronic! Después de ver cómo se miden, se ajustan y se verifican las piezas, llega el momento en que casi todo mantenimiento mecánico se pone a prueba: desmontar. Un desmontaje mal hecho rompe piezas que estaban sanas, borra la evidencia de por qué falló la máquina y deja un reensamble lleno de dudas. Un desmontaje bien hecho, en cambio, es una inspección en sí mismo: ordena, protege y conserva la información. Esta es la hoja 42 de la serie (la ficha impresa lleva el número 92 en el pie) y cubre los cinco pasos del póster: aislar y preparar, identificar componentes, seleccionar extractores, retirar sin dañar e inspeccionar y registrar. Yo la amplío con el cálculo de la fuerza de extracción, el uso del calor con límites, el soporte seguro de cargas y un taller interactivo.
Qué vas a aprender
- Cómo aislar una máquina de verdad: seis pasos, todas las energías y la energía almacenada que sobrevive al seccionador.
- Cómo soportar cargas con eslingas y caballetes y por qué el ángulo multiplica la tensión.
- Cómo identificar, marcar, fotografiar y medir antes de aflojar nada, y cómo organizar tornillos y conjuntos.
- Qué extractor elegir (garras, dos patas, hidráulico), dónde agarrar y cómo estimar la fuerza de extracción.
- Cómo retirar con fuerza axial, coaxial y gradual, cuándo usar calor y por qué no se golpean piezas endurecidas.
- Cómo inspeccionar, registrar y almacenar para el análisis de causa raíz y el reensamble.
- Un taller interactivo con tres mesas: extractor, calor y soporte de carga.
Esta hoja continúa el trabajo con ajustes y tolerancias (ajustes y tolerancias: juego, interferencia y transición) y con la lectura del desgaste (desgaste mecánico: tipos, causas y prevención): un ajuste con interferencia es justamente lo que hay que vencer al desmontar. El montaje inverso se trata en la hoja de montaje de rodamientos.
Mapa visual del tema
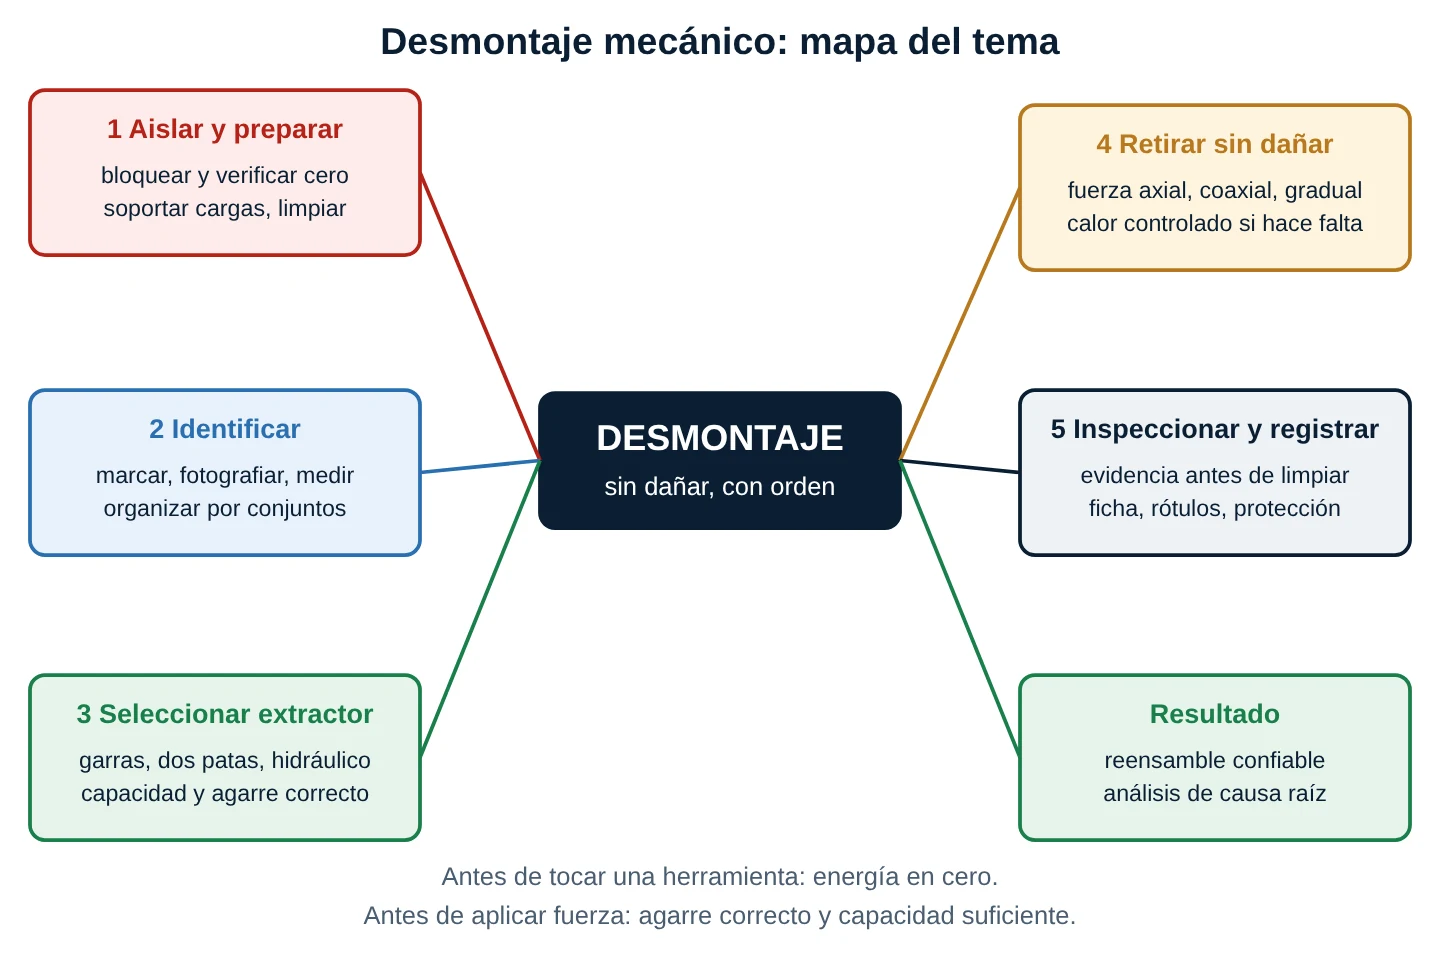
Desmontar no es lo contrario de montar: es una operación con riesgos propios. La pieza está oxidada o «pegada» por años de fretting, hay energía almacenada que nadie recuerda, el componente pesa y la tentación de ganar tiempo con el martillo es enorme. El método de la ficha (cinco pasos en orden) existe para que cada decisión se tome antes de aplicar fuerza.
Cinco ideas para empezar
- Energía en cero, comprobada. No «parece» apagada: se prueba que está en cero.
- El orden es información. Marcas, fotos y bolsas son el plano de armado.
- El extractor correcto agarra donde debe. Para un rodamiento, el aro interior.
- La fuerza es axial y gradual. Si hay que golpear o forzar, algo se pasó por alto.
- La pieza fallada es una prueba. Se fotografía y se guarda antes de limpiarla.
1. Aislar y preparar
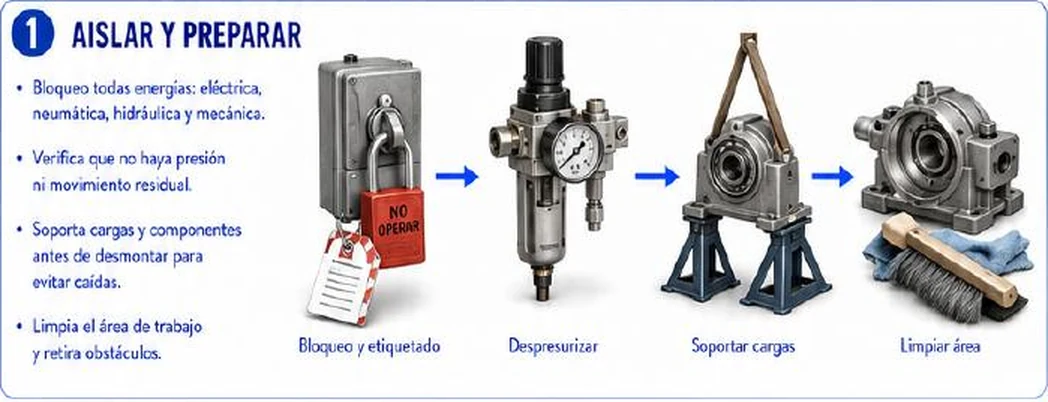
1.1 Bloqueo y etiquetado: los seis pasos
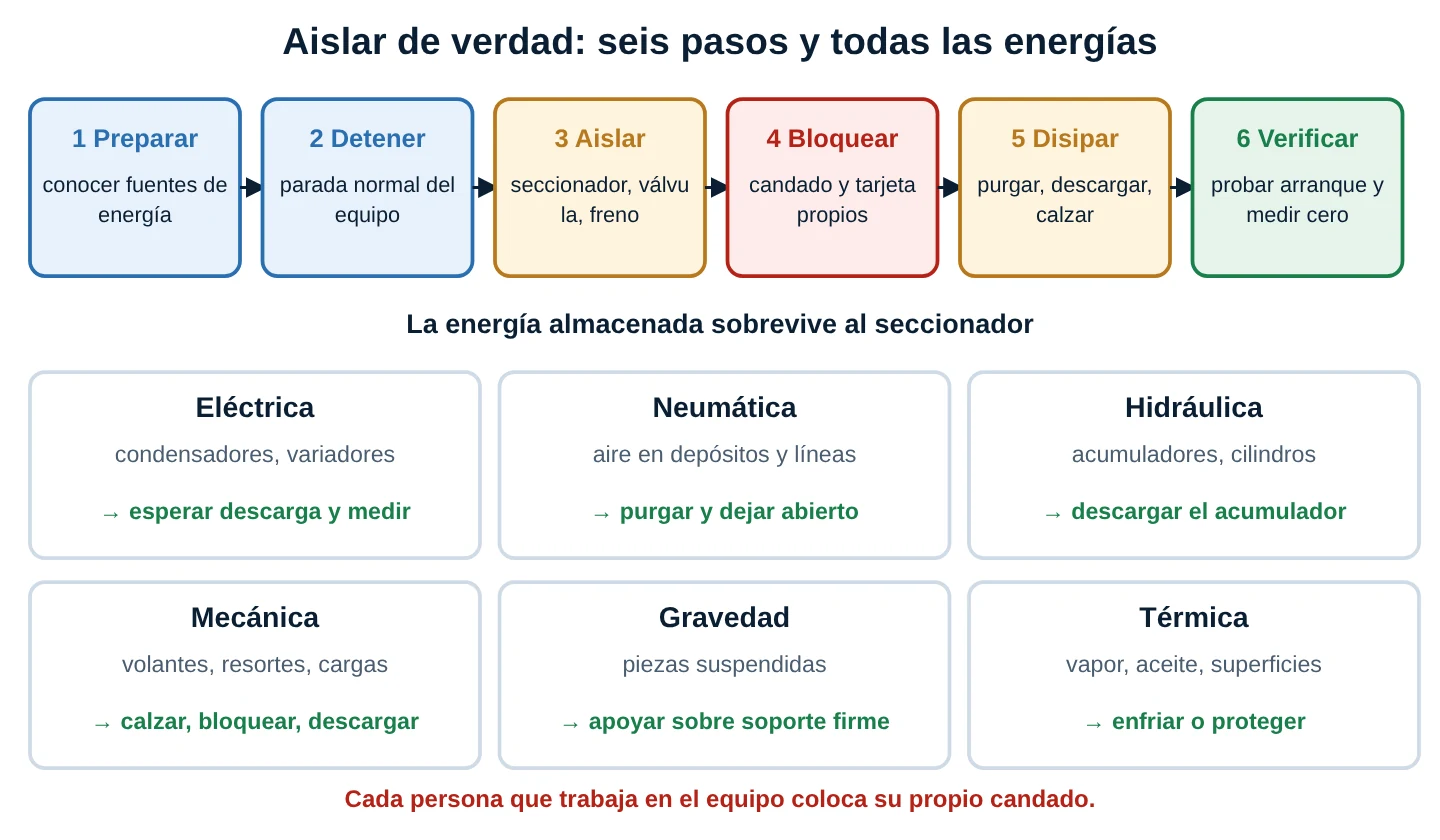
El bloqueo y etiquetado (en inglés lockout/tagout, LOTO) es el método estándar para que una máquina no pueda arrancar ni liberar energía mientras alguien trabaja en ella. Su base normativa más conocida es la norma estadounidense OSHA 29 CFR 1910.147, y sus ideas se repiten en los programas de seguridad de casi toda planta (en el Perú, el marco general lo dan la Ley 29783 de Seguridad y Salud en el Trabajo y su reglamento, además de los procedimientos internos del cliente). Los pasos son:
- Preparar: identificar todas las fuentes de energía del equipo (planos, manual, procedimiento) y avisar a los afectados.
- Detener: parada normal del equipo con el procedimiento de operación, no con el seccionador.
- Aislar: abrir el seccionador, cerrar válvulas, liberar frenos, desconectar.
- Bloquear y etiquetar: cada persona que va a intervenir coloca su propio candado y su tarjeta con nombre y fecha. Un candado, una llave, una persona.
- Disipar la energía almacenada: purgar el aire, descargar el acumulador, esperar y comprobar la descarga de condensadores, calzar o apoyar lo que pueda caer, liberar resortes.
- Verificar: intentar el arranque desde el mando (con el candado puesto no debe moverse) y medir ausencia de tensión con un instrumento probado antes y después.
El error más común es creer que bloquear equivale a «sin energía». El seccionador corta la fuente, pero un acumulador hidráulico precargado con nitrógeno, un depósito de aire, un resorte comprimido, un volante en inercia o un cilindro con una carga suspendida siguen almacenando energía. Por eso el paso 5 y el paso 6 son los que más accidentes evitan.
1.2 Despresurizar y verificar
- Neumática: cerrar la alimentación y abrir la purga (válvula de descarga) hasta que el manómetro marque cero. Un manómetro puede estar tapado: confirma además abriendo una salida.
- Hidráulica: descargar el acumulador por su válvula de purga, liberar la presión de las líneas con el aflojador previsto y mover manualmente la válvula para descargar las cámaras de los cilindros. El aceite a presión puede inyectarse bajo la piel con un chorro casi invisible.
- Eléctrica: medir ausencia de tensión en todos los conductores; los variadores y condensadores pueden retener carga varios minutos.
- Mecánica: calzar o bloquear partes que giren o desciendan por gravedad; un transportador o una faja inclinada puede rodar por la carga aun sin motor.
1.3 Soportar cargas
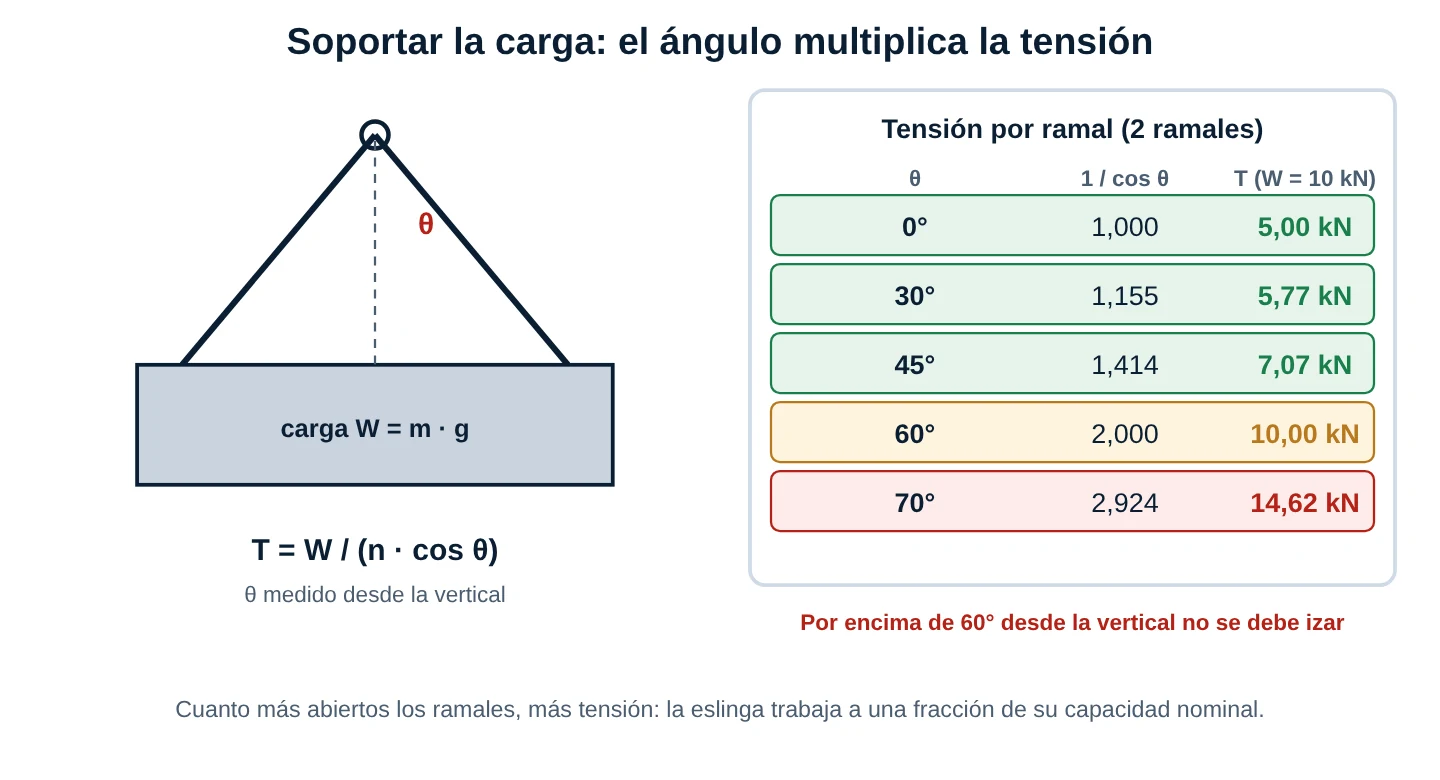
Una chumacera, un motor o un cubo pueden pesar cientos de kilogramos. Antes de soltar el último tornillo, la carga debe estar soportada por algo capaz de sostenerla: grúa o tecle con eslinga de capacidad adecuada, caballetes o calzos con capacidad marcada, y una zona libre de personas debajo. Con un solo medio de apoyo (por ejemplo, solo la eslinga) nadie debe estar bajo la carga.
La eslinga de dos ramales ilustra un hecho clave: la tensión de cada ramal no es la mitad del peso, es T = W / (n · cos θ), con θ medido desde la vertical. Con ramales verticales y dos de ellos, cada uno lleva W/2; a 60° la tensión sube al doble (W/2 / cos 60° = W), y a 70° casi se triplica. Por eso se pide usar ramales largos y ángulos no mayores de 60° respecto de la vertical (a veces se expresa como 120° de ángulo incluido) y comprobar siempre la capacidad nominal marcada de la eslinga. Para tres o cuatro ramales conviene contar como máximo dos portantes si la pieza no es perfectamente simétrica.
1.4 Limpiar y despejar
Limpiar el área no es estética: evita resbalones, caídas de piezas y, sobre todo, contaminación en alojamientos de rodamientos y circuitos abiertos. Se limpia con cepillo, trapo y aspiradora; evita soplar con aire comprimido hacia donde hay personas o hacia un rodamiento (arrastra partículas y puede lanzar virutas a los ojos). Se tapan las aberturas de los circuitos (mangueras, puertos) con tapones apenas se abren.
Corrección técnica 1 (sección 1): la ficha dice «verifica que no haya presión ni movimiento residual», pero no dice cómo ni qué es «todas las energías». Hay que medir y probar (ausencia de tensión, manómetro en cero con una salida abierta, prueba de arranque con el candado puesto) y añadir la energía térmica, la gravitatoria y la almacenada (acumuladores, resortes, condensadores, inercia). Cerrar una válvula no es «despresurizar»: hay que descargar la presión atrapada. Además, la ficha omite que cada técnico debe poner su propio candado y que no se trabaja bajo una carga que cuelga solo de la eslinga; el soporte (caballetes, calzos) debe tener capacidad marcada, y un gato hidráulico solo no es un soporte seguro.
2. Identificar componentes
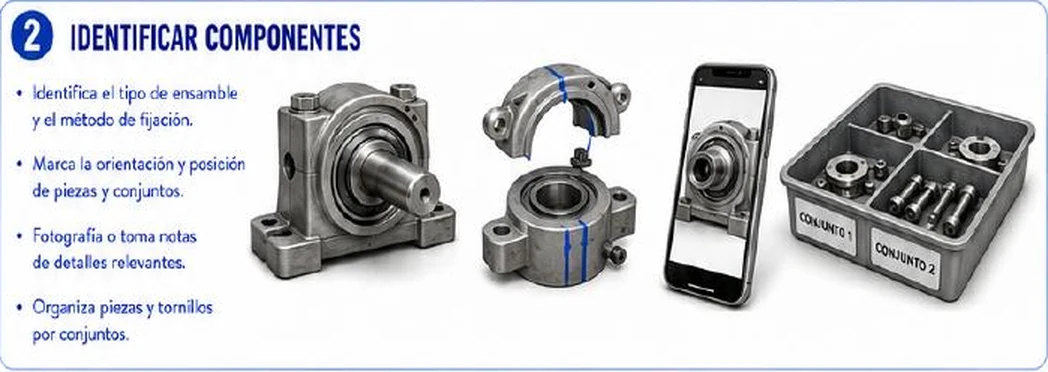
2.1 Tipo de ensamble y método de fijación
Antes de aplicar fuerza hay que responder dos preguntas: ¿cómo está unida la pieza? y ¿qué hay que soltar primero? Los tipos más frecuentes son:
| Unión | Cómo se reconoce | Qué hay que soltar o usar |
|---|---|---|
| Ajuste a presión (interferencia) | Aro, polea o cubo sin elemento de fijación visible | Extractor, prensa, calor o aceite a presión |
| Chaveta o cuña | Chavetero visible en el eje | Retirar tornillos de fijación y la chaveta tras extraer |
| Eje cónico con manguito de montaje o desmontaje | Tuerca de fijación con arandela de seguridad | Aflojar tuerca, usar tuerca hidráulica o manguito de extracción |
| Casquillo cónico (taper lock) | Tornillos de apriete cuyo sentido hace de prensado | Aflojar tornillos y usar los orificios de extracción |
| Anillo elástico o prisionero | Anillo en ranura o tornillo sin cabeza | Alicates o pinza para anillos; aflojar prisioneros |
| Carcasa partida (chumacera, caja de rodamiento) | Tapa, base, tornillos | Aflojar tapa y retirar con su base pareja |
2.2 Marcar, fotografiar y medir
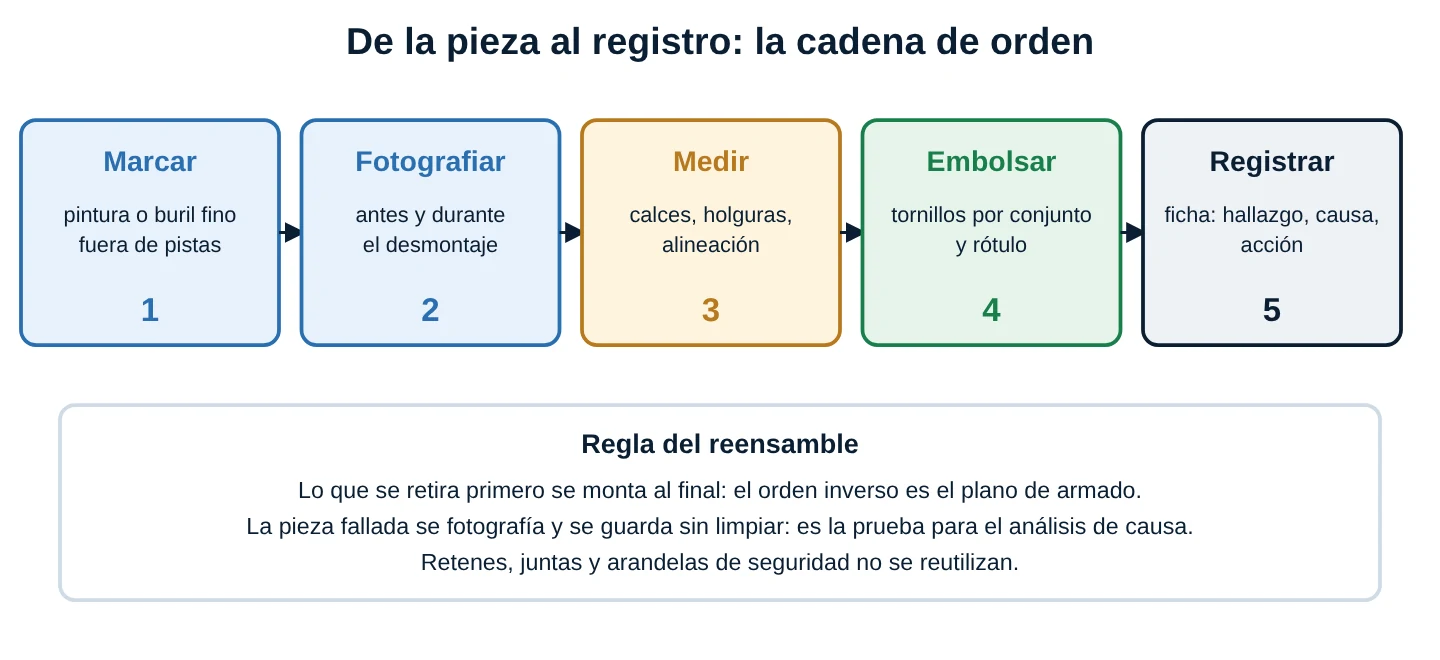
- Marcar: con pintura o marcador permanente fuera de superficies funcionales; las tapas de una carcasa partida llevan el mismo número que su base. No se marcan con punzón las pistas de rodamientos ni superficies endurecidas.
- Fotografiar: la pieza en su sitio, la posición de sellos, chavetas y arandelas, el sentido de montaje. Una foto antes y otra después de cada pieza removida vale más que mil notas.
- Medir antes de desarmar («estado de llegada»): alineación del acoplamiento, calces o láminas bajo las patas, holgura axial, tensión de fajas, torque de los tornillos principales. Son los datos para volver a dejar la máquina igual o mejor.
- Organizar: tornillos y arandelas en bolsas o compartimientos rotulados por conjunto; las láminas de calce atadas con alambre y rotuladas por pata; una plantilla de cartón con los orificios para tornillos de distinta longitud.
La regla de oro del reensamble: lo que se retira primero se monta al final. Si dejas las piezas sobre la mesa en el orden en que salieron (y fotografiadas así), el orden inverso es tu plano de armado.
Corrección técnica 2 (sección 2): la ficha dice «marca la orientación y posición» pero no aclara con qué: nunca con punzón ni buril sobre pistas, caras de apoyo o superficies endurecidas, porque dejan concentradores de tensión y rebabas. También omite el paso más valioso: medir el estado de llegada (alineación, calces, holguras, torques) y el aviso de que las piezas pareadas (tapa y base de una chumacera partida, cojinete y su tapa) no se mezclan porque se mecanizaron juntas. La caja de la ilustración rotula «conjunto 1» y «conjunto 2»: añade además la fecha, la máquina y la posición.
3. Seleccionar extractores
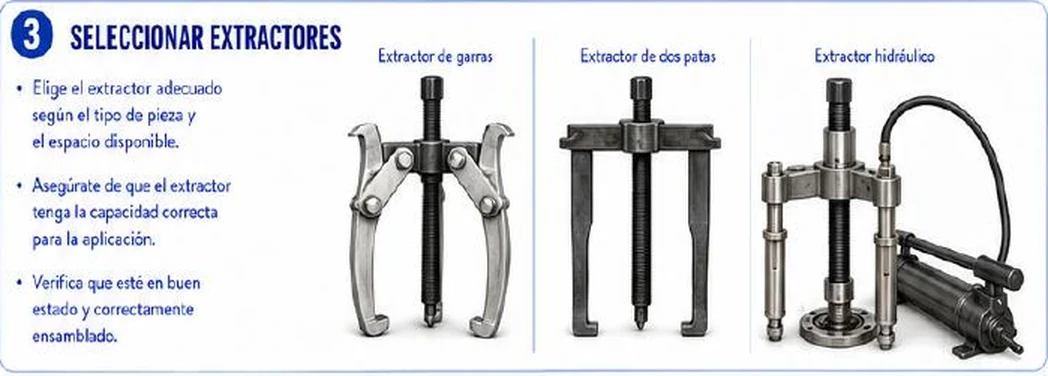
3.1 Los tres extractores de la ficha
| Extractor | Cuándo se usa | Precauciones |
|---|---|---|
| De garras (tres garras, autocentrante) | Rodamientos, poleas y engranajes con espacio libre alrededor | Garras de igual alcance; la tuerca debe quedar coaxial con el eje |
| De dos patas | Piezas con poco espacio lateral o con ranuras | Más tendencia a ladearse: vigila que ambas patas trabajen parejo |
| Hidráulico (cilindro y bomba) | Ajustes fuertes, piezas grandes o oxidadas | Capacidad y presión de trabajo marcadas; mangueras en buen estado; protección |
Existen además herramientas complementarias: separadores de rodamiento (placas con filo que se meten detrás del aro interior), tuercas hidráulicas y manguitos de desmontaje para asientos cónicos, inyección de aceite a presión entre superficies para rodamientos grandes, y calentadores de inducción para el desmontaje térmico.
3.2 Dónde agarrar: el aro interior
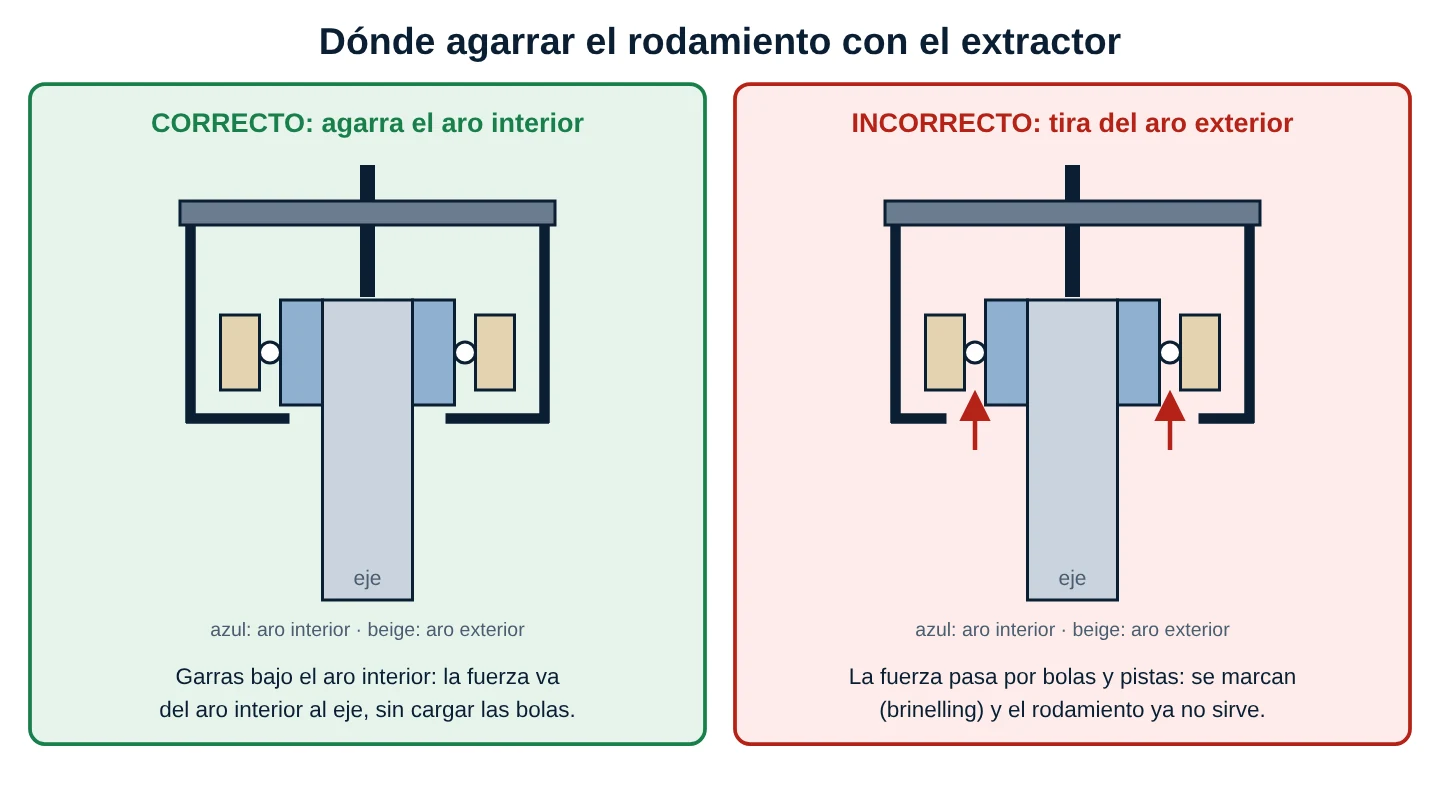
Un rodamiento tiene el aro interior ajustado al eje y el aro exterior normalmente libre o con ajuste ligero en el alojamiento. Para sacarlo del eje se debe tirar del aro interior. Si se tira del aro exterior, toda la fuerza pasa por las bolas o rodillos y por las pistas, que son superficies finas y muy duras: quedan marcas de impacto (brinelling) y el rodamiento ya no se puede reutilizar. Por eso, cuando las garras no llegan al aro interior, se coloca un separador de rodamiento detrás de él. Tirar del aro exterior es admisible solo si el rodamiento se va a desechar de todos modos.
Otras reglas de uso:
- El husillo central se apoya en el centro del eje (con un punto de apoyo o casquillo protector para no deformar el agujero de centro).
- Las garras o patas tienen el mismo alcance y se apoyan a fondo en la pieza.
- No se agranda la palanca con un tubo ni se golpea el extractor para «ayudarlo»; si la llave no basta, la herramienta no tiene capacidad o la pieza está trabada.
- No se calienta el extractor (pierde temple) ni se usa con patas dobladas, rosca dañada o brazos de distinta longitud.
3.3 ¿Cuánta fuerza hace falta?
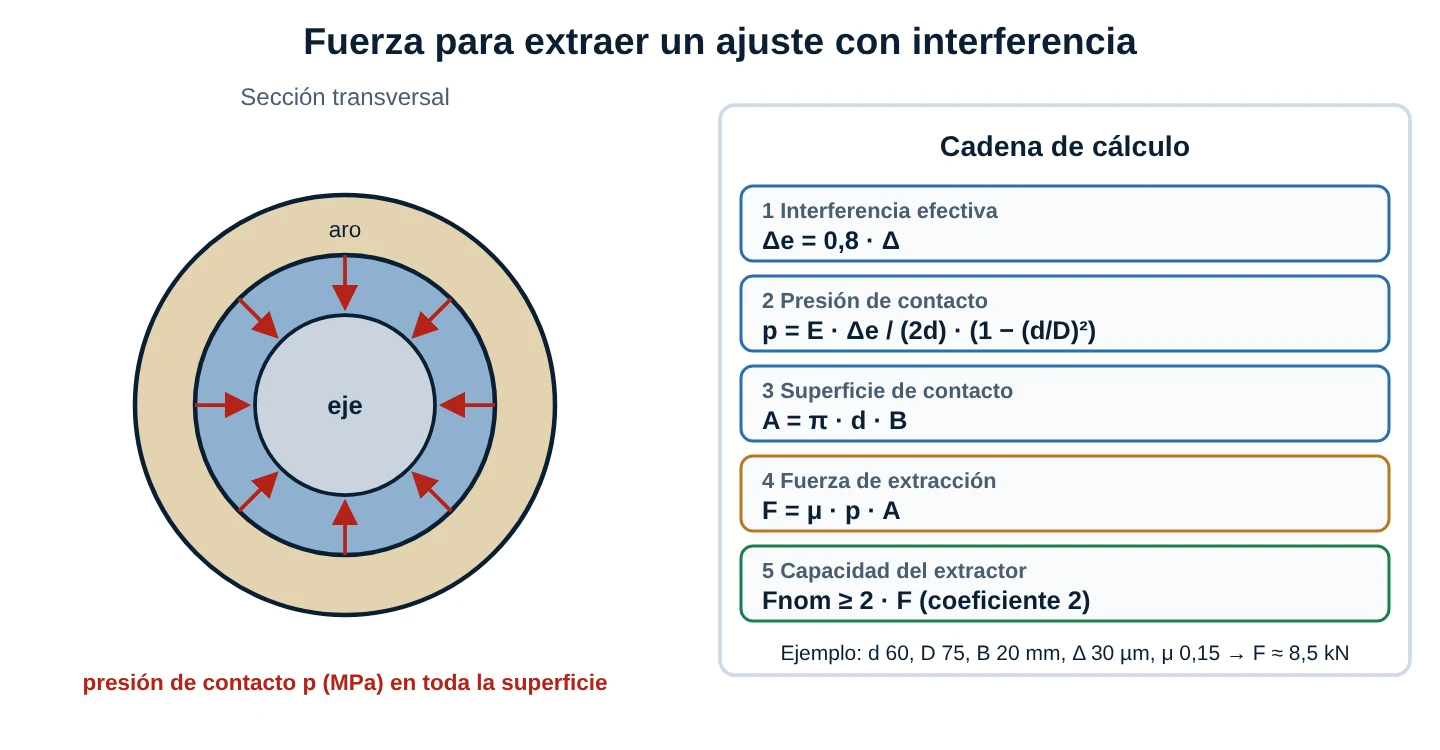
Un ajuste con interferencia oprime la pieza exterior contra el eje con una presión de contacto p. Para sacarla hay que vencer el rozamiento sobre toda esa superficie. Con un cálculo simplificado de pared gruesa (eje macizo y aro, ambos de acero, E ≈ 210 000 MPa):
- Interferencia efectiva Δe = 0,8 · Δ (el montaje alisa las crestas de rugosidad y se pierde parte de la interferencia).
- Presión de contacto p = E · Δe / (2 d) · (1 − (d/D)²), con d el diámetro del ajuste y D el diámetro exterior del aro o cubo.
- Superficie A = π · d · B (B es el ancho del ajuste).
- Fuerza F = μ · p · A, con μ entre 0,12 (limpio y engrasado) y 0,35 o más si hay óxido por fretting.
- Se elige un extractor de capacidad nominal al menos 2 · F: la estimación es simple y la realidad añade óxido, desalineación y suciedad.
Ejemplo: d = 60 mm, D = 75 mm, B = 20 mm, Δ = 30 µm, μ = 0,15: Δe = 24 µm, p = 15,1 MPa y F = 8,55 kN (menos de una tonelada fuerza). El mismo ajuste oxidado (μ = 0,35) pide más del doble. Observa cuánto influye el estado del ajuste: por eso el aceite penetrante y la limpieza previa ahorran fuerza. El extractor hidráulico entrega F = P · A: a 700 bar sobre un pistón de 40 mm son casi 88 kN.
Corrección técnica 3 (sección 3): la ficha dice «elige el extractor adecuado» y «capacidad correcta» pero no dice dónde agarrar (el aro interior) ni cómo se cuantifica la capacidad (fuerza estimada con coeficiente de seguridad, por ejemplo 2). Tampoco prohíbe las prácticas peligrosas más comunes: alargar la llave con un tubo, golpear el extractor o calentarlo. Y «bien ensamblado» debe leerse como: patas y garras del mismo tipo y alcance, rosca sin daños, husillo coaxial y protección frente a salpicaduras o proyección en los hidráulicos.
4. Retirar sin dañar
4.1 Secuencia de extracción
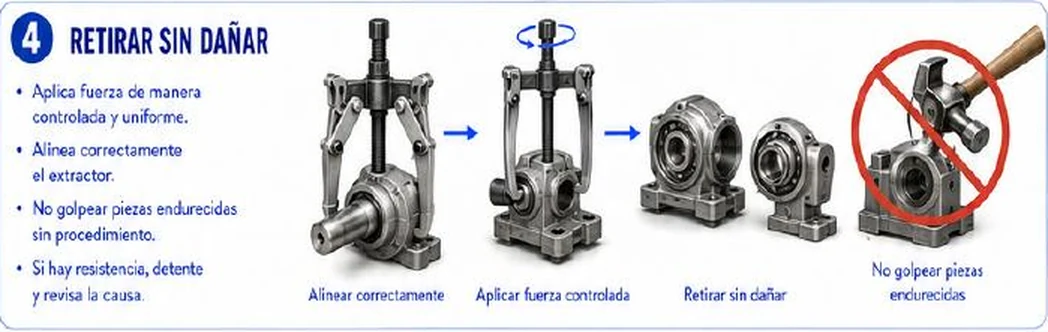
- Comprobar que la energía sigue en cero y que la pieza no está retenida por una tuerca, chaveta, anillo o tornillo olvidado.
- Aplicar aceite penetrante en la unión y esperar; si el ajuste es antiguo, repetirlo.
- Alinear el extractor: husillo paralelo al eje, garras con igual alcance, agarre en la parte correcta.
- Apretar poco a poco hasta que el extractor quede cargado y vuelve a revisar la alineación.
- Aumentar la fuerza de forma gradual; si hace falta, dar golpes ligeros con martillo blando en la cabeza del husillo (nunca sobre la pieza endurecida) para romper el óxido.
- Si no cede, detener, descargar la fuerza y buscar la causa: tuerca olvidada, chaveta, corrosión, falta de capacidad. Valorar calor sobre la pieza exterior o un método hidráulico.
- Retirar cuando la pieza se suelta sin saltar: al final del recorrido la fuerza cae de golpe y la pieza puede salir bruscamente.
4.2 Calor controlado
El calor ayuda porque dilata la pieza exterior (el cubo o el aro) y abre el ajuste. La dilatación del diámetro es δ = α · d · ΔT. Para liberar una interferencia Δ y dejar una holgura pequeña c, se necesita un aumento de temperatura de:
ΔT = (Δ + c) / (α · d)
con α = 11,5 µm/(m·°C) para el acero. Para un cubo de acero de 100 mm con interferencia de 50 µm y holgura de 20 µm: ΔT = 70 µm / (11,5 · 0,1 m·µm/°C) ≈ 61 °C, es decir, unos 81 °C finales. El calor se aplica rápido y parejo (calentador de inducción, baño de aceite o placa) a la pieza exterior, porque si el calor llega al eje, ambos se dilatan y el ajuste no se abre. Límites orientativos:
- Rodamientos: no pasar de unos 120 °C (más allá cambian la dureza y las dimensiones, y el lubricante se degrada). Prohibida la llama directa de soplete.
- Cubos o engranajes de acero: temperatura moderada (unos 150 a 200 °C como referencia) para no alterar tratamientos térmicos ni quemar lubricantes o sellos cercanos.
- Con calor, usa guantes aislantes, vigila vapores del aceite penetrante (inflamable) y no uses llama cerca de grasa o solventes.
4.3 Por qué no se golpea lo endurecido
Los aros y elementos rodantes de un rodamiento, los ejes templados y los dientes de engranajes tienen durezas de 58 a 64 HRC: son duros pero frágiles. Un martillo de acero, también duro, puede desprender esquirlas que salen proyectadas a gran velocidad, y aunque no se vea una fisura, el golpe deja daños internos que luego producen fallas prematuras. Cuando se necesita un golpe (por ejemplo, para empujar un rodamiento nuevo), se usa un casquillo de montaje que apoya sobre el aro correcto, y un martillo de cobre, nailon o plástico sobre el casquillo, no sobre el rodamiento.
Corrección técnica 4 (sección 4 y recomendación): la ficha dice «no golpear piezas endurecidas sin procedimiento», y puede entenderse como que con un «procedimiento» se pueden golpear directamente. No es así: una pieza endurecida (rodamiento, eje templado, diente) no se golpea directamente con martillo de acero, haya o no procedimiento. Lo que sí existe es un procedimiento de golpe indirecto y suave sobre una pieza intermedia (casquillo, botador blando o la cabeza del husillo del extractor). Además, la ficha dice «aplica fuerza controlada y uniforme» pero no da límites de calor (unos 120 °C en rodamientos, sin soplete) ni advierte que hay que mantenerse fuera de la línea de fuerza, porque al ceder el ajuste la pieza o el extractor pueden salir despedidos.
5. Inspeccionar y registrar
5.1 Qué buscar
| Pieza | Qué se revisa | Señal de falla |
|---|---|---|
| Rodamiento | Pistas, bolas o rodillos, jaula, colores, juego | Descascarillado, marcas de impacto, decoloración azul (sobrecalentamiento), óxido, juego excesivo |
| Eje (muñones) | Diámetro con micrómetro, rugosidad, ovalización, chaveteros | Desgaste por fretting, rayas, diámetro fuera de tolerancia |
| Alojamiento (carcasa) | Diámetro del agujero, redondez, apoyos | Agujero ovalado o agrandado, giro del aro exterior |
| Sellos y retenes | Labios, resortes, superficie de contacto | Dureza, grietas, desgaste del labio; siempre se reemplazan |
| Tornillería | Roscas, cabezas, estiramiento | Hilos dañados, cabeza deformada; los tornillos críticos se renuevan según el fabricante |
Esta revisión conecta directamente con la hoja de desgaste mecánico: cada marca en la pieza responde a un tipo de desgaste y con ella se completa un análisis de causa raíz.
5.2 Registro y almacenamiento
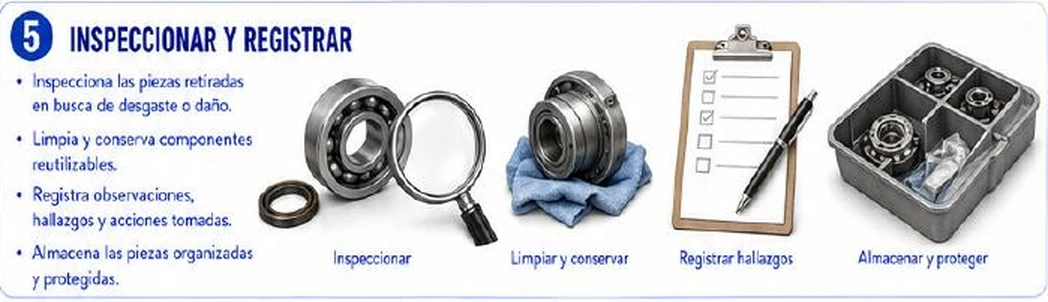
- Ficha: equipo, fecha, técnico, estado de llegada (mediciones), hallazgos por pieza (con foto), causa probable, acciones y piezas reemplazadas.
- Evidencia: la pieza que falló se fotografía tal como salió y se guarda sin limpiar con etiqueta; se toma una muestra de lubricante si procede.
- Protección: las piezas reutilizables se limpian, se cubren con una película de aceite o papel inhibidor de corrosión (VCI), se tapan y se guardan en cajas rotuladas, sobre soportes, no sobre el suelo de concreto y nunca apiladas con carga encima.
- Rodamientos: envueltos y almacenados en horizontal, sin golpes ni humedad.
Corrección técnica 5 (sección 5): la ficha dice «limpia y conserva componentes reutilizables» pero no distingue lo reutilizable de lo que no lo es. Los retenes, juntas, O-rings y arandelas de seguridad no se reutilizan (la ficha dibuja un retén junto a un rodamiento como si fuera conservable), y un rodamiento extraído tirando del aro exterior, con marcas o con juego dudoso se descarta. Además, la pieza que falló no se limpia antes de fotografiarla ni se tira: sin esa evidencia no se puede hacer el análisis de causa raíz y la falla se repite. Se añade el registro de las mediciones del estado de llegada y de las piezas reemplazadas.
6. Recomendación técnica
La recomendación es correcta en el fondo y se resume en tres ideas: energía en cero, agarre correcto y evidencia conservada. Los íconos recuerdan el equipo de protección: guantes (de corte o térmicos según el trabajo; no cerca de piezas giratorias), gafas o careta (obligatorias con extractores hidráulicos y calor), calzado de seguridad y, en su caso, protección auditiva.
Corrección técnica 6 (recomendación): «nunca golpees piezas endurecidas sin procedimiento» debe leerse como «nunca golpees directamente piezas endurecidas; usa herramientas y golpe indirecto» (ver la corrección 4). «Capacidad adecuada» debe entenderse como capacidad nominal al menos el doble de la fuerza estimada, no «más o menos suficiente». Y «mantén el área ordenada» incluye rotular y proteger lo desmontado.
7. Procedimientos paso a paso
7.1 Desmontar un rodamiento de un eje con extractor
- Bloquear y verificar energía cero; soportar el eje o el equipo.
- Fotografiar, medir el estado de llegada y marcar las posiciones.
- Retirar tapas, anillos y tuercas; limpiar la zona y aplicar aceite penetrante.
- Estimar la fuerza (sección 3.3) y elegir extractor con capacidad al menos doble.
- Agarrar el aro interior (o usar separador detrás de él); alinear el husillo con el eje.
- Cargar poco a poco; si no cede, detener, descargar y buscar la causa (calor en la pieza exterior si es un cubo).
- Retirar el rodamiento y los sellos; guardar evidencia; decidir reutilización.
7.2 Desmontar una chumacera partida
- Bloquear, soportar el eje y la carga; marcar tapa y base con el mismo número.
- Aflojar tornillos de tapa en cruz y por etapas; retirar la tapa con cuidado.
- Fotografiar el cojinete o rodamiento en su asiento y revisar el desgaste.
- Retirar el rodamiento con el extractor; embolsar tornillos por conjunto.
- Guardar tapa y base juntas, con los tornillos de su conjunto.
7.3 Preparar el soporte de una carga
- Conocer la masa de la pieza (placa o manual) y verificar el equipo de izaje.
- Elegir ramales largos; el ángulo desde la vertical no debe pasar de 60°.
- Calcular T = W / (n · cos θ) y comparar con la capacidad marcada del ramal.
- Colocar caballetes con capacidad suficiente bajo puntos firmes de la pieza.
- Despejar a las personas de la zona de caída antes de soltar los tornillos.
8. Casos reales de planta
Caso 1: el rodamiento nuevo que ya venía marcado
En un motor de una faja se retiró el rodamiento tirando del aro exterior con un extractor de garras; el rodamiento «sano» se guardó para reusarlo. A las pocas semanas vibraba con un tono repetitivo. Las pistas tenían marcas de impacto (brinelling) de la extracción. Solución: separador de rodamiento sobre el aro interior y, si no llega, descarte del rodamiento.Caso 2: el acumulador que no estaba en cero
Un técnico bloqueó la bomba de un circuito hidráulico y aflojó una manguera: salió un chorro de aceite a presión. El seccionador estaba abierto, pero el acumulador seguía precargado y nadie lo descargó. Desde entonces el procedimiento incluye descarga del acumulador por su válvula y verificación con manómetro y salida abierta antes de tocar mangueras.Caso 3: las tapas mezcladas
En un taller se desmontaron dos chumaceras partidas iguales y las tapas se guardaron sin marcar. Al armarlas, una quedó con holgura irregular y el rodamiento se calentó. Las tapas y bases se mecanizan juntas: el cruce de piezas cambió la forma del asiento. Desde entonces: marcar con el mismo número y guardar por conjunto.Caso 4: la esquirla del martillo
Para soltar un aro interior trabado, un operario golpeó con un martillo de acero directamente sobre el aro; saltó una esquirla que alcanzó su antebrazo (usaba mangas largas, sin gafas). La corrección fue extractor con husillo hidráulico y calentamiento controlado de la pieza exterior. Lección: golpe directo sobre piezas templadas, nunca.Caso 5: el cubo de poleas oxidado
Una polea llevaba años en un eje; el extractor mecánico de 10 kN se doblaba. Con una estimación de fuerza para ajuste oxidado (μ = 0,35) el cálculo dio unos 33 kN, y se necesitaba un extractor de 100 kN o el calor. Se usó un calentador de inducción en el cubo (ΔT cercano a 60 °C) y un extractor hidráulico, sin dañar eje ni polea.9. Errores comunes que conviene evitar
- Creer que seccionador abierto equivale a energía cero. Falta disipar y verificar.
- Trabajar bajo una carga solo colgada de la eslinga.
- Tirar del aro exterior de un rodamiento que se quiere reutilizar.
- Golpear directamente piezas endurecidas.
- Calentar con soplete un rodamiento.
- Alargar la llave del extractor con un tubo.
- No marcar ni fotografiar antes de desarmar.
- Mezclar tapas y bases de carcasas partidas.
- Limpiar o tirar la pieza fallada sin conservar evidencia.
- Reutilizar retenes, juntas o arandelas de seguridad.
Resumen rápido (cheat-sheet)
| Tema | Dato clave |
|---|---|
| Aislamiento | Preparar, detener, aislar, bloquear, disipar, verificar; un candado por persona |
| Energía almacenada | Acumuladores, aire, resortes, condensadores, inercia, gravedad |
| Tensión de ramal | T = W / (n · cos θ); no pasar de 60° desde la vertical |
| Marcar | Pintura o marcador, nunca punzón sobre pistas; fotografiar y medir antes |
| Agarre del extractor | Aro interior del rodamiento; separador si no llegan las garras |
| Presión de contacto | p = E · 0,8Δ / (2d) · (1 − (d/D)²) |
| Fuerza de extracción | F = μ · p · π · d · B; μ de 0,12 a 0,35 |
| Capacidad del extractor | Al menos 2 · F |
| Calor | ΔT = (Δ + c) / (α · d); rodamientos hasta unos 120 °C, sin soplete |
| Golpes | Nunca directos sobre piezas endurecidas |
| Registro | Ficha, evidencia sin limpiar, protección y rotulado |
| No se reutilizan | Retenes, juntas, O-rings, arandelas de seguridad |
Glosario breve
- LOTO: bloqueo y etiquetado de energías (lockout/tagout).
- Energía almacenada: energía que permanece en un sistema aislado (presión, resorte, carga, condensador).
- WLL (capacidad nominal): carga máxima de trabajo de una eslinga, marcada por el fabricante.
- Interferencia: diferencia de diámetro entre eje y agujero cuando el eje es mayor (ajuste a presión).
- Brinelling: marcas de impacto en las pistas por cargas excesivas.
- Fretting: desgaste y óxido en ajustes por micro movimiento; hace que las piezas «se peguen».
- Separador de rodamiento: placa con filo que se coloca detrás del aro interior para extraerlo.
- VCI: inhibidor volátil de corrosión (papel o bolsa) para almacenar piezas.
- Causa raíz: origen de una falla, que se busca con evidencia y no con suposiciones.
Normas y datos a validar
- La referencia general de bloqueo y etiquetado es OSHA 29 CFR 1910.147 y los programas de la planta; en el Perú se aplican la Ley 29783 y sus reglamentos y los procedimientos del cliente. Validar el procedimiento vigente de la instalación (y las normas ISO 45001 y de seguridad de maquinaria que se apliquen).
- El modelo de fuerza de extracción es una estimación de pared gruesa (acero sobre acero, E = 210 000 MPa, alisado 20 %); μ de 0,12 a 0,35 y el coeficiente 2 son valores orientativos. Para rodamientos grandes usar los datos del fabricante.
- El límite de unos 120 °C para calentar rodamientos estándar es el habitual de los fabricantes; el límite de 150 a 200 °C para cubos es una referencia mía: confirmar según material, tratamiento y lubricantes.
- El factor 1 / cos θ y el límite de 60° respecto de la vertical son prácticas habituales de izaje; la capacidad real de una eslinga la marca su etiqueta y la norma aplicable (por ejemplo ASME B30.9 o EN 818, EN 13414).
- Las capacidades de extractores mecánicos (10 a 300 kN) y las presiones hidráulicas (700 bar) son órdenes de magnitud típicos de catálogos; usar los de la herramienta.
- Los casos y ejemplos son supuestos didácticos. El número impreso al pie de la ficha (92) es el de la página del libro; en la serie del blog es la hoja 42.
10. Taller de desmontaje
El taller tiene tres mesas. En Extractor introduces el ajuste (diámetro, ancho, interferencia y fricción) y ves la presión de contacto, la fuerza de extracción, la capacidad que debes elegir y si un extractor hidráulico alcanza. En Calor calculas la temperatura para liberar un ajuste y la comparas con el límite de la pieza. En Soporte de carga calculas la tensión de cada ramal de la eslinga según el ángulo y la carga por caballete.
Pruebas sugeridas:
- En la primera mesa pulsa Rodamiento 6212 en eje k5 y después Cubo oxidado, 8 años: la fuerza sube de unos 5 a unos 33 kN y el extractor pasa de 20 a 100 kN.
- En la segunda mesa pulsa Aro interior Ø120, Δ 80 µm y compara con Cubo de aluminio: el aluminio se dilata el doble y necesita la mitad de temperatura.
- En la tercera mesa pulsa Soporte de chumacera 450 kg, 30° y luego Eslinga abierta a 70°: la tensión sube y aparece el aviso de ángulo. Prueba Un solo caballete flojo para ver cuando falla el apoyo.
Qué hace el modelo: la primera mesa aplica la presión de pared gruesa p = E·0,8Δ/(2d)·(1 − (d/D)²), la fuerza F = μ·p·π·d·B, la capacidad 2·F redondeada a un extractor nominal de 10, 20, 30, 50, 100, 200 o 300 kN y la fuerza hidráulica P·A. La segunda calcula ΔT = (Δ + holgura)/(α·d) y la compara con un límite orientativo. La tercera calcula T = W/(n·cos θ) (con dos portantes como máximo) y la carga por caballete. Son modelos simplificados con fines didácticos, no sustituyen los datos del fabricante ni el procedimiento de izaje de la planta.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
Interferencia efectiva: Δe = 0,8 · 30 = 24 µm = 0,024 mm.
Presión: p = 210 000 · 0,024 / (2 · 60) · (1 − (60/75)²) = 42 · (1 − 0,64) = 42 · 0,36 = 15,12 MPa.
Superficie: A = π · 60 · 20 = 3 770 mm².
Fuerza: F = 0,15 · 15,12 · 3 770 = 8 550 N = 8,55 kN (unos 0,87 tf).
Capacidad: 2 · 8,55 = 17,1 kN: se elige un extractor de 20 kN (aprox. 2 tf).
Solución:
Interferencia efectiva: 0,8 · 40 = 32 µm = 0,032 mm.
Presión: p = 210 000 · 0,032 / 120 · 0,36 = 56 · 0,36 = 20,16 MPa.
Superficie: A = π · 60 · 25 = 4 712 mm².
Fuerza: F = 0,35 · 20,16 · 4 712 = 33 250 N = 33,2 kN.
Comparación: 33,25 ÷ 8,55 = 3,9 veces la fuerza del caso limpio.
Capacidad: 2 · 33,25 = 66,5 kN: el mecánico de 50 kN no alcanza; se elige 100 kN o un hidráulico.
Solución:
Área del pistón: A = π · 40² / 4 = 1 257 mm².
Fuerza: 700 bar = 70 MPa; F = 70 · 1 257 = 87 960 N = 88,0 kN.
Comparación: 88,0 ÷ 66,5 = 1,32 y 88,0 ÷ 33,25 = 2,65 veces la fuerza estimada: sí alcanza.
Si no cede: la estimación es corta o el agarre y la alineación son incorrectos; no se sobrepasa la presión máxima ni se golpea. Se detiene, se descarga, se revisan tuerca, chaveta, anillo retenidos, se aplica aceite penetrante y calor sobre el cubo (sección 4.2) y se vuelve a empezar.
Solución:
Dilatación necesaria: 50 + 20 = 70 µm.
Dilatación por °C: α · d = 11,5 · 0,1 = 1,15 µm/°C.
Aumento: ΔT = 70 ÷ 1,15 = 60,9 °C; temperatura final = 20 + 60,9 = 80,9 °C.
Comprobación: 1,15 · 60,9 = 70,0 µm. Es una temperatura moderada, bien por debajo del límite orientativo de la pieza.
El calor debe aplicarse rápido y solo al cubo; si el eje se calienta también, se necesitará más temperatura.
Solución:
Peso: W = 450 · 9,81 = 4 415 N = 4,415 kN.
A 30°: T = 4,415 / (2 · cos 30°) = 4,415 / (2 · 0,866) = 2,55 kN, es decir 2,55 ÷ 5 = 51 % de la capacidad.
A 60°: T = 4,415 / (2 · 0,5) = 4,41 kN, es decir 88 %.
Comparación: 4,41 ÷ 2,55 = 1,73 (= cos 30° ÷ cos 60°). A 60° queda en el límite del ángulo y casi sin margen: conviene ramales más largos. Siempre se debe verificar la capacidad real marcada de la eslinga.