¡Bienvenidos nuevamente al blog de Welectronic! En la hoja anterior vimos el desmontaje mecánico: cómo sacar piezas sin dañarlas. Ahora pasamos al otro lado del taller, donde una pieza ya endurecida recibe su último y más fino trabajo: el rectificado. Es la operación que deja un eje con tolerancia de micrómetros y una rugosidad baja, y también una de las que más accidentes y más piezas arruinadas produce cuando se improvisa. Esta es la hoja 43 de la serie (la ficha impresa lleva el número 93 en el pie) y cubre los cinco bloques del póster: procesos de rectificado, selección de muela, montaje y resguardos, diamantado y refrigeración y defectos y prevención. Yo la amplío con la lectura de la designación, el cálculo de la velocidad periférica y las rpm máximas, la potencia de corte, el solape de diamantado, el avance en rectificado sin centros y un taller interactivo.
Qué vas a aprender
- Los cinco procesos de rectificado y para qué sirve cada uno.
- Cómo leer la designación de una muela (abrasivo, grano, grado, estructura, aglomerante) y elegirla según el material.
- Cómo calcular la velocidad periférica y las rpm máximas, y por qué el exceso de velocidad es el riesgo más grave.
- Cómo inspeccionar, montar, equilibrar y probar una muela: bridas, secantes, ensayo sonoro y arranque en vacío.
- Cómo diamantar y cómo medir el solape, y cómo refrigerar de verdad.
- Cómo calcular tasa de remoción, potencia y fuerza de corte, y cómo reconocer y evitar quemaduras, ondulaciones, microgrietas y desgaste.
- Un taller interactivo con cuatro mesas: velocidad, corte y calor, diamantado y avance sin centros.
Esta hoja continúa la serie de mecanizado y se apoya en la rugosidad superficial (Ra y Rz) y en los ajustes y tolerancias, porque el rectificado es el proceso que permite alcanzar esos valores. Viene justo después del desmontaje mecánico: extracción segura y organización, y comparte con él la idea de que la seguridad se decide antes de tocar la máquina.
Mapa visual del tema
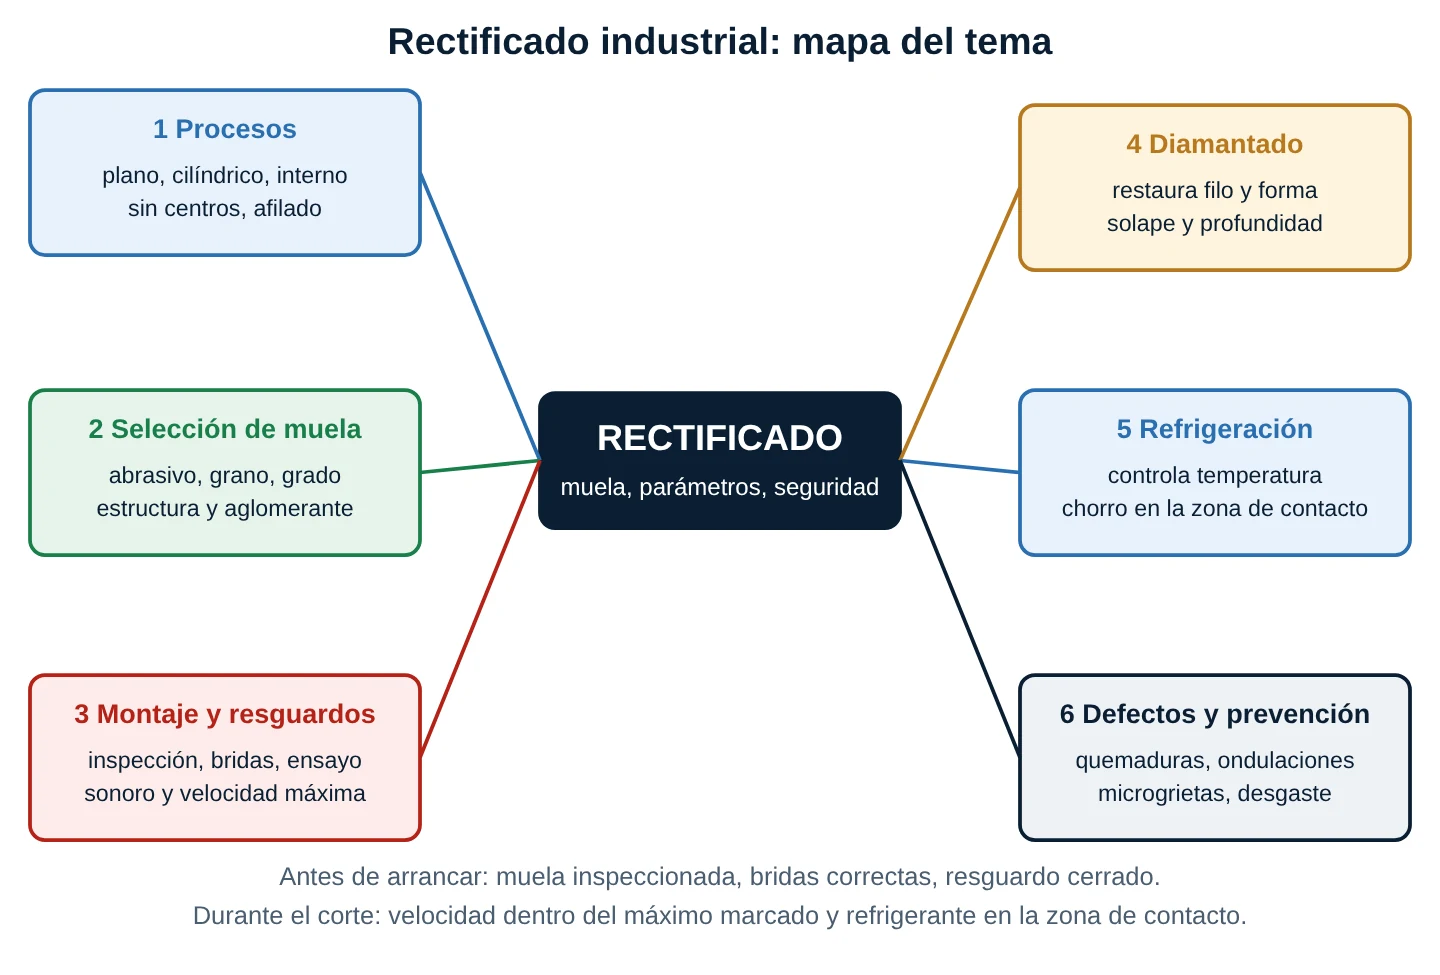
El rectificado es un mecanizado por abrasión: miles de granos duros, unidos por un aglomerante, funcionan como diminutas herramientas de corte que arrancan virutas de pocas micras. Frente al torneado o el fresado, trabaja con profundidades muy pequeñas, velocidades de corte muy altas (30 a 80 m/s) y es capaz de mecanizar acero templado, carburos y cerámicas. A cambio genera mucho calor en una zona diminuta y obliga a respetar reglas de seguridad estrictas, porque una muela es una pieza frágil que gira a gran velocidad.
Cinco ideas para empezar
- La muela se autoafila. Los granos romos se desprenden y dejan al descubierto granos nuevos; por eso el grado correcto es tan importante.
- La velocidad máxima está marcada. No se supera nunca, y el esfuerzo crece con su cuadrado.
- El calor es el enemigo. Casi todos los defectos nacen de más calor del que se puede evacuar.
- Se inspecciona, se monta con cuidado y se prueba. Una muela dañada puede estallar.
- Diamantar no es opcional. Una muela sin filo no corta: frota y quema.
1. Procesos de rectificado
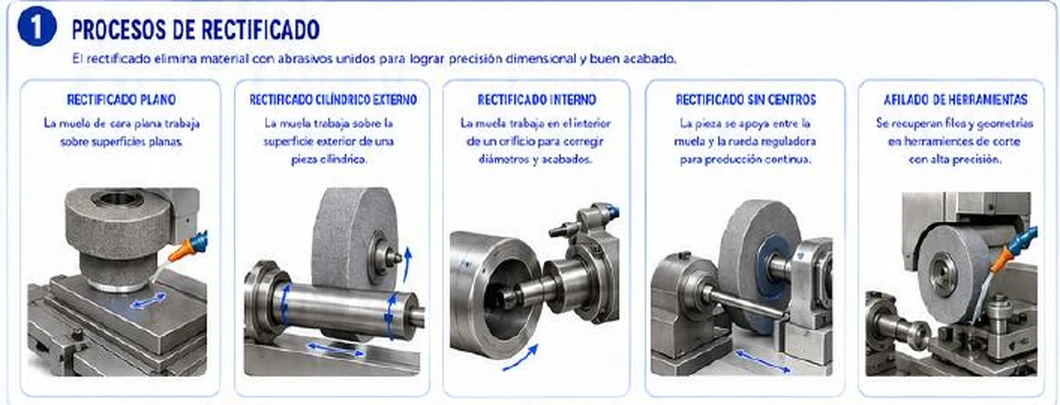
1.1 Los cinco procesos de la ficha
| Proceso | Cómo trabaja | Uso típico |
|---|---|---|
| Plano | Muela de periferia o de copa sobre una mesa que se desplaza; la pieza se sujeta con plato magnético | Placas, matrices, calces, guías, caras de referencia |
| Cilíndrico externo | La pieza gira entre puntos o en plato y la muela corta la superficie exterior; avance longitudinal y penetración | Ejes, rodillos, asientos de rodamientos |
| Interno | Una muela pequeña de alta rpm trabaja dentro de un agujero | Casquillos, aros de rodamiento, cuerpos de válvula |
| Sin centros | La pieza no se sujeta: apoya entre la muela, la rueda reguladora y una regla | Producción continua de piezas cilíndricas pequeñas y medianas |
| Afilado de herramientas | Muelas de forma (copa, plato) recuperan filos y geometrías | Brocas, fresas, cuchillas, buriles |
Hay además variantes que la ficha no muestra pero que conviene conocer: el rectificado de perfiles y roscas (con la muela diamantada con la forma deseada), el rectificado de profundidad o creep-feed (una sola pasada profunda y lenta) y el rectificado de engranajes.
1.2 Por qué rectificar
- Precisión dimensional: tolerancias de IT5 a IT6 e incluso mejores son habituales, y rugosidades de Ra 0,1 a 0,8 µm.
- Materiales endurecidos: aceros templados de 55 a 65 HRC, carburos y cerámicas que una herramienta de corte no puede mecanizar.
- Calidad de superficie: es el proceso de acabado de pistas de rodamientos, guías, asientos de sellos y ejes de bombas.
1.3 Rectificado sin centros: la geometría
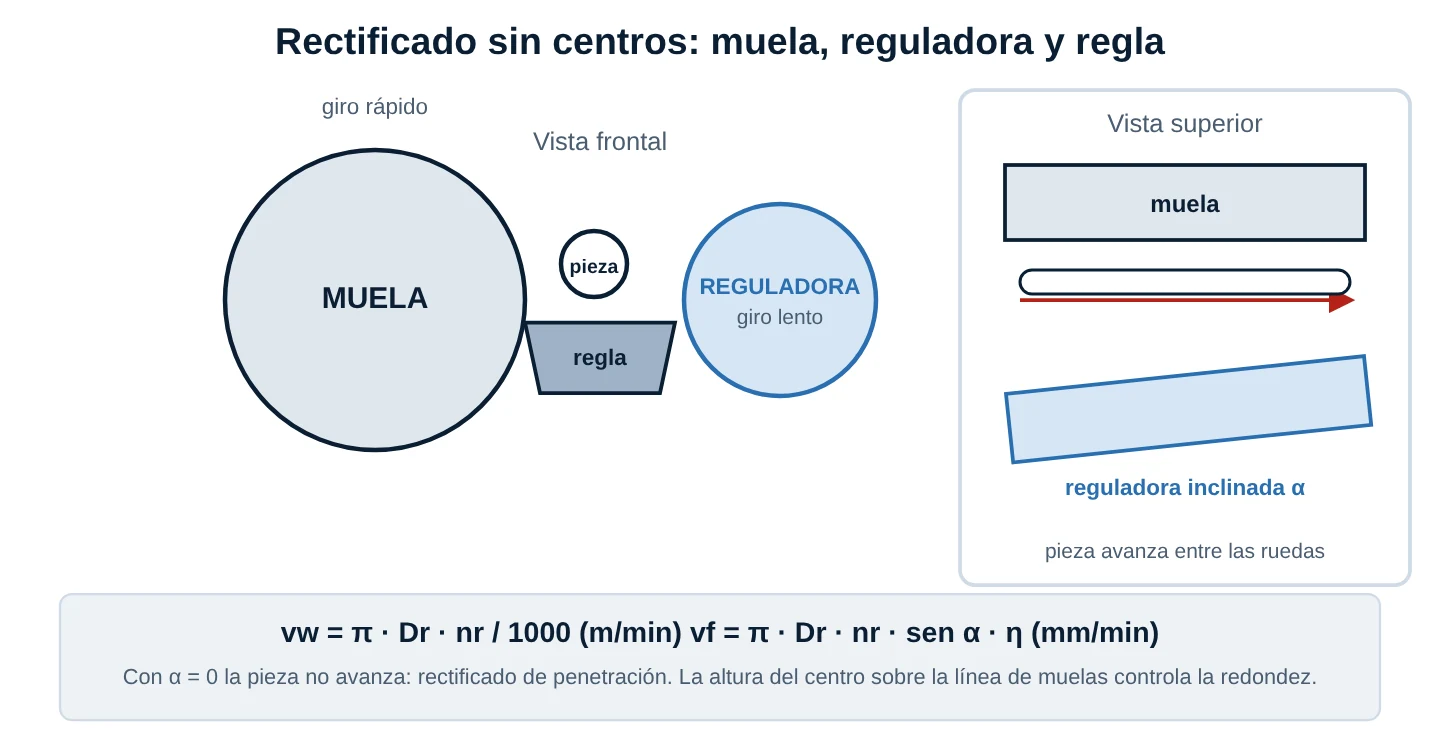
La muela gira rápido y corta. La rueda reguladora, de goma o resina, gira despacio, frena la pieza por fricción y le impone su velocidad de giro: la velocidad superficial de la pieza vw = π · Dr · nr / 1000 (m/min, con Dr en mm y nr en rpm). Si la reguladora se inclina un ángulo α, además hace avanzar la pieza a lo largo de las ruedas con un avance vf = π · Dr · nr · sen α · η (mm/min), donde η (cerca de 0,9) recoge el deslizamiento. Con α = 0 no hay avance y se trabaja «de penetración» (plunge). La regla de apoyo sostiene la pieza, y su altura respecto de la línea de centros de las dos ruedas es lo que controla la redondez: demasiado baja, la pieza sale lobulada.
Corrección técnica 1 (sección 1): la ficha dice que en el rectificado sin centros «la pieza se apoya entre la muela y la rueda reguladora», pero omite el tercer apoyo: la regla de apoyo, sin la cual la pieza no está sostenida y su altura es el ajuste crítico de la redondez. También conviene aclarar que no solo se rectifica «con alta precisión» el afilado: en todos los procesos la precisión depende de la rigidez de la máquina, del equilibrado de la muela y de que el diamantado sea reciente. La ficha tampoco indica ninguna velocidad o rango (v de la muela, vw, avance), datos sin los cuales no se puede planificar un proceso; los desarrollo en las secciones 3 y 8.
2. Selección de muela
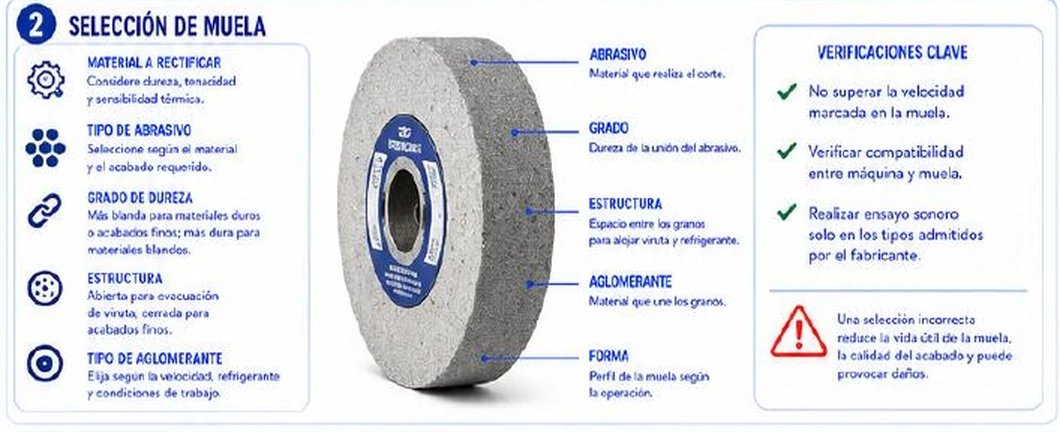
2.1 La designación de la muela
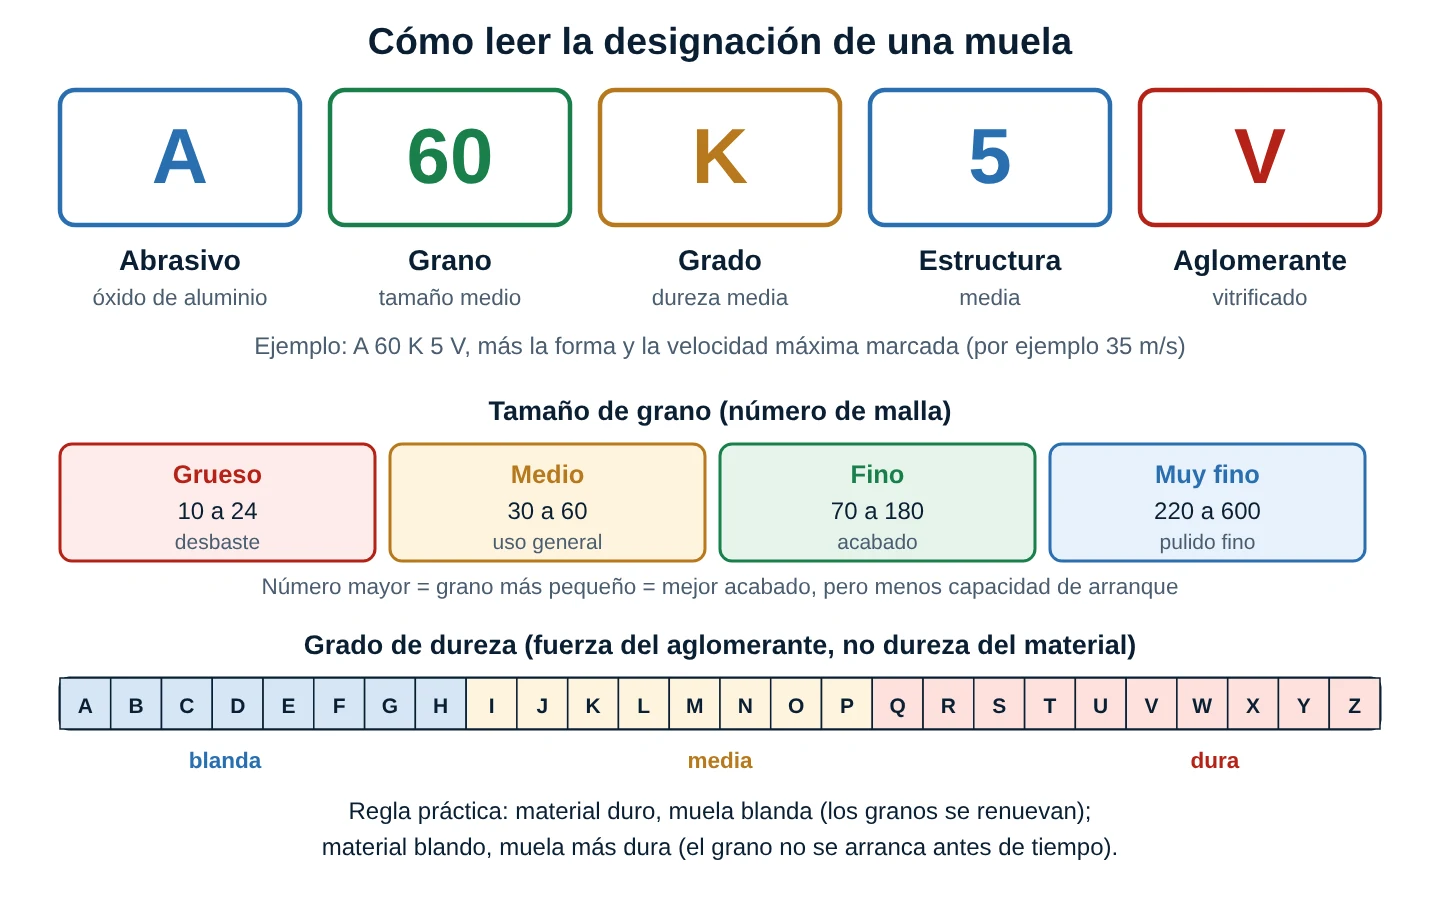
El sistema de designación más difundido (normas ANSI B74.13 e ISO 525, con pequeñas diferencias entre fabricantes) escribe en la muela una serie de letras y números en un orden fijo. Para A 60 K 5 V:
- Abrasivo (A): óxido de aluminio. Otras letras habituales: C para carburo de silicio; Z o similares para alúmina-zirconia; CBN (nitruro de boro cúbico) y D (diamante) para las muelas «superabrasivas».
- Tamaño de grano (60): número de malla. Mayor número, grano más pequeño. De 10 a 24 es grueso (desbaste), de 30 a 60 medio, de 70 a 180 fino y de 220 a 600 muy fino.
- Grado (K): letra de A (muy blanda) a Z (muy dura). Mide la fuerza con que el aglomerante retiene los granos, no la dureza del grano ni la del material.
- Estructura (5): número que indica la separación entre granos (más bajo, más densa y cerrada; más alto, más abierta). Una estructura abierta deja espacio para virutas y refrigerante.
- Aglomerante (V): V vitrificado (cerámico), B resinoide (resina), R goma, M metálico, S silicato. Define también la velocidad máxima permitida.
2.2 Qué abrasivo para qué material
| Abrasivo | Características | Se usa para |
|---|---|---|
| Óxido de aluminio | Tenaz, económico; el más común | Aceros al carbono y aleados, acero templado, aceros de herramienta |
| Carburo de silicio | Más duro y quebradizo; reacciona con el hierro a alta temperatura | Fundición, no ferrosos (aluminio, bronce), carburo de tungsteno, cerámicas |
| Alúmina-zirconia | Muy tenaz, de alta remoción | Desbaste pesado, rebabeo de acero |
| CBN (nitruro de boro cúbico) | Muy duro, buena conductividad térmica, estable con el hierro | Aceros templados, acero rápido, aleaciones de níquel |
| Diamante | El más duro; se degrada con el hierro caliente | Carburo, cerámica, vidrio, materiales no ferrosos |
2.3 Reglas para elegir el grado, el grano y la estructura
- Material duro o acabado fino → muela más blanda y de grano más fino, para que los granos romos se desprendan y se renueve el filo.
- Material blando o desbaste → muela más dura, para que el grano no se arranque antes de gastar su filo.
- Área de contacto grande (rectificado plano con muela de copa, interno): grado más blando y estructura más abierta, porque el calor y la viruta se acumulan.
- Materiales pastosos (aluminio, inoxidable, aceros blandos): estructura abierta, para que no se cargue.
- Tolerancia estrecha y forma delicada: grano fino y grado algo más duro para que la muela conserve el perfil.
Una regla útil: al rectificar con el mismo material, un grado que vidria la muela (la deja brillante y sin cortar) es demasiado duro; uno que la desgasta rápido y pierde la forma es demasiado blando.
2.4 Forma y velocidad máxima
La forma (plana recta, de copa cónica, de plato, con perfil) la define el proceso. La velocidad máxima de trabajo va marcada en la muela (por ejemplo 35 m/s para muelas vitrificadas comunes; las resinoides y de superabrasivos admiten 50 m/s o más) y siempre se acompaña de las rpm máximas para el diámetro nuevo. Una muela se destruye por fuerza centrífuga, y eso nos lleva al cálculo clave de la hoja.
2.5 Velocidad periférica y rpm máximas
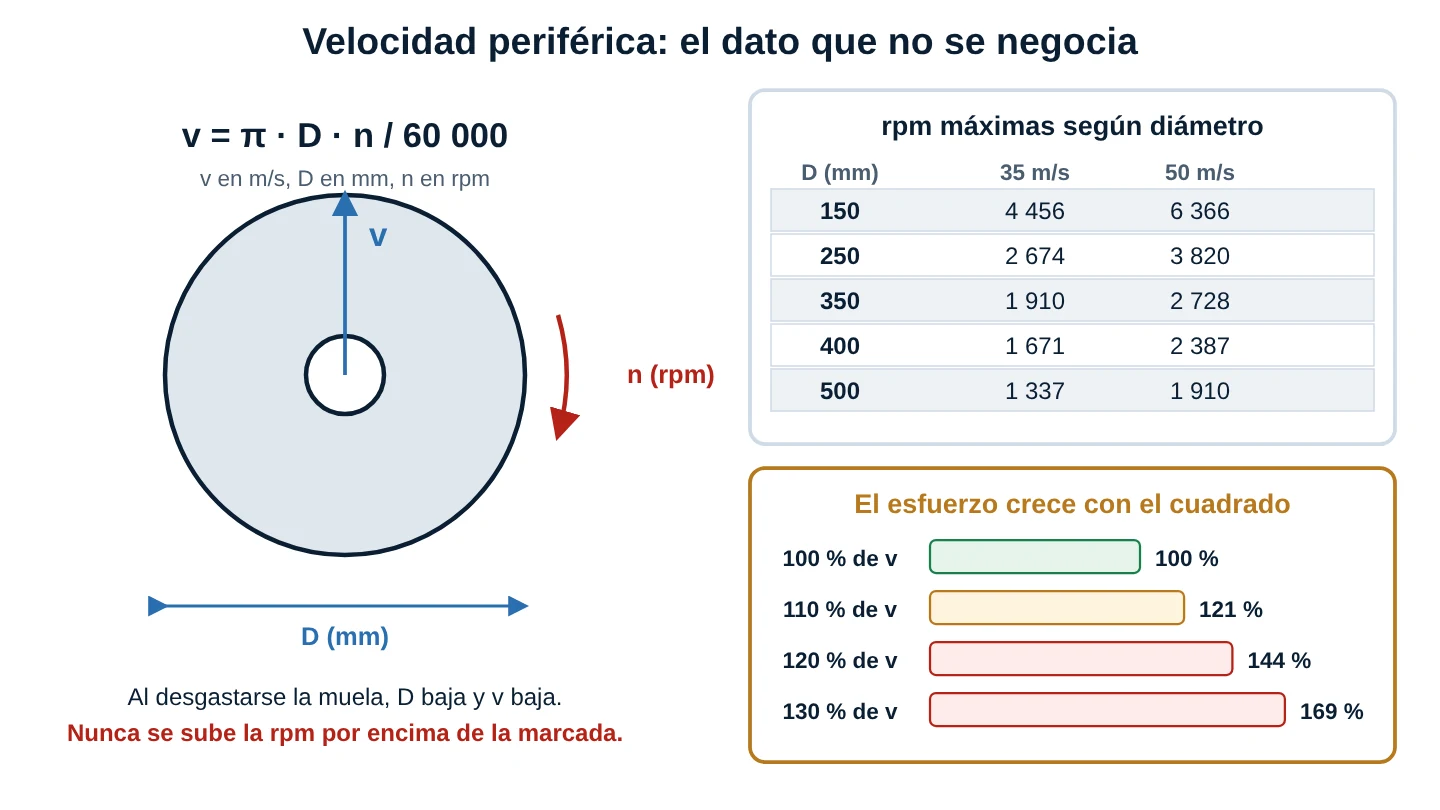
La velocidad en el borde de la muela es v = π · D · n / 60 000, con v en m/s, D en mm y n en rpm. Despejando, las rpm máximas son n = vmáx · 60 000 / (π · D). Dos observaciones prácticas:
- El esfuerzo centrífugo es proporcional a v²: un 10 % más de velocidad produce un 21 % más de esfuerzo, y un 20 % más produce un 44 % más. Los fabricantes prueban las muelas a velocidades de ensayo bastante superiores a la de trabajo (en la práctica, del orden de 1,5 veces), pero ese margen existe para defectos desconocidos, no para usarlo a propósito.
- Al desgastarse la muela su diámetro baja y su velocidad periférica también; nunca se compensa subiendo las rpm por encima de lo marcado. Si un variador o un cambio de poleas modifica las rpm, hay que recalcular.
Corrección técnica 2 (sección 2): el dibujo de la ficha rotula cinco partes (abrasivo, grado, estructura, aglomerante y forma) pero no incluye el tamaño de grano, que es uno de los cinco elementos básicos de la designación y define el acabado; y la lista de la izquierda tampoco lo menciona. Además, «grado de dureza» no es la dureza del material ni la del grano: es la fuerza de retención del aglomerante. Falta también el dato más importante de seguridad: la velocidad máxima (m/s y rpm) marcada en la muela, que la ficha solo menciona como «no superar la velocidad marcada» sin explicar cómo se verifica con la fórmula de la velocidad periférica. Y la regla «blanda para materiales duros» es correcta, pero conviene añadir que la estructura y el grano también dependen del área de contacto.
3. Montaje y resguardos
3.1 Inspección previa
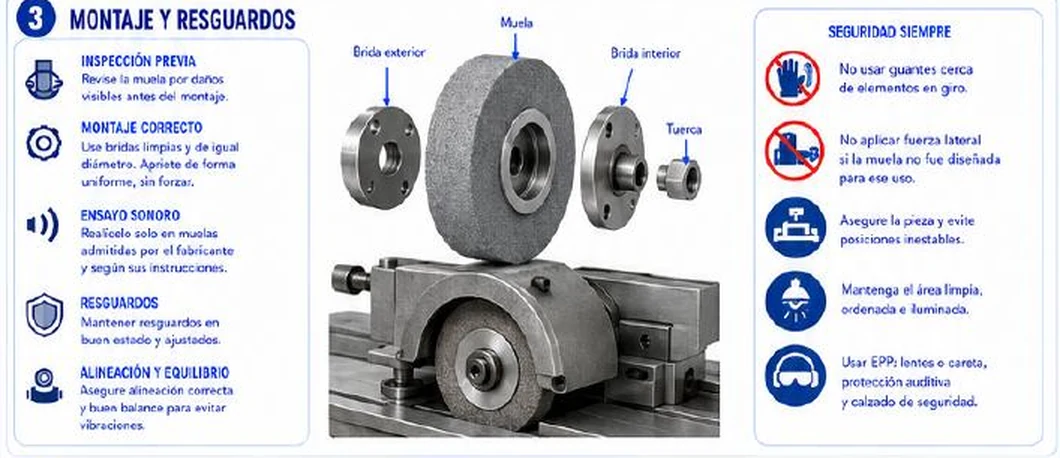
Antes de montar, la muela se revisa a la vista: no debe tener grietas, astillas en el borde, golpes ni signos de humedad o de haber caído. Se verifica que la marca coincida con la máquina (diámetro, espesor, agujero, velocidad máxima y tipo). Se guarda en un lugar seco, apoyada sobre su canto o colgada, sin apilar cosas pesadas encima. Una muela que cayó se descarta o se somete a ensayo sonoro aunque se vea sana.
3.2 Ensayo sonoro (ring test)
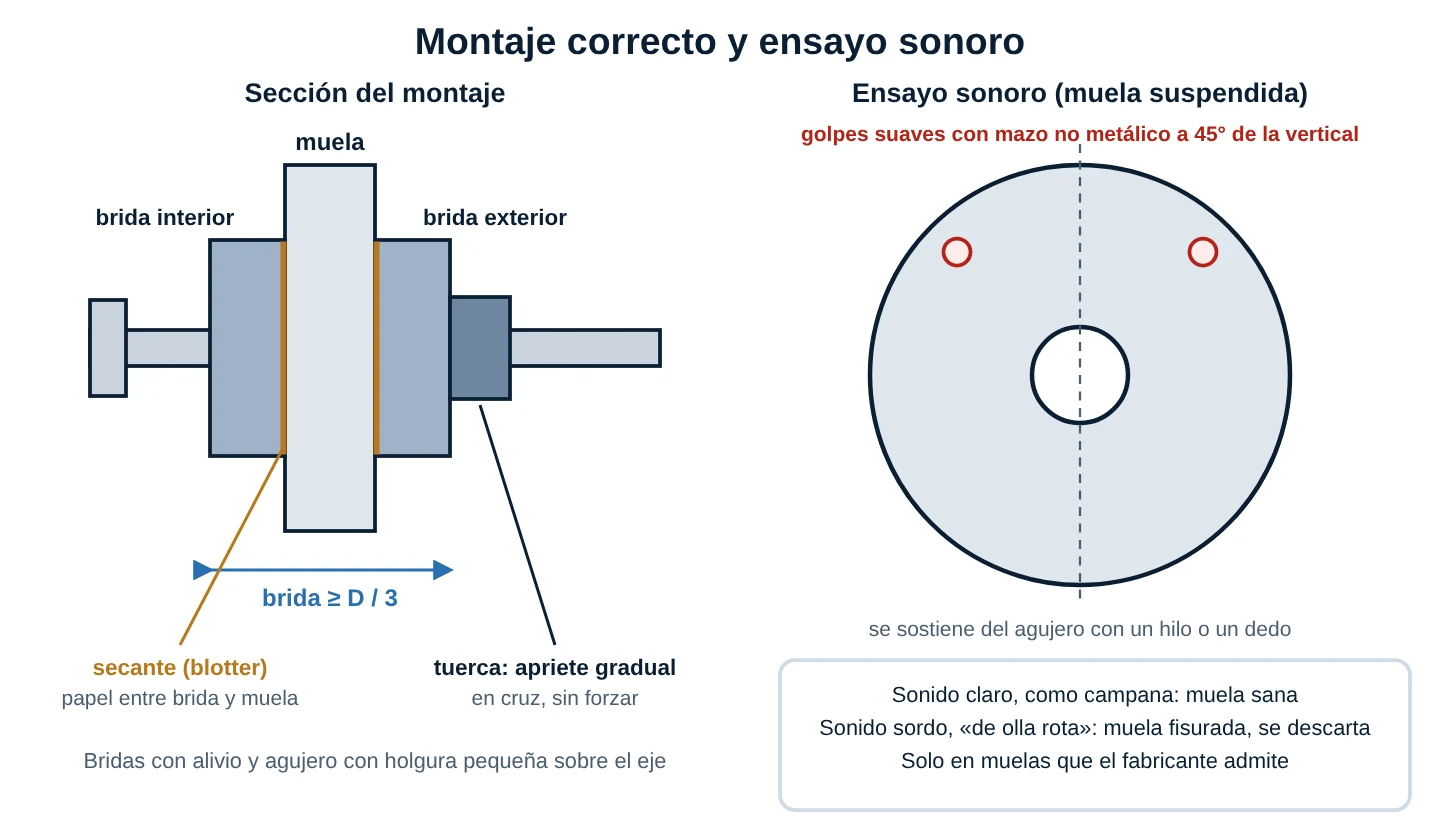
La muela se suspende del agujero con un hilo o un dedo y se golpea suavemente con un mazo no metálico (madera o plástico) en cuatro puntos, uno a cada 45° a partir de la vertical y a pocos centímetros del borde, girándola un poco después de cada golpe. Una muela sana da un sonido claro, de campana; una fisurada, un sonido sordo y sin resonancia. El ensayo exige muela limpia y seca (la humedad apaga el sonido) y solo es válido en muelas vitrificadas y silicatadas: el fabricante indica en qué tipos no corresponde (por ejemplo, muelas resinoides delgadas o con refuerzo).
3.3 Montaje correcto
- Limpia el husillo, las bridas y las caras de apoyo; sin rebabas ni suciedad.
- Usa bridas del mismo diámetro, con alivio central, de diámetro de al menos un tercio del de la muela, y en buen estado (sin alabeo).
- Coloca secantes (papel o cartón elástico del fabricante) entre cada brida y la muela, ligeramente mayores que la brida.
- La muela debe entrar en el eje sin forzarla ni con demasiada holgura; nunca se golpea.
- Aprieta la tuerca gradualmente y en cruz (si hay varios tornillos) hasta un apriete firme y uniforme, sin pasarse: un apriete excesivo agrieta la muela.
- Coloca el resguardo y los apoyos de pieza (a unos 3 mm de la muela en máquinas manuales).
- Haz el arranque en vacío: la muela nueva gira al menos un minuto a la velocidad de trabajo con el resguardo cerrado y todos fuera del plano de giro.
3.4 Resguardos, equilibrio y alineación
- El resguardo contiene los fragmentos si la muela se rompe; debe estar completo, sin deformaciones, con el ángulo de abertura mínimo necesario. Una muela sin resguardo no se arranca.
- El equilibrio se verifica con la muela montada en la brida, en un soporte de balanceo, o con un equilibrador automático. Una muela desequilibrada hace ondulaciones y daña los rodamientos del husillo.
- Tras un diamantado profundo o un cambio de refrigerante, se vuelve a equilibrar: la muela absorbe líquido y se desequilibra.
- El husillo debe girar sin juego y sin vibración: es la causa más común de ondulaciones.
3.5 Seguridad siempre
- Sin guantes ni mangas sueltas cerca de elementos que giran.
- Fuerza lateral: no se rectifica de lado con una muela diseñada para trabajar en la periferia.
- Sujeta la pieza con firmeza (plato magnético comprobado, mordaza) y evita posiciones inestables.
- EPP: careta o lentes de impacto, protección auditiva, calzado de seguridad y mascarilla si hay polvo o nieblas.
- Posición de trabajo: el operario no se coloca en el plano de giro de la muela durante el arranque.
Corrección técnica 3 (sección 3): la ficha dice «usar bridas limpias y de igual diámetro; apriete uniforme, sin forzar», pero omite lo que hace seguro el montaje: los secantes entre brida y muela, que las bridas tengan al menos un tercio del diámetro de la muela y un alivio central, y la prueba de arranque en vacío con resguardo cerrado y personal fuera del plano de giro. El dibujo de la muela desarmada tampoco muestra los secantes. El «ensayo sonoro» se describe sin decir cómo se hace ni que exige muela limpia, seca y suspendida. Finalmente, el «equilibrio» se nombra sin explicar que se verifica con la muela montada y que debe repetirse tras diamantados profundos o cuando la muela absorbe refrigerante.
4. Diamantado y refrigeración
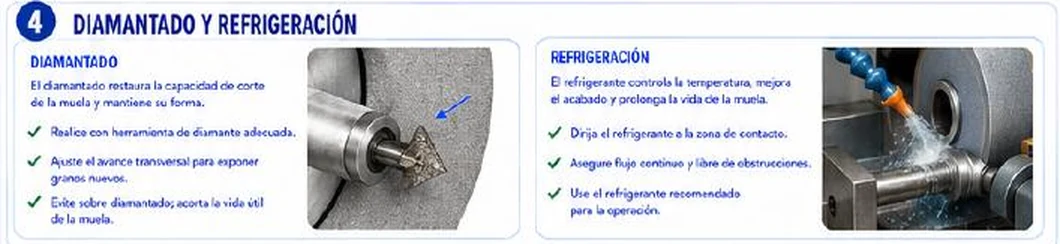
4.1 Para qué sirve diamantar
Con el uso, la muela pierde filo (los granos se redondean y se vidria), se carga de viruta metálica o pierde su forma. El diamantado (en inglés dressing) arranca una capa fina de la muela con un diamante y cumple dos funciones: reperfilar (devolver la forma y concentricidad) y afilar (abrir granos nuevos y dejar espacio para la viruta). Hay herramientas de diamante de punta simple, de varios granos (multipunto), de rodillo y de placa; para muelas de CBN y diamante se usa otro procedimiento (rodillo o muela de carburo de silicio).
4.2 Cómo se diamanta
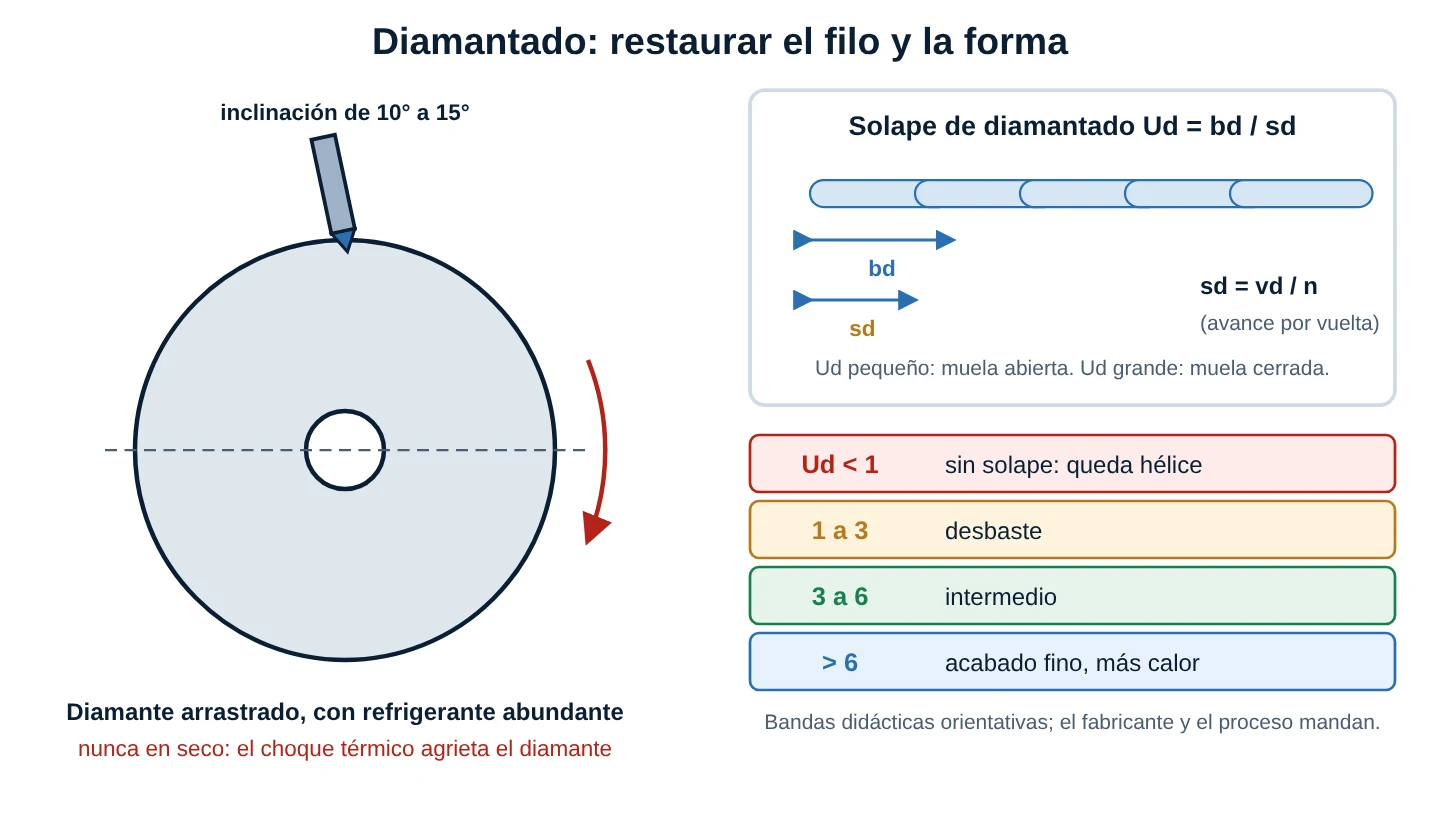
- La punta de diamante se coloca inclinada unos 10° a 15° en el sentido de giro y algo por debajo del centro, de modo que sea arrastrada (no empujada) y no vibre.
- El diamante debe estar afilado y bien sujeto; se gira de vez en cuando para renovar la punta. Un diamante gastado produce una muela «pulida» que vidria.
- El refrigerante abundante evita el choque térmico que agrieta el diamante.
- La profundidad por pasada (ad) es pequeña, del orden de 0,01 a 0,03 mm, con una pasada final más ligera.
- El avance del diamante (vd) decide la textura: el avance por vuelta es sd = vd / n, y el solape es Ud = bd / sd, donde bd es el ancho efectivo del diamante. Si Ud es menor que 1, queda una hélice sin traslape que se copia a la pieza; un Ud de 1 a 3 abre la muela (desbaste), de 3 a 6 es intermedio y mayor de 6 cierra la muela (acabado fino, pero más calor). Estas bandas son orientativas.
El «sobrediamantado» de la ficha tiene un costo real: cada pasada gasta muela. Un criterio práctico es diamantar cuando la muela lo pide: sube la potencia o la vibración, aparecen marcas o quemaduras, o se pierde la forma.
4.3 Refrigeración
- Funciones: enfriar la pieza (controla la temperatura), lubricar el contacto, lavar la viruta y los granos desprendidos y proteger contra la corrosión.
- Tipos: emulsiones de aceite soluble en agua (lo más común), soluciones sintéticas y aceites enteros (para rectificado de roscas o engranajes y para CBN).
- Dirección y velocidad del chorro: la muela arrastra una capa de aire que repele el líquido; el chorro debe ir hacia la zona de contacto con una velocidad similar a la de la muela para romper esa capa. Una boquilla bien hecha vale más que un gran caudal.
- Flujo continuo: el chorro se abre antes del contacto y se cierra después; cortar el refrigerante a media pasada produce quemaduras y microgrietas.
- Mantenimiento del fluido: filtrado (las virutas finas rayan la pieza), concentración correcta medida con refractómetro, pH y olor controlados.
Corrección técnica 4 (sección 4): la ficha recomienda «realizar con herramienta de diamante adecuada» y «dirigir el refrigerante a la zona de contacto», pero no dice que el diamantado debe hacerse con refrigerante abundante y no en seco (el choque térmico agrieta el diamante), ni la inclinación de 10° a 15°, ni cómo se controla la textura con el solape Ud. El refrigerante se describe sin mencionar que el chorro debe tener una velocidad cercana a la de la muela, que debe estar abierto antes del contacto, ni que el fluido debe filtrarse y medirse (concentración); un fluido sucio o diluido produce rayado, corrosión y quemaduras aunque «se dirija bien».
5. Defectos y prevención
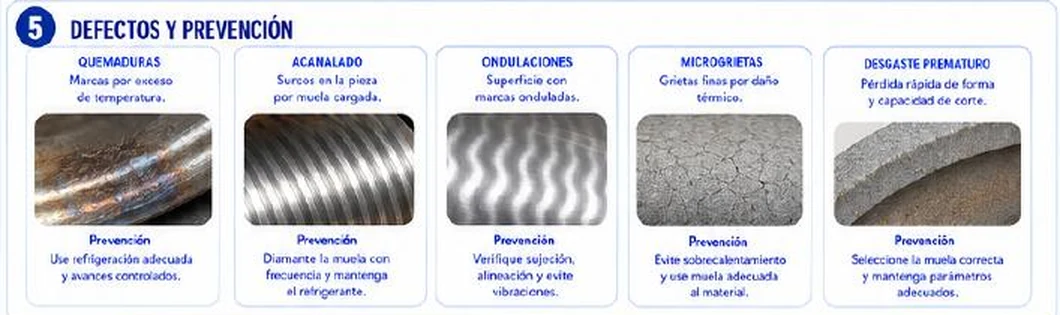
5.1 Tabla síntoma, causa y acción
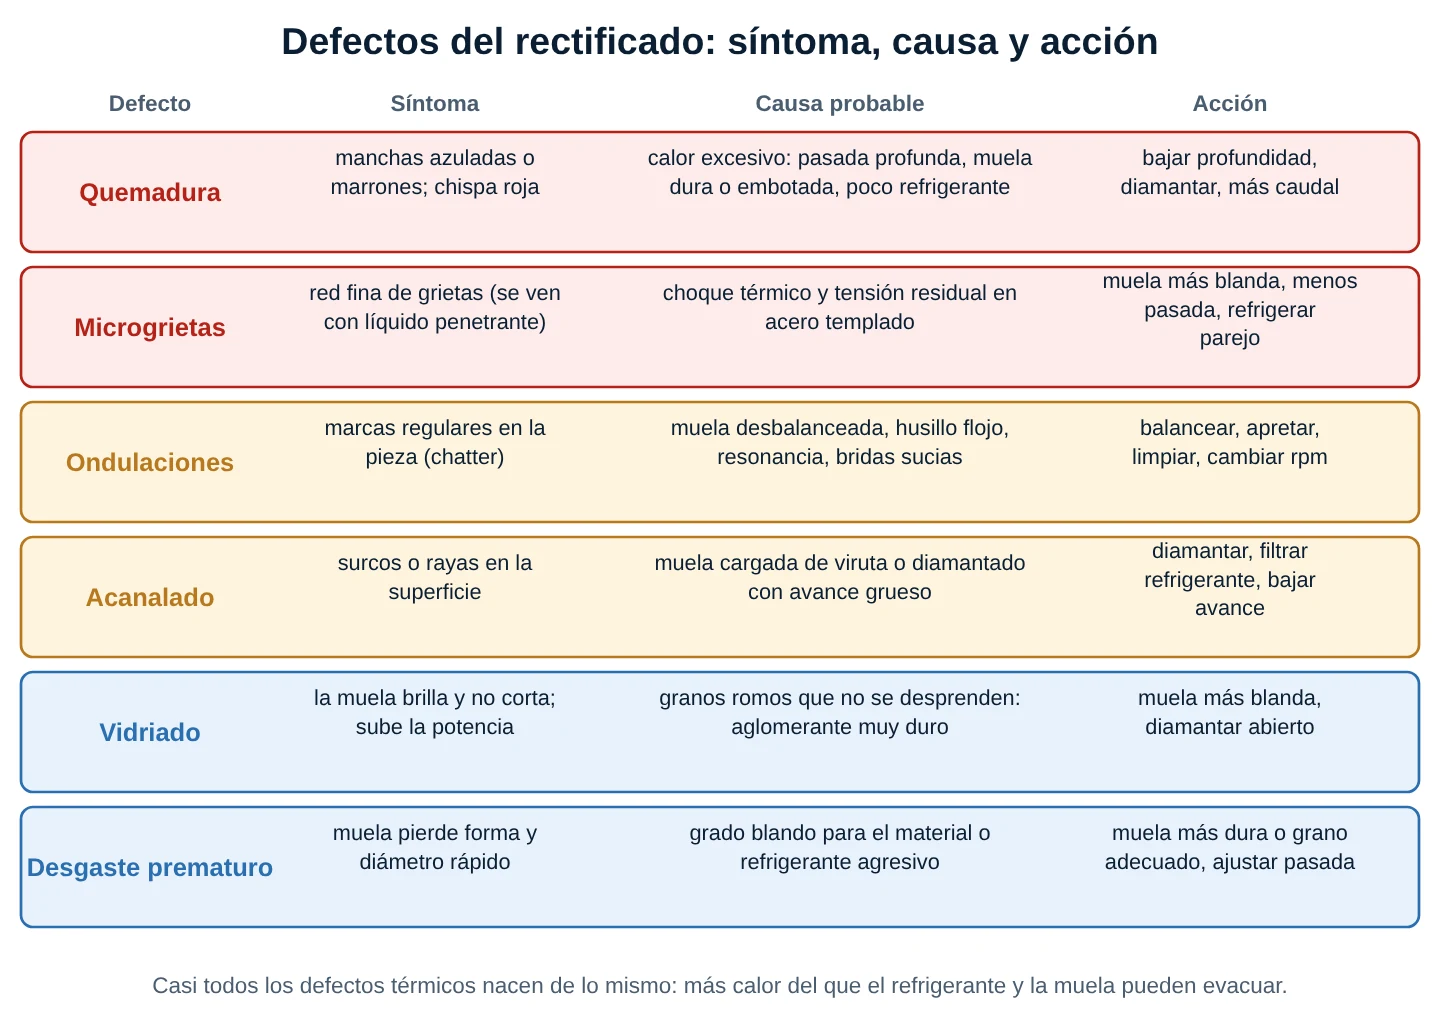
5.2 Quemaduras y microgrietas
El calor del rectificado se concentra en el contacto: la temperatura de la superficie puede superar la de revenido del acero y producir quemaduras (colores de óxido azul o marrón, o capas blancas de martensita sin revenir) y, si el enfriamiento es brusco, microgrietas. En una pista de rodamiento o un eje de bomba, esas zonas son puntos de nacimiento de fisuras por fatiga. Se detectan con ataque químico (nital etch) y con líquidos penetrantes o partículas magnéticas. Se previenen con: profundidad pequeña por pasada, muela blanda y abierta, diamantado a tiempo, caudal y boquilla correctos y velocidad de pieza adecuada.
5.3 Ondulaciones, acanalado y vidriado
- Ondulaciones (chatter): marcas regulares por vibración. Se corrigen con balanceo, rodamientos del husillo en buen estado, bridas limpias, pieza bien apoyada y a veces cambiando ligeramente las rpm de la muela o de la pieza para salir de la resonancia.
- Acanalado: surcos en la pieza por una muela cargada de viruta o por un diamantado con avance grueso. Se corrige diamantando, filtrando y reduciendo el avance de diamantado.
- Vidriado: la muela brilla y no corta, sube la potencia y aparecen quemaduras. Aglomerante demasiado duro o diamante gastado: pasar a una muela más blanda y diamantar más abierto.
5.4 Desgaste prematuro
La pérdida rápida de forma y de diámetro suele indicar un grado demasiado blando para el material o parámetros agresivos. La medida de eficiencia es la relación de rectificado G = volumen de pieza removido / volumen de muela consumido: valores de 10 a 100 y más son normales según el proceso; si G baja de forma sostenida, hay que revisar grado, refrigerante y parámetros.
Corrección técnica 5 (sección 5): la ficha presenta cinco defectos pero omite el vidriado (muela brillante que no corta), que es una de las causas de quemadura. «Ondulaciones: verifique sujeción, alineación y evite vibraciones» no menciona el equilibrado de la muela ni el estado del husillo, que son las causas más comunes. «Acanalado por muela cargada» omite el acanalado por diamantado con avance grueso. Y «microgrietas: use muela adecuada al material» se queda corto: lo decisivo es la profundidad por pasada y el refrigerante continuo, y para saber si ya existen se necesita ataque químico o ensayo no destructivo, no basta con mirar.
6. Recomendación técnica
La recomendación de la ficha es correcta como resumen. La traduzco a una lista de verificación previa: muela inspeccionada y con ensayo sonoro; designación y velocidad máxima compatibles con la máquina; bridas y secantes correctos; resguardo cerrado; refrigerante abierto, filtrado y a la concentración correcta; diamantado reciente; equilibrio verificado; pieza bien sujeta; EPP puesto y todos fuera del plano de giro.
Corrección técnica 6 (sección 6): «realice mantenimiento preventivo» es genérico. En rectificadoras significa: vibración y juego del husillo (los rodamientos del husillo definen el acabado), estado y lubricación de guías, limpieza y filtrado del refrigerante, estado de bridas y resguardos y calibración del sistema de equilibrado. Una rectificadora con husillo flojo no se arregla con una buena muela.
7. Procedimientos paso a paso
7.1 Cambiar y montar una muela
- Parar la máquina, bloquear y verificar energía cero (como en la hoja de desmontaje).
- Retirar el resguardo y la muela anterior; limpiar husillo y bridas.
- Inspeccionar la muela nueva a la vista y hacer el ensayo sonoro.
- Verificar la designación y la velocidad máxima frente a las rpm del husillo.
- Montar con secantes y bridas, apretar gradual y uniformemente.
- Colocar el resguardo, equilibrar y arrancar en vacío al menos un minuto, con todos fuera del plano de giro.
- Diamantar y registrar la fecha, la muela y las rpm.
7.2 Diamantar con diamante de punta simple
- Abrir el refrigerante abundante.
- Fijar el diamante inclinado de 10° a 15° y algo por debajo del centro.
- Acercar hasta un contacto ligero, ajustar el avance para el solape deseado.
- Dar pasadas de 0,01 a 0,03 mm hasta uniformar la muela, y una pasada final más ligera.
- Girar el diamante de vez en cuando; cambiarlo si está desafilado.
7.3 Primera pieza de un lote
- Rectificar una pasada de prueba con profundidad pequeña.
- Revisar color, chispa y sonido; medir dimensión y rugosidad.
- Subir la profundidad por escalones sin pasar del límite de calor.
- Registrar parámetros y tiempo entre diamantados.
8. Parámetros de corte: potencia, calor y relación de rectificado
Para hablar el idioma del proceso hay tres magnitudes. Con vw (velocidad de la pieza, m/min), ae (profundidad por pasada, mm) y b (ancho de contacto, mm):
- Tasa de remoción específica: Q′ = ae · vw (en mm³/s por mm de ancho, con vw en mm/s). Multiplicada por el ancho: Q = Q′ · b.
- Potencia de corte: P = u · Q, donde u es la energía específica (J/mm³). En el rectificado u es mucho mayor que en el torneado porque el espesor de viruta es diminuto; para aceros de 20 a 60 J/mm³ son valores habituales, y para el acero templado, con muela embotada, más.
- Fuerza tangencial: Ft = P / vs, con vs en m/s.
- Espesor equivalente de viruta: heq = Q′ / vs; es una sola cifra que resume lo «agresiva» que es la pasada: a igual muela, mayor heq significa más fuerza y más calor.
- Potencia por ancho: P′ = P / b (W/mm): una referencia útil para vigilar el riesgo de quemadura.
Estos valores son órdenes de magnitud: los reales dependen de la muela, el refrigerante y el material. Sirven para comparar condiciones y entender el sentido de cada cambio: duplicar la profundidad o la velocidad de la pieza duplica la potencia y el calor.
9. Casos reales de planta
Caso 1: la polea que cambió las rpm
En una rectificadora de banco se cambió el motor por otro de 4 polos a mayor velocidad y no se recalculó la velocidad de la muela. Una muela de 35 m/s marcados pasó a girar cerca de 45 m/s. Se rompió en dos mitades en el primer minuto de trabajo; el resguardo contuvo los fragmentos y no hubo lesiones. La corrección: recalcular rpm con la fórmula de la velocidad periférica al cambiar motor, polea o variador, y rotular las rpm máximas en la máquina.Caso 2: el eje con manchas azules
Un eje de acero templado salió con manchas azuladas y una red fina de grietas visible con líquido penetrante. La muela estaba vidriada (brillante) y la boquilla del refrigerante, medio tapada. Se diamantó, se cambió a una muela más blanda y abierta y se limpió la boquilla; la potencia bajó y desaparecieron las quemaduras. La causa: poco refrigerante efectivo y muela sin filo.Caso 3: las ondulaciones del lunes
Cada lunes la primera pieza salía con ondulaciones. La muela quedaba en remojo del refrigerante todo el fin de semana y se desequilibraba al absorber el líquido en la parte inferior. Se adoptó la costumbre de cerrar el refrigerante y dejar girar la muela unos minutos antes de parar, y de reequilibrar al arrancar. Las ondulaciones desaparecieron.Caso 4: la muela que sonó a olla rota
Una muela que se cayó del estante pareció sana. En el ensayo sonoro dio un sonido sordo y sin resonancia; se descartó y se marcó. En una inspección posterior se encontró una fisura que no se veía a simple vista. El ensayo sonoro costó medio minuto y evitó un estallido.Caso 5: las piezas con lóbulos
En una rectificadora sin centros salían piezas con tres lóbulos (no redondas, aunque el diámetro medio era correcto). Al revisar, la regla de apoyo estaba más baja de lo indicado: la pieza no estaba sobre la altura de centro correcta. Se subió la regla según el procedimiento y el defecto desapareció. El diámetro medio no basta: la redondez se mide con otro instrumento.Los casos son supuestos didácticos construidos para ilustrar la teoría.
10. Errores comunes que conviene evitar
- Superar las rpm marcadas o cambiar poleas o variador sin recalcular.
- Montar una muela sin inspección ni ensayo sonoro.
- Olvidar los secantes o usar bridas pequeñas o distintas entre sí.
- Apretar la tuerca de más o sin repartir el apriete.
- Arrancar sin resguardo o pararse en el plano de giro.
- Diamantar en seco o con un diamante gastado.
- Pasadas demasiado profundas en acero templado.
- Cortar el refrigerante a media pasada o usar un fluido sucio y diluido.
- No equilibrar la muela y atribuir las ondulaciones a «la máquina».
- Usar guantes cerca de la pieza o la muela en giro.
Resumen rápido (cheat-sheet)
| Tema | Dato clave |
|---|---|
| Designación | Abrasivo, grano, grado, estructura, aglomerante (A 60 K 5 V) |
| Grano | Mayor número, grano más fino: grueso 10 a 24; medio 30 a 60; fino 70 a 180; muy fino 220 a 600 |
| Grado | De A (blando) a Z (duro): fuerza del aglomerante; material duro, muela blanda |
| Abrasivo | Al₂O₃ en aceros; SiC en fundición, no ferrosos y carburos; CBN en aceros templados; diamante en carburos |
| Velocidad periférica | v = π · D · n / 60 000 (m/s); n_máx = v_máx · 60 000 / (π · D) |
| Esfuerzo centrífugo | Crece con v²: +10 % de velocidad, +21 % de esfuerzo |
| Bridas | Al menos un tercio de D, con alivio, iguales y con secantes |
| Ensayo sonoro | Muela limpia, seca y suspendida; sonido claro = sana |
| Arranque | En vacío al menos 1 min con resguardo, fuera del plano de giro |
| Diamantado | Inclinado de 10° a 15°, con refrigerante; solape Ud = bd / sd |
| Remoción y potencia | Q′ = ae · vw; P = u · Q; Ft = P / vs; h_eq = Q′ / vs |
| Sin centros | vw = π · Dr · nr / 1000; vf = π · Dr · nr · sen α · η |
| Defectos | Quemadura y microgrietas = calor; ondulaciones = desequilibrio; vidriado = muela dura |
Glosario breve
- Muela: herramienta de abrasivo aglomerado en forma de disco, copa o plato.
- Grano o malla: tamaño del abrasivo; mayor número, grano más pequeño.
- Grado: fuerza de retención del aglomerante, de A a Z.
- Aglomerante: material que une los granos (vitrificado, resinoide, goma, metálico).
- Diamantado (dressing): reperfilado y afilado de la muela con un diamante.
- Vidriado (glazing): muela con granos romos que brilla y no corta.
- Carga (loading): viruta adherida a la muela.
- Secante (blotter): papel o cartón elástico entre brida y muela.
- Relación de rectificado G: volumen de pieza removido entre volumen de muela consumido.
- Reguladora: rueda lenta del rectificado sin centros que gobierna giro y avance.
Normas y datos a validar
- Las normas de seguridad de muelas más citadas son ANSI B7.1 y OSHA 29 CFR 1910.215 (EE. UU.) y la familia EN 13236 y EN 12413 (Europa); en el Perú se aplican el marco de la Ley 29783 y los procedimientos del cliente. Validar la norma vigente de la planta.
- Los valores de bridas (un tercio del diámetro), distancia de apoyos (unos 3 mm), minuto de arranque en vacío y velocidad de ensayo de 1,5 veces la de trabajo los recuerdo de memoria de la práctica habitual; confirmar con el fabricante de la muela y con la norma aplicable. Una búsqueda en la web no devolvió texto verificable de esas fuentes.
- Las velocidades máximas (35, 45, 50 y 80 m/s) son valores típicos de catálogos para muelas vitrificadas y resinoides; la velocidad válida es siempre la marcada en la muela.
- La energía específica u (20 a 60 J/mm³ para aceros), las bandas de potencia por ancho (30 y 60 W/mm) y las bandas de solape Ud (1, 3 y 6) son valores orientativos y didácticos que recuerdo de la literatura general de rectificado; no sustituyen los datos de proceso del fabricante.
- La inclinación del diamante (10° a 15°) y las profundidades de diamantado (0,01 a 0,03 mm) son prácticas habituales: validar con el catálogo del diamante y de la muela.
- Los casos son supuestos didácticos. El número impreso al pie de la ficha (93) es el de la página del libro; en la serie del blog es la hoja 43.
11. Taller de rectificado
El taller tiene cuatro mesas. En Velocidad introduces diámetro, rpm y velocidad máxima marcada, y ves la velocidad periférica, el porcentaje del máximo, las rpm máximas, el esfuerzo centrífugo y la comprobación de las bridas. En Corte y calor calculas tasa de remoción, potencia, fuerza, espesor equivalente de viruta y consumo de muela. En Diamantado calculas el solape y el número de pasadas. En Sin centros calculas la velocidad de la pieza y el avance con la reguladora inclinada.
Pruebas sugeridas:
- En la primera mesa pulsa Muela Ø400 a 1 600 rpm (33,5 m/s, correcto) y después Husillo demasiado rápido (Ø400 a 1 900 rpm, 39,8 m/s): aparece el aviso y el esfuerzo sube a 129 %. Prueba también Bridas pequeñas.
- En la segunda mesa compara Acabado fino, Pasada normal y Desbaste agresivo: la potencia por ancho pasa de bajo a alto, y con ella el riesgo de quemadura.
- En la tercera mesa pulsa Acabado fino (Ud = 5) y luego Sin solape: Ud baja de 1 y aparece la advertencia de hélice.
- En la cuarta mesa compara Pieza Ø25, α = 2° con Más inclinación y con Sin inclinación: sin inclinación la pieza no avanza.
Qué hace el modelo: la primera mesa calcula v = π·D·n/60 000, el porcentaje del máximo, n_máx = v_máx·60 000/(π·D), el esfuerzo relativo (v/v_máx)² y compara el diámetro de brida con D/3. La segunda calcula Q′ = ae·vw, Q = Q′·b, P = u·Q, Ft = P/vs, h_eq = Q′/vs, P′ = P/b y el volumen de muela consumido con G. La tercera calcula sd = vd/n, Ud = bd/sd y el número de pasadas. La cuarta calcula vw = π·Dr·nr/1000 y vf = π·Dr·nr·sen α·η. Son modelos simplificados con fines didácticos (energías específicas y bandas orientativas); no sustituyen los datos del fabricante.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
Velocidad: v = π · 400 · 1 800 / 60 000 = 37,7 m/s.
Porcentaje: 37,7 ÷ 35 = 107,7 %.
rpm máximas: n = 35 · 60 000 / (π · 400) = 1 671 rpm.
Esfuerzo: (37,7 ÷ 35)² = 1,160, es decir 16 % más que el esfuerzo a la velocidad máxima.
Decisión: no se debe montar. Hay que bajar el husillo a 1 671 rpm o menos (por ejemplo 1 600 rpm, que da 33,5 m/s) o usar una muela marcada para una velocidad mayor.
Solución:
Velocidad: v = π · 350 · 1 800 / 60 000 = 33,0 m/s, es decir 94 % del máximo: cumple, con poco margen (se queda a 2 m/s del límite).
Bridas: mínimo D / 3 = 350 ÷ 3 = 116,7 mm. Las bridas de 100 mm no cumplen.
Decisión: se cambian por bridas de 120 mm o más antes de arrancar; la velocidad es aceptable, pero cualquier aumento de rpm la llevaría al límite.
Solución:
Condición A: vw = 6 m/min = 100 mm/s; Q′ = 0,01 · 100 = 1,0 mm³/(s·mm); Q = 1,0 · 20 = 20 mm³/s; P = 45 · 20 = 900 W; Ft = 900 ÷ 35 = 25,7 N; P′ = 900 ÷ 20 = 45 W/mm.
Condición B: vw = 12 m/min = 200 mm/s; Q′ = 0,03 · 200 = 6,0; Q = 120 mm³/s; P = 45 · 120 = 5 400 W; Ft = 5 400 ÷ 35 = 154 N; P′ = 270 W/mm.
Comparación: B remueve 6 veces más y gasta 6 veces más potencia en el mismo ancho. Con las bandas didácticas (30 y 60 W/mm), A queda en nivel medio y B en nivel muy alto: riesgo evidente de quemadura y microgrietas. Se baja ae o vw, se diamanta y se asegura el refrigerante.
Solución:
Avance por vuelta: sd = 300 ÷ 1 500 = 0,20 mm/rev.
Solape: Ud = 0,5 ÷ 0,20 = 2,5 (nivel de desbaste a intermedio).
Para Ud = 5: sd = 0,5 ÷ 5 = 0,10 mm/rev; vd = 0,10 · 1 500 = 150 mm/min.
Tiempo por pasada: 40 ÷ 300 = 0,133 min = 8 s con 300 mm/min y 40 ÷ 150 = 16 s con 150 mm/min.
Pasadas: 0,10 ÷ 0,02 = 5 pasadas. Acabado más fino cuesta el doble de tiempo por pasada y una muela más cerrada.
Solución:
Velocidad de la pieza: vw = π · 200 · 40 / 1 000 = 25,1 m/min.
Avance: vf = π · 200 · 40 · sen 3° · 0,9 = 25 133 · 0,05234 · 0,9 = 1 184 mm/min.
Tiempo en la muela: 100 ÷ 1 184 = 0,0845 min = 5,1 s.
Producción: 1 184 ÷ 50 = 23,7 piezas por minuto (piezas en fila, sin huecos).
Una inclinación mayor aumenta el avance y la producción pero reduce el tiempo de contacto y empeora el acabado.