¡Bienvenidos nuevamente al blog de Welectronic! En el curso de hidráulica ya estudiamos los fundamentos de presión, caudal y potencia (publicación 73), las bombas (74), los cilindros (75), las válvulas (76), los circuitos (77), el aceite hidráulico (78), su filtración (79), las mangueras (80) y los acumuladores (81). Hoy aplicamos todo eso a lo que de verdad se hace en una planta cuando una máquina falla: diagnosticar. La hoja 28 de la serie reúne las cuatro fallas más frecuentes (baja fuerza, movimiento lento, ruido y sobrecalentamiento), sus causas y las comprobaciones que las separan, y cierra con una secuencia de diagnóstico en cinco pasos. Iremos paso a paso: qué ley física explica cada síntoma, qué medir y dónde, cómo se distingue una cavitación de una aireación, por qué el calor es una pista y no solo un problema, y cómo evitar el error clásico de subir la válvula de alivio. Al final tendrás un laboratorio interactivo con once fallas, problemas resueltos y ejercicios propuestos.
Qué vas a aprender
- Por qué cada síntoma corresponde a una magnitud física: la fuerza depende de la presión (F = p·A) y la velocidad del caudal (v = Q/A).
- Las causas de la baja fuerza (alivio bajo o atascado, fugas internas, fricción) y la prueba de bloqueo que las separa.
- Las causas del movimiento lento, el rendimiento volumétrico de la bomba y cómo un balance de caudal encuentra la fuga.
- La diferencia entre cavitación y aireación, el vacuómetro en la succión y qué sonido tiene cada una.
- De dónde sale el calor (pérdidas = Δp · Q), cómo afecta a la viscosidad y a la vida del aceite.
- La secuencia de diagnóstico de cinco pasos, los puntos de medición de un circuito y la huella de cada falla.
- Por qué no se ajusta el alivio sin diagnóstico y cómo medir con seguridad.
- Un laboratorio interactivo: provoca once fallas, mide como un técnico y resuelve casos aleatorios.
Mapa visual del tema
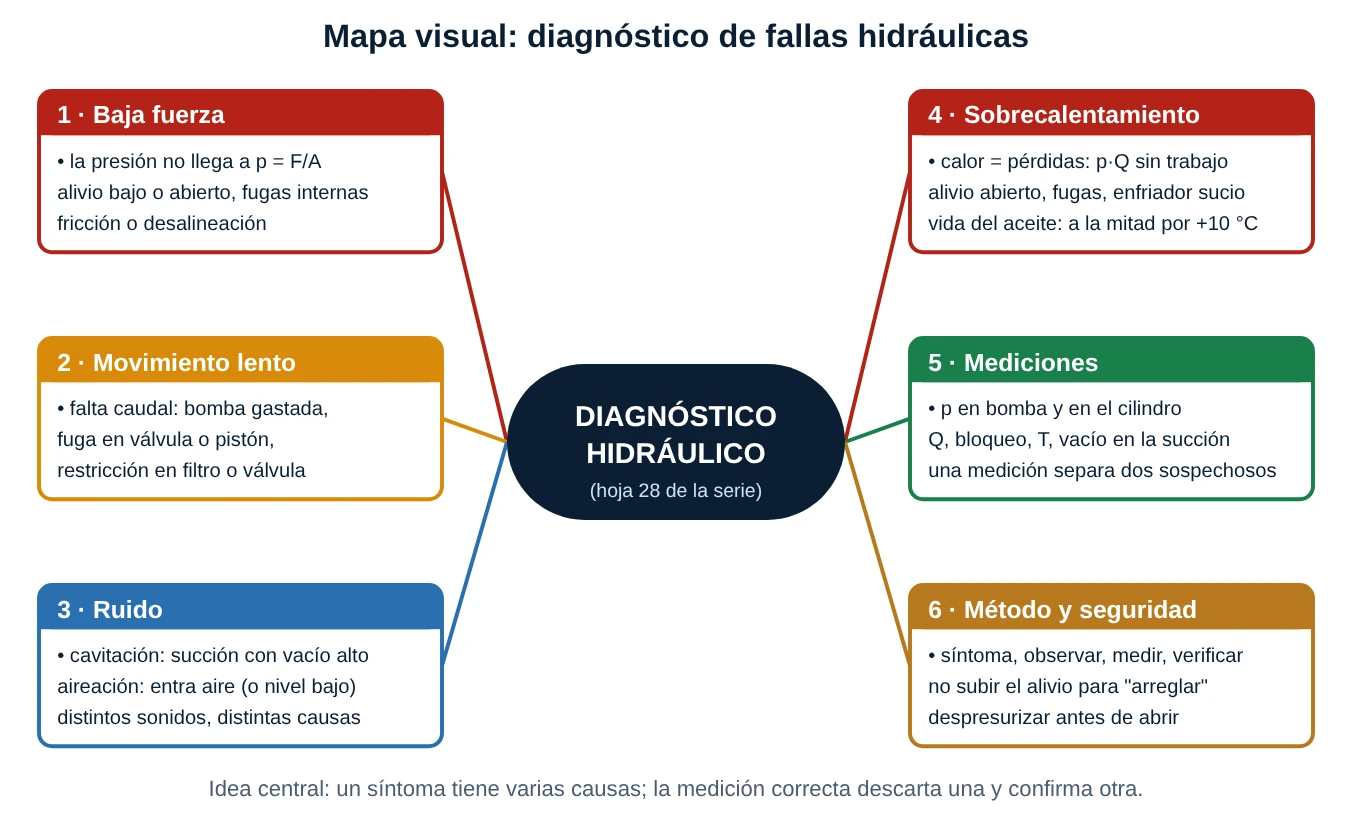
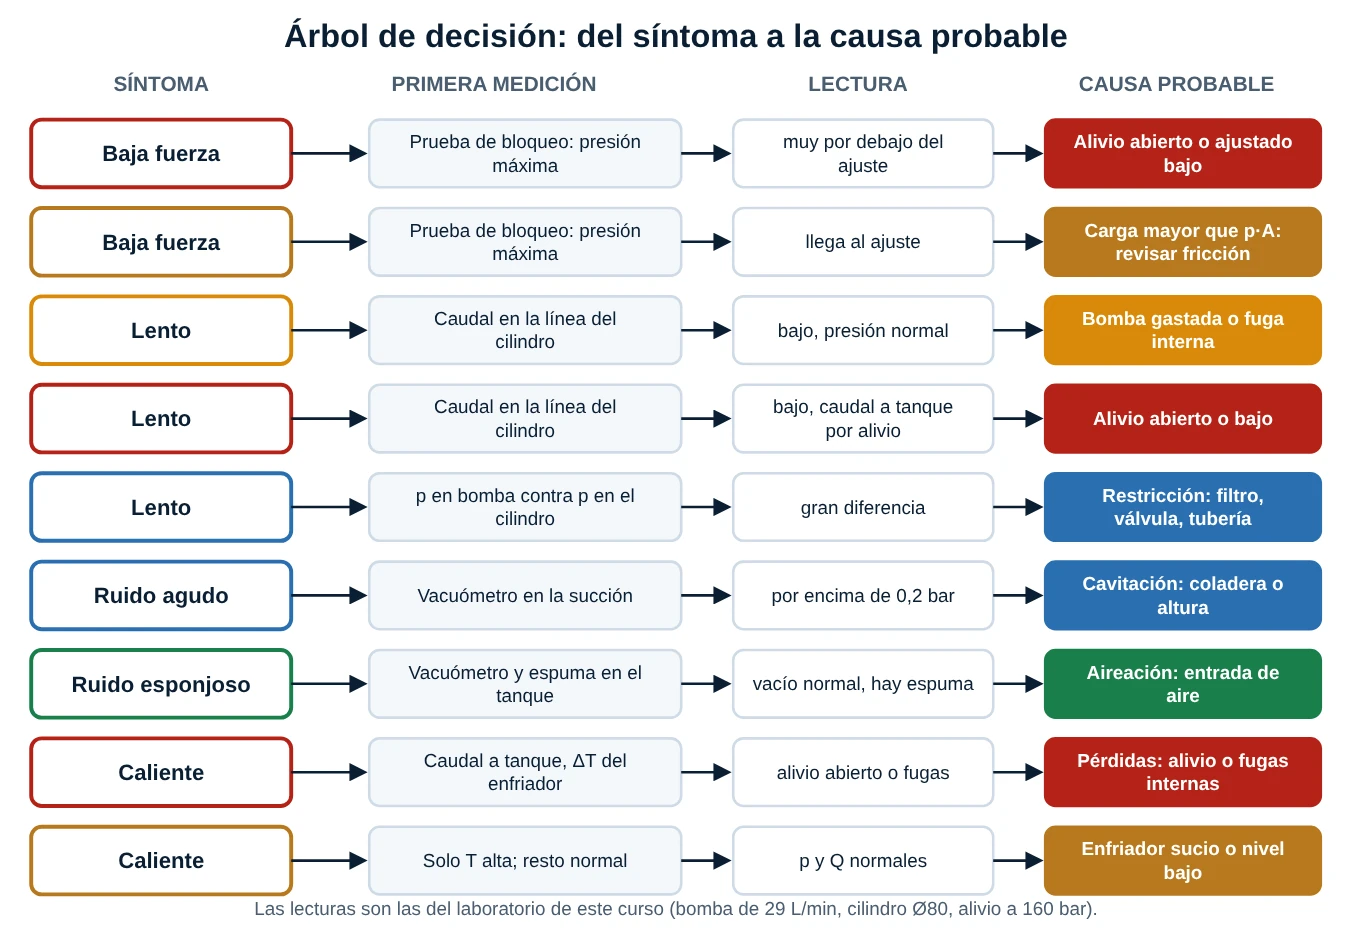
Léelo de izquierda a derecha y de arriba abajo: las cuatro primeras ramas son los cuatro síntomas de la hoja; la quinta, las mediciones que usaremos para separarlos; y la sexta, el método y la seguridad. La idea central es que un síntoma casi nunca tiene una sola causa, y que una medición bien elegida descarta una causa y confirma otra.
La base de todo: tres ideas
- La presión no se crea: es la resistencia al flujo. La bomba entrega caudal; la presión que marca el manómetro es lo que hace falta para que ese caudal venza la carga y las pérdidas. Por eso una presión baja casi siempre significa que el aceite encuentra una salida más fácil (alivio abierto, fuga) y una presión alta, que encuentra un obstáculo.
- La fuerza depende de la presión; la velocidad, del caudal. F = p · A y v = Q / A. Una falla de fuerza apunta al lado de la presión; una de velocidad, al lado del caudal.
- Toda energía hidráulica que no se convierte en trabajo se convierte en calor. La potencia perdida es P = Δp · Q (en kW: Δp[bar] · Q[L/min] / 600). Una caída de presión sin trabajo calienta el aceite: el calor delata dónde se pierde la energía.
Con estas tres ideas el diagnóstico deja de ser una lista de memoria y pasa a ser un razonamiento: ¿qué magnitud falla (presión, caudal o temperatura)? ¿Dónde se pierde? ¿Qué medición lo confirma?
1. Baja fuerza
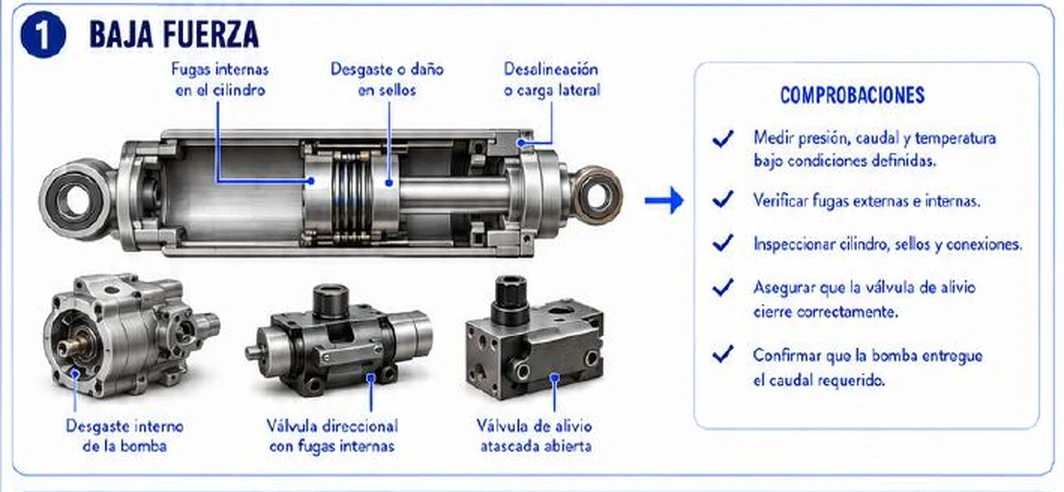
La ficha enumera seis causas y cinco comprobaciones. Para ordenarlas, recuerda que la fuerza del cilindro es F = p · A: si la fuerza es baja, o la presión no puede subir (porque el aceite escapa o el alivio abre antes) o la presión sube pero se pierde fuerza en el camino (fricción, carga lateral, sellos). Por ejemplo, un cilindro de Ø 80 mm (área de 50,27 cm²) con el alivio a 160 bar puede dar como máximo 160 · 50,27 / 100 = 80,4 kN. Si la prueba de bloqueo solo llega a 120 bar, la fuerza máxima es 60,3 kN, y una carga de 70 kN no se moverá.
1.1 Las tres familias de causas
| Familia | Qué pasa | Qué se ve en las mediciones |
|---|---|---|
| El alivio abre antes (atascado abierto o ajustado bajo) | El aceite se va a tanque antes de alcanzar la presión necesaria | Presión máxima baja y caudal a tanque por la descarga del alivio; tubería caliente y silbido |
| Fugas internas (bomba, válvula direccional, pistón del cilindro) | El caudal se desvía hacia retorno o hacia la otra cámara | La presión máxima baja poco, pero el caudal al cilindro cae; con el cilindro bloqueado sale aceite por la corredera o el pistón se desliza |
| Fricción, desalineación o carga lateral | La presión sube, pero parte de la fuerza se pierde en rozamientos | Presión alta en la bomba y en la entrada del cilindro, fuerza útil baja, vástago con marcas, temperatura alta |
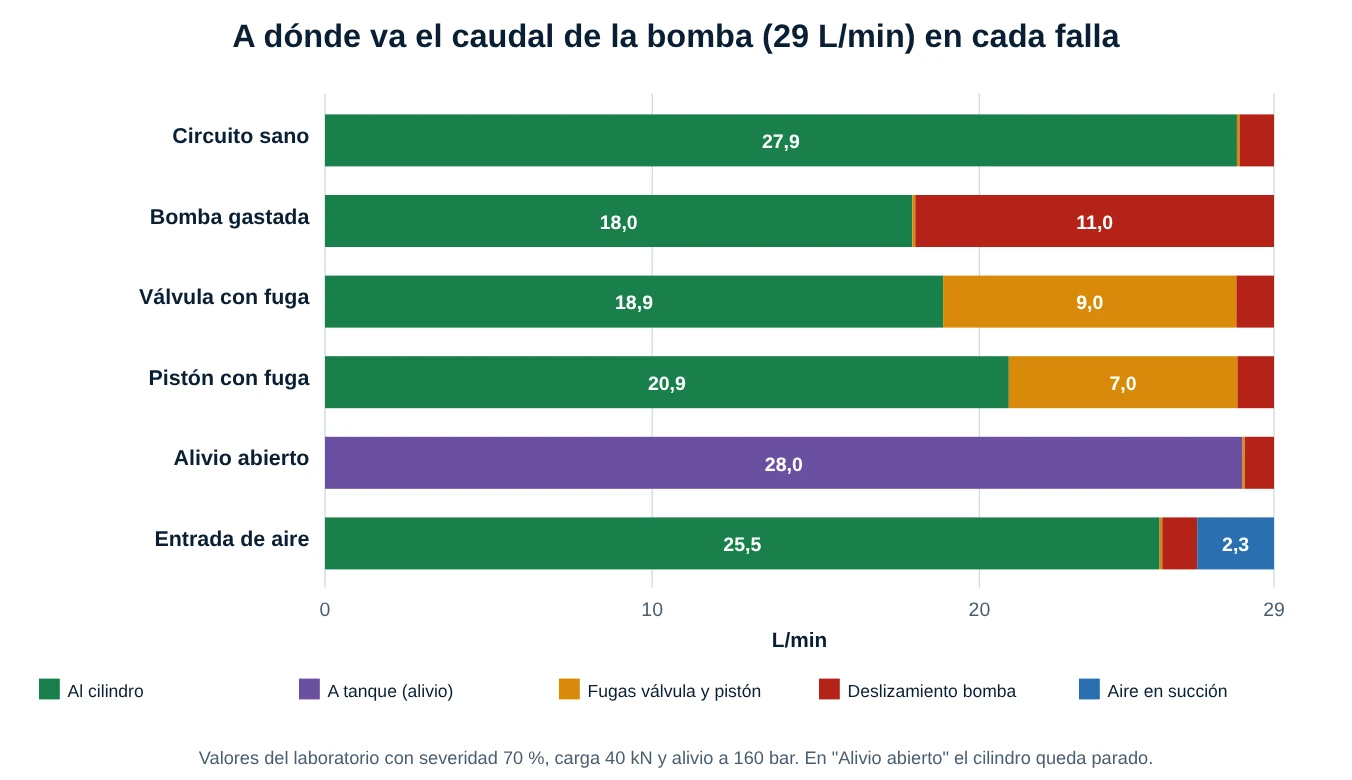
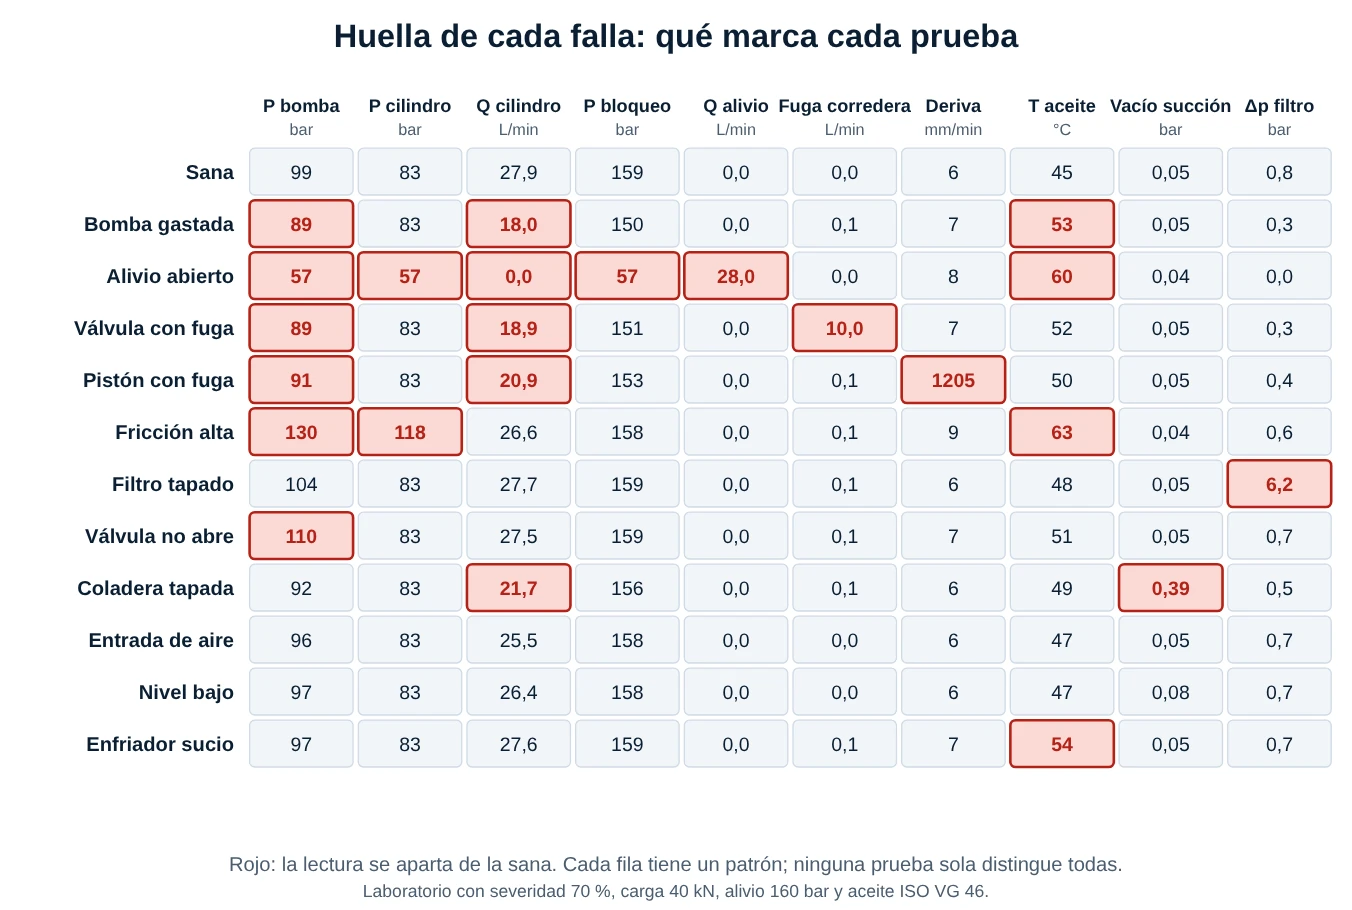
Corrección técnica 1 (la bomba gastada y la fuerza): la ficha pone el "desgaste interno de la bomba" entre las causas de baja fuerza. Con rigor, una bomba gastada pierde sobre todo caudal (su rendimiento volumétrico cae, porque aumenta el deslizamiento interno), de modo que lo que se nota primero es lentitud, no falta de fuerza. La fuerza solo se resiente si la fuga interna es tan grande que, a alta presión, la bomba ya no puede mantener el caudal que las demás fugas y el alivio necesitan. En el laboratorio de esta publicación, una bomba con desgaste del 70 % baja el caudal al cilindro de 27,9 a 18,0 L/min (un 36 %), pero la presión máxima casi no cambia (de 159 a 150 bar). Si el síntoma principal es falta de fuerza, sospecha antes del alivio, de las fugas del cilindro y de la fricción.
1.2 La prueba de bloqueo: la comprobación más informativa
La primera comprobación de la ficha ("medir presión, caudal y temperatura bajo condiciones definidas") se concreta en la prueba de bloqueo: se hace que el cilindro llegue al final de carrera, de modo que el aceite ya no pueda moverse y toda la bomba tenga que empujar contra el alivio. Entonces el manómetro debe leer exactamente el ajuste del alivio.
- Lee el ajuste (por ejemplo 160 bar): el alivio y la bomba están bien; la falta de fuerza viene de la carga: fricción, desalineación, un cilindro insuficiente o una presión de trabajo pedida mayor que la que da el alivio.
- Lee mucho menos: el aceite se escapa por algún lado. Se separa con una segunda medida: si hay caudal a tanque por el alivio (la tubería de descarga caliente), el alivio está atascado o mal ajustado; si no lo hay, la fuga es interna en la bomba, en la válvula o en el pistón.
La ficha dice "asegurar que la válvula de alivio cierre correctamente": es exactamente esto. Un alivio sano cierra por debajo del ajuste (empieza a abrir hacia el 90 % y evacúa todo el caudal al ajuste); uno atascado deja pasar aceite a presiones bajas.
1.3 La fricción y la carga lateral
Un cilindro mal alineado o con carga lateral sufre en las guías, el casquillo y los sellos: el vástago roza, los sellos se desgastan de un solo lado y aparece una resistencia que sube la presión sin que suba la fuerza útil. La señal típica es presión alta en el manómetro y marcas de rozamiento en el vástago. En el laboratorio, una fricción del 70 % lleva la presión de la bomba a 130 bar frente a 99 bar de un circuito sano, con el aceite unos 17 °C más caliente (63 contra 45 °C).
Fuga interna del pistón y deriva: un cilindro sano sostiene la carga; uno con sellos del pistón dañados se desliza solo. El caudal de fuga q a través del pistón se traduce en una velocidad de deriva v = q / A. Con 0,3 L/min de fuga y un área de 50,27 cm², el cilindro se mueve unos 6 cm cada minuto (ejercicio propuesto 2).
2. Movimiento lento
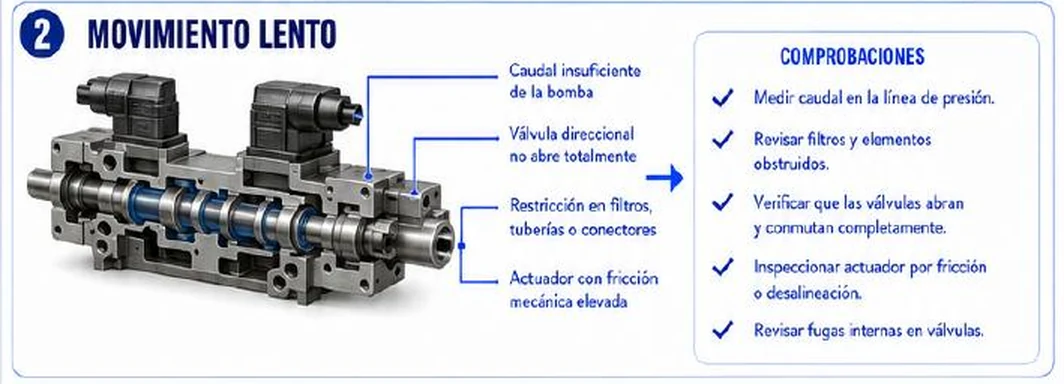
La velocidad del actuador es v = Q / A. Si la velocidad baja, o llega menos caudal al cilindro, o el área efectiva es mayor (algo poco frecuente), o hay una resistencia que frena. Y el caudal que llega al cilindro es lo que queda del caudal de la bomba después de restar las fugas: Q cilindro = Q bomba − Q alivio − Q fugas internas. Ese es el balance de caudal, y es la herramienta más potente para el movimiento lento.
2.1 El rendimiento volumétrico de la bomba
Una bomba de desplazamiento fijo de 20 cm³/rev a 1450 rpm entrega teóricamente 20 · 1450 / 1000 = 29 L/min. A presión, parte del aceite se desliza hacia la aspiración por los huelgos internos, así que el caudal real es menor. La relación se llama rendimiento volumétrico: ηv = Q real / Q teórico. Una bomba nueva suele estar por encima del 90 a 95 % a la presión nominal; al desgastarse baja. Si mides 24,65 L/min a 160 bar, ηv = 85 %, y el deslizamiento es 4,35 L/min. Es un indicador mucho mejor que "se oye bien".
La comprobación práctica de la ficha ("confirmar que la bomba entregue el caudal requerido") es justamente esto: medir con un caudalímetro, o comparar la corriente del motor con la que tenía cuando estaba nueva (si la bomba pierde caudal a presión, el motor trabaja menos).
2.2 Caudal que se pierde, y caudal que se frena
Mira el gráfico anterior. En el circuito sano casi todo el caudal llega al cilindro (27,9 de 29 L/min). Con una bomba gastada el caudal se pierde en la propia bomba (barra roja); con una válvula direccional o un pistón con fuga se pierde en la parte ámbar; con el alivio abierto, todo se va a tanque y el cilindro no se mueve; con entrada de aire la bomba mueve aire comprimible y entrega menos aceite. Cada barra tiene "firma" propia, y por eso una sola medición de caudal no basta: hay que medir también la presión y mirar el alivio y la corredera.
Corrección técnica 2 (restricciones y velocidad): la ficha cita la "restricción en filtros, tuberías o conectores" y los "filtros obstruidos" como causas de movimiento lento. Con una bomba de caudal fijo esto solo es cierto en parte: la bomba sigue entregando casi el mismo caudal y lo que sube es la presión en la bomba (y con ella el calor). El actuador solo se vuelve lento cuando la presión necesaria para vencer la restricción y la carga alcanza el ajuste del alivio, y entonces parte del caudal se va a tanque. En el laboratorio, un filtro casi tapado (severidad 70 %) sube la presión de la bomba de 99 a 104 bar y casi no cambia el caudal (27,7 L/min); una válvula direccional que no abre del todo la sube a 110 bar. Por eso el indicador del filtro y la comparación de las presiones en la bomba y en el cilindro son más reveladores que la velocidad.
2.3 Dónde se pierde la presión: P1 contra P2
Dos manómetros resuelven muchas dudas: uno justo a la salida de la bomba (P1) y otro a la entrada del cilindro (P2). En el circuito sano del laboratorio, P1 = 99 bar y P2 = 83 bar: los 16 bar de diferencia son las pérdidas normales de filtro, válvula y tubería. Si la diferencia crece mucho, hay una restricción entre ambos puntos (filtro, válvula que no abre del todo, tubería aplastada, conector estrecho). Si P1 y P2 son parecidas pero el cilindro no se mueve, el problema está en el actuador (fricción, carga lateral) o aguas arriba (alivio, bomba).
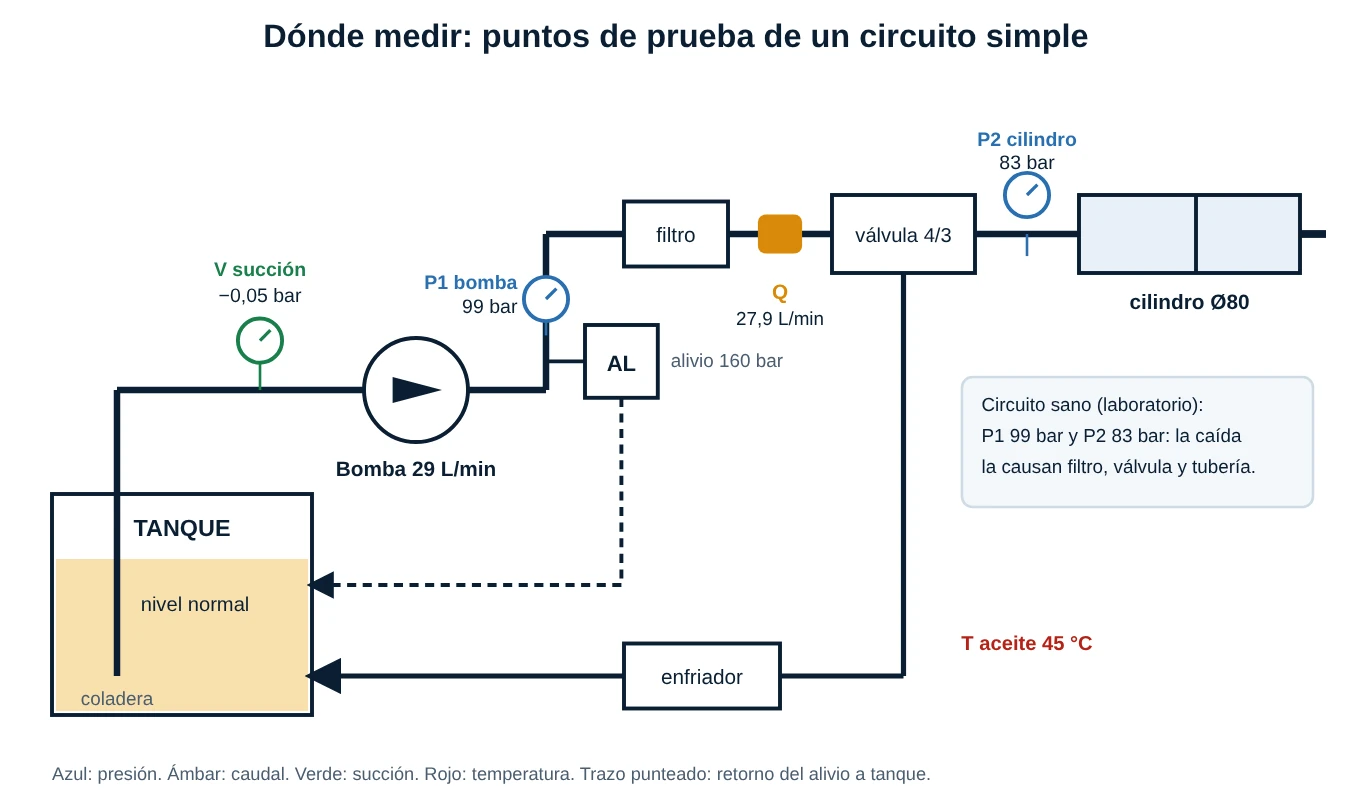
2.4 Un ejemplo completo de razonamiento
Una prensa con cilindro Ø 80 mm baja a 45 mm/s y debería bajar a 90. ¿Por qué? El caudal necesario para 90 mm/s es Q = v · A = 0,09 m/s · 50,27 cm² · 60 / 1000 = 27,1 L/min; el caudalímetro marca 14 L/min. Faltan 13 L/min. P1 = 100 bar y P2 = 85 bar, normales. Con el cilindro bloqueado, la presión llega a 150 bar (no a 160) y por la salida de la válvula direccional sale un chorro continuo a tanque. Conclusión: fuga interna en la corredera, que también explica el calor (pérdidas = 13 L/min × 100 bar / 600 = 2,2 kW). No es el filtro, no es el alivio y no es la bomba: cada medición eliminó una sospecha.
3. Ruido y cavitación
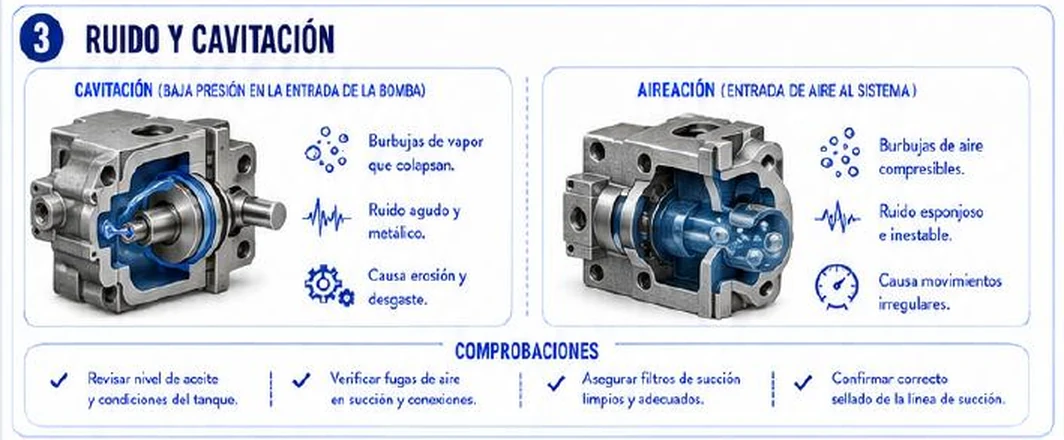
Una bomba hidráulica solo puede entregar el aceite que logra aspirar. El aceite no se "tira" hacia la bomba: lo empuja la presión atmosférica sobre el tanque (aproximadamente 1 bar absoluto) y la bomba solo necesita que, en su entrada, haya un poco menos de presión. Cuanto más difícil es aspirar (coladera sucia, mucha altura, tubo fino, aceite frío y espeso), más profundo es el vacío en la entrada. Cuando ese vacío es demasiado profundo, aparecen burbujas, y de ahí vienen los dos fenómenos de la ficha.
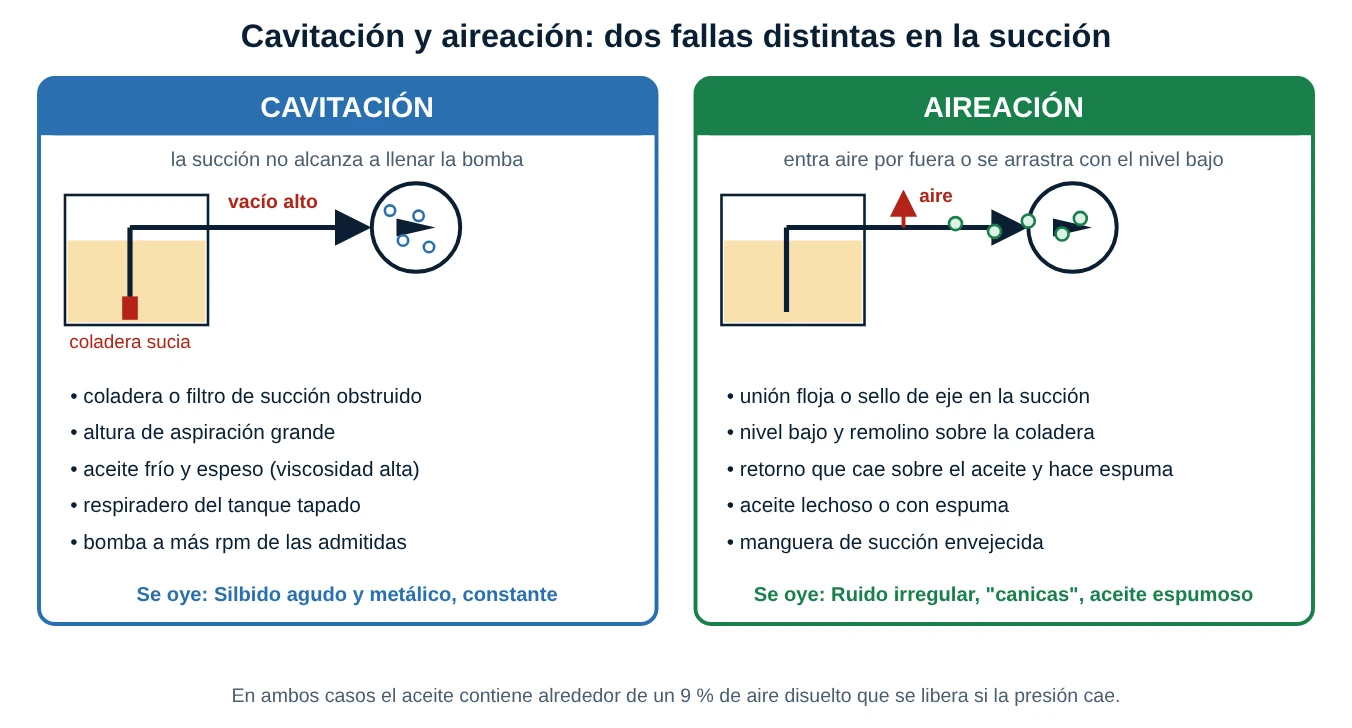
3.1 Cavitación: la succión no llena la bomba
Si en la entrada la presión cae por debajo de cierto valor, se forman burbujas de vapor y de gas (el aceite lleva disuelto alrededor de un 9 % de aire en volumen, que se libera al bajar la presión). Cuando esas burbujas llegan a la zona de alta presión de la bomba, colapsan violentamente contra las superficies metálicas, arrancando material microscópico: es la erosión de la ficha. El sonido es un silbido agudo y constante, casi metálico. Además, las burbujas ocupan volumen que debería ocupar aceite, así que el caudal baja.
Causas habituales: coladera o filtro de succión obstruido (la más común), respiradero del tanque tapado (el tanque no puede "respirar" y se crea vacío), altura de aspiración excesiva, tubería de succión demasiado estrecha o con muchas curvas, aceite frío y espeso en el arranque, bomba girando a más revoluciones de las permitidas, altitud elevada.
La medición: un vacuómetro en la entrada de la bomba. Como criterio típico, la entrada de una bomba de engranajes o de paletas debería quedar a no más de unos 0,2 bar de vacío (unos 150 mm Hg), con valores propios de cada fabricante. En el laboratorio, una coladera obstruida al 70 % lleva el vacío de 0,05 a 0,39 bar: por encima del límite, con ruido agudo.
3.2 Aireación: entra aire
En la aireación el aire entra desde fuera: por una unión floja o un sello de eje desgastado en la línea de succión, por una manguera envejecida, por un nivel de aceite tan bajo que se forma un remolino sobre la coladera, o por un retorno que cae sobre el aceite y lo bate. Las burbujas son de aire, compresibles: al llegar a la zona de presión se comprimen y se reducen, y el aceite espumoso hace que el cilindro se mueva a tirones. El sonido es más irregular, como grava o canicas dentro de la bomba, y el aceite sale lechoso o con espuma en el tanque. La diferencia práctica: en la cavitación el vacío es alto; en la aireación, el vacío puede ser normal.
3.3 Cómo distinguirlas
| Señal | Cavitación | Aireación |
|---|---|---|
| Origen del gas | El vapor y el gas disuelto se liberan al caer la presión | El aire entra desde fuera o se arrastra |
| Sonido | Silbido agudo, constante, metálico | Ruido irregular, "canicas", esponjoso |
| Vacuómetro en la succión | Alto (superior a unos 0,2 bar) | Normal o poco alterado |
| Aceite en el tanque | Normal | Espuma, aspecto lechoso |
| Efecto en el cilindro | Lento y débil | Movimientos irregulares, tirones |
| Daño | Erosión de bomba | Oxidación del aceite, desgaste, ruido, calor |
| Qué se revisa | Coladera, respiradero, altura, viscosidad, rpm | Uniones, sello de eje, nivel, retorno, mangueras |
Corrección técnica 3 (cavitación y aireación): la ficha las presenta juntas bajo "Ruido y cavitación" y describe la cavitación solo como "burbujas de vapor que colapsan". En los aceites hidráulicos la cavitación es en buena parte gaseosa (se libera el aire disuelto antes de que el aceite llegue a hervir), y aun así es cavitación; la aireación es un fenómeno distinto con causas y soluciones propias (aire que entra), y no se arregla con lo que arregla la cavitación. Tampoco es exacto que "esponjoso" describa siempre su sonido: muchas veces suena a canicas o grava. Y a la lista de comprobaciones de la ficha conviene añadir el respiradero del tanque, la viscosidad (aceite frío) y la velocidad de giro de la bomba.
3.4 Qué hacer
- Parar la bomba si el ruido es fuerte: la cavitación destruye la bomba en horas o días.
- Nivel: revisar el nivel de aceite (la ficha lo cita primero) y que no haya remolino sobre la coladera.
- Succión: limpiar o cambiar la coladera, comprobar que el respiradero no esté tapado, revisar la altura y el diámetro de la tubería (las líneas de succión se hacen grandes para mantener una velocidad baja, del orden de 1 m/s o menos).
- Aire: revisar uniones, abrazaderas, mangueras de succión y el sello del eje; una prueba sencilla es verter aceite sobre la unión sospechosa y ver si el ruido cambia, o usar un detector ultrasónico.
- Aceite frío: no cargar el sistema hasta que el aceite entre en su rango de viscosidad.
4. Sobrecalentamiento
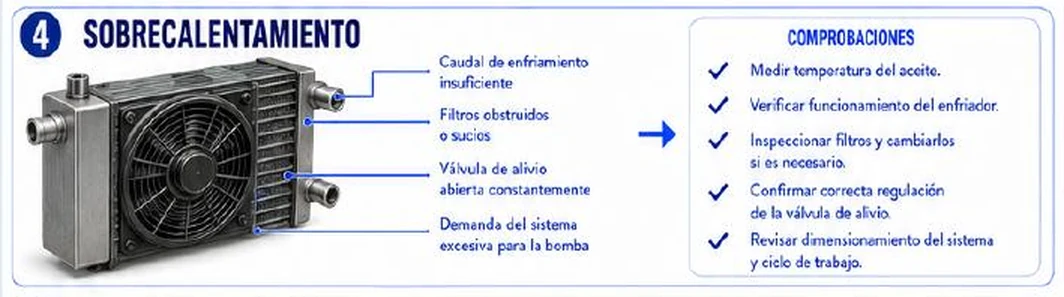
El aceite caliente no es una falla en sí misma: es el síntoma de una pérdida de energía. Toda la potencia que la bomba toma del motor se reparte entre trabajo útil (fuerza por velocidad) y calor. El calor, en kW, es:
Calor ≈ Pbomba − Pútil = Δp · Q / 600, con Δp en bar y Q en L/min.
Si todo el caudal de una bomba de 29 L/min pasa por un alivio a 160 bar, la potencia que se convierte en calor es 160 · 29 / 600 = 7,7 kW: como una estufa eléctrica grande dentro del tanque. Un circuito sano, con las mismas condiciones pero moviendo la carga, pierde solo 1,5 kW en el laboratorio.
4.1 Por qué sube la temperatura de equilibrio
El aceite se calienta hasta que el calor que sale (por las paredes del tanque, las tuberías y el enfriador) iguala al calor que entra. Si la capacidad de disipación es UA (en W/K), la temperatura de equilibrio es T = Tambiente + calor / UA. Con UA = 100 W/K y 7,7 kW de pérdida, el aceite tendería a 30 + 77 = 107 °C (por eso hay que parar antes). Con un enfriador sucio, UA baja y T sube sin que cambie nada más: es la única falla del laboratorio en que presión, caudal y vacío son normales y solo la temperatura está alta.
4.2 Por qué importa tanto la temperatura
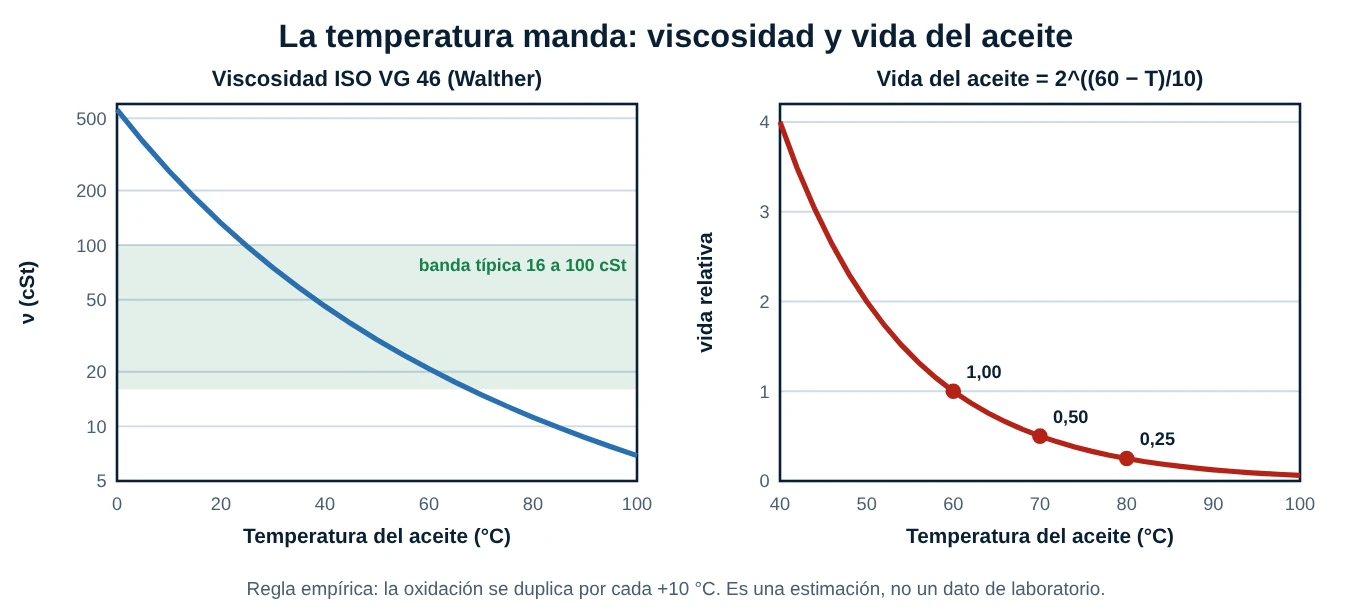
- Viscosidad: un ISO VG 46 tiene 46 cSt a 40 °C, pero solo unos 21 cSt a 60 °C y 11 cSt a 80 °C. Con aceite muy caliente, las fugas internas aumentan (más deslizamiento, menos rendimiento volumétrico), la película que protege las piezas se hace delgada y el desgaste crece. Con aceite frío ocurre lo contrario: la succión se dificulta y aparece la cavitación.
- Vida del aceite: la regla práctica dice que la oxidación se duplica por cada +10 °C; el aceite que dura 8000 horas a 60 °C duraría unas 2000 a 80 °C (ejercicio propuesto 4). Es una estimación, no una medida.
- Sellos y mangueras: los elastómeros se endurecen y agrietan con el calor sostenido.
- Un círculo vicioso: más calor, aceite más delgado, más fuga, más calor. Por eso conviene actuar pronto.
Como referencia habitual en la práctica, muchas instalaciones consideran normal una temperatura de aceite de 40 a 55 °C y vigilan por encima de 60 °C; el límite lo fija el fabricante y el aceite.
Corrección técnica 4 (el origen del calor): la ficha enumera cuatro causas, pero deja fuera la idea que las une. Un "caudal de enfriamiento insuficiente" no es una causa de calor sino una incapacidad de evacuarlo; los "filtros obstruidos" generan calor porque producen una caída de presión sin trabajo, pero un filtro tapado casi nunca es el mayor aportante; y la "demanda excesiva para la bomba" es ambigua. Lo que de verdad genera calor es toda caída de presión que no mueve una carga: el aceite que pasa por el alivio, las fugas internas, las restricciones y la fricción. Y a la lista de comprobaciones se deben añadir el enfriador sucio o el ventilador parado, el nivel de aceite bajo (menos volumen para disipar) y la viscosidad equivocada.
4.3 Cómo leer el calor
- Carcasa de la bomba mucho más caliente que el tanque: mucho deslizamiento interno (bomba gastada).
- Tubería de descarga del alivio caliente: el alivio está pasando aceite (atascado o ajustado bajo, o circuito siempre al límite).
- Retorno de la válvula direccional caliente con el cilindro parado: fuga interna en la corredera.
- Filtro o válvula calientes aguas arriba: caída de presión excesiva.
- Todo normal, pero el aceite caliente: enfriador, ventilador, nivel o ventilación del cuarto.
Una cámara termográfica (o simplemente un termómetro infrarrojo) convierte esta tabla en una inspección rápida y sin abrir nada: el calor dibuja el mapa de las pérdidas.
5. Secuencia de diagnóstico
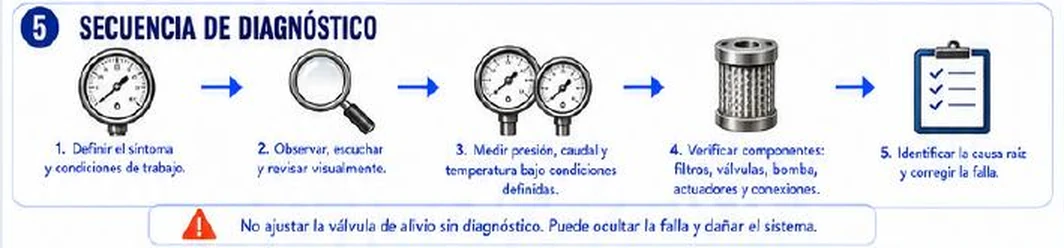
La parte más valiosa de la hoja es esta: cinco pasos que evitan cambiar piezas "por si acaso". Los explicamos con lo aprendido.
- Definir el síntoma y las condiciones de trabajo. ¿Qué falla exactamente (fuerza, velocidad, ruido, calor)? ¿Desde cuándo? ¿Siempre o solo en caliente, en un sentido de movimiento, con carga? Una frase concreta ("el cilindro baja a 45 mm/s y antes bajaba a 90, solo en caliente") ahorra horas. Pregunta al operador y revisa el historial.
- Observar, escuchar y revisar visualmente. Nivel y aspecto del aceite (espuma, color lechoso, olor a quemado), fugas externas, indicador del filtro, ruido, vibración, mangueras aplastadas, ventilador del enfriador. Con eso suele aparecer la causa o se descartan varias sin herramientas.
- Medir presión, caudal y temperatura bajo condiciones definidas. La palabra clave es definidas: las mediciones solo se comparan si se hacen con la misma carga, la misma temperatura de aceite y el mismo punto del ciclo. Apúntalas.
- Verificar componentes (filtros, válvulas, bomba, actuadores y conexiones), empezando por el más sospechoso y el más barato de comprobar: el filtro y el indicador antes que la bomba.
- Identificar la causa raíz y corregir. No basta con cambiar la pieza dañada: hay que saber por qué se dañó (aceite contaminado, aire, calor, desalineación) o volverá a pasar.
5.1 La huella de cada falla
Cada falla deja un patrón de lecturas. La matriz siguiente reúne las diez pruebas del laboratorio para las once fallas (con severidad del 70 %); en rojo, las lecturas que se apartan del circuito sano. Fíjate en que ninguna prueba sola distingue todas las fallas, pero dos o tres pruebas bien elegidas sí: por ejemplo, el filtro tapado es la única fila con Δp alto; la coladera tapada, la única con el vacío en rojo; el enfriador sucio, la única con solo la temperatura alta.
5.2 Un orden eficiente de pruebas
- Mirar y escuchar (gratis): resuelve la cavitación, la aireación y el nivel bajo.
- Temperatura (termómetro infrarrojo): ubica el calor y separa la bomba, el alivio, la corredera y el enfriador.
- Presión de bloqueo (manómetro): separa las fallas de presión (alivio, fugas) de las de carga (fricción).
- Caudal (caudalímetro): confirma la lentitud y distingue entre bomba y fuga aguas abajo.
- P1 contra P2: localiza una restricción.
- Vacuómetro e indicadores (filtro): cierran el diagnóstico de succión y filtración.
Corrección técnica 5 (la advertencia sobre el alivio): la ficha advierte "no ajustar la válvula de alivio sin diagnóstico, puede ocultar la falla y dañar el sistema". Es una advertencia correcta, y conviene completarla: comprobar el ajuste del alivio con un manómetro es parte del diagnóstico (y una de las comprobaciones de la hoja); lo que nunca se hace es subir el ajuste por encima de la presión nominal de los componentes para compensar una falta de fuerza. Un alivio subido oculta la falla (por ejemplo, una bomba gastada que ya no llega a presión), sobrecarga mangueras, sellos y acumuladores, y empeora el calor. Cualquier cambio de ajuste se hace con el manómetro conectado, sobre la presión máxima de diseño y registrando el valor anterior.
6. Recomendación técnica
Cuatro mensajes: un diagnóstico preciso evita reparaciones innecesarias; las mediciones se hacen bajo condiciones definidas y seguras; se mantienen registros de fallas y acciones; y limpieza, filtrado y mantenimiento preventivo son la clave. Los desarrollamos.
6.1 Medir de forma segura
- Aísla y despresuriza antes de conectar un manómetro, caudalímetro o conector de prueba (como aprendimos en acumuladores: ¡cuidado con el falso cero en circuitos con acumulador!).
- Usa instrumentos con rango adecuado (un manómetro de 600 bar mide mal 5 bar; uno de 100 bar se daña a 160) y racores de medición con alivio.
- Nunca busques una fuga con la mano: un chorro de aceite a alta presión puede inyectarse bajo la piel. Usa cartón o una pantalla.
- Un caudalímetro en serie con carga debe protegerse con un alivio aguas arriba para no sobrepresionar el circuito de prueba.
- En la prueba de bloqueo, no la prolongues: el alivio calienta rápido el aceite y puede dañar la bomba si se mantiene.
- Equipo de protección: gafas, guantes y ropa que no se enganche, además del bloqueo de energías (LOTO).
6.2 Registrar para comparar
Una medición aislada dice poco; una medición comparada con su referencia lo dice todo. En una máquina nueva o recién reparada, anota la presión de trabajo, la de bloqueo, el caudal, la temperatura de régimen, la corriente del motor y el ruido (o la vibración). Cada seis meses repite y compara: la deriva de una variable anuncia la falla antes de que pare la línea. Esta es la base del mantenimiento predictivo.
6.3 Prevenir: limpieza, filtrado y aceite
La mayoría de las fallas de esta hoja nace de tres causas evitables: contaminación (filtros, coladeras, partículas que rayan y atascan las válvulas), aire y agua (aireación, oxidación) y calor. Un aceite limpio, a la temperatura y con la viscosidad correctas, y un filtro que se cambia por indicador, evitan más paradas que cualquier herramienta de diagnóstico. Lo vimos en las publicaciones 78 (aceites) y 79 (filtración).
7. Procedimientos paso a paso
7.1 Prueba de bloqueo (comprobar el alivio y la presión máxima)
- Conecta un manómetro en la salida de la bomba, con rango por encima del ajuste del alivio.
- Con el aceite a temperatura de trabajo, avanza el cilindro hasta el final de carrera (o bloquea el actuador con un tope seguro).
- Lee la presión: en pocos segundos, y retira la orden.
- Compara con el ajuste: igual (alivio y bomba bien) o menor (aceite escapando).
- Si es menor, comprueba por separado: caudal a tanque por la descarga del alivio, retorno de la corredera, deriva del cilindro.
7.2 Medir el caudal real de la bomba
- Instala el caudalímetro (con su válvula de carga) en serie a la salida de la bomba, con el alivio protegiendo aguas arriba.
- Con la válvula de carga abierta, anota el caudal casi sin carga (la referencia de la bomba).
- Cierra poco a poco hasta la presión nominal y anota el caudal a esa presión.
- Calcula ηv = Q(presión) / Q(sin carga). Si cae más de unos 10 a 15 puntos respecto de la referencia o de lo que indica el fabricante, la bomba está desgastada.
7.3 Encontrar una entrada de aire
- Con la máquina parada, revisa el nivel, las abrazaderas y la manguera de succión.
- Arranca y oye: ¿ruido irregular? Aplica aceite limpio sobre cada unión sospechosa y escucha si el ruido cambia.
- Revisa el sello del eje de la bomba (espuma de afeitar alrededor: si se forman burbujas, entra aire).
- Mira el aceite del tanque: espuma, color lechoso y un retorno que cae sobre el aceite en lugar de ir por debajo del nivel.
- Corrige y deja funcionar 15 a 30 minutos: el aire disuelto tarda en salir.
8. Casos reales de planta
Los casos siguientes son ilustrativos: reúnen situaciones típicas de planta, redactadas para enseñar, y no corresponden a registros de una instalación concreta.
Caso 1 (ilustrativo) · La prensa que "no tenía fuerza" y el alivio subido
Una prensa no llegaba a 70 kN. Alguien subió el ajuste del alivio de 160 a 190 bar y funcionó una semana; después empezaron a reventar mangueras y el aceite llegó a 70 °C. La prueba de bloqueo mostró que el alivio nunca había llegado a 160: la bomba tenía un 70 % de desgaste y no podía mantener presión. Lección: subir el alivio ocultó la bomba gastada y sobrecargó el circuito; se cambió la bomba, se devolvió el alivio a 160 bar y se registraron las lecturas.
Caso 2 (ilustrativo) · El silbido de los lunes
Una unidad silbaba las mañanas frías y callaba al calentar. El vacuómetro mostraba 0,35 bar en frío y 0,12 en caliente. La coladera estaba parcialmente obstruida y, con el aceite espeso, el vacío superaba el límite. Lección: la cavitación en frío indica una restricción en la succión que el aceite caliente disimula; se limpió la coladera y se permitió el calentamiento antes de cargar.
Caso 3 (ilustrativo) · Aceite lechoso y tirones
Un cilindro se movía a tirones y el aceite del tanque estaba espumoso. El vacuómetro marcaba un valor normal (0,05 bar). El ruido era de grava. Una unión floja de la línea de succión, apenas visible, dejaba entrar aire. Al apretarla y cambiar la junta, todo se normalizó. Lección: con vacío normal y espuma, la sospecha es aire que entra, no coladera sucia.
Caso 4 (ilustrativo) · Todo normal, pero 68 °C
Presión, caudal, vacío y ruido eran normales, pero el aceite llegaba a 68 °C en verano. El panel del enfriador estaba cubierto de polvo y grasa. Se lavó y la temperatura bajó a 50 °C. Lección: si solo la temperatura está alta, el problema es de disipación y no de pérdidas.
9. Errores comunes que conviene evitar
- Subir el alivio para compensar la falta de fuerza o de velocidad.
- Cambiar la bomba primero: es el componente más caro y muchas veces el menos culpable.
- Medir sin condiciones definidas (aceite frío una vez y caliente otra, con carga y sin carga).
- Confundir cavitación con aireación y limpiar la coladera cuando lo que falla es una unión.
- Ignorar el respiradero del tanque y el nivel.
- No registrar las lecturas: sin referencia, cualquier valor "parece normal".
- Cambiar varias piezas a la vez: la falla desaparece y nadie sabe por qué.
- Prolongar la prueba de bloqueo: calienta el aceite y daña la bomba.
- Tocar un chorro a mano o abrir un circuito sin despresurizar.
10. Resumen rápido (cheat-sheet)
| Síntoma | Magnitud | Primera medida | Sospechas principales |
|---|---|---|---|
| Baja fuerza | Presión (F = p·A) | Presión de bloqueo | Alivio bajo o abierto · fugas internas · fricción |
| Movimiento lento | Caudal (v = Q/A) | Caudal al cilindro y P1 contra P2 | Bomba gastada · fuga en válvula o pistón · restricción · aire |
| Ruido agudo | Vacío en la succión | Vacuómetro | Coladera, altura, respiradero, aceite frío |
| Ruido irregular | Aire | Espuma y nivel | Unión floja, sello de eje, nivel bajo |
| Sobrecalentamiento | Pérdidas (Δp·Q) | Calor por zonas | Alivio, fugas, restricción, enfriador, nivel |
| Siempre | Método | Síntoma, observar, medir, verificar, causa raíz | No subir el alivio; despresurizar antes de abrir |
Glosario breve
- Cavitación: formación y colapso de burbujas por baja presión en la succión.
- Aireación: entrada de aire al aceite, que forma burbujas compresibles y espuma.
- Vacuómetro: manómetro de vacío en la entrada de la bomba.
- Rendimiento volumétrico (ηv): caudal real entre caudal teórico de la bomba.
- Deslizamiento (slip): caudal que se escapa por dentro de la bomba hacia la aspiración.
- Prueba de bloqueo: medir la presión con el actuador detenido en el final de carrera.
- Balance de caudal: reparto del caudal de la bomba entre actuador, alivio y fugas.
- Deriva: movimiento lento de un cilindro que debería estar detenido, por fuga en el pistón.
- Viscosidad (cSt): resistencia del aceite a fluir; cae al subir la temperatura.
- Causa raíz: motivo de fondo por el que se dañó una pieza.
Normas y datos a validar
- El límite de vacío en la succión (≈ 0,2 bar, unos 150 mm Hg) es un valor típico para bombas de engranajes y paletas; cada fabricante fija el suyo, y puede ser más bajo en bombas de pistones. Validar con la hoja de la bomba.
- La velocidad en la línea de succión (≈ 1 m/s o menos) y los rangos de viscosidad de la bomba (16 a 100 cSt como banda típica) son criterios usuales de catálogo; validar con el fabricante.
- Los límites de temperatura (40 a 55 °C como funcionamiento normal; vigilancia por encima de 60 °C) dependen del aceite, de los sellos y del equipo.
- La regla de vida del aceite a la mitad por cada +10 °C es una estimación general (tipo Arrhenius); la vida real depende del aceite, del agua, de las partículas y del aire.
- El aire disuelto en el aceite (≈ 9 % en volumen a presión atmosférica) es un valor típico de aceites minerales.
- El rendimiento volumétrico de bombas nuevas (≈ 90 a 95 %) y el umbral de reemplazo dependen del tipo de bomba y del fabricante; la fuga de una bomba de caudal variable por el drenaje de carcasa suele ser de pocos por ciento.
- Las normas de seguridad aplicables (por ejemplo ISO 4413 para sistemas hidráulicos, y el bloqueo de energías de la planta) deben consultarse en su última versión.
- Los valores del laboratorio (29 L/min, Ø 80, alivio a 160 bar, UA = 100 W/K) son un modelo didáctico simplificado: no sustituyen la medición en una máquina real.
- El número impreso al pie de la ficha (78) es el de la página del libro; en la serie del blog es la hoja 28.
11. Laboratorio de diagnóstico hidráulico
El laboratorio tiene dos modos. En el Laboratorio de fallas eliges una de las once fallas (desgaste de la bomba, alivio atascado, fuga de la válvula, fuga del pistón, fricción, filtro obstruido, válvula que no abre, coladera obstruida, entrada de aire, nivel bajo y enfriador sucio), regulas su severidad, la carga del cilindro, el ajuste del alivio y la temperatura ambiente, y ves el circuito animado junto con los síntomas y las lecturas calculadas. En el Reto de diagnóstico aparece un caso aleatorio: tú eliges qué pruebas hacer (manómetros, caudalímetro, prueba de bloqueo, caudal por el alivio, fuga de la corredera, deriva, temperatura, vacuómetro, filtro, inspección) y propones la causa; ganas más puntos con menos pruebas. Prueba esto:
- Activa Alivio atascado abierto: el cilindro se detiene, la presión queda en unos 57 bar y todo el caudal (28 L/min) se va a tanque. Observa la temperatura.
- Pasa a Desgaste de la bomba y sube la severidad: baja el caudal al cilindro (movimiento lento) mientras la presión de bloqueo casi no cambia. Compara con la corrección 1.
- Prueba Coladera obstruida y Entrada de aire: en la primera sube el vacuómetro; en la segunda no. Ese es el desempate entre cavitación y aireación.
- Con Enfriador sucio verás que solo la temperatura se aparta. Activa el arranque en frío para ver cómo la viscosidad cambia las lecturas.
- Entra al Reto: intenta resolver cinco casos con tres pruebas o menos.
Qué hace el modelo: un circuito en régimen permanente con bomba de caudal fijo de 29 L/min (20 cm³ y 1450 rpm), alivio, filtro, válvula direccional, cilindro Ø 80/45 y enfriador; el equilibrio de presiones se resuelve numéricamente: presión de la bomba = presión de carga (100·F/A) + fricción + pérdidas de línea (proporcionales al cuadrado del caudal); el caudal al cilindro es el de la bomba menos el deslizamiento, el alivio y las fugas; el calor es el trabajo de la bomba menos el útil, y la temperatura de equilibrio se obtiene con la viscosidad de Walther; el vacío en la succión incluye altura, coladera y viscosidad (cavitación si supera 0,2 bar). Es un modelo didáctico y simplificado: no incluye transitorios, efectos de compresibilidad ni el comportamiento de una bomba concreta, y los umbrales son típicos. No sustituye la medición en la máquina ni las hojas del fabricante.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
(a) Qteórico = 20 · 1450 / 1000 = 29,0 L/min.
(b) ηv = 24,65 / 29 = 0,85 (85 %); deslizamiento = 29 − 24,65 = 4,35 L/min. Una bomba sana tendría cerca del 95 % a esa presión: está desgastada.
(c) A = π · 0,08² / 4 = 50,27 cm². v = Q / A = 24,65 · 1000 / 60 / 50,27 = 8,17 cm/s = 81,7 mm/s (con 29 L/min sería 96,1 mm/s).
Solución:
(a) F = p · A = 120 · 10⁵ · 50,27 · 10⁻⁴ = 60 318 N = 60,3 kN (con 160 bar serían 80,4 kN).
(b) p = F / A = 70 000 / 50,27 · 10⁻⁴ = 13,93 · 10⁶ Pa = 139,3 bar.
(c) Con 160 bar la carga se movería (139,3 < 160), pero hoy el sistema no pasa de 120 bar: el aceite se escapa (alivio atascado, ajustado bajo, o fuga interna importante). No se sube el alivio: se mide el caudal por la descarga del alivio y la fuga de la corredera para localizar la salida.
Solución:
(a) P = Δp · Q / 600 = 160 · 29 / 600 = 7,73 kW.
(b) Masa = 100 · 0,87 = 87 kg; capacidad térmica = 87 · 1,9 = 165,3 kJ/K. Ritmo = 7,73 / 165,3 = 0,0468 K/s = 2,81 K/min. Tiempo para 30 K = 30 / 2,81 ≈ 10,7 min.
(c) ΔT = 7730 W / 100 W/K = 77,3 K, así que T = 30 + 77,3 ≈ 107 °C. Mucho más allá de lo admisible: un alivio abierto en continuo no se puede tolerar.
Solución:
(a) v = Q / A = (29 · 10⁻³ / 60) / (π · 0,025² / 4) = 4,833 · 10⁻⁴ / 4,909 · 10⁻⁴ = 0,98 m/s (aceptable, por debajo de 1 m/s).
(b) Presión por altura = ρ · g · h = 870 · 9,81 · 0,3 = 2560 Pa = 0,0256 bar. Vacío = 0,0256 + 0,2 = 0,226 bar, por encima de 0,2 bar: hay riesgo de cavitación.
(c) Pérdida admisible = 0,2 − 0,0256 = 0,174 bar. Con la coladera sucia (0,2 bar) se supera; hay que limpiarla o bajar la bomba.
Solución:
Umbrales: 0,8 · 160 = 128 bar y 0,8 · 29 = 23,2 L/min.
A) vacío 0,05 < 0,2 ; Δp = 99 − 83 = 16 bar (< 20) ; 99 < 128 pero 27,9 > 23,2 ; 45 °C < 60 °C → sin sospechas: sistema sano.
B) Δp = 130 − 95 = 35 bar > 20 ; 130 > 128 (no hay fuga) ; resto normal → restricción entre bomba y cilindro.
C) Δp = 0 ; 90 < 128 y 18 < 23,2 → fuga interna o bomba gastada.
D) vacío 0,39 > 0,2 → cavitación (revisar coladera, altura y viscosidad) ; además 92 < 128 y 21,7 < 23,2 → también cumple la regla de la fuga interna.
Fíjate en el caso D: la cavitación también baja el caudal, así que la regla de la fuga interna también se activa. Un diagnóstico por reglas solo lista sospechas; el vacuómetro desempata. Es la misma lógica que seguimos en la teoría: ninguna medición sola basta.