¡Bienvenidos nuevamente al blog de Welectronic! En el curso de hidráulica ya estudiamos los fundamentos de presión, caudal y potencia (publicación 73), las bombas (74), los cilindros (75), las válvulas (76), los circuitos (77), el aceite hidráulico (78), su filtración (79), las mangueras (80), los acumuladores (81), el diagnóstico de fallas (82) y las unidades hidráulicas con su mantenimiento preventivo (83). Hoy damos un paso al lado, hacia un sistema que comparte con la hidráulica casi todo su vocabulario (bomba, depósito, válvula de alivio, líneas, presión, caudal, dosificación) y que decide la vida de los rodamientos y las guías de toda la máquina: la lubricación centralizada. La hoja 30 de la serie recorre los tipos de sistemas, la bomba y el depósito, los distribuidores y las líneas, la verificación del suministro y las fallas con su mantenimiento. Aquí la ampliamos con la lógica de cada sistema, el cálculo de dosis y autonomía, procedimientos paso a paso, correcciones a la ficha, casos de planta y un laboratorio interactivo con el que podrás obstruir un punto y ver qué pasa en cada tipo de sistema, dimensionar un plan de lubricación y comparar lo que ven el manómetro y el sensor de ciclo en siete fallas.
Qué vas a aprender
- Por qué se centraliza la lubricación y qué problemas de la lubricación manual resuelve.
- Los tres tipos de sistema de la hoja: línea simple (resistencia e inyectores), línea doble y progresivo; cómo trabaja cada uno y qué pasa en cada uno cuando un punto se obstruye.
- La bomba y el depósito: sus partes, los tipos de bomba, el grado NLGI, la compatibilidad de grasas y la válvula de alivio.
- El distribuidor progresivo por dentro: la secuencia de pistones, la dosis por salida, las salidas combinadas y los bloques maestro y secundario.
- Las líneas y conexiones: tubo rígido, inoxidable y manguera, el volumen de la línea y por qué importa.
- La verificación del suministro: qué dice y qué no dice el manómetro, el indicador y el sensor de ciclo, las alarmas.
- El cálculo de dosis, consumo diario y autonomía del depósito, con una dosis de partida para un rodamiento.
- Las fallas y el mantenimiento preventivo, con un árbol de diagnóstico y el procedimiento para hallar una salida obstruida.
- Un laboratorio interactivo con tres mesas: sistemas y obstrucción, dosis y autonomía, verificación y fallas.
Mapa visual del tema
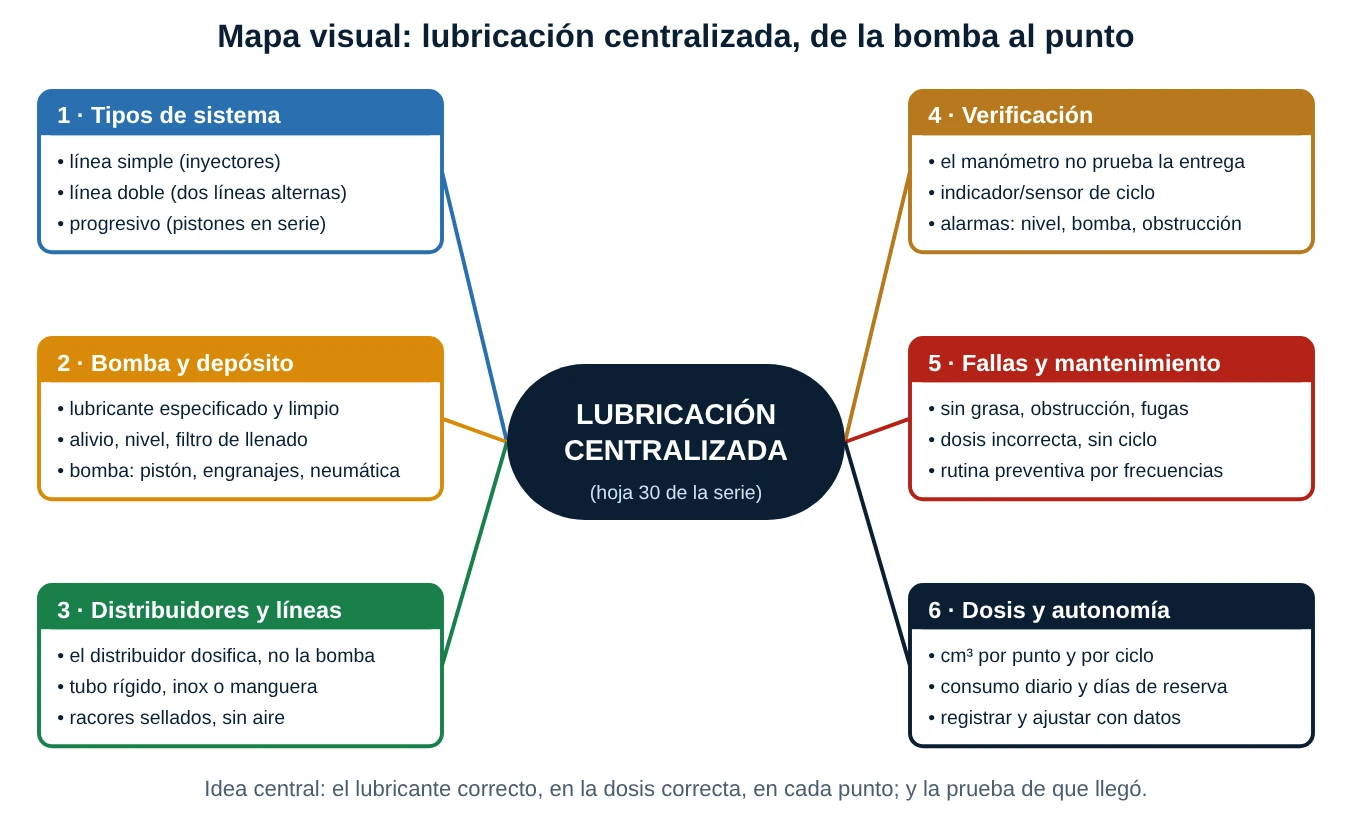
Las cinco primeras ramas son las cinco secciones de la hoja; la sexta, dosis y autonomía, es la parte de números que la ficha da por supuesta y que aquí desarrollamos, porque un sistema centralizado bien montado pero mal dosificado sigue lubricando mal.
La base de todo: tres ideas
- Centralizar no es lubricar más: es lubricar con regularidad. Un sistema entrega pequeñas dosis exactas a intervalos fijos, con la máquina en marcha y sin que nadie se acerque a las partes móviles. La clave no es el volumen total, sino que cada punto reciba su dosis.
- La bomba empuja; el distribuidor o el dosificador dosifica. La bomba entrega caudal y presión; quien decide cuánto sale por cada punto es el distribuidor progresivo, el inyector o la válvula dosificadora. Confundir ambas funciones lleva a "ajustar" donde no se puede.
- Que haya presión no significa que haya lubricante en el punto. Es la frase final del apartado 4 de la hoja, y es la más importante de todas. Un sistema se verifica contando ciclos y mirando salidas, no solo mirando el manómetro.
Con estas ideas, cada componente se convierte en una pregunta: ¿quién dosifica aquí? ¿Cómo sé que esta dosis llegó? ¿Qué pasa con el resto si este punto se obstruye?
1. Tipos de sistemas
1.1 Por qué centralizar
Lubricar a mano con una pistola de grasa tiene tres problemas que ninguna disciplina resuelve del todo. El primero es la regularidad: los puntos se engrasan "cuando se pasa", con dosis que van de cero a exceso. El segundo es el acceso: los puntos altos, detrás de guardas o junto a partes móviles obligan a trabajar en riesgo o a parar la máquina. El tercero es la dosis: demasiada grasa en un rodamiento aumenta la fricción y la temperatura y daña los sellos; muy poca deja la película de aceite sin reposición. Las cifras que suelen citarse indican que la lubricación inadecuada es una de las causas principales de falla prematura de rodamientos (se menciona con frecuencia un orden de un tercio de los casos; es un dato de fabricante que conviene validar). Un sistema centralizado convierte la lubricación en un proceso programado, repetible y verificable.
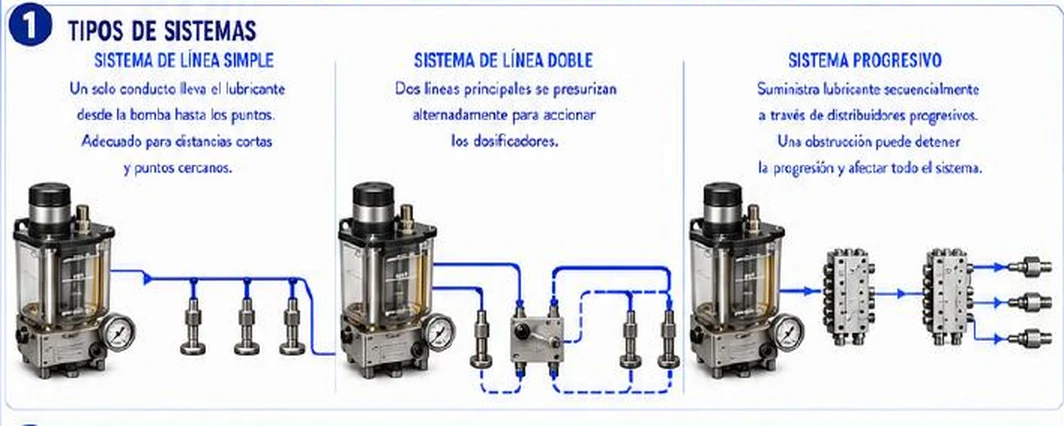
Los sistemas se agrupan por su topología: cómo se reparte el lubricante desde la bomba hasta los puntos. La ficha muestra tres.
1.2 Sistema de línea simple
Un único conducto lleva el lubricante desde la bomba hasta todos los dosificadores, que están conectados en paralelo. En la práctica la familia tiene dos ramas. Los sistemas de resistencia (para aceite) reparten el caudal con restricciones calibradas y trabajan a presiones bajas, del orden de 7 a 17 bar. Los de inyectores usan un pequeño pistón por punto que se carga con la presión de la línea y descarga una dosis fija al aliviarse la presión; admiten aceite y grasa de hasta NLGI 2, y la presión de línea puede llegar a cientos de bar.
El ciclo de un sistema de inyectores tiene tres fases que conviene tener claras: (1) la bomba presuriza la línea hasta la presión de disparo; (2) cada inyector descarga su dosis al punto; (3) la línea se ventea hacia el depósito (con una válvula de venteo), y un resorte repone el pistón del inyector. Sin ese venteo el inyector no puede reiniciarse.
1.3 Sistema de línea doble
Dos líneas principales se presurizan alternadamente: mientras una está con presión, la otra está conectada al depósito. Cada punto tiene una válvula dosificadora conectada a ambas líneas: con la línea 1 presurizada carga su cámara y con la línea 2 la descarga hacia el punto, y viceversa. Un inversor (válvula de cambio) alterna las líneas cuando la presión alcanza un valor de fin de línea, medido con un presostato. Es el sistema de las instalaciones grandes: cientos de puntos y distancias de cientos de metros, con grasas hasta NLGI 2 y más densas. Cuesta más y exige más tubería, pero tolera mucho mejor las distancias y las grasas pesadas.
1.4 Sistema progresivo
El lubricante entra por una única entrada a un bloque distribuidor con pistones que se mueven uno tras otro. Cada pistón solo puede moverse cuando el anterior terminó su carrera, y cada carrera descarga una dosis por una salida. Los distribuidores se pueden encadenar en maestro y secundarios (hasta tres niveles, y del orden de varios cientos de puntos en total). Dosifica con gran precisión y se vigila con un solo sensor (basta mirar el movimiento de un pistón para saber que todo el bloque se movió). Su debilidad es la misma que su virtud: al estar todo en serie, una obstrucción en cualquier punto detiene el bloque, como dice la ficha.
1.5 Comparación y elección
| Aspecto | Línea simple (inyectores) | Línea doble | Progresivo |
|---|---|---|---|
| Topología | Una línea, dosificadores en paralelo | Dos líneas que alternan presión | Pistones en serie, bloques maestro y secundarios |
| Lubricante | Aceite y grasa hasta NLGI 2 (según el modelo) | Casi todos, incluida grasa NLGI 2 | Aceite y grasa (NLGI 000 a 2 típico) |
| Puntos y distancias | Decenas de puntos, distancias cortas o medias | Cientos de puntos y grandes distancias | Decenas a cientos de puntos, distancias medias |
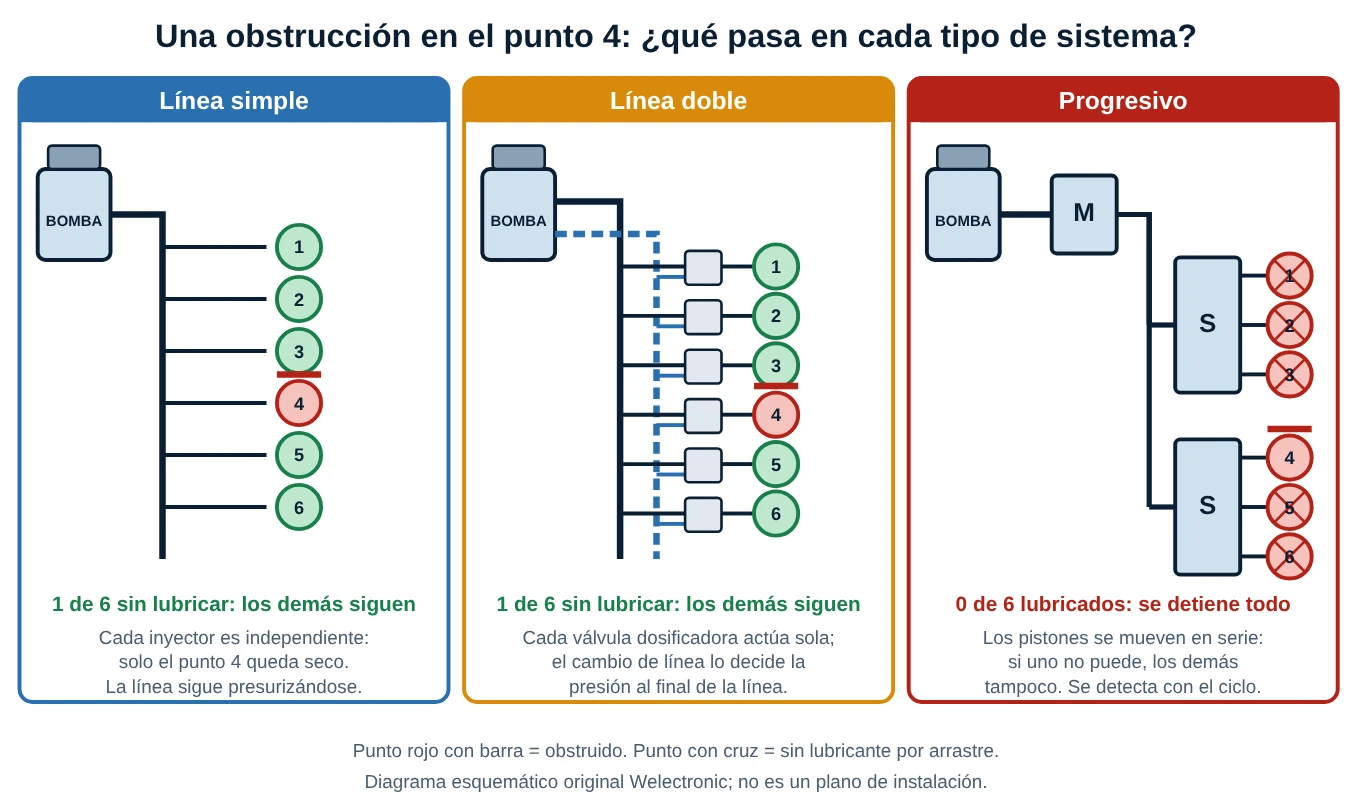
| Si un punto se obstruye | Falla solo ese punto | Falla solo ese punto | Se detiene todo el bloque |
| Vigilancia | Difícil: hace falta indicador por punto | Presostato de fin de línea (no ve un punto aislado) | Un sensor de ciclo vigila todo el bloque |
| Dosis | Fija o ajustable en cada inyector | Ajustable en cada válvula | Fija por elemento (se cambia el elemento o se combinan salidas) |
| Ampliación | Fácil: se agrega otro inyector | Fácil, con más tubería | Exige recalcular el bloque (ciclo completo) |
La elección rara vez es de oro o plata. Para una máquina de tamaño medio con grasa blanda y vigilancia automática, el progresivo es la elección habitual por precisión y detección de fallas. Para una planta con cientos de puntos dispersos y grasa densa, la línea doble. Para máquinas pequeñas con aceite, la línea simple. Y en cualquiera, lo decisivo es lo que muestra el esquema anterior: qué pasa con los demás cuando uno falla y cómo me entero.
Corrección técnica 1 (tipos de sistema): la ficha dice que la línea simple es "adecuada para distancias cortas y puntos cercanos". Es una orientación razonable para la línea simple de resistencia (aceite, baja presión), pero no es una regla del tipo de sistema: los sistemas de inyectores se aplican a máquinas de buen tamaño, y es la línea doble la que se elige para distancias muy grandes. Además, la ficha no menciona el venteo de la línea, que es lo que permite que los inyectores se reinicien, y presenta la línea doble sin decir que una de las dos líneas siempre está en descarga hacia el depósito.
2. Bomba y depósito
2.1 Las partes de la unidad de bombeo
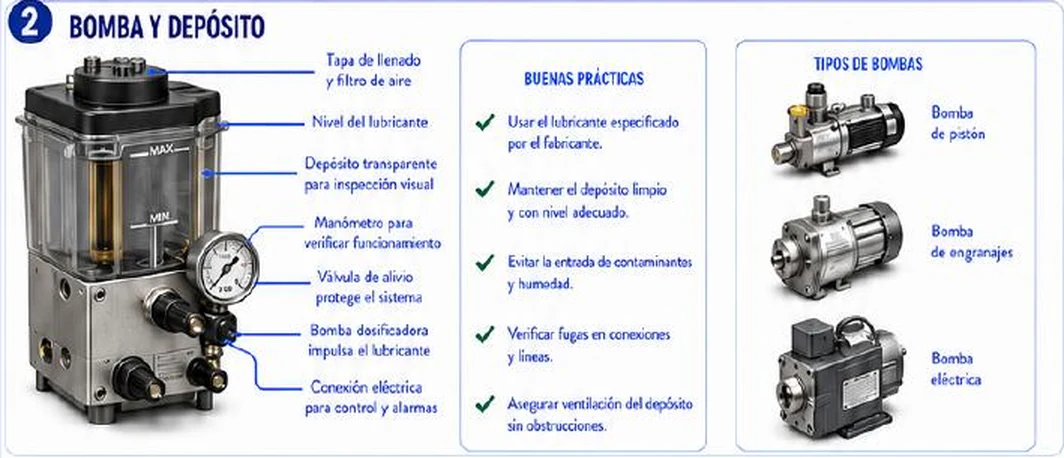
| Elemento | Para qué sirve | Qué se mira |
|---|---|---|
| Tapa de llenado y filtro de aire | Cargar lubricante sin ensuciarlo; dejar respirar el depósito | Tapa colocada, filtro limpio; llenado preferentemente por la conexión de llenado con filtro |
| Depósito transparente (marcas MAX y MIN) | Almacenar y permitir ver el nivel | Nivel entre marcas, lubricante homogéneo, sin separación de aceite ni cuerpos extraños |
| Plato seguidor o paleta agitadora (en depósitos de grasa) | Empujar la grasa hacia la entrada de la bomba y evitar huecos de aire | Movimiento libre; sin túneles de aire en la grasa |
| Elemento de bombeo | Generar el caudal y la presión | Ruido, caudal, desgaste; que no aspire aire |
| Manómetro | Ver la presión de la línea | Que vuelva a cero; que la aguja no se pegue; lectura de referencia anotada |
| Válvula de alivio | Limitar la presión máxima y proteger | Ajuste por encima de la presión de trabajo y por debajo de la admisible de los componentes; que no gotee |
| Interruptor de nivel | Avisar de nivel bajo | Que cambie de estado en una prueba |
| Conexión eléctrica y control | Arrancar la bomba por tiempo o por ciclos y recibir las alarmas | Ajustes de pausa y de trabajo, tiempos de vigilancia, cableado |
2.2 Los tipos de bomba
Una bomba de lubricación se clasifica por su principio de bombeo y por su accionamiento, que son dos preguntas distintas. Por principio: de émbolo o pistón (uno o varios elementos, presión alta, muy usadas para grasa), de engranajes (caudal estable con aceite y grasas fluidas) y de paletas o tornillo en algunos casos. Por accionamiento: eléctrica (con motor), neumática (con aire comprimido), manual (palanca, para sistemas pequeños) o accionada por la máquina misma. La bomba con depósito de grasa más común en la industria es la de émbolo radial con motor eléctrico; las neumáticas aparecen donde hay aire y se quiere evitar chispas o variar el ritmo con facilidad; en maquinaria móvil las bombas funcionan con 12 o 24 V.
2.3 El lubricante: NLGI, base y compatibilidad
El primer principio de las buenas prácticas de la ficha es usar el lubricante especificado, y la razón es doble: el lubricante tiene que servir al rodamiento y tiene que poder viajar por el sistema. Una grasa es un aceite base con un espesante; su consistencia se clasifica con el grado NLGI, a partir de la penetración trabajada a 25 °C (en décimas de milímetro, ISO 2137 / ASTM D217):
| Grado NLGI | Penetración trabajada (0,1 mm) | Aspecto | Uso típico en centralizada |
|---|---|---|---|
| 000 | 445 a 475 | Casi líquida | Engranajes cerrados, sistemas con piñones y bombas de baja presión |
| 00 y 0 | 400 a 430 y 355 a 385 | Fluida a semifluida | Sistemas progresivos, climas fríos, líneas largas |
| 1 | 310 a 340 | Blanda | Sistemas progresivos y de inyectores |
| 2 | 265 a 295 | Mantequilla | Rodamientos; línea doble e inyectores; el más común |
| 3 | 220 a 250 | Firme | Aplicaciones especiales; difícil de bombear |
Lo que importa en un sistema centralizado es la bombeabilidad: una grasa que se bombea bien a 25 °C puede volverse una pasta que no fluye a −10 °C, y sus aceites base se separan si se deja reposar o se calienta. Por eso las líneas largas y los climas fríos piden grasas más blandas (NLGI 0 o 1) o aceites base de baja viscosidad. Otro punto crítico es la compatibilidad: no todos los espesantes se pueden mezclar (por ejemplo, ciertas poliureas con litio), y una mezcla incompatible puede ablandarse (y salir del rodamiento) o endurecerse (y taponar el distribuidor). Antes de cambiar de grasa se consulta la tabla del fabricante, y si es posible se purga el sistema.
2.4 La válvula de alivio
La válvula de alivio es la protección del sistema contra una sobrepresión (por ejemplo, una obstrucción). Se ajusta por encima de la presión de trabajo normal y por debajo de la presión máxima de los componentes más débiles (distribuidores, mangueras, racores, manómetro). Un alivio que abre demasiado pronto deja la grasa volver al depósito y el sistema no llega a ciclar; un alivio pegado o con el ajuste demasiado alto deja reventar una manguera. Es, junto con el sensor de ciclo, el que dice "algo está bloqueado".
2.5 Llenar sin ensuciar
Los huelgos de un distribuidor progresivo son de pocas micras. Una partícula de arena en el depósito termina atascando un pistón. Las reglas son las mismas que en la unidad hidráulica de la publicación 83: el lubricante nuevo no siempre llega limpio, por lo que se rellena con una bomba de llenado con filtro (o con cartuchos cerrados), se evita abrir tapas en ambientes con polvo, se rotula cada depósito con su lubricante y se limpian las conexiones antes de desconectar.
Corrección técnica 2 (bomba y depósito): la ficha tiene cuatro puntos que conviene aclarar. (a) La etiqueta "bomba dosificadora impulsa el lubricante" es engañosa: la bomba entrega caudal y presión; la dosis la fija el distribuidor, el inyector o la válvula dosificadora, o el programa de tiempos del control. (b) "Manómetro para verificar funcionamiento" es una frase que contradice la propia sección 4 de la ficha: el manómetro verifica que hay presión en la salida de la bomba, no que el sistema esté funcionando. (c) La "bomba eléctrica" no es un tipo de bomba como las de pistón y de engranajes: es una forma de accionamiento; las tres imágenes de la ficha son además genéricas (parecen bombas de agua y de vacío) y no representan unidades de lubricación. (d) "Asegurar ventilación del depósito" aplica a un depósito de aceite; en un depósito de grasa lo que importa es que el plato seguidor ajuste y que no queden bolsas de aire, y en cualquiera el filtro de aire debe estar limpio.
3. Distribuidores y líneas
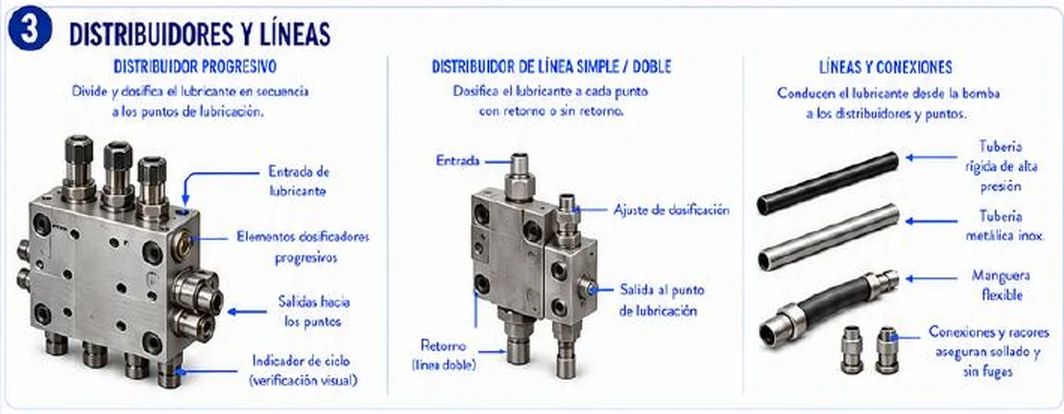
3.1 El distribuidor progresivo por dentro
Un bloque distribuidor está formado por una sección de entrada, varias secciones intermedias y una sección final, unidas entre sí. Cada sección intermedia contiene un pistón de doble efecto y dos salidas, una a cada lado. Un conjunto de canales internos hace que la presión de entrada empuje un pistón por vez, de modo que cada pistón solo se mueve cuando el anterior terminó. La figura muestra el caso de tres secciones: una vuelta completa son seis pasos, con seis salidas (1a, 2a, 3a, 1b, 2b, 3b), y luego el ciclo se repite.
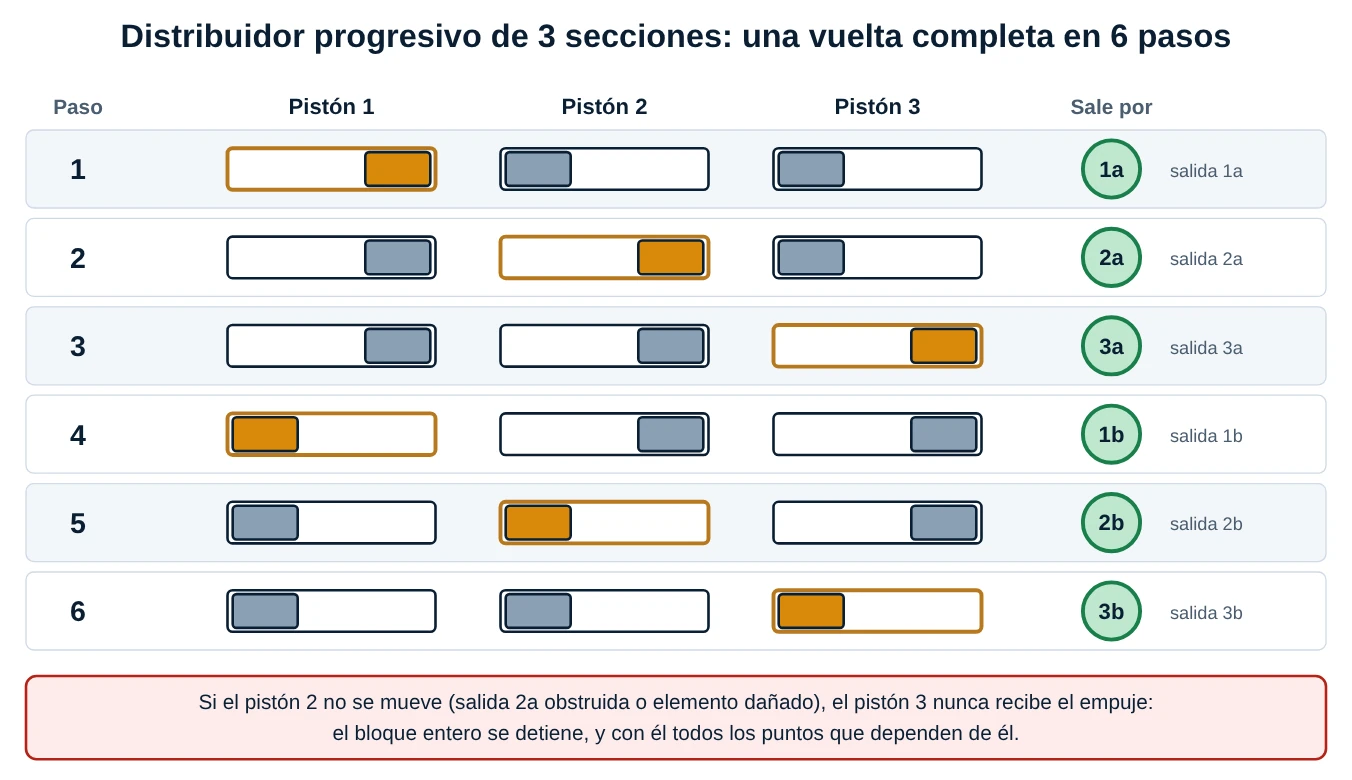
De la secuencia se desprenden cuatro consecuencias prácticas que sostienen toda la sección 4 y la 5:
- La dosis de cada salida es el volumen de la carrera del pistón de su sección. No se regula con un tornillo: se cambia el elemento por otro de otro tamaño. Una sección entrega entre unas décimas y poco más de un centímetro cúbico por carrera (según el modelo).
- Las salidas se pueden combinar. Si se unen (con un puente) las salidas de dos secciones hacia un mismo punto, ese punto recibe la suma de las dosis. Pero no se puede simplemente tapar una salida que no se usa: el pistón necesita descargar su dosis, y con la salida cerrada se atasca y detiene el bloque; hay que usar el puente o la combinación que indica el fabricante para llevar esa dosis a otra salida.
- Un solo sensor basta. Como todos se mueven en cadena, controlar el movimiento de un pistón (el indicador de ciclo de la ficha) dice que todo el bloque cicló.
- Un solo bloqueo detiene todo. Si un pistón no puede mover su volumen (salida taponada, tubo aplastado, rodamiento atascado de grasa dura), los demás no avanzan.
La presión mínima de entrada que necesita un bloque es del orden de 20 a 25 bar (depende del modelo), más la pérdida de presión de las líneas. Un bloque necesita al menos tres secciones en funcionamiento, y se puede encadenar con un distribuidor maestro que alimenta a otros secundarios: cada salida del maestro es la entrada de un secundario, de modo que la dosis de esa salida es toda la grasa que consume el secundario en su ciclo.
3.2 Dosificadores de línea simple y doble
La ficha muestra una válvula con entrada, ajuste de dosificación, salida al punto y retorno. Un inyector (línea simple) tiene un pistón cuya carrera se regula con un tornillo y un resorte que lo repone cuando la presión se alivia; descarga a la presión de la línea y su dosis es independiente de las de los demás. Una válvula dosificadora de línea doble recibe las dos líneas: cuando una se presuriza, el pistón carga una cámara y desplaza el contenido de la otra hacia el punto. En ambos casos cada dosificador es independiente, de modo que un punto obstruido no detiene a los demás (pero tampoco se nota a nivel del sistema).
3.3 Líneas y conexiones
| Componente | Dónde se usa | Qué cuidar |
|---|---|---|
| Tubo rígido de acero | Líneas principales y tramos fijos, alta presión | Radios de curvado correctos; limpieza interior antes de montar; soportes cada cierta distancia contra la vibración |
| Tubo inoxidable | Ambientes húmedos, corrosivos o de lavado | Mismo cuidado de montaje; racores compatibles (evitar el par galvánico) |
| Manguera flexible | Tramos con movimiento (guías, brazos, cabezales) | Manguera de alta presión y baja expansión; radio de curvatura mínimo; no torcer; proteger de la abrasión |
| Tubo de plástico | Líneas de baja presión (resistencia, aceite) | Presión máxima del fabricante; no exponer al calor ni al roce |
| Racores y conexiones | Todas las uniones | Sellado sin cinta que entre en la línea; par de apriete; limpiar antes de unir; válvulas antirretorno donde se necesiten |
Hay tres aspectos de las líneas que la ficha no desarrolla y que dan problemas reales. Primero, el volumen de la línea: una línea de 25 m de 6 mm de diámetro interior contiene unos 707 cm³ de grasa; con una bomba de 6 cm³/min, llenarla por primera vez lleva casi dos horas, y por eso las líneas se pre-llenan o se llenan con una bomba manual antes de poner en marcha el sistema. Segundo, la elasticidad: una manguera se hincha con la presión; con una grasa de dosis pequeñas, parte del volumen bombeado se "pierde" en dilatar la manguera y el distribuidor recibe menos presión, por eso en sistemas progresivos se evitan tramos largos de manguera común y se usan de baja expansión. Tercero, la pérdida de presión: la grasa es un fluido no newtoniano que fluye mal a baja temperatura, y la pérdida crece fuertemente al disminuir el diámetro y al aumentar la longitud; con líneas muy largas se pasa a un diámetro mayor, una grasa más blanda o una línea doble.
Corrección técnica 3 (distribuidores y líneas): (a) En la sección del distribuidor de línea simple o doble, la etiqueta "Retorno (línea doble)" se presta a confusión: en la línea doble no hay un "retorno" del lubricante al depósito por el distribuidor; la segunda línea es la que alterna la presión y, mientras no está presurizada, se descarga al depósito por el inversor. (b) "Ajuste de dosificación" existe en los inyectores y válvulas de línea simple y doble; el distribuidor progresivo de la izquierda no tiene ajuste: su dosis es fija por elemento, como vimos en 3.1. (c) "Tubería rígida de alta presión" y "tubería metálica inoxidable" son dos descripciones de materiales distintos y se presentan como si fueran tres tipos de línea; lo importante es la presión de trabajo, el diámetro y la limpieza interior, no la etiqueta. (d) La ficha presenta la manguera flexible sin advertir que se dilata con la presión y resta precisión a un sistema progresivo; por eso se emplea solo donde hay movimiento y en tramos cortos.
4. Verificación de suministro
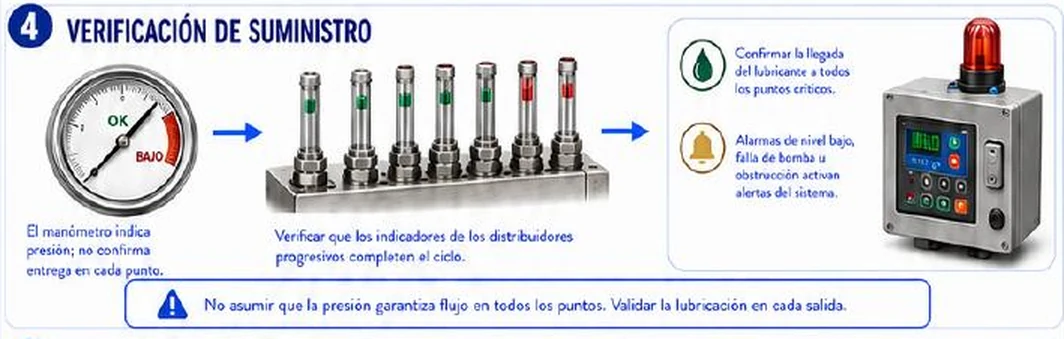
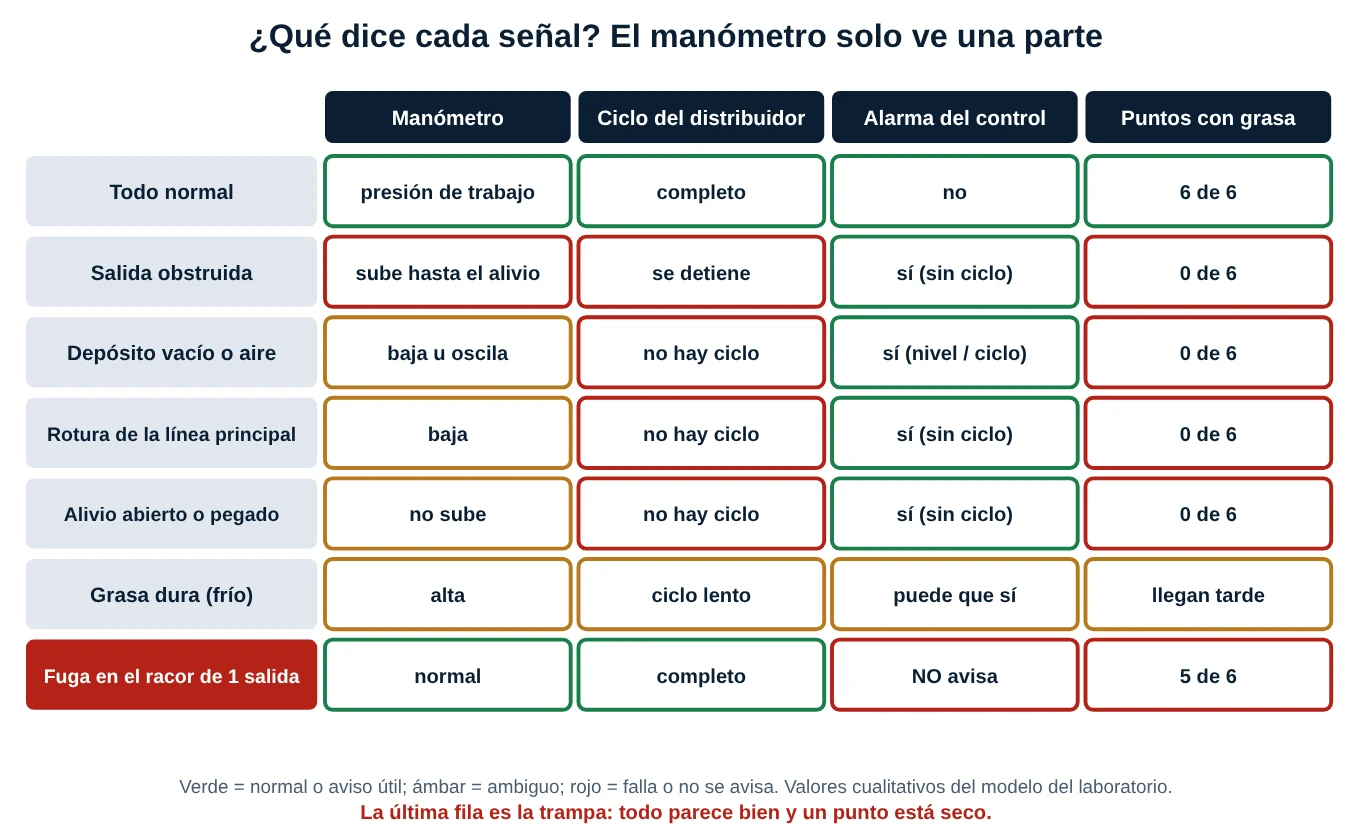
El cuarto apartado dice lo más importante del tema: el manómetro indica presión; no confirma entrega en cada punto. Hay varias razones para que haya presión y no haya grasa en el punto: una fuga aguas abajo (la presión se mantiene en la bomba), un distribuidor que cicla pero tiene un racor flojo en una salida, una grasa que se separó, una línea aplastada, o un punto que consume más de lo que recibe. La figura resume qué muestra cada señal en siete situaciones, de las cuales la última es la trampa que justifica la advertencia de la ficha.
4.1 Los cuatro niveles de verificación
- Del depósito: nivel, interruptor de nivel bajo y estado del lubricante. Dice que hay grasa.
- De la bomba: funcionamiento por tiempo, presión de salida (manómetro o presostato). Dice que la bomba empuja.
- Del distribuidor: indicador de ciclo (pasador que sube y baja con cada carrera) y sensor inductivo o de proximidad que cuenta ciclos. Dice que el bloque se movió y por lo tanto entregó sus dosis.
- Del punto: inspección del lubricante fresco que asoma en el rodamiento o en la guía, y medición de la dosis real. Es la única que dice que llegó.
Cada nivel descarta una familia de fallas y ninguno reemplaza a los demás. El sensor de ciclo es un excelente detector de obstrucciones del sistema progresivo, y no detecta una fuga en el racor de una sola salida: el pistón completa su carrera igual. Por eso la última fila de la figura es la que justifica la inspección periódica de las salidas.
4.2 El control y las alarmas
El controlador o la tarjeta de la bomba maneja dos tiempos: la pausa (entre lubricaciones) y el trabajo (cuánto dura cada evento), o bien un número de ciclos por evento. Con sensor de ciclo hay además un tiempo de vigilancia: si en ese tiempo no llegó el número de ciclos esperado, se activa la alarma (la baliza roja de la ficha), con o sin parada de la máquina. Las alarmas de la ficha son tres: nivel bajo, falla de bomba y obstrucción. Una alarma sin un tiempo bien ajustado es peligrosa en ambos sentidos: demasiado corto produce falsas alarmas cuando la grasa está fría, demasiado largo deja trabajar seca la máquina.
Corrección técnica 4 (verificación): (a) La esfera del manómetro de la ilustración marca la zona "BAJO" en el extremo derecho de la escala, es decir, en el lado de la presión más alta; en un manómetro real la presión baja está a la izquierda, cerca del cero, y lo que se marca a la derecha es la zona de alivio. El mensaje de la ficha es válido, pero la ilustración está invertida. (b) Los seis indicadores del distribuidor aparecen con marcas verdes y rojas; en un distribuidor real el indicador es un pasador mecánico que sube y baja (o un contacto que cierra), y lo que se verifica es que se mueva en cada ciclo; el verde y el rojo solo sirven para ilustrar un ciclo completo y uno detenido. (c) Las alarmas "nivel bajo, falla de bomba u obstrucción" necesitan sensores distintos: un interruptor de nivel, un contacto de bomba (o presostato) y un sensor de ciclo. Sin el de ciclo, la obstrucción solo se detecta por presión de alivio, si hay presostato, y no se puede situar.
5. Fallas y mantenimiento
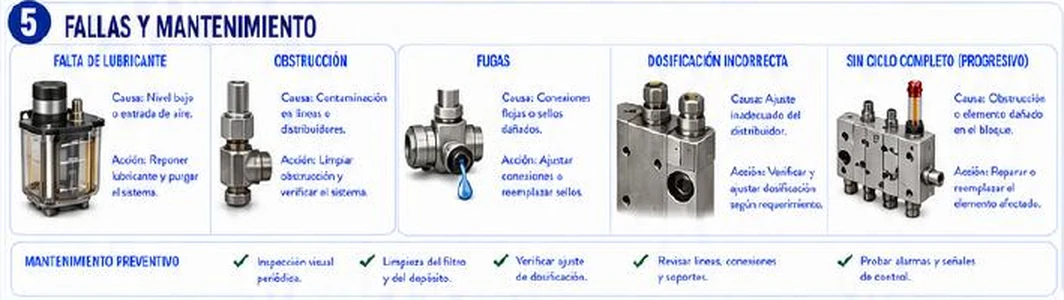
5.1 Las cinco fallas de la ficha, ampliadas
| Falla | Causas habituales | Cómo se manifiesta | Acción |
|---|---|---|---|
| Falta de lubricante | Nivel bajo; entrada de aire; la grasa no cae hacia la bomba (túnel de aire) | Alarma de nivel o de ciclo; presión baja u oscilante; la bomba gira "en vacío" | Reponer el lubricante especificado y purgar la bomba y la línea hasta que salga grasa sin burbujas |
| Obstrucción | Contaminación en líneas o distribuidores; grasa endurecida, mezclada o separada; tubo aplastado | Presión sube al alivio; sin ciclo; si es línea simple o doble, un punto seco sin alarma | Localizar el tramo (ver 7.1), limpiar o cambiar el elemento y verificar el sistema; revisar el origen de la suciedad |
| Fugas | Conexiones flojas, sellos dañados, manguera deteriorada, vibración | Grasa visible en racores; consumo de lubricante mayor al calculado; un punto con menos dosis | Con el sistema despresurizado, ajustar o cambiar la conexión o el sello; revisar el soporte que vibra |
| Dosificación incorrecta | Elemento o inyector no apropiado; programa de ciclos mal ajustado; combinación de salidas equivocada | Exceso de grasa (calor, sellos dañados) o defecto (desgaste); dosis medida distinta de la teórica | Verificar la dosis real; ajustar el programa o el inyector, o cambiar el elemento del distribuidor |
| Sin ciclo completo (progresivo) | Obstrucción en una salida; elemento dañado; aire o grasa blanda en el bloque | El indicador no se mueve; alarma de ciclo; presión alta | Seguir el procedimiento 7.1; reparar o reemplazar el elemento solo si se comprueba que es el culpable |
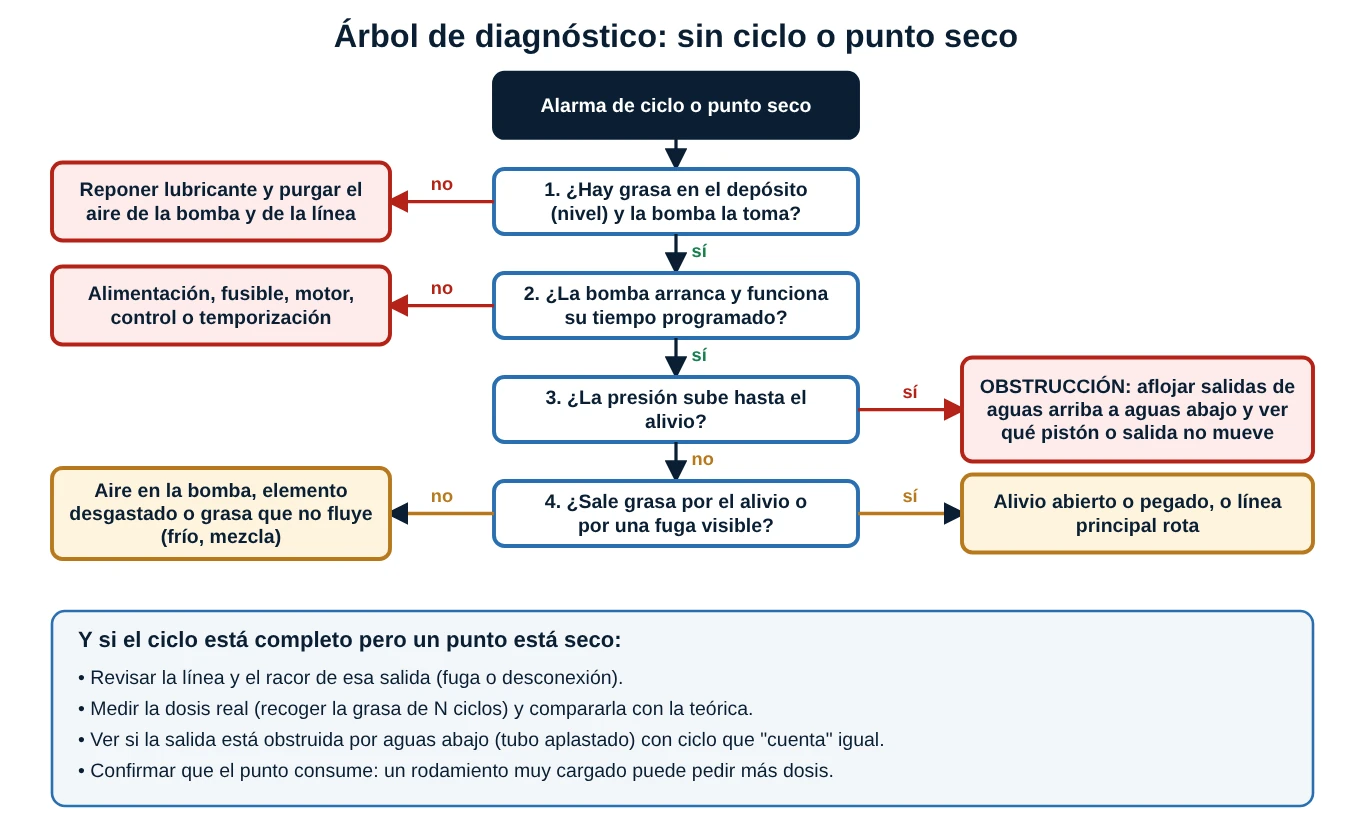
El árbol sigue el orden de lo más barato y más probable primero: el depósito vacío o con aire explica una enorme parte de las alarmas y se revisa en un minuto; la bomba y su control, después; y solo entonces se pasa a buscar una obstrucción o una fuga con la presión como guía. Y siempre queda la rama que ningún sensor cubre: el ciclo completo con un punto seco.
5.2 El mantenimiento preventivo, ampliado
La ficha da cinco acciones. Una propuesta de rutina por frecuencias, que cada planta ajusta a las instrucciones del fabricante y a su historial, es la siguiente:
| Frecuencia | Tarea | Qué se busca |
|---|---|---|
| Cada turno o diaria | Mirar nivel, indicador de ciclo y manómetro; baliza y alarmas | Nivel entre marcas; el pasador se mueve; presión de referencia |
| Semanal | Revisar líneas, conexiones y soportes; mirar el lubricante fresco en una muestra de puntos críticos | Fugas, mangueras rozadas, grasa nueva en cada punto |
| Mensual | Limpiar el filtro de llenado y el exterior de la unidad; probar el interruptor de nivel y las alarmas | Que la alarma salte cuando se provoca |
| Trimestral o semestral | Medir la dosis real en puntos representativos; revisar el ajuste de la válvula de alivio; revisar el estado de las mangueras | Dosis medida contra teórica; presión de alivio estable |
| Anual | Limpiar el depósito, revisar el plato seguidor y el elemento de bombeo; revisar el programa de lubricación frente al consumo real | Depósito sin sedimento; ajustar el plan con los datos de un año |
Corrección técnica 5 (fallas y mantenimiento): (a) En la falla de dosificación incorrecta la ficha propone "verificar y ajustar dosificación según requerimiento", pero en un distribuidor progresivo la dosis no se ajusta: es fija por elemento. Lo que se ajusta es el programa (cuántos ciclos y con qué frecuencia) o, en sistemas de inyectores y línea doble, el tornillo del dosificador. (b) En las fugas, "ajustar conexiones" se hace con el sistema despresurizado; apretar un racor con presión de bomba es una causa de accidente (inyección de grasa a alta presión bajo la piel). (c) En sin ciclo completo se propone "reparar o reemplazar el elemento afectado", pero en la mayoría de los casos la causa no es el elemento sino una salida obstruida aguas abajo (tubo aplastado, rodamiento lleno de grasa dura); cambiar el elemento sin buscar el origen lo deja igual. (d) En el mantenimiento preventivo falta el punto central: medir la dosis real y probar las alarmas (la ficha dice "probar alarmas", bien, pero sin una frecuencia ni un criterio de aceptación).
6. Recomendación técnica
La recomendación de la ficha tiene cuatro verbos: usar el lubricante especificado, verificar el suministro en todos los puntos, atender las alarmas de inmediato y mantener de forma preventiva. Se completan con los tres íconos del pie: el lubricante, el engranaje con la gota y el escudo de la confiabilidad.
6.1 De dónde sale la dosis
La dosis no se inventa: se parte de lo que pide el rodamiento. Una fórmula muy usada por los fabricantes de rodamientos da la cantidad de grasa de reengrase en gramos como G = 0,005 · D · B, con D el diámetro exterior y B el ancho del rodamiento, ambos en milímetros, que se aplica en cada intervalo. Para un rodamiento 6310 (D = 110 mm, B = 27 mm): G = 0,005 · 110 · 27 = 14,85 g. Si el intervalo de reengrase es de 2000 horas, y la máquina trabaja las 24 horas, el consumo diario es 14,85 / 2000 · 24 = 0,178 g/día, es decir, 0,198 cm³/día con una densidad de 0,9 g/cm³. Con un elemento de distribuidor de 0,1 cm³ por ciclo, hacen falta unos dos ciclos al día. Dicho de otro modo: una centralizada reparte a menudo cantidades muy pequeñas, y un exceso es tan fácil como una falta.
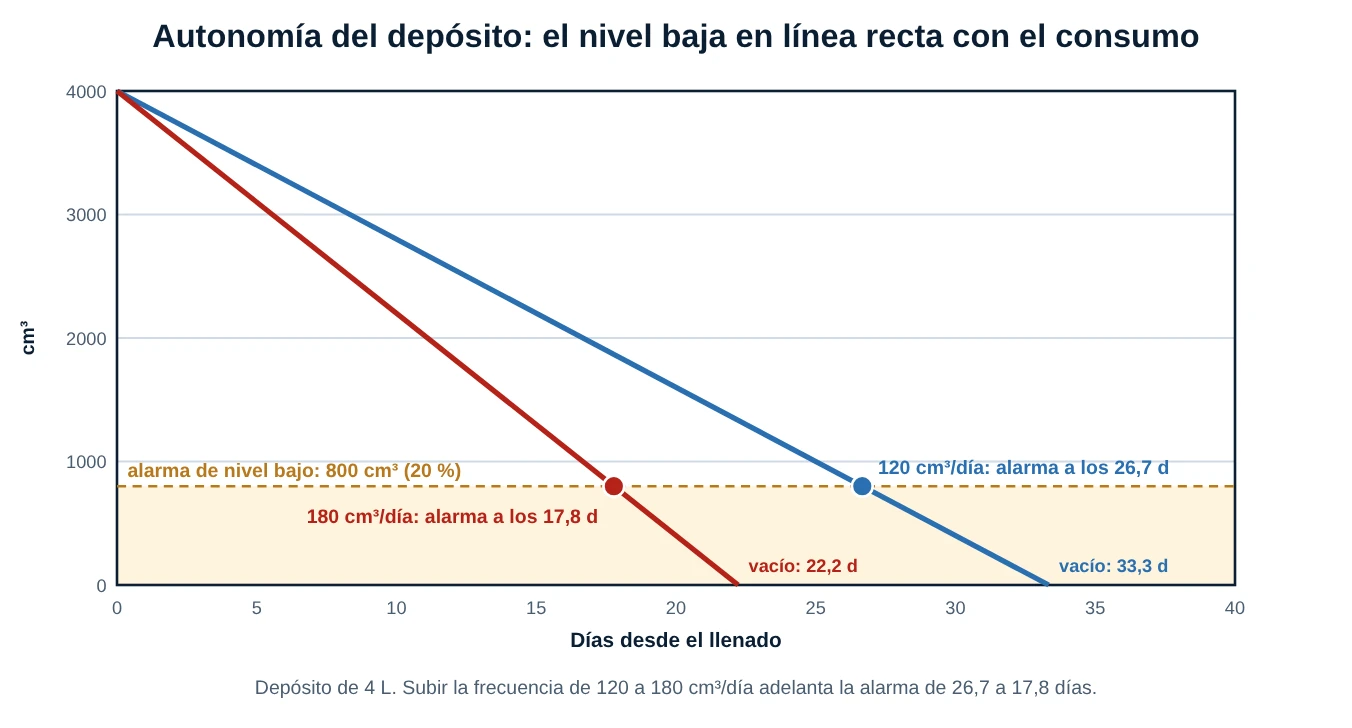
De la dosis por punto salen todos los números del laboratorio: el volumen por ciclo del distribuidor es la suma de las dosis de todas sus salidas; el consumo diario es ese volumen por los ciclos de cada evento y por los eventos al día; el tiempo de bombeo es el volumen del evento dividido por el caudal de la bomba; y la autonomía del depósito es su volumen (menos el de la alarma) dividido por el consumo diario.
6.2 Confiabilidad, seguridad y disponibilidad
Una lubricación centralizada confiable se distingue por tres cosas: cada punto tiene una dosis calculada, el sistema se vigila con sensores que alarman, y las alarmas se atienden. La seguridad tiene dos frentes: la presión (una línea de grasa puede estar a cientos de bar, y una fuga fina puede inyectar grasa bajo la piel: no se toca con la mano, se mira con un cartón) y la energía (se aísla y se bloquea la bomba antes de intervenir los componentes, como en la unidad hidráulica de la publicación 83). La disponibilidad depende de que el depósito no se agote, y de que la alarma de nivel se ajuste con días de margen.
6.3 Registros
Un sistema centralizado vale tanto como su registro: se anota el lubricante (marca, grado NLGI), el consumo (cuántos litros o kilos por mes), la presión de referencia en el ciclo, el tiempo del ciclo, los ajustes del programa y las alarmas con su causa. Un consumo que cambia sin que se haya tocado el programa avisa de una fuga o de un punto obstruido en un sistema en paralelo, mucho antes de que falle un rodamiento.
7. Procedimientos paso a paso
7.1 Localizar una salida obstruida en un distribuidor progresivo
- Confirma que hay lubricante en el depósito y que la bomba presiona (árbol de diagnóstico: ramas 1 y 2).
- Verifica que la presión sube hasta el alivio: es la señal de obstrucción.
- Observa el indicador de ciclo de cada bloque: el que no se mueve señala el bloque con problema (en un sistema con maestro, empieza por el maestro y luego sigue a los secundarios).
- Para el sistema, despresuriza la línea y aísla la energía de la bomba.
- Con la línea sin presión, afloja el racor de una salida del bloque sospechoso, aguas arriba hacia aguas abajo. Pon un trapo para recoger la grasa y protege los ojos y la piel.
- Con cuidado, acciona la bomba a mano o con un pulso corto: si el pistón se mueve y sale grasa por el racor aflojado, la obstrucción está en la línea o en el punto de esa salida; si no sale nada, la obstrucción está en el pistón o el bloque.
- Repite con las demás salidas hasta localizar la causa. Una vez hallada, limpia o cambia el tramo; no cambies el elemento sin evidencia.
- Vuelve a apretar con el sistema despresurizado, purga el aire, arranca y confirma un ciclo completo y la presión normal.
- Anota la causa y el tramo en el registro.
7.2 Llenar y purgar un sistema nuevo o vaciado
- Comprueba el lubricante que pide el fabricante y que sea compatible con el que quede en el sistema.
- Llena el depósito con la bomba de llenado con filtro, hasta la marca máxima, sin cebar aire.
- Con las salidas del distribuidor desconectadas de los puntos, bombea hasta que salga grasa limpia y sin burbujas por la línea principal.
- Conecta cada línea a su distribuidor y repite hasta que salga grasa sin aire por cada salida; las líneas largas pueden pedir minutos u horas (ver el volumen de la línea en el laboratorio).
- Conecta las salidas a los puntos y arranca el sistema.
- Anota el tiempo y la presión del primer ciclo completo como referencia.
7.3 Comprobar la dosis real de un punto
- Limpia la salida y desconecta la línea del punto (con el sistema parado y despresurizado).
- Pon un recipiente graduado o una bolsa pesada bajo la salida y vuelve a conectar la fuente sin que entre grasa al punto.
- Haz trabajar el sistema durante N ciclos (por ejemplo, cinco).
- Mide el volumen o la masa recogida y divide por N: es la dosis real por ciclo.
- Compara con la dosis teórica: una desviación de más del 10 a 15 % pide revisar el elemento, la línea o el aire.
- Reconecta, purga y deja el sistema en servicio.
7.4 Programar los ciclos y las alarmas
- Calcula la dosis diaria de cada punto (6.1) y súmala por distribuidor.
- Elige el volumen por ciclo y cuántos ciclos al día entregan esa cantidad.
- Reparte los ciclos en eventos: más eventos pequeños son mejores que pocos grandes.
- Calcula el tiempo de bombeo por evento con el caudal de la bomba y añade un margen para el arranque en frío.
- Programa el tiempo de vigilancia del sensor de ciclo un poco mayor que el tiempo del evento (por ejemplo, 1,5 veces).
- Ajusta la alarma de nivel para que dé de una a dos semanas de margen y anota la fecha de la última reposición.
- Prueba la alarma provocando una falla segura (desconectar el sensor) y anota que funcionó.
8. Casos reales de planta
Caso 1 (ilustrativo) · El bloque que se paró
El control de una cinta transportadora lanzó la alarma de ciclo cada mañana. La presión subía hasta el alivio y el pasador del distribuidor no se movía. Al aflojar las salidas una por una, la quinta no entregaba nada: el tubo que iba a un rodamiento de tambor estaba aplastado por una guarda recién montada. Corregido el tubo, el bloque volvió a ciclar. Lección: en un sistema progresivo una sola salida obstruida detuvo seis puntos; el sensor lo detectó, y la causa estaba fuera del distribuidor.
Caso 2 (ilustrativo) · Presión normal, un rodamiento seco
En un sistema de línea doble todo parecía normal: manómetro bueno, ciclos completos, sin alarmas. Seis meses después falló el rodamiento de un ventilador. El racor de la salida de ese punto estaba flojo y la grasa se perdía en el suelo, sin que ningún sensor lo notara. Se añadió una inspección semanal de las salidas con una lista de puntos y, en los críticos, un indicador de flujo. Lección: "no asumir que la presión garantiza flujo en todos los puntos".
Caso 3 (ilustrativo) · La grasa de invierno
En una planta de montaña, cada madrugada el sistema progresivo daba alarma de ciclo. A mediodía funcionaba. La grasa, de NLGI 2, se ponía rígida a −8 °C y la bomba no lograba mover los pistones dentro del tiempo de vigilancia. Se cambió a una grasa NLGI 1 con aceite base de baja viscosidad y se alargó el tiempo de vigilancia en invierno. Lección: la bombeabilidad depende de la temperatura; una "obstrucción" que se va con el sol es una grasa fría.
Caso 4 (ilustrativo) · Dos grasas que no se llevan
Un operario rellenó un depósito con una grasa distinta (otro espesante) porque era la que había a mano. Dos semanas después los distribuidores se atascaron: la mezcla se endureció dentro de los pistones. Hubo que desmontar, limpiar los bloques y purgar las líneas. Lección: el depósito se rotula con su lubricante y la compatibilidad se consulta antes de mezclar.
9. Errores comunes que conviene evitar
- Creer que el manómetro prueba la entrega y no medir ciclos ni mirar salidas.
- Cambiar el elemento del distribuidor sin buscar la salida obstruida.
- Rellenar con otra grasa o con una grasa sucia, sin filtro de llenado.
- Apretar un racor con la línea presurizada o buscar una fuga con la mano.
- Tapar una salida del progresivo sin el puente que indica el fabricante.
- Ajustar el alivio demasiado alto para "que pase" una obstrucción.
- Un tiempo de vigilancia mal ajustado: falsas alarmas en frío o ninguna alarma útil.
- No tener una alarma de nivel con margen y reponer solo cuando el depósito ya está vacío.
- Dar demasiada grasa "por si acaso": calor, sellos dañados y consumo excesivo.
- No anotar el consumo: sin registro no se ve una fuga ni un punto cerrado.
10. Resumen rápido (cheat-sheet)
| Parte | Qué se revisa | Señal de falla | Acción |
|---|---|---|---|
| Depósito | Nivel, filtro de aire, lubricante homogéneo | Nivel bajo, túnel de aire, separación | Reponer por filtro de llenado y purgar |
| Bomba | Funcionamiento, ruido, presión de referencia | Presión baja o oscilante | Revisar aire, nivel, elemento, alivio |
| Válvula de alivio | Ajuste, estado | Gotea o no abre | Limpiar, ajustar o cambiar |
| Distribuidor | Indicador de ciclo, fugas | El pasador no se mueve | Procedimiento 7.1 |
| Líneas y racores | Fugas, soportes, mangueras | Grasa en racores, consumo alto | Despresurizar y reparar |
| Sensores y alarmas | Nivel, ciclo, presión | No saltan al probarlos | Revisar ajuste y cableado |
| Punto lubricado | Grasa fresca, dosis real | Punto seco o exceso | Medir dosis y corregir programa |
Glosario breve
- Centralizada: sistema que reparte el lubricante a muchos puntos desde una bomba y un depósito.
- NLGI: clasificación de la consistencia de las grasas (000 a 6).
- Inyector: dosificador de línea simple que descarga una dosis al presurizarse y reponerse la línea.
- Distribuidor progresivo: bloque con pistones que se mueven en serie y dosifican cada salida.
- Maestro y secundario: niveles de distribuidores encadenados.
- Indicador de ciclo: pasador o sensor que muestra que un pistón se movió.
- Venteo: alivio de la presión de la línea hacia el depósito para reiniciar los inyectores.
- Evento: cada activación de la bomba, con uno o más ciclos del distribuidor.
- Tiempo de vigilancia: plazo en que el control espera los ciclos esperados antes de dar alarma.
- Bombeabilidad: capacidad de una grasa de fluir por la bomba y las líneas.
Normas y datos a validar
- Las presiones citadas (7 a 17 bar en resistencia, hasta unos 200 bar en inyectores, 20 a 25 bar de entrada mínima en un bloque progresivo) son órdenes de magnitud de catálogos; cada fabricante tiene sus límites.
- La afirmación de que la lubricación inadecuada causa un tercio de las fallas prematuras de rodamientos es una cifra de fabricante muy repetida; conviene validarla con la fuente actual.
- La fórmula G = 0,005 · D · B es una estimación de la cantidad de reengrase; el intervalo y la cantidad definitivos los fija el fabricante del rodamiento según velocidad, temperatura y ambiente.
- Las penetraciones NLGI son los rangos de la clasificación ISO 2137 / ASTM D217; las aplicaciones sugeridas son orientativas.
- La densidad de 0,9 g/cm³ es un valor típico: la real figura en la hoja técnica de la grasa.
- Los modelos del laboratorio (consumo, tiempo de bombeo, volumen de línea) ignoran la compresibilidad de la grasa, la dilatación de las mangueras y la pérdida de presión; son aproximaciones de aula.
- La mezcla de grasas se decide con la tabla de compatibilidad del fabricante.
- Las frecuencias de mantenimiento son una propuesta didáctica.
- Las normas de seguridad de equipos a presión y de bloqueo de energías de la planta se consultan en su última versión.
- El número impreso al pie de la ficha (80) es el de la página del libro; en la serie del blog es la hoja 30.
11. Laboratorio de lubricación centralizada
El laboratorio tiene tres mesas. En Sistemas y obstrucción eliges línea simple, línea doble o progresivo, obstruyes uno o varios de los seis puntos y ves qué puntos quedan sin lubricante, qué hace la presión y si el sistema lo detecta. En Dosis y autonomía ajustas puntos, dosis, ciclos, eventos, depósito, alarma, caudal de la bomba y tubería, y lees el consumo diario, la masa de grasa, el tiempo de bombeo, los días hasta la alarma y hasta vacío, y el volumen de las líneas; un deslizador de días muestra el depósito vaciándose. En Verificación y fallas eliges una de siete fallas y comparas lo que ven el manómetro, el contador de ciclos y la alarma con lo que realmente llega a los puntos.
Pruebas sugeridas:
- En la primera mesa, obstruye el punto 4 en los tres sistemas y compara los puntos servidos y la detección.
- Desmarca el sensor de ciclo con el progresivo obstruido: la máquina queda sin lubricante y nadie se entera.
- En la segunda mesa, deja los valores iniciales (18 puntos, 0,2 cm³, 3 ciclos, 4 eventos, depósito de 2 L): verás 43,2 cm³/día y unos 39 días hasta la alarma.
- Sube los eventos a 8 y mira cuánto se acorta la autonomía; luego aumenta el depósito a 4 L.
- En la tercera mesa, elige Fuga en el racor de 1 salida: manómetro normal, ciclos completos, sin alarma y un punto seco. Pasa a Grasa dura (frío) y baja o sube el umbral de alarma.
Qué hace el modelo: el volumen por ciclo es puntos · dosis; el consumo diario es puntos · dosis · ciclos · eventos; la masa se calcula con 0,9 g/cm³; el tiempo de bombeo es ciclos · volumen por ciclo / caudal; el volumen de una línea es π/4 · d² · L; la autonomía es (V − Valarma) / consumo. En la primera mesa, en línea simple y doble cada punto obstruido deja seco solo a ese punto, y en el progresivo cualquier obstrucción detiene los seis. La tercera mesa usa una presión de alivio de 250 bar y una de trabajo de 90 bar, y compara los ciclos medidos con los esperados con el umbral de alarma elegido. Es un modelo simplificado para aprender: no sustituye los datos del fabricante ni la medición de la máquina real.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
(a) C = 18 · 0,2 · 3 · 4 = 43,2 cm³/día; masa = 43,2 · 0,9 = 38,9 g/día.
(b) Nivel de alarma = 0,15 · 2000 = 300 cm³; días = (2000 − 300) / 43,2 = 39,4 días.
(c) Días hasta vacío = 2000 / 43,2 = 46,3 días. Quedan unos 7 días de margen desde la alarma.
Solución:
(a) Vc = 12 · 0,2 = 2,4 cm³.
(b) t = 2,4 / 6 = 0,4 min = 24 s.
(c) 3 · 24 = 72 s.
(d) 3 · 2,4 / 3 = 2,4 min = 144 s: el doble. Si el tiempo de vigilancia estaba en 90 s, la alarma saltará aunque no haya falla.
Solución:
(a) d = 0,6 cm, L = 2500 cm: V = π/4 · 0,6² · 2500 = 706,9 cm³.
(b) t = 706,9 / 6 = 117,8 min (casi 2 horas).
(c) Con 8 mm: V = π/4 · 0,8² · 2500 = 1256,6 cm³ y t = 209,4 min; el volumen crece con el cuadrado del diámetro: (8/6)² = 1,78 veces.
Solución:
(a) Alarma a 800 cm³: (4000 − 800) / 120 = 26,7 días.
(b) 800 / 120 = 6,7 días hasta el vacío.
(c) (4000 − 800) / 180 = 17,8 días; el plazo baja 8,9 días y el margen tras la alarma queda en 800 / 180 = 4,4 días: un aumento de consumo acorta las dos cosas.
Solución:
Obstrucción: en el sistema progresivo los elementos trabajan en serie y un punto obstruido detiene todo el distribuidor: 0 puntos servidos de 6. En la línea simple cada punto es independiente: 6 − 1 = 5 puntos servidos. La misma obstrucción tiene consecuencias muy distintas según el tipo de sistema.
Dosis del rodamiento: G = 0,005 · 110 · 27 = 14,85 g cada 2000 h.
Consumo diario: 14,85 / 2000 · 24 = 0,178 g/día → 0,178 / 0,9 = 0,198 cm³/día.
Ciclos: 0,198 / 0,1 = 1,98 ciclos/día: la dosis de un rodamiento 6310 equivale a unos dos ciclos diarios de un elemento de 0,1 cm³.