¡Bienvenidos nuevamente al blog de Welectronic! Casi la mitad de las fallas prematuras de rodamientos tiene que ver con la lubricación: poca grasa, demasiada, la grasa equivocada o la correcta pero vencida. La buena noticia es que casi todo se puede calcular. En esta publicación vemos cómo seleccionar la grasa, cuánta poner al llenar y al relubricar, cada cuánto hacerlo según la velocidad y la temperatura, y cómo saber si el aceite base de la grasa tiene la viscosidad suficiente. Al final tienes una calculadora interactiva para tus propios rodamientos.
1. Selección de grasa
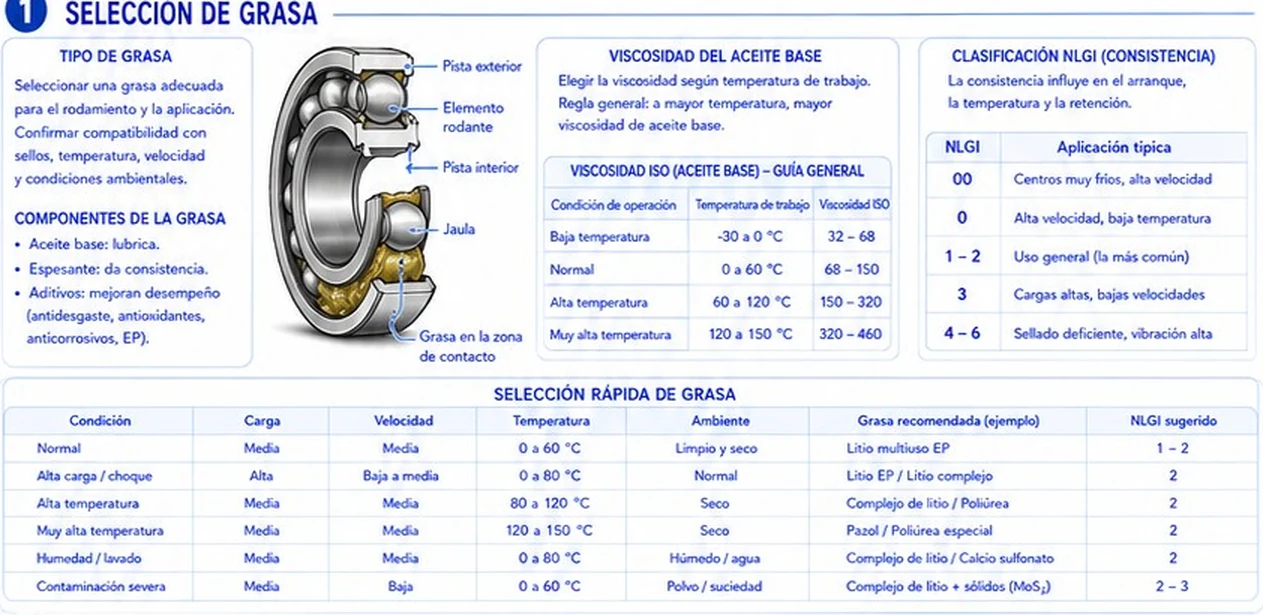
Una grasa es una mezcla de tres componentes:
- Aceite base (mineral, sintético PAO o éster): es el que realmente lubrica. Su viscosidad decide el espesor de la película.
- Espesante (jabón de litio, complejo de litio, poliurea, sulfonato de calcio…): da la consistencia y retiene el aceite como una esponja.
- Aditivos: antidesgaste, antioxidantes, anticorrosivos y de extrema presión (EP).
Antes de elegir, confirma la compatibilidad con los sellos, la temperatura, la velocidad y las condiciones ambientales.
Viscosidad del aceite base
La regla general: a mayor temperatura de trabajo, mayor viscosidad del aceite base, porque el aceite se adelgaza al calentarse. Se expresa con el grado ISO VG (viscosidad en mm²/s o cSt a 40 °C). La guía de la ficha:
| Condición | Temperatura de trabajo | ISO VG |
|---|---|---|
| Baja temperatura | −30 a 0 °C | 32 – 68 |
| Normal | 0 a 60 °C | 68 – 150 |
| Alta temperatura | 60 a 120 °C | 150 – 320 |
| Muy alta temperatura | 120 a 150 °C | 320 – 460 |
Clasificación NLGI (consistencia)
El grado NLGI mide qué tan dura es la grasa (penetración trabajada): influye en el arranque, la temperatura y la retención. 000, 00 y 0: muy blandas (centros muy fríos, alta velocidad, sistemas centralizados); 1 – 2: uso general, la más común; 3: cargas altas y bajas velocidades; 4 – 6: sellado deficiente o vibración alta (poco usadas en rodamientos).
Selección rápida
| Condición | Temperatura | Grasa (ejemplo) | NLGI |
|---|---|---|---|
| Normal, ambiente limpio y seco | 0 a 60 °C | Litio multiuso EP | 1 – 2 |
| Alta carga o choque | 0 a 80 °C | Litio EP / litio complejo | 2 |
| Alta temperatura, seco | 80 a 120 °C | Complejo de litio / poliurea | 2 |
| Muy alta temperatura, seco | 120 a 150 °C | "Pazol" / poliurea especial (ver corrección) | 2 |
| Humedad o lavado | 0 a 80 °C | Complejo de litio / sulfonato de calcio | 2 |
| Contaminación severa (polvo, suciedad) | 0 a 60 °C | Complejo de litio + sólidos (MoS₂) | 2 – 3 |
Correcciones y precisiones sobre la ficha: (1) "Pazol" no es el nombre de ninguna familia de grasas que conozcamos: probablemente se refiere a grasas de aceite base sintético tipo PAO o, para temperaturas extremas, PFPE (perfluoropoliéter). Verifica siempre el rango de temperatura continuo en la hoja de datos de la grasa. (2) El grado ISO VG de la tabla se refiere al aceite base a 40 °C; la viscosidad real en trabajo es la que importa y se calcula en el apartado 6. (3) "Mayor temperatura, mayor viscosidad" es la regla de selección; en la práctica, a muy alta temperatura se prioriza la estabilidad térmica del espesante. (4) En la fila de alta carga, además de EP conviene un aceite base de viscosidad más alta. (5) Una grasa de litio común no es adecuada continuamente por encima de unos 120 °C.
2. Cantidad de llenado
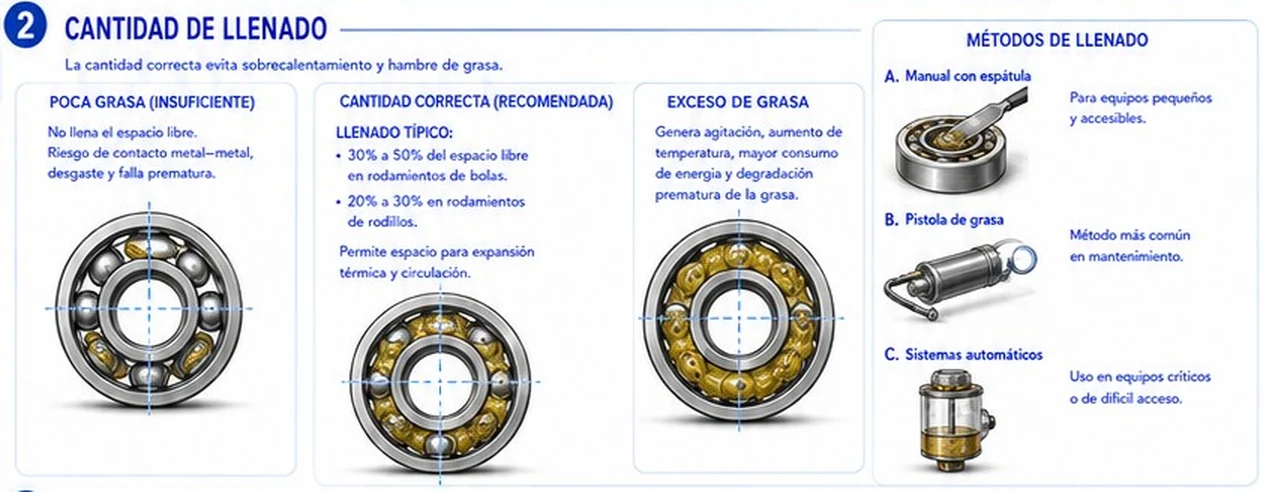
- Poca grasa: no llena el espacio libre; riesgo de contacto metal-metal, desgaste y falla prematura.
- Cantidad correcta: de 30 a 50 % del espacio libre en rodamientos de bolas y de 20 a 30 % en rodamientos de rodillos. Deja espacio para la expansión térmica y la circulación.
- Exceso de grasa: genera agitación, aumento de temperatura, mayor consumo de energía y degradación prematura de la grasa.
Métodos de llenado: A) manual con espátula, para equipos pequeños y accesibles; B) pistola de grasa, el método más común en mantenimiento; C) sistemas automáticos, para equipos críticos o de difícil acceso.
¿Cuánta grasa es "30 a 50 %"?
El espacio libre del rodamiento es el volumen entre los aros que no ocupan el acero ni la jaula. Una forma práctica de estimarlo es restar al volumen de la envolvente el volumen del acero:
Vlibre ≈ Venvolvente − masa / 7,8 g/cm³ (≈ 30 % de Venvolvente en un rodamiento rígido de bolas)
Grasa = Vlibre · % de llenado · 0,9 g/cm³
Dato práctico: a velocidades muy altas (n·dm superior a 400.000) conviene llenar menos (25 a 35 %) para que la agitación no recaliente la grasa. Además del rodamiento, la caja del soporte suele llenarse parcialmente (aproximadamente un tercio a la mitad del espacio libre), nunca por completo.
Corrección: la ficha de montaje anterior de esta colección habla de "20 a 40 % del volumen libre". Esta ficha da el rango más completo y consistente con los fabricantes: 30 a 50 % en bolas y 20 a 30 % en rodillos. Usa estos últimos.
3. Relubricación y purga
Cantidad de relubricación
Al relubricar se agrega una cantidad menor que el llenado inicial. La fórmula práctica más usada es:
donde D es el diámetro exterior y B el ancho del rodamiento. Para un 6208 (D = 80, B = 18): G = 0,005 · 80 · 18 = 7,2 g, que con una pistola que entrega ≈ 1 g por disparo son unos 7 disparos. Mide cuánta grasa entrega tu pistola por disparo: varía bastante entre modelos.
Frecuencia de relubricación
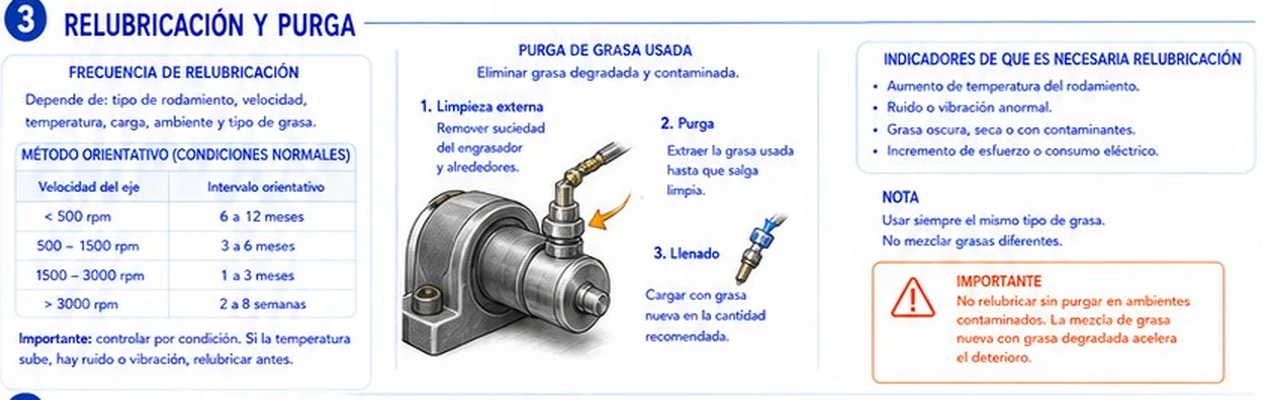
Depende del tipo de rodamiento, la velocidad, la temperatura, la carga, el ambiente y la grasa. El método orientativo de la ficha, en condiciones normales, solo usa la velocidad del eje:
| Velocidad del eje | Intervalo orientativo |
|---|---|
| < 500 rpm | 6 a 12 meses |
| 500 – 1500 rpm | 3 a 6 meses |
| 1500 – 3000 rpm | 1 a 3 meses |
| > 3000 rpm | 2 a 8 semanas |
Es un punto de partida, pero la velocidad en rpm no basta: un rodamiento de Ø20 mm y uno de Ø200 mm a 1500 rpm no se lubrican igual. Por eso los fabricantes usan el factor de velocidad n·dm (rpm por diámetro medio en mm):
n·dm = n [rpm] · dm [mm]
A = n · dm · bf (bf = factor del tipo de rodamiento)
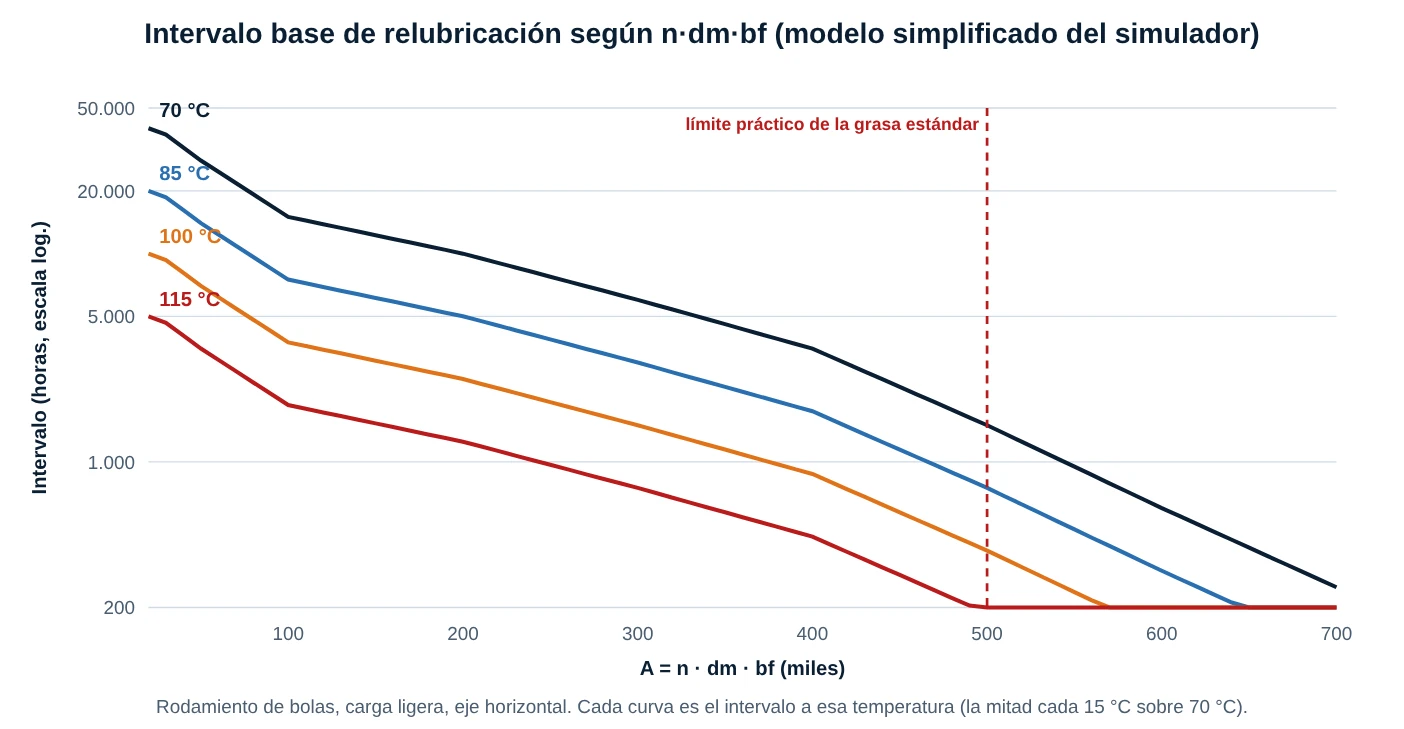
El factor bf penaliza los rodamientos con más deslizamiento y por tanto más sensibles: aproximadamente 1 para bolas rígidas y autoalineables, 1,6 para contacto angular, 2 para rodillos cilíndricos, cónicos y esféricos, y 3 para agujas (los valores exactos varían con la serie; ver catálogo). Con A calculado se lee el intervalo base en una gráfica del fabricante, y luego se aplican correcciones:
- Temperatura: el intervalo se reduce a la mitad por cada 15 °C sobre 70 °C. A 85 °C vale 0,5; a 100 °C, 0,25; a 115 °C, 0,125. Por debajo de 70 °C no se alarga.
- Ambiente: polvo, humedad o lavado reducen el intervalo (factores de 0,7 a 0,3 en el simulador).
- Eje vertical: la grasa se escurre por gravedad; el intervalo se divide por dos.
- Carga: con cargas altas (C/P bajo) el intervalo se acorta mucho.
Purga de grasa usada
- Limpieza externa: remover la suciedad del engrasador y alrededores antes de conectar la pistola.
- Purga: extraer la grasa usada hasta que salga limpia (por el tapón o la válvula de drenaje del soporte).
- Llenado: cargar grasa nueva en la cantidad recomendada.
Importante: no relubricar sin purgar en ambientes contaminados; mezclar grasa nueva con grasa degradada acelera el deterioro. Usa siempre el mismo tipo de grasa y no mezcles grasas diferentes: un espesante incompatible puede ablandar o endurecer la mezcla y separar el aceite. Si necesitas cambiar de grasa, consulta una tabla de compatibilidad o purga por completo.
Precisión práctica: relubrica con la máquina en marcha y a baja velocidad cuando sea seguro, con el tapón de drenaje abierto; así la grasa vieja sale y la nueva se distribuye. Después deja el equipo funcionando una o dos horas antes de cerrar el drenaje, porque la temperatura sube un poco hasta que se expulsa el exceso. Las rpm de la tabla se interpretan "por velocidad de trabajo del eje": la ficha no distingue tamaños, por eso se complementa con n·dm.
Indicadores de que es necesaria la relubricación: aumento de temperatura del rodamiento, ruido o vibración anormal, grasa oscura, seca o con contaminantes, e incremento del esfuerzo o del consumo eléctrico. Si aparecen, relubrica antes del intervalo calculado.
4. Factores clave que afectan la lubricación
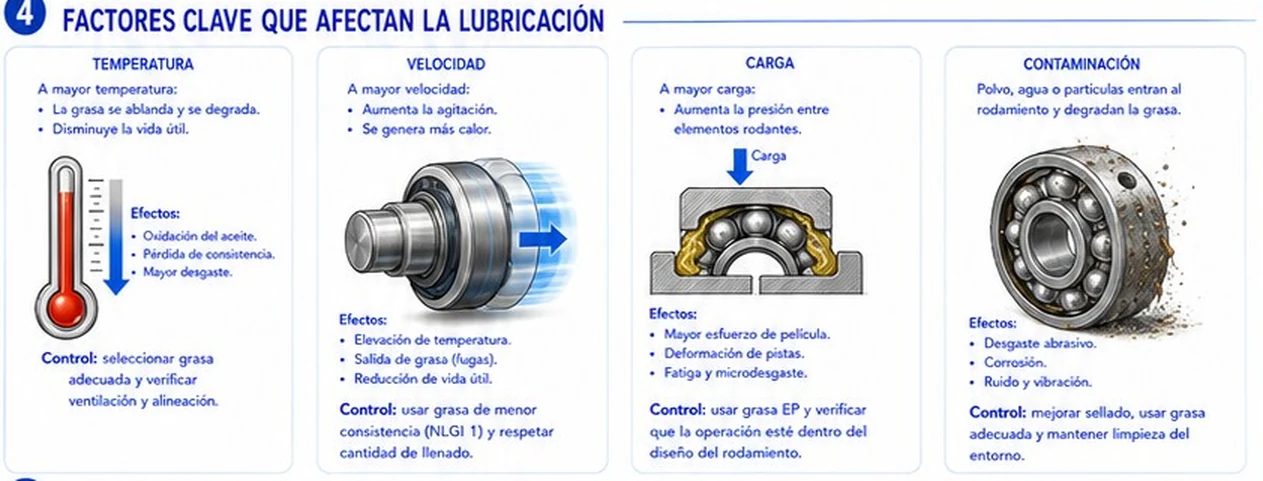
- Temperatura: a mayor temperatura la grasa se ablanda y se degrada, y la vida útil disminuye (oxidación del aceite, pérdida de consistencia, mayor desgaste). Control: seleccionar la grasa adecuada y verificar ventilación y alineación.
- Velocidad: a mayor velocidad aumenta la agitación y se genera más calor (elevación de temperatura, salida de grasa y menor vida útil). Control: usar grasa de menor consistencia (NLGI 1) y respetar la cantidad de llenado.
- Carga: a mayor carga aumenta la presión entre elementos rodantes (mayor esfuerzo de película, deformación de pistas, fatiga y microdesgaste). Control: usar grasa EP y verificar que la operación esté dentro del diseño del rodamiento.
- Contaminación: polvo, agua o partículas entran al rodamiento y degradan la grasa (desgaste abrasivo, corrosión, ruido y vibración). Control: mejorar el sellado, usar grasa adecuada y mantener limpieza del entorno.
5. Fallas comunes por lubricación incorrecta
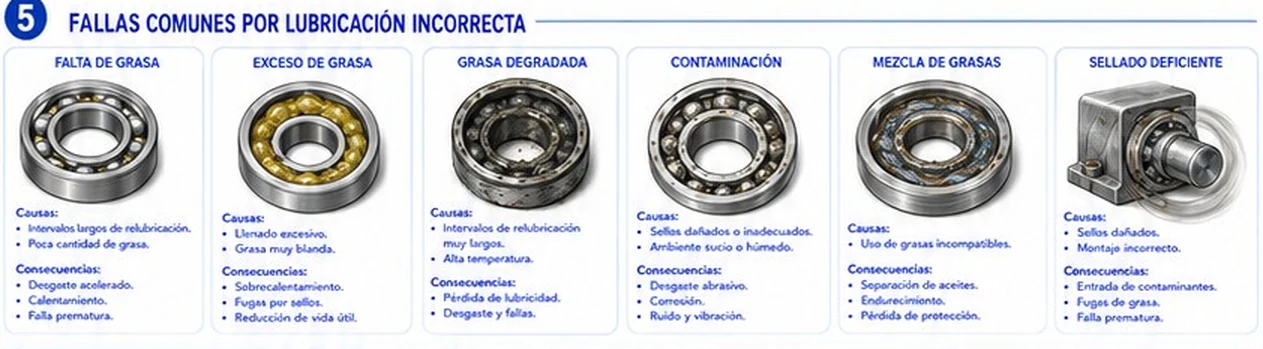
- Falta de grasa: intervalos largos o poca cantidad. Desgaste acelerado, calentamiento y falla prematura.
- Exceso de grasa: llenado excesivo o grasa muy blanda. Sobrecalentamiento, fugas por sellos y menor vida útil.
- Grasa degradada: intervalos muy largos y alta temperatura. Pérdida de lubricidad, desgaste y fallas.
- Contaminación: sellos dañados o ambiente sucio o húmedo. Desgaste abrasivo, corrosión, ruido y vibración.
- Mezcla de grasas: uso de grasas incompatibles. Separación de aceites, endurecimiento y pérdida de protección.
- Sellado deficiente: sellos dañados o montaje incorrecto. Entrada de contaminantes, fugas de grasa y falla prematura.
Muchas de estas fallas se ven en la vibración y la temperatura antes de que el rodamiento se dañe; recuerda además que un mal montaje (publicación anterior) y una mala lubricación se potencian entre sí.
6. Viscosidad del aceite base: el indicador κ
La grasa lubrica con su aceite base. Para que las superficies no se toquen, el aceite debe tener, a la temperatura de trabajo, una viscosidad mayor que una mínima que depende del tamaño y la velocidad. Esa mínima es la viscosidad nominal requerida ν₁ (ISO 281):
n ≥ 1000 rpm: ν₁ = 4.500 · n−0,5 · dm−0,5 [mm²/s]
κ = ν / ν₁
donde ν es la viscosidad real del aceite a la temperatura de trabajo. κ es la relación de viscosidad:
- κ < 0,4: película insuficiente, hay contacto metálico; hacen falta aditivos EP o un aceite más viscoso.
- 0,4 ≤ κ < 1: película mejorable; aceptable solo con aditivos antidesgaste.
- 1 ≤ κ ≤ 4: zona recomendada.
- κ > 4: película muy gruesa; más fricción y calentamiento.
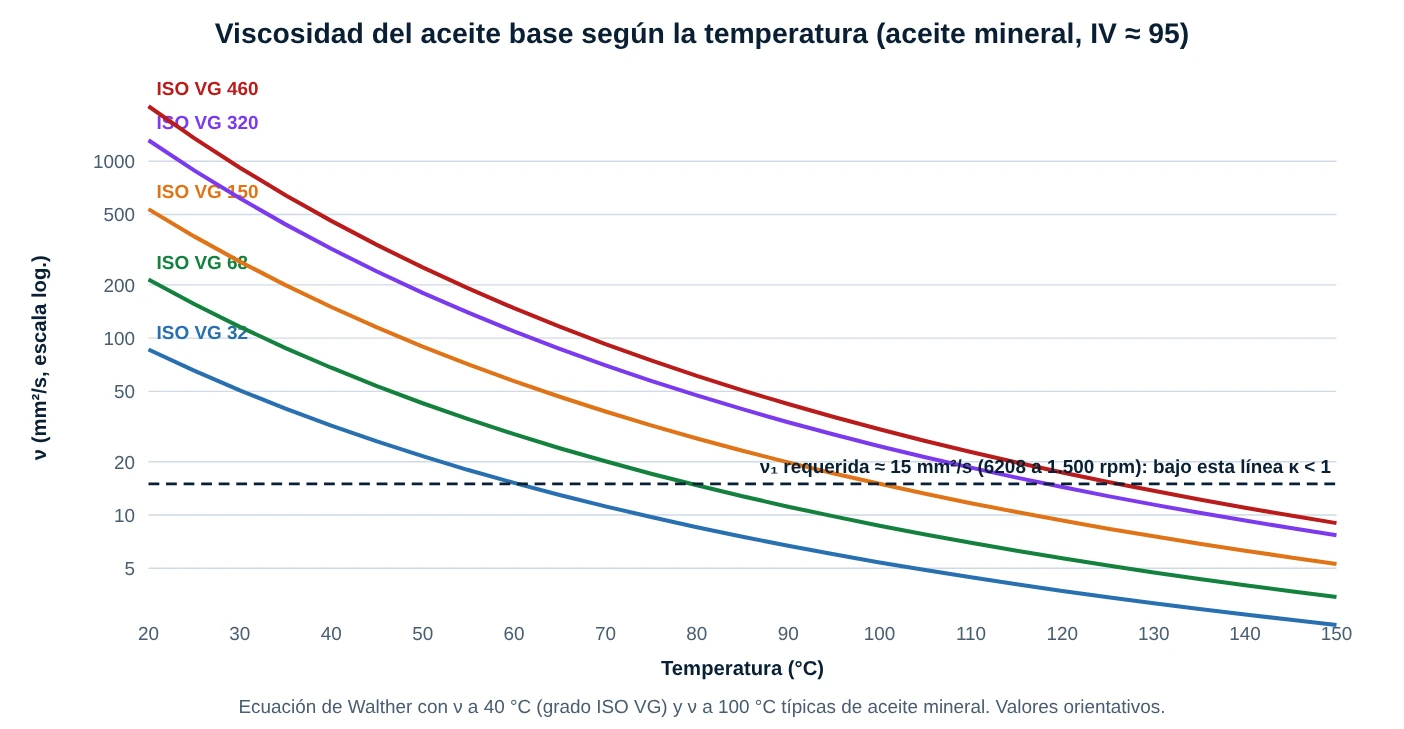
El gráfico muestra por qué un aceite que es perfecto a 40 °C puede quedarse corto a 80 °C: la viscosidad cae más de cuatro veces. La línea punteada es ν₁ para un 6208 a 1.500 rpm (15,0 mm²/s): cualquier aceite que a la temperatura de trabajo esté bajo esa línea tiene κ < 1.
Nota: las viscosidades a 40 y 100 °C las entrega la hoja de datos de la grasa (viscosidad del aceite base). El simulador usa valores típicos de aceite mineral (índice de viscosidad ≈ 95) con la ecuación de Walther. Un aceite sintético mantiene mejor la viscosidad con la temperatura.
7. Calculadora de lubricación
Elige un rodamiento (o escribe sus medidas), el tipo, la velocidad y la temperatura de trabajo. La calculadora te da: la grasa de llenado (con un dibujo que cambia de color si hay poca o demasiada), la cantidad de relubricación G = 0,005·D·B y los disparos de tu pistola, el intervalo de relubricación con todos sus factores (n·dm, tipo, temperatura, ambiente, eje vertical y carga) y el indicador κ para el grado ISO VG que elijas, con el menor grado que alcanza κ ≥ 1.
- Sube la temperatura de 70 a 100 °C y observa cómo el intervalo baja a la cuarta parte.
- Cambia el eje a vertical y compara.
- Prueba un rodamiento de rodillos esféricos (22216) y mira cómo cambia el rango de llenado.
Aviso: son estimaciones orientativas con reglas simplificadas (intervalo base aproximado a partir del factor n·dm·bf, espacio libre ≈ 30 % de la envolvente, aceite mineral). Manda siempre el catálogo del fabricante del rodamiento y de la grasa.
8. Recomendación técnica
- Seleccione la grasa correcta para su aplicación.
- Llene la cantidad recomendada: ni poca ni en exceso.
- Establezca intervalos de relubricación según condición, no solo por tiempo.
- Purgue la grasa usada en ambientes contaminados.
- Mantenga sellos y limpieza para maximizar la vida útil del rodamiento.
El mejor plan de lubricación combina el cálculo con la condición real: mide temperatura y vibración, y ajusta el intervalo con lo que ve tu equipo.
✅ 5 Problemas Resueltos
Solución:
G = 0,005 · D · B = 0,005 · 80 · 18 = 7,2 g
Disparos = 7,2 / 1 ≈ 7 disparos.
Solución:
dm = (40 + 90) / 2 = 65 mm
n·dm = 1800 · 65 = 117.000
Solución:
Factor de temperatura = 0,5(100 − 70)/15 = 0,5² = 0,25
Intervalo = 12.000 · 0,25 = 3.000 h
Eje vertical (÷ 2): 1.500 h
Solución:
Venv = (π/4) · 18 · (80² − 40²) / 1000 = 67,9 cm³
Vlibre ≈ 0,30 · 67,9 = 20,4 cm³
Grasa = 20,4 · 0,40 = 8,14 cm³ → 8,14 · 0,9 = 7,3 g
Solución:
n ≥ 1000: ν₁ = 4500 · 1500−0,5 · 60−0,5 = 4500 / (38,73 · 7,746) = 15,0 mm²/s
κ = ν / ν₁ = 20,1 / 15,0 = 1,34
κ está entre 1 y 4: película adecuada.
🏋️ 5 Ejercicios Propuestos
n·dm = 3000 · 70 = 210.000
Intervalo = 8000 · 0,25 = 2000 h
Vlibre = 0,30 · 19,89 = 5,97 cm³
Grasa = 5,97 · 0,40 = 2,39 cm³ → 2,15 g
κ = 15,0 / 10,61 = 1,41 (película adecuada)