¡Bienvenidos nuevamente al blog de Welectronic! Casi todas las fallas neumáticas que llegan a mantenimiento tienen un origen que se podía ver, oír o medir antes: un racor flojo que silba, un filtro con el vaso lleno, un regulador movido por alguien, una bobina caliente, un vástago con rayas. El mantenimiento neumático consiste en hacer esa revisión de forma ordenada, segura y con números, y no en cambiar piezas hasta que "se arregle". Esta publicación es la hoja 18 y cierra la serie de neumática: la tratamos como un mini curso. Recorremos la ficha (inspección inicial, preparación del aire, válvulas y actuadores, diagnóstico por síntomas y plan de mantenimiento), corregimos lo que hay que corregir, ampliamos con normas, cálculos y casos reales, y al final tienes un taller de diagnóstico interactivo donde inyectas fallas (fuga, filtro saturado, regulador bajo, válvula atascada, drenaje obstruido...) y mides como lo haría un técnico.
Qué vas a aprender
- La secuencia segura de inspección: bloquear, descargar, verificar cero energía, inspeccionar, y solo después probar con presión.
- Cómo mantener la unidad de preparación del aire (filtro, regulador y lubricador): drenaje, ΔP del filtro, ajuste de presión y cuándo sí y cuándo no lubricar.
- Qué revisar en válvulas y cilindros (bobinas, carrete, vástago, sellos, alineación).
- Un método de diagnóstico por síntomas (fuga, baja presión, actuador lento, actuador que no opera, exceso de condensado): qué medir primero y qué acción corresponde.
- Calcular el caudal y el costo de una fuga, hacer una prueba de caída de presión y estimar el consumo de aire de un cilindro.
- Armar un plan de mantenimiento con frecuencias, registros e indicadores.
Esta hoja forma parte de una serie de ocho sobre neumática (hojas 11 a 18). Ya están publicadas las de compresores industriales, sistemas neumáticos y flujo de aire (la línea neumática), cilindros neumáticos, válvulas neumáticas y control de velocidad con reguladores y escape rápido; conviene tenerlas a mano porque aquí damos por conocidos los componentes que se describen en ellas. La hoja 17 de la serie trata las fugas de aire con más detalle; aquí solo resumimos lo imprescindible para el diagnóstico.
Mapa visual del tema
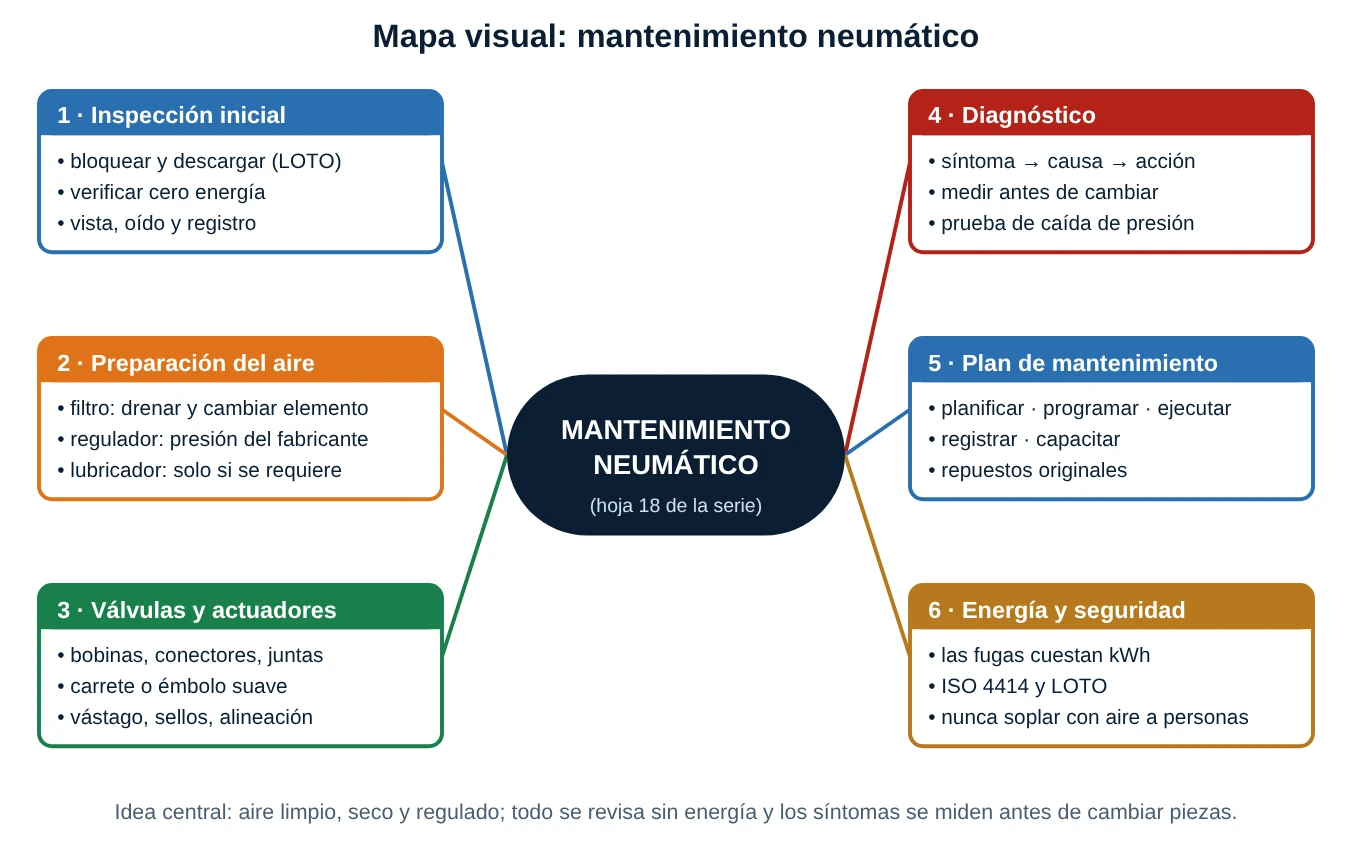
Léelo de izquierda a derecha y de arriba abajo: la inspección segura da la información de partida; la preparación del aire es lo que más alarga la vida de todo lo demás; las válvulas y actuadores son donde se ven los efectos; el diagnóstico convierte síntomas en causas; el plan evita que el ciclo se repita; y la energía y seguridad envuelve todo (cada fuga es dinero que se escapa y cada intervención sin bloqueo es un riesgo).
1. Inspección inicial y seguridad
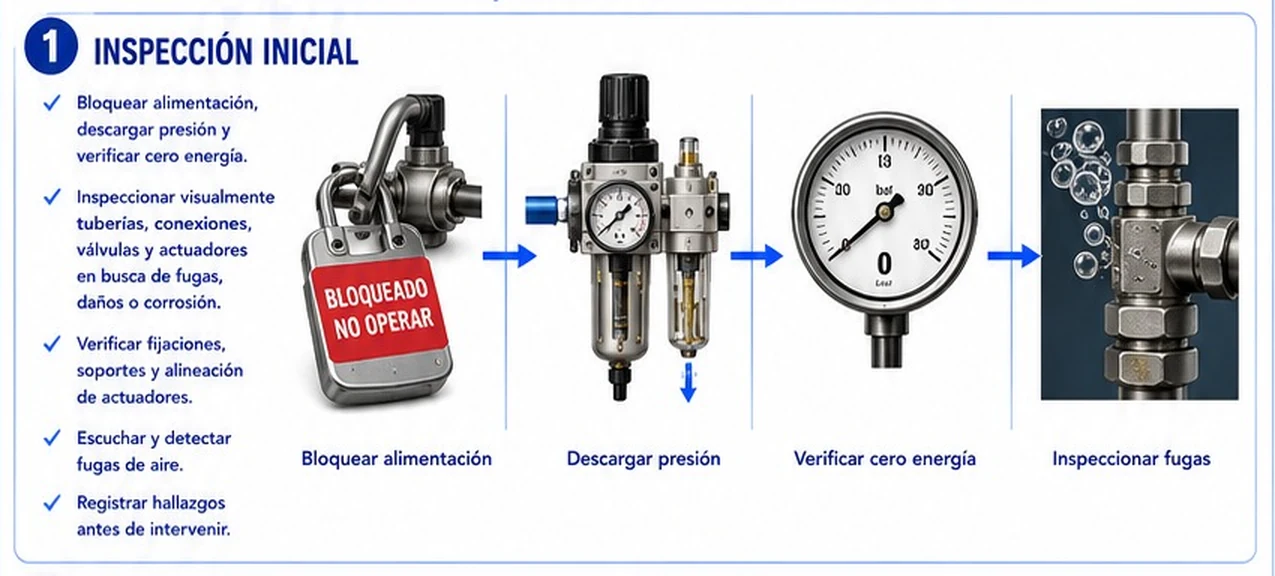
La ficha abre con lo más importante: antes de tocar nada, bloquear la alimentación, descargar la presión y verificar cero energía. El aire comprimido almacena energía como un resorte: un cilindro con una cámara presurizada atrapada, un acumulador, un tramo entre dos válvulas cerradas o una carga suspendida pueden moverse cuando alguien suelta un racor. Una manguera que se suelta a 6 bar azota; un vástago liberado puede aplastar una mano.
1.1 Bloqueo y descarga (LOTO)
- Aislar la alimentación con la válvula de corte (muchas unidades tienen válvula de descarga integrada de tres vías, con orificio para candado).
- Bloquear y etiquetar (candado personal y tarjeta "No operar"), según el procedimiento de la planta.
- Descargar la presión de la línea y, además, la energía almacenada: cámaras de cilindros, acumuladores, tramos aislados por antirretornos y cargas que puedan caer (se apoyan o se calzan mecánicamente).
- Verificar con el manómetro que la presión es cero (y que no vuelve a subir, señal de una válvula que pasa) y que no hay energía eléctrica en bobinas y sensores.
El marco de referencia habitual para la seguridad en sistemas neumáticos es la norma ISO 4414 (requisitos de seguridad para sistemas de transmisión neumática); el bloqueo de energías peligrosas se rige además por el procedimiento LOTO de cada empresa y la normativa local de seguridad (validar la normativa aplicable en tu país y planta).
1.2 Inspección con los cinco sentidos (y un registro)
- Vista: tuberías aplastadas o corroídas, racores con restos de jabón o suciedad aceitosa (señal de fuga antigua), mangueras con grietas, vástagos rayados u oxidados, fijaciones flojas, mala alineación.
- Oído: silbidos (fuga), golpes en los topes (falta de regulación o de amortiguación), ruido de válvula que "zumba" (bobina de CA con el carrete atascado).
- Tacto (sin energía): juego en las articulaciones, temperatura anormal de una bobina que acaba de estar energizada (con cuidado), holgura de la horquilla.
- Medición: presiones antes y después del filtro y del regulador, tiempos de carrera, consumo.
- Registro: anotar los hallazgos antes de intervenir, tal como pide la ficha. Sin el estado inicial no sabes si tu reparación mejoró algo.
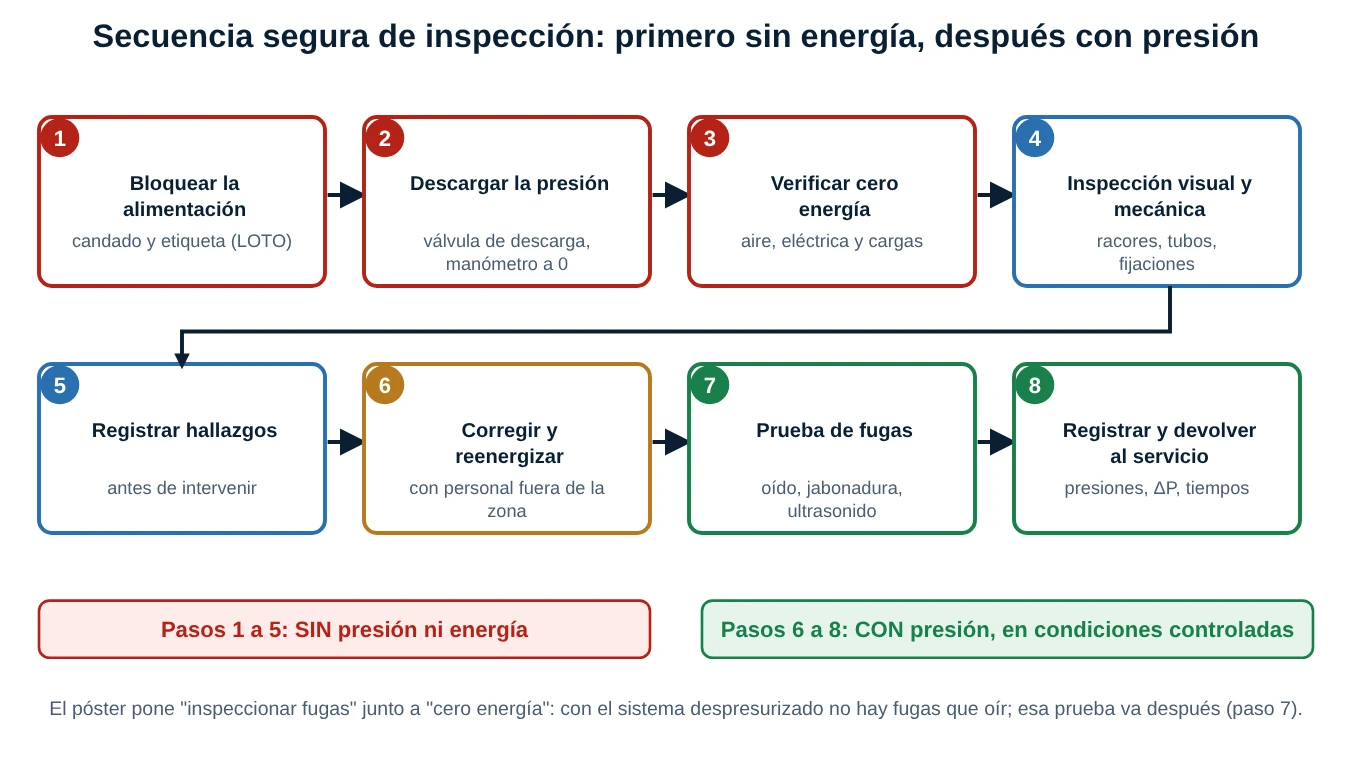
Correcciones al póster: (1) La ficha coloca "inspeccionar fugas" al final de la secuencia, justo después de "verificar cero energía". Con el sistema despresurizado no hay fugas que oír ni burbujas que ver: la detección de fugas (oído, jabonadura, detector ultrasónico) requiere presión y se hace después de la inspección sin energía, reenergizando de forma controlada y con las personas fuera de la zona de movimiento (pasos 6 y 7 del diagrama). (2) "Verificar cero energía" debe incluir la energía almacenada (cámaras atrapadas, acumuladores, cargas suspendidas, resortes) y la energía eléctrica, no solo la lectura del manómetro de la línea. (3) La escala del manómetro del dibujo no es legible: en campo se usa un manómetro de escala adecuada y calibrado, y la lectura "0" se confirma también aguas abajo de la válvula de descarga. (4) Conviene añadir un paso que la ficha no dice: nunca buscar fugas con la mano (un chorro fino de aire a 6 bar puede penetrar la piel) ni limpiar con aire a presión dirigido a las personas.
2. Preparación del aire: filtro, regulador y lubricador
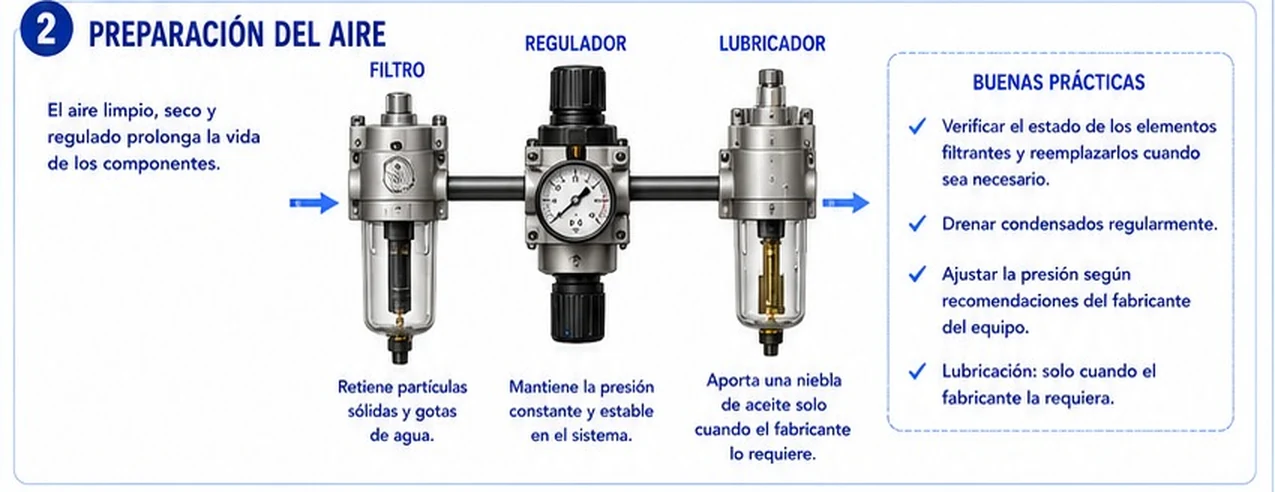
La frase de la ficha es la regla de oro: el aire limpio, seco y regulado prolonga la vida de los componentes. La mayoría de las fallas de válvulas y cilindros nacen en el aire: partículas que rayan los sellos, agua que lava la grasa y oxida, aceite de compresor degradado que pega los carretes. Por eso la unidad FRL (filtro, regulador y lubricador, en ese orden en el sentido del flujo) es el primer lugar donde mirar.
2.1 Filtro
Retiene partículas sólidas y gotas de agua con un elemento poroso (grado de filtración típico entre 5 y 40 µm, validar según el fabricante) y un deflector que gira el aire para separar el agua por fuerza centrífuga hacia el vaso. Dos cosas se mantienen: el drenaje y el elemento.
- Drenaje: el vaso no debe llenarse hasta la altura del deflector, o el agua vuelve a la línea. Si el drenaje es manual, se hace en cada turno; en puntos críticos conviene un drenaje automático (flotador o temporizado).
- Elemento: se cambia por la caída de presión (ΔP) y no por calendario fijo. Mide la presión antes y después del filtro (o con un manómetro diferencial): un elemento limpio aporta unas décimas de bar; una referencia habitual de reemplazo es de 0,5 a 0,7 bar (validar con el fabricante). Recuerda que la ΔP crece con el caudal: se mide con la demanda normal.
- Un filtro de partículas no es un secador: quita agua líquida y polvo, no el vapor de agua ni los aerosoles de aceite. Para eso existen el secador y los filtros coalescentes (clases de calidad en ISO 8573-1).
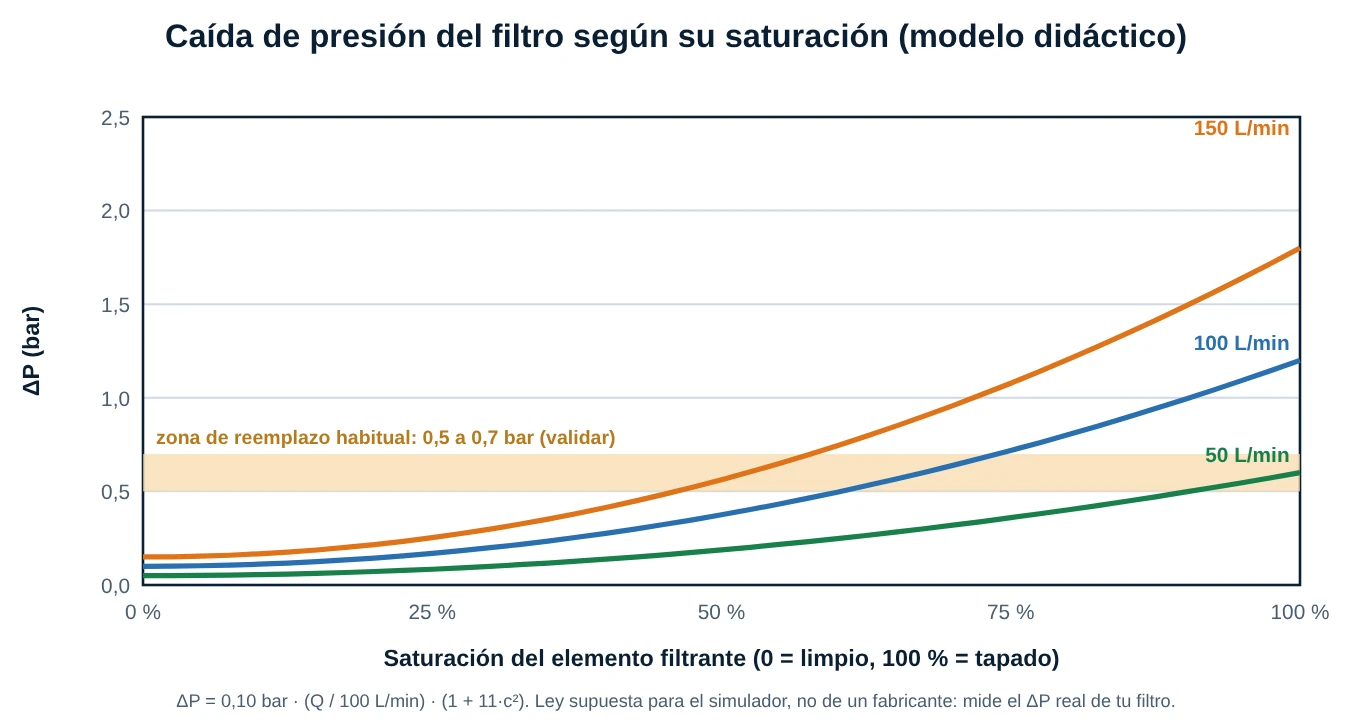
La gráfica muestra por qué el filtro "se vuelve invisible" hasta que es tarde: la ΔP crece con el cuadrado de la saturación (en este modelo didáctico) y con el caudal. Un filtro al 50 % de saturación pasa desapercibido con poca demanda; el día en que arrancan más máquinas, la presión que llega al actuador cae de golpe.
2.2 Regulador
Mantiene la presión estable en el sistema: reduce la presión de red a la de trabajo y la sostiene aunque la red varíe. Para regular necesita que la presión de entrada sea mayor que la de salida: si el filtro o la red no entregan suficiente, el regulador "se abre del todo" y la presión de salida queda por debajo del ajuste (síntoma típico de "regulador que no sube").
- El ajuste se hace subiendo la presión desde un valor menor hasta el deseado (así se evita la histéresis de bajar con la perilla), con el sistema con flujo normal, y se bloquea la perilla.
- La presión de trabajo la dicta el equipo (lo indica el fabricante); un valor más alto de lo necesario no mejora nada y gasta más aire y desgasta más rápido los sellos.
- El manómetro debe ser legible, con escala adecuada y marca de la presión de trabajo.
2.3 Lubricador
Aporta una niebla de aceite al aire, solo cuando el fabricante lo requiere. Muchos componentes modernos vienen con grasa de por vida y no necesitan (ni toleran bien) aire lubricado. Reglas prácticas:
- Si el fabricante dice "aire sin lubricar", no instales lubricador.
- Si un componente ya funcionó con aire lubricado, la grasa original fue arrastrada: debes seguir lubricando (consulta al fabricante antes de cambiar). Cambiar de lubricado a seco sin una limpieza y reengrase correctos es una causa clásica de desgaste.
- Usa el aceite que especifica el fabricante (viscosidad ISO VG típica 32, validar) y regula la dosificación (unas pocas gotas por minuto, según el caudal). Más aceite no es mejor: ensucia, arrastra residuos y puede atacar sellos.
Correcciones y precisiones al póster: (1) "Drenar condensados regularmente" es correcto pero impreciso: define cada cuánto (cada turno si es manual) y, cuando sea posible, usa drenaje automático; un drenaje manual olvidado es la causa principal del exceso de condensado. (2) "Reemplazar los elementos filtrantes cuando sea necesario": hazlo por ΔP (0,5 a 0,7 bar como referencia a validar) y no a ojo. (3) El regulador "mantiene la presión constante" solo si la entrada es suficiente; se ajusta subiendo y se bloquea. (4) El filtro de la ficha "retiene partículas y gotas": no elimina vapor de agua ni aerosoles de aceite, por eso la humedad se trata con secadores. (5) La ficha dibuja el lubricador como parte estándar de la unidad: en muchas instalaciones modernas no debe estar (aire seco sin lubricar).
3. Válvulas y actuadores
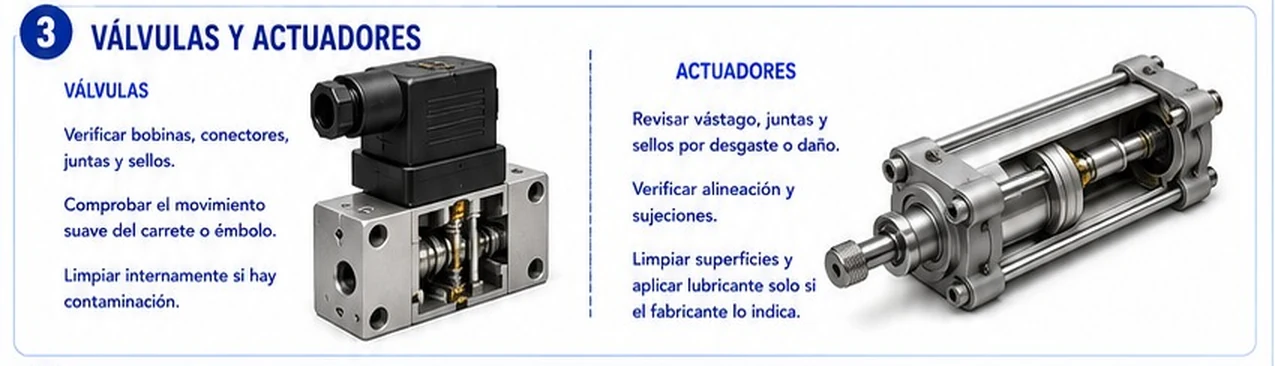
3.1 Válvulas
- Bobinas y conectores: comprueba tensión de alimentación, continuidad y resistencia de la bobina (comparada con el dato del fabricante), calor excesivo, conector firme y con junta (la humedad en el conector causa fallas intermitentes). Una bobina quemada suele ser consecuencia de un carrete atascado (en CA, la corriente es alta hasta que el núcleo cierra) o de sobretensión.
- Juntas y sellos: fugas por los escapes con la válvula en reposo indican sellos desgastados o carrete rayado (fuga interna).
- Movimiento suave del carrete o émbolo: con la válvula despresurizada y el sistema bloqueado se acciona el pulsador manual y se siente un recorrido libre y sin aspereza. Un carrete que se pega suele tener residuos de aceite degradado, agua o partículas.
- Limpieza interior: si hay contaminación, desmonta siguiendo el manual, limpia con el producto que el fabricante autoriza (los disolventes pueden dañar sellos de goma), no rayes el carrete ni los alojamientos, marca la posición de las piezas, reengrasa solo con la grasa indicada y reemplaza los sellos por un kit de repuesto original.
3.2 Actuadores (cilindros)
- Vástago: sin rayas, sin óxido ni golpes; una raya longitudinal destruye el sello del vástago en pocos ciclos.
- Juntas y sellos: fuga por el casquillo del vástago (visible) o interna por el émbolo (no visible: el cilindro tarda más o pierde fuerza). Los sellos se reemplazan en juegos.
- Alineación y sujeciones: cargas laterales sobre el vástago desgastan el casquillo y el sello. El cilindro y la carga deben estar alineados; las articulaciones (horquillas, rótulas) sin juego y lubricadas.
- Superficies: limpias; la lubricación del vástago o del tubo se hace solo si el fabricante lo indica. Una grasa incompatible hincha los sellos.
- Amortiguación y topes: verifica el ajuste de la amortiguación de fin de carrera (si la tiene) y el estado de los topes; un golpe en cada ciclo se oye y se ve.
Precisiones al póster: (1) "Comprobar el movimiento suave del carrete" se hace con el equipo bloqueado y despresurizado, con el accionamiento manual, o con presión bajo control si el procedimiento lo permite: nunca con las manos cerca de partes móviles. (2) "Limpiar internamente si hay contaminación" no es una invitación a usar cualquier solvente: usar los productos y el procedimiento del fabricante y buscar la causa de la contaminación aguas arriba (filtro, drenaje, compresor). (3) La ficha no menciona los kits de sellos, la verificación eléctrica de la bobina (tensión y resistencia) ni la amortiguación: se añaden aquí.
4. Diagnóstico por síntomas
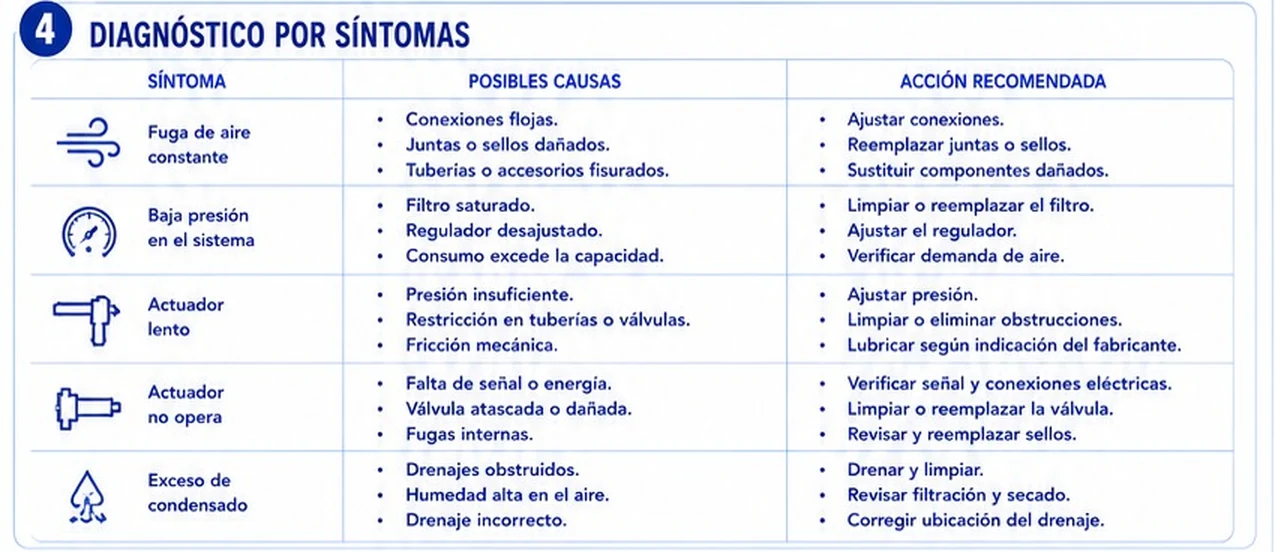
La tabla de la ficha es una excelente guía de causas. Le falta un paso: qué medir primero para decidir cuál de las tres causas es la real sin cambiar piezas "por si acaso". El siguiente diagrama une los tres pasos (síntoma, primera comprobación, acción).
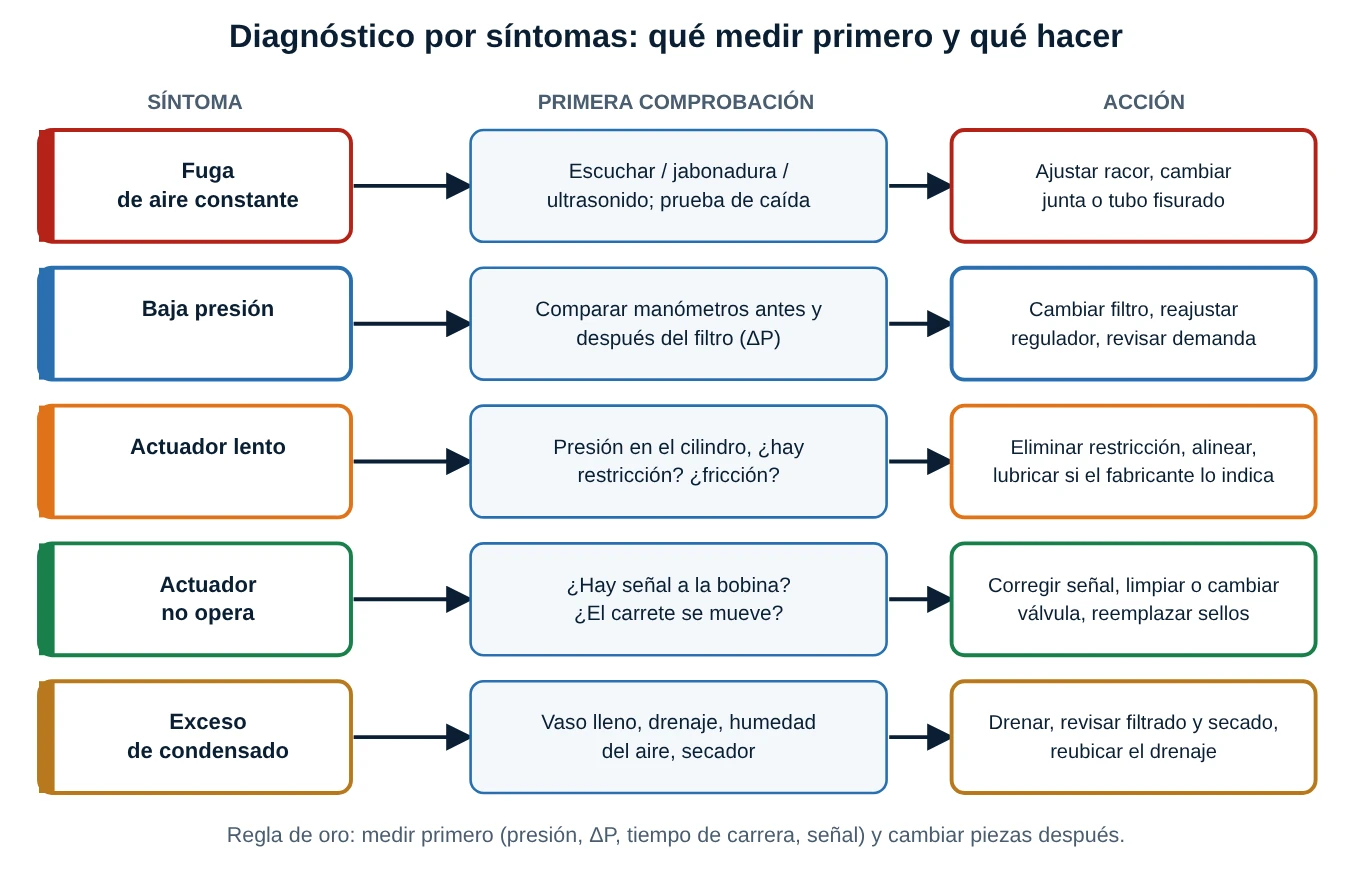
4.1 Método de cuatro preguntas
- ¿Cuándo empezó? Tras un cambio (otro cilindro en la red, cambio de sello, limpieza), de golpe o poco a poco (desgaste, filtro tapándose).
- ¿Qué dice el manómetro? Presión de red, tras el filtro y tras el regulador, con la máquina parada y en marcha. La diferencia entre manómetros localiza la pérdida.
- ¿Llega la señal? Si el actuador no se mueve, mira primero el LED de la válvula y si el pulsador manual lo mueve: separa un problema eléctrico de uno neumático.
- ¿Qué dicen los tiempos de carrera? Compáralos con los de referencia (por eso se registran). Un actuador que tarda el doble tiene un problema medible.
4.2 Tabla ampliada de síntomas
| Síntoma | Causas posibles (póster + ampliación) | Primera medición | Acción |
|---|---|---|---|
| Fuga de aire constante | Conexiones flojas, juntas o sellos dañados, tuberías o accesorios fisurados; mangueras gastadas, válvulas que pasan | Silbido o ultrasonido; jabonadura; prueba de caída de presión | Ajustar o reemplazar racor, junta o tubo; reparar y registrar |
| Baja presión en el sistema | Filtro saturado, regulador desajustado, consumo mayor que la capacidad; también restricciones, fugas grandes, compresor limitado | ΔP del filtro; presión de red con demanda; ajuste del regulador | Limpiar o reemplazar el filtro; ajustar el regulador; verificar demanda y fugas |
| Actuador lento | Presión insuficiente, restricción en tuberías o válvulas, fricción mecánica; regulación de velocidad cerrada, fuga interna del émbolo, carga mal alineada | Tiempo de carrera frente a referencia; presión en el cilindro durante el movimiento | Ajustar presión, eliminar obstrucciones, alinear, lubricar según el fabricante |
| Actuador no opera | Falta de señal o energía, válvula atascada o dañada, fugas internas; presión cero, tubo desconectado, carga excesiva | LED y tensión en la bobina; accionamiento manual; presión en el puerto | Corregir señal y conexiones; limpiar o reemplazar la válvula; reemplazar sellos |
| Exceso de condensado | Drenajes obstruidos, humedad alta en el aire, drenaje incorrecto; secador fuera de servicio, tubería sin pendiente | Nivel del vaso; temperatura de rocío del aire si se dispone | Drenar y limpiar; revisar filtrado y secado; corregir la ubicación del drenaje |
Precisiones al póster: (1) En "actuador lento" la acción "lubricar según indicación del fabricante" va al final: primero se mide la presión y se busca la restricción; lubricar sin criterio puede mezclar grasas incompatibles. (2) Faltan dos síntomas frecuentes: golpe al final de carrera (regulación y amortiguación; ver la hoja de control de velocidad) y bobina caliente o quemada (carrete atascado, tensión incorrecta). (3) En "baja presión" conviene distinguir entre baja en toda la red (compresor, fugas, demanda) y baja solo en un punto (filtro, regulador, restricción local): se separan comparando manómetros.
5. Fugas de aire: el consumo que nadie ve
La ficha incluye "fuga de aire constante" como primer síntoma, y con razón: producir aire comprimido es caro, y una fuga lo hace 24 horas al día. Para un orificio pequeño, el caudal que se escapa por él (flujo sónico, que es lo que ocurre cuando la presión aguas arriba es más de ~1,9 veces la atmosférica) es proporcional a su área y a la presión absoluta:
con Cmm² ≈ 0,14 dm³/(s·bar·mm²) (orificio con Cd ≈ 0,7)
Energía: P ≈ 7 W por cada L/min ANR (compresor típico) → kWh/año = Q · 0,007 · horas
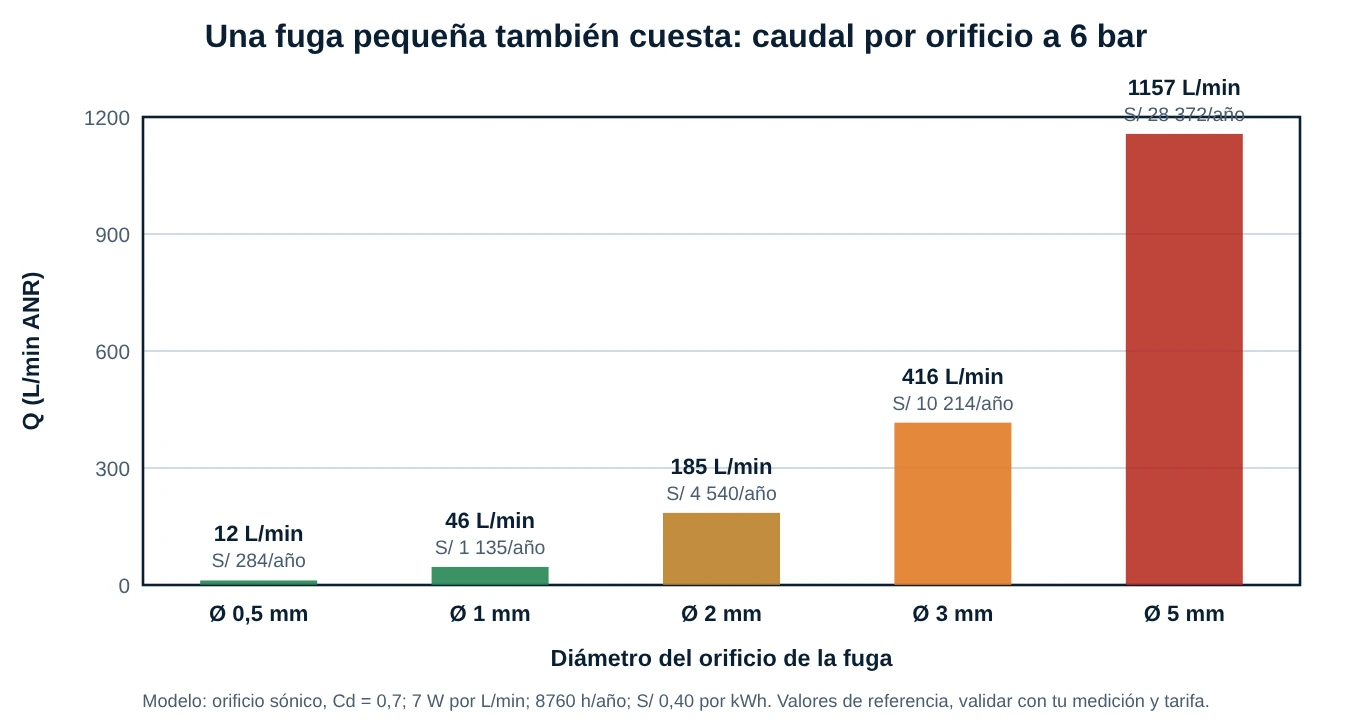
Un orificio de Ø1 mm a 6 bar pierde unos 46 L/min; uno de Ø3 mm, unos 416 L/min. El caudal crece con el cuadrado del diámetro: duplicar el orificio cuadruplica la fuga. Con los supuestos del gráfico (7 W por L/min, 8760 h, S/ 0,40 por kWh) un solo orificio de Ø2 mm cuesta alrededor de S/ 4 540 al año. Es un orden de magnitud: la potencia específica de tu compresor y tu tarifa cambian el número, pero no la conclusión (validar con tus datos).
5.1 Cómo detectar fugas
- Oído (con el taller en silencio, por ejemplo en el paro de fin de semana).
- Jabonadura o líquido detector de fugas aplicado a racores y juntas.
- Detector ultrasónico: oye el siseo de la fuga aunque haya ruido de planta y permite localizar y estimar.
- Prueba de caída de presión: se aísla un tramo de volumen conocido V, se anota la presión inicial y la final tras un tiempo t y se calcula el caudal medio de fuga:
El simulador del final incluye esta prueba. La estimación supone temperatura constante y un volumen bien conocido: usa el volumen real del tramo (tubería, acumulador, cilindros).
6. Plan de mantenimiento
Los cinco verbos de la ficha (planificar, programar, ejecutar, registrar, capacitar) son un ciclo de mejora continua. Un plan neumático realista se apoya en rutinas cortas y frecuentes más revisiones periódicas, con registros que permitan comparar.
| Frecuencia (ejemplo a validar) | Actividad | Registro / indicador |
|---|---|---|
| Cada turno | Drenar vasos manuales, mirar nivel de aceite del lubricador (si existe), oír fugas, leer manómetros | Presión de trabajo; vasos drenados |
| Semanal | ΔP de filtros, ronda de fugas (oído / jabonadura), tiempos de carrera de actuadores críticos | ΔP en bar; tiempos en s; número de fugas |
| Mensual o trimestral | Cambio de elementos filtrantes según ΔP, revisión de conectores y bobinas, comprobar sujeciones y alineación, verificar drenajes automáticos | Elementos cambiados; resistencia de bobinas |
| Semestral o anual | Kits de sellos de cilindros y válvulas de uso intensivo, prueba de caída de presión por sectores, calibración de manómetros, revisión de secador y compresor | L/min de fuga por sector; consumo específico |
Las frecuencias dependen de las horas de servicio, la calidad del aire y las recomendaciones del fabricante (por eso la ficha dice "establecer frecuencias según uso"): las de la tabla son ejemplos para arrancar, no valores normativos. Indicadores útiles: fugas medidas como porcentaje del consumo total, ΔP media de los filtros, tiempo medio entre fallas de válvulas y cilindros, y número de paros por causa neumática.
Precisiones al póster: (1) Un plan no es una lista de pasos sino un ciclo: tras "registrar" hay que analizar y mejorar (causa raíz de las fallas repetidas); la ficha no cierra ese lazo. (2) "Capacitar" no va solo al final: se capacita antes de ejecutar (seguridad, LOTO) y de forma continua. (3) La ficha no da frecuencias ni indicadores; los de la tabla anterior son ejemplos a validar con el fabricante y la criticidad de la máquina. (4) Los repuestos originales se gestionan con un stock mínimo de kits de sellos, bobinas y elementos filtrantes de los equipos críticos.
7. Recomendación técnica de la ficha
La recomendación resume tres ideas: prevenir (planificar), optimizar el consumo de aire (fugas, presión correcta) y seguir al fabricante. Falta añadir un número: mide. Un compresor que carga y descarga más seguido que antes, una presión que cae más rápido al parar o un actuador que tarda más son señales medibles de que el sistema se degrada, y una prueba de caída de presión por sector convierte la sensación en un dato.
8. Casos reales de planta
Los siguientes casos están construidos con situaciones típicas de planta y datos de ejemplo para practicar el razonamiento.
Caso 1 · El compresor que nunca descansa (fugas de fin de semana)
Síntoma: el compresor arranca cada pocos minutos con la planta parada. Datos: sector de 200 L; con el sector aislado la presión cae de 6 a 4 bar en 10 min. Cálculo: Q = V·Δp / (pN·t) = 200·2 / (1,013·10) = 39,5 L/min ANR, unos 2421 kWh/año si fuera continua. Acción: ronda con ultrasonido; se encontraron cuatro racores flojos y una manguera fisurada. Lección: la prueba de caída convierte "creo que hay fugas" en un número y en un objetivo de reparación.
Caso 2 · El cilindro que perdió fuerza (filtro saturado)
Síntoma: una prensa neumática de empaque no termina la carrera cuando la línea está cargada. Datos: 6,0 bar antes del filtro y 4,6 bar después (ΔP = 1,4 bar), cilindro Ø50. Diagnóstico: pérdida de fuerza = 1,4 bar · A1 = 1,4 · 19,63 cm² · 10 = 275 N. Acción: reemplazo del elemento y programa de cambio por ΔP (0,5 bar como umbral inicial). Lección: medir antes y después del filtro encuentra el problema en minutos.
Caso 3 · Válvulas pegadas por la mañana (condensado)
Síntoma: varias válvulas de una estación no cambian de posición tras el fin de semana y luego "mejoran". Diagnóstico: el drenaje manual del filtro se olvidaba, el vaso estaba lleno y el agua pasaba a la línea; con el aire frío de la noche se condensaba más agua en la tubería. Acción: drenaje automático, tubería con pendiente y punto de drenaje en el extremo bajo, revisión del secador. Lección: el exceso de condensado casi siempre es un problema de procedimiento y de instalación, no de la válvula.
Caso 4 · Cilindro "de por vida" que se desgastó (lubricación mal entendida)
Síntoma: un cilindro de grasa permanente falla a los pocos meses. Diagnóstico: alguien instaló un lubricador "para ayudar" y luego lo retiró; la grasa original fue arrastrada y el cilindro quedó sin lubricación. Acción: cambio de sellos y reengrase con la grasa del fabricante; instalación sin lubricador, con aire seco y limpio. Lección: la lubricación es una decisión de diseño, no un hábito: se sigue la ficha técnica del fabricante.
9. Errores comunes que conviene evitar
- Intervenir sin bloqueo ni descarga, o confiar en una sola lectura del manómetro.
- Buscar fugas con la mano o soplar con aire a presión hacia personas.
- Cambiar piezas "por si acaso" sin medir ΔP, presión ni tiempos.
- Subir la presión del regulador para "compensar" un filtro tapado o una fuga: aumenta el consumo y el desgaste.
- Instalar un lubricador donde el fabricante pide aire sin lubricar (o retirarlo donde ya se usaba).
- Dejar el drenaje manual sin procedimiento y sin responsable.
- Usar solventes o grasas no autorizadas en válvulas y cilindros.
- No registrar: sin línea base no se sabe si el sistema empeora.
10. Resumen rápido (cheat-sheet)
| Concepto | Regla o fórmula |
|---|---|
| Antes de intervenir | Bloquear, descargar, verificar cero energía (incluida la almacenada) |
| Orden de la unidad FRL | Filtro, regulador, lubricador (si el fabricante lo pide) |
| Reemplazo del filtro | Por ΔP (referencia 0,5 a 0,7 bar, validar) |
| Caudal de fuga por orificio | Q ≈ 60·0,14·Amm²·(p + 1,013) L/min ANR |
| Prueba de caída | Q = V·(p1 − p2) / (1,013·t) |
| Costo energético | kWh/año ≈ Q·0,007·horas (valor típico, validar) |
| Fuerza teórica de extensión | F = p·A1 (A1 = π·D²/4) |
| Pérdida de fuerza por ΔP | ΔF = ΔP·A1 |
| Diagnóstico | Síntoma → medir → causa → acción → registrar |
Glosario breve
- FRL: unidad de filtro, regulador y lubricador.
- ΔP: caída de presión entre la entrada y la salida de un componente.
- LOTO: bloqueo y etiquetado de energías (lock out, tag out).
- L/min ANR: caudal en litros a condiciones normalizadas de referencia.
- Condensado: agua líquida que se forma al enfriarse el aire comprimido.
- Contaminación del carrete: residuos que impiden el movimiento libre de la válvula.
Normas y datos a validar
- ISO 4414: seguridad en sistemas de transmisión neumática (confirma la edición vigente y la norma local aplicable).
- ISO 8573-1: clases de calidad del aire comprimido (partículas, agua, aceite).
- ISO 1219-1: símbolos gráficos de componentes neumáticos (para leer los esquemas).
- Potencia específica del compresor (7 W por L/min ANR, es decir 7 kW por m³/min): valor orientativo; depende del compresor y del nivel de presión. Validar con el consumo medido de tu planta.
- Coeficiente de la fuga (0,14 dm³/(s·bar·mm²), Cd ≈ 0,7) y tarifa (S/ 0,40 por kWh): valores didácticos, validar con tus datos.
- ΔP de reemplazo del filtro (0,5 a 0,7 bar), grados de filtración (5 a 40 µm), aceite ISO VG 32 y frecuencias de mantenimiento: referencias habituales, validar con el manual del fabricante.
- Densidad de vapor saturado (30 °C: 30,4 g/m³; 25 °C: 23,0 g/m³): datos de tablas psicrométricas, confirmar con una tabla de referencia.
11. Simulador: taller de diagnóstico neumático
El simulador representa una línea completa (red, filtro con vaso, regulador, lubricador opcional, válvula 5/2 y un cilindro Ø50/Ø20 con regulación en el escape) y te deja inyectar las fallas de la ficha. Qué probar:
- Pulsa un síntoma (por ejemplo "Baja presión") y mira los manómetros del esquema: la caída de presión en el filtro, la presión tras el regulador y el efecto en los tiempos de carrera comparados con la referencia del sistema sano.
- Sube la fuga en línea y lee el caudal de fuga; pulsa Prueba de caída de presión y compara el resultado con el caudal instantáneo.
- Aumenta la saturación del filtro y observa cómo, con más demanda, el regulador deja de alcanzar su ajuste.
- Prueba sin señal, carrete limitado y fuga interna del émbolo y lee qué cambia en las cámaras A y B.
- Activa drenaje obstruido y aire muy húmedo, mira el vaso llenarse y pulsa Drenar condensado.
- Usa Bloquear y descargar para ver el estado seguro (presión cero) y la lectura del diagnóstico sugerido.
Qué hace el modelo: la red baja con el consumo de otros usuarios; el filtro sigue ΔP = 0,10 bar·(Q/100 L/min)·(1 + 11·c²); el regulador entrega el menor valor entre su ajuste y (entrada − 0,15 bar); las fugas son orificios sónicos (Cd ≈ 0,7); las cámaras del cilindro son volúmenes politrópicos y la válvula y las agujas son conductancias tipo ISO 6358; el vástago incluye fricción estática y cinética. Es un modelo didáctico: los valores no son de un fabricante y deben validarse.
✅ 5 Problemas Resueltos
Solución:
A = π·2²/4 = 3,142 mm²
Q = 60 · 0,14 · 3,142 · (6 + 1,013) = 185,1 L/min ANR
P = 185,1 · 0,007 = 1,30 kW
E = 1,296 · 8760 = 11 349 kWh/año → S/ 4 540 al año.
Un solo racor flojo cuesta miles de soles al año: por eso la ronda de fugas suele pagarse sola.
Solución:
ΔP = 0,10 · 1,5 · (1 + 11 · 0,8²) = 0,15 · 8,04 = 1,21 bar
Entrada del regulador = 6 − 1,21 = 4,79 bar
El regulador necesita entrada ≥ ajuste + 0,15: 5,5 + 0,15 = 5,65 > 4,79, así que no alcanza su ajuste: salida ≈ 4,79 − 0,15 = 4,64 bar.
Para ΔP = 0,5 bar: 0,5 = 0,15·(1 + 11·c²) → c = √((3,333 − 1)/11) = 0,46 (46 % de saturación). Debió cambiarse mucho antes.
Solución:
Q = V·(p1 − p2) / (pN·t) = 100 · 0,6 / (1,013 · 1) = 59,2 L/min ANR
Presión media = 5,7 bar → A = Q / (60·0,14·(5,7 + 1,013)) = 1,05 mm²
d = √(4A/π) = 1,16 mm
Es la fuga total del tramo: puede ser varias fugas pequeñas. La ronda con ultrasonido las reparte y las localiza.
Solución:
A1 = π·50²/4 = 19,635 cm²
Fuerza de diseño = 800 · 1,25 = 1000 N → pmín = 1000 / (19,635 · 10) = 5,09 bar
ΔPtotal máx = 6 − 5,09 = 0,91 bar
Filtro + regulador + válvula + tubería no pueden sumar más que eso. Un filtro con 0,5 bar ya consume más de la mitad del margen: por eso la ΔP se vigila.
Solución:
Volumen por ciclo = (A1 + A2) · carrera = (19,635 + 16,493) · 30 = 1083,8 cm³
Aire ANR por ciclo (cámaras a 6 bar, valor máximo) = 1,084 L · (6 + 1,013)/1,013 = 7,50 L
15 ciclos/min → 112,5 L/min ANR
Fuga de Ø1 mm = 46,3 L/min = 41 % del consumo del cilindro: una fuga "pequeña" consume casi la mitad de lo que gasta el propio cilindro en trabajar.
🏋️ 5 Ejercicios Propuestos
E = 416,4·0,007·6000 = 17 490 kWh/año
Costo = S/ 6 996 al año.
E = 9,87·0,007·8760 = 605 kWh → S/ 242 al año.
Parece poco, pero es un solo tramo; sumadas, estas fugas llegan al 20 a 30 % en plantas sin programa de fugas (dato frecuente de la industria, validar).
0,5 = 0,10·(Q/100)·3,75 → Q = 133,3 L/min
Si la demanda sube a ese valor, el mismo filtro ya pide reemplazo.
Capacidad a 25 °C y 7 bar abs = 23,0·1,013/7 = 3,33 g/m³ de aire libre
Condensado = 18,24 − 3,33 = 14,91 g/m³
Con 1 m³/min: 14,91 g/min = 0,89 L/h de agua. Por eso hacen falta separador, secador y drenajes automáticos.
Uso = 1200/1559 = 77 %
Para el 70 %: p = 1200/0,7/(31,17·10) = 5,50 bar
(El 70 % es una regla de diseño habitual para dejar margen a la fricción y a las caídas de presión; validar.) Con 77 % cualquier caída de presión deja al cilindro sin fuerza.