¡Bienvenidos nuevamente al blog de Welectronic! En la publicación anterior viste cómo es una fresadora por dentro. Ahora toca ver qué se hace con ella. El fresado es un proceso de mecanizado en el que una herramienta de corte rotativa con múltiples filos elimina material de la pieza para generar superficies planas, perfiles, ranuras y cavidades con alta precisión. Según la fresa y la trayectoria, obtienes diez operaciones básicas.
1. Las diez operaciones principales del fresado
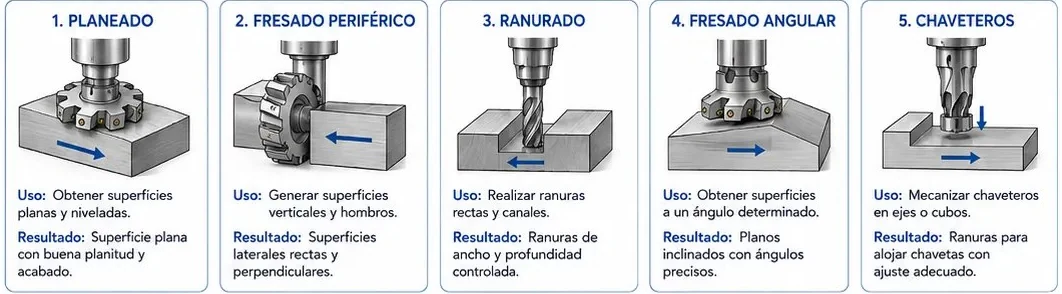
- Planeado: obtiene superficies planas y niveladas, con buena planitud y acabado. Se hace con fresas de planear de varios insertos.
- Fresado periférico: genera superficies verticales y hombros; el resultado son superficies laterales rectas y perpendiculares.
- Ranurado: realiza ranuras rectas y canales de ancho y profundidad controlados.
- Fresado angular: obtiene superficies a un ángulo determinado, es decir, planos inclinados con ángulos precisos.
- Chaveteros: mecaniza chaveteros en ejes o cubos, con ranuras que alojan la chaveta con el ajuste adecuado.
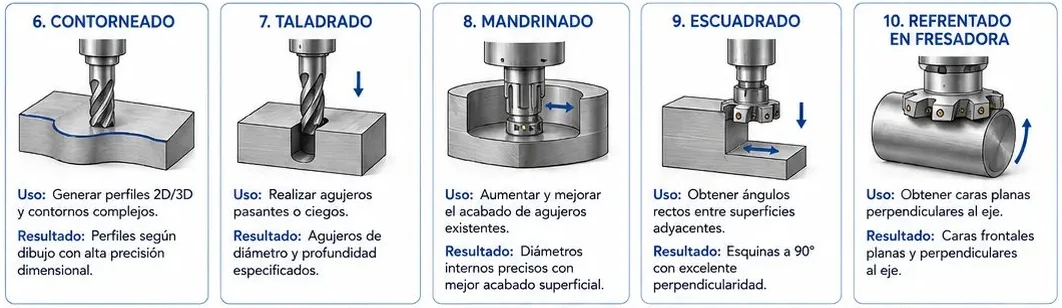
- Contorneado: genera perfiles 2D/3D y contornos complejos, con perfiles según el dibujo y alta precisión dimensional.
- Taladrado: realiza agujeros pasantes o ciegos de diámetro y profundidad especificados.
- Mandrinado: aumenta y mejora el acabado de agujeros existentes, con diámetros internos precisos y mejor acabado superficial.
- Escuadrado: obtiene ángulos rectos entre superficies adyacentes (esquinas a 90° con excelente perpendicularidad).
- Refrentado en fresadora: obtiene caras planas perpendiculares al eje, es decir, caras frontales planas.
2. Parámetros importantes
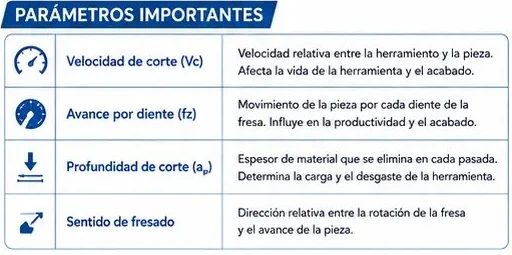
- Velocidad de corte (Vc): velocidad relativa entre la herramienta y la pieza. Afecta la vida de la herramienta y el acabado.
- Avance por diente (fz): movimiento de la pieza por cada diente de la fresa. Influye en la productividad y el acabado.
- Profundidad de corte (ap): espesor de material que se elimina en cada pasada. Determina la carga y el desgaste de la herramienta.
- Sentido de fresado: dirección relativa entre la rotación de la fresa y el avance de la pieza.
Vf = fz · z · n [mm/min]
Q = ap · ae · Vf / 1000 [cm3/min]
D = diámetro de la fresa (mm), z = número de dientes, ae = ancho radial de corte (mm).
3. Fresado concordante y discordante
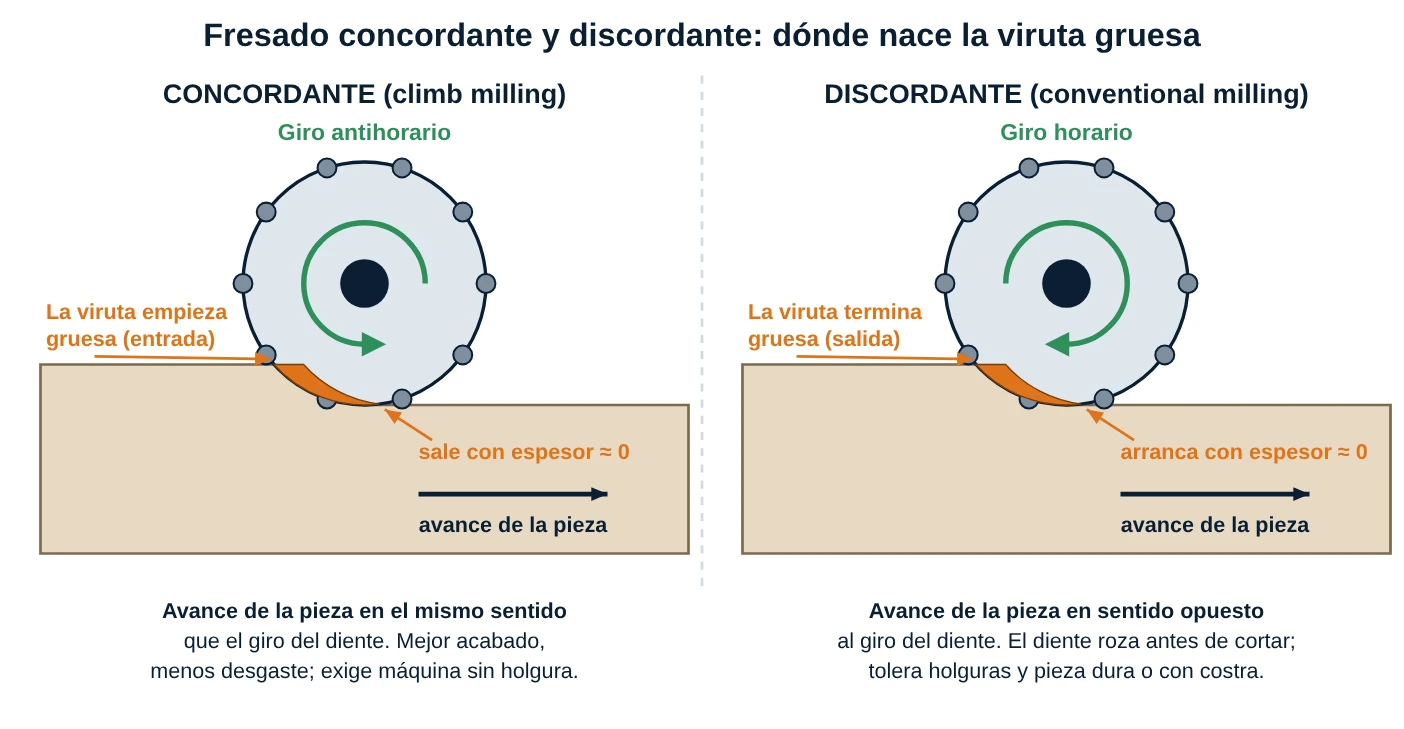
- Concordante (climb milling): el avance de la pieza va en el mismo sentido que el giro del diente en la zona de corte. Da mejor acabado superficial y menor desgaste de la herramienta, y es lo recomendado cuando la máquina lo permite (con husillo de bolas o holgura eliminada).
- Discordante (conventional milling): el avance de la pieza va en sentido opuesto al giro del diente. Hay mayor riesgo de vibraciones y mayor desgaste, pero es útil en máquinas con holguras o fijaciones débiles, y cuando la superficie tiene costra (fundición, forja).
Corrección respecto al cartel: la ficha indica "menor espesor de viruta al entrar" para el concordante y "mayor espesor al entrar" para el discordante, pero es al revés. En el concordante el diente entra con la viruta más gruesa (cortando limpio) y la termina en espesor casi cero. En el discordante el diente entra con espesor casi cero (roza y se comprime antes de cortar) y sale con la viruta más gruesa. Ese roce inicial es justamente lo que causa más calor y desgaste. El resto de los puntos del cartel (acabado, desgaste, holguras) sí es correcto.
Además, en el concordante la fuerza de corte tiende a jalar la pieza hacia la fresa; si el husillo de la mesa tiene holgura, la mesa puede dar un tirón y romper la herramienta. En el discordante la fuerza empuja contra el avance y mantiene tensos los tornillos.
4. Recomendaciones de seguridad
- Usa equipo de protección personal: gafas, protección auditiva y calzado de seguridad.
- Asegura correctamente la pieza y la herramienta antes de iniciar el mecanizado.
- Retira las virutas con gancho o cepillo, nunca con las manos.
- Verifica el estado de la herramienta y su sujeción antes de cada operación.
- No excedas las revoluciones recomendadas ni dejes la máquina desatendida.
- Conoce el funcionamiento de la máquina y sigue las instrucciones del fabricante.
Recuerda: la selección correcta de la operación, herramienta y parámetros de corte es clave para obtener calidad, precisión y seguridad en el fresado. Planea, verifica y mecaniza con precisión y seguridad.
✅ 5 Problemas Resueltos
Solución:
n = 1000 × 200 / (π × 80) = 795,8 rpm ≈ 796 rpm
Vf = fz · z · n = 0,15 × 6 × 796 = 716,4 mm/min
Solución:
Recorrido L = 300 + 80 = 380 mm
Tc = 380 / 716,4 = 0,530 min = 31,8 s
Solución:
Pasadas = profundidad / ap = 4,0 / 2 = 2 pasadas. Verifica siempre la profundidad con la tabla de chavetas de tu norma o catálogo, porque depende del diámetro del eje.
Solución:
Eliges fresado discordante. En el concordante, la fuerza de corte jala la pieza hacia la fresa y la holgura del husillo permite tirones que pueden romper la fresa. Además, en el discordante el diente entra con espesor casi cero y corta desde debajo de la costra dura en lugar de golpearla con la viruta más gruesa. Cuando la máquina esté sin holgura y la superficie ya esté limpia, pasa a concordante para el acabado.
Solución:
El centro de la fresa va desplazado un radio (5 mm) hacia afuera en cada lado, así que la trayectoria es un cuadrado de 80 + 10 = 90 mm de lado.
Perímetro = 4 × 90 = 360 mm
Tc = 360 / 180 = 2 min