¡Bienvenidos nuevamente al blog de Welectronic! Torno o fresadora, convencional o CNC, siempre terminas ajustando tres números: velocidad de corte, avance y profundidad de corte. Juntos deciden el acabado, la temperatura, la vida de la herramienta y cuánto material arrancas por minuto. Aquí verás qué significa cada uno, las fórmulas para convertirlos en rpm y mm/min, y cómo influye cada parámetro en el proceso.
1. Los tres parámetros fundamentales
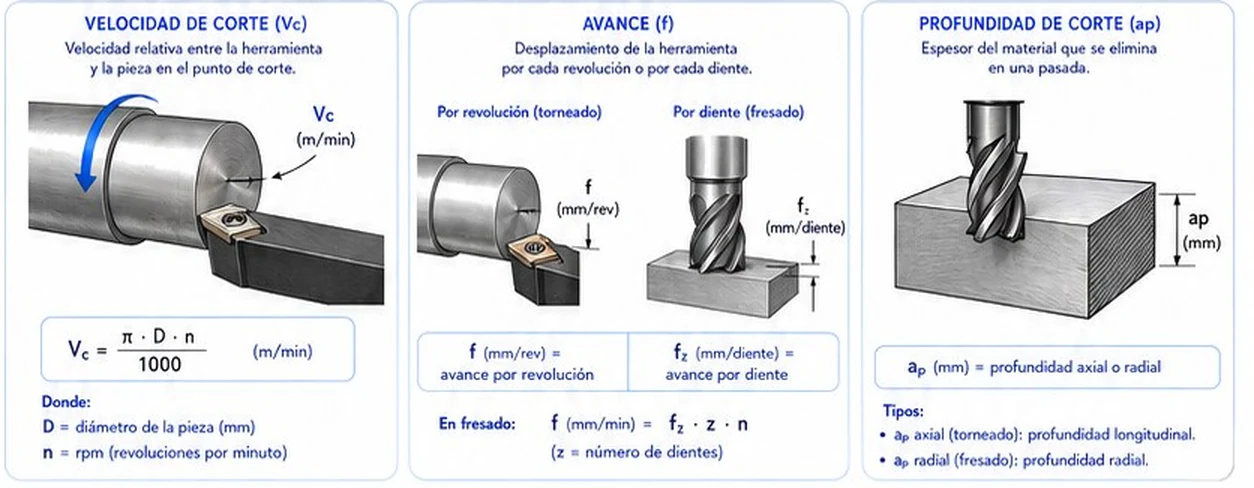
- Velocidad de corte (Vc): velocidad relativa entre la herramienta y la pieza en el punto de corte. Se expresa en m/min y depende del material de la pieza y de la herramienta, no de la máquina.
- Avance (f): desplazamiento de la herramienta por cada vuelta (torneado, mm/rev) o por cada diente (fresado, fz en mm/diente).
- Profundidad de corte (ap): espesor de material que se elimina en una pasada, en mm.
n = 1000 · Vc / (π · D) [rpm]
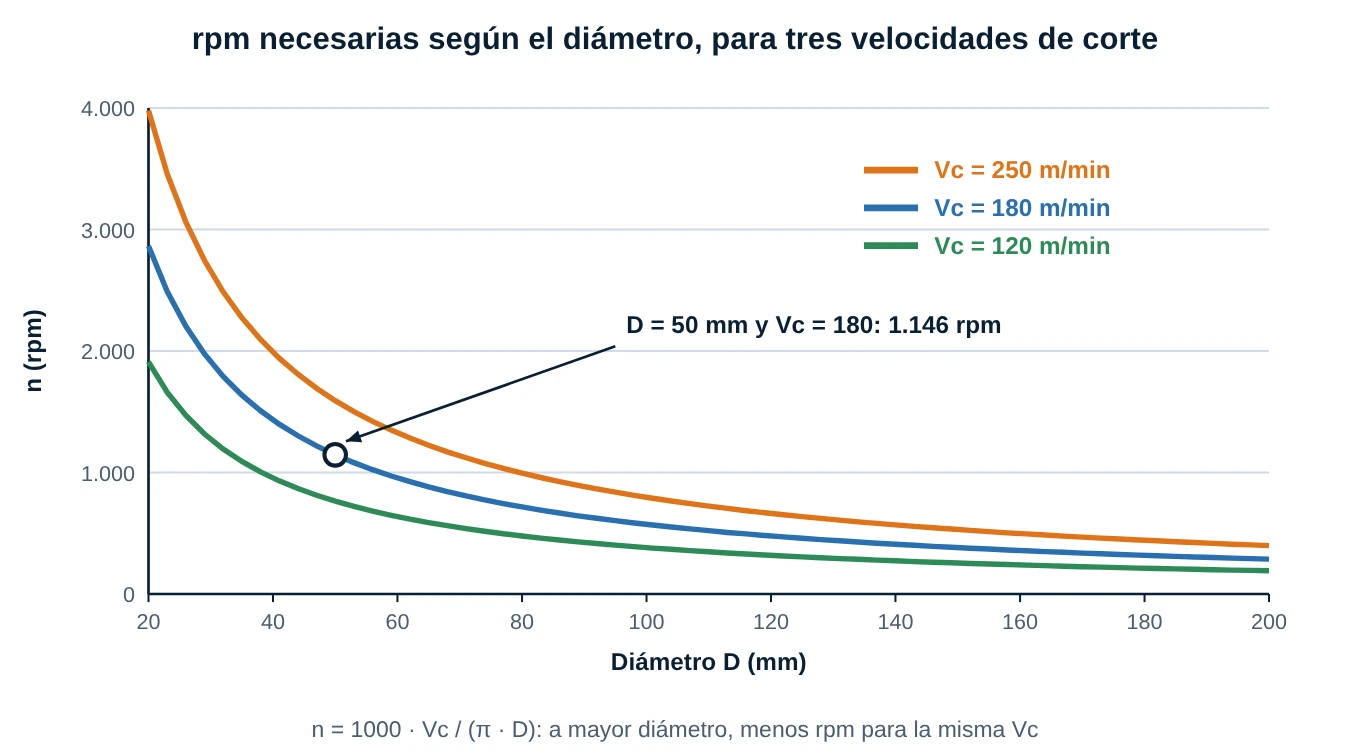
D es el diámetro de la pieza (torneado) o de la herramienta (fresado, en mm) y n son las revoluciones por minuto. Fíjate que, para la misma Vc, un diámetro pequeño exige más rpm.
Corrección de terminología: el póster define ap como "axial en torneado y radial en fresado". Es al revés de lo habitual: en torneado ap es la profundidad medida perpendicular a la superficie mecanizada (en el diámetro, la mitad de lo que se reduce el diámetro), y en fresado ap es la profundidad axial, mientras que el ancho radial de corte se llama ae.
2. Fórmulas y unidades
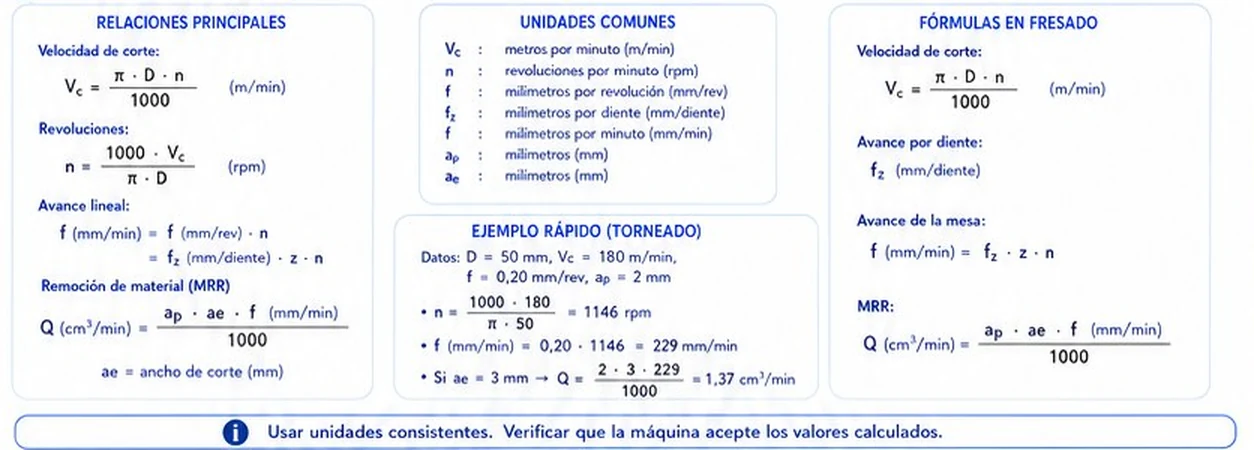
Remoción de material: Q [cm³/min] = ap · ae · f [mm/min] / 1000
Unidades: Vc en m/min; n en rpm; f en mm/rev o mm/min; fz en mm/diente; ap y ae en mm; z es el número de dientes de la fresa. Usa unidades consistentes y verifica que la máquina acepte los valores calculados (rpm y avance máximos).
Ejemplo del póster (D = 50 mm, Vc = 180 m/min, f = 0,20 mm/rev, ap = 2 mm): n = 1000 · 180 / (π · 50) = 1.146 rpm y f = 0,20 · 1146 = 229 mm/min. Con la fórmula de fresado y un ancho de 3 mm, Q = 2 · 3 · 229 / 1000 = 1,37 cm³/min.
Observación: en torneado el caudal de viruta se calcula más directamente como Q = Vc · f · ap. Con los mismos datos: 180 · 0,20 · 2 = 72 cm³/min. El 1,37 cm³/min del póster aplica la fórmula de fresado (ap · ae · f) y sirve como ejemplo de uso de esa fórmula, no del caudal real del torneado.
3. Relación con el material y la herramienta
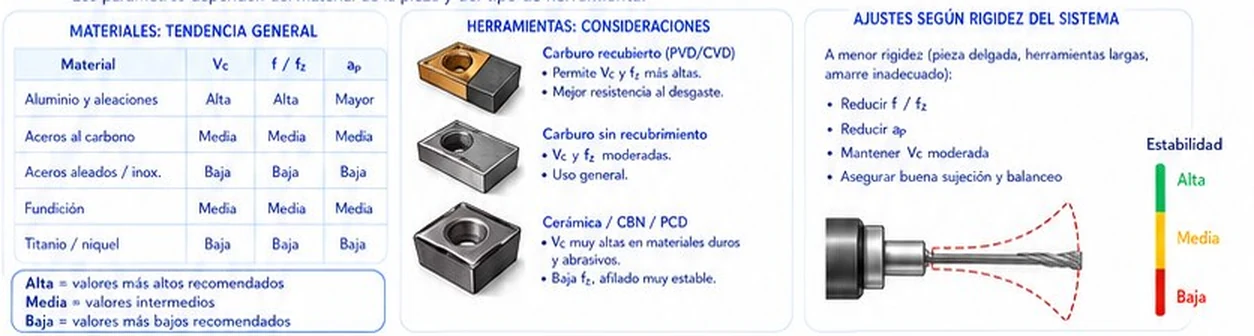
- Aluminio y aleaciones: Vc, f y ap altos.
- Aceros al carbono y fundición: valores medios.
- Aceros aleados, inoxidables, titanio y níquel: valores bajos (más calor y endurecimiento por deformación).
El carburo recubierto (PVD/CVD) permite Vc y fz más altas; el carburo sin recubrimiento trabaja con valores moderados; cerámica, CBN o PCD admiten Vc muy altas en materiales duros y abrasivos, pero con avance bajo y filo muy estable. Con poca rigidez (pieza delgada, herramienta larga, amarre deficiente): reduce f o fz, reduce ap, mantén Vc moderada y asegura buena sujeción y balanceo.
4. Efecto de cada parámetro sobre el proceso
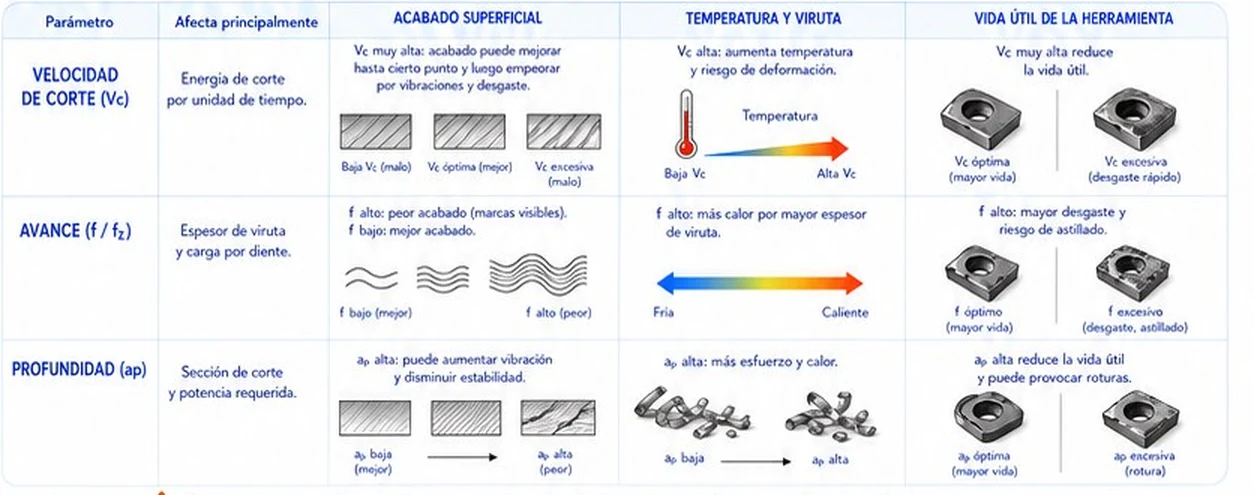
- Vc: si es muy baja, mal acabado (y filo recrecido); si es óptima, el acabado mejora; si es excesiva, sube la temperatura, aparecen vibraciones y el desgaste se dispara.
- Avance: un avance alto deja marcas visibles, más calor por el mayor espesor de viruta y mayor riesgo de astillado; uno bajo mejora el acabado.
- Profundidad (ap): una ap alta aumenta el esfuerzo, el calor y la vibración, y reduce la estabilidad y la vida de la herramienta.
Regla práctica: comienza con valores conservadores y súbelos gradualmente hasta lograr el mejor equilibrio entre productividad, acabado y vida de la herramienta. Monitorea sonido, viruta, temperatura y acabado.
5. Valores iniciales y orden de ajuste
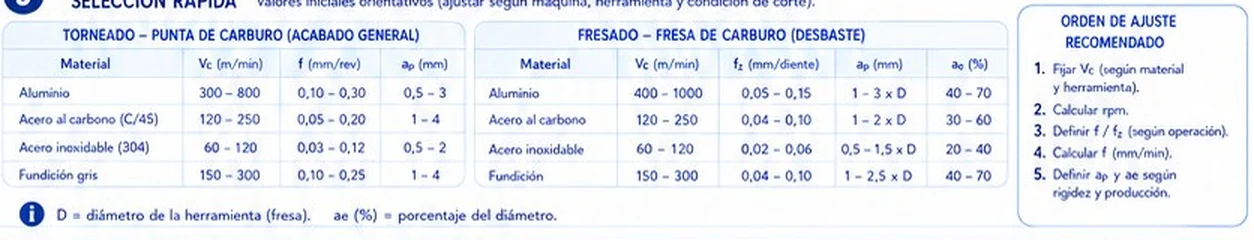
Torneado con punta de carburo (acabado general): aluminio Vc 300-800 m/min, f 0,10-0,30 mm/rev, ap 0,5-3 mm; acero al carbono Vc 120-250, f 0,05-0,20, ap 1-4; acero inoxidable 304 Vc 60-120, f 0,03-0,12, ap 0,5-2; fundición gris Vc 150-300, f 0,10-0,25, ap 1-4.
Fresado con fresa de carburo (desbaste): aluminio Vc 400-1.000, fz 0,05-0,15 mm/diente; acero al carbono Vc 120-250, fz 0,04-0,10; inoxidable Vc 60-120, fz 0,02-0,06; fundición Vc 150-300, fz 0,04-0,10. Los ap se dan en múltiplos del diámetro D (por ejemplo 1-2 × D en acero) y ae como porcentaje de D (30-60 % en acero). Con una fresa de 16 mm y ae = 30 %, el ancho de corte es 4,8 mm.
Orden de ajuste recomendado: 1) fija Vc según material y herramienta; 2) calcula las rpm; 3) define f o fz según la operación; 4) calcula el avance en mm/min; 5) define ap y ae según la rigidez y la producción.
✅ 5 Problemas Resueltos
Solución:
Vc = π · D · n / 1000 = π · 80 · 900 / 1000
Vc ≈ 226,2 m/min
Solución:
n = 1000 · Vc / (π · D) = 1000 · 120 / (π · 20) = 1909,9
n ≈ 1.910 rpm
Solución:
f = fz · z · n = 0,06 · 4 · 1910
f ≈ 458 mm/min
Solución:
n = 1000 · 200 / (π · 40) = 1591,5 rpm
f = 0,15 · 1591,5 = 238,7 mm/min
t = 120 / 238,7 = ≈ 0,50 min (30 s)
Solución:
Q = ap · ae · f / 1000 = 5 · 10 · 458 / 1000
Q = 22,9 cm³/min