¡Bienvenidos nuevamente al blog de Welectronic! Soldar no es “derretir dos metales”: es crear un arco eléctrico controlado, proteger el baño de fusión de la atmósfera y aportar material de manera uniforme. Los tres procesos más comunes en mantenimiento y fabricación son SMAW (electrodo revestido), MIG/MAG (alambre con gas) y TIG (electrodo de tungsteno). Veamos cómo funciona cada uno, qué equipo usan, cuándo elegirlos y cómo ajustarlos.
1. Principio de cada proceso
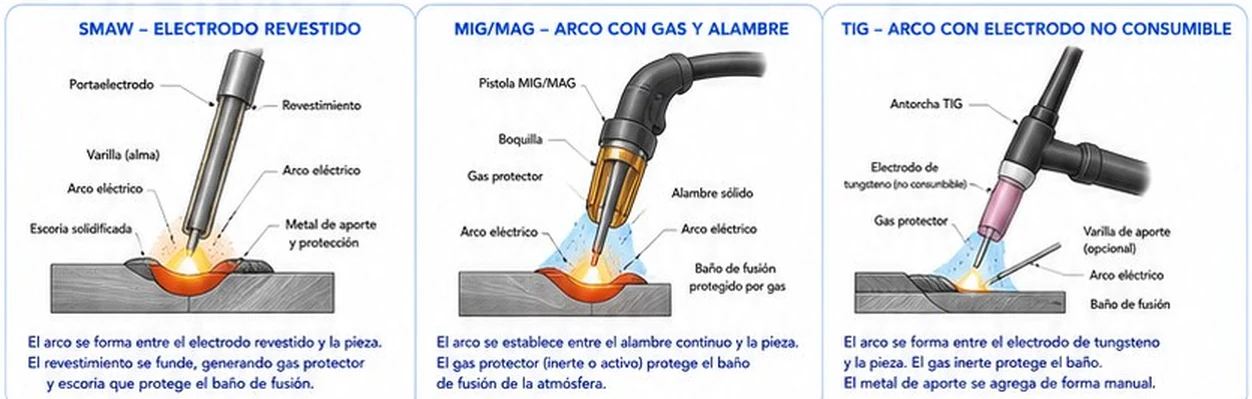
- SMAW, electrodo revestido: el arco salta entre el electrodo revestido y la pieza. El revestimiento se funde y genera gas protector y escoria que cubre y protege el baño de fusión. La varilla (alma) aporta el metal de aporte.
- MIG/MAG, arco con gas y alambre: el arco se establece entre un alambre sólido que avanza de forma continua y la pieza. Un gas protector (inerte en MIG, activo en MAG) protege el baño de la atmósfera.
- TIG, arco con electrodo no consumible: el arco se forma entre un electrodo de tungsteno (que no se funde) y la pieza. Un gas inerte protege el baño y el metal de aporte, si hace falta, se agrega manualmente con una varilla.
2. Equipo, consumibles, gas y polaridad
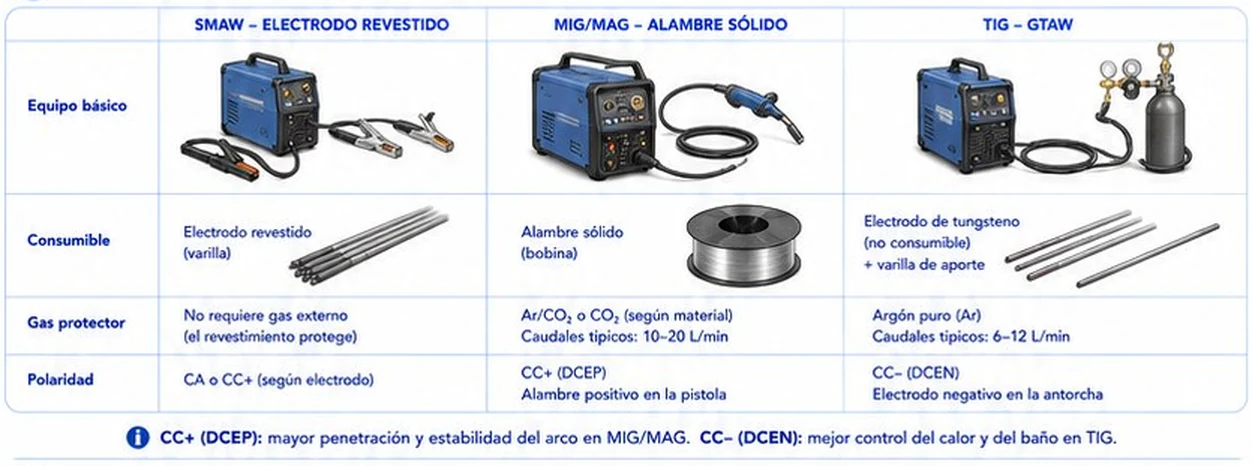
- SMAW: fuente, portaelectrodo y pinza de masa. Consumible: electrodo revestido (varilla). No requiere gas externo (el revestimiento protege). Polaridad: CA o CC+ según el electrodo.
- MIG/MAG: fuente, alimentador de alambre y pistola. Consumible: alambre sólido en bobina. Gas: Ar/CO₂ o CO₂ según el material, con caudales típicos de 10 a 20 L/min. Polaridad: CC+ (DCEP), alambre positivo en la pistola.
- TIG (GTAW): fuente, antorcha, regulador y botella. Consumible: electrodo de tungsteno (no consumible) más varilla de aporte. Gas: argón puro, caudales de 6 a 12 L/min. Polaridad: CC− (DCEN), electrodo negativo en la antorcha.
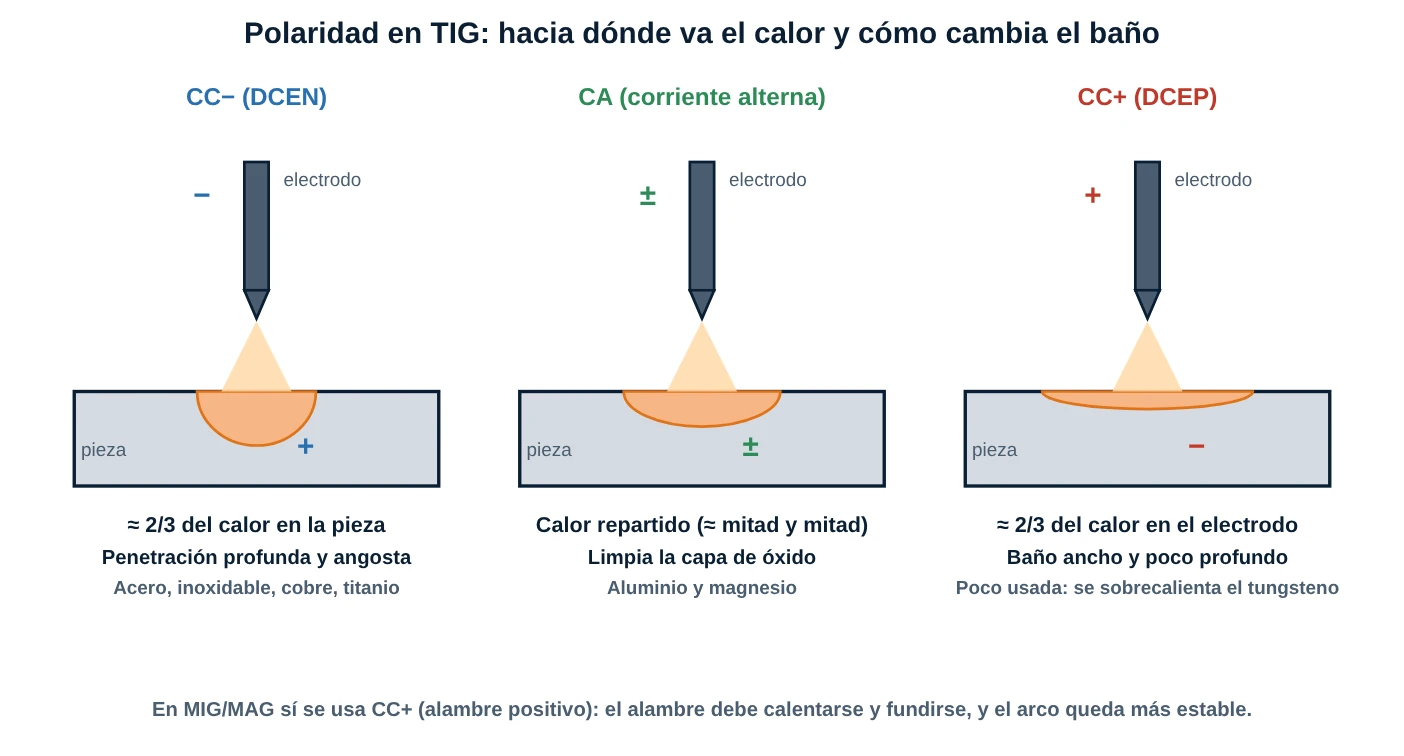
CC+ (DCEP) da mayor penetración y estabilidad del arco en MIG/MAG; CC− (DCEN) permite mejor control del calor y del baño en TIG. Para soldar aluminio con TIG se usa corriente alterna, que limpia la capa de óxido en el semiciclo positivo (algo que la ficha no menciona).
3. Posiciones de soldadura
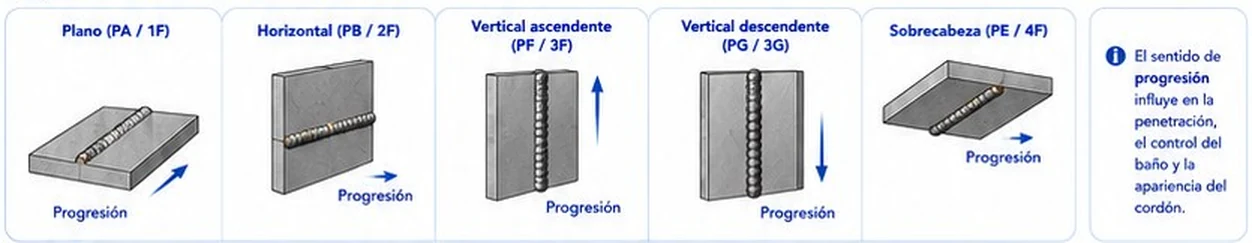
Las posiciones se nombran con códigos ISO (PA, PB, PF, PG, PE…) o AWS (1F, 2F, 3G, 4G…; F para filete, G para ranura). En la ficha: plano (PA / 1F), horizontal (PB / 2F), vertical ascendente (PF / 3F), vertical descendente (PG / 3G) y sobrecabeza (PE / 4F). El sentido de progresión influye en la penetración, el control del baño y la apariencia del cordón: soldar vertical ascendente suele dar más penetración y mejor control, la descendente es más rápida pero con menos penetración.
Nota de códigos: los códigos ISO y AWS no se corresponden siempre uno a uno. Por ejemplo, PE es sobrecabeza en ranura (4G) y PD sobrecabeza en filete (4F). Usa los códigos que exige tu procedimiento de soldadura (WPS).
4. Selección rápida, ventajas, limitaciones y aplicaciones
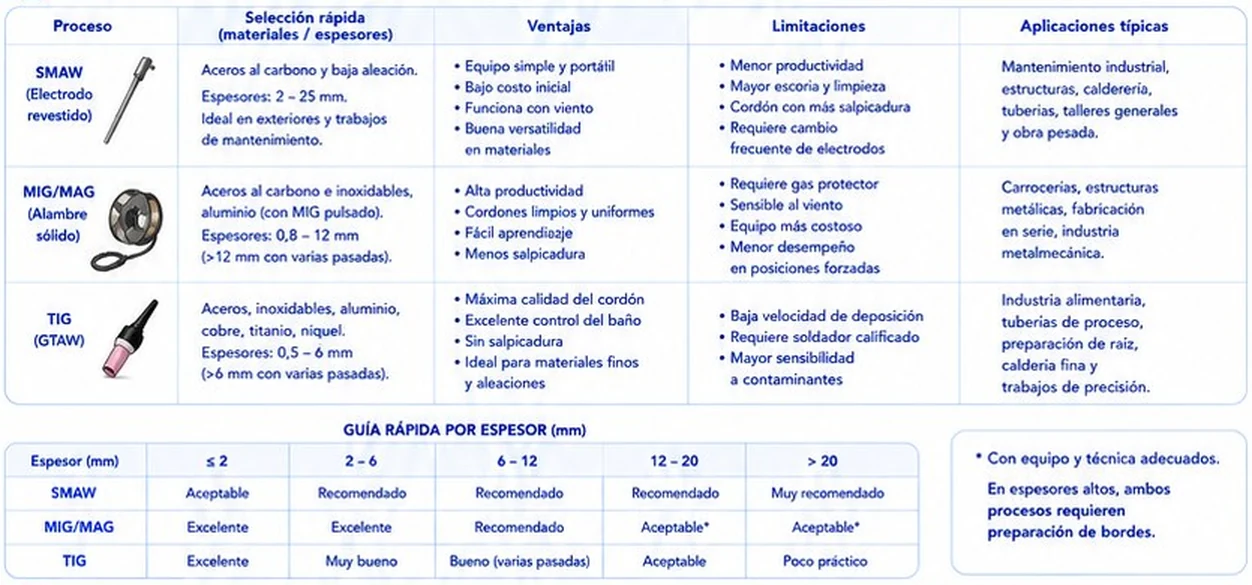
- SMAW: aceros al carbono y baja aleación, espesores de 2 a 25 mm, ideal para exteriores y trabajos de mantenimiento. Ventajas: equipo simple y portátil, bajo costo, funciona con viento y es versátil. Limitaciones: menor productividad, más escoria y limpieza, cordón con más salpicadura y cambio frecuente de electrodos. Uso: mantenimiento industrial, estructuras, calderería, tuberías y obra pesada.
- MIG/MAG: aceros al carbono e inoxidables y aluminio (con MIG pulsado), espesores de 0,8 a 12 mm (más con varias pasadas). Ventajas: alta productividad, cordones limpios, fácil de aprender, menos salpicadura. Limitaciones: requiere gas, es sensible al viento, el equipo es más costoso y rinde menos en posiciones forzadas. Uso: carrocerías, estructuras metálicas, fabricación en serie y metalmecánica.
- TIG: aceros, inoxidables, aluminio, cobre, titanio y níquel, espesores de 0,5 a 6 mm (más con varias pasadas). Ventajas: máxima calidad del cordón, excelente control del baño y sin salpicadura. Limitaciones: baja velocidad de deposición, requiere soldador calificado y es sensible a contaminantes. Uso: industria alimentaria, tuberías de proceso, pasada de raíz y trabajos de precisión.
Guía por espesor: hasta 2 mm, MIG/MAG y TIG son excelentes (SMAW es aceptable); de 2 a 6 mm, MIG/MAG es excelente, TIG muy bueno y SMAW recomendado; de 6 a 12 mm, los tres son válidos (TIG con varias pasadas); de 12 a 20 mm, SMAW es recomendado y MIG/MAG y TIG aceptables; por encima de 20 mm, SMAW es muy recomendado y TIG poco práctico. En espesores altos, cualquier proceso requiere preparación de bordes.
5. Parámetros básicos, EPP y fallas comunes
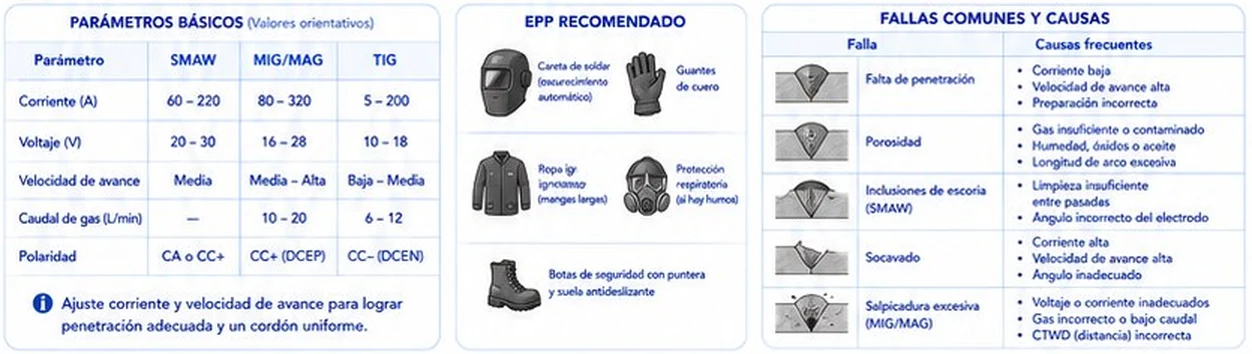
Parámetros orientativos:
- Corriente: SMAW 60 a 220 A; MIG/MAG 80 a 320 A; TIG 5 a 200 A.
- Voltaje: SMAW 20 a 30 V; MIG/MAG 16 a 28 V; TIG 10 a 18 V.
- Velocidad de avance: media en SMAW, media a alta en MIG/MAG y baja a media en TIG.
- Caudal de gas: MIG/MAG 10 a 20 L/min; TIG 6 a 12 L/min.
Ajusta corriente y velocidad de avance para lograr penetración adecuada y un cordón uniforme.
EPP recomendado: careta de soldar (de oscurecimiento automático), guantes de cuero, ropa ignífuga con mangas largas, protección respiratoria cuando hay humos y botas de seguridad con puntera y suela antideslizante.
Fallas comunes y causas:
- Falta de penetración: corriente baja, velocidad de avance alta o preparación incorrecta.
- Porosidad: gas insuficiente o contaminado, humedad, óxidos o aceite y longitud de arco excesiva.
- Inclusiones de escoria (SMAW): limpieza insuficiente entre pasadas y ángulo incorrecto del electrodo.
- Socavado: corriente alta, velocidad de avance alta o ángulo incorrecto.
- Salpicadura excesiva (MIG/MAG): voltaje o corriente inadecuados, gas incorrecto o bajo caudal y distancia de la boquilla a la pieza (CTWD) incorrecta.
6. Calor aportado y consumo de gas
El calor aportado Q controla la deformación y la estructura de la zona afectada por el calor. La eficiencia térmica η suele tomarse como 0,8 para SMAW y MIG/MAG y 0,6 para TIG (valores de la norma EN 1011-1). Con el caudal de gas, la duración de una botella es simplemente volumen / caudal.
Dato práctico: una botella de 50 litros a 200 bar contiene del orden de 10.000 L de gas en condiciones normales (valor aproximado: la botella real tiene algo menos por la compresibilidad del gas).
✅ 5 Problemas Resueltos
Solución:
Q = 0,8 · 24 · 220 · 60 / (400 · 1.000) = 253.440 / 400.000
Q ≈ 0,634 kJ/mm
Solución:
Q = 0,6 · 14 · 150 · 60 / (120 · 1.000) = 75.600 / 120.000
Q = 0,630 kJ/mm
Solución:
Consumo = 15 · 30 = 450 L
Duración = 10.000 / 15 ≈ 667 min ≈ 11,1 h de arco encendido.
Solución:
TIG (GTAW): es excelente en espesores hasta 2 mm, da la máxima calidad de cordón y el mejor control del baño, sin salpicadura, y se emplea en la industria alimentaria y en tuberías de proceso. Se usa argón puro (6 a 12 L/min) y polaridad CC−.
Solución:
SMAW (electrodo revestido): el revestimiento genera su propia protección, así que el viento no afecta; el equipo es portátil y económico, y es recomendado en espesores de 12 a 20 mm. MIG/MAG con gas externo se vería afectado por el viento.