¡Bienvenidos nuevamente al blog de Welectronic! Un cordón de soldadura puede “verse bien” y aun así estar defectuoso por dentro. Los defectos de soldadura afectan la resistencia, la estanqueidad y la durabilidad de la unión, y detectarlos a tiempo para aplicar el ajuste correctivo adecuado reduce los retrabajos. En este artículo repasamos los seis defectos principales: qué son, por qué aparecen, cómo se corrigen y cuánto afectan.
1. Porosidad
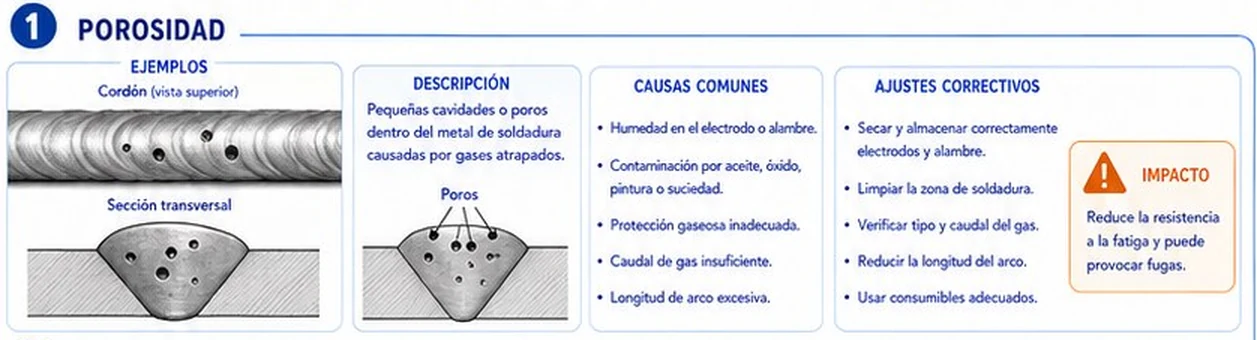
Qué es: pequeñas cavidades o poros dentro del metal de soldadura, causadas por gases atrapados.
- Causas comunes: humedad en el electrodo o alambre; contaminación por aceite, óxido, pintura o suciedad; protección gaseosa inadecuada; caudal de gas insuficiente; longitud de arco excesiva.
- Ajustes correctivos: secar y almacenar correctamente electrodos y alambre; limpiar la zona de soldadura; verificar el tipo y caudal del gas; reducir la longitud del arco; usar consumibles adecuados.
- Impacto: reduce la resistencia a la fatiga y puede provocar fugas.
2. Falta de fusión
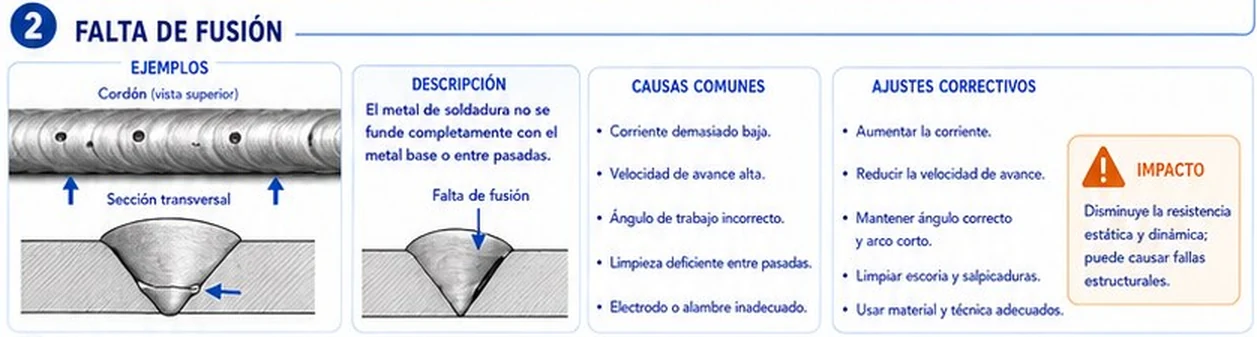
Qué es: el metal de soldadura no se funde completamente con el metal base o entre pasadas.
- Causas comunes: corriente demasiado baja; velocidad de avance alta; ángulo de trabajo incorrecto; limpieza deficiente entre pasadas; electrodo o alambre inadecuado.
- Ajustes correctivos: aumentar la corriente; reducir la velocidad de avance; mantener el ángulo correcto y el arco corto; limpiar escoria y salpicaduras; usar material y técnica adecuados.
- Impacto: disminuye la resistencia estática y dinámica y puede causar fallas estructurales.
3. Socavado
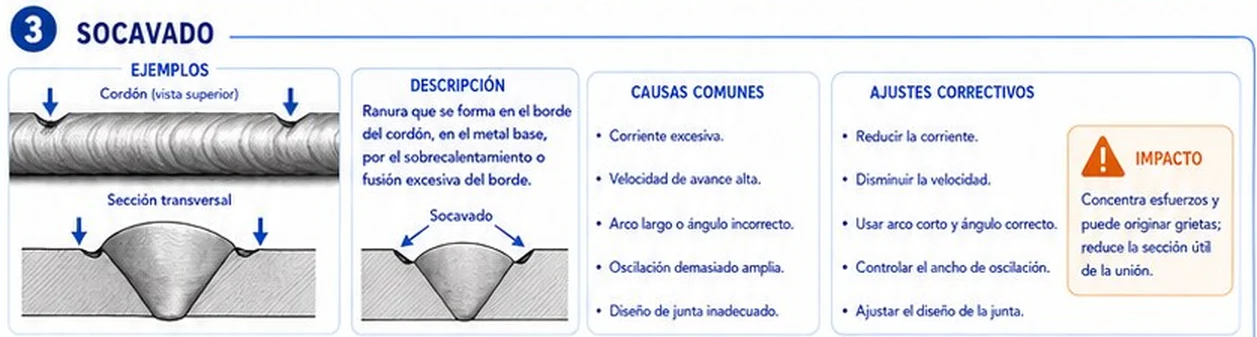
Qué es: una ranura que se forma en el borde del cordón, en el metal base, por sobrecalentamiento o fusión excesiva del borde.
- Causas comunes: corriente excesiva; velocidad de avance alta; arco largo o ángulo incorrecto; oscilación demasiado amplia; diseño de junta inadecuado.
- Ajustes correctivos: reducir la corriente; disminuir la velocidad; usar arco corto y ángulo correcto; controlar el ancho de oscilación; ajustar el diseño de la junta.
- Impacto: concentra esfuerzos, puede originar grietas y reduce la sección útil de la unión.
4. Inclusiones
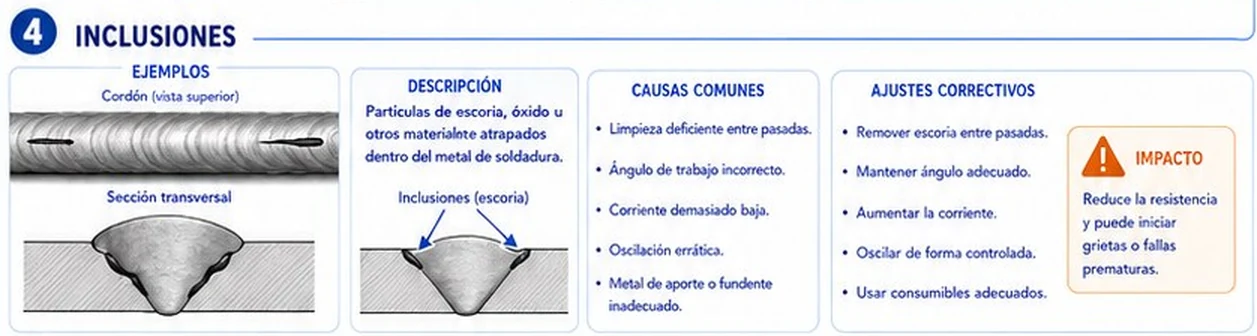
Qué son: partículas de escoria, óxido u otros materiales atrapados dentro del metal de soldadura.
- Causas comunes: limpieza deficiente entre pasadas; ángulo de trabajo incorrecto; corriente demasiado baja; oscilación errática; metal de aporte o fundente inadecuado.
- Ajustes correctivos: remover la escoria entre pasadas; mantener el ángulo adecuado; aumentar la corriente; oscilar de forma controlada; usar consumibles adecuados.
- Impacto: reducen la resistencia y pueden iniciar grietas o fallas prematuras.
5. Grietas y exceso de penetración
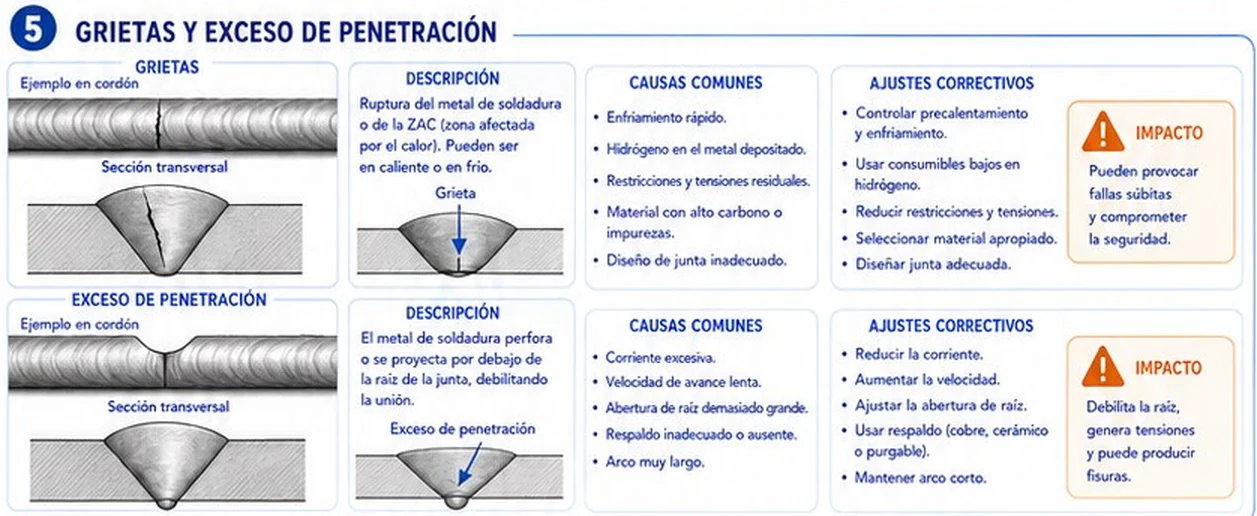
Grieta: ruptura del metal de soldadura o de la ZAC (zona afectada por el calor), que puede ser en caliente o en frío.
- Causas: enfriamiento rápido; hidrógeno en el metal depositado; restricciones y tensiones residuales; material con alto carbono o impurezas; diseño de junta inadecuado.
- Ajustes: controlar precalentamiento y enfriamiento; usar consumibles bajos en hidrógeno; reducir restricciones y tensiones; seleccionar material apropiado; diseñar la junta adecuadamente.
- Impacto: pueden provocar fallas súbitas y comprometer la seguridad: es el defecto más grave.
Exceso de penetración: el metal de soldadura perfora o se proyecta por debajo de la raíz de la junta, debilitando la unión.
- Causas: corriente excesiva; velocidad de avance lenta; abertura de raíz demasiado grande; respaldo inadecuado o ausente; arco muy largo.
- Ajustes: reducir la corriente; aumentar la velocidad; ajustar la abertura de raíz; usar respaldo (cobre, cerámico o purgable); mantener el arco corto.
- Impacto: debilita la raíz, genera tensiones y puede producir fisuras.
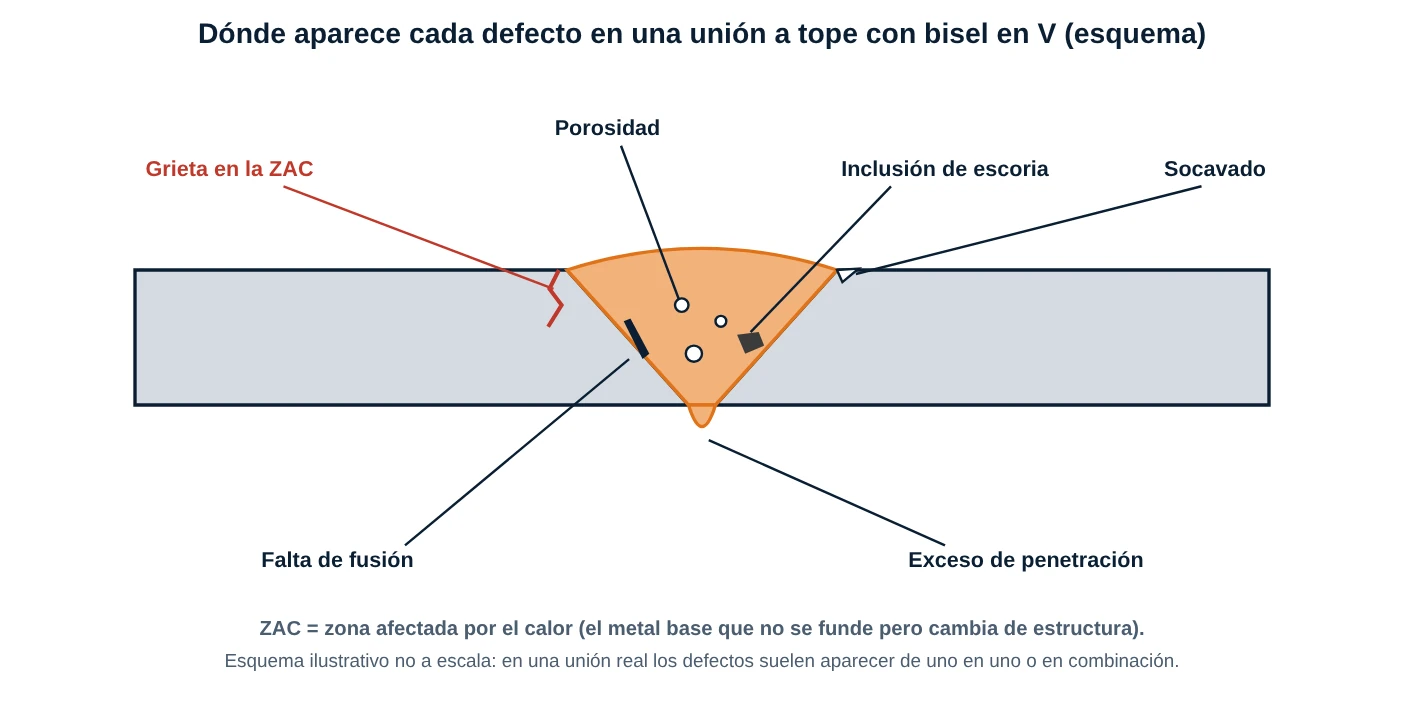
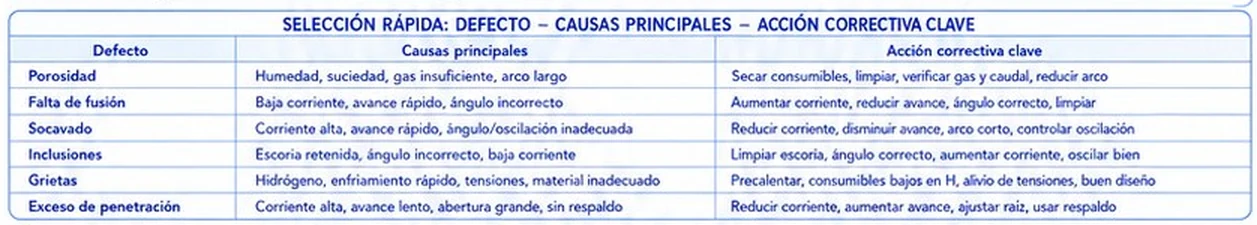
6. Selección rápida y fallas que aumentan los defectos
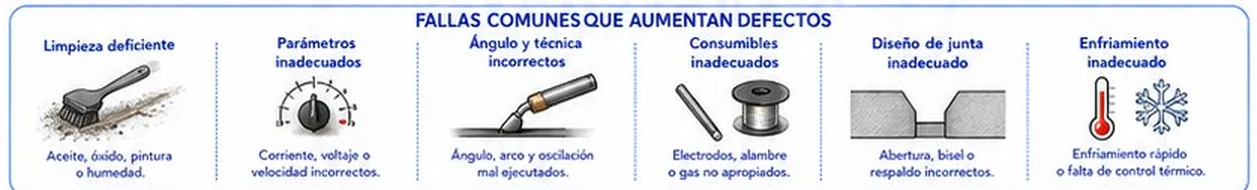
La mayoría de los defectos se explica con seis errores de ejecución: limpieza deficiente (aceite, óxido, pintura o humedad), parámetros inadecuados (corriente, voltaje o velocidad), ángulo y técnica incorrectos, consumibles inadecuados (electrodos, alambre o gas), diseño de junta inadecuado (abertura, bisel o respaldo) y enfriamiento inadecuado (rápido o sin control térmico).
Planifica la soldadura limpiando, verificando el material, el diseño y los parámetros; controla los parámetros y la técnica durante todo el proceso; inspecciona y corrige a tiempo para obtener juntas seguras y duraderas.
7. Tres cálculos para prevenir defectos
Garganta de un filete: a = 0,707 · c · Calor aportado: Q ∝ 1 / v
- Carbono equivalente (CE): mide qué tan propenso es un acero a agrietarse en frío. Orientación general: con CE ≤ 0,40 no suele hacer falta precalentar (en espesores normales); entre 0,40 y 0,60 el precalentamiento y el control de hidrógeno son recomendables; por encima de 0,60 exigen precauciones mayores. Lo define el procedimiento de soldadura según el espesor.
- Garganta del filete: la sección que resiste es a = 0,707 · c, con c el cateto. Una falta de fusión en la raíz resta directamente de esa garganta.
- Velocidad y calor: si aumentas la velocidad de avance, el calor aportado baja en proporción inversa: con poco calor aparece la falta de fusión; con mucho calor y lentitud, el exceso de penetración.
✅ 5 Problemas Resueltos
Solución:
CE = 0,18 + 1,40/6 + (0,10 + 0,05 + 0,03)/5 + (0,10 + 0,15)/15
CE = 0,18 + 0,2333 + 0,036 + 0,0167 = 0,466
Está entre 0,40 y 0,60: conviene precalentar y usar consumibles bajos en hidrógeno para evitar grietas en frío.
Solución:
Sección perdida = 1 / 10 = 10 %
Sección restante = 0,9 · A → esfuerzo = F / (0,9 · A) = 1,111 · (F/A)
El esfuerzo medio sube 11,1 %, sin contar la concentración de esfuerzos en el fondo de la entalla, que lo agrava.
Solución:
a = 0,707 · 8 = 5,66 mm
Garganta efectiva = 5,66 − 1,5 = 4,16 mm
Pérdida = 1,5 / 5,66 = 26,5 % de la sección resistente.
Solución:
Causa probable: protección gaseosa inadecuada, porque la corriente de aire dispersa el gas protector. Corrección: apantallar la zona o proteger del viento, verificar el caudal (10 a 20 L/min), revisar la boquilla y el caudalímetro, limpiar la pieza y reducir la longitud del arco.
Solución:
Q a 400 mm/min = 0,634 kJ/mm; a 500 mm/min = 0,507 kJ/mm.
Baja 20 %. Con menos calor aumenta el riesgo de falta de fusión y falta de penetración (y, si además la corriente es alta, de socavado).