¡Bienvenidos nuevamente al blog de Welectronic! El taladro de columna es la máquina herramienta más común de un taller de mantenimiento, y también una de las que más accidentes y brocas rotas produce cuando se usa sin método. Su ventaja frente al taladro de mano es la rigidez: columna, mesa y husillo mantienen el agujero recto y perpendicular. En este artículo conocerás sus partes, cómo ajustar velocidad, avance, sujeción y centrado, y la secuencia segura de operación.
1. Partes principales
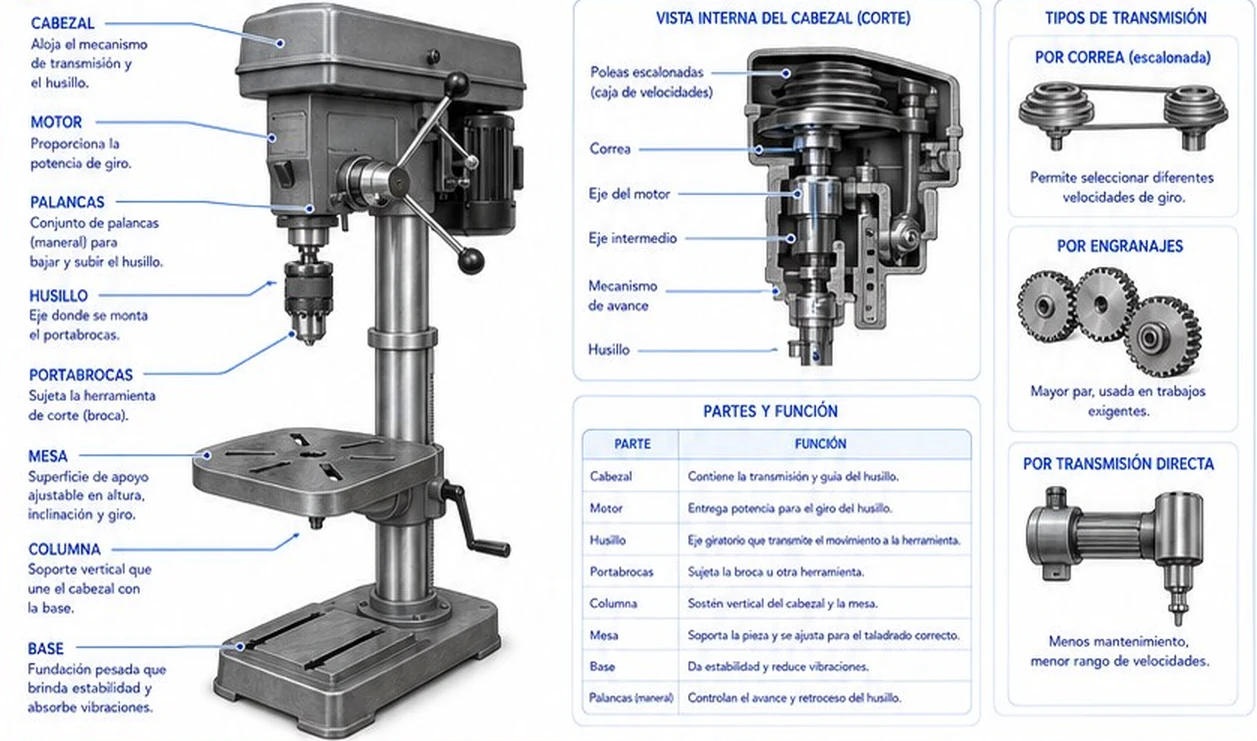
- Cabezal: aloja el mecanismo de transmisión y guía del husillo.
- Motor: proporciona la potencia de giro.
- Palancas (manerales): bajan y suben el husillo para avanzar y retroceder.
- Husillo: eje que gira y transmite el movimiento a la herramienta; en él se monta el portabrocas.
- Portabrocas: sujeta la broca u otra herramienta de corte.
- Mesa: superficie de apoyo ajustable en altura, inclinación y giro; soporta la pieza.
- Columna: soporte vertical que une el cabezal con la base y sostiene el cabezal y la mesa.
- Base: fundición pesada que da estabilidad y absorbe vibraciones.
Dentro del cabezal verás las poleas escalonadas (caja de velocidades), la correa, el eje del motor, un eje intermedio, el mecanismo de avance y el husillo. Hay tres tipos de transmisión: por correa escalonada (permite elegir distintas velocidades de giro cambiando la correa de escalón), por engranajes (mayor par, para trabajos exigentes) y directa (menos mantenimiento pero menor rango de velocidades).
2. Ajustes clave: velocidad, avance, sujeción y centrado
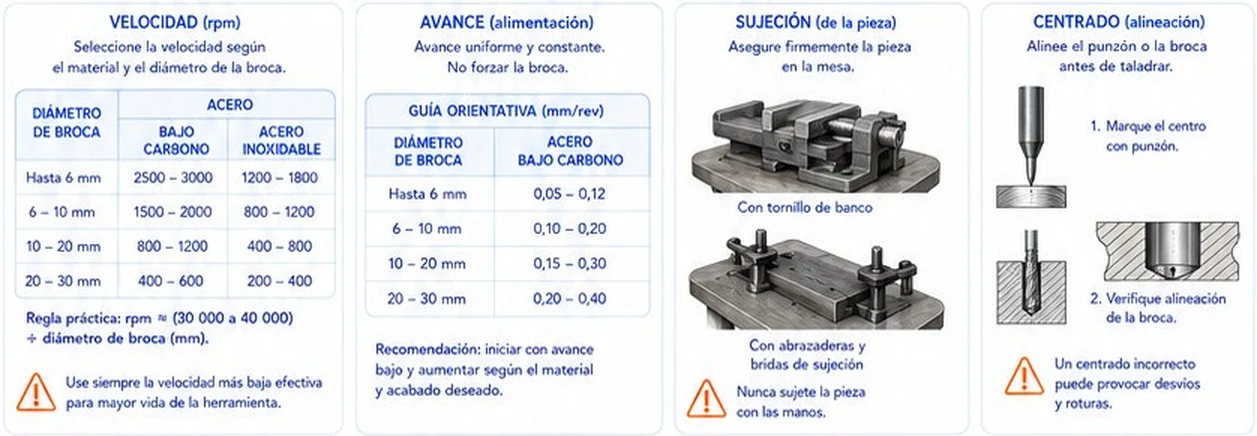
Velocidad (rpm): se elige según el material y el diámetro de la broca. Para acero bajo carbono, la ficha da 2.500 a 3.000 rpm hasta 6 mm, 1.500 a 2.000 rpm de 6 a 10 mm, 800 a 1.200 rpm de 10 a 20 mm y 400 a 600 rpm de 20 a 30 mm; para acero inoxidable las velocidades son menores (1.200 a 1.800, 800 a 1.200, 400 a 800 y 200 a 400 rpm respectivamente). Usa siempre la velocidad más baja efectiva para mayor vida de la herramienta.
Avance (mm/rev): debe ser uniforme y constante, sin forzar la broca. Guía para acero bajo carbono: hasta 6 mm, 0,05 a 0,12; de 6 a 10 mm, 0,10 a 0,20; de 10 a 20 mm, 0,15 a 0,30; de 20 a 30 mm, 0,20 a 0,40. Empieza con avance bajo y auméntalo según el material y el acabado.
Sujeción: asegura firmemente la pieza con tornillo de banco, abrazaderas o bridas. Nunca sujetes la pieza con las manos.
Centrado: marca el centro con punzón y verifica la alineación de la broca antes de taladrar; un centrado incorrecto provoca desvíos y roturas.
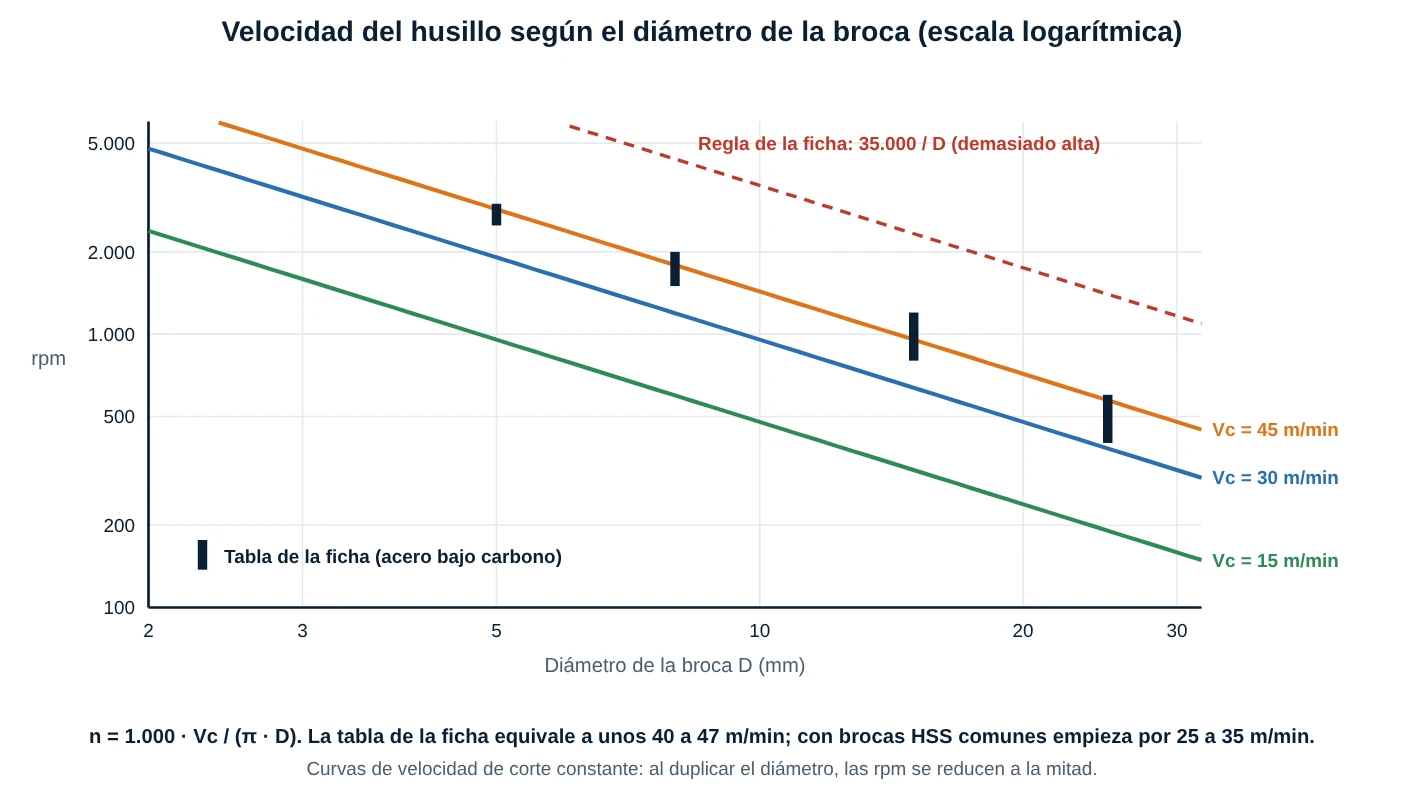
Corrección a la “regla práctica” de la ficha: el póster dice rpm ≈ (30.000 a 40.000) ÷ D. Esa regla da 3.000 a 4.000 rpm para una broca de 10 mm, equivalente a más de 90 m/min de velocidad de corte, algo imposible para una broca de acero rápido en acero. Su propia tabla equivale a unos 40 a 47 m/min. Usa mejor la fórmula n = 1.000 · Vc / (π · D) con Vc de 25 a 35 m/min para acero con broca HSS estándar (menor para inoxidable, mayor para aluminio), o aproximadamente 8.000 a 11.000 dividido por el diámetro.
3. Secuencia segura de operación
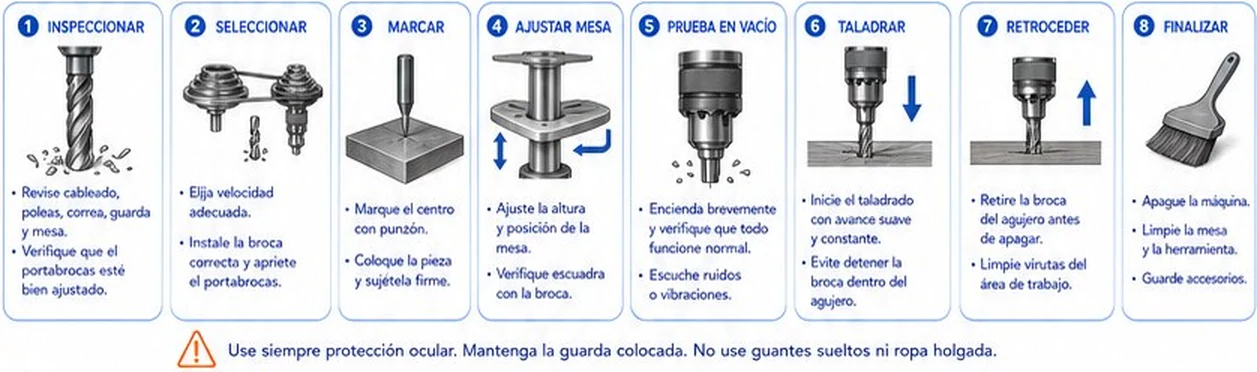
- Inspeccionar: revisa cableado, poleas, correa, guarda y mesa; verifica que el portabrocas esté bien ajustado.
- Seleccionar: elige la velocidad adecuada, instala la broca correcta y aprieta el portabrocas.
- Marcar: marca el centro con punzón, coloca la pieza y sujétala firmemente.
- Ajustar la mesa: ajusta altura y posición; verifica la escuadra con la broca.
- Prueba en vacío: enciende brevemente y verifica que todo funcione normal; escucha ruidos o vibraciones.
- Taladrar: inicia con avance suave y constante; evita detener la broca dentro del agujero.
- Retroceder: retira la broca del agujero antes de apagar y limpia las virutas del área de trabajo.
- Finalizar: apaga la máquina, limpia la mesa y la herramienta y guarda los accesorios.
Siempre usa protección ocular, mantén la guarda colocada y no uses guantes sueltos ni ropa holgada cerca de una pieza que gira.
4. Operaciones comunes
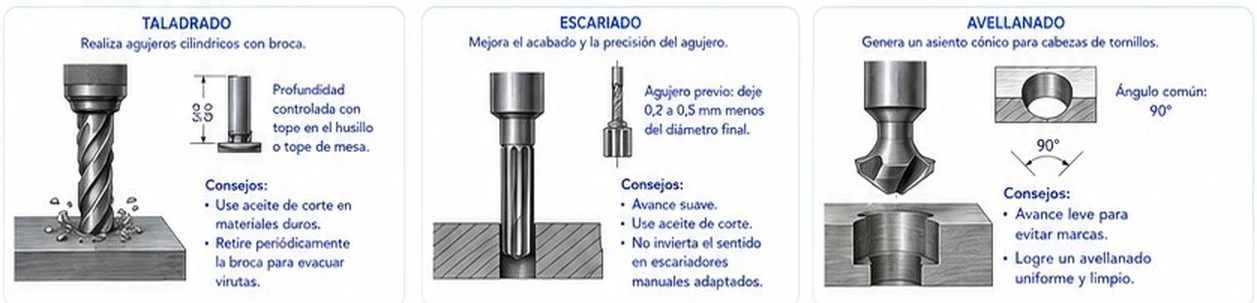
- Taladrado: hace agujeros cilíndricos con broca. Controla la profundidad con el tope del husillo o de la mesa, usa aceite de corte en materiales duros y retira periódicamente la broca para evacuar las virutas.
- Escariado: mejora el acabado y la precisión del agujero. Deja en el agujero previo entre 0,2 y 0,5 mm menos que el diámetro final; usa avance suave y aceite de corte, y no inviertas el sentido de giro en escariadores manuales adaptados.
- Avellanado: genera un asiento cónico para cabezas de tornillos, con un ángulo común de 90°. Usa avance leve para evitar marcas y logra un avellanado uniforme y limpio.
5. Selección rápida, fallas comunes y mantenimiento
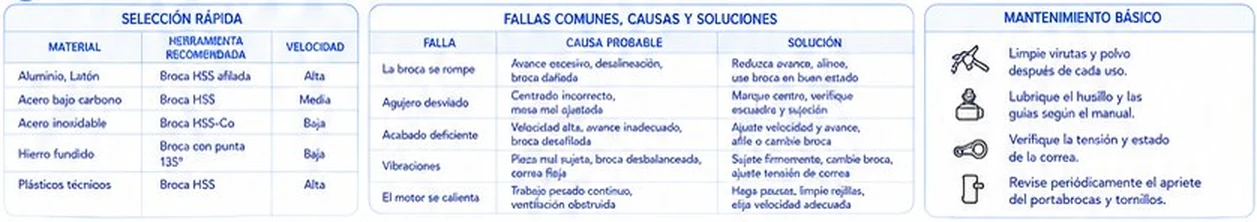
- Aluminio y latón: broca HSS afilada, velocidad alta.
- Acero bajo carbono: broca HSS, velocidad media.
- Acero inoxidable: broca HSS-Co, velocidad baja.
- Hierro fundido: broca con punta de 135°, velocidad baja.
- Plásticos técnicos: broca HSS, velocidad alta.
Fallas comunes:
- La broca se rompe: avance excesivo, desalineación o broca dañada. Reduce el avance, alinea y usa una broca en buen estado.
- Agujero desviado: centrado incorrecto o mesa mal ajustada. Marca el centro y verifica la escuadra y la sujeción.
- Acabado deficiente: velocidad alta, avance inadecuado o broca desafilada. Ajusta velocidad y avance, afila o cambia la broca.
- Vibraciones: pieza mal sujeta, broca desbalanceada o correa floja. Sujeta firmemente, cambia la broca y ajusta la tensión de la correa.
- El motor se calienta: trabajo pesado continuo o ventilación obstruida. Haz pausas, limpia las rejillas y elige la velocidad adecuada.
Mantenimiento básico: limpia virutas y polvo después de cada uso; lubrica el husillo y las guías según el manual; verifica la tensión y el estado de la correa; revisa periódicamente el apriete del portabrocas y los tornillos.
✅ 5 Problemas Resueltos
Solución:
n = 1.000 · 30 / (π · 10) = 30.000 / 31,416
n ≈ 955 rpm (dentro del rango de la ficha para 10 mm, aunque en el borde inferior del rango de 10 a 20 mm).
Solución:
Con 3.000 rpm: Vc = π · 10 · 3.000 / 1.000 = 94,2 m/min
Con 4.000 rpm: Vc = 125,7 m/min
Muy por encima de los 25 a 35 m/min que soporta una broca HSS en acero: quemaría la herramienta. La regla de la ficha no es correcta para acero.
Solución:
vf = 0,15 · 955 ≈ 143 mm/min
Recorrido = 20 + 0,3 · 10 = 23 mm
t = 23 / 143 = 0,161 min ≈ 9,6 s
Solución:
Con 90° de ángulo, la profundidad es (Dcabeza − dagujero) / 2 = (12 − 6,6) / 2 = 2,7 mm
Solución:
La ficha pide dejar 0,2 a 0,5 mm menos que el diámetro final: broca de 11,5 a 11,8 mm (por ejemplo 11,8 mm), luego escariar con avance suave y aceite de corte.
🏋️ 5 Ejercicios Propuestos
t = 16,8 / 132,6 = 0,127 min ≈ 7,6 s