¡Bienvenidos nuevamente al blog de Welectronic! En las hojas anteriores estudiamos el desgaste, la corrosión, los ensayos no destructivos y el desmontaje: todo lo que nos dice qué le pasó a una pieza. Hoy damos el paso que decide si esa información sirve de algo: el análisis de fallas, es decir, descubrir por qué falló, corregir la causa y comprobar que no vuelve. Esta es la hoja 48 de la serie (la ficha impresa lleva el número 98 en el pie) y cubre los cinco bloques del póster: definir la falla, recopilar evidencia, analizar causas, aplicar acciones y verificar la efectividad, más la recomendación técnica. Yo la amplío con la cadena de custodia de las piezas, los porqués ramificados, el diagrama de Ishikawa, el árbol de fallas, los tres niveles de causa (física, humana y latente), la cultura justa, los indicadores (MTBF y reincidencia), cuatro casos de planta y un laboratorio interactivo donde compras pruebas, armas la cadena y compruebas si tu acción realmente funciona.
Qué vas a aprender
- Separar el síntoma, el mecanismo y la causa de una falla, y describirla con hechos (qué, cuándo, dónde, cuánto).
- Reunir evidencia sin destruirla: fotos, mediciones, historial, entrevistas y cadena de custodia de las piezas.
- Usar los 5 porqués de forma correcta: con evidencia en cada paso, ramificados y sin forzar el número cinco.
- Construir un diagrama de Ishikawa y un árbol de fallas y calcular probabilidades con compuertas O y Y.
- Llevar cada hipótesis por el camino hipótesis, evidencia, validación y descartar las suposiciones.
- Distinguir la causa física, la humana y la latente, y por qué no se culpa a una persona sin analizar el sistema.
- Definir acciones inmediata, correctiva, preventiva y de estandarización, y saber cuál corrige la causa y cuál solo el síntoma.
- Verificar la efectividad con MTBF, reincidencia y un tiempo de observación honesto (lazo cerrado).
- Practicar con un laboratorio de cuatro casos: bomba con sello que gotea, rodamiento que falla cada 3 meses, motor que se dispara y válvula que no cierra.
Esta hoja es la pieza que une las anteriores: el desgaste mecánico y las fallas comunes en rodamientos te enseñan a leer los daños; la lubricación de rodamientos, la alineación de ejes y el análisis de vibraciones te dan las causas físicas más frecuentes; y esta hoja te enseña a demostrar cuál de ellas fue la causa y a corregirla en el sistema.
Mapa visual del tema
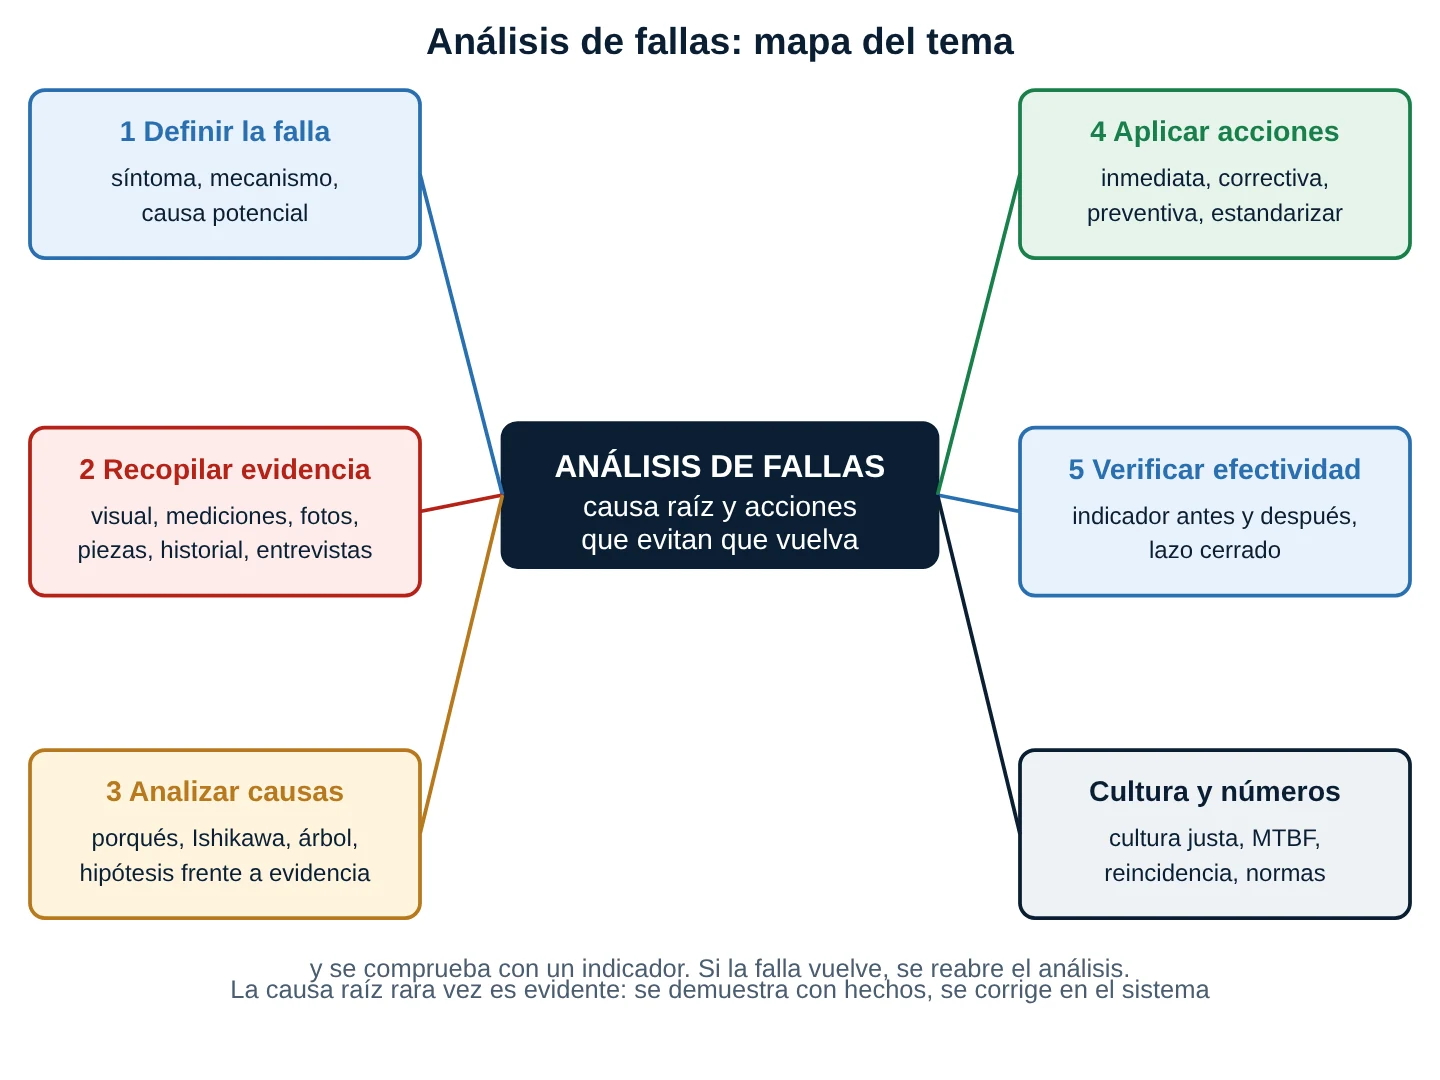
Una falla es la pérdida de la capacidad de un equipo para cumplir su función. El análisis de fallas (en la industria se le llama también RCFA, Root Cause Failure Analysis, o simplemente RCA) es el trabajo ordenado de averiguar por qué ocurrió, con hechos, para que no se repita. Un buen análisis se reconoce por tres cosas: no depende de opiniones, termina en algo que se puede corregir y se comprueba con un indicador. Un mal análisis termina en «cambiar la pieza» o en «tener más cuidado».
Cinco ideas para empezar
- Cambiar la pieza no es corregir la falla. Si la causa sigue ahí, la nueva pieza fallará igual.
- Sin evidencia no hay causa, hay opinión. Cada «por qué» debe responderse con un hecho: una medición, una foto, un registro.
- La causa raíz rara vez es evidente (lo dice el propio póster) y casi nunca es una persona: suele estar en el sistema.
- Una falla puede tener más de una causa. El análisis se ramifica y hay que corregir todas las ramas relevantes.
- El análisis termina cuando el indicador lo confirma, no cuando se firma la orden de trabajo.
1. Definir la falla
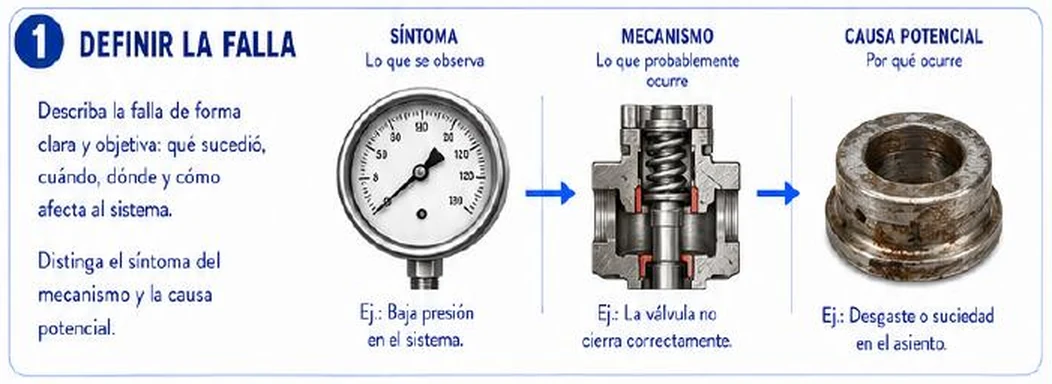
1.1 Describir con hechos: qué, cuándo, dónde y cómo afecta
El póster pide describir la falla «de forma clara y objetiva». Una receta práctica es responder siempre cuatro preguntas, con números: qué sucedió (fuga por el sello, no «la bomba está mal»), cuándo (a las 1 200 h de marcha, solo en el turno de la tarde), dónde (equipo, componente y lado) y cómo afecta (4 h de parada, pérdida de producción, riesgo de seguridad). Muchas empresas amplían esto a las llamadas «5W2H»: qué, quién, dónde, cuándo, por qué, cómo y cuánto. Observa que el «por qué» aparece en la lista, pero queda en blanco hasta que el análisis lo demuestre.
1.2 Síntoma, mecanismo y causa: tres cosas distintas
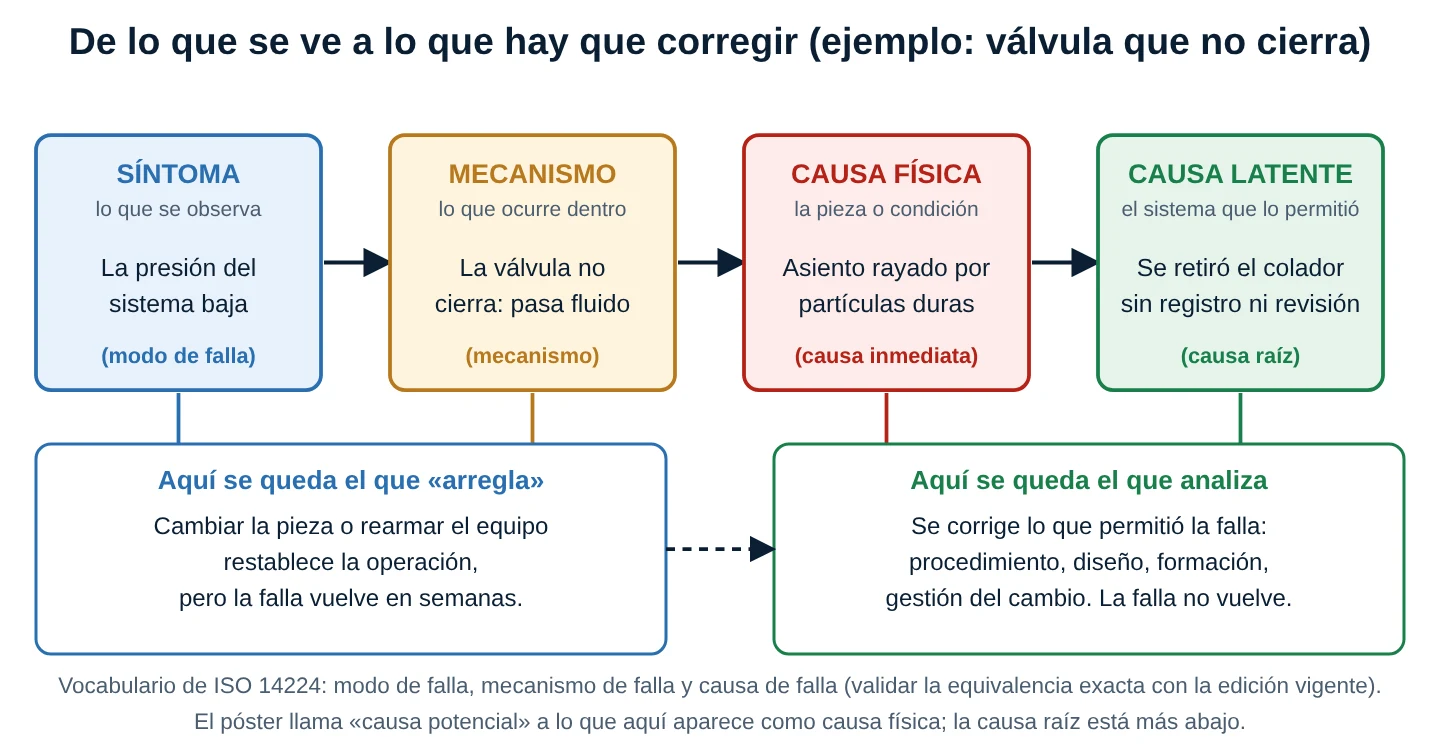
| Concepto | Pregunta que responde | Ejemplo (válvula) | Cómo se confirma |
|---|---|---|---|
| Síntoma | ¿Qué se observa? | La presión del sistema baja | Manómetro, alarma, queja del operador |
| Mecanismo | ¿Qué ocurre dentro del equipo? | La válvula no cierra y pasa fluido | Prueba de estanqueidad, inspección |
| Causa potencial / física | ¿Qué condición de la pieza lo produce? | Asiento rayado por partículas | Inspección del asiento, muestra de fluido |
| Causa raíz (latente) | ¿Qué del sistema permitió esa condición? | Se retiró el colador sin registro ni revisión | Historial, procedimientos, entrevistas |
La norma ISO 14224 (recopilación de datos de confiabilidad y mantenimiento) ordena este vocabulario en tres conceptos: el modo de falla (cómo se manifiesta la falla), el mecanismo de falla (el proceso físico o químico que la produce, por ejemplo desgaste, corrosión, fatiga) y la causa de falla (las circunstancias de diseño, fabricación, instalación u operación que la originaron). Es una buena base para hablar el mismo idioma entre mantenimiento, operación e ingeniería.
Corrección al póster 1 (sección 1): el ejemplo de «causa potencial» es desgaste o suciedad en el asiento. Eso es una causa física inmediata (en ISO 14224 estaría más cerca de un mecanismo de falla: desgaste por partículas), no una causa raíz. Si el análisis se detiene ahí, la solución sería «reparar el asiento», y la falla volvería. La causa potencial debe tratarse como hipótesis, y todavía hay que preguntar por qué había partículas y por qué nadie las detuvo. Además, el póster no menciona cuánto, cuándo ni con qué frecuencia: sin esos datos la falla no está realmente definida.
2. Recopilar evidencia
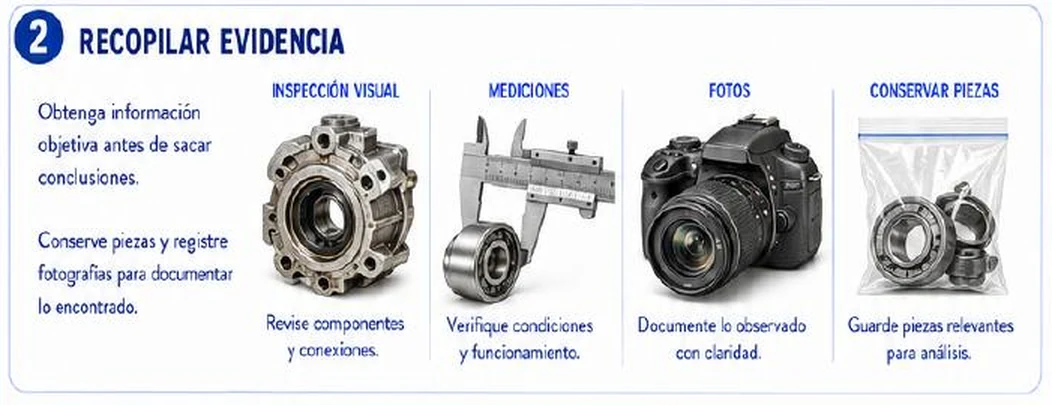
2.1 Las cuatro fuentes del póster
La ficha reúne cuatro fuentes: inspección visual (revisar componentes y conexiones), mediciones (verificar condiciones y funcionamiento), fotos (documentar lo observado) y conservar piezas (guardar lo relevante para análisis). La regla de fondo es la primera frase del póster: «Obtenga información objetiva antes de sacar conclusiones». Quien llega con una causa en la cabeza tiende a ver solo la evidencia que la confirma.
2.2 Lo que el póster no dice: historial, personas y datos
En la práctica, la mayor parte de las causas latentes aparecen fuera de la pieza. Una regla mnemotécnica muy usada en RCA agrupa la evidencia en cinco «P» (su nombre exacto varía según el autor; conviene validarlo con el método que adopte su planta):
| Fuente | Qué se recoge | Ejemplos |
|---|---|---|
| Piezas (partes) | El componente fallado, sus fragmentos y los residuos | Rodamiento, sello, muestra de grasa o de fluido |
| Posición | Dónde estaba cada cosa al fallar | Foto del equipo antes de tocarlo, marcas de contacto, posición de válvulas |
| Personas | Qué vieron, qué hicieron, qué sabían | Entrevistas con operador, mecánico, supervisor (sin buscar culpables) |
| Papeles | Registros y documentos | Órdenes de trabajo, historial de fallas, procedimientos, hojas de datos, planos |
| Datos del proceso | Lo que registraron los instrumentos | Tendencias de SCADA, corrientes, temperaturas, vibración, alarmas |
2.3 Cadena de custodia de las piezas
La cadena de custodia es el registro de quién tuvo la pieza, cuándo, dónde y en qué condición. Parece un trámite de laboratorio, pero evita dos problemas reales: que la pieza se pierda o se limpie antes de que alguien la entienda, y que el resultado del análisis sea discutible. Un procedimiento mínimo:
- Fotografiar antes de tocar: posición, estado del entorno, instrumentos, ajustes.
- No limpiar las piezas fallidas con solvente ni cepillo: se pierden marcas, residuos y el estado de la grasa.
- Etiquetar con equipo, fecha, hora de marcha, lado, quién retiró y motivo; sellar en bolsa o caja.
- Registrar el traspaso: cada persona que recibe la pieza firma con fecha.
- Ensayos destructivos al final: primero lo que no daña la pieza (visual, medición, fotografía, análisis de residuos), después lo que la modifica.
- No desechar la pieza hasta cerrar el análisis y verificar la efectividad.
Corrección al póster 2 (sección 2): la ficha dice «conserve piezas y registre fotografías», pero no indica el orden: las fotos van antes de desmontar y antes de limpiar. Tampoco menciona el historial de mantenimiento, los datos de operación ni las entrevistas, que son justamente las fuentes donde casi siempre aparece la causa latente. En el laboratorio de más abajo, si desmontas sin fotografiar, pierdes detalle de la evidencia.
3. Analizar causas
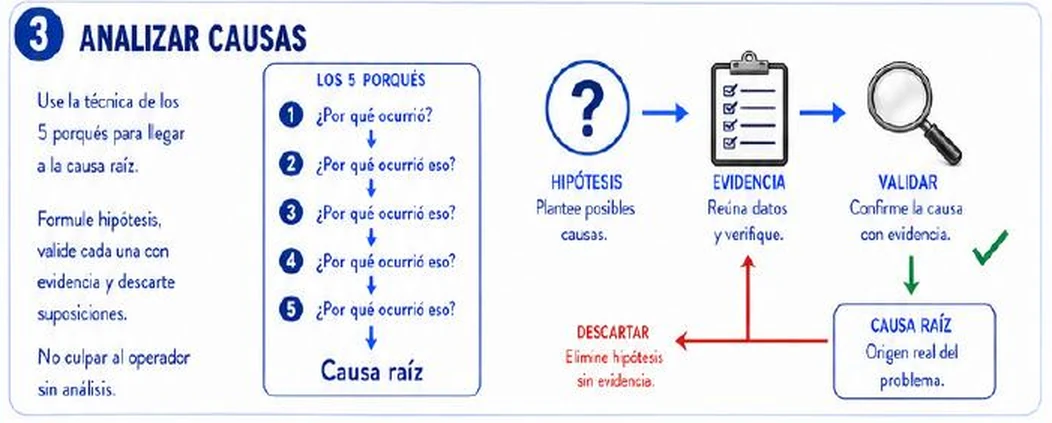
3.1 Los 5 porqués: bien usados
La técnica de los 5 porqués consiste en preguntar «¿por qué?» a cada respuesta hasta llegar a una causa que se pueda corregir. Su fuerza es la sencillez; su debilidad, que cualquiera puede llenarla de opiniones. Tres reglas la vuelven confiable:
- Cada respuesta se sostiene con evidencia (un dato, una foto, un registro), no con «creo que».
- Cada respuesta debe ser una causa de la anterior y se prueba al revés: «si pasa esto, ¿entonces ocurre lo anterior?».
- Se avanza por el sistema, no por las personas: la pregunta «¿por qué el mecánico no alineó?» se convierte en «¿por qué el procedimiento no lo pide?».
3.2 No son siempre cinco y se ramifican
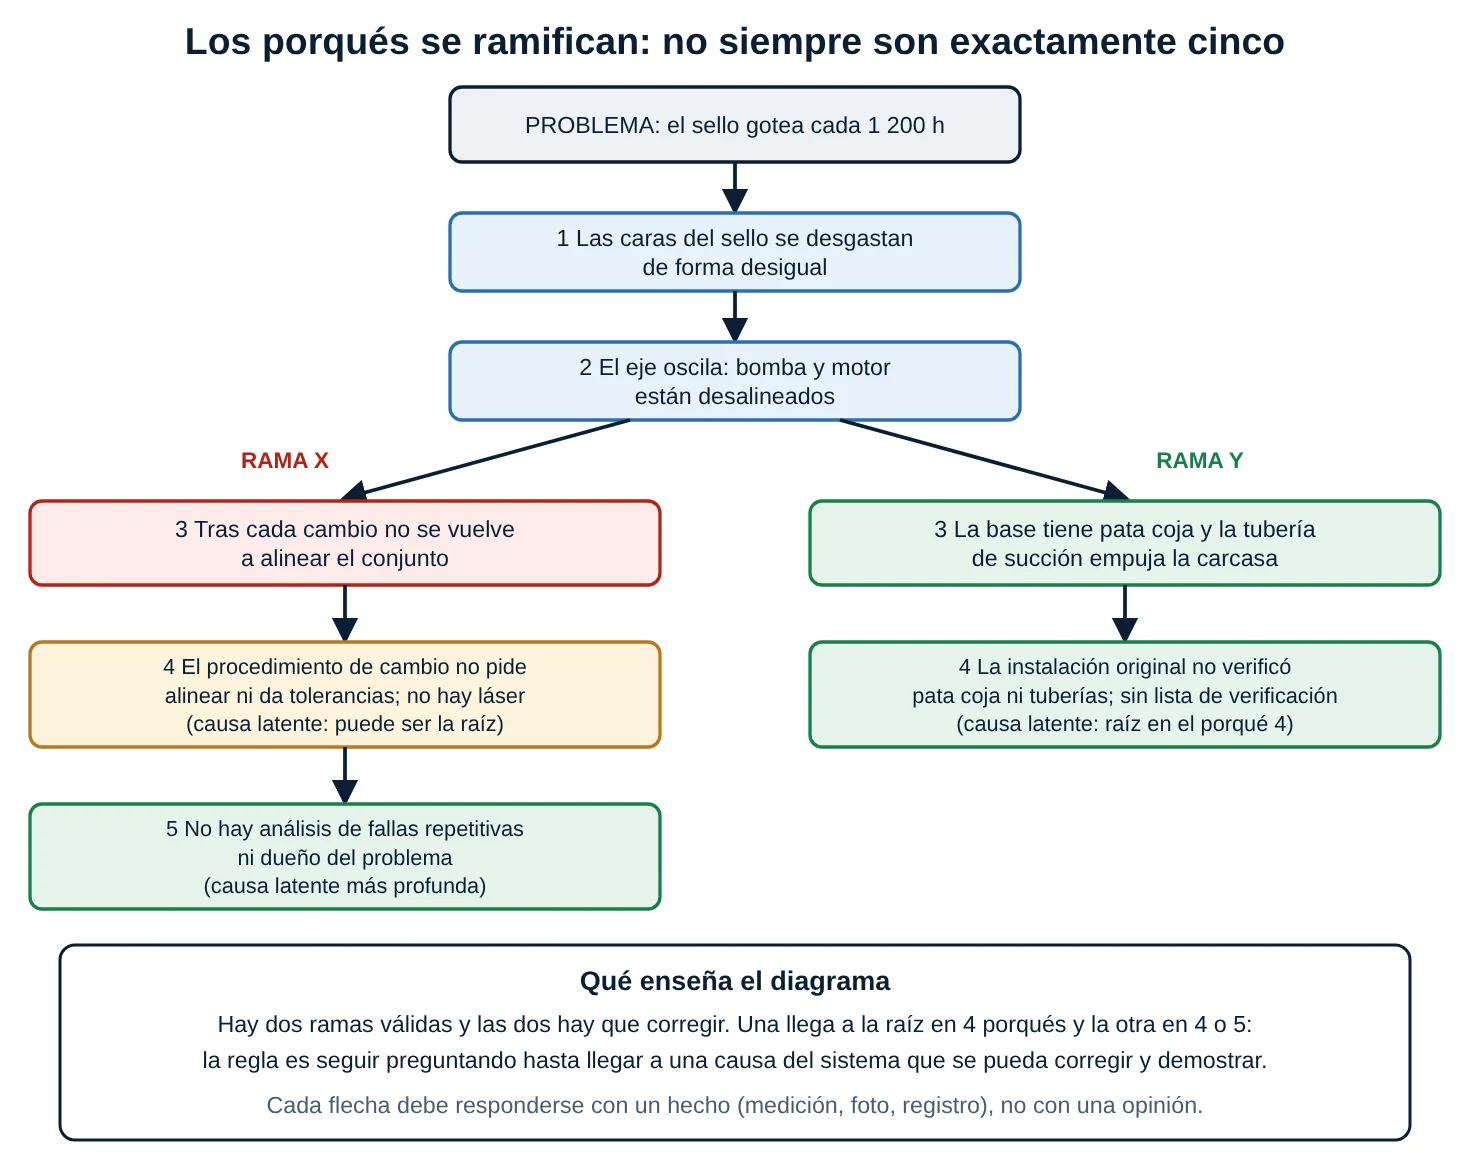
«Cinco» es un orden de magnitud, no una ley. Hay fallas donde la causa latente aparece en el tercer porqué y otras que piden seis o siete. Además, una pregunta puede tener más de una respuesta verdadera: en el diagrama, el sello gotea porque el conjunto está desalineado, y la desalineación tiene dos orígenes independientes (no se alinea tras cada cambio; la base y la tubería están mal). Si solo sigues una rama, la mejora será parcial. El criterio de parada es: llegaste a una causa del sistema que puedes corregir y que explica el problema.
3.3 Diagrama de Ishikawa (espina de pescado)
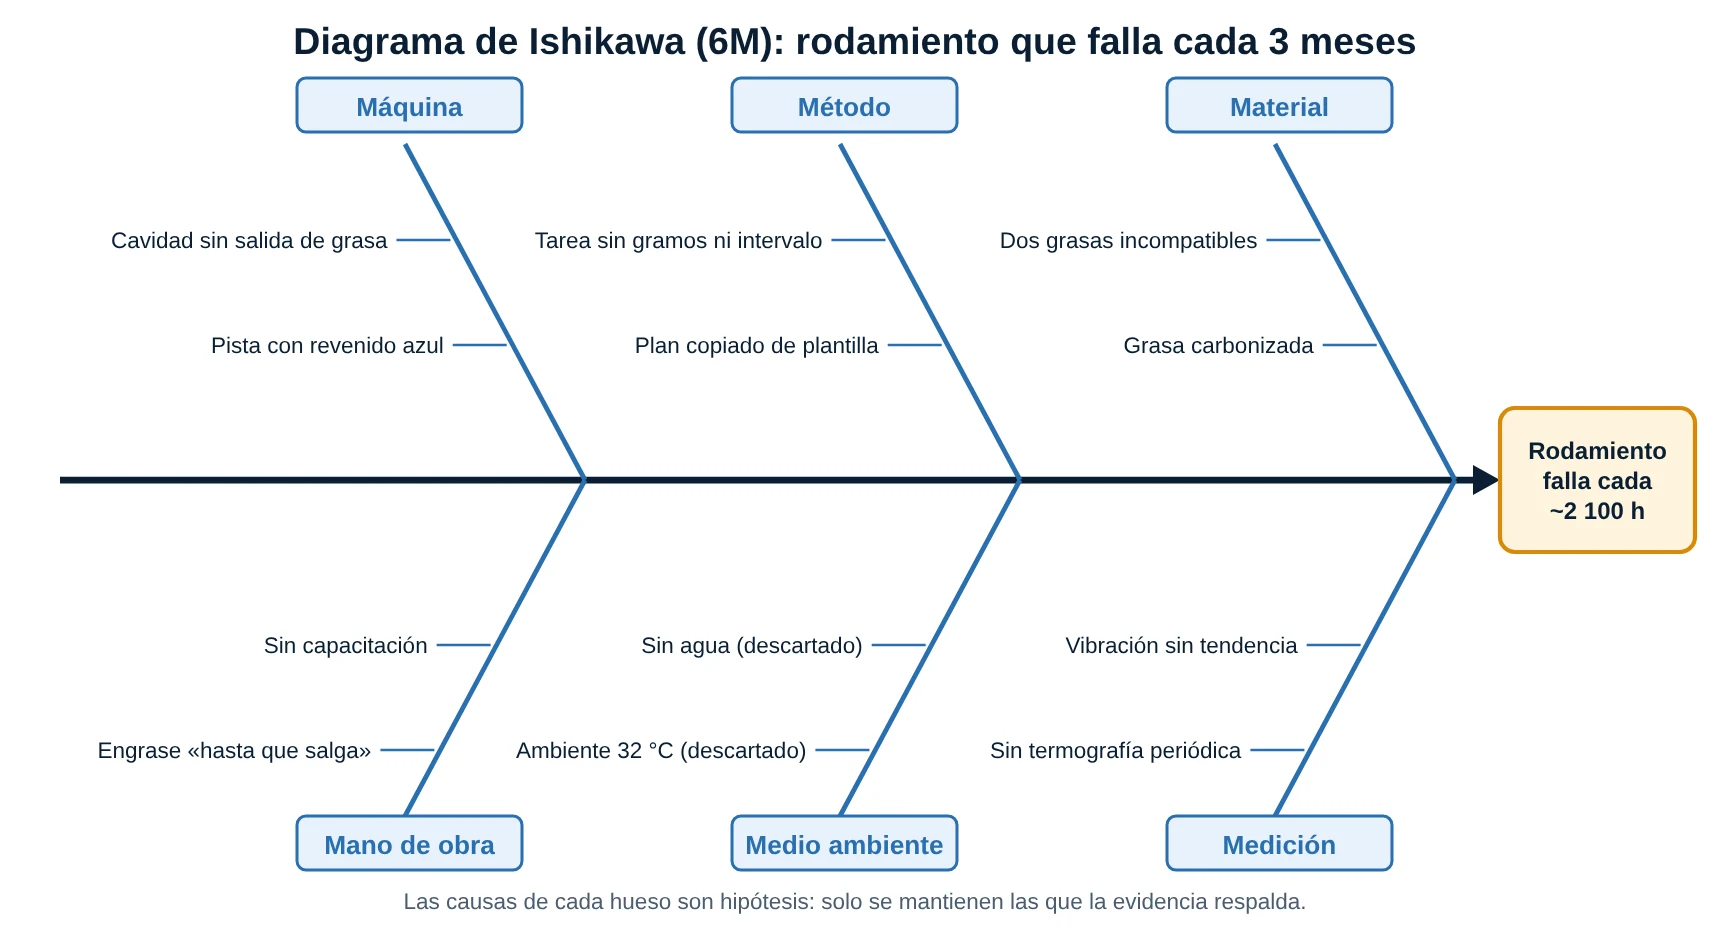
El diagrama de Ishikawa organiza todas las causas posibles de un efecto en seis categorías, las «6M»: Máquina, Método, Material, Mano de obra, Medio ambiente y Medición. Sirve sobre todo al inicio, para no olvidar hipótesis; después hay que tachar con evidencia las que no aplican (en el ejemplo, ambiente y agua quedaron descartados). Su límite: es un listado, no muestra la secuencia causa-efecto. Para eso están los porqués y el árbol de fallas.
3.4 Árbol de fallas
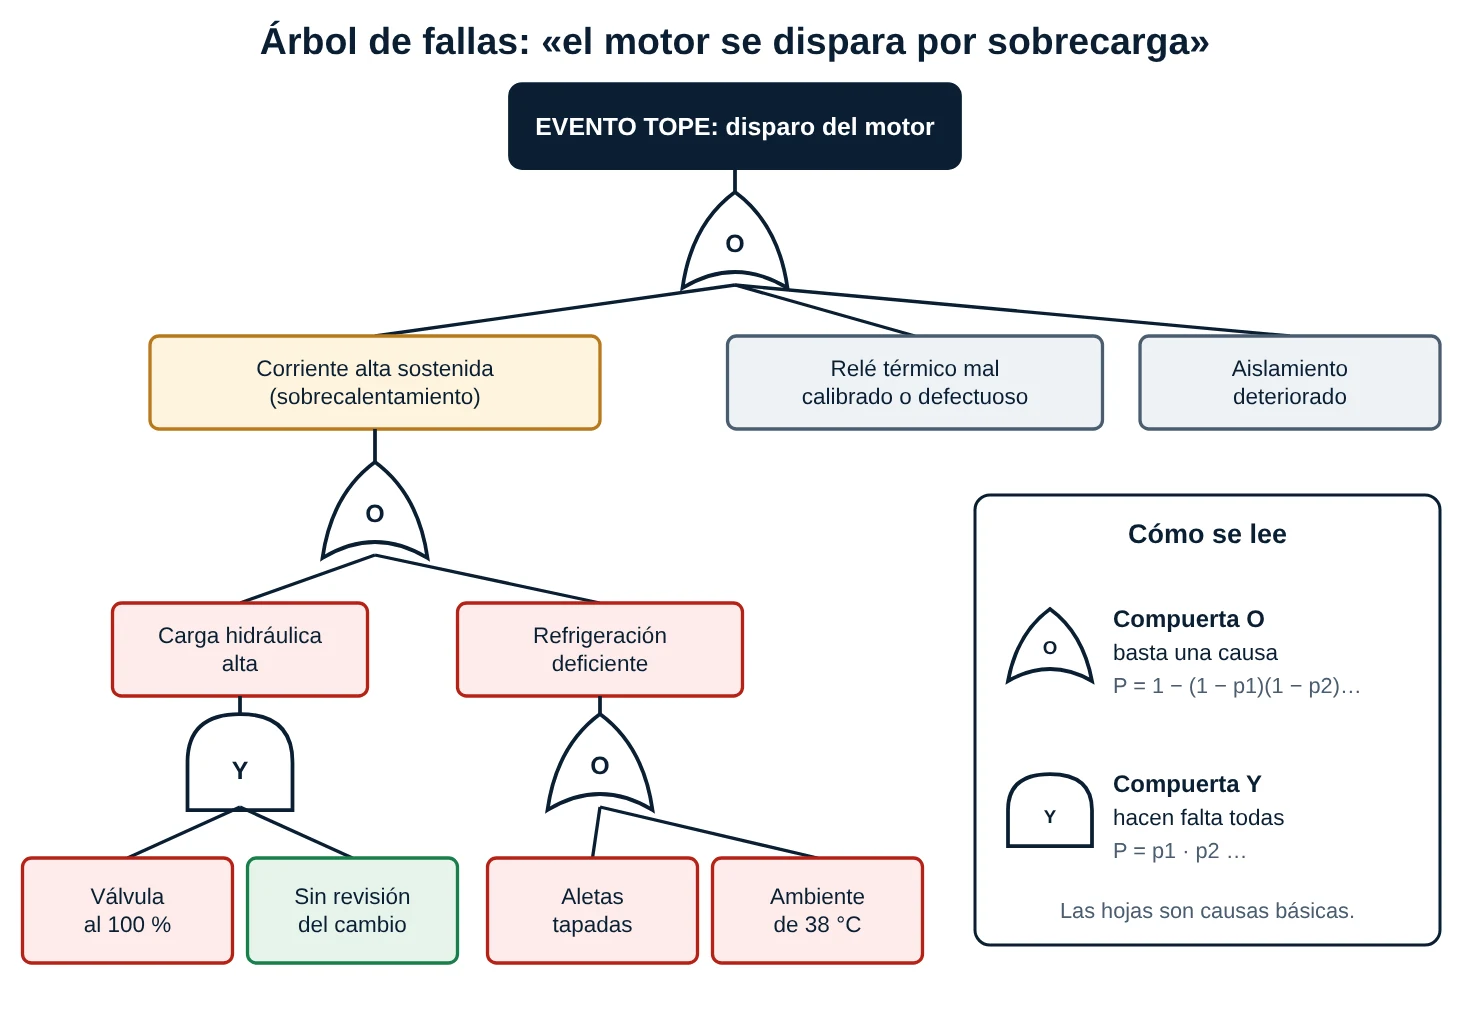
El árbol de fallas (FTA) parte del evento no deseado (el «evento tope») y baja por compuertas lógicas: la compuerta O significa «basta una causa» y la compuerta Y significa «hacen falta todas». Se calcula la probabilidad así:
- Compuerta O con causas independientes: P = 1 − (1 − p1)(1 − p2)(1 − p3)…
- Compuerta Y con causas independientes: P = p1 · p2 · p3…
Tiene dos usos: ordenar la lógica de una falla compleja y priorizar las causas básicas con más peso. La norma IEC 61025 describe la técnica; los valores de probabilidad del ejemplo son didácticos.
3.5 Hipótesis, evidencia y validación
El póster resume el método en un camino: hipótesis (plantear posibles causas), evidencia (reunir datos y verificar) y validar (confirmar la causa con evidencia). Si la evidencia no la respalda, se descarta. En la práctica conviene llevar una tabla:
| Hipótesis | Evidencia que la sostendría | Evidencia obtenida | Estado |
|---|---|---|---|
| Sello defectuoso de fábrica | Falla en banco, lote malo | El sello nuevo cumple en banco; mismo lote sin reclamos | Descartada |
| Trabaja en seco | Caras con ampollas o grietas térmicas | Caras sin ampollas, resortes normales | Descartada |
| Desalineación bomba-motor | Lectura de alineación fuera de tolerancia | 0,25 mm cada 100 mm angular y 0,32 mm paralela | Validada |
| Bomba sobredimensionada | Curva y punto de operación | Nadie lo midió | Sin evidencia: suposición |
Una hipótesis puede estar en tres estados: validada, descartada o sin evidencia. Esta última es la peligrosa: es un salto. El simulador de esta hoja marca exactamente eso. (El enfoque de pensar en hipótesis y pruebas es análogo al del diagnóstico en monitoreo de condición, donde ISO 13381-1 trata del pronóstico y ISO 17359 de las directrices generales; aquí se cita solo como analogía y conviene validar su alcance en la edición vigente.)
3.6 Tres niveles de causa: física, humana y latente
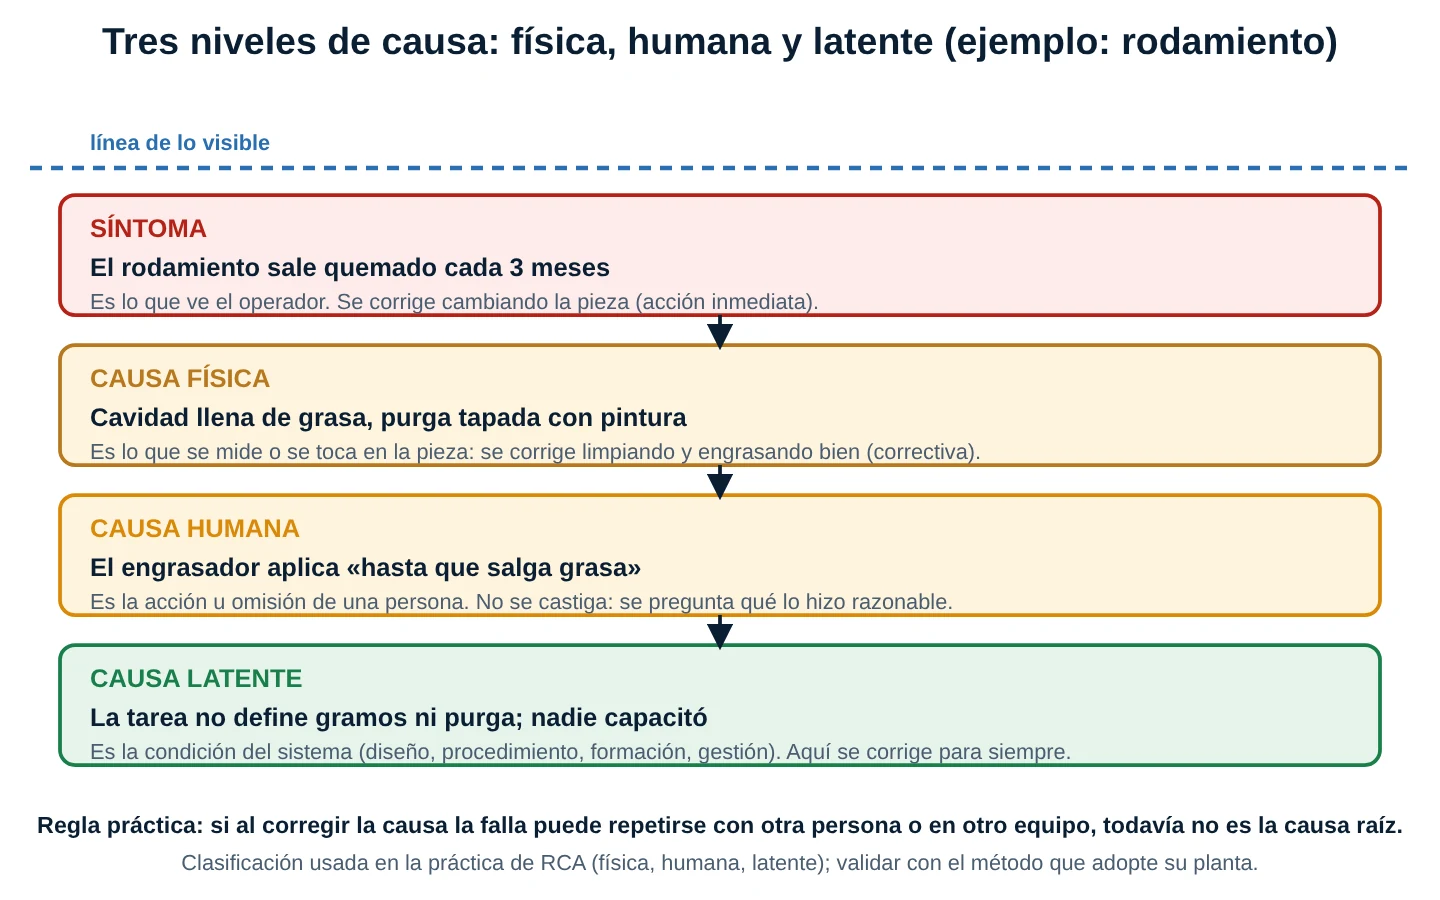
- Causa física: lo que se ve o mide en el equipo (cavidad llena de grasa, purga tapada).
- Causa humana: la acción u omisión de una persona (engrasar «hasta que salga grasa»). No es un culpable: es un eslabón que hay que explicar.
- Causa latente: la condición del sistema que hizo posible lo anterior (procedimiento sin cantidad, sin formación, sin responsable). Es la causa raíz que se corrige.
3.7 «No culpar al operador sin análisis»: cultura justa
La frase final de esta sección del póster es sana, pero se queda corta. En seguridad y confiabilidad se habla de cultura justa: no se castiga a quien comete un error en un sistema que lo permitía; se distingue entre error humano (se corrige con diseño y entrenamiento), conducta de riesgo (se explica y se acuerda) e imprudencia deliberada (la única que se sanciona). Un operador al que se sanciona esconde el siguiente incidente; uno al que se le pregunta «¿qué te hizo pensar que así estaba bien?» entrega justo la causa latente.
Corrección al póster 3 (sección 3): (a) La ficha muestra una escalera de exactamente 5 porqués que llega siempre a «causa raíz». En realidad el número varía, la cadena se ramifica y cada paso exige evidencia; con cinco preguntas vacías se llega a cualquier sitio. (b) «No culpar al operador sin análisis» sugiere que con análisis sí se podría culpar. Lo correcto es no culpar a personas en el análisis de causa raíz: se explican acciones, no se buscan culpables; la sanción, si procede, es un proceso aparte para la imprudencia deliberada. (c) El póster pone «validar» y «causa raíz» como pasos casi automáticos; falta decir que la causa raíz debe poder corregirse y que debe explicar el problema completo.
4. Aplicar acciones
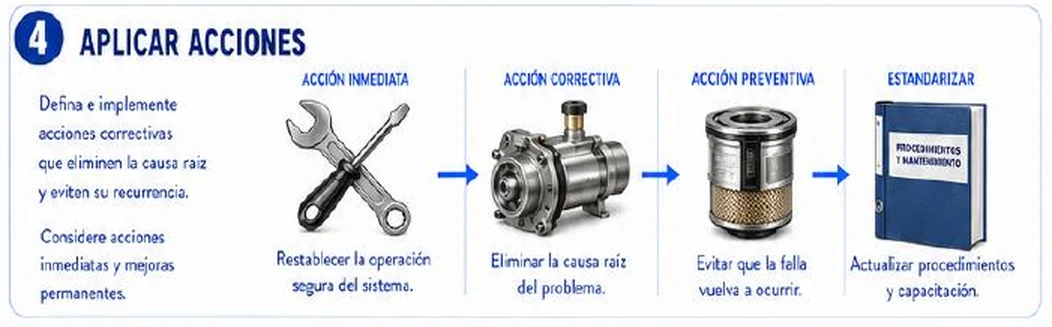
4.1 Las cuatro acciones y para qué sirve cada una
| Acción | Qué hace | Ejemplo (rodamiento por exceso de grasa) | ¿Elimina la causa? |
|---|---|---|---|
| Inmediata (contención) | Restablece la operación de forma segura | Cambiar el rodamiento y limpiar la cavidad | No |
| Correctiva | Elimina la causa raíz de esta falla | Destapar la purga y engrasar solo 20 g; definir la tarea con gramos | Sí |
| Preventiva | Evita que la falla aparezca en otros equipos o vuelva | Revisar las purgas de los otros 11 motores iguales | Evita extenderse |
| Estandarizar | Deja el cambio en procedimientos y formación | Actualizar la ruta de lubricación y capacitar al personal | Lo sostiene en el tiempo |
4.2 Jerarquía de la solución: de la más fuerte a la más débil
No todas las acciones valen lo mismo. Una jerarquía práctica (adaptada de la jerarquía de controles de seguridad) ordena así: eliminar la causa (cambiar el diseño para que no pueda ocurrir), sustituir (otra grasa compatible, otro material), controles de ingeniería (purga visible, alarma, enclavamiento), controles administrativos (procedimientos, listas de verificación) y, al final, capacitación y advertencias. Las acciones que dependen solo de que alguien «tenga más cuidado» son las más débiles y las primeras en fallar.
4.3 Cómo reconocer una acción que solo trata el síntoma
- Cambiar la pieza por otra «de mejor marca» sin saber por qué falló la anterior.
- Acortar el intervalo de cambio («cambiar cada 2 meses en lugar de cada 3»): la falla desaparece del registro, pero el costo y la causa siguen.
- Aumentar el ajuste de una protección para que «no dispare»: elimina la protección, no la causa.
- Capacitar o sancionar a una persona sin cambiar el procedimiento ni el diseño.
Corrección al póster 4 (sección 4): el texto introductorio dice «defina e implemente acciones correctivas que eliminen la causa raíz», pero el primer cuadro (acción inmediata) no elimina la causa: solo restablece la operación (en el lenguaje de la gestión de la calidad, ISO 9000, eso se llama corrección o contención, distinta de la acción correctiva que elimina la causa). Es importante no confundirlas, porque la inmediata se cierra en horas y la correctiva puede tardar semanas. Además la ficha no pide responsable ni fecha para cada acción: sin ellas, nada se ejecuta. En el método 8D esto corresponde a las etapas de acciones de contención, acciones correctivas permanentes y prevención de recurrencia (validar con su procedimiento interno).
5. Verificar la efectividad
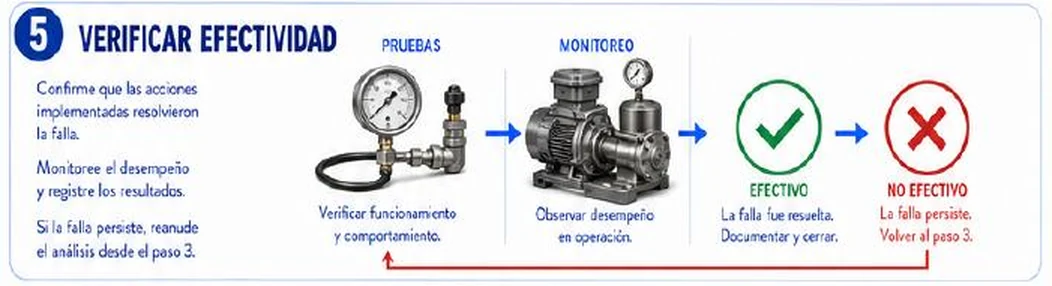
5.1 El lazo cerrado
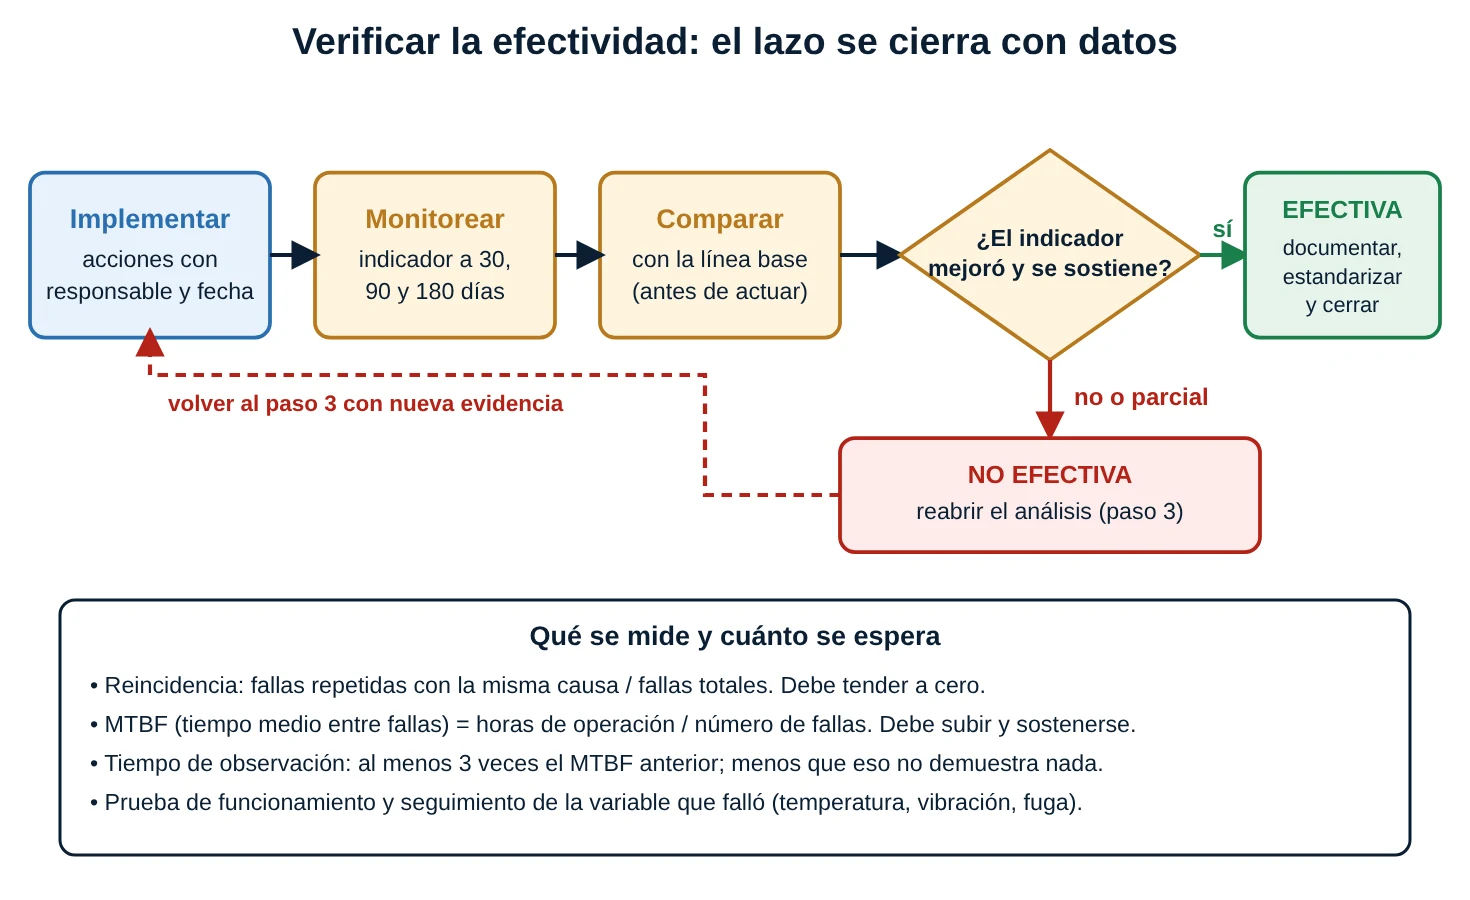
Verificar la efectividad es comparar el indicador antes y después con una línea base definida antes de actuar. Se hace tres revisiones: a los 30 días (¿la falla inmediata desapareció?), a los 90 días (¿hay tendencia?) y a los 180 días o al menos 3 veces el tiempo medio entre fallas anterior (¿se sostiene?). Si el indicador mejora y se sostiene, se documenta y se cierra; si no, se reabre el análisis desde el paso 3, con la evidencia reunida y nuevas hipótesis.
5.2 Los indicadores que importan
| Indicador | Fórmula | Qué dice |
|---|---|---|
| MTBF (tiempo medio entre fallas) | Horas de operación / número de fallas | Debe subir y sostenerse |
| MTTR (tiempo medio de reparación) | Horas de reparación / número de fallas | Cuánto dura cada paro |
| Disponibilidad | MTBF / (MTBF + MTTR) | Fracción del tiempo en que el equipo puede operar |
| Reincidencia | Fallas repetidas con la misma causa / fallas totales | Debe tender a cero: mide si el análisis funcionó |
| Costo de la falla | Repuestos + mano de obra + producción perdida | Justifica el análisis y la inversión |
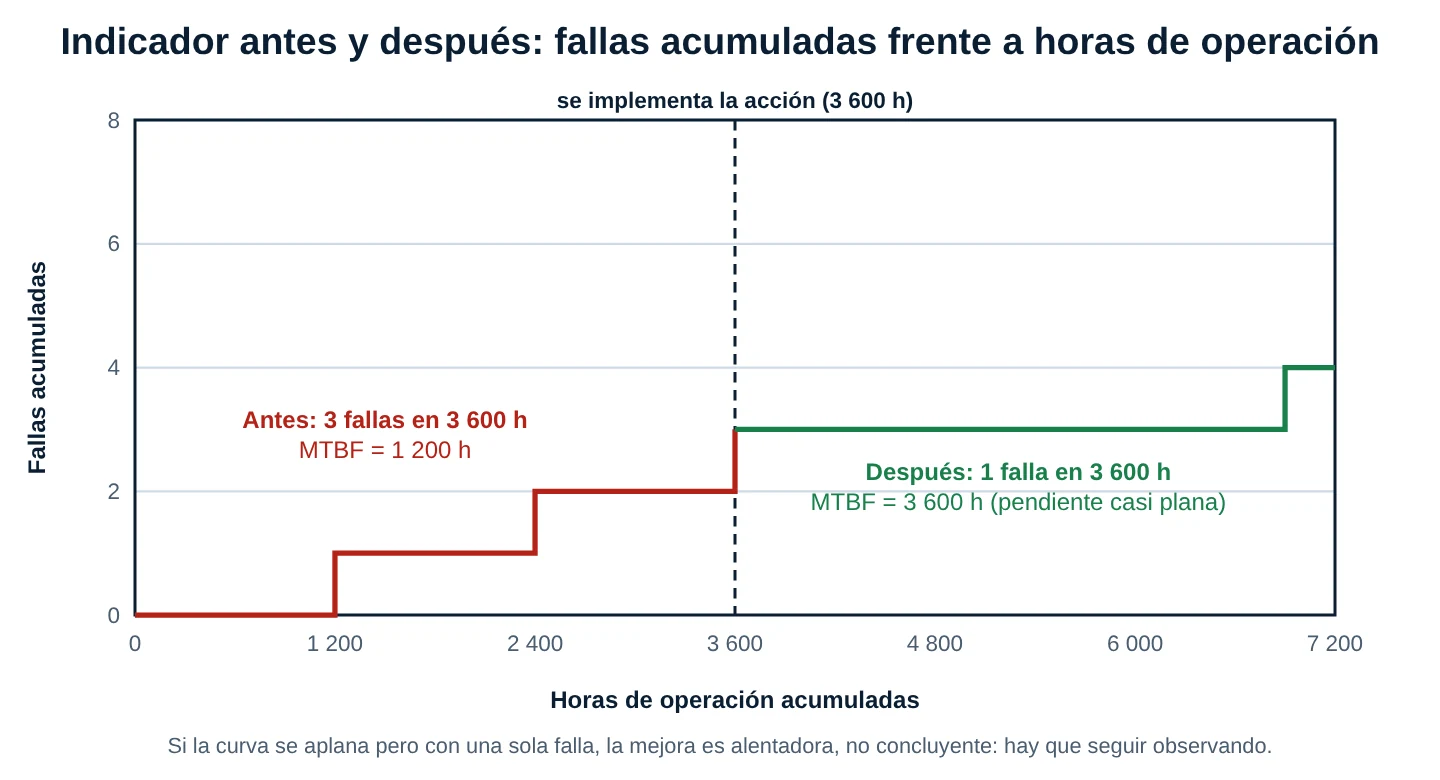
Cuidado con cerrar demasiado pronto: si una falla ocurría cada 1 200 h y han pasado 400 h sin repetirse, no se ha demostrado nada. Con distribución exponencial, la probabilidad de pasar 3 600 h sin falla si la acción no sirviera es e−3 ≈ 5 %; por eso se pide observar unas tres veces el MTBF anterior. Lo calculamos en la sección 8.
Corrección al póster 5 (sección 5): la ficha dice «efectivo: la falla fue resuelta, documentar y cerrar», pero no dice con qué criterio ni tras cuánto tiempo. Una sola prueba de funcionamiento tras la reparación no demuestra que se eliminó la causa. Hay que definir de antemano el indicador, la línea base, el plazo de observación y el criterio de éxito (por ejemplo: «ninguna falla del mismo tipo en 3 600 h»). Además, la flecha roja del póster devuelve al paso 3, pero conviene que no se descarte la evidencia ya reunida: se agrega, no se empieza de cero.
6. Recomendación técnica
La recomendación resume cuatro hábitos: nada es evidente, análisis disciplinado, decisiones con hechos verificables y registro de cada análisis «para aprendizaje y mejora continua». Este último punto es lo que convierte un incidente en conocimiento: un archivo de análisis (qué falló, evidencia, causa, acción, resultado) permite reconocer patrones entre equipos y reutilizar las soluciones. Un formato mínimo de informe tiene: 1) definición de la falla, 2) evidencia con fotos y mediciones, 3) cadena de causas con la evidencia de cada paso, 4) causa(s) raíz validada(s), 5) acciones con responsable y fecha, 6) indicador y resultado de la verificación, 7) lecciones y equipos similares revisados.
7. Procedimientos paso a paso
7.1 Preservar la evidencia después de la falla de un rodamiento
- Detén el equipo de forma segura y bloquéalo antes de tocarlo (aislamiento de energías).
- Fotografía el equipo completo, la placa, el entorno, las lecturas de instrumentos y la posición de válvulas e interruptores.
- Antes de desmontar, anota hora de marcha, alarmas previas, temperatura y vibración de los últimos días.
- Desmonta sin golpear la pista ni lavar el rodamiento; fotografía en cada paso la posición de la pieza y de la grasa.
- Guarda una muestra de la grasa en frasco limpio y rotulado, y el rodamiento completo en bolsa cerrada.
- Etiqueta: equipo, lado, fecha, horas de marcha, quién retiró y observaciones. Firma el traspaso.
- Registra el estado del alojamiento, del eje y de los sellos; mide ajustes antes de montar el repuesto.
- Recién entonces monta el repuesto con el procedimiento aprobado, y conserva las piezas hasta cerrar el análisis.
7.2 Conducir una sesión de 5 porqués en equipo
- Reúne a operación, mantenimiento y, si hace falta, ingeniería; quien dirige no opina sobre las causas, solo ordena el proceso.
- Escribe el problema en una frase con datos (qué, dónde, cuándo, cuánto) y pégalo en la pizarra.
- Pregunta «¿por qué?» y escribe todas las respuestas posibles; cada una lleva anotada la evidencia que la sostiene o el pendiente por obtenerla.
- Marca con color: verde = validada, rojo = descartada, ámbar = falta evidencia. Asigna a alguien para conseguirla.
- Sigue cada rama validada hasta una causa del sistema que se pueda corregir (no hace falta llegar a cinco).
- Prueba la cadena al revés: «si corregimos esto, ¿desaparece el problema?».
- Define acciones con responsable, fecha, costo e indicador de verificación.
7.3 Verificar la efectividad a 30, 90 y 180 días
- Antes de actuar, fija la línea base (MTBF, eventos por mes, horas de paro) de los últimos 12 meses.
- Escribe el criterio de éxito: por ejemplo, ninguna falla del mismo tipo en 3 600 h de marcha.
- A los 30 días: revisa que las acciones estén implementadas y que la falla inmediata no se repita.
- A los 90 días: revisa la tendencia del indicador (temperatura, vibración, fugas, eventos).
- A los 180 días (o 3 × MTBF anterior): calcula MTBF y reincidencia, compara con la línea base y decide.
- Si es efectiva: documenta, actualiza procedimientos y extiende la solución a equipos similares. Si no: reabre el análisis desde el paso 3.
8. Parámetros y cálculos
8.1 MTBF, MTTR y disponibilidad
MTBF = horas de operación / número de fallas. MTTR = horas de reparación / número de fallas. Disponibilidad A = MTBF / (MTBF + MTTR). Una bomba que opera 7 200 h al año y falla 6 veces tiene MTBF = 7 200 / 6 = 1 200 h. Si cada falla dura 10 h, A = 1 200 / 1 210 = 99,17 %.
8.2 Reincidencia
Reincidencia = fallas repetidas con la misma causa / fallas totales. Si de 12 fallas en el año 7 tuvieron la misma causa, la reincidencia es 7 / 12 = 58,3 %. Un análisis efectivo la acerca a cero.
8.3 Pareto: dónde analizar primero
Ordena las causas de paro de mayor a menor y calcula el porcentaje acumulado: unas pocas causas suelen concentrar la mayor parte de las horas perdidas. Se analizan primero las que suman alrededor del 70 % al 80 %.
8.4 Cuánto observar para confiar en una acción
Si la falla sigue una distribución exponencial con tasa 1/MTBF, la probabilidad de operar un tiempo t sin falla es e−t/MTBF. Si la acción no sirviera, esa probabilidad sería e−1 = 36,8 % tras un MTBF, e−2 = 13,5 % tras dos, y e−3 = 4,98 % tras tres. Por eso observar 3 × MTBF da una confianza de unos 95 %. (Es una regla práctica; un análisis estadístico formal pide más datos y supuestos.)
8.5 Costo de una falla repetida y retorno de la acción
Costo por evento = repuestos + mano de obra + producción perdida. El retorno de la inversión se estima con: meses de retorno = inversión / (costo anual evitado) × 12.
8.6 Vida nominal de un rodamiento frente a la vida real
La vida nominal básica (ISO 281) es L10 = (C / P)3 millones de revoluciones para rodamientos de bolas, con C la capacidad de carga dinámica y P la carga equivalente. En horas: L10h = L10 · 106 / (60 · n). Si el rodamiento vive mucho menos que su L10h, hay una causa externa (lubricación, montaje, alineación, contaminación), no mala suerte. Recuerda que L10 es la vida que alcanzan o superan el 90 % de los rodamientos; una falla aislada antes de L10h es normal, las fallas repetidas muy por debajo no.
9. Casos reales de planta
Caso 1: el rodamiento del ventilador que moría cada 3 meses (lubricación)
Un motor de 30 kW de un ventilador de tiro tenía el rodamiento del lado acople (6312) quemado cada ~2 100 h; se había cambiado 4 veces en un año. La inspección mostró colores de revenido azulados y grasa carbonizada; la temperatura del alojamiento era de 92 °C frente a 55 a 60 °C de los motores gemelos. El análisis de grasa reveló dos espesantes incompatibles (litio y poliurea). El historial mostraba la orden «engrasar 10 bombazos cada 2 semanas» sin gramos, el tapón de purga estaba pintado y el engrasador seguía la instrucción «hasta que salga grasa». Para un 6312 (D = 130 mm, B = 31 mm) la regla práctica 0,005 · D · B da unos 20 g por relubricación, no 40 o 50 g cada 2 semanas. Causa física: cavidad sobrellenada, purga tapada y grasas mezcladas. Causa latente: plan de lubricación sin cantidad, sin identificación de lubricantes y sin responsable. Acciones: destapar purga, retirar las grasas, una sola grasa compatible, tarea con gramos, rótulos y auditoría trimestral. En los 12 meses siguientes no hubo falla (supuesto didáctico basado en fallas típicas). Ver la lubricación de rodamientos y la contaminación de grasas.Caso 2: el sello mecánico que se cambió 6 veces (desalineación)
Una bomba de transferencia de 15 kW gastaba un sello cada 1 200 h (6 en 12 meses). Cada cambio costaba unos S/ 12 130 (sello S/ 1 800, 6 h de mano de obra a S/ 55 la hora y 4 h de producción perdida a S/ 2 500 la hora). Se midió la alineación: 0,25 mm cada 100 mm angular y 0,32 mm paralela, frente a una tolerancia del orden de 0,05 mm; además una pata coja de 0,28 mm y una brida de succión forzada 3 mm. Las seis órdenes de trabajo decían «cambiar sello y probar»: nadie alineaba después del cambio ni había procedimiento ni reloj comparador. Se corrigió la base y la tubería, se alineó con láser y se escribió el procedimiento. Un año después hubo un evento en lugar de seis. Ver alineación de ejes. (Supuesto didáctico.)Caso 3: la correa del ventilador que se rompía cada 6 semanas
Un ventilador de 11 kW accionado por correas trapezoidales las cambiaba cada 6 semanas. Al revisar, el desgaste era en un solo flanco de la correa, con brillo y fisuras en el fondo de la ranura. Se midió la alineación de poleas con una regla y un hilo: desalineación angular de unos 1,5°, cuando los fabricantes de correas suelen pedir menos de unos 0,5° a 1° (valor a validar con la hoja del fabricante). Había además tensión baja: las correas patinaban y se calentaban. La polea del motor se había cambiado en una reparación anterior por otra de ranura distinta. Causa física: poleas desalineadas y tensión baja; causa latente: el repuesto de polea se instaló sin verificar ranura y alineación, y el procedimiento de cambio de correas no pedía medir tensión. Acciones: alinear, tensar con instrumento, cambiar el juego completo de correas, procedimiento con verificación y reposición de poleas con ficha técnica. La vida de la correa subió a más de 6 meses (supuesto didáctico).Caso 4: «fue el operador»: la bomba dosificadora sin protección
Una bomba de desplazamiento positivo sufrió una sobrepresión y reventó una manguera. El primer informe decía «el operador cerró la válvula de descarga». Al analizarlo: el procedimiento no decía que esa válvula debía quedar abierta durante la marcha, no había válvula de alivio en la línea, el presostato de protección estaba puenteado desde un arranque anterior «para que no molestara» y el esquema del plano no mostraba la válvula. Causas físicas: descarga cerrada y sin alivio. Causa humana: el cierre de la válvula. Causas latentes: falta de alivio en el diseño, puente de protección sin gestión del cambio, procedimiento ambiguo. La sanción al operador no habría evitado el siguiente evento; el alivio, el retiro del puente y la actualización del procedimiento sí. Es un ejemplo de cultura justa. (Supuesto didáctico.)10. Errores comunes que conviene evitar
- Cambiar la pieza y declarar el problema resuelto.
- Llenar los porqués con opiniones en lugar de evidencia.
- Detenerse en el quinto porqué (o antes) solo porque «dice cinco».
- Seguir una sola rama cuando la causa tiene varias.
- Limpiar o desmontar las piezas antes de fotografiarlas y etiquetarlas.
- Culpar a una persona y cerrar el caso sin buscar la causa del sistema.
- Aceptar como causa raíz una condición física («asiento rayado», «grasa degradada»).
- Elegir acciones que enmascaran el síntoma: más cambios, más frecuencia, más ajuste.
- Cerrar el análisis sin indicador ni plazo de observación.
- No documentar el análisis ni extender la solución a equipos similares.
Resumen rápido (cheat-sheet)
| Etapa | Dato clave |
|---|---|
| 1 Definir | Qué, cuándo, dónde, cuánto; separar síntoma, mecanismo y causa |
| 2 Evidencia | Fotos antes de tocar; no limpiar; etiquetar y firmar; historial y entrevistas |
| 3 Analizar | Porqués con evidencia, ramificados; Ishikawa 6M; árbol O/Y; validar o descartar |
| Niveles | Física → humana → latente (la que se corrige) |
| 4 Acciones | Inmediata (contiene), correctiva (elimina), preventiva (extiende), estandarizar (sostiene) |
| 5 Verificar | Línea base; 30, 90 y 180 días; MTBF y reincidencia; observar 3 × MTBF |
| Cultura | No se culpa a personas: se pregunta qué del sistema lo permitió |
| Fórmulas | MTBF = h / fallas; A = MTBF / (MTBF + MTTR); O: 1 − Π(1 − pi); Y: Π pi; e−t/MTBF |
Glosario breve
- Falla: pérdida de la capacidad de un equipo para cumplir su función.
- Síntoma: lo que se observa de la falla (fuga, ruido, disparo).
- Mecanismo de falla: proceso físico o químico que produce la falla (desgaste, corrosión, fatiga).
- Causa raíz: la causa más profunda que, al corregirse, evita que la falla se repita; casi siempre latente.
- Causa latente: condición del sistema (diseño, procedimiento, gestión) que permite la causa física.
- Cadena de custodia: registro de quién tuvo la evidencia, cuándo y en qué condición.
- Contención o acción inmediata: medida que restablece la operación sin eliminar la causa.
- Reincidencia: proporción de fallas repetidas con la misma causa.
- MTBF: tiempo medio entre fallas; MTTR: tiempo medio de reparación.
- Línea base: valor del indicador antes de aplicar la acción.
- Cultura justa: enfoque que distingue error, conducta de riesgo e imprudencia y no castiga el error del sistema.
Normas y datos a validar
- ISO 14224 (recopilación e intercambio de datos de confiabilidad y mantenimiento de equipos) define el vocabulario de modo, mecanismo y causa de falla y propone tablas de clasificación. La correspondencia exacta con «síntoma, mecanismo y causa potencial» del póster es una equivalencia didáctica mía: validar con la edición vigente.
- IEC 62740 (análisis de causa raíz) describe un marco general de RCA; IEC 61025 (análisis por árbol de fallas) y IEC 60812 (FMEA) cubren técnicas relacionadas; ISO/IEC 31010 reúne técnicas de apreciación de riesgos (incluye el análisis causa-efecto tipo Ishikawa). Verificar los títulos y ediciones antes de citarlos en un procedimiento.
- ISO 13381-1 (pronóstico en monitoreo de condición) e ISO 17359 (directrices generales de monitoreo de condición) se citan solo por analogía con el método hipótesis, evidencia y validación; no son normas de RCA.
- ISO 9000 e ISO 9001 distinguen corrección, acción correctiva y (en versiones anteriores) acción preventiva; en ISO 9001:2015 la acción preventiva se integró al enfoque de riesgos. Validar la redacción exacta.
- 8D (resolución de problemas en ocho disciplinas, de origen industrial automotriz) y RCFA son metodologías de uso común, no normas; los nombres de las etapas varían según el procedimiento de la empresa.
- ASTM E2332 (investigación y análisis de fallas de componentes físicos) es una práctica que vale la pena consultar; confirmar alcance y edición.
- EN 15341 (indicadores clave de mantenimiento) define indicadores; las fórmulas de MTBF, MTTR, disponibilidad y reincidencia de esta hoja son definiciones estándar de uso general, pero cada planta debe fijar cómo las cuenta (qué horas, qué fallas).
- La regla «observar 3 × MTBF» y el valor e−3 ≈ 5 % suponen tasa de falla constante (distribución exponencial): es una guía práctica, no una prueba estadística formal.
- La regla 0,005 · D · B para la cantidad de grasa y la capacidad C de un 6312 (81,9 kN) son valores de uso común o de catálogo: usar el dato del fabricante. La tolerancia de alineación de 0,05 mm, el límite de 0,5° a 1° de poleas y los montos en soles son supuestos didácticos.
- Los cuatro casos de planta y los cuatro casos del simulador son supuestos didácticos, no registros reales. El número impreso al pie de la ficha (98) es el de la página del libro; en la serie del blog es la hoja 48.
11. Laboratorio de causa raíz
El laboratorio tiene cuatro casos: bomba con sello que gotea, rodamiento que falla cada 3 meses, motor que se dispara y válvula que no cierra. En cada uno recorres los cinco pasos de la ficha: definir la falla (clasificas síntoma, mecanismo y causa), reunir evidencia «comprando» pruebas que cuestan dinero y tiempo, armar la cadena de porqués eligiendo entre causas plausibles (cada una aparece como respaldada, descartada o sin evidencia), elegir las acciones y verificar el resultado con la gráfica del indicador antes y después. A la derecha (o debajo, en el teléfono) se actualizan la tabla de hipótesis y evidencia, el diagrama de Ishikawa y el árbol de causas. Al final, el simulador te califica y puede revelar el árbol completo, con las ramas válidas que no exploraste.
Pruebas sugeridas:
- En el primer caso, desmonta el sello (inspección visual) sin fotografiarlo antes y mira qué evidencia pierdes; luego reinicia el caso y hazlo bien.
- Elige una hipótesis sin haber comprado la prueba que la sostiene: el simulador marca el salto sin evidencia.
- Declara la causa raíz en un porqué que sea causa física: te dirá que todavía hay que preguntar más. En cada caso hay causas raíz válidas en el porqué 3, 4 o 5: no siempre son cinco.
- En el paso 4 prueba «cambiar el sello de otra marca» o «subir el ajuste del relé»: compara la gráfica con la de corregir la causa física y la latente.
- Corrige solo una rama (por ejemplo, solo la alineación) y observa cómo la mejora es parcial o reaparece; pulsa «Volver al paso 3».
Qué hace el modelo: cada caso tiene un árbol de causas con hipótesis plausibles, verdaderas y falsas; cada una queda respaldada, descartada o sin evidencia según las pruebas que compras (costo y tiempo simulados, con un tope). La cadena puede terminar en el porqué 3, 4 o 5. El indicador es la tasa de horas de paro mensual: cada rama de causa tiene un peso y las acciones se evalúan así: causa física y latente corregidas, 95 % de reducción de esa rama; solo la física, 85 % al inicio pero reaparece; solo la latente, 50 %; atacar el síntoma, una mejora de 2 meses; culpar a una persona, casi nada. Es un modelo didáctico: los números son supuestos y no sustituyen el análisis real.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
Antes: MTBF = 7 200 / 6 = 1 200 h.
Después: MTBF = 6 000 / 1 = 6 000 h.
Mejora: 6 000 / 1 200 = 5 veces.
Conclusión: la tendencia es muy buena, pero hay una sola falla después: el dato es débil. Se pide observar al menos 3 × 1 200 = 3 600 h sin repetir la falla del mismo tipo (ya se cumplió con 6 000 h), revisar que la única falla no sea la misma causa y mantener el seguimiento. Se puede considerar efectiva si esa falla fue de otra causa; si fue la misma, es reincidencia y se reabre el análisis.
Solución:
Costo por evento: 1 800 + 6 · 55 + 4 · 2 500 = 1 800 + 330 + 10 000 = S/ 12 130.
Costo anual antes: 6 · 12 130 = S/ 72 780.
Costo anual después: 1 · 12 130 = S/ 12 130. Ahorro anual: 72 780 − 12 130 = S/ 60 650.
Retorno: 9 500 / 60 650 · 12 = 1,88 meses, es decir, unos 2 meses.
Lectura: el costo de la producción perdida domina; por eso el análisis se justifica aunque el sello sea barato.
Solución:
Relación de carga: C / P = 81,9 / 11 = 7,445.
L10: 7,4453 = 412,7 millones de revoluciones.
L10h: 412,7 · 106 / (60 · 1 480) = 4 648 h.
Comparación: 2 100 / 4 648 = 45 % de la vida nominal.
Lectura: L10 es la vida que alcanza el 90 % de los rodamientos; una falla aislada antes es posible, pero fallas repetidas a menos de la mitad señalan una causa externa (lubricación, montaje, contaminación o desalineación) y justifican un análisis de causa raíz, no solo un cambio.
Solución:
Total: 38 + 26 + 14 + 9 + 8 + 5 = 100 h.
Porcentaje acumulado: sello 38 %; sello + rodamiento 64 %; + correa 78 %; + filtro 87 %; + eléctrico 95 %; + otros 100 %.
Decisión: sello y rodamiento suman 64 % de las horas; con la correa se llega a 78 %. Se analizan primero esas tres causas, con un RCA completo para sello y rodamiento. Si el equipo de análisis es pequeño, empieza por la del sello.
Solución:
Fórmula: P = e−t / MTBF.
1 200 h: e−1 = 36,8 %. 2 400 h: e−2 = 13,5 %. 3 600 h: e−3 = 4,98 %.
Confianza de 95 %: 1 − 0,0498 = 95,0 % tras 3 600 h.
Meses: 3 600 / 600 = 6 meses.
Lectura: pasar 400 h sin falla (e−0,33 = 72 %) no demuestra nada.
🏋️ 5 Ejercicios Propuestos
Después: A = 6 000 / 6 010 = 99,83 %; fallas = 7 200 / 6 000 = 1,2; paro = 1,2 · 10 = 12 h.
Se evitan 48 h de paro al año.
Fallas repetidas: de 7 a 1: (7 − 1) / 7 = 85,7 % de reducción.
Nota: el porcentaje de reincidencia bajó poco porque también bajó el total; por eso conviene mirar el número absoluto de repetidas.
Evento tope (compuerta O): P = 1 − (1 − 0,005)(1 − 0,01)(1 − 0,005) = 1 − 0,995 · 0,99 · 0,995 = 1 − 0,98012 = 0,01988, es decir, unos 2 %.
Las dos primeras: 44 + 31 = 75 h. Ahorro: 0,8 · 75 = 60 h, el 60 % del total.
Antes: 64 000 / 4 000 = 16 fallas. Después: 64 000 / 12 000 = 5,33 fallas.
Fallas evitadas: 16 − 5,33 = 10,67. Ahorro: 10,67 · 4 200 = S/ 44 800 al año.