¡Bienvenidos nuevamente al blog de Welectronic! En la publicación anterior vimos la máquina; ahora vamos con la herramienta que hace el trabajo: la broca. Una broca bien elegida y bien afilada hace un agujero limpio y a medida; una equivocada patina, se calienta, se rompe o produce un agujero ovalado. Verás los tipos de brocas y herramientas de taladrado, la geometría de la broca helicoidal, los materiales, el afilado y cómo diagnosticar fallas.
1. Tipos de brocas y herramientas de taladrado
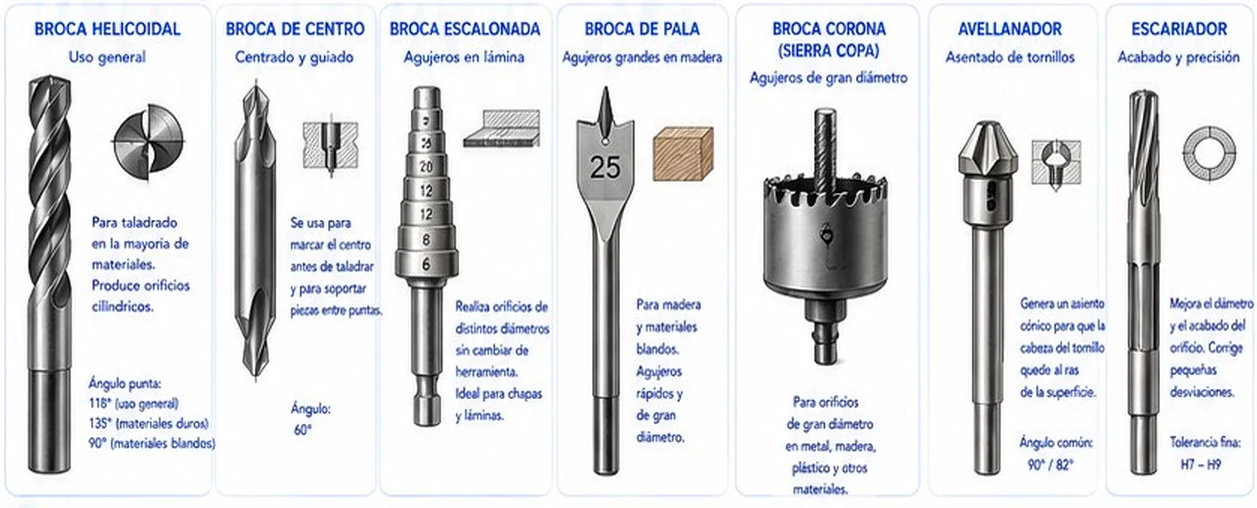
- Broca helicoidal: de uso general, hace orificios cilíndricos en la mayoría de los materiales. Ángulo de punta de 118° (uso general), 135° (materiales duros) o 90° (materiales blandos).
- Broca de centro: sirve para marcar el centro antes de taladrar y para soportar piezas entre puntas. Ángulo de 60°.
- Broca escalonada: hace orificios de distintos diámetros sin cambiar de herramienta; ideal para chapas y láminas.
- Broca de pala: para madera y materiales blandos; agujeros rápidos y de gran diámetro.
- Broca corona (sierra copa): para orificios de gran diámetro en metal, madera, plástico y otros materiales.
- Avellanador: genera un asiento cónico para que la cabeza del tornillo quede al ras de la superficie. Ángulo común de 90° o 82°.
- Escariador: mejora el diámetro y el acabado del orificio y corrige pequeñas desviaciones. Tolerancia fina, de H7 a H9.
2. Partes de la broca helicoidal
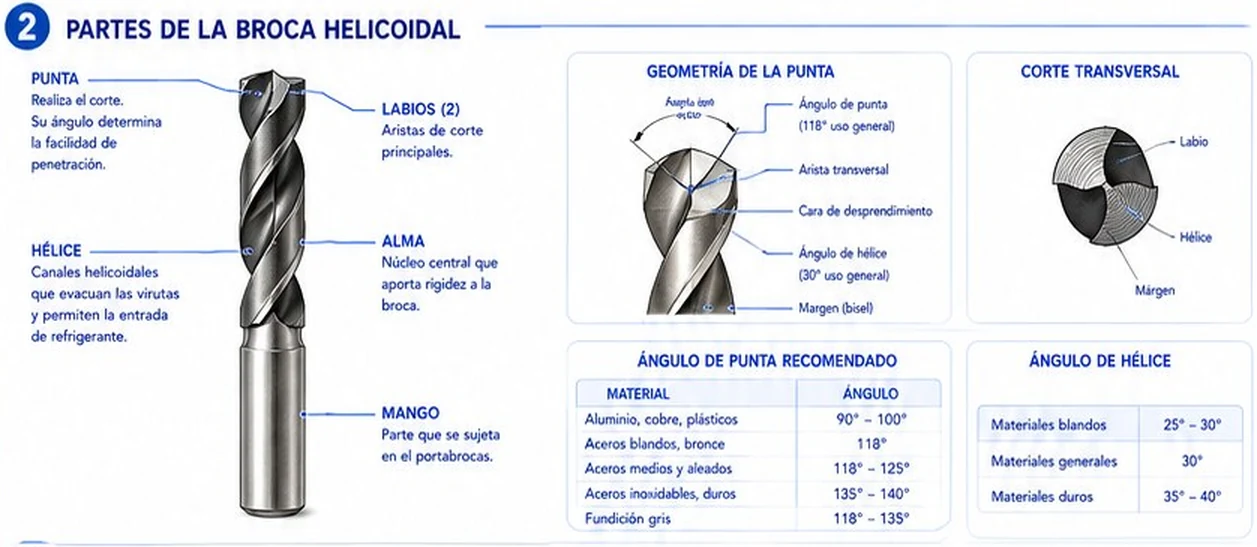
- Punta: realiza el corte; su ángulo determina la facilidad de penetración.
- Labios (2): aristas de corte principales.
- Hélice: canales helicoidales que evacuan las virutas y permiten la entrada de refrigerante.
- Alma: núcleo central que aporta rigidez a la broca.
- Mango: la parte que se sujeta en el portabrocas.
La geometría de la punta incluye el ángulo de punta (118° de uso general), la arista transversal (el “alma” que empuja el material sin cortarlo bien), la cara de desprendimiento, el ángulo de hélice (30° de uso general) y el margen (bisel) que guía la broca en el agujero.
Ángulo de punta recomendado: aluminio, cobre y plásticos, 90° a 100°; aceros blandos y bronce, 118°; aceros medios y aleados, 118° a 125°; aceros inoxidables y duros, 135° a 140°; fundición gris, 118° a 135°.
Ojo con el ángulo de hélice: la ficha asigna hélice de 25° a 30° a materiales blandos y de 35° a 40° a materiales duros. En la práctica suele ser al revés: materiales blandos y dúctiles (aluminio, plásticos) usan brocas de hélice alta (más de 30°) para evacuar bien la viruta, y los materiales duros usan hélice baja (aprox. 10° a 19°) para reforzar el filo. Para uso general, brocas tipo N de unos 30°.
3. Materiales de las brocas y selección por material
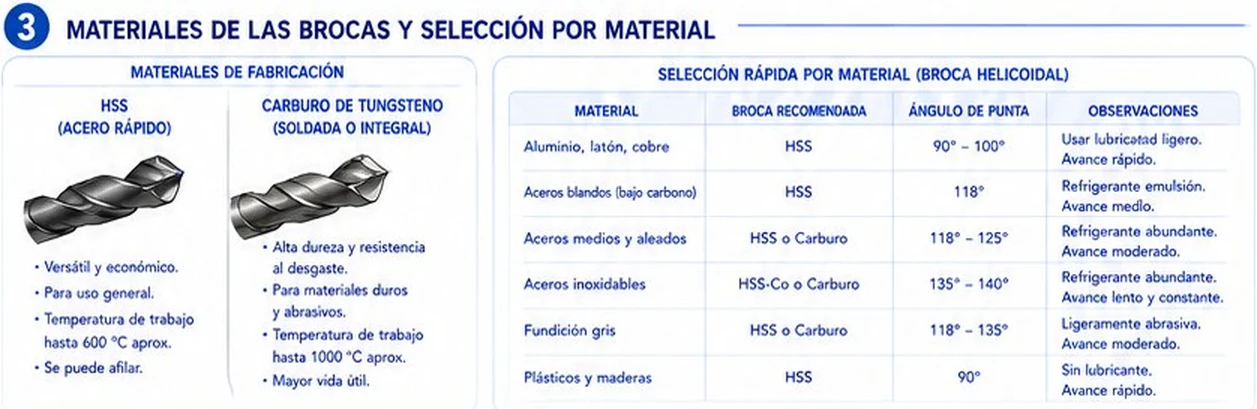
- HSS (acero rápido): versátil y económico, para uso general. Temperatura de trabajo de hasta unos 600 °C y se puede reafilar.
- Carburo de tungsteno (soldado o integral): alta dureza y resistencia al desgaste, para materiales duros y abrasivos. Soporta hasta unos 1.000 °C y tiene mayor vida útil (pero es más frágil: exige máquina rígida).
Selección por material (broca helicoidal):
- Aluminio, latón, cobre: HSS, punta 90° a 100°, lubricante ligero, avance rápido.
- Aceros blandos (bajo carbono): HSS, 118°, refrigerante en emulsión, avance medio.
- Aceros medios y aleados: HSS o carburo, 118° a 125°, refrigerante abundante, avance moderado.
- Aceros inoxidables: HSS-Co o carburo, 135° a 140°, refrigerante abundante, avance lento y constante.
- Fundición gris: HSS o carburo, 118° a 135°; es ligeramente abrasiva, avance moderado.
- Plásticos y maderas: HSS, 90°, sin lubricante, avance rápido.
4. Desgaste, afilado y mantenimiento
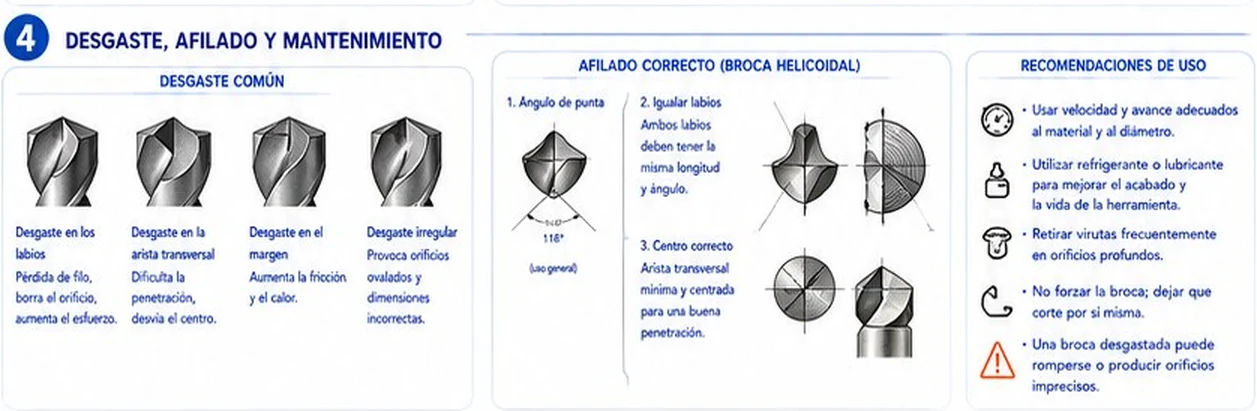
Desgaste común:
- En los labios: pérdida de filo, borra el orificio y aumenta el esfuerzo.
- En la arista transversal: dificulta la penetración y desvía el centro.
- En el margen: aumenta la fricción y el calor.
- Irregular: provoca orificios ovalados y dimensiones incorrectas.
Afilado correcto (broca helicoidal): 1) ángulo de punta (118° de uso general); 2) igualar los labios: ambos con la misma longitud y el mismo ángulo; 3) centro correcto: arista transversal mínima y centrada para buena penetración.
Recomendaciones de uso: velocidad y avance adecuados al material y al diámetro; refrigerante o lubricante para mejorar el acabado y la vida de la herramienta; retira la broca con frecuencia en orificios profundos; no fuerces la broca (déjala cortar por sí misma); y recuerda que una broca desgastada puede romperse o producir orificios imprecisos.
5. Selección rápida, fallas comunes y soluciones
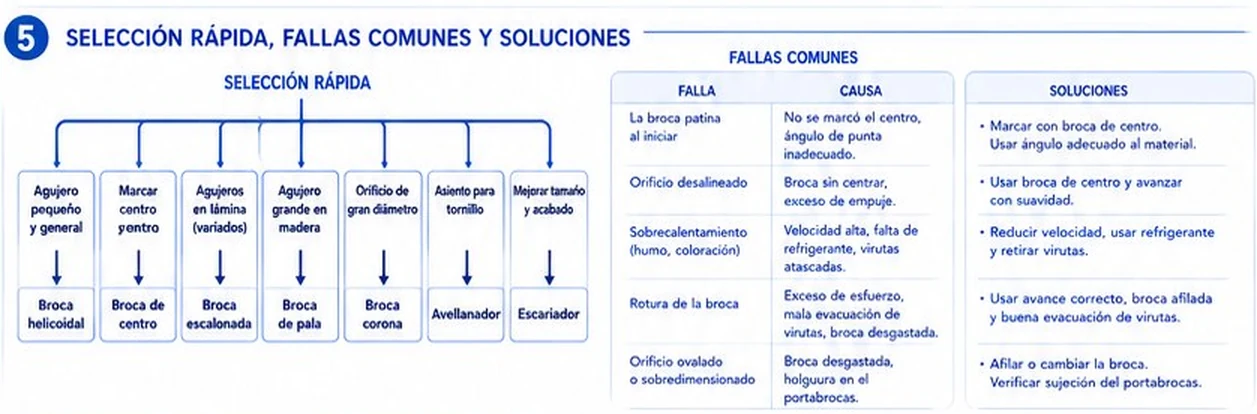
¿Qué herramienta uso? Agujero pequeño y general: broca helicoidal. Marcar el centro y guiar: broca de centro. Agujeros variados en lámina: escalonada. Agujero grande en madera: de pala. Orificio de gran diámetro: corona. Asiento para tornillo: avellanador. Mejorar tamaño y acabado: escariador.
- La broca patina al iniciar: no se marcó el centro o el ángulo de punta es inadecuado. Marca con broca de centro y usa el ángulo adecuado al material.
- Orificio desalineado: broca sin centrar o exceso de empuje. Usa broca de centro y avanza con suavidad.
- Sobrecalentamiento (humo, coloración): velocidad alta, falta de refrigerante o virutas atascadas. Reduce la velocidad, usa refrigerante y retira las virutas.
- Rotura de la broca: exceso de esfuerzo, mala evacuación de virutas o broca desgastada. Usa avance correcto, broca afilada y buena evacuación de virutas.
- Orificio ovalado o sobredimensionado: broca desgastada o holgura en el portabrocas. Afila o cambia la broca y verifica la sujeción del portabrocas.
Selecciona la broca correcta para el material y la operación, mantén las herramientas afiladas, usa lubricante adecuado y trabaja con los parámetros correctos: así obtendrás orificios precisos y seguros, y mayor vida útil de la herramienta.
6. Cálculos de punta y de velocidad
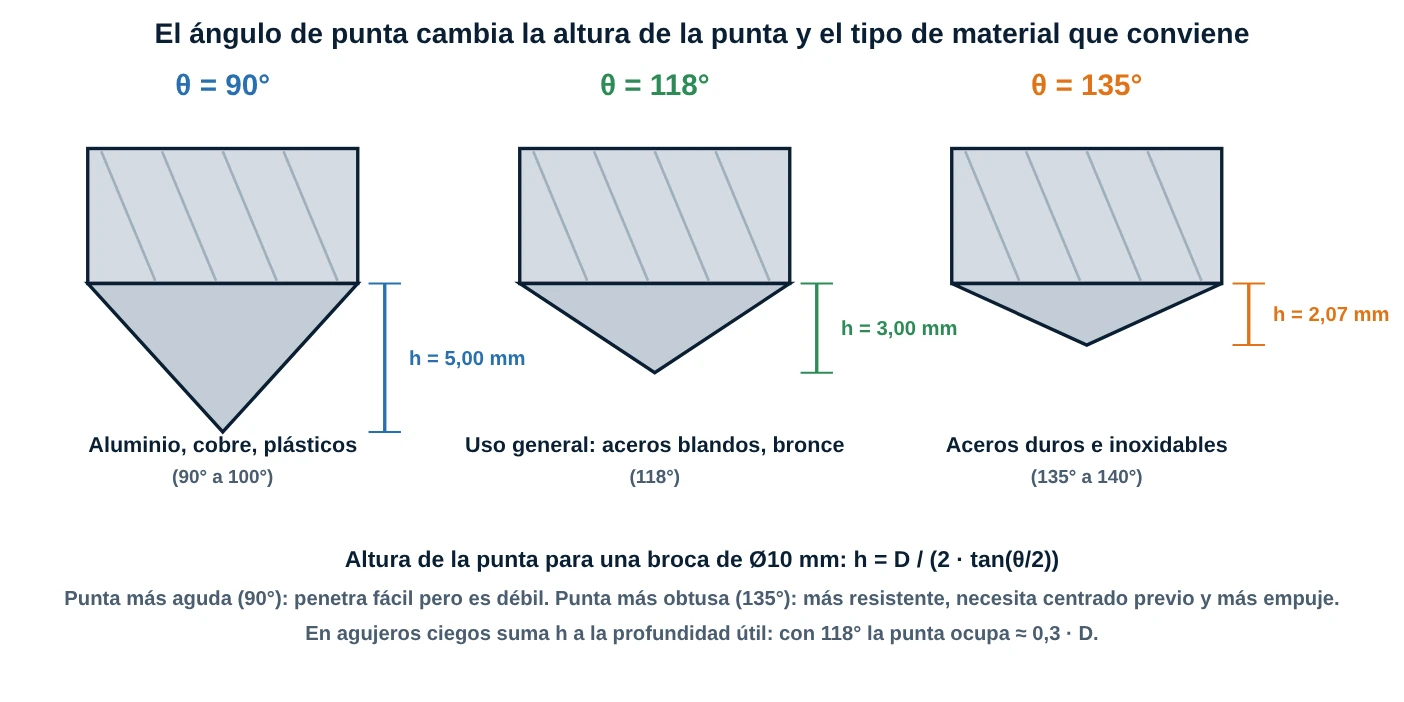
La altura de la punta h indica cuánto del agujero ciego no tiene diámetro completo. Con θ = 118°, h ≈ 0,3 · D. Las tolerancias del escariado (H7 a H9) se leen en las tablas ISO: para Ø10 mm, H7 permite de 0 a +0,015 mm y H9 de 0 a +0,036 mm.
✅ 5 Problemas Resueltos
Solución:
h = 10 / (2 · tan 59°) = 10 / (2 · 1,664) = 3,00 mm
Avance total = 20 + 3,0 = 23,0 mm
Solución:
h = 10 / (2 · tan 67,5°) = 10 / (2 · 2,414) = 2,07 mm
Diferencia = 3,00 − 2,07 = 0,93 mm menos. La punta de 135° es más achatada, por eso se usa en materiales duros (más robusta) y tras centrar con broca de centro.
Solución:
n = 1.000 · 60 / (π · 8) = 2.387 rpm
Solución:
H7 en Ø10: 10,000 a 10,015 mm (IT7 = 15 µm). H9 en Ø10: 10,000 a 10,036 mm (IT9 = 36 µm). Un escariador logra H7 a H9, mucho más fino que una broca helicoidal.
Solución:
Broca HSS-Co o de carburo con punta de 135° a 140°, refrigerante abundante y avance lento y constante. Para evitar que patine, marca el centro con broca de centro (60°) o punzón antes de taladrar.