¡Bienvenidos nuevamente al blog de Welectronic! En las publicaciones anteriores del curso de hidráulica estudiamos los fundamentos de presión, caudal y potencia (publicación 73), las bombas (74), los cilindros (75), las válvulas (76), los circuitos (77), el aceite hidráulico (78) y su filtración (79); antes, en el bloque de neumática, aprendimos a controlar el aire. Hoy nos ocupamos de la parte que une todo lo anterior y es la más expuesta del circuito: las mangueras hidráulicas. La hoja 26 de la serie trata de sus conexiones, inspección y montaje, y es una de las que más accidentes y paros evita cuando se aplica con disciplina. Como siempre, iremos paso a paso: qué es una manguera por dentro, cómo se lee su marcado, cómo se elige, cómo se monta, qué daños mirar, cómo se reemplaza sin lesionarse, y al final un laboratorio interactivo, problemas resueltos y ejercicios propuestos.
Qué vas a aprender
- Las capas de una manguera (tubo, refuerzo, cubierta) y por qué el ensamble (manguera + herrajes + prensado) es un solo componente.
- Cómo se clasifican las conexiones por su forma de sellar (NPT/BSPT, JIC 37°, ORFS, ORB, BSPP, DIN 24°) y por qué "macho" y "hembra" no bastan.
- Cómo leer el marcado (SAE 100R2AT, DN12, presión de trabajo, fecha) y qué es la presión con picos.
- Los cinco criterios de selección: presión, fluido, temperatura, radio de curvatura y cubierta; y cómo elegir el diámetro por velocidad.
- Los cuatro maltratos de montaje: torsión, radio cerrado, falta de holgura (cambio de longitud) y roce.
- Los daños frecuentes, su causa y cuándo hay que sustituir sin discusión.
- El reemplazo seguro, con el riesgo de la inyección de aceite a presión explicado con números.
- Un laboratorio interactivo con dos mesas: selección (presión con picos, diámetro y velocidad) y montaje (radio, torsión y holgura), con vida relativa estimada.
Mapa visual del tema
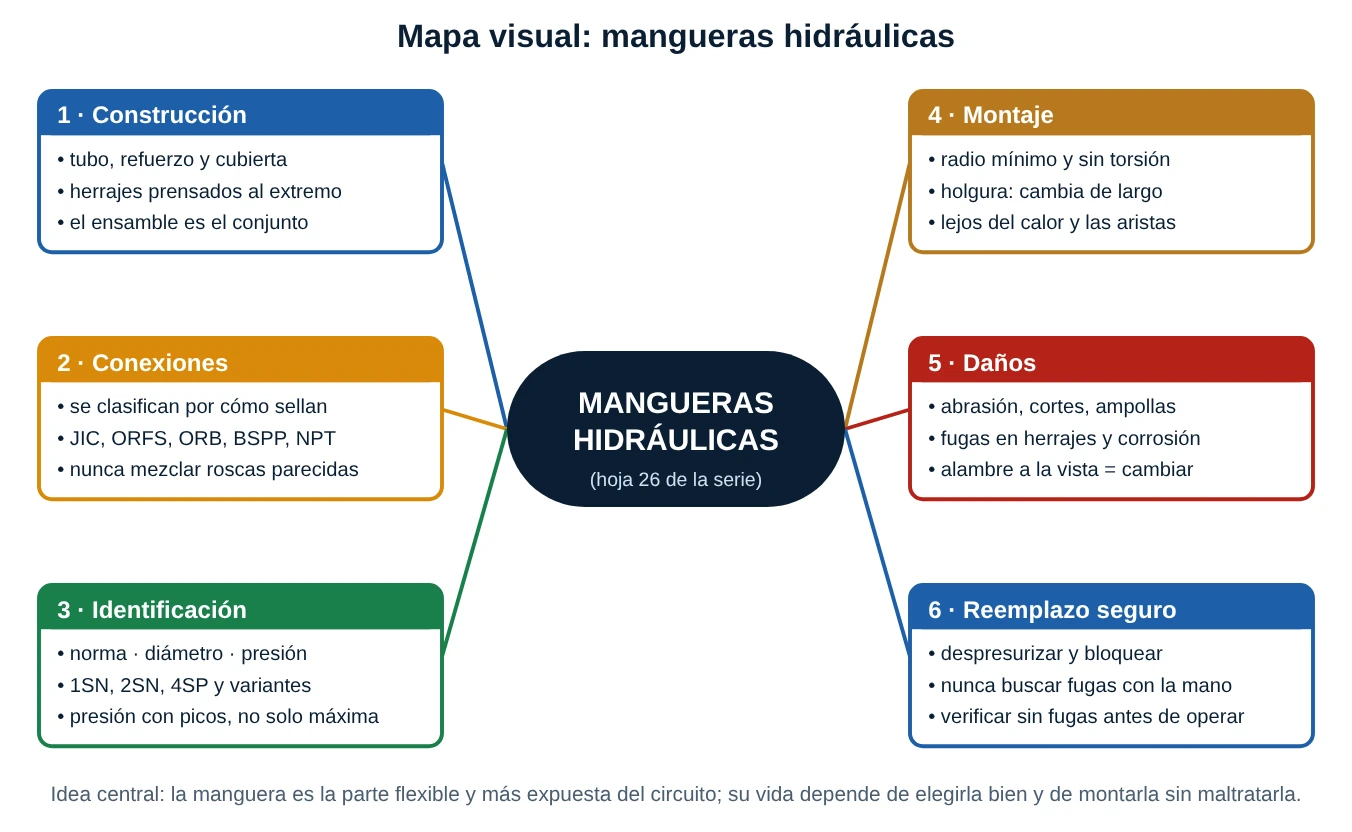
Léelo como el ciclo de vida de una manguera: se construye (capas y herrajes), se conecta (familias de conexión), se identifica y selecciona (marcado, presión, diámetro), se monta (radio, torsión, holgura, ruteo), se inspecciona (daños) y se reemplaza con seguridad. La idea central: la manguera es una pieza de desgaste con fecha de caducidad; su vida depende de elegirla bien y de no maltratarla al montarla.
1. Construcción de mangueras y tipos de conexión
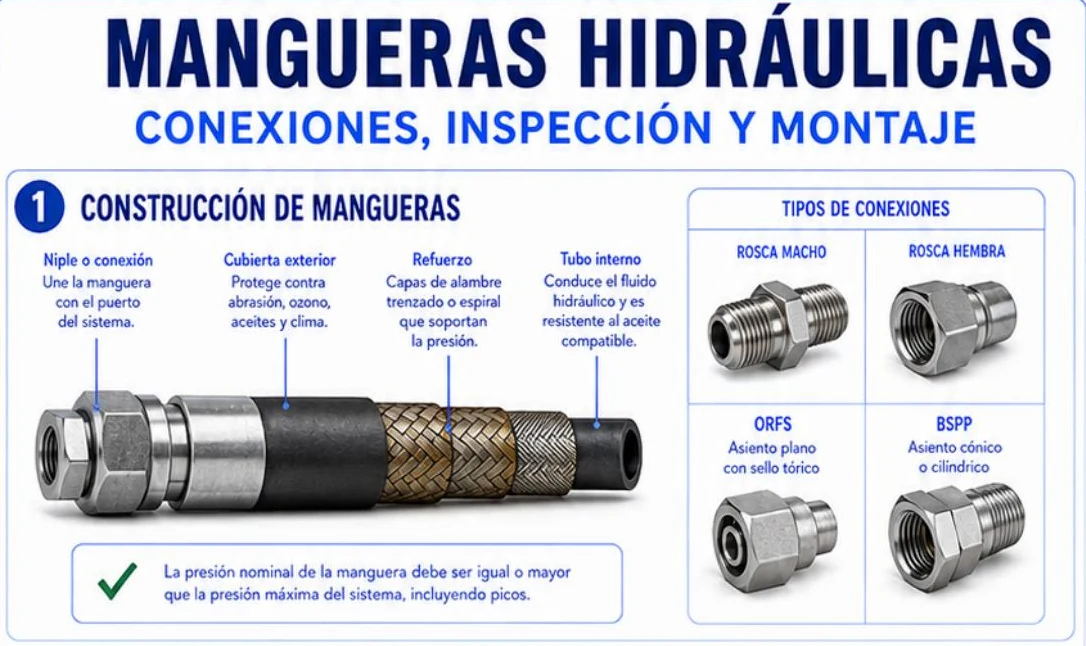
La ficha abre con una manguera en corte que muestra cuatro partes: el niple o conexión (une la manguera con el puerto del sistema), la cubierta exterior (protege contra abrasión, ozono, aceites y clima), el refuerzo (capas de alambre trenzado o espiral que soportan la presión) y el tubo interno (conduce el fluido y resiste el aceite compatible). A la derecha presenta los tipos de conexiones. Vamos a ampliar ambas ideas.
1.1 Las capas de una manguera, de adentro hacia afuera
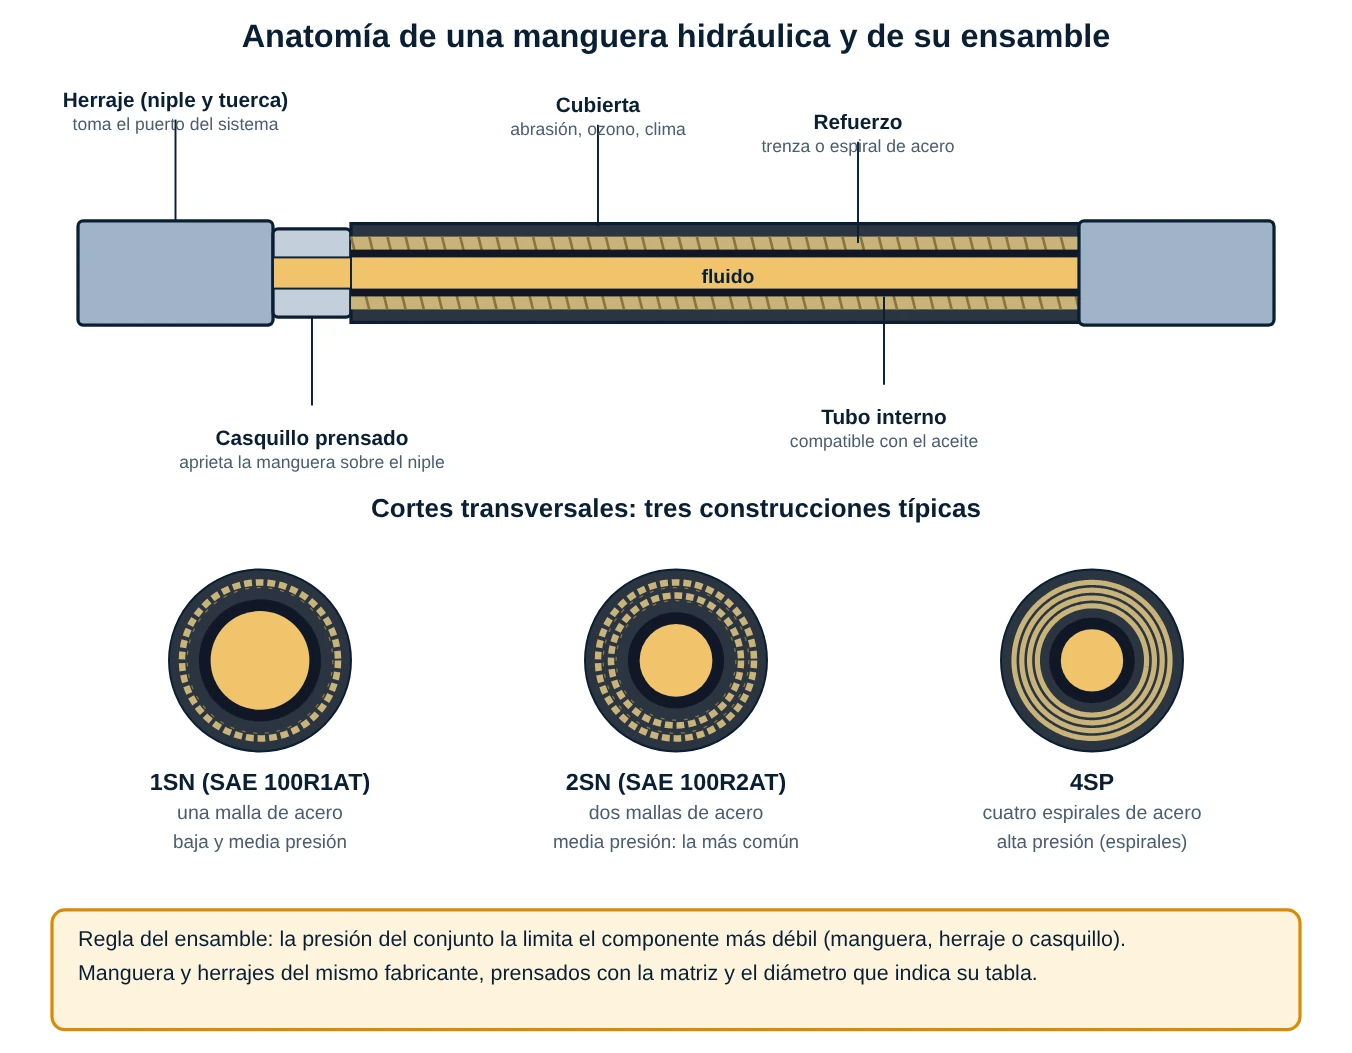
- Tubo interno (liner). Es la capa que toca el aceite. Suele ser de caucho sintético (nitrilo para aceite mineral) o de termoplástico. Debe ser compatible con el fluido (aceite mineral, éster, agua-glicol…) y soportar la temperatura; si no, se hincha, se ablanda y suelta partículas que contaminan el circuito (recuerda la publicación 79). Es lisa para reducir la fricción.
- Refuerzo. Es la que soporta la presión. Puede ser textil (baja presión), una o dos mallas trenzadas de alambre de acero (media presión: 1SN y 2SN) o espirales de acero (4SP, 4SH, alta presión). Una malla trenzada se deforma un poco (por eso la manguera cambia de largo con la presión); las espirales soportan más presión y resisten mejor los impulsos, pero son más rígidas y exigen un radio de curvatura mayor.
- Cubierta. Protege al refuerzo de la abrasión, del ozono, del aceite exterior y del clima. Cuando la cubierta se rompe, el acero se oxida desde afuera y la manguera pierde resistencia en silencio. Hay cubiertas especiales (resistentes a la abrasión, a la llama, a químicos).
- Herraje (niple y casquillo). El niple se introduce en el tubo y el casquillo (ferrule) se prensa (crimpado) sobre el conjunto. El prensado debe hacerse con la matriz y el diámetro de prensado que indica el fabricante para esa combinación de manguera y herraje; un prensado flojo suelta la manguera (pull-out) y uno excesivo corta el refuerzo.
Piensa en el conjunto como un ensamble: la presión que soporta la línea la fija el componente más débil entre manguera, herraje y prensado. Por eso la regla de oro de la industria es usar manguera y herraje del mismo fabricante, con la tabla de compatibilidad de ese fabricante.
1.2 Las construcciones más comunes
| Código | Equivalente SAE | Refuerzo | Presión | Comentario |
|---|---|---|---|---|
| 1SN (EN 853) | 100R1AT | 1 malla de acero | baja a media | Económica; retornos y líneas de poca presión |
| 2SN (EN 853) | 100R2AT | 2 mallas de acero | media (la más usada) | La de la ficha: el estándar de maquinaria |
| 4SP (EN 856) | — | 4 espirales de acero | alta | Alta presión e impulsos; más rígida |
| 4SH (EN 856) | — | 4 espirales (diámetros grandes) | alta | Diámetros grandes; para presión alta |
| Textil / termoplástico | varios | Fibra textil o trenzado de fibra | baja a media | Ligera y flexible; instrumentación y retornos |
Los códigos SN (malla) y SP/SH (espiral) son los de la norma europea; el R1/R2 es el equivalente de la norma SAE J517. Las letras finales (como la AT de "100R2AT") indican una variante de la norma; consulta la norma o la hoja del fabricante para su significado exacto.
1.3 Las conexiones: se clasifican por cómo sellan
La ficha muestra cuatro "tipos de conexiones": rosca macho, rosca hembra, ORFS y BSPP. Para un técnico en planta, lo importante es dónde y cómo sella cada conexión, porque de eso depende el apriete, el repuesto y el riesgo de fuga:
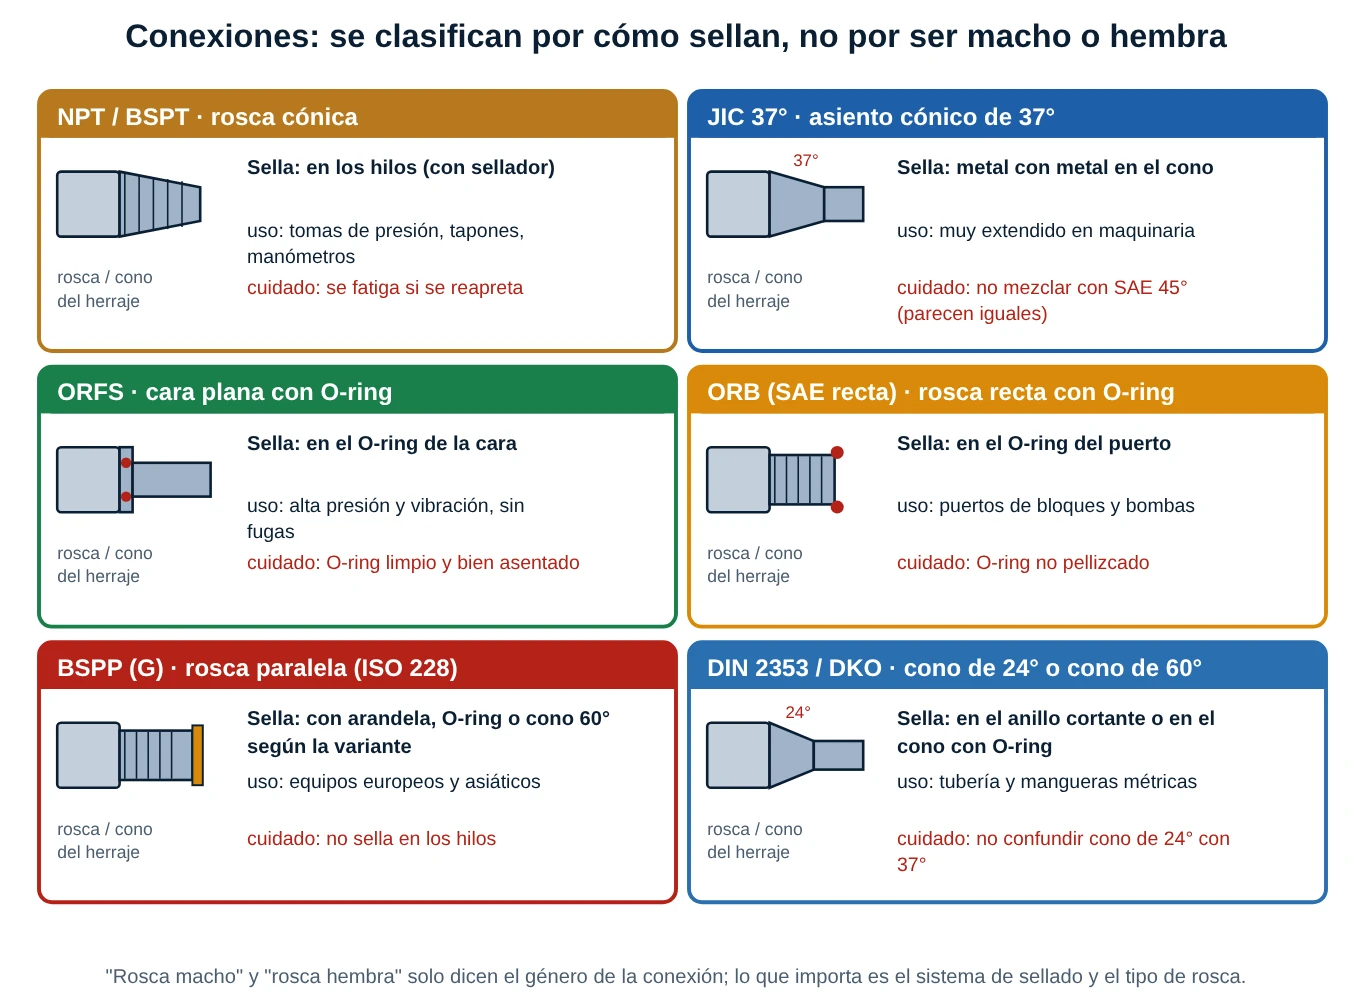
| Familia | Rosca | Dónde sella | Observaciones de planta |
|---|---|---|---|
| NPT / BSPT | cónica | en los hilos, con sellador | Propensa a fugas con la vibración; se evita en líneas de presión grandes |
| JIC 37° | recta (UNF) | cono de 37° metal con metal | Muy común; ¡no mezclar con el SAE 45° (flare), que parece igual! |
| ORFS | recta (UNF) | O-ring en la cara plana | Estanca; exige el O-ring en su ranura, limpio y sin pellizcar |
| ORB / SAE recta | recta (UNF) | O-ring en el puerto | Típica de puertos en bloques y bombas; el O-ring debe estar nuevo |
| BSPP (G, ISO 228) | paralela (Whitworth) | arandela, O-ring o cono de 60°, según la variante | No sella en los hilos; no mezclar con BSPT (cónica) ni con NPT |
| DIN 2353 / DKO | métrica | cono de 24° con anillo cortante, o cono de 60° con O-ring | Equipos europeos; el cono de 24° no es el de 37° |
Dos reglas de planta salvan muchas fugas: (1) comprobar la rosca y el asiento antes de forzar (una rosca que "entra a medias" casi seguro es una familia equivocada) y (2) nunca combinar familias sin un adaptador diseñado para ello, porque aunque las roscas coincidan unos hilos, los asientos no sellan.
Corrección técnica 1 (tipos de conexión): "Rosca macho" y "rosca hembra" describen el género de la conexión, no cómo sella. La clasificación útil es por el sistema de sellado y el tipo de rosca (cónica o recta, con O-ring, con cono, etc.). Además, la descripción "asiento cónico o cilíndrico" de la ficha para la BSPP es ambigua: la BSPP tiene rosca paralela y el sello depende de la variante (arandela, O-ring o cono de 60°); la rosca cónica es la BSPT.
1.4 "La presión nominal debe ser igual o mayor que la máxima del sistema, incluyendo picos"
Es la frase clave de la primera sección y conviene entenderla bien. La presión de trabajo (WP) es la presión máxima de uso que el fabricante admite para esa manguera; la presión de rotura mínima suele ser cuatro veces la de trabajo (factor de seguridad 4:1), pero ese margen es de seguridad, no de uso. Lo que cuenta para la manguera es la presión real con picos:
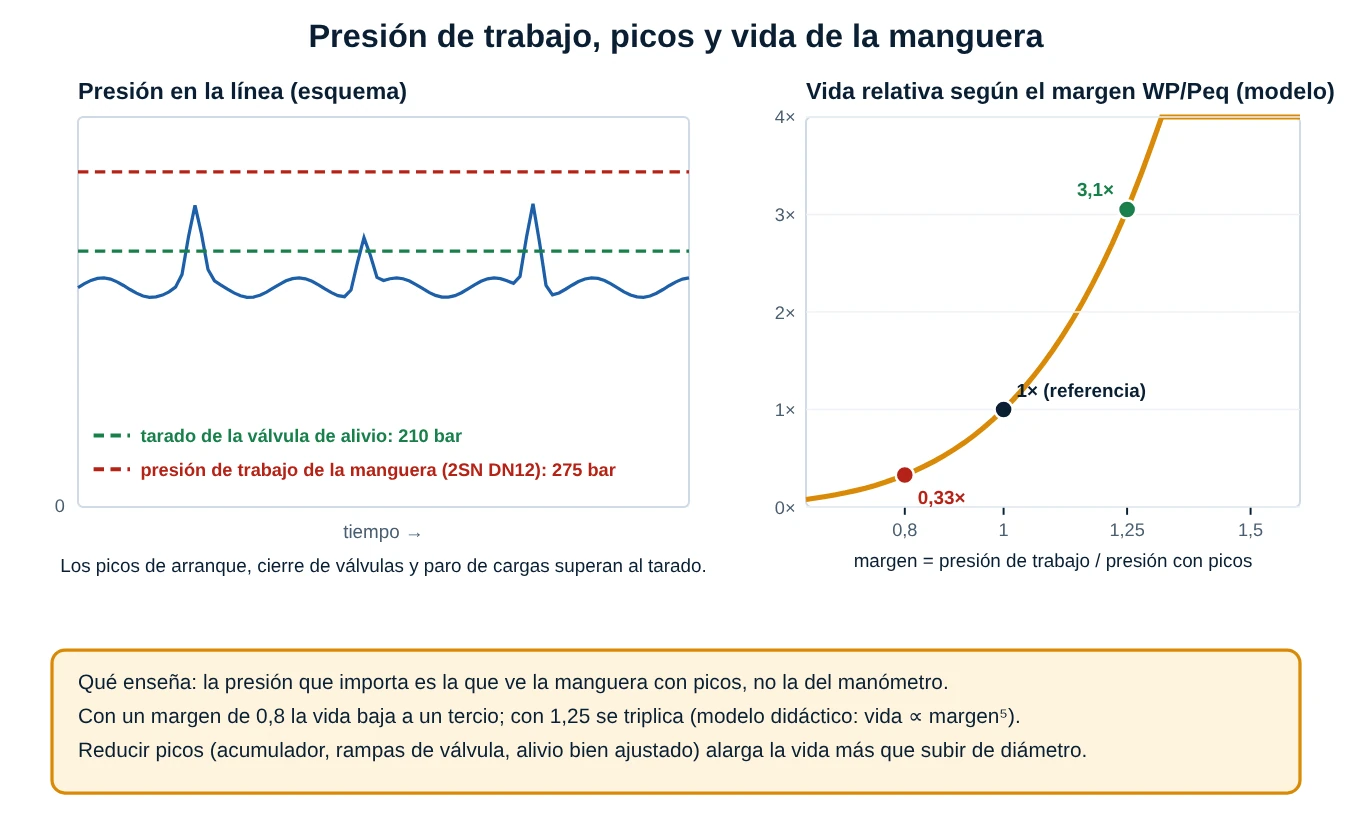
- Picos (impulsos). Al arrancar una carga, cerrar una válvula o frenar un cilindro, la presión sube por encima del tarado de la válvula de alivio durante milisegundos. Esos picos son los que fatigan el refuerzo: la manguera falla por ciclos, no por una sola presión alta. Por eso las normas incluyen una prueba de impulsos (por ejemplo, ISO 6803 y SAE J343) con cientos de miles de ciclos a un porcentaje superior al de trabajo.
- Presión equivalente: Peq = Ptarado · (1 + pico%). Con 210 bar y picos del 25 %, Peq = 262,5 bar.
- Margen: WP / Peq. Con margen ≥ 1 la manguera "cumple"; con margen cercano a 1 la vida será corta (en el modelo del laboratorio, la vida varía como el margen a la quinta potencia).
- El eslabón más débil: la presión del ensamble es la del componente más débil (manguera, herraje o prensado).
- Temperatura: las presiones de catálogo valen dentro del rango de temperatura de la norma (típicamente hasta 100 °C continuos). Por encima, la vida cae rápido y la cubierta se endurece.
Corrección técnica 2 (presión nominal): La frase es correcta pero incompleta. Debe leerse: la presión de trabajo de TODO el ensamble debe ser mayor que la presión máxima con picos, dentro del rango de temperatura de la manguera, y conviene un margen (no igual) y elegir la construcción por su resistencia a impulsos. Además, la rotura de 4:1 no es un límite de uso: una manguera que trabaja a su presión de rotura ya falló.
2. Identificación y selección
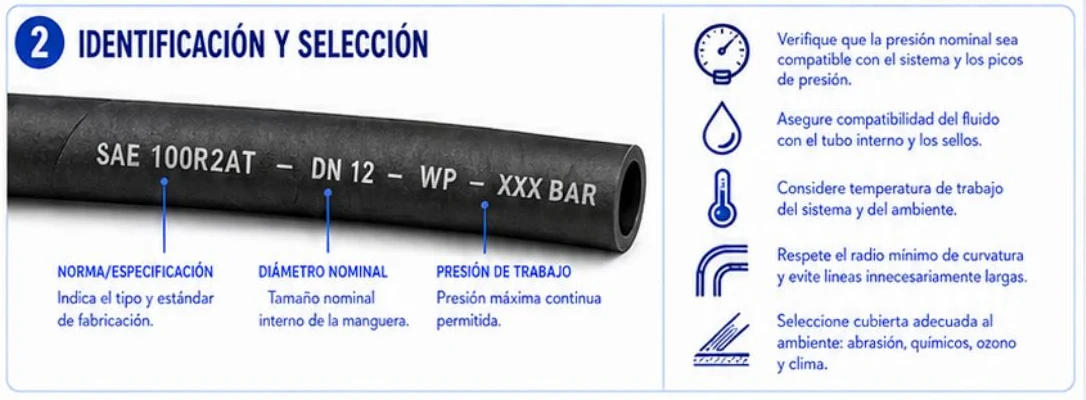
La manguera lleva impreso en la cubierta un marcado que dice casi todo lo que necesitas: la norma, el diámetro, la presión de trabajo, el fabricante y la fecha. Saber leerlo es lo que separa a quien sustituye "una manguera parecida" de quien sustituye "la manguera correcta".
2.1 Cómo leer el marcado
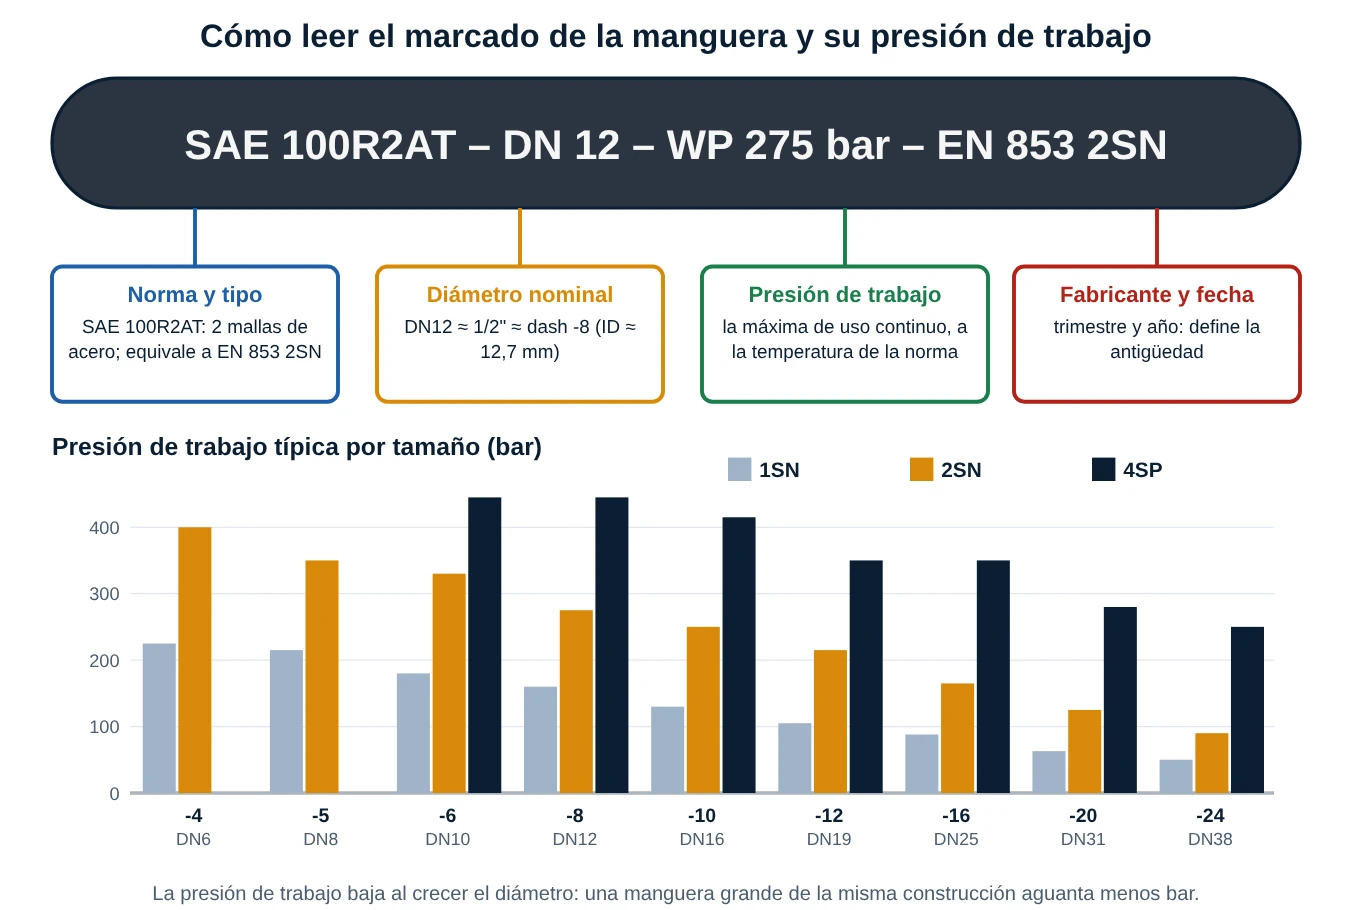
- Norma / especificación. En la ficha: SAE 100R2AT. Indica el tipo (dos mallas de acero) y el estándar de fabricación. El equivalente europeo es EN 853 2SN.
- Diámetro nominal (DN). DN 12 corresponde a unos 1/2" de diámetro interior (en la designación "dash" de SAE, -8 porque se cuenta en dieciseisavos de pulgada: 8/16 = 1/2"). Ojo: DN es un nombre de tamaño, no una medida exacta en milímetros (el diámetro interior real de un 1/2" es de unos 12,7 mm).
- Presión de trabajo (WP). En la ficha aparece "WP – XXX BAR": es la presión máxima de uso que el fabricante garantiza para esa manguera. Para una 2SN DN12 el catálogo típico dice 275 bar (3989 psi).
- Fabricante y fecha. Muchas mangueras llevan el trimestre y el año de fabricación. No lo dice la ficha, pero es clave: la antigüedad también cuenta (el caucho envejece aunque no se use).
Y a la derecha, el cuadro de presión de trabajo típica por tamaño muestra algo contraintuitivo: al crecer el diámetro, la presión de trabajo baja, porque el mismo refuerzo debe soportar la presión sobre una superficie mayor.
| Dash | DN | 1SN (bar) | 2SN (bar) | 4SP (bar) | r mín. 1SN/2SN (mm) | r mín. 4SP (mm) |
|---|---|---|---|---|---|---|
| -4 | DN6 | 225 | 400 | — | 100 | — |
| -5 | DN8 | 215 | 350 | — | 90 | — |
| -6 | DN10 | 180 | 330 | 445 | 130 | 150 |
| -8 | DN12 | 160 | 275 | 445 | 180 | 230 |
| -10 | DN16 | 130 | 250 | 415 | 200 | 250 |
| -12 | DN19 | 105 | 215 | 350 | 240 | 280 |
| -16 | DN25 | 88 | 165 | 350 | 300 | 340 |
| -20 | DN31 | 63 | 125 | 280 | 420 | 460 |
| -24 | DN38 | 50 | 90 | 250 | 500 | 560 |
Estos valores son típicos de catálogo; el real de tu manguera es el que está impreso en ella y en la hoja de su fabricante.
Corrección técnica 3 (marcado): El DN no es el diámetro interior exacto en mm, y el marcado también debería incluir el fabricante y la fecha de fabricación (que la ficha no menciona) y, en muchos casos, la norma equivalente (EN 853 2SN). La "presión de trabajo" de la ficha se refiere a la manguera: la del ensamble la fija el componente más débil.
2.2 Los cinco criterios de selección de la ficha, explicados
- Presión. Que la presión de trabajo sea compatible con el sistema y con los picos (sección 1.4). Si hay dudas, mide los picos con un sensor rápido, no con el manómetro de aguja.
- Fluido. Que el aceite sea compatible con el tubo interno y con los sellos (vimos la compatibilidad en la publicación 78): aceite mineral, éster, agua-glicol, fluidos resistentes al fuego o fosfato-éster requieren tubos distintos.
- Temperatura. Del aceite y del ambiente (el sol, el calor radiante de un motor o de un horno). El rango típico de una 2SN es de −40 a +100 °C continuos; por encima la vida se acorta mucho.
- Radio mínimo de curvatura. La ficha dice "respete el radio mínimo y evite líneas innecesariamente largas": una manguera larga cuesta más, pesa más, tiene más pérdida de carga y más posibilidades de enganchar o rozar.
- Cubierta. Elegir la cubierta adecuada al ambiente: abrasión (cubiertas especiales o fundas), químicos, ozono, clima, llama.
2.3 Elegir el diámetro: la velocidad del fluido
Un error de selección muy común es elegir el diámetro por el conector en lugar de por el caudal. Cada línea tiene una velocidad máxima recomendada: unos 5 m/s en presión (hasta 6 en tramos cortos, según el fabricante), unos 3 m/s en retorno y de 0,6 a 1,2 m/s en succión de la bomba. La velocidad se calcula con v = Q / A (el área del diámetro interior).
| Dash | DN | ID (mm) | Área (mm²) | Q máx. succión 1,2 m/s (L/min) | Q máx. retorno 3 m/s (L/min) | Q máx. presión 5 m/s (L/min) |
|---|---|---|---|---|---|---|
| -4 | DN6 | 6,4 | 32 | 2,3 | 5,8 | 9,7 |
| -5 | DN8 | 7,9 | 49 | 3,5 | 8,8 | 14,7 |
| -6 | DN10 | 9,5 | 71 | 5,1 | 12,8 | 21,3 |
| -8 | DN12 | 12,7 | 127 | 9,1 | 22,8 | 38,0 |
| -10 | DN16 | 15,9 | 199 | 14,3 | 35,7 | 59,6 |
| -12 | DN19 | 19,0 | 284 | 20,4 | 51,0 | 85,1 |
| -16 | DN25 | 25,4 | 507 | 36,5 | 91,2 | 152,0 |
| -20 | DN31 | 31,8 | 794 | 57,2 | 143,0 | 238,3 |
| -24 | DN38 | 38,1 | 1140 | 82,1 | 205,2 | 342,0 |
Si la velocidad es demasiado alta en presión o retorno, suben la caída de presión y el calor (y el ruido); en succión, provoca cavitación (publicación 74). Por eso una manguera de succión es siempre de diámetro grande y la de presión puede ser más pequeña.
2.4 Un ejemplo de selección completo, paso a paso
Caso: una línea de presión de una prensa, con válvula de alivio tarada a 210 bar, picos del 25 %, caudal de 40 L/min y aceite a 60 °C.
- Presión con picos: Peq = 210 · 1,25 = 262,5 bar.
- Diámetro por velocidad (máx. 5 m/s): para -8 (12,7 mm) v = 5,26 m/s (no cumple); para -10 (15,9 mm) v = 3,36 m/s (cumple).
- Construcción por presión: una 2SN -10 admite 250 bar (menor que 262,5: no sirve); una 4SP -10 admite 415 bar (margen 1,58: sirve).
- Radio: el catálogo de la 4SP -10 pide unos 250 mm: se comprueba en el trazado antes de comprar.
- Fluido y temperatura: aceite mineral a 60 °C: tubo de nitrilo, dentro del rango.
Observa que la 2SN DN12 (275 bar) sí cumplía por presión, pero no por velocidad; y que la 2SN DN16 cumplía por velocidad, pero no por presión. Solo mirando los dos criterios a la vez se llega a la elección correcta. Esa es la idea del laboratorio de la sección 11.
3. Montaje correcto
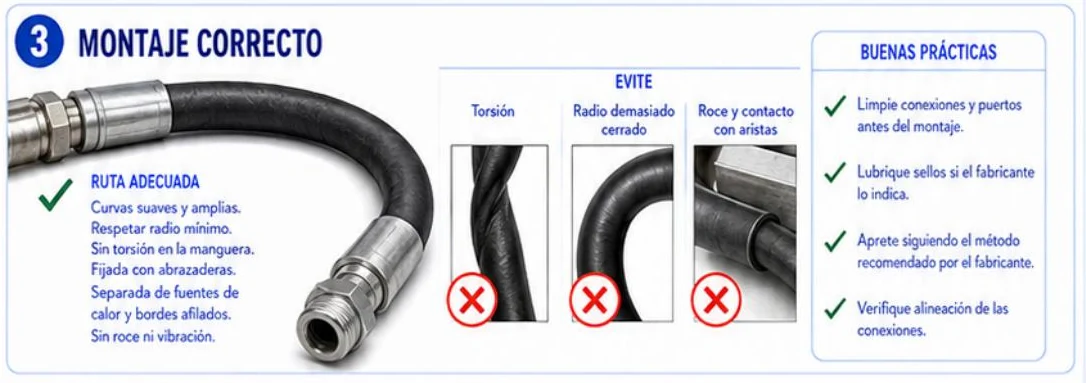
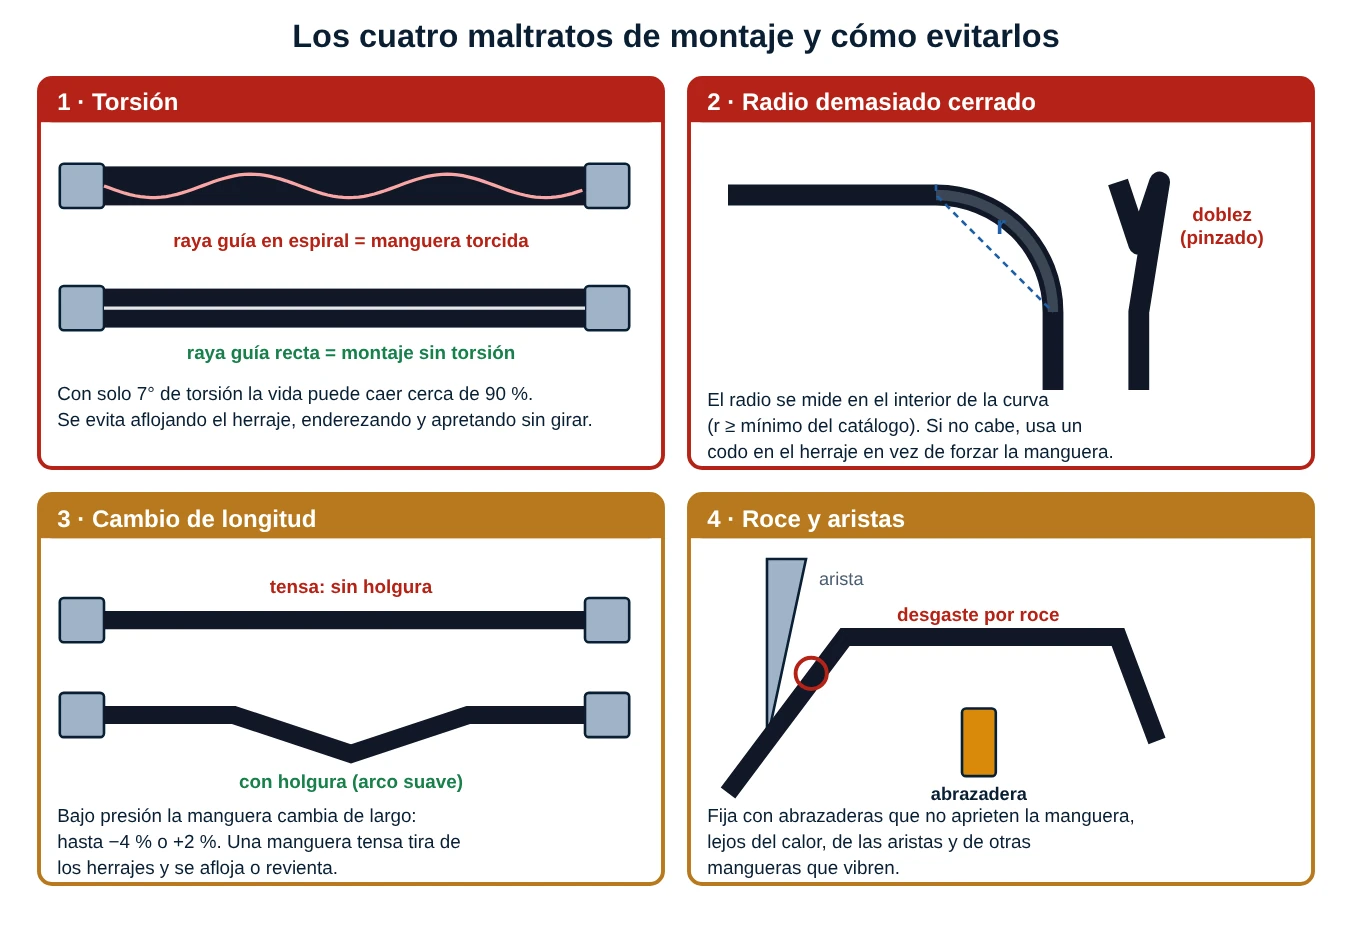
Muchas mangueras no mueren de vejez, sino de maltrato en el montaje. La ficha muestra una ruta adecuada (curvas suaves y amplias, radio mínimo respetado, sin torsión, fijada con abrazaderas, separada del calor y de bordes afilados, sin roce ni vibración) y tres errores. Los ampliamos junto con uno que la ficha no dibuja: el cambio de longitud.
3.1 Torsión
Una manguera torcida trabaja mal porque el refuerzo trenzado se tuerce y deja de repartir bien la presión: bajo presión intenta destorcerse, y eso tira del herraje o abre el refuerzo. La regla práctica es contundente: unos 7° de torsión pueden reducir la vida en un 90 %. ¿Cómo se detecta? Con la raya guía (layline) impresa a lo largo de la cubierta: debe verse recta; si forma una espiral, hay torsión.
- Instala el extremo del lado fijo primero, con la manguera relajada.
- Al apretar la tuerca del lado móvil, sujeta el herraje con una segunda llave para que la manguera no gire.
- Comprueba la raya guía de punta a punta.
- Si el equipo se mueve (brazos, cilindros), asegura que la manguera se curve en un solo plano durante todo el recorrido; el doble plano es la causa más común de torsión dinámica.
3.2 Radio demasiado cerrado
El radio mínimo de curvatura lo da el fabricante y se mide en el interior de la curva. Por debajo de él, el refuerzo se aplasta del lado interior y se estira del exterior, la manguera se pinza (se reduce la sección y sube la pérdida de carga) y la fatiga se dispara. Si el espacio no permite el radio, la solución no es forzar: se usa un herraje acodado (45°, 90°) o se cambia el trazado. También hay un tramo recto mínimo junto al herraje antes de empezar a curvar (valor a consultar con el fabricante): curvar justo al salir del casquillo concentra el esfuerzo en el punto más débil.
3.3 Cambio de longitud bajo presión (lo que la ficha no menciona)
Al presurizarse, una manguera trenzada cambia de longitud: puede acortarse hasta un 4 % o alargarse hasta un 2 %, según la construcción. Una manguera montada tensa se acorta y tira de los herrajes; una con holgura absorbe el cambio con un arco suave. Con el modelo del laboratorio: si el codo de 90° mide X + Y − (2 − π/2)·r y la manguera se acorta un 4 %, la longitud de corte debe ser Lgeom / 0,96, es decir, unos 4,2 % más larga que la geométrica.
3.4 Roce, aristas y calor
La abrasión externa es la principal causa de fallas "visibles". Para evitarla: abrazaderas que sujeten sin aplastar (con elastómero o en nylon), fundas protectoras en zonas de roce, separación respecto a bordes, tubos calientes (escapes, enfriadores) y otras mangueras que vibren; no mezclar en el mismo haz mangueras de alta presión con las de baja presión o de otro material.
3.5 Las cuatro buenas prácticas de la ficha, por qué existen
- "Limpie conexiones y puertos antes del montaje." Es contaminación cruzada (publicación 79): una partícula del roscado termina en una servoválvula. Usa tapones hasta el último momento.
- "Lubrique sellos si el fabricante lo indica." Con aceite hidráulico limpio, para que el O-ring no se pellizque ni se retuerza al apretar.
- "Apriete siguiendo el método recomendado." Con torque (en ORFS y ORB) o con el método de caras desde la resistencia (flats from wrench resistance) en conexiones cónicas como JIC (el número de caras depende del tamaño; usar la tabla del fabricante). Apretar "a ojo" es la causa de fugas y de roscas dañadas.
- "Verifique la alineación de las conexiones." Un herraje que entra en ángulo daña el asiento y fuerza la manguera.
Corrección técnica 4 (montaje): La ficha no menciona tres cosas importantes: (1) la manguera cambia de longitud con la presión (−4 % a +2 %), por lo que se necesita holgura; (2) el radio mínimo se mide en el interior de la curva y debe existir un tramo recto al salir del herraje; (3) la torsión se evita curvando en un solo plano y verificando la raya guía. Tampoco se debe forzar un radio con "una abrazadera más".
4. Daños frecuentes
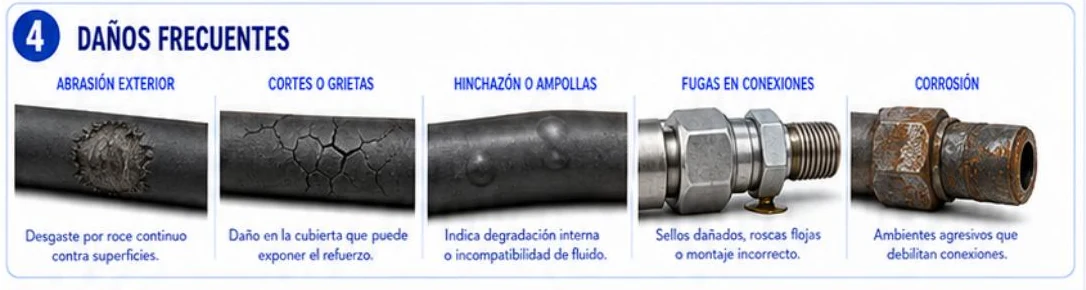
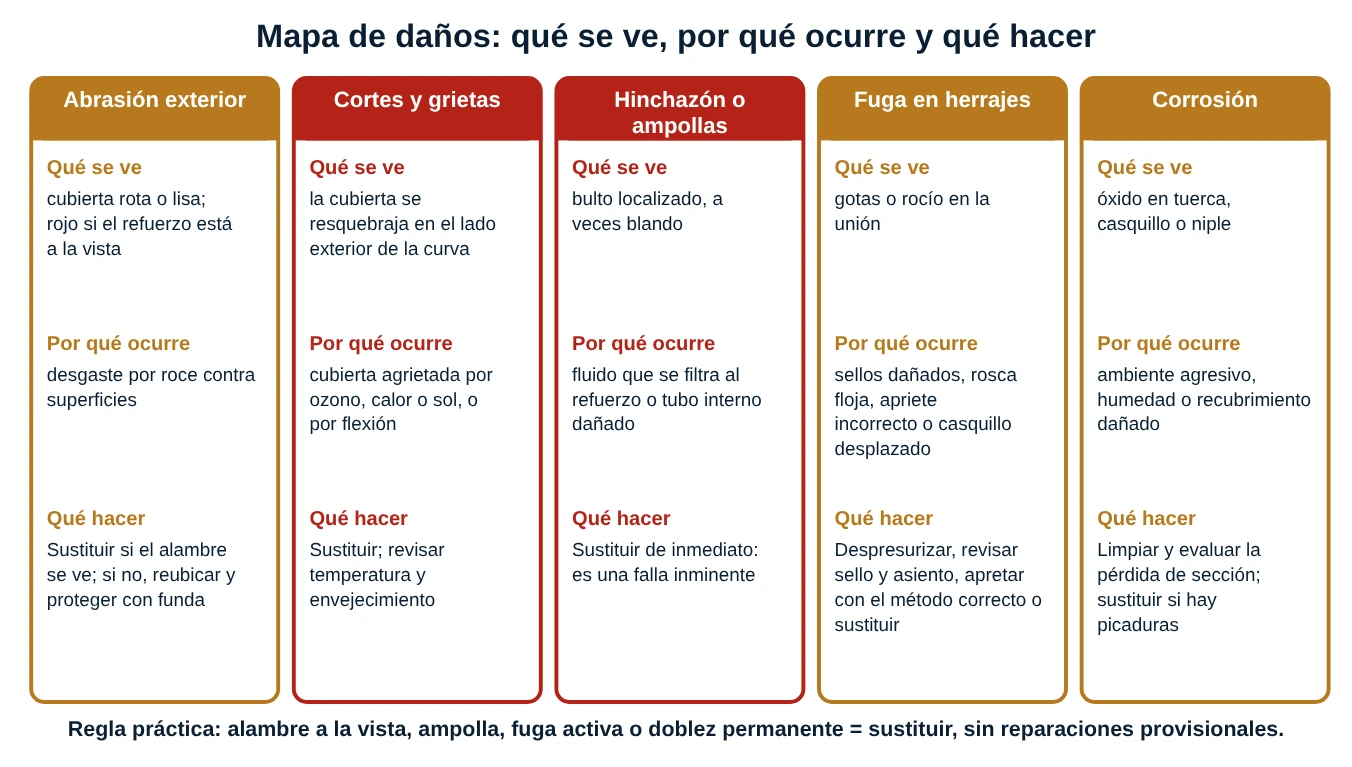
La inspección de mangueras es una de las tareas más rentables del mantenimiento. La ficha muestra cinco daños; los reunimos en un mapa "qué se ve, por qué ocurre, qué hacer":
4.1 Qué significa cada daño
- Abrasión exterior. "Desgaste por roce continuo contra superficies". Primero se pierde la cubierta; si se llega al refuerzo (alambre visible), la manguera pierde resistencia y debe sustituirse. La solución de fondo es reubicar o proteger.
- Cortes o grietas. "Daño en la cubierta que puede exponer el refuerzo". Las grietas finas en todo el contorno suelen ser ozono, calor o envejecimiento (la cubierta se endurece). Si las grietas llegan al refuerzo, se sustituye.
- Hinchazón o ampollas. "Indica degradación interna o incompatibilidad de fluido". Es el aviso más serio: el aceite se ha filtrado entre las capas por un tubo dañado o por un pinchazo del refuerzo. Se sustituye de inmediato, sin esperar a la próxima parada.
- Fugas en conexiones. "Sellos dañados, roscas flojas o montaje incorrecto". Primero se despresuriza, luego se revisa asiento, O-ring y apriete; no se reaprieta en marcha. Si hay una fuga en el casquillo, el herraje puede estar saliendo.
- Corrosión. "Ambientes agresivos que debilitan conexiones". En ambientes marinos o químicos, el zincado se pierde y el acero del casquillo se pica. Se limpia, se evalúa la pérdida de sección y se sustituye por herrajes con mejor recubrimiento (por ejemplo, acero inoxidable) si el ambiente lo exige.
4.2 Otros daños que la ficha no muestra
| Daño | Aspecto | Causa probable | Acción |
|---|---|---|---|
| Refuerzo expuesto o alambres rotos | alambre brillante u oxidado | abrasión avanzada | Sustituir ya |
| Manguera dura o quebradiza | cubierta con grietas en abanico | calor, ozono, envejecimiento | Sustituir; revisar temperatura |
| Acodamiento (kink) | marca permanente de doblez | radio cerrado en el montaje | Sustituir; corregir el trazado |
| Herraje desplazado (pull-out) | casquillo corrido o aceite en la unión | prensado flojo, presión alta, torsión | Sustituir el ensamble |
| Manguera blanda o pegajosa | cubierta o tubo ablandados | fluido o temperatura incompatibles | Sustituir y revisar el fluido |
| Falta de marcado legible | sin norma, DN ni fecha | abrasión o envejecimiento | Reemplazar por una con marcado |
Corrección técnica 5 (daños): La ficha es válida, pero incompleta: además de los cinco daños faltan el refuerzo expuesto, la cubierta endurecida o quebradiza, el acodamiento permanente y el herraje desplazado. Y conviene fijar un criterio sencillo: ampolla, alambre a la vista, fuga activa o doblez permanente = sustituir, sin reparaciones provisionales (cintas, abrazaderas, sellador).
5. Reemplazo seguro
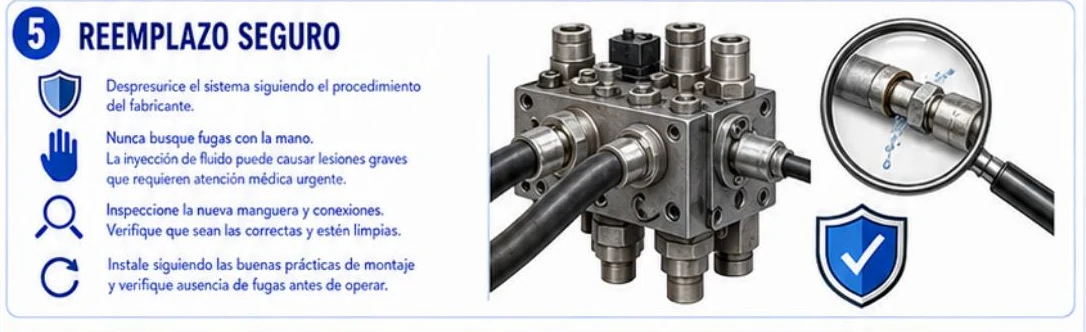
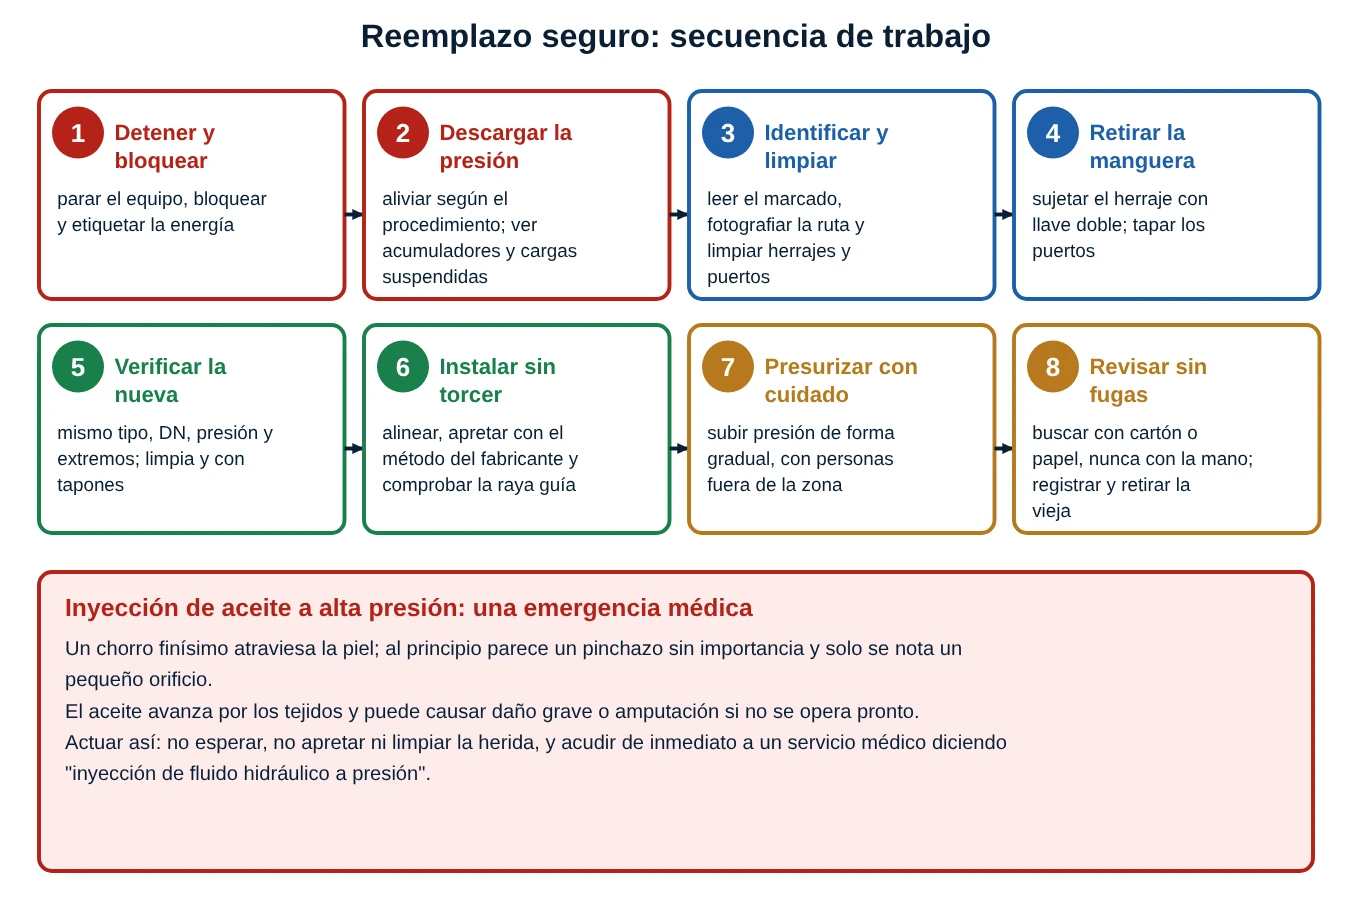
El cambio de una manguera parece un trabajo menor y, sin embargo, concentra varios de los riesgos más graves de la hidráulica: energía almacenada, aceite caliente, cargas suspendidas y chorros a presión. La ficha da cuatro reglas; las desarrollamos como una secuencia de trabajo.
5.1 Los ocho pasos
- Detener y bloquear. Parar el equipo, bloquear y etiquetar la energía (eléctrica e hidráulica) según el procedimiento de la planta.
- Descargar la presión. "Despresurice el sistema siguiendo el procedimiento del fabricante." Esto incluye: acumuladores (siguen cargados con la bomba parada), cargas suspendidas (un cilindro que sostiene una carga puede bajarla al abrir la línea; hay que apoyarla mecánicamente antes) y presión atrapada entre válvulas.
- Identificar y limpiar. Lee el marcado, fotografía el trazado y limpia los herrajes y puertos antes de abrir (que no caiga suciedad al circuito).
- Retirar la manguera. Sujeta el herraje con una llave de contra para no torcer la línea; tapa los puertos y la manguera retirada. Ten un recipiente para el aceite y evita el contacto con el aceite caliente.
- Verificar la nueva. "Inspeccione la nueva manguera y conexiones. Verifique que sean las correctas y estén limpias." Compara norma, DN, presión de trabajo, longitud, tipo de extremos y orientación; revisa que no tenga daños de transporte y que traiga tapones.
- Instalar sin torcer. "Instale siguiendo las buenas prácticas de montaje" (sección 3): radio, raya guía, holgura y abrazaderas.
- Presurizar con cuidado. Sube la presión de forma gradual, con el personal fuera de la zona de descarga posible, y con protección (gafas, guantes).
- Revisar sin fugas. "Verifique ausencia de fugas antes de operar." Con la presión de trabajo, sin tocar; registra el cambio y retira la manguera vieja para que no se reutilice.
5.2 "Nunca busque fugas con la mano": los números del chorro
Esta es la regla más importante de la ficha. Una fuga pequeña a alta presión no es un "gotero": es un chorro de aceite a gran velocidad. La velocidad de salida por un orificio la da la ecuación de Torricelli generalizada: v = √(2·ΔP/ρ).
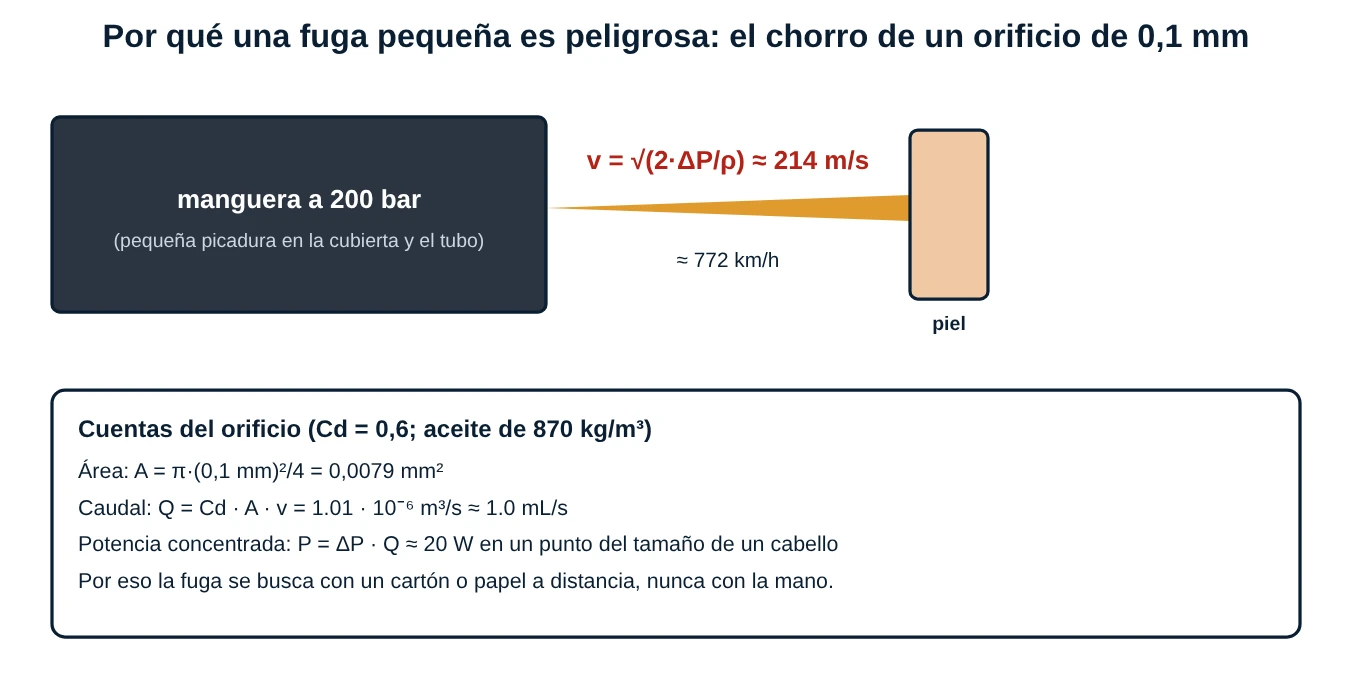
- Con ΔP = 200 bar y ρ = 870 kg/m³: v = √(2 · 200 · 105 / 870) = 214 m/s (772 km/h).
- Un orificio de 0,1 mm tiene un área de 0,0079 mm²; con un coeficiente de descarga de 0,6 el caudal es de 1,0 mL/s.
- La potencia concentrada es de unos 20 W en un punto del tamaño de un cabello: más que suficiente para atravesar la piel.
Cuando eso ocurre, el aceite se inyecta bajo la piel, se extiende por los tejidos y puede causar daño grave o amputación, aunque la herida parezca un simple pinchazo. Es una emergencia médica: no esperar, no apretar ni limpiar la herida, y acudir de inmediato a un servicio médico informando que fue una inyección de fluido hidráulico a presión. Para buscar fugas: con el sistema despresurizado, se inspecciona visualmente; con presión, se usa un cartón o papel mantenido a distancia, con gafas y guantes, y nunca la mano.
Corrección técnica 6 (reemplazo): La ficha acierta, pero conviene añadir: (1) bloqueo y etiquetado (LOTO) antes de despresurizar; (2) acumuladores y cargas suspendidas como energía residual; (3) el ensamble nuevo debe ser del mismo tipo (o equivalente aprobado): no se mezclan mangueras de una marca con herrajes de otra ni se reutilizan casquillos prensados; (4) la inyección es una emergencia médica inmediata; (5) registrar la fecha del cambio y retirar la manguera vieja.
6. Recomendación técnica
El cierre de la ficha dice: "una manguera en buen estado y correctamente instalada es esencial para la seguridad y confiabilidad del sistema hidráulico. Inspeccione regularmente, respete las especificaciones del fabricante y reemplace ante cualquier señal de deterioro." Convertimos esa frase en un plan.
6.1 Un plan de mangueras en cuatro niveles
| Nivel | Frecuencia | Qué se hace | Quién |
|---|---|---|---|
| Mirada diaria | cada turno | Fugas, goteo, manguera floja o colgando, roce evidente | Operador |
| Inspección visual | semanal o mensual | Raya guía, abrazaderas, cubierta, herrajes, corrosión, ampollas | Mantenimiento |
| Inspección detallada | trimestral o anual | Radio, tramo recto, marcado legible, fechas, dureza de la cubierta | Mantenimiento + supervisor |
| Reemplazo planificado | por antigüedad o por horas | Cambio preventivo de líneas críticas (fecha límite de la manguera) | Planificación |
- Inventaria las mangueras críticas (seguridad, producción, ambiente) y etiquétalas con la fecha de montaje.
- Define la vida máxima (por ejemplo, la que recomiende el fabricante, a validar) y programa el cambio preventivo de las líneas críticas aunque se vean bien.
- Estandariza los ensambles: un código por manguera, con planos de longitud y extremos, para pedirla exactamente igual.
- Mantén un stock de las más críticas con tapones y prensado de un proveedor confiable.
- Registra los fallos: tipo, causa y lugar; tres fallas del mismo punto indican un problema de diseño del trazado, no mala suerte.
Corrección técnica 7 (recomendación): "Inspeccione regularmente" debería concretarse con frecuencias y criterios de rechazo, y "reemplace ante cualquier señal de deterioro" debe complementarse con el reemplazo por antigüedad: una manguera puede verse bien por fuera y estar envejecida por dentro.
7. Procedimientos paso a paso
7.1 Inspección visual de una manguera en 5 minutos
- Con el equipo parado y despresurizado, limpia la manguera con un trapo para ver el estado real de la cubierta.
- Recorre la manguera de punta a punta mirando la raya guía (recta) y las curvas (sin pinzamientos).
- Busca cortes, grietas, abrasión y ampollas; presiona suavemente con la mano enguantada las zonas dudosas: no debe haber "bultos" ni zonas blandas.
- Revisa cada herraje: aceite en la unión, óxido, casquillo desplazado, tuerca floja.
- Comprueba abrazaderas y separación respecto a aristas y calor.
- Lee el marcado y anota fecha, DN y presión; compara con la lista de ensambles.
- Decide: OK, vigilar (anotar y fotografiar) o sustituir (ampolla, alambre, fuga activa, doblez).
7.2 Montar una manguera nueva sin torsión
- Limpia herrajes y puertos; retira los tapones justo antes de conectar.
- Presenta la manguera sin conectar y comprueba que el trazado respeta el radio mínimo y que hay holgura.
- Conecta primero el extremo fijo; aprieta con el método del fabricante, usando contra-llave en el herraje.
- Conecta el extremo móvil sin girar la manguera; verifica la raya guía.
- Si el equipo se mueve, muévelo por todo el recorrido a mano o a baja velocidad y comprueba que la manguera no roza, no se tensa y se curva en un plano.
- Coloca las abrazaderas; despeja la zona; presuriza gradualmente y revisa sin tocar.
8. Casos reales de planta
Caso 1 · La ampolla que "esperaba a la parada"
en una prensa se detectó una ampolla en una manguera de presión, pero se decidió esperar a la parada programada, a dos semanas. A los cinco días la manguera estalló con la máquina en producción: aceite en el piso, paro de línea y un operario cerca. La causa era un pinchazo del tubo interno; el aceite avanzó por el refuerzo y levantó la cubierta. Lección: la ampolla es una falla en marcha; se sustituye de inmediato.
Caso 2 · La manguera que giraba con el brazo
un brazo articulado cambiaba la manguera cada tres meses. La raya guía formaba una espiral: la manguera se montó doblada en dos planos, y cada ciclo la retorcía. Con una abrazadera intermedia y un herraje acodado, el trazado quedó en un solo plano y la vida pasó de tres meses a más de dos años. Lección: la raya guía y el plano de curvatura se verifican al mover el equipo.
Caso 3 · La manguera tensa que se soltó
una manguera 2SN se había cortado exactamente a la medida del trazado, sin holgura. Con presión se acortó y tiró del herraje, que se aflojó y empezó a gotear; al reapretar en marcha el casquillo se corrió. Lección: se corta un 4 % más larga (arco suave) y no se reaprieta en marcha.
Caso 4 · El herraje "casi igual"
una conexión goteaba tras tres cambios de O-ring. Era un herraje JIC 37° apretado contra un asiento SAE 45°: las roscas coinciden, pero los conos no sellan. Con el herraje correcto, la fuga desapareció. Lección: si una conexión "entra pero gotea", sospecha de la familia, no del sello.
Caso 5 · La mano en la fuga
un técnico pasó la mano cerca de una manguera con una fuga fina para "sentir" por dónde salía. El chorro le atravesó la piel; la herida parecía un pinchazo y fue a trabajar. Horas después, la mano estaba hinchada y la operación fue urgente. Lección: con fuga a presión, cartón y distancia; ante la inyección, atención médica inmediata.
9. Errores comunes que conviene evitar
- Elegir la manguera por el conector y no por el caudal y la presión con picos.
- Confundir JIC 37° con SAE 45°, o BSPP con NPT/BSPT, porque "las roscas entran".
- Montar la manguera tensa, sin holgura para el cambio de longitud.
- Forzar un radio por debajo del mínimo o curvar la manguera en dos planos.
- Apretar el herraje sin contra-llave y dejar la manguera torcida.
- Reapretar una conexión en marcha.
- Reparar con cinta, abrazaderas o sellador una manguera con fuga.
- Buscar fugas con la mano o con la cara cerca.
- Reutilizar herrajes prensados o mezclar marcas de manguera y herraje.
- Ignorar la antigüedad: el caucho envejece aunque no se use.
- No despresurizar los acumuladores ni apoyar las cargas antes de abrir una línea.
10. Resumen rápido (cheat-sheet)
| Concepto | Fórmula o regla |
|---|---|
| Capas | tubo interno (fluido) · refuerzo (presión) · cubierta (ambiente) · herraje prensado |
| Construcciones | 1SN (R1AT) 1 malla · 2SN (R2AT) 2 mallas · 4SP/4SH espirales (alta presión) |
| Marcado | norma (SAE 100R2AT / EN 853 2SN) · DN · WP · fabricante y fecha |
| Presión | P_eq = P_tarado · (1 + pico); debe cumplirse WP > P_eq, con margen; rotura ≈ 4 × WP no es de uso |
| Velocidad | v = Q / A · presión ≤ 5 m/s · retorno ≤ 3 m/s · succión ≤ 1,2 m/s |
| Conexiones | se clasifican por el sello: NPT/BSPT (rosca), JIC 37° (cono), ORFS (cara y O-ring), ORB (O-ring), BSPP (paralela), DIN 24° |
| Radio | mínimo del catálogo, medido en el interior; tramo recto junto al herraje |
| Torsión | raya guía recta; 7° ≈ −90 % de vida; curvar en un solo plano |
| Longitud | cambia −4 % a +2 % con la presión; L_corte = L_geom / 0,96 (aprox.) |
| Codo de 90° | L = X + Y − (2 − π/2) · r |
| Daños que obligan a sustituir | ampolla · alambre a la vista · fuga activa · doblez · herraje desplazado |
| Chorro | v = √(2 · ΔP / ρ): a 200 bar ≈ 214 m/s; nunca buscar fugas con la mano |
| Reemplazo | bloquear · despresurizar (acumuladores y cargas) · limpiar · identificar · instalar sin torcer · presurizar gradual · revisar sin tocar |
| Regla de oro | elegir bien, montar sin maltratar, inspeccionar con frecuencia y sustituir ante la primera señal seria |
Glosario breve
- Ensamble: manguera más herrajes prensados, como un solo componente.
- DN: diámetro nominal; dash: tamaño en dieciseisavos de pulgada (-8 = 1/2").
- WP (working pressure): presión de trabajo máxima del catálogo.
- Presión de rotura: presión a la que la manguera de prueba falla; suele ser 4 × WP.
- Impulso: ciclo de presión usado para ensayar la fatiga de la manguera.
- 1SN / 2SN / 4SP: mangueras de una malla, dos mallas o cuatro espirales de acero.
- Raya guía (layline): línea impresa a lo largo que revela la torsión.
- Casquillo (ferrule): pieza que se prensa sobre la manguera para sujetarla al niple.
- Pull-out: salida de la manguera del herraje por prensado deficiente o sobrepresión.
- JIC 37° / ORFS / ORB / BSPP / NPT: familias de conexión (ver sección 1.3).
- FFWR: caras de llave desde la resistencia, método de apriete de conexiones cónicas.
- LOTO: bloqueo y etiquetado de energías (lockout/tagout).
- Inyección de fluido: penetración de aceite a presión bajo la piel; emergencia médica.
Normas y datos a validar
- Normas de referencia (a consultar en su última versión): SAE J517 (mangueras hidráulicas 100R), EN 853 (mangueras trenzadas), EN 856 (mangueras con espirales), ISO 6803 y SAE J343 (ensayos de impulsos), ISO 8331 y SAE J1273 (selección, instalación y mantenimiento de ensambles), ISO 6149 y ISO 8434 (conexiones), ISO 228 (roscas BSPP), ISO 12151 (conexiones de manguera).
- Presiones de trabajo, radios mínimos y diámetros de las tablas: valores típicos de catálogo (2SN a partir de datos publicados de distribuidores); los reales dependen del fabricante.
- El cambio de longitud (−4 % a +2 %), la regla de los 7° de torsión (−90 % de vida) y el factor de rotura 4:1 son valores de referencia de la industria; el fabricante puede indicar otros.
- Las velocidades recomendadas (presión 5, retorno 3, succión 1,2 m/s) son criterios usuales de diseño; algunos fabricantes admiten hasta 6 m/s en presión.
- Las curvas de vida del laboratorio (margen5, radio4, 0,1θ/7, 0,7contracción, 2−ΔT/10) son modelos didácticos, no predicciones.
- La vida máxima por antigüedad y los intervalos de inspección dependen del fabricante, de la norma y del riesgo de la aplicación: validar antes de adoptarlos.
- El método de apriete (torque o caras) y el tramo recto junto al herraje se toman siempre de la tabla del fabricante.
- La velocidad del chorro usa ρ = 870 kg/m³ y Cd = 0,6; es una estimación, no un ensayo.
- El número impreso en la ficha (76) es el de la página del libro; en la serie del blog es la hoja 26.
11. Laboratorio de mangueras hidráulicas
El simulador tiene dos mesas y una manguera elegida (construcción y diámetro) común. En la primera mesa ajustas la presión de tarado, los picos, el caudal, la temperatura y la función de la línea; ves la presión de trabajo, la presión con picos, el margen, la velocidad, la caída de presión por metro y una vida relativa. En la segunda mesa montas un codo de 90° con el radio, la torsión y la holgura, y ves la longitud de corte y la vida total estimada.
- Con el caso Presión 210 bar, 40 L/min, la 2SN -10 no cumple (250 bar < 262,5); cambia a 4SP y observa el margen.
- Pasa a la manguera pequeña (-8): ahora la presión sí alcanza con 2SN (275 bar), pero la velocidad (5,26 m/s) supera los 5 m/s.
- Prueba el caso Succión 80 L/min: con -20 la velocidad es de 1,68 m/s (cavitación); sube a -24.
- En la mesa 2, prueba Radio demasiado cerrado, Con torsión de 10° y Sin holgura y compara la vida relativa total.
- Con Montaje correcto, mueve la holgura de 0 a 8 %: ¿a partir de qué valor desaparece la contracción no cubierta? (Respuesta: cerca de 4,2 %.)
Qué hace el modelo: velocidad v = Q/A con el diámetro interior; caída de presión por Darcy (laminar 64/Re o Blasius) con aceite ISO VG 46 (Walther) y ρ = 870 kg/m³; vida relativa = (WP/Peq)5 × 2−(T−100)/10 por encima de 100 °C × (r/rmín)4 × 0,1θ/7 × 0,7contracción no cubierta. Geometría de un codo de 90° con tramos rectos. No incluye fatiga real del refuerzo, efecto del tramo recto, tipo de herraje ni envejecimiento: es una herramienta de aprendizaje, no de certificación.
✅ 5 Problemas Resueltos
Solución:
1) Presión con picos: Peq = 210 · 1,25 = 262,5 bar.
2) Velocidad: v = Q/A = 40 · 10³/(60 · A). Para -8 (12,7 mm, A = 126,7 mm²): 5,26 m/s (> 5, no cumple). Para -10 (15,9 mm, A = 198,6 mm²): 3,36 m/s (cumple).
3) Presión del catálogo en -10: 2SN = 250 bar (< 262,5: no sirve); 4SP = 415 bar (sirve).
4) Margen: 415/262,5 = 1,58.
Elección: 4SP -10 (DN16). La 2SN -8 cumpliría por presión (275 bar) pero no por velocidad.
Solución:
1) Velocidad en -12 (19 mm, A = 283,5 mm²): v = 60 · 10³/(60 · 283,5) = 3,53 m/s > 3: no sirve.
2) Velocidad en -16 (25,4 mm, A = 506,7 mm²): v = 1,97 m/s: cumple.
3) Caída de presión en -16: ν(40 °C) = 46 cSt; Re = v · d/ν = 1,97 · 0,0254/(46 · 10−6) = 1090 (laminar). f = 64/Re = 0,0587. ΔP/m = f/d · ρv²/2 = 0,039 bar/m (unos 0,20 bar en 5 m).
Para comparar, en -12 sería 0,125 bar/m: el diámetro mayor reduce la pérdida de carga unas 3,2 veces.
Solución:
1) Longitud geométrica: L = X + Y − (2 − π/2) · r = 600 + 400 − 0,4292 · 200 = 914,2 mm.
2) Longitud de corte: Lcorte = L/(1 − 0,04) = 952,2 mm, o sea 4,2 % más larga.
3) Comprobación: bajo presión L = 952,2 · 0,96 = 914,2 mm = Lgeom: el codo se mantiene sin tirar de los herrajes.
Observación: con r = 200 mm una 4SP -10 queda por debajo de su radio mínimo (≈ 250 mm); habría que usar r ≥ 250 mm o un herraje acodado.
Solución:
1) Velocidad: v = √(2 · ΔP/ρ) = √(2 · 200 · 105/870) = 214 m/s.
2) Área: A = π · (0,1 · 10−3)²/4 = 7.854e-09 m² = 0,0079 mm².
3) Caudal: Q = Cd · A · v = 0,6 · 7.854e-09 · 214.4 = 1.01e-06 m³/s = 1,01 mL/s (61 mL/min).
4) Potencia: P = ΔP · Q = 200 · 105 · 1.01e-06 = 20 W concentrados en un punto: por eso atraviesa la piel. Moraleja: sin manos; con cartón y distancia.
Solución:
import math

def velocidad(Q_Lmin, d_mm):          # m/s en una manguera de diametro interior d
    A = math.pi * d_mm ** 2 / 4       # mm2
    return Q_Lmin * 1e3 / (60 * A)

def presion_equivalente(P_bar, pico_pct):
    return P_bar * (1 + pico_pct / 100)

def longitud_geometrica(dx, dy, r):   # codo de 90 grados, mm
    return dx + dy - (2 - math.pi / 2) * r

def longitud_corte(dx, dy, r, contraccion=0.04):
    return longitud_geometrica(dx, dy, r) / (1 - contraccion)

def vida_torsion(grados):             # modelo: 7 grados = -90 %
    return 0.1 ** (grados / 7)

def velocidad_chorro(dP_bar, rho=870):
    return math.sqrt(2 * dP_bar * 1e5 / rho)

assert round(velocidad(40, 15.9), 2) == 3.36
assert velocidad(40, 12.7) > 5                      # DN12 no cumple a 40 L/min
assert presion_equivalente(210, 25) == 262.5
assert round(longitud_geometrica(600, 400, 200), 1) == 914.2
assert round(longitud_corte(600, 400, 200)) == 952
assert round(vida_torsion(7), 2) == 0.10
assert round(velocidad_chorro(200)) == 214
Observa que velocidad(40, 12.7) supera 5 m/s: la manguera -8 no cumple a 40 L/min aunque su presión sí alcance. Y que vida_torsion(7) da 0,10: los 7° de la regla práctica equivalen a perder el 90 % de la vida (en el modelo).