¡Bienvenidos nuevamente al blog de Welectronic! En las hojas anteriores aprendimos a diagnosticar desgaste, corrosión, ajustes y a desmontar con orden. Hoy cerramos el círculo con lo que ocurre antes de abrir nada: la inspección mecánica en campo, la ronda en la que el técnico recorre la planta, mira, mide, decide qué tan grave es lo que encuentra y deja todo registrado. Esta es la hoja 47 de la serie (la ficha impresa lleva el número 97 en el pie) y cubre los cinco bloques del póster: preparación segura, inspección visual, mediciones, clasificación Alto, Medio y Bajo y registro con cierre de acciones, más la recomendación técnica. Yo lo amplío con una matriz de riesgo, los sentidos del técnico, el efecto de la emisividad en el termómetro infrarrojo, el cálculo de qué significa una marca testigo desplazada, cuatro casos de planta y un simulador de ronda con tres escenarios.
Qué vas a aprender
- Cómo preparar una ronda segura: ruta, historial, zona segura y aislamiento de energías.
- Qué buscar en la inspección visual: fugas, corrosión, grietas, fijaciones, holguras y marcas testigo.
- Cómo medir bien con termómetro infrarrojo, vibrómetro y calibre, y por qué hay que anotar las condiciones de medición.
- Cómo clasificar un hallazgo como Alto, Medio o Bajo con una matriz de consecuencia y probabilidad.
- Cómo registrar y cerrar acciones: activo, fecha, hallazgo, acción, responsable y estado.
- Los límites: la vista no mide torque, el infrarrojo depende de la emisividad y tocar un equipo energizado no es inspección.
- Un simulador de ronda donde recorres una sala, usas cuatro herramientas y recibes una puntuación con falsos positivos y hallazgos no detectados.
Esta hoja se apoya en la termografía industrial, el análisis de vibraciones, el torque de apriete, el desgaste y la corrosión; y conecta con los ensayos no destructivos cuando la inspección visual no basta.
Mapa visual del tema
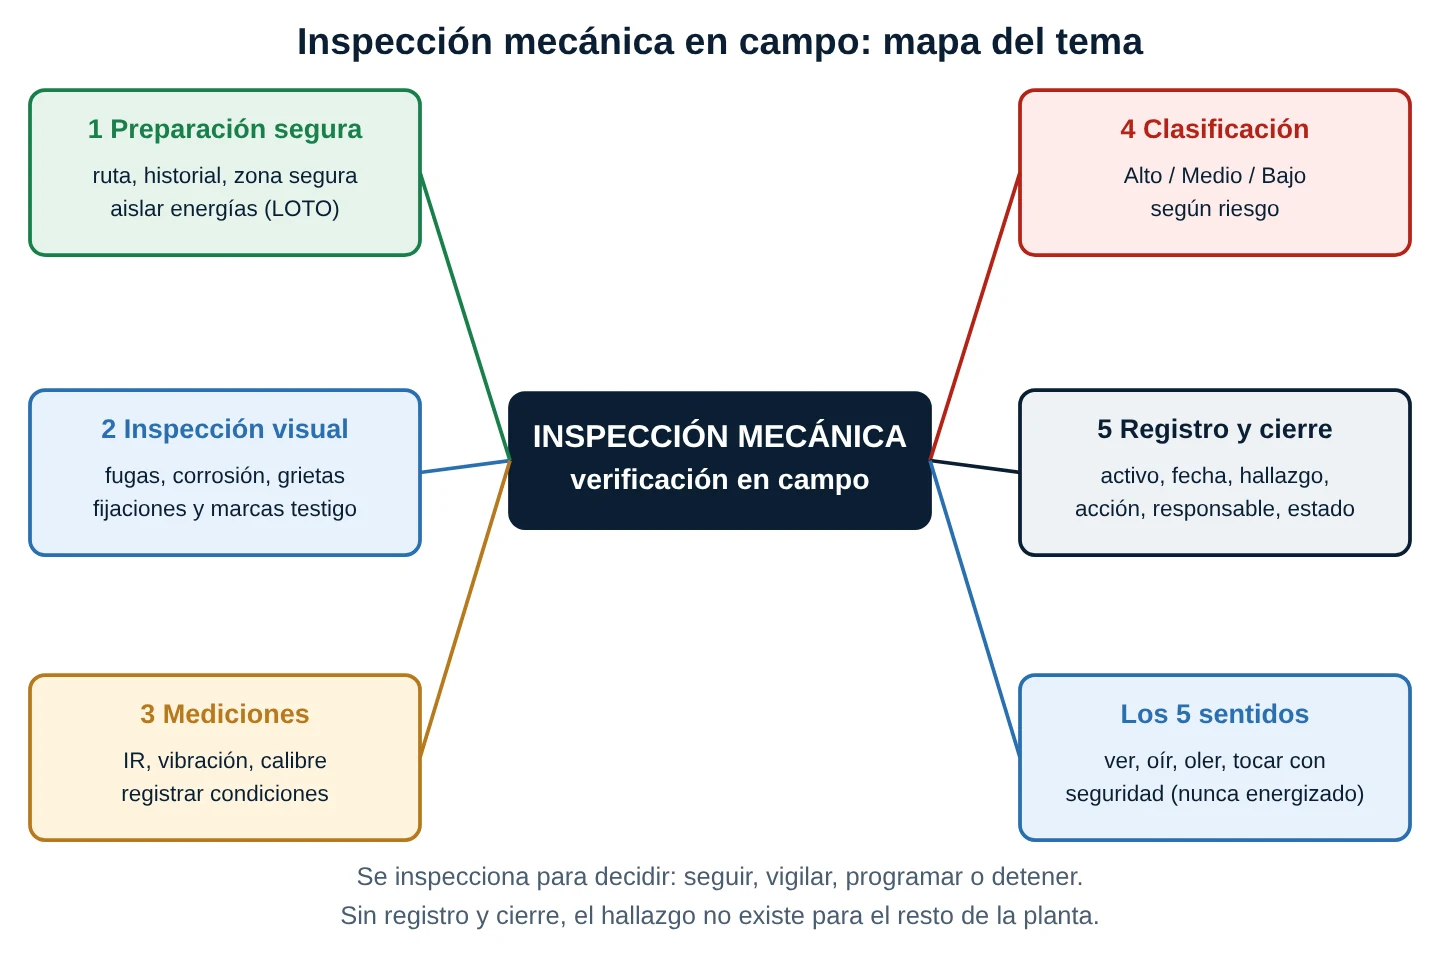
Una inspección mecánica es la verificación sistemática, en el sitio, del estado de un equipo para decidir si puede seguir operando, si hay que vigilarlo o si hay que intervenirlo. No repara: produce información confiable para decidir. Por eso importan tanto lo que se mira como lo que se escribe. La ronda sigue siempre el mismo orden, que además es el orden de las cinco tarjetas del póster.
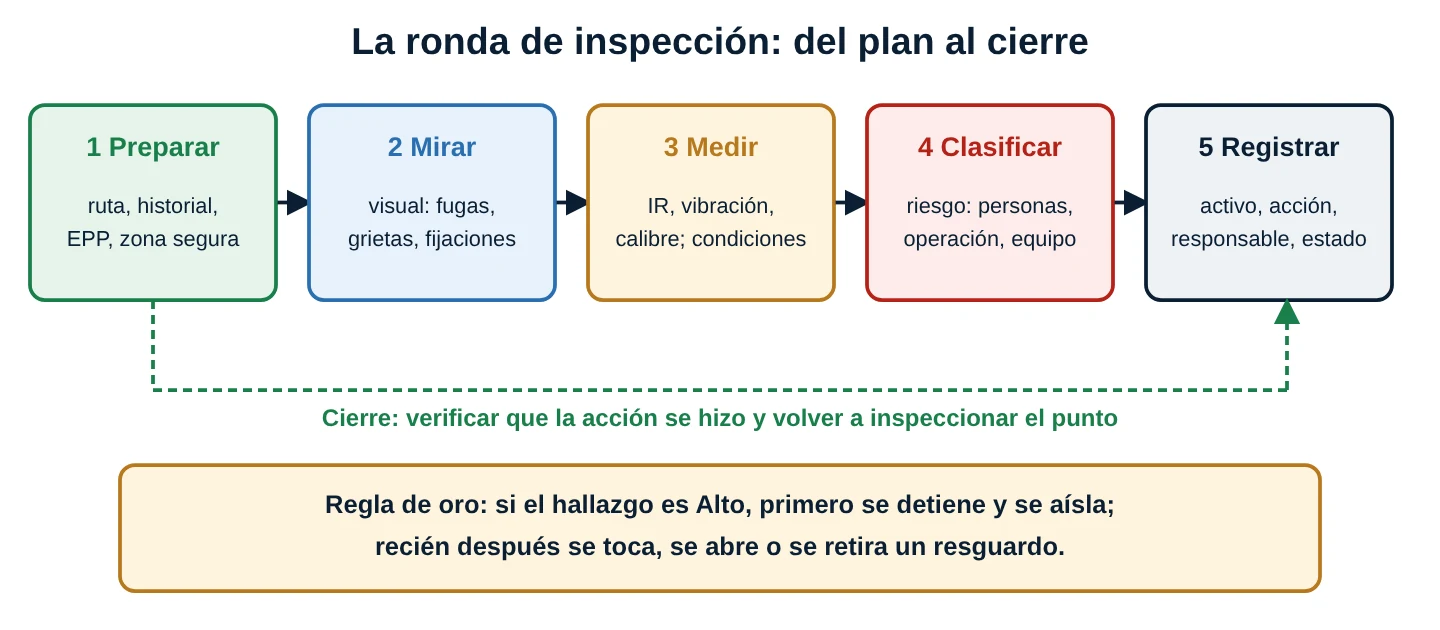
Cinco ideas para empezar
- Primero la seguridad, después la información. Ningún hallazgo justifica una lesión.
- Mirar antes de medir. La vista orienta dónde conviene poner el instrumento.
- Un número sin condiciones no sirve. Temperatura sin emisividad ni ambiente, o vibración sin carga y punto de medición, no se puede comparar.
- Clasificar es decidir con criterio escrito, no con el susto del momento.
- Un hallazgo no cerrado sigue siendo un riesgo. El registro termina cuando alguien verifica la acción.
1. Preparación segura
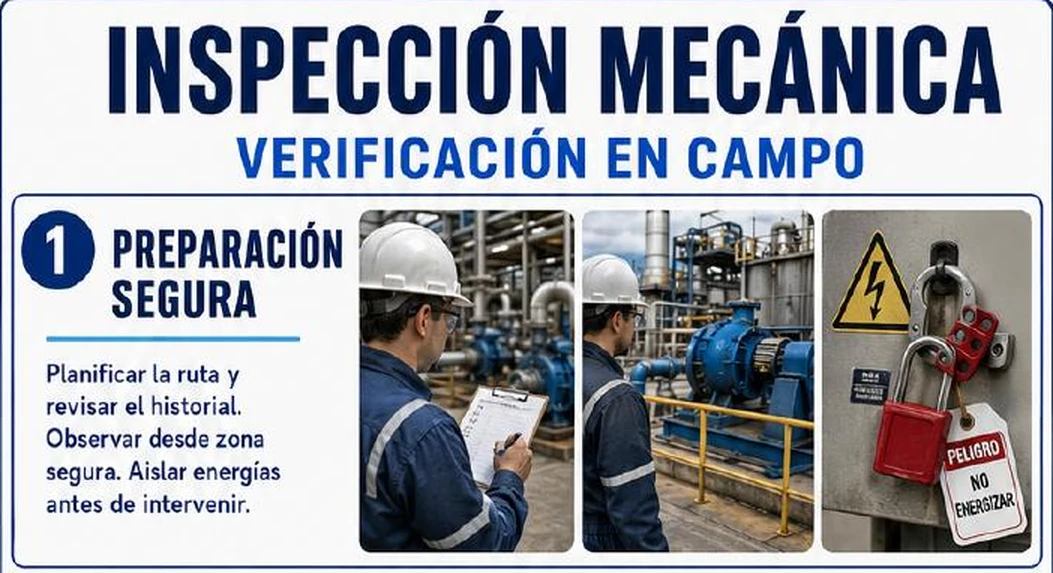
1.1 Antes de salir a la planta
- Ruta: define el orden de los equipos para no olvidar ninguno y no cruzar zonas peligrosas sin necesidad.
- Historial: revisa las últimas órdenes de trabajo, los hallazgos abiertos y las tendencias de vibración o temperatura. Una lectura de 3,0 mm/s no significa lo mismo si el mes pasado era 2,0 que si era 2,9.
- Permisos y autorización: confirma qué se puede hacer sin permiso especial (observar y medir) y qué lo exige (abrir tableros, trabajar en altura, espacios confinados).
- Equipo de protección: casco, lentes, guantes, calzado de seguridad y protección auditiva donde corresponda.
1.2 En el sitio: zona segura y energías
La inspección en operación se hace desde una zona segura: sin acercar manos, ropa suelta o herramientas a partes móviles y sin retirar resguardos. Si el hallazgo exige intervenir (abrir, tocar, reapretar, cambiar), ya no es inspección: se aísla y bloquea la energía (eléctrica, hidráulica, neumática, potencial y térmica) con candado y tarjeta, se verifica la ausencia de energía y recién entonces se trabaja. Es el control de energías peligrosas (LOTO), tema de la hoja 49 de esta serie.
Corrección al póster 1: la ficha dice «aislar energías antes de intervenir», que es correcto, pero no dice que aislar incluye verificar: después de bloquear hay que comprobar que no queda energía (intentar el arranque, medir ausencia de tensión, purgar presiones, asegurar cargas en altura). Además, no aclara que medir con el equipo en marcha no requiere LOTO, pero sí zona segura: quien confunde ambas cosas termina metiendo la mano a una máquina en movimiento «solo para ver».
2. Inspección visual
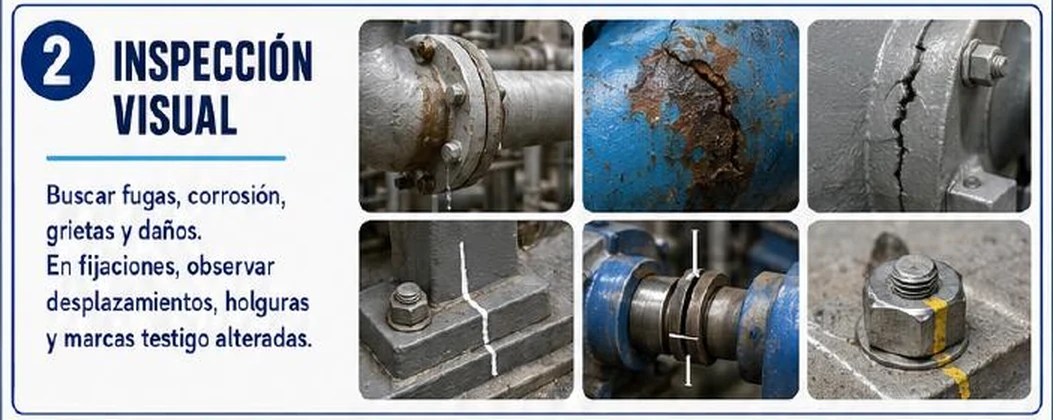
2.1 Qué buscar y cómo se ve
| Hallazgo | Cómo se ve | Qué puede significar |
|---|---|---|
| Fuga | Gotas, humedad, charco, costra seca o salpicaduras | Sello o junta degradados, brida floja, fisura |
| Corrosión | Óxido, ampollas, pérdida de pintura, picaduras | Pérdida de espesor; ver la hoja de corrosión |
| Grieta | Línea fina, a veces con óxido o aceite en el borde | Fatiga o sobrecarga; si es crítica, ensayo no destructivo |
| Fijaciones | Pernos faltantes, tuercas giradas, marcas testigo rotas | Aflojamiento; pérdida de precarga |
| Holgura | Movimiento visible entre piezas que deberían estar fijas, pie con luz bajo la base | Pie flojo, desgaste de asiento |
| Desgaste y daño | Brillo anormal, rayas, abolladuras, elastómero del acople agrietado | Fricción, desalineación, impacto |
2.2 La marca testigo
La marca testigo es una línea de pintura o marcador que cruza la tuerca, el perno y la pieza donde apoya. Si el apriete se mantiene, la línea sigue continua; si la tuerca gira, la línea se rompe y queda desfasada. Es un detector de movimiento, no una prueba de que el apriete sea el correcto.
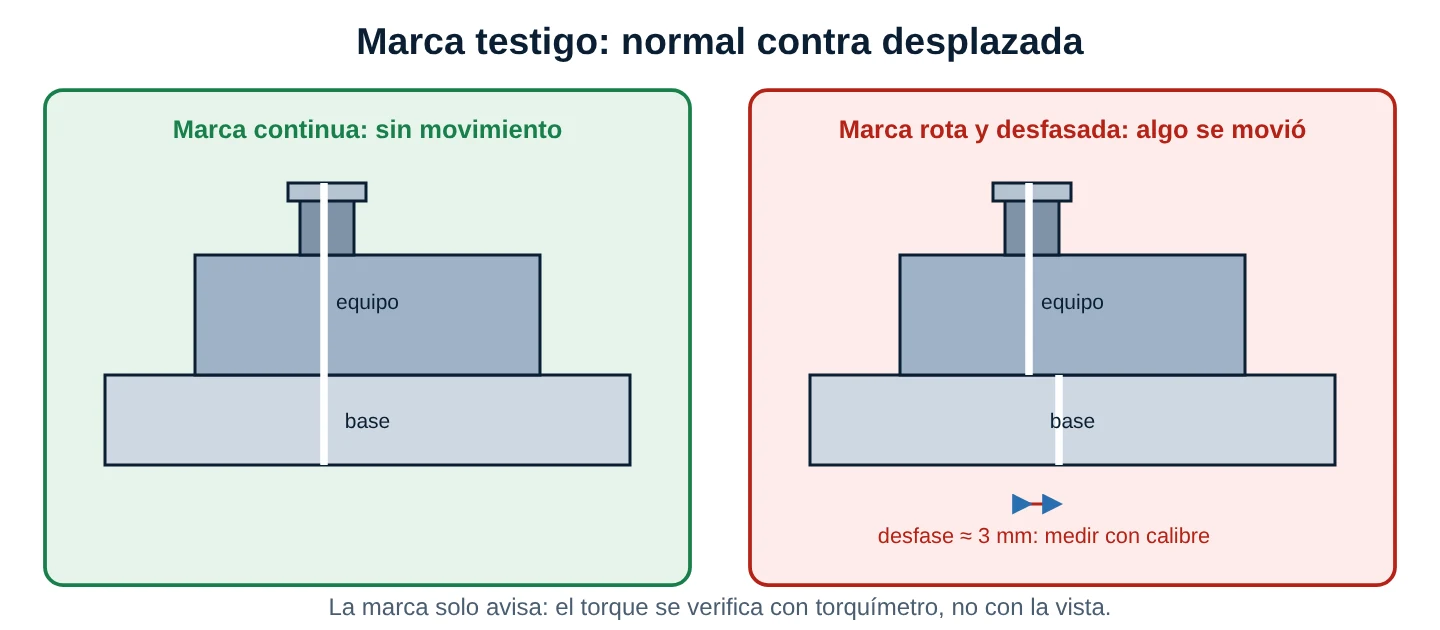
Corrección al póster 2: la ficha solo pide «observar marcas testigo alteradas». Una marca intacta no garantiza que el torque sea el de diseño (pudo quedar flojo desde el montaje o haberse pintado después). Y una marca rota debe medirse (con calibre o regla) y registrarse, no solo mirarse. Conviene además usar un color distinto por intervención o por fecha, para saber cuándo se pintó.
2.3 Buenas prácticas visuales
- Buena luz y, si hace falta, linterna con luz rasante para ver fisuras.
- Superficie limpia: no confundir aceite viejo con fuga activa. Si hay duda, limpia y vuelve a mirar en la siguiente ronda.
- Toma foto con una referencia de escala y el número del equipo.
- Compara con la ronda anterior: lo que cambió importa más que lo que siempre estuvo así.
3. Mediciones
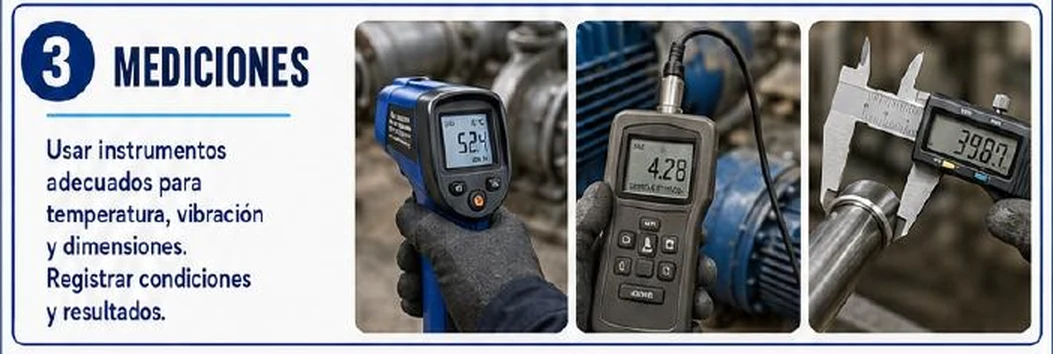
3.1 Termómetro infrarrojo
El termómetro IR mide la radiación que sale de la superficie y la convierte en temperatura suponiendo una emisividad ε (la fracción de radiación que emite la superficie comparada con un cuerpo negro ideal). Una superficie pintada o mate tiene ε alta, cercana a 0,9; el metal pulido tiene ε muy baja y además refleja el entorno. Si el termómetro está en 0,95 y el metal pulido tiene 0,40, la lectura sale muy por debajo de la real.
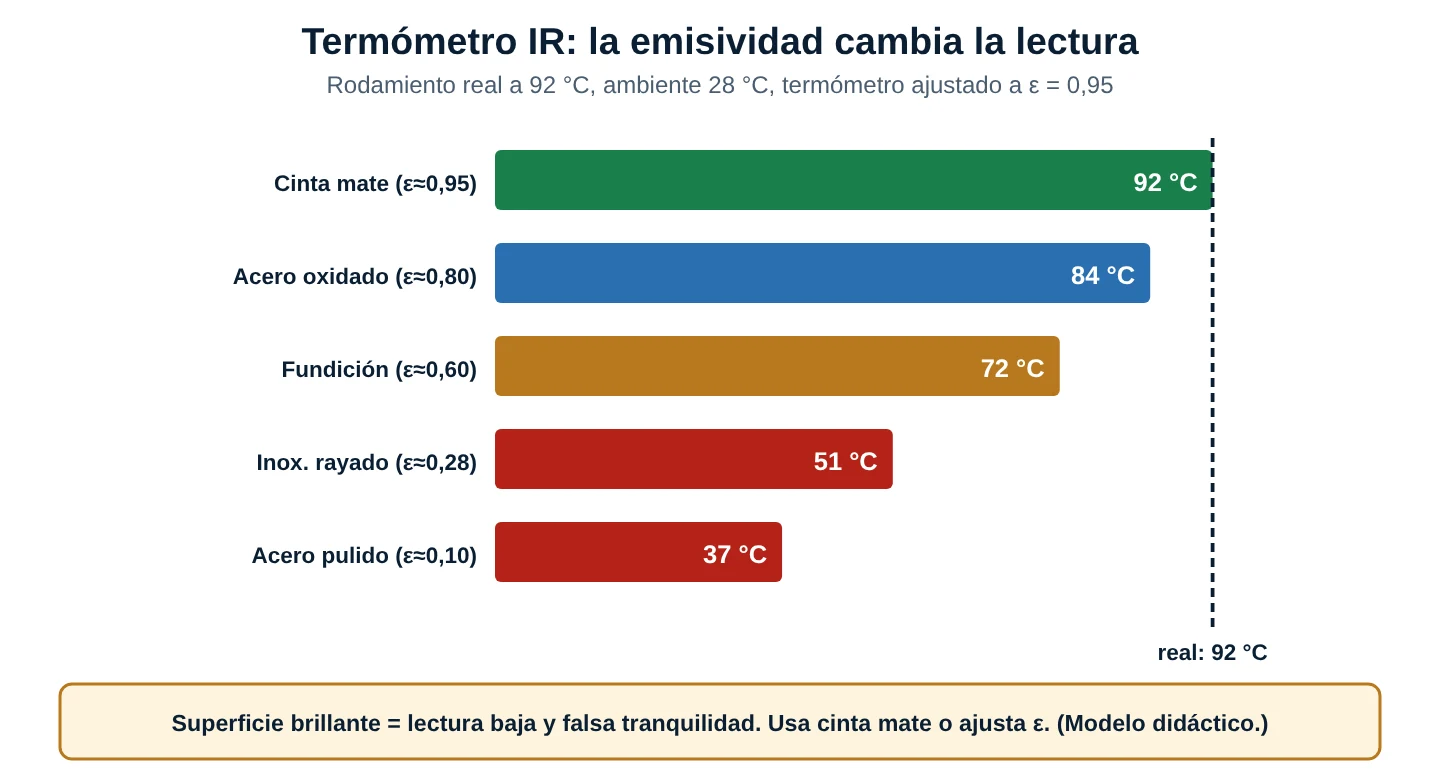
| Superficie | ε típica (a validar) |
|---|---|
| Pintura al óleo, varios colores | 0,92 a 0,94 |
| Acero oxidado | 0,74 a 0,88 |
| Fundición oxidada | 0,63 a 0,66 |
| Acero inoxidable pulido a ligeramente rayado | 0,14 a 0,28 |
| Acero pulido | 0,07 a 0,38 según temperatura |
| Aluminio pulido | 0,04 a 0,06 |
Los valores salen de tablas de emisividad publicadas (por ejemplo, la tabla de Optris); dependen de la temperatura, el acabado y el ángulo, así que son orientativos. La práctica segura es colocar cinta mate o pintura mate en el punto de medición y repetir siempre en el mismo punto.
Corrección al póster 3: la ficha muestra un termómetro con una lectura sin unidad ni emisividad, y pide «registrar condiciones» sin decir cuáles. Las condiciones mínimas son: emisividad usada, temperatura ambiente, distancia, punto exacto, carga del equipo y hora. Y no hay que olvidar que el IR mide la superficie: la temperatura interna del rodamiento será mayor.
3.2 Vibrómetro
Un vibrómetro portátil entrega normalmente la velocidad de vibración en mm/s rms. Para equipos de 15 a 300 kW sobre soportes rígidos, la norma ISO 20816-3 (que reemplaza a la ISO 10816-3) define zonas de severidad con límites A/B de 1,4, B/C de 2,8 y C/D de 4,5 mm/s rms; para soportes flexibles son 2,3, 4,5 y 7,1. Son referencias generales: valídalas con la norma y el fabricante. Lo que más pesa en campo es la tendencia y medir siempre en el mismo punto, dirección y condición de carga. Para el análisis de espectros, mira la hoja de análisis de vibraciones.
| Zona | Velocidad (mm/s rms, grupo 2 rígido) | Lectura práctica |
|---|---|---|
| A | menor de 1,4 | Equipo nuevo o recién ajustado |
| B | 1,4 a 2,8 | Aceptable para operación continua |
| C | 2,8 a 4,5 | Operación limitada: programar corrección |
| D | mayor de 4,5 | Daño posible: actuar sin demora |
3.3 Calibre
El calibre (pie de rey) verifica dimensiones: desplazamiento de una marca testigo, separación entre cubos de un acople, desgaste de un asiento, diámetro de un eje, espesor accesible. Se compara contra el valor nominal y la tolerancia del manual. Un calibre digital con lectura en milímetros, como el de la ficha, tiene una resolución típica de 0,01 mm, pero la incertidumbre real en campo (suciedad, presión de contacto, paralaje) es mayor.
3.4 Condiciones de medición que siempre se anotan
- Equipo, punto y dirección de medición (por ejemplo, rodamiento lado acople, horizontal).
- Estado de operación: carga, velocidad, tiempo funcionando desde el arranque.
- Instrumento, número de serie y fecha de calibración.
- Temperatura ambiente y, en IR, emisividad y distancia.
- Quién midió y a qué hora.
4. Clasificación: Alto, Medio y Bajo
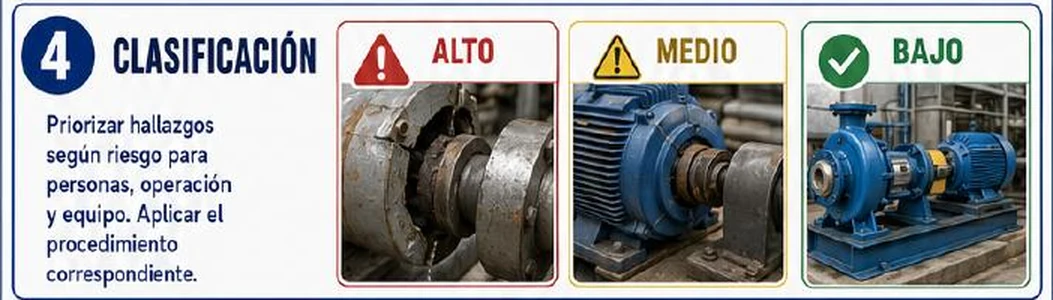
La ficha pide priorizar «según riesgo para personas, operación y equipo». Para que dos técnicos lleguen a la misma clasificación hace falta una matriz que combine la consecuencia y la probabilidad.
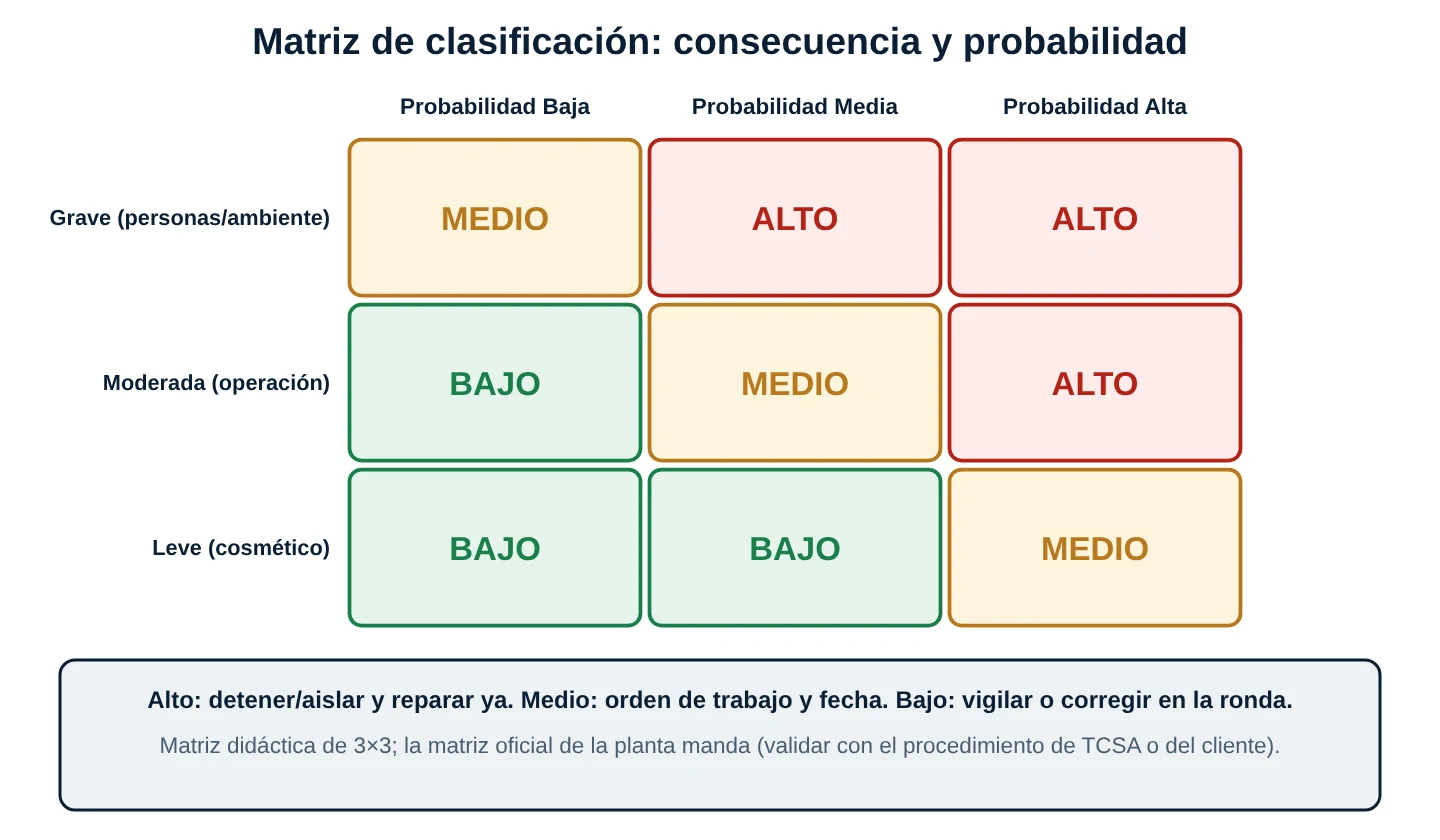
| Nivel | Ejemplos | Qué se hace |
|---|---|---|
| Alto | Resguardo faltante en parte móvil, fuga con chorro, perno de anclaje flojo con vibración en zona D, rodamiento a más de 90 °C con ruido | Detener o restringir, aislar (LOTO), corregir antes de seguir |
| Medio | Goteo continuo en sello, vibración en zona C, tarjeta de bloqueo ilegible | Orden de trabajo con fecha, vigilar mientras tanto |
| Bajo | Pintura descascarada sin pérdida de espesor, nivel de aceite en el mínimo, humedad sin gota | Corregir en la ronda o vigilar en la siguiente |
Corrección al póster 4: la ficha no da criterios; se entiende por las fotos, pero la misma foto de un acople con goteo puede ser Medio o Alto según haya chorro, riesgo eléctrico o energía almacenada. Además, la tarjeta «Bajo» muestra un equipo sano: Bajo no significa «sin hallazgo», sino «hallazgo con riesgo pequeño». Y un equipo sin hallazgos también se registra como conforme, porque eso es evidencia de que se inspeccionó.
5. Registro y cierre de acciones
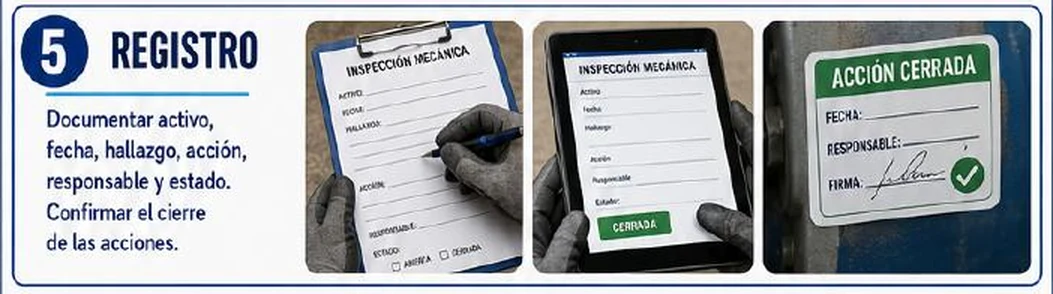
El registro mínimo tiene seis campos: activo (con su código), fecha, hallazgo (qué, dónde y con qué evidencia), acción, responsable y estado (abierta o cerrada). Un buen registro permite que otra persona entienda el hallazgo sin haber estado allí y que la planta mida la tasa de cierre a tiempo.
| Campo | Ejemplo |
|---|---|
| Activo | BP-101 Bomba de agua de enfriamiento, sello |
| Fecha | 14/10/2026 |
| Hallazgo | Gotea una gota cada 2 s, charco pequeño, foto 3 |
| Clasificación | Medio |
| Acción | OT de cambio de sello; contener fuga; reinspeccionar cada turno |
| Responsable | Supervisor / planificador |
| Estado | Abierta (verificar al cierre) |
Corrección al póster 5: la ficha pide «confirmar el cierre», pero no dice quién lo confirma ni cómo. Una buena práctica es que cierre una persona distinta de la que ejecutó (o, al menos, una nueva inspección del punto con foto), con fecha límite según la clasificación. La etiqueta «ACCIÓN CERRADA» del póster solo tiene sentido si se pega después de esa verificación.
6. Recomendación técnica
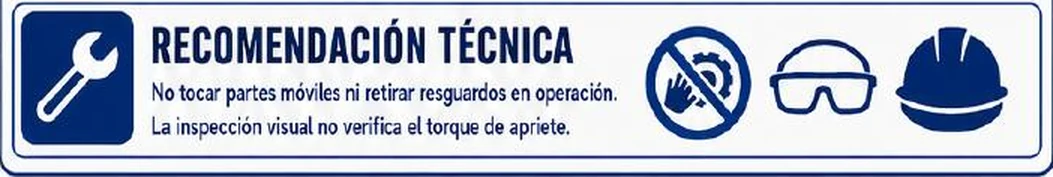
Corrección al póster 6: las dos frases son correctas y conviene reforzarlas: (1) la inspección visual no verifica el torque; el torque se comprueba con torquímetro calibrado y el procedimiento de apriete (ver la hoja de torque de apriete); (2) tocar un equipo energizado o en movimiento no es un método de inspección: aunque sea «para sentir si está caliente», expone a quemaduras, atrapamiento y descarga. Para eso están el termómetro IR y el vibrómetro.
7. Los sentidos del técnico
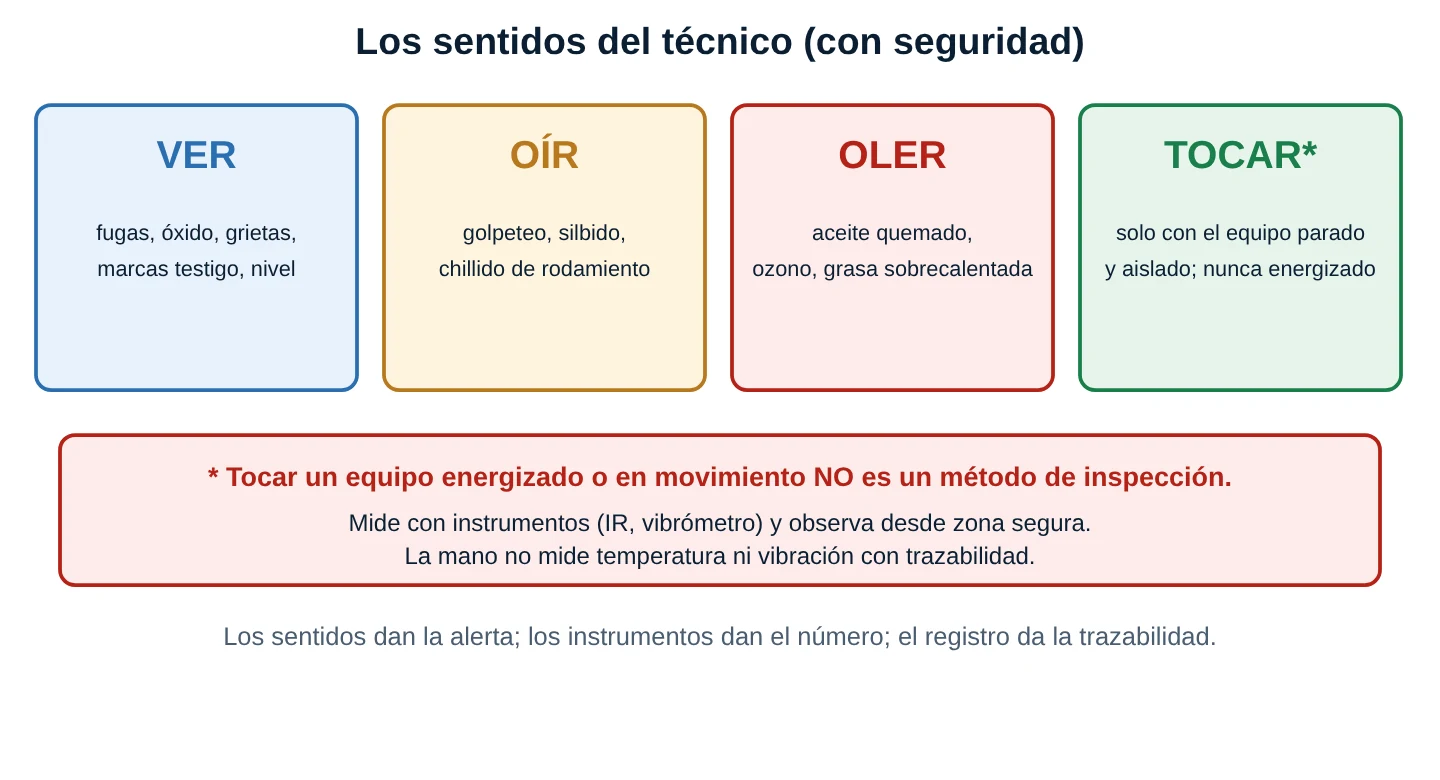
- Ver: fugas, óxido, grietas, marcas testigo, nivel de aceite, polvo de óxido bajo un pie (señal de fretting).
- Oír: un golpeteo rítmico sugiere holgura o impacto; un chillido continuo, falta de lubricación en un rodamiento; un silbido, fuga de aire o vapor. Un estetoscopio o una varilla acústica sobre la carcasa ayuda, sin acercar la mano a partes móviles.
- Oler: aceite o grasa quemados, ozono (descargas), aislamiento recalentado.
- Tocar: solo con el equipo parado y aislado, para comprobar holgura de un pie, vibración residual o temperatura después de enfriarse. Nunca en operación.
8. Umbrales típicos (a validar)
Estos valores sirven de punto de partida, no de criterio de aceptación. Los límites reales dependen del equipo, el fabricante y la norma del cliente.
| Magnitud | Referencia típica | Fuente / nota |
|---|---|---|
| Vibración, equipo de 15 a 300 kW, soporte rígido | A/B 1,4; B/C 2,8; C/D 4,5 mm/s rms | ISO 20816-3 (reemplaza a ISO 10816-3); validar con el texto de la norma |
| Vibración, mismo grupo, soporte flexible | 2,3; 4,5; 7,1 mm/s rms | ISO 20816-3; validar |
| Temperatura de rodamiento (superficie) | Revisar sobre ~80 °C; actuar hacia ~90 a 100 °C o con una subida repentina | Práctica habitual; depende del rodamiento y la grasa. Validar con el fabricante |
| Carcasa de motor | Puede estar a 60 a 80 °C en operación normal | La clase de aislamiento (por ejemplo, F, 155 °C) la limita en el devanado, no en la carcasa. Validar con la placa |
| Marca testigo | Cualquier ruptura o desfase es hallazgo | Criterio de procedimiento; no hay un valor normativo único |
| Fuga en sello mecánico | Gota ocasional: vigilar; goteo continuo: programar; chorro: detener | Los criterios exactos los fija el fabricante del sello y el fluido manejado |
9. Procedimientos paso a paso
9.1 Medir la temperatura de un rodamiento con infrarrojo
- Define el punto (tapa del rodamiento, lado acople) y mide siempre allí.
- Revisa que la superficie esté limpia y sin brillo metálico; si es metal brillante, pega un trozo de cinta mate.
- Configura la emisividad (cerca de 0,95 con cinta o pintura mate) y anota el valor.
- Apunta perpendicular a la superficie, a la distancia indicada por la relación de distancia al punto del instrumento.
- Registra temperatura, ambiente, carga y hora; compara con la lectura anterior y con un equipo gemelo.
9.2 Ronda de un equipo rotativo
- Preparación: historial, EPP, zona segura.
- Vista general desde lejos: fugas, resguardos, ruido, olor.
- Detalle con luz: sello, acople, base y marcas testigo, tubería y bridas.
- Mediciones: IR y vibración en los puntos definidos; calibre donde haya dimensiones.
- Clasificación con la matriz y registro; si es Alto, avisar y aislar antes de intervenir.
- Cierre: volver a mirar los hallazgos corregidos y registrar la verificación.
10. Parámetros y cálculos
10.1 Lectura infrarroja con emisividad mal ajustada
Con temperaturas absolutas en kelvin, la radiación que llega al instrumento es proporcional a ε_real · T_s⁴ + (1 − ε_real) · T_amb⁴. El termómetro compensa suponiendo ε_config y la misma temperatura reflejada: T_lectura⁴ = (ε_real · T_s⁴ + (1 − ε_real) · T_amb⁴ − (1 − ε_config) · T_amb⁴) / ε_config. Si ε_config coincide con ε_real, la lectura es la real.
10.2 Aflojamiento de una tuerca a partir de la marca testigo
Ángulo girado = desfase / radio; avance axial = paso × ángulo / 360°; pérdida de carga ≈ rigidez del perno × avance. Es una estimación del orden de magnitud (ignora la rigidez de la junta y el asiento).
10.3 Variación respecto de la línea base
Variación (%) = (lectura actual − lectura base) / lectura base × 100. Muchos programas alertan por cambios (por ejemplo, un aumento de 50 % o más) aunque la lectura siga dentro de una zona aceptable.
11. Casos reales de planta
Caso 1: la bomba que goteaba «un poquito»
Una bomba de agua de enfriamiento tenía una orden de trabajo abierta: «gotea un poco». En la ronda se vio una gota cada 2 segundos, un charco y salpicaduras que llegaban a la carcasa del motor. Se clasificó Medio, se contuvo la fuga con una bandeja, se programó el cambio del sello en la siguiente ventana y se reinspeccionó cada turno. Dos semanas después el goteo pasó a chorro fino: se subió a Alto, se detuvo la bomba con LOTO y se cambió el sello. Lección: la tendencia del hallazgo decide la clasificación. (Supuesto didáctico basado en fallas típicas.)Caso 2: la base con la marca testigo partida
La vibración de una bomba de lodos había subido de 2,1 a 3,0 mm/s (+43 %) tras rehacer la alineación. En la ronda, la marca blanca del perno de anclaje del lado acople estaba rota y desfasada unos 3 mm, con polvo de óxido fresco bajo el pie. Con la regla de la sección 10.2, una tuerca M20 girada así pierde en torno al 40 % de su precarga. Se detuvo, se bloqueó, se comprobó el pie con galgas, se reapretó con torquímetro y se repitió la alineación. La vibración volvió a 1,9 mm/s. (Cálculo didáctico; valores a validar.)Caso 3: el rodamiento «frío» que estaba a 92 °C
Un técnico midió con infrarrojo la tapa pulida del rodamiento de un motor y obtuvo 60 °C: «normal». Pero había olor a grasa quemada y un ruido nuevo. Al pegar un trozo de cinta mate y repetir, el termómetro marcó 92 °C. La vibración en el rodamiento era 6,8 mm/s (zona D). Se detuvo el equipo y se cambió el rodamiento: tenía la pista picada y la grasa carbonizada. Lección: una lectura baja sobre metal brillante no tranquiliza; el olor y la vibración ya lo decían. (Supuesto didáctico.)Caso 4: el falso positivo que costó una parada
En una ronda se marcó como «fuga activa» una mancha oscura bajo una brida de descarga. Se detuvo la línea para reapretar, y al abrir se vio que la brida estaba seca: la mancha era una costra antigua de un derrame anterior. Se perdió medio turno. Desde entonces el procedimiento pide limpiar la mancha y reinspeccionar antes de clasificar una fuga dudosa. Lección: los falsos positivos también cuestan. (Supuesto didáctico.)12. Errores comunes que conviene evitar
- Salir a la ronda sin leer el historial ni conocer la ruta.
- Acercarse a partes móviles o retirar resguardos «solo para ver mejor».
- Tocar un equipo energizado o en movimiento para estimar su temperatura.
- Creer que una marca testigo intacta prueba que el torque es correcto.
- Medir con infrarrojo sobre metal brillante con emisividad de 0,95.
- Medir vibración en un punto distinto cada vez, o a otra carga, y comparar los números.
- Registrar lecturas sin unidad, sin punto o sin condiciones.
- Clasificar «por el susto» y no con una matriz; marcar todo como Alto.
- Marcar fugas que en realidad son manchas antiguas (falso positivo).
- Dejar hallazgos abiertos sin responsable ni fecha, o cerrarlos sin verificar.
Resumen rápido (cheat-sheet)
| Tema | Dato clave |
|---|---|
| Preparación | Ruta, historial, EPP, zona segura; para intervenir: LOTO y verificar ausencia de energía |
| Visual | Fugas, corrosión, grietas, fijaciones, holguras, marcas testigo; comparar con la ronda anterior |
| IR | Depende de la emisividad; cinta mate y ε ≈ 0,95; anotar ambiente y carga |
| Vibración | mm/s rms; ISO 20816-3 zonas A a D; tendencia y mismo punto |
| Calibre | Dimensiones y desfases; comparar con nominal y tolerancia |
| Clasificación | Consecuencia × probabilidad: Alto, Medio, Bajo |
| Registro | Activo, fecha, hallazgo, acción, responsable, estado; cierre verificado |
| Límites | La vista no mide torque; tocar energizado no es inspección |
Glosario breve
- Marca testigo: línea que cruza tuerca, perno y pieza para detectar giro o movimiento.
- Emisividad (ε): fracción de radiación que emite una superficie respecto de un cuerpo negro.
- Velocidad rms: valor eficaz de la velocidad de vibración, en mm/s.
- Zona segura: posición desde la que se observa sin exponerse a partes móviles ni energía.
- LOTO: bloqueo y etiquetado de energías, con verificación de ausencia de energía.
- Falso positivo: hallazgo declarado que no existe. Falso negativo: hallazgo real no detectado.
- Línea base: lectura de referencia con el equipo en buen estado.
- Fretting: desgaste por micromovimiento entre superficies en contacto, que deja polvo de óxido.
Normas y datos a validar
- Las zonas de severidad de vibración (1,4; 2,8; 4,5 mm/s rms para grupo 2 rígido; 2,3; 4,5; 7,1 para flexible) provienen de ISO 20816-3 según una referencia secundaria (Fabrico); valida con el texto de la norma y con el fabricante del equipo.
- Las emisividades (pintura 0,92 a 0,94; acero oxidado 0,74 a 0,88; acero pulido 0,07 a 0,38; aluminio pulido 0,04 a 0,06; inoxidable pulido 0,14 a 0,28) provienen de la tabla de emisividad de Optris y son recomendaciones; valida con el manual del termómetro y, si es crítico, con una medición de referencia.
- Los umbrales de temperatura de rodamiento (revisar sobre ~80 °C) son práctica general, no norma; deben salir del fabricante del rodamiento y del lubricante.
- El control de energías peligrosas se rige por OSHA 29 CFR 1910.147 (referencia internacional); en Perú y en TCSA aplica el reglamento y el procedimiento propio. El diseño de resguardos y la apreciación de riesgo se apoyan en ISO 14118, ISO 12100 y ANSI/ASSP Z244.1. Valida cuáles son contractuales.
- El cálculo de aflojamiento de la sección 10.2 es una estimación; la rigidez del perno se tomó como E · A / L con E = 210 000 N/mm², sin considerar la junta. Valida con el diseño real.
- La matriz 3×3 es didáctica; la matriz y los plazos de cierre oficiales son los del procedimiento de la planta.
- Los casos son supuestos didácticos. El número impreso al pie de la ficha (97) es el de la página del libro; en la serie del blog es la hoja 47.
13. Simulador: ronda de inspección
Elige uno de los tres escenarios (o uno aleatorio), lee el historial y marca la preparación segura. Luego recorre la sala: selecciona una herramienta (lupa, termómetro IR, vibrómetro o calibre) y pulsa los puntos numerados. Cada lectura trae ruido y, en el IR, depende de la emisividad que configures. Con la evidencia, anota cada hallazgo, clasifícalo (Alto, Medio, Bajo o sin hallazgo) y elige la acción. Al terminar verás la puntuación, los hallazgos no detectados, los falsos positivos y el registro generado.
Pruebas sugeridas:
- En el escenario C, mide la tapa del rodamiento con el IR en ε = 0,95 y luego activa la cinta mate: compara.
- Pulsa Tocar con la mano y lee la advertencia.
- En el escenario B, usa la lupa y el calibre en la base, y el vibrómetro en el motor.
- Marca como hallazgo la mancha seca de la brida y mira el resultado: es un falso positivo.
Qué hace el modelo: la lectura IR calcula T⁴ = (ε_real · T_s⁴ + (1 − ε_real) · T_amb⁴ − (1 − ε_config) · T_amb⁴) / ε_config en kelvin, con ruido de unos ±0,5 °C. La vibración se simula en mm/s rms con ±3 % de ruido y se ubica en las zonas de ISO 20816-3 (grupo 2, rígido). El calibre añade ±0,05 mm. La puntuación da 0,7 por clasificar bien y 0,3 por la acción esperada en cada hallazgo, 1 por cada punto conforme verificado y 0 por falsos positivos o hallazgos no detectados. Es un modelo didáctico: no sustituye al procedimiento ni a la matriz de la planta.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
Temperaturas absolutas: T_s = 92 + 273,15 = 365,15 K; T_amb = 28 + 273,15 = 301,15 K.
Potencias relativas: T_s⁴ = 1,778 × 10¹⁰; T_amb⁴ = 8,225 × 10⁹.
Radiación recibida: 0,40 · 1,778 × 10¹⁰ + 0,60 · 8,225 × 10⁹ = 7,11 × 10⁹ + 4,94 × 10⁹ = 1,205 × 10¹⁰.
Compensación con ε = 0,95: se resta 0,05 · 8,225 × 10⁹ = 4,1 × 10⁸, queda 1,164 × 10¹⁰, y se divide entre 0,95: 1,225 × 10¹⁰.
Temperatura leída: (1,225 × 10¹⁰)^(1/4) ≈ 332,7 K, es decir ≈ 59,5 °C, unos 32 °C por debajo de la real.
Corrección: con ε configurada igual a la real (0,40) o con cinta mate (ε ≈ 0,95) la lectura es 92 °C.
Solución:
Variación: (3,0 − 2,1) / 2,1 · 100 = 42,9 %.
Zonas: 2,1 está entre 1,4 y 2,8: zona B. 3,0 está entre 2,8 y 4,5: zona C.
Decisión: pasó de aceptable a operación limitada en un mes. Se clasifica Medio: orden de trabajo para buscar la causa (alineación, pie flojo, desbalance, rodamiento) y reinspección con mayor frecuencia. Si llegara a más de 4,5 mm/s (zona D), pasaría a Alto.
Solución:
Ángulo: 3 / 15 = 0,2 rad = 11,5°.
Avance axial: 2,5 · 11,5 / 360 = 0,080 mm.
Rigidez del perno: k = E · A / L = 210 000 · 245 / 100 = 514 500 N/mm.
Pérdida de carga: 514 500 · 0,080 ≈ 40,9 kN.
Precarga: 0,7 · 580 · 245 = 99 470 N ≈ 99,5 kN. Pérdida ≈ 41 %.
Conclusión: un giro de apenas 11,5° (0,08 mm axiales) ya puede quitar cerca de la mitad de la precarga, por eso una marca rota es un hallazgo serio. Es una estimación: no considera la rigidez de la junta.
Solución:
(a) 3 · 2 = 6: Alto. Hay riesgo para personas; se aísla y se repone el tornillo antes de seguir.
(b) 1 · 2 = 2: Bajo. Se retoca en la ronda.
(c) 2 · 2 = 4: Medio. Orden de trabajo y vigilancia.
Nota: la matriz es una herramienta de decisión; si cambia la consecuencia (por ejemplo, el goteo cae sobre un motor), cambia el resultado.
Solución:
Duración: (6 + 1,5) · 24 = 180 min = 3 h.
Tiempo disponible: 8 − 2,5 = 5,5 h = 330 min.
Rondas: 330 / 180 = 1,83: 1 ronda completa por turno, con 150 min de margen. Si se quieren dos rondas, hay que dividir la ruta o aumentar la dotación.