¡Bienvenidos nuevamente al blog de Welectronic! En la hoja anterior estudiamos el rectificado industrial: la muela, su velocidad máxima, el diamantado y los defectos. Ahora cambiamos el foco de la herramienta a la máquina que la mueve y a la pieza que recibe el trabajo: las rectificadoras plana y cilíndrica. Una muela perfecta en una máquina mal preparada, o con la pieza mal sujeta, sigue produciendo piezas fuera de tolerancia, y a veces accidentes. Esta es la hoja 44 de la serie (la ficha impresa lleva el número 94 en el pie) y cubre los cinco bloques del póster: rectificadora plana, rectificadora cilíndrica, sujeción de la pieza, preparación y ajuste e inspección del resultado. Yo la amplío con el movimiento de cada eje, el cálculo de la fuerza de sujeción del plato magnético, la relación de velocidades y el tiempo en cilíndrico, el desgaste de la muela y las rpm, la dilatación al medir y un taller interactivo.
Qué vas a aprender
- Las partes y los ejes de movimiento de una rectificadora plana y de una cilíndrica, y para qué sirve cada volante.
- Cómo sujetar la pieza: plato magnético, entre centros, plato de garras y útiles especiales, y cuándo falla cada uno.
- Cómo calcular si el plato magnético retiene una pieza frente a la fuerza de corte.
- La secuencia correcta de preparación (con ensayo en vacío, refrigerante y diamantado en el orden que corresponde).
- Cómo calcular la velocidad de la pieza, la relación de velocidades, el avance y el tiempo de rectificado en cilíndrico.
- Cómo inspeccionar: resolución del instrumento, temperatura de la pieza, forma, quemado y registro.
- Un taller interactivo con cuatro mesas: sujeción, cilíndrica, muela y rpm, e inspección.
Esta hoja continúa la serie de mecanizado: viene justo después del rectificado industrial (muelas, parámetros y seguridad), de donde tomamos la velocidad máxima de la muela y el diamantado, y se apoya en los ajustes y tolerancias, la rugosidad superficial y los bloques patrón, porque son los criterios con los que se acepta o se rechaza la pieza rectificada.
Mapa visual del tema
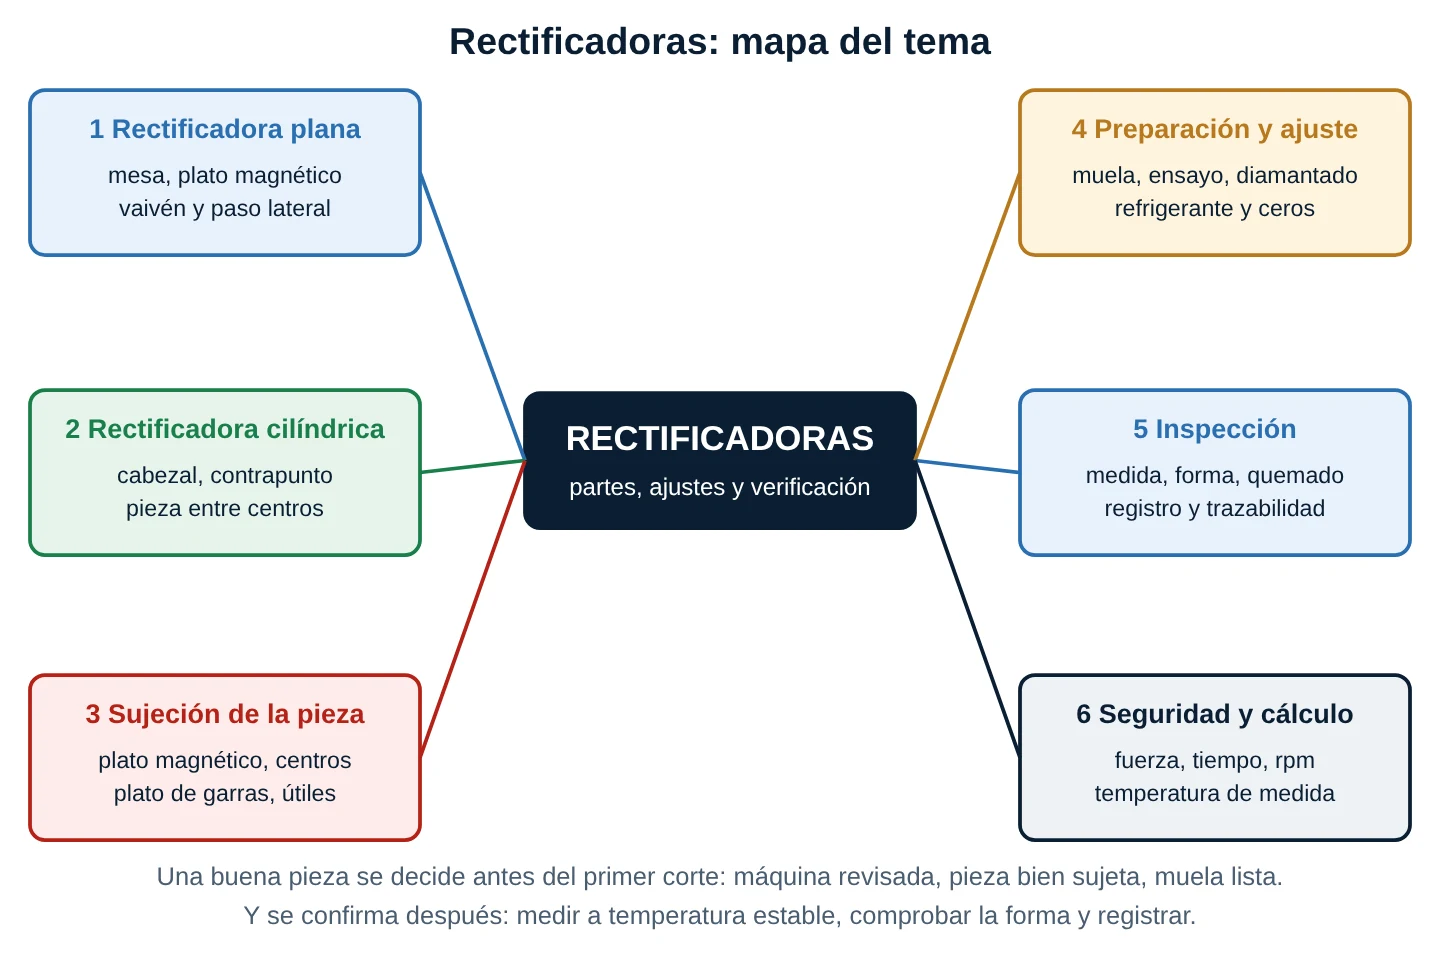
Una rectificadora es una máquina herramienta que combina tres cosas: un husillo de muela que gira a gran velocidad, una mesa que mueve la pieza con precisión y un sistema de avances graduados en centésimas o milésimas de milímetro. La rigidez, la ausencia de holguras y el estado de las guías pesan tanto como la muela. Casi todo el trabajo de un técnico se reparte en tres momentos: antes (máquina, muela y sujeción), durante (parámetros y refrigerante) y después (medir, comprobar la forma y registrar).
Cinco ideas para empezar
- La pieza solo es tan precisa como su sujeción. Una pieza que se mueve una décima de milímetro no se corrige con una muela mejor.
- Cada eje tiene su volante y su función. Confundir el volante de profundidad con el de avance lateral es una de las primeras causas de piezas arruinadas.
- La máquina no corrige lo que la preparación estropeó. Ensayo de la muela, equilibrado y diamantado se hacen antes de acercar la pieza.
- Se mide en frío. Una pieza recién rectificada está más caliente que el instrumento y parece más grande de lo que es.
- Lo que no se registra, no se puede repetir. Anotar muela, parámetros y mediciones convierte un buen resultado en un proceso.
1. Rectificadora plana
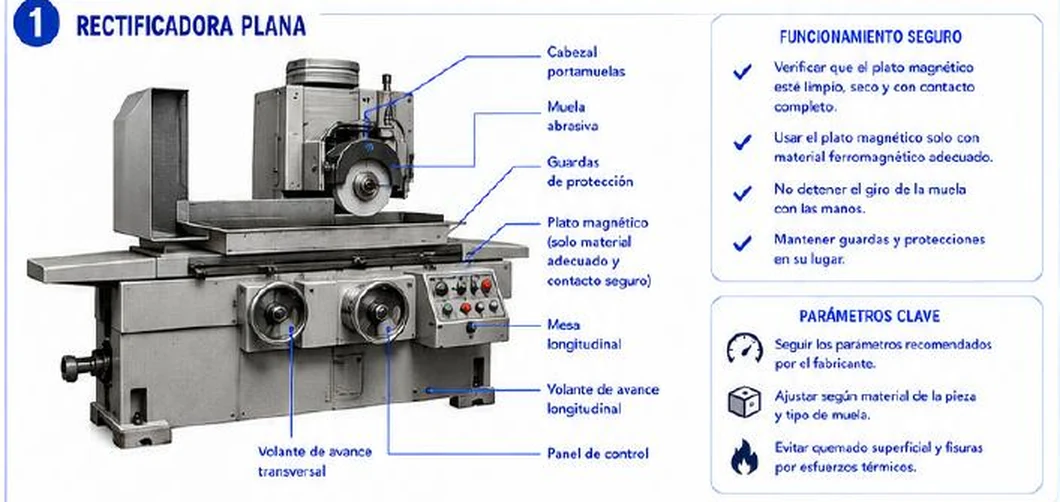
1.1 Las partes y su función
| Parte | Qué hace | Qué vigilar |
|---|---|---|
| Bancada y columna | Soportan toda la máquina y las guías; dan la rigidez | Nivelación y limpieza; sin golpes ni virutas bajo los apoyos |
| Mesa longitudinal | Se desplaza en vaivén bajo la muela; lleva el plato magnético | Lubricación de guías, carreras con topes bien fijados |
| Carro transversal | Desplaza la mesa hacia delante y atrás para cubrir el ancho de la pieza (paso lateral) | Holgura del tornillo, avance suave |
| Cabezal portamuelas | Contiene el husillo con rodamientos de precisión y el motor; sube y baja para dar la profundidad | Vibración, temperatura, ruido anormal |
| Muela y brida | Herramienta de corte, ya vista en la hoja anterior | Velocidad máxima, diamantado, equilibrio |
| Guarda de protección | Contiene los fragmentos si la muela se rompe y dirige el refrigerante y las chispas | Cerrada y sin deformaciones; nunca retirada |
| Plato magnético | Sujeta por flujo magnético las piezas ferromagnéticas | Superficie plana y sin rebabas; estado de las juntas de resina |
| Volantes y panel | Avance longitudinal, transversal y vertical; arranque, paro, refrigerante, hidráulica | Paro de emergencia accesible; indicadores y topes ajustados |
Hay dos grandes familias: la de eje horizontal (la muela corta con su periferia, que es la que muestra la ficha) y la de eje vertical (la muela de copa o de segmentos corta con su cara plana y cubre más área, pero deja un rayado cruzado). Con mesa de vaivén se rectifican placas y guías; con mesa giratoria se rectifican piezas pequeñas en lote, como arandelas y calces.
1.2 Los tres movimientos de la plana
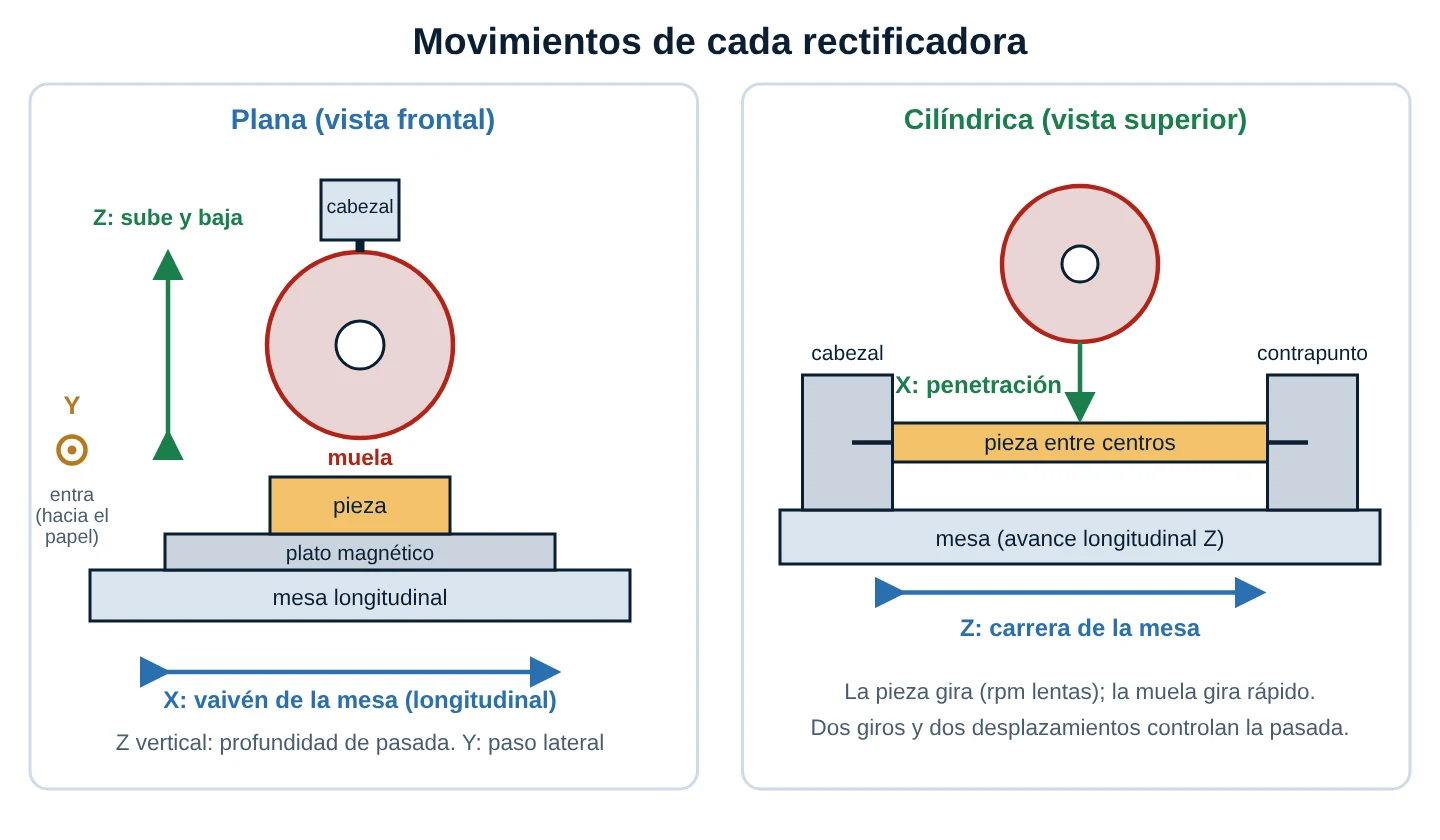
- Longitudinal (vaivén): la mesa va y viene bajo la muela. Su velocidad habitual está en el rango de 15 a 30 m/min (50 a 100 pies por minuto).
- Transversal (paso lateral): al final de cada carrera la mesa o el cabezal se desplaza un paso para cubrir todo el ancho. En desbaste el paso puede llegar a la mitad o un tercio del ancho de la muela; en acabado baja a entre 1/8 y 1/12.
- Vertical (profundidad): el cabezal baja unas centésimas por pasada, típicamente 0,025 mm en desbaste y la mitad en acabado.
Corrección técnica 1 (sección 1): el dibujo rotula el volante de avance longitudinal y el transversal pero omite el volante vertical del cabezal, que es el que fija la profundidad de pasada y el más delicado de la máquina. Además, el recuadro «Funcionamiento seguro» dice «No detener el giro de la muela con las manos», pero no dice qué hacer: la muela se deja frenar sola (o con el freno de la máquina), con el resguardo cerrado, y nadie se coloca en el plano de giro durante el arranque ni se queda de pie frente a ella. Y «Parámetros clave» menciona «los parámetros recomendados por el fabricante» pero no da ni un valor: sin velocidad de mesa, paso lateral y profundidad de pasada no hay forma de preparar la máquina; los desarrollo en la sección 8.
1.3 Funcionamiento seguro, ampliado
- Plato limpio, seco y en contacto completo: una viruta bajo la pieza la inclina y el rectificado sale con conicidad. Se limpia con paño y se pasa una piedra de asentar para quitar rebabas.
- Solo material ferromagnético: acero al carbono, aceros aleados y la mayoría de los inoxidables martensíticos y ferríticos. No se sujetan el aluminio, el latón, el cobre ni el inoxidable austenítico.
- Guardas en su sitio: son la última barrera si la muela se rompe.
- Arranque en vacío: con la pieza lejos y la persona fuera del plano de giro. Después de cambiar muela o cualquier ajuste, un minuto como mínimo.
- Protección personal: gafas de seguridad, protección auditiva y ropa sin partes sueltas; sin guantes cerca de piezas que giran.
2. Rectificadora cilíndrica
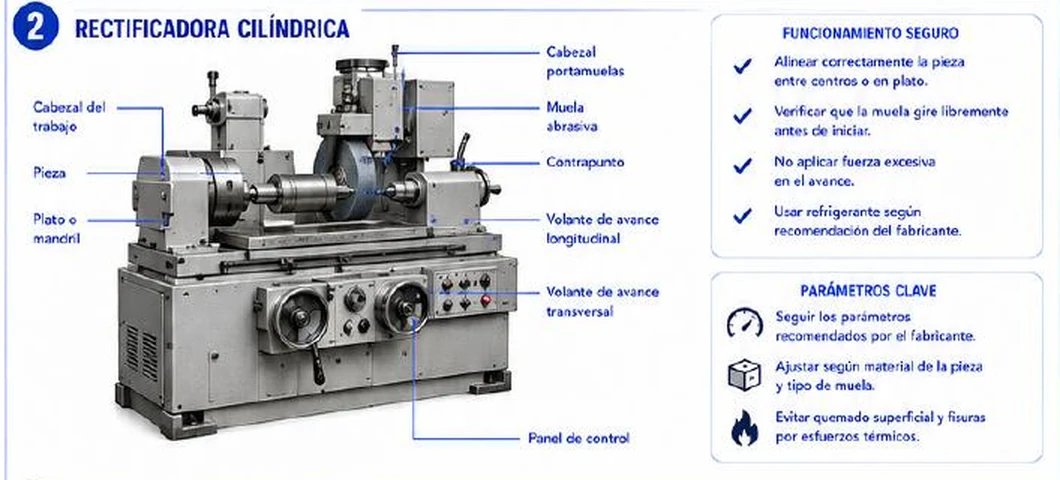
2.1 Partes y cómo se sujeta la pieza
En la rectificadora cilíndrica la pieza gira entre un cabezal del trabajo (que la hace girar) y un contrapunto que la apoya en el otro extremo. La muela, montada en el cabezal portamuelas, se acerca con el volante transversal (penetración) mientras la mesa se desplaza con el volante longitudinal. La pieza gira despacio (decenas o pocos cientos de rpm) y la muela, rápido: es el mismo principio de la plana, pero con superficie cilíndrica.
| Modo | Cómo trabaja | Uso típico |
|---|---|---|
| Con avance longitudinal (traverse) | La mesa recorre la pieza; la muela corta un ancho a la vez | Ejes largos con diámetro constante |
| De penetración (plunge) | La muela, tan ancha como el tramo, avanza radialmente sin recorrido longitudinal | Asientos cortos, hombros, perfiles |
| Con mesa giratoria | La mesa se inclina un ángulo pequeño | Conos suaves; si queda mal puesta a cero, produce conicidad no deseada |
| Universal | Cabezal y cabezal portamuelas orientables; admite rectificado interior | Taller de herramientas y piezas variadas |
2.2 Detalles que no se ven en la ficha
- Centros de 60°: los agujeros de centro de la pieza deben estar limpios, sin golpes y ligeramente engrasados. Un centro dañado reproduce su error en el cilindro.
- Contrapunto con resorte: la pieza se dilata al calentarse; el resorte compensa y evita que el eje se doble. Demasiada presión caliente el centro y deforma; demasiado poca deja que la pieza vibre.
- Perro de arrastre o plato de arrastre: transmite el giro sin que el cabezal sujete el diámetro que se está rectificando.
- Luneta de apoyo: piezas esbeltas (largo mucho mayor que el diámetro) se doblan por la fuerza de la muela y salen en forma de barril; se apoyan con luneta.
- Penetración por vuelta: para acero templado, valores típicos de 0,005 mm en desbaste y 0,00125 mm en acabado por vuelta de la pieza, según tablas de proceso; se reduce en aceros aleados y de herramientas.
Corrección técnica 2 (sección 2): el recuadro «Parámetros clave» de la sección 2 es copia literal del de la sección 1 (mismos tres puntos, sin un solo valor), así que no dice nada específico de la cilíndrica, y el de «Funcionamiento seguro» omite lo que sí importa aquí: faltan los puntos que sí importan, como agujeros de centro limpios, presión del contrapunto, puesta a cero de la mesa giratoria, luneta para piezas esbeltas y la relación entre la velocidad de la muela y la de la pieza. Además, «Verificar que la muela gire libremente antes de iniciar» es ambiguo: se refiere a comprobar con la máquina parada que nada roza (resguardo, bridas) y después a hacer el arranque en vacío de al menos un minuto. También «Alinear correctamente la pieza» no indica cómo: se comprueba con comparador sobre la pieza montada y se verifica la alineación de cabezal y contrapunto sobre un eje de prueba.
3. Sujeción de la pieza
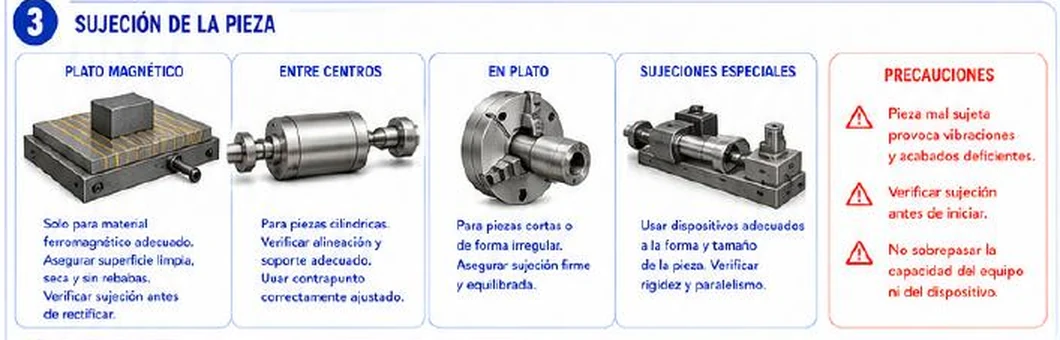
3.1 Plato magnético: por qué manda el área de contacto
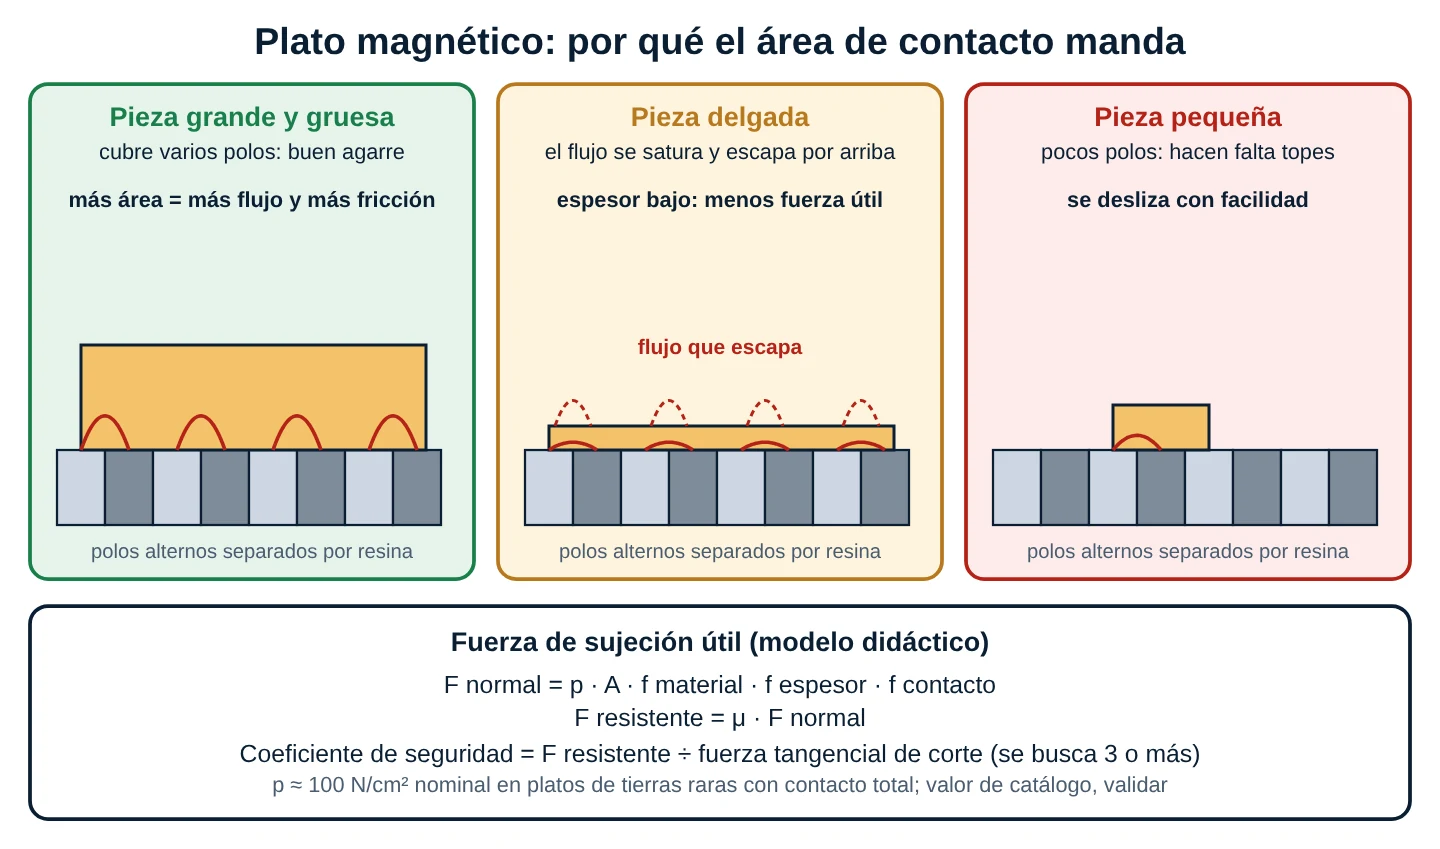
El plato tiene polos alternos separados por resina o latón. El flujo magnético sale de un polo, atraviesa la pieza y vuelve por el siguiente: la pieza cierra el circuito. Cuanto más área cubre, más polos conecta y más fuerza normal obtiene. En catálogos, los platos permanentes de tierras raras anuncian del orden de 100 N/cm² con contacto total y material adecuado; es un valor nominal. La fuerza que de verdad resiste el deslizamiento lateral es la fuerza normal multiplicada por el coeficiente de fricción entre pieza y plato (entre 0,1 y 0,2 con superficies rectificadas, secas y limpias), y debe superar con holgura la fuerza tangencial de corte.
Modelo didáctico que usa el taller: F = p · A · fmaterial · fespesor · fcontacto, con p = 100 N/cm² y fespesor = espesor ÷ 10 mm (máximo 1); la fuerza resistente es μ · F y el coeficiente de seguridad es la fuerza resistente dividida entre Ft. Se busca 3 o más.
- Piezas delgadas: el flujo se satura y una parte escapa al aire; además, una pieza alabeada se estira plana sobre el plato, se rectifica y, al soltarla, recupera la curvatura. Se resuelve con pasadas ligeras, dando la vuelta a la pieza y soltando el plato entre pasadas, o con calzos que permitan apoyarla sin tensión.
- Piezas pequeñas: con pocos polos cubiertos, la fuerza no alcanza. Se colocan topes de acero junto a la pieza (más bajos que ella) y se baja la profundidad.
- Magnetismo residual: al soltar, la pieza puede quedar magnetizada y atraer virutas; se pasa por un desmagnetizador y se limpia antes de medir.
- Materiales no magnéticos: aluminio, latón y inoxidable austenítico se sujetan con mordaza, útil mecánico o plato de vacío.
3.2 Entre centros, en plato y sujeciones especiales
- Entre centros: es el método más preciso para piezas cilíndricas con agujeros de centro: ambos diámetros salen concéntricos con los centros, no con el plato. Condiciones: centros limpios, contrapunto ajustado, perro de arrastre firme.
- En plato de garras: sirve para piezas cortas, de apoyo corto o para rectificado interior. El plato de tres garras autocentrante tiene error de centrado de varias centésimas; para precisión se usa plato de cuatro garras independientes (con comparador), pinza (collet) o mandril expansivo.
- Sujeciones especiales: prismas en V sobre el plato magnético, escuadras, mordazas de precisión, platos sinus para ángulos, mandriles entre centros para piezas con agujero y útiles dedicados para lotes. Se verifican rigidez y paralelismo contra la mesa antes de usarlos.
Corrección técnica 3 (sección 3): «Solo para material ferromagnético adecuado» es correcto pero incompleto: no menciona que el espesor y el área de apoyo deciden si la fuerza alcanza (una pieza de 4 mm y 25 mm de lado no se sujeta como un bloque de 20 mm), ni que hacen falta topes laterales y desmagnetización posterior. En «En plato» la ficha indica «piezas cortas o de forma irregular», pero un plato universal de tres garras no es adecuado para formas irregulares: eso se hace con plato de cuatro garras independientes o con útil dedicado. «Entre centros» omite el estado de los agujeros de centro y la presión del contrapunto. Y en «Precauciones» se lee «No sobrepasar la capacidad del equipo ni del dispositivo» sin decir cómo se mide: la comparación es fuerza de corte contra fuerza de sujeción, con coeficiente de seguridad, como en el taller de esta hoja.
4. Preparación y ajuste
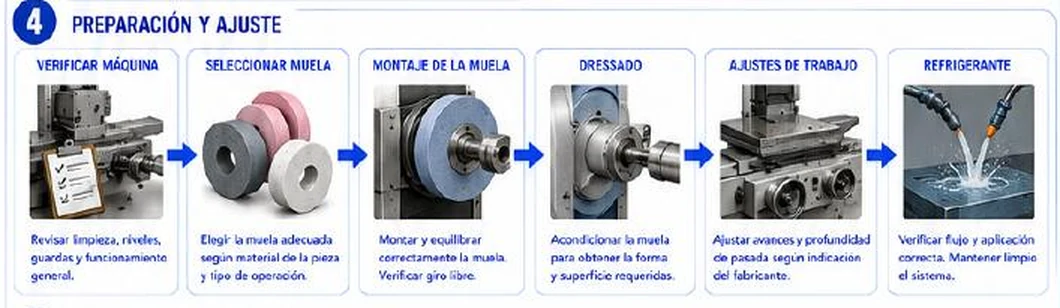
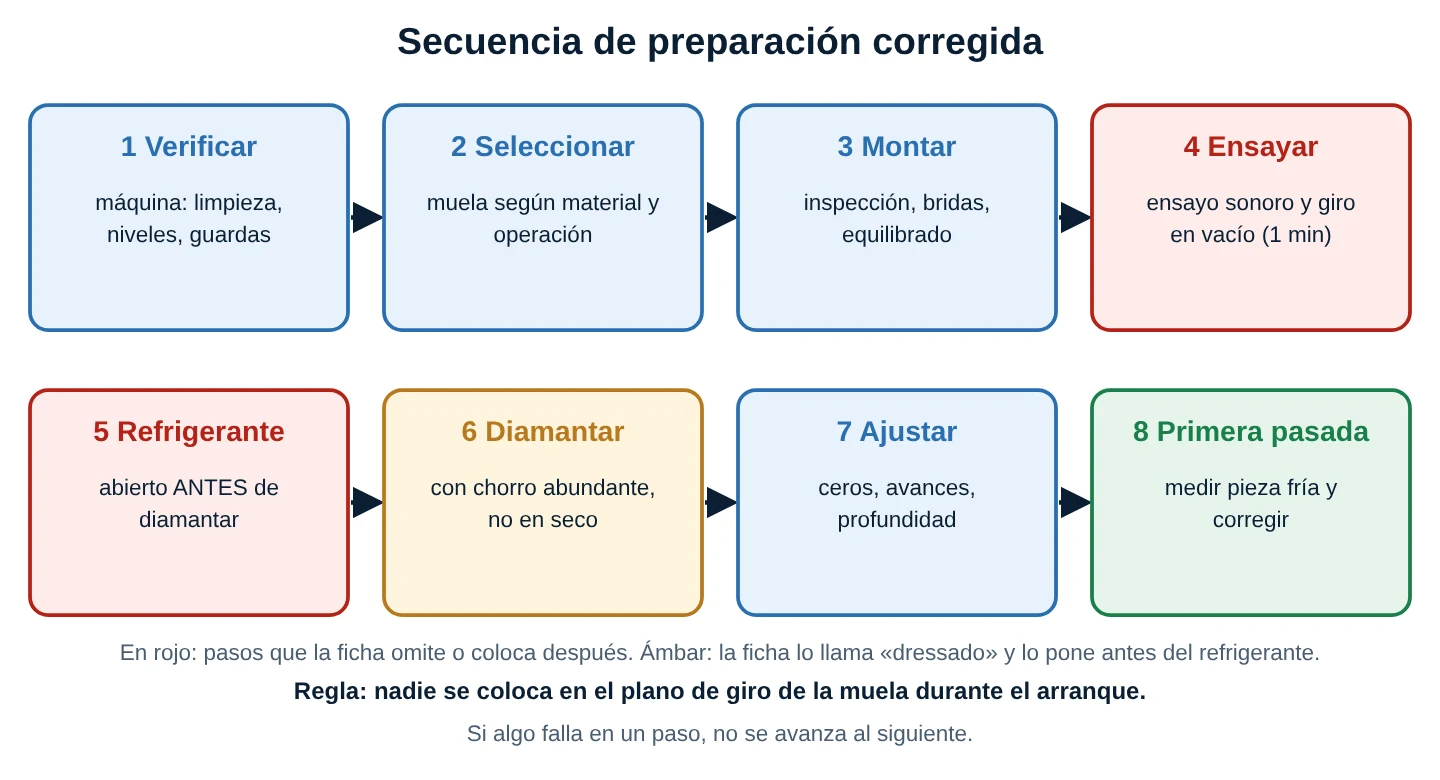
4.1 Qué hace cada paso
- Verificar la máquina: limpieza, nivel de aceite de guías e hidráulica, resguardos, topes de la mesa, paro de emergencia, estado del refrigerante.
- Seleccionar la muela: abrasivo, grano, grado y forma según material y operación, y velocidad máxima compatible con las rpm de la máquina (hoja anterior).
- Montar la muela: inspección visual, ensayo sonoro, bridas iguales y con secantes, apriete uniforme y equilibrado.
- Ensayar en vacío: resguardo cerrado, personal fuera del plano de giro, al menos un minuto.
- Abrir el refrigerante y comprobar caudal y dirección del chorro.
- Diamantar con el chorro abundante: recupera forma y filo, y se mide cuánto se quita.
- Ajustar el trabajo: puesta a cero (tocar la pieza), topes de carrera, avance transversal, profundidad de pasada.
- Primera pasada ligera: se mide la pieza fría y se corrige antes de empezar el desbaste.
Refrigerante: debe llegar a la zona de contacto con velocidad parecida a la de la muela para romper la capa de aire que ésta arrastra. En plano, además, debe lavar el plato de la viruta fina; un refrigerante sucio raya la pieza.
Corrección técnica 4 (sección 4): la ficha escribe «Dressado», que no es un término del español técnico: se dice diamantado (con diamante) o avivado de la muela (la palabra inglesa es dressing). Además, el orden dibujado coloca el refrigerante al final, después de los ajustes, cuando el refrigerante debe estar abierto antes de diamantar y antes de cualquier contacto (diamantar en seco puede agrietar el diamante). Faltan también el ensayo sonoro y el arranque en vacío, que la ficha resume en «Verificar giro libre», y la primera pasada de comprobación. «Ajustar avances y profundidad de pasada según indicación del fabricante» omite que esos valores dependen de la muela, el material y el acabado, no solo de la máquina; el fabricante da rangos, no valores para tu pieza.
4.2 La muela se gasta: velocidad y rpm
Al diamantar y rectificar, el diámetro de la muela baja. Si el husillo gira a rpm fijas, la velocidad periférica baja con el diámetro y la muela corta peor. Con variador se pueden subir las rpm para recuperarla, pero nunca por encima de la velocidad máxima marcada: n = v · 60 000 / (π · D). El taller incluye esta cuenta y los diamantados que quedan hasta el diámetro mínimo.
5. Inspección del resultado
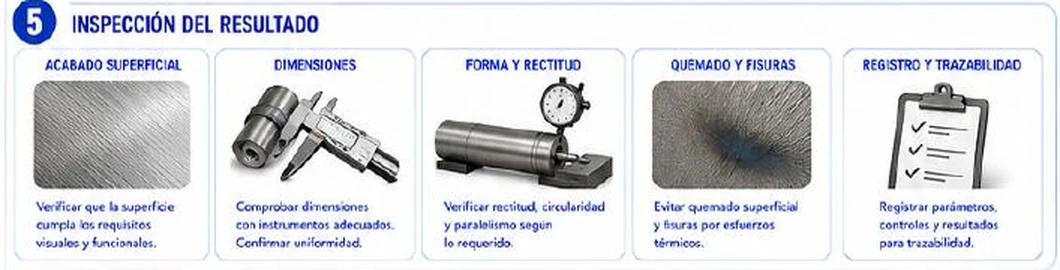
5.1 Los cinco controles
| Control | Cómo se hace | Criterio |
|---|---|---|
| Acabado superficial | Rugosímetro (Ra, Rz) o comparador visual-táctil | Ra del plano; sin rayas, ondas ni zonas opacas |
| Dimensiones | Micrómetro, calibre, comparador sobre bloques patrón, medición neumática | Dentro de los límites a 20 °C |
| Forma | Comparador entre prismas o centros (circularidad, excentricidad); regla y luz o comparador sobre mármol (planitud, paralelismo) | Error de forma en general una fracción de la tolerancia dimensional |
| Quemado y fisuras | Inspección visual, ataque químico con nital, partículas magnéticas o corrientes de Foucault | Sin manchas, sin indicaciones lineales |
| Registro | Hoja con lote, muela, parámetros, instrumento y operador | Todo medible y rastreable |
5.2 Tres trampas al medir
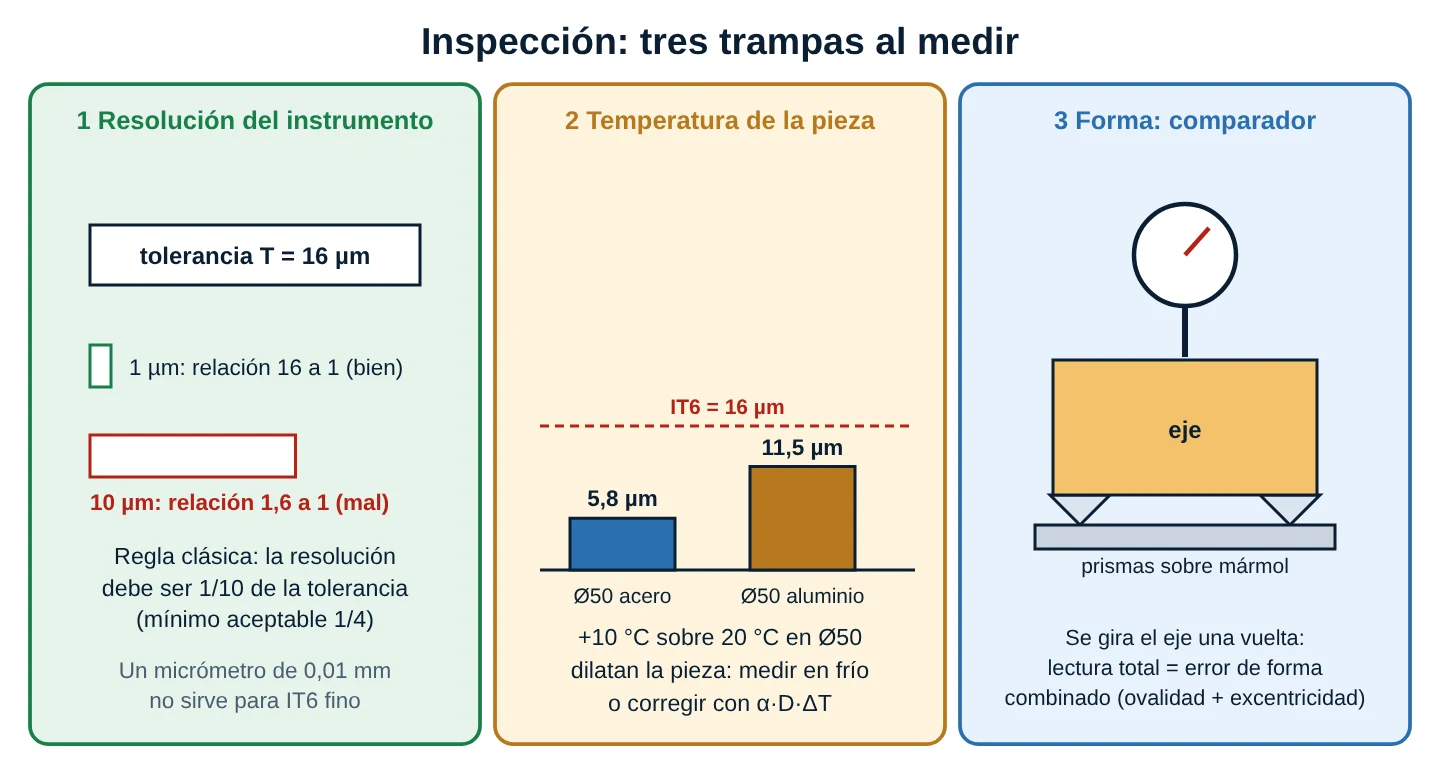
- Resolución del instrumento: la regla clásica pide que el instrumento aprecie 1/10 de la tolerancia (mínimo aceptable 1/4). Con una tolerancia de 16 µm (IT6 en Ø40) hace falta aprecio de 1,6 µm o mejor; un micrómetro de 0,01 mm (10 µm) no basta.
- Temperatura: la dilatación es ΔD = α · D · ΔT. En acero (α ≈ 11,5 µm/m·°C) una pieza de Ø50 a 10 °C sobre 20 °C mide 5,8 µm más; en aluminio, 11,5 µm. Una pieza recién rectificada se mide después de estabilizar la temperatura, o se corrige la lectura.
- Forma: el comparador sobre prismas da una lectura total (máximo menos mínimo) que combina ovalidad y excentricidad. Un cono se detecta con dos lecturas separadas en el eje; si la diferencia es grande, la causa suele ser la alineación entre centros o la mesa giratoria.
Corrección técnica 5 (sección 5): el título «Forma y rectitud» no coincide con el texto, que habla de «rectitud, circularidad y paralelismo»: son tres tolerancias geométricas distintas (rectitud, circularidad, paralelismo) y cada una se mide de modo diferente. En «Quemado y fisuras» la ficha dice «Evitar quemado superficial y fisuras», que es prevención, no inspección: no explica cómo se detectan (ataque con nital, partículas magnéticas, corrientes de Foucault). «Comprobar dimensiones con instrumentos adecuados» no dice que debe hacerse a temperatura estable con instrumentos de resolución un décimo de la tolerancia. Y «Acabado superficial: cumple requisitos visuales y funcionales» omite el valor numérico: el criterio es la Ra del plano, medida con rugosímetro.
6. Recomendación técnica
La ficha resume el método en una frase: preparación correcta, parámetros adecuados y verificación constante, con equipo de protección personal y área limpia y ordenada. Es una buena síntesis, y tiene un detalle más que conviene explicitar: la velocidad máxima de la muela la fija el fabricante de la muela, no el de la máquina; ambos datos deben coincidir.
Corrección técnica 6 (sección 6): «Respeta las recomendaciones del fabricante» se queda corto: las recomendaciones son de tres fabricantes distintos (máquina, muela y refrigerante) y se cruzan con el plano de la pieza. Y «mantén el área limpia y ordenada» debe incluir un punto concreto de rectificado: polvo y lodo de rectificado se retiran con aspiración o filtrado, no soplando con aire comprimido, porque se levantan partículas finas.
7. Procedimientos paso a paso
7.1 Rectificar una placa en la plana
- Limpia plato y pieza; pasa piedra de asentar a ambas.
- Coloca la pieza con apoyo completo y topes laterales; activa el plato y prueba empujándola a mano.
- Con el cabezal alto, arranca en vacío un minuto y abre el refrigerante.
- Diamanta si hace falta y ajusta carreras de la mesa con la muela fuera de la pieza.
- Baja el cabezal hasta rozar la pieza (chispa mínima o papel de seda) y pon el volante vertical a cero.
- Da pasadas de 0,02 mm en desbaste y 0,005 mm o menos en acabado, con paso lateral de la mitad del ancho de muela en desbaste y mucho menor en acabado.
- Da la vuelta a la pieza si debe quedar paralela; mide en varios puntos. Desmagnetiza al terminar.
7.2 Rectificar un eje entre centros
- Revisa los agujeros de centro y engrásalos; monta la pieza con el perro de arrastre.
- Ajusta la presión del contrapunto y comprueba que la pieza gira libre sin juego.
- Comprueba la excentricidad con comparador; puesta a cero de la mesa giratoria con eje de prueba.
- Fija las rpm de la pieza para tener una relación q = vs / vw dentro del rango del fabricante.
- Con refrigerante abierto, acerca la muela con el volante transversal hasta tocar.
- Rectifica con avance de 1/2 del ancho de la muela por vuelta en desbaste y 1/4 o menos en acabado; deja 0,02 mm para acabar.
- Espera a que la pieza esté a temperatura estable, mide en varias secciones y registra.
7.3 Primera pieza de un lote
- Antes de lotear, rectifica una pieza de prueba y mide diámetro, forma y rugosidad.
- Compara contra el plano y corrige el cero o los topes.
- Registra la muela, las rpm, el avance y la profundidad que dieron un resultado correcto.
- Repite la medición cada cierto número de piezas, pues la muela se desgasta.
8. Parámetros y cálculos
8.1 Plana: tiempo de rectificado
El tiempo se obtiene contando cuántas carreras hay. Ejemplo: placa de 200 × 100 mm, sobremedida total de 0,20 mm, profundidad de pasada de 0,02 mm, paso lateral de 10 mm y velocidad de mesa de 15 m/min (250 mm/s), con 20 mm de sobrecarrera por lado. Los niveles de profundidad son 0,20 ÷ 0,02 = 10. Las tiradas por nivel son 100 ÷ 10 = 10. Cada tirada recorre 200 + 2 · 20 = 240 mm y dura 240 ÷ 250 = 0,96 s. El total es 10 × 10 × 0,96 = 96 s, más tiempos de inversión.
8.2 Fuerza de corte y sujeción
Q = ae · b · vw (mm³/s), P = u · Q (W) y Ft = P / vs (N). Para acero con u ≈ 45 J/mm³, ae = 0,02 mm, ancho de pasada 10 mm, vw = 15 m/min (250 mm/s) y vs = 30 m/s: Q = 50 mm³/s, P = 2 250 W y Ft = 75 N. Un bloque de 100 × 100 × 20 mm con 90 % de contacto resiste unos 1 350 N con μ = 0,15, es decir, un coeficiente de seguridad de 18. Una pieza de 25 × 25 × 4 mm con las mismas condiciones solo resiste unos 34 N: se desplaza.
8.3 Cilíndrica: velocidad, relación y avance
- Velocidad de la pieza: vw = π · Dw · n / 1000 (m/min).
- Relación de velocidades: q = vs (m/min) / vw (m/min) = vs · 60 / vw. Valores orientativos de 60 a 150.
- Avance de la mesa: vf = f · bs · n (mm/min), con f entre 1/4 y 3/4 del ancho de la muela por vuelta según desbaste o acabado.
- Tiempo por carrera: L / vf. Pasadas: (sobremedida en diámetro ÷ 2) ÷ ae.
Ejemplo: Ø60 a 150 rpm da vw = π · 60 · 150 / 1000 = 28,3 m/min. Con la muela a 33 m/s (1 980 m/min), q = 70. Con bs = 40 mm y f = 1/2, vf = 3 000 mm/min.
9. Casos reales de planta
Caso 1: la pieza que salió volando
Un operario rectificaba una pieza de acero de 25 × 25 × 4 mm en el centro del plato con las mismas condiciones que un bloque grueso. En la segunda pasada la pieza se desplazó y la muela la lanzó contra el resguardo. La pieza era pequeña y delgada y la fuerza de sujeción resultó menor que la de corte. Se corrigió con topes de acero, menor profundidad y velocidad de mesa más baja, y se cambió el procedimiento: calcular el coeficiente de seguridad para piezas de menos de 10 mm de espesor.Caso 2: ejes cónicos de 8 micras
Una serie de ejes entre centros salía con 8 µm de conicidad en 150 mm. La causa estaba en la mesa giratoria, que se había movido al cambiar de trabajo y no se reajustó a cero con eje de prueba. Se estableció un paso obligatorio en la hoja de preparación: verificar cero de la mesa con un eje de comprobación antes de cada serie.Caso 3: la pieza buena que sale mala del almacén
Un lote de ejes Ø40 h6 se medía inmediatamente al salir de la máquina y todos entraban en tolerancia. En el control de calidad, a 20 °C, tres de cada diez salían 6 µm cortos. Las piezas estaban unos 14 °C por encima de la temperatura del laboratorio al medirlas en la máquina, y se dilataban 6 µm. Se agregó un tiempo de estabilización y la corrección α · D · ΔT.10. Errores comunes que conviene evitar
- Sujetar piezas delgadas o pequeñas solo con el plato y sin topes.
- No limpiar el plato: una sola viruta inclina la pieza.
- Pasar de «Verificar la máquina» directo a cortar, sin ensayo en vacío.
- Diamantar en seco o con el refrigerante cerrado.
- Olvidar el volante vertical y dar profundidad con el avance lateral.
- Dejar la mesa giratoria sin puesta a cero.
- Aceptar una pieza por una medida en caliente.
- Medir tolerancias finas con un instrumento de resolución insuficiente.
- No registrar muela ni parámetros.
Resumen rápido (cheat-sheet)
| Tema | Dato clave |
|---|---|
| Plana | Tres movimientos: vaivén de mesa, paso lateral y profundidad vertical |
| Cilíndrica | Pieza entre centros, mesa con carrera, muela con penetración |
| Plato magnético | F = p · A · f; fuerza resistente = μ · F; coeficiente de seguridad 3 o más |
| Plato de garras | 3 garras para piezas redondas; 4 independientes para formas irregulares |
| Secuencia | Verificar, seleccionar, montar, ensayar, refrigerante, diamantar, ajustar, primera pasada |
| Velocidad de la pieza | vw = π · Dw · n / 1000; q = vs · 60 / vw |
| Muela desgastada | n = v · 60 000 / (π · D); nunca por encima de la velocidad marcada |
| Instrumento | Resolución de 1/10 de la tolerancia |
| Dilatación | ΔD = α · D · ΔT; acero 11,5 µm/m·°C |
| Quemado y fisuras | Detectar con nital, partículas magnéticas o corrientes de Foucault |
Glosario breve
- Sobrecarrera: recorrido adicional de la mesa para que la muela salga completamente de la pieza.
- Perro de arrastre: pieza que transmite el giro del cabezal a la pieza entre centros.
- Luneta: apoyo auxiliar que sostiene piezas esbeltas durante el rectificado.
- Nital: solución de ácido nítrico en alcohol que revela las zonas quemadas de una superficie rectificada.
- Relación de velocidades (q): cociente entre la velocidad de la muela y la de la pieza.
Normas y datos a validar
- La fuerza nominal de 100 N/cm² para platos de tierras raras proviene de un catálogo comercial (Magnetic Products Inc., plato de tierras raras); la fuerza real depende del plato, del material, del espesor y del acabado. El factor de espesor (espesor ÷ 10 mm), los factores de material y el coeficiente de fricción de 0,15 son valores didácticos: validar con el catálogo del plato.
- Los valores de la sección 1.2 (velocidades de mesa de 50 a 100 pies/min, pasos de 1/2 a 1/3 del ancho en desbaste y 1/8 a 1/12 en acabado, profundidad de 0,025 mm) y los de penetración por vuelta en cilíndrico (0,005 mm y 0,00125 mm para acero templado) provienen de la tabla de avances y velocidades de Abrasive Engineering Society; son valores típicos, no sustituyen la recomendación del fabricante de la muela.
- La banda de q de 60 a 150 y la relación de avance de 1/4 a 3/4 del ancho en cilíndrico son orientativas, obtenidas de la práctica general de rectificado; validar con el fabricante.
- El coeficiente α del acero (11,5 µm/m·°C), del aluminio (23) y del inoxidable austenítico (17) son valores de tablas comunes. La regla 1/10 de la tolerancia y el mínimo 1/4 se citan en la práctica general de metrología.
- La tolerancia IT6 de 16 µm para diámetros de 30 a 50 mm y de 13 µm para 18 a 30 mm se toma de la tabla normalizada ISO 286; validar con el plano.
- Las normas de seguridad de muelas y máquinas (ANSI B7.1, OSHA 29 CFR 1910.215, familia EN 13236) y los procedimientos de cada planta se validan con el responsable de seguridad; no se transcriben aquí.
- Los casos son supuestos didácticos. El número impreso al pie de la ficha (94) es el de la página del libro; en la serie del blog es la hoja 44.
11. Taller de rectificadoras
El taller tiene cuatro mesas. En Sujeción introduces las medidas de la pieza, el material y las condiciones de corte y obtienes la fuerza de retención del plato, la fuerza de corte y el coeficiente de seguridad. En Cilíndrica calculas la velocidad de la pieza, la relación de velocidades, el avance y el tiempo. En Muela y rpm ves cómo cae la velocidad de corte al desgastarse la muela y cuántas rpm hacen falta para recuperarla. En Inspección comparas la tolerancia con la resolución del instrumento y corriges la lectura por temperatura.
Pruebas sugeridas:
- En la primera mesa pulsa Pieza grande 100×100×20 (coeficiente de seguridad 18) y luego Pieza pequeña 25×25×4 (menos de 1): aparece la advertencia. Prueba Pieza pequeña, pasada suave y Inoxidable austenítico, donde el plato no sujeta.
- En la segunda mesa compara Desbaste Ø60 con Acabado Ø60 y con Pieza demasiado rápida (q bajo).
- En la tercera mesa pulsa Muela nueva Ø400 y luego Muela desgastada Ø300: la velocidad baja a 75 %. Prueba Ø350 a 1 800 rpm.
- En la cuarta mesa compara Ø40 h6, medida caliente con Parece bien en caliente, sale corta y con Micrómetro de 10 µm.
Qué hace el modelo: la primera mesa calcula A = largo · ancho, F = p · A · f_material · f_espesor · f_contacto, la fuerza resistente μ · F, Q = ae · b · vw, P = u · Q, Ft = P / vs y el coeficiente de seguridad. La segunda calcula vw = π · Dw · n / 1000, q = vs · 60 / vw, vf = f · bs · n, el tiempo por carrera y las pasadas. La tercera calcula v = π · D · n / 60 000, las rpm para una velocidad dada, las rpm máximas y los diamantados restantes. La cuarta calcula T, la relación T / resolución, ΔD = α · D · ΔT y el diámetro corregido a 20 °C. Son modelos simplificados con fines didácticos; no sustituyen los datos del fabricante.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
Área: 80 · 60 = 4 800 mm² = 48 cm². Con 15 mm de espesor el factor de espesor es 1.
Fuerza normal: 100 · 48 · 0,85 = 4 080 N. Resistente: 0,15 · 4 080 = 612 N.
Corte: vw = 18 m/min = 300 mm/s; Q = 0,02 · 8 · 300 = 48 mm³/s; P = 45 · 48 = 2 160 W; Ft = 2 160 ÷ 30 = 72 N.
Coeficiente de seguridad: 612 ÷ 72 = 8,5. Es mayor que 3: la sujeción es segura.
Solución:
Área: 6,25 cm². Factor de espesor: 4 ÷ 10 = 0,4.
Fuerza normal: 100 · 6,25 · 0,4 · 0,9 = 225 N; resistente = 0,15 · 225 = 33,75 N.
Coeficiente de seguridad: 33,75 ÷ 72 = 0,47, menor que 1: la pieza se desplaza.
Corrección: con ae = 0,005 mm y vw = 9 m/min (150 mm/s) y el mismo ancho de 8 mm: Q = 0,005 · 8 · 150 = 6 mm³/s; P = 270 W; Ft = 9 N. Coeficiente = 33,75 ÷ 9 = 3,75. Aun así conviene poner topes de acero junto a la pieza.
Solución:
vw: π · 60 · 150 / 1 000 = 28,3 m/min.
q: 33 m/s = 1 980 m/min; q = 1 980 ÷ 28,3 = 70 (dentro de 60 a 150).
Avance: vf = 0,5 · 40 · 150 = 3 000 mm/min.
Tiempo por carrera: 200 ÷ 3 000 = 0,0667 min = 4 s.
Pasadas: radial = 0,30 ÷ 2 = 0,15 mm; 0,15 ÷ 0,01 = 15 pasadas.
Total: 15 · 4 = 60 s.
Solución:
Nueva: v = π · 400 · 1 600 / 60 000 = 33,5 m/s. Actual: π · 300 · 1 600 / 60 000 = 25,1 m/s, es decir 75 %.
rpm para recuperar: 33,5 · 60 000 / (π · 300) = 2 133 rpm.
rpm máximas a Ø300: 35 · 60 000 / (π · 300) = 2 228 rpm. Como 2 133 < 2 228, se puede, con 96 % del máximo.
Diamantados: radio disponible = (300 − 250) ÷ 2 = 25 mm; 25 ÷ 0,04 = 625 diamantados.
Solución:
Tolerancia: T = (40,000 − 39,984) = 0,016 mm = 16 µm. Relación: 16 ÷ 1 = 16 a 1, mejor que 10 a 1: el instrumento sirve.
Pieza A: ΔD = 11,5 · 10⁻⁶ · 39,996 · 12 = 0,00552 mm = 5,5 µm; D20 = 39,996 − 0,0055 = 39,9905 mm. Está dentro (límite inferior 39,984, margen 6,5 µm). Aceptada.
Pieza B: ΔD = 11,5 · 10⁻⁶ · 39,988 · 14 = 0,00644 mm = 6,4 µm; D20 = 39,988 − 0,0064 = 39,9816 mm. Queda por debajo de 39,984 en 2,4 µm: fuera de tolerancia, aunque en caliente parecía dentro. La pieza se rechaza o se rectifica de nuevo a mayor diámetro, según el caso.