¡Bienvenidos nuevamente al blog de Welectronic! Un engranaje sano es silencioso, eficiente y confiable. Cuando empieza a fallar, casi siempre avisa antes: ruido, vibración, temperatura y partículas en el aceite. En la publicación anterior vimos la geometría de los engranajes; ahora veremos cómo falla un diente, cómo reconocer cada falla en el flanco, qué te dice la huella de contacto y qué hacer. Al final tienes una herramienta de diagnóstico interactiva y un reto para entrenar el ojo.
1. Tipos de fallas más comunes
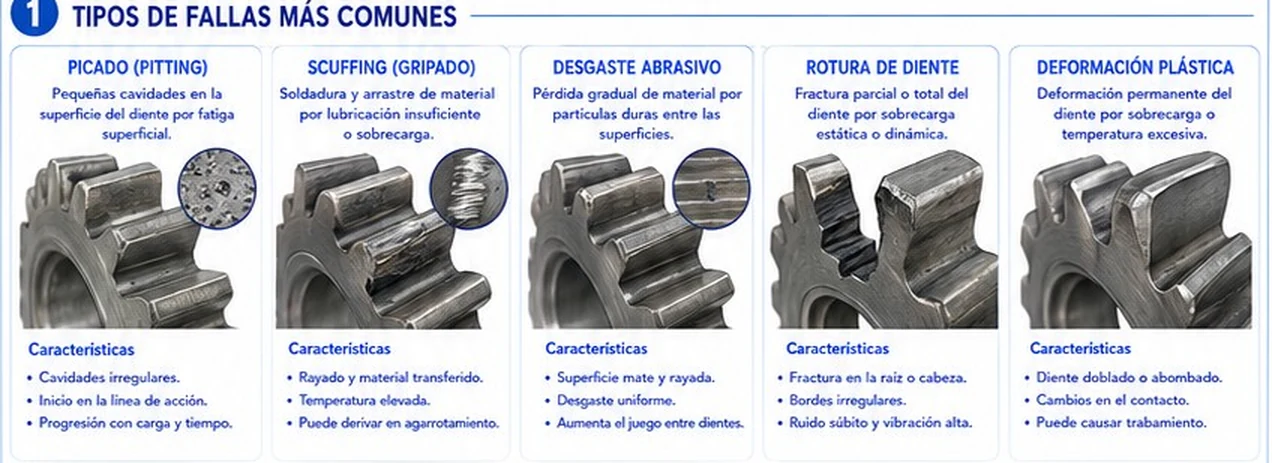
La literatura técnica (normas ISO 10825 y AGMA 1010) agrupa los daños en desgaste, fatiga superficial, flujo plástico y rotura. Las cinco de la ficha son las que más verás en planta:
- Picado (pitting): pequeñas cavidades irregulares por fatiga superficial. El esfuerzo de contacto se repite millones de veces, se forma una microgrieta bajo la superficie y se desprende una escama. Progresa con la carga y el tiempo. Cuando las cavidades se unen y se desprenden placas grandes se llama descascarado (spalling). Un picado inicial y localizado a veces se detiene solo; el progresivo no.
- Scuffing (gripado): soldadura y arrastre de material cuando la película de aceite se rompe por lubricación insuficiente o sobrecarga. Deja rayado y material transferido, con temperatura elevada. Puede derivar en agarrotamiento.
- Desgaste abrasivo: pérdida gradual de material por partículas duras entre las superficies. Deja la superficie mate y rayada, el desgaste es uniforme y aumenta el juego entre dientes.
- Rotura de diente: fractura parcial o total por sobrecarga estática o dinámica. En la práctica hay dos orígenes: la sobrecarga o impacto (fractura súbita) y la fatiga por flexión, donde una grieta nace en el pie del diente y crece hasta que el resto no aguanta. Termina con ruido súbito y vibración alta.
- Deformación plástica: deformación permanente por sobrecarga o temperatura excesiva. Cambia el contacto, deja el diente doblado o abombado, con crestas y rebabas, y puede causar trabamiento.
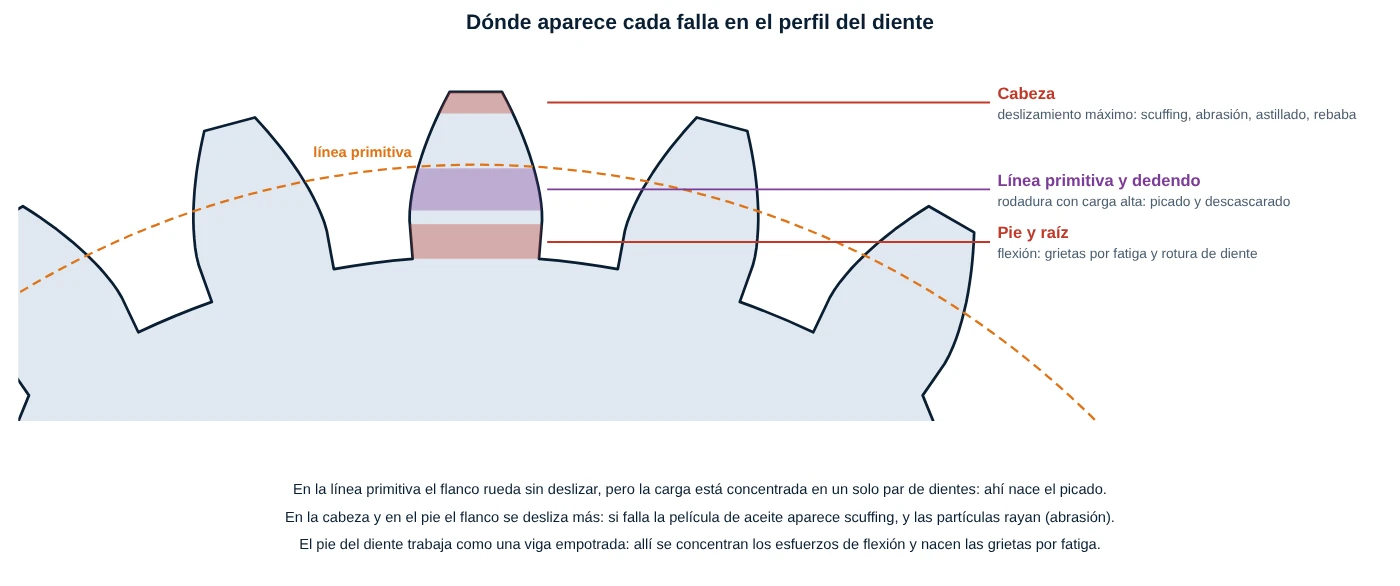
Entender dónde aparece cada daño ayuda a identificar la causa: en la línea primitiva el flanco rueda casi sin deslizar pero soporta la mayor presión (de ahí el picado); en la cabeza y el pie hay más deslizamiento (scuffing y abrasión); y el pie trabaja como una viga empotrada (grietas por flexión).
2. Patrones de contacto (huella)
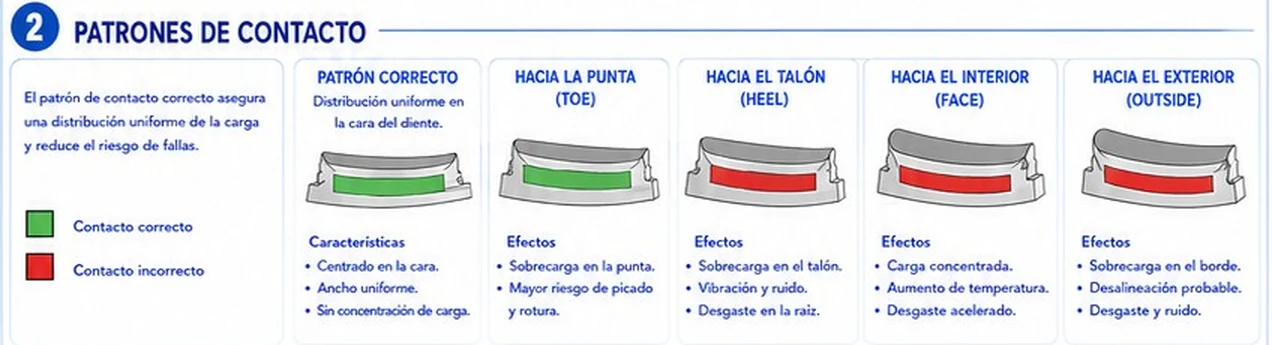
La huella de contacto es la marca que deja un diente sobre su conjugado. Un patrón correcto está centrado en la cara, con ancho uniforme y sin concentración de carga. Cuanto más se corre hacia un extremo, más se carga ese extremo y antes aparecen picado, desgaste y rotura.
Cómo se verifica: se pinta una capa fina de pasta de marcar (azul de Prusia o similar) sobre algunos dientes del piñón, se gira el conjunto con una carga ligera en ambos sentidos y se lee la huella que queda en el conjugado. Se repite con la carga de trabajo. Como guía, en engranajes cilíndricos se busca cubrir la mayor parte del ancho de cara (cerca del 80 % o más).
| Huella | Qué indica | Corrección |
|---|---|---|
| Correcta (centrada) | Montaje y alineación bien | Registrar como referencia |
| Hacia la punta (toe) | Sobrecarga en la punta; ejes no paralelos o eje flexionado; posición axial incorrecta (cónicos) | Realinear; en cónicos ajustar con calzas |
| Hacia el talón (heel) | Sobrecarga en el talón; vibración y ruido | Realinear; revisar cojinetes y apoyos |
| Hacia el pie (interior) | Distancia entre centros corta; desgaste en la raíz | Verificar distancia entre centros y juego |
| Hacia la cabeza (exterior) | Distancia entre centros larga; sobrecarga en el borde | Verificar distancia entre centros y desgaste |
3. Causas principales, prevención e indicadores
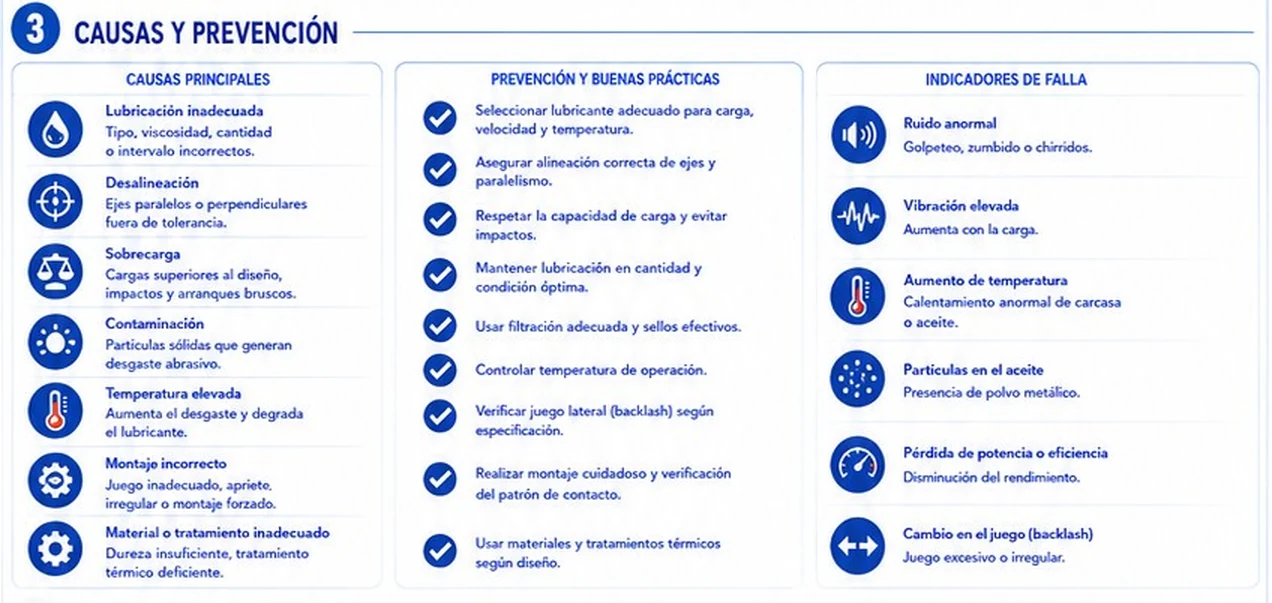
- Causas: lubricación inadecuada (tipo, viscosidad, cantidad o intervalo), desalineación, sobrecarga, contaminación, temperatura elevada, montaje incorrecto y material o tratamiento inadecuado.
- Prevención: lubricante adecuado para carga, velocidad y temperatura; alineación correcta; respetar la capacidad de carga; filtración y sellos efectivos; controlar la temperatura; verificar el juego (backlash); montar con cuidado y verificar la huella; usar materiales y tratamientos según diseño.
- Indicadores: ruido anormal, vibración elevada, aumento de temperatura, partículas metálicas en el aceite, pérdida de potencia o eficiencia y cambio en el juego.
Cómo leer la vibración de un engranaje
La señal típica de un par de engranajes es la frecuencia de engrane (GMF): el número de dientes que pasan por segundo.
(z = dientes del engranaje, n = rpm de su eje)
Las dos ruedas del par dan la misma GMF (z1·n1 = z2·n2). Un diente picado, roto o desalineado aparece como bandas laterales alrededor de la GMF, separadas por la frecuencia de giro del engranaje dañado. Un diente roto además produce un impacto una vez por vuelta de su eje. Por eso, cuando el espectro muestra bandas laterales crecientes, sabes cuál engranaje revisar.
Dato práctico: combina la vibración con el análisis de aceite. Hierro y otras partículas crecientes confirman desgaste; partículas brillantes y grandes apuntan a fatiga; agua o silicio (polvo) apuntan a contaminación. Compara siempre con la tendencia anterior del mismo equipo.
4. Análisis visual de fallas: qué revisar y qué hacer
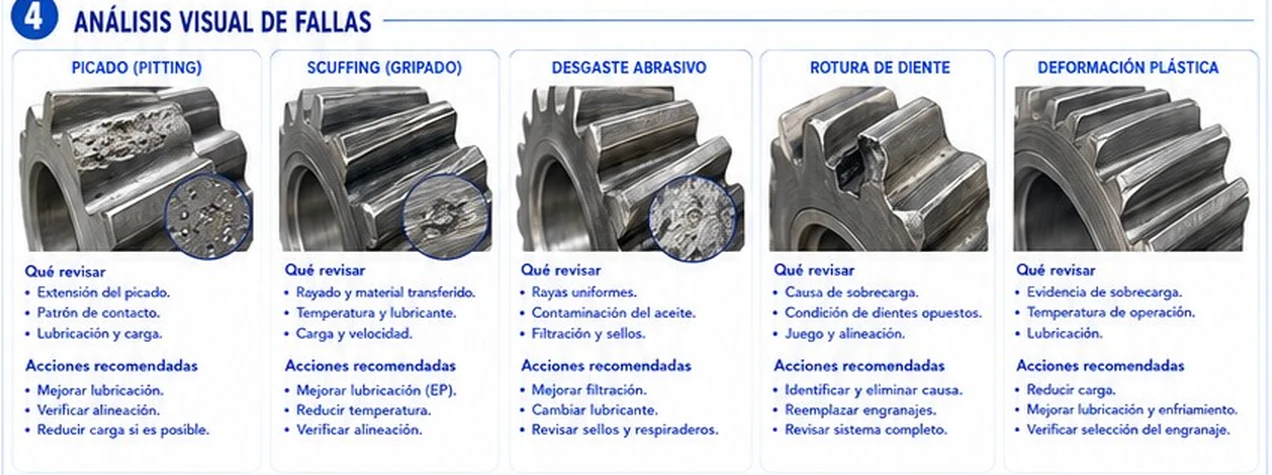
- Picado: revisa la extensión del picado, el patrón de contacto, la lubricación y la carga. Acciones: mejorar lubricación, verificar alineación y reducir carga si es posible.
- Scuffing: revisa el rayado y material transferido, la temperatura y el lubricante, la carga y la velocidad. Acciones: mejorar la lubricación (aditivos EP), reducir temperatura y verificar alineación.
- Desgaste abrasivo: revisa rayas uniformes, contaminación del aceite, filtración y sellos. Acciones: mejorar filtración, cambiar lubricante y revisar sellos y respiraderos.
- Rotura de diente: revisa la causa de sobrecarga, la condición de los dientes opuestos, el juego y la alineación. Acciones: identificar y eliminar la causa, reemplazar engranajes y revisar todo el sistema.
- Deformación plástica: revisa la evidencia de sobrecarga, la temperatura de operación y la lubricación. Acciones: reducir carga, mejorar lubricación y enfriamiento, verificar la selección del engranaje.
5. Selección rápida: síntoma, falla probable y acción
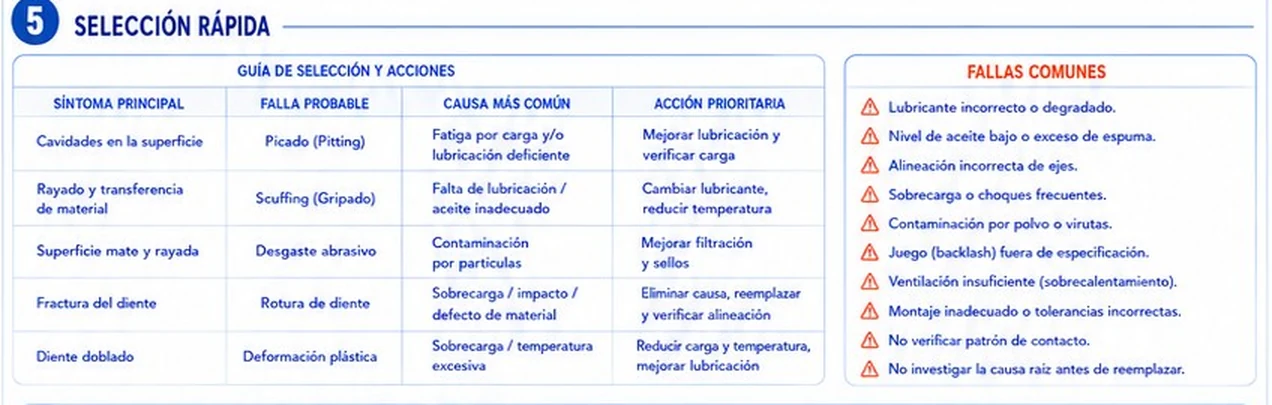
| Síntoma principal | Falla probable | Causa más común | Acción prioritaria |
|---|---|---|---|
| Cavidades en la superficie | Picado | Fatiga por carga y/o lubricación deficiente | Mejorar lubricación y verificar carga |
| Rayado y transferencia de material | Scuffing | Falta de lubricación / aceite inadecuado | Cambiar lubricante, reducir temperatura |
| Superficie mate y rayada | Desgaste abrasivo | Contaminación por partículas | Mejorar filtración y sellos |
| Fractura del diente | Rotura de diente | Sobrecarga / impacto / defecto de material | Eliminar la causa, reemplazar y verificar alineación |
| Diente doblado | Deformación plástica | Sobrecarga / temperatura excesiva | Reducir carga y temperatura, mejorar lubricación |
No reemplaces sin investigar: la ficha lo marca como error común. Cambiar el engranaje sin encontrar la causa raíz (lubricación, alineación, sobrecarga o contaminación) garantiza que el repuesto falle igual.
Correcciones y aclaraciones a la ficha:
- Huella "hacia la punta": en el dibujo se muestra en verde (correcta) pero el texto habla de sobrecarga en la punta. Es una contradicción: una huella corrida hacia un extremo es incorrecta, aunque en engranajes cónicos una huella algo corrida hacia la punta sin carga puede ser normal porque bajo carga migra al centro.
- "Interior (face)" y "exterior (outside)": no son términos normalizados. Aquí los interpretamos como contacto hacia el pie (flanco) y hacia la cabeza (cara) del diente. Punta (toe) y talón (heel) son los extremos del ancho de cara en cónicos, y se usan por analogía en cilíndricos.
- Picado "inicio en la línea de acción": el picado nace cerca de la línea primitiva, normalmente en el dedendo, donde coinciden alta presión y rodadura casi pura.
- Rotura: la ficha menciona sobrecarga y defecto de material, pero la causa más frecuente en servicio es la fatiga por flexión: la grieta nace en el pie del diente y crece hasta la fractura.
- Deformación plástica: la ficha mezcla el flujo plástico de la superficie (rebabas, crestas, ondulaciones) con el diente doblado por sobrecarga. Son dos modos distintos, con la misma lógica de prevención.
- Faltan fallas frecuentes: micropicado (superficie gris mate), descascarado y fisuras por tratamiento térmico. Si ves cualquiera de ellas, trátalas como picado progresivo o rotura según su extensión.
6. Herramienta: diagnostica la falla y juega el reto
Con esta herramienta puedes recorrer todas las combinaciones de la ficha:
- En Diagnóstico elige el tipo de falla (picado, scuffing, abrasivo, rotura, deformación plástica) y el patrón de contacto (correcto, punta, talón, pie o cabeza). Se dibuja el flanco del diente con la huella (verde si es correcta, roja si no) y las marcas de la falla; ajusta la severidad para ver cómo evoluciona. A la derecha aparecen las causas probables, las acciones y una lectura combinada de ambas.
- En Reto: ¿qué falla es? la herramienta dibuja una falla al azar. Elige entre cinco opciones: 10 puntos por acierto (6 si usaste la pista) y 2 extra desde la tercera seguida. Son 10 rondas.
7. Recomendación técnica
La mayoría de las fallas se pueden evitar con lubricación adecuada, alineación correcta y mantenimiento preventivo. Monitorea las condiciones de operación y actúa ante los primeros signos de falla. Si necesitas repasar lubricación, consulta lubricación industrial; para la alineación de los ejes, alineación de ejes; y para un repaso de daños en rodamientos de la misma caja, fallas comunes en rodamientos.
✅ 5 Problemas Resueltos
Solución:
f eje = n / 60 = 1480 / 60 = 24,667 Hz
GMF = z · f eje = 32 × 24,667 = 789,3 Hz
Solución:
n2 = 1480 × 20 / 50 = 592 rpm → f2 = 592 / 60 = 9,867 Hz
GMF = 20 × 1480 / 60 = 493,3 Hz (con la rueda: 50 × 592 / 60 = igual)
Bandas laterales: GMF ± f2 = 483,5 Hz y 503,2 Hz
Solución:
jn = jt · cos α = 0,30 × 0,9397 = 0,282 mm (antes: 0,12 × 0,9397 = 0,113 mm)
Aumento = (0,30 / 0,12 − 1) × 100 = 150 %
Solución:
Área del flanco = 40 × 9 = 360 mm²
Porcentaje = 12 / 360 × 100 = 3,3 %
Es un picado inicial y localizado: fotografía, marca la zona y compara en la próxima inspección; si crece, se trata como picado progresivo.
Solución:
28 / 40 = 70 %. Está por debajo de la guía del 80 % (32 mm).
Acción: revisar paralelismo y alineación de los ejes, juego de cojinetes y apoyos; corregir y volver a marcar. No pongas el equipo en carga plena con una huella así.