¡Bienvenidos nuevamente al blog de Welectronic! Llegamos a la hoja 50, la última de la serie (la ficha impresa lleva el número 100 en el pie), y es la que une todo lo anterior: el diagnóstico integral. Cuando una máquina «suena raro», «se calienta» o «no rinde», nadie te dice qué pieza falló; hay que llegar a la causa con método. La ficha propone cinco pasos: definir el síntoma, inspeccionar con seguridad, medir y comparar, corregir la causa y validar y documentar. Yo la amplío con una tabla síntoma → causas → verificación, tres casos reales de planta (bomba ruidosa, reductor caliente, compresor que no llega a presión), problemas resueltos con números, una corrección importante al póster sobre el valor de vibración de 4,28 mm/s, una consola de diagnóstico interactiva y, al final, un cierre con el mapa de todo el curso.
Qué vas a aprender
- Cómo definir un síntoma de forma que se pueda investigar: qué, dónde, cuándo y en qué condiciones.
- Cómo inspeccionar con seguridad y por qué se mide en marcha antes de bloquear la energía.
- Cómo medir y comparar con límites, tendencias y valores anteriores, y por qué cruzar evidencias exige más de una técnica.
- Por qué la vibración de 4,28 mm/s del póster no es «buena» ni «mala» sin conocer la clase de máquina.
- Cómo corregir la causa (no el síntoma), cuidar la compatibilidad de repuestos y planificar la intervención.
- Cómo validar con pruebas controladas, documentar y mantener el historial del equipo.
- Cómo repasar todas las áreas del curso y saber a qué publicación volver según el síntoma.
Mapa visual del tema
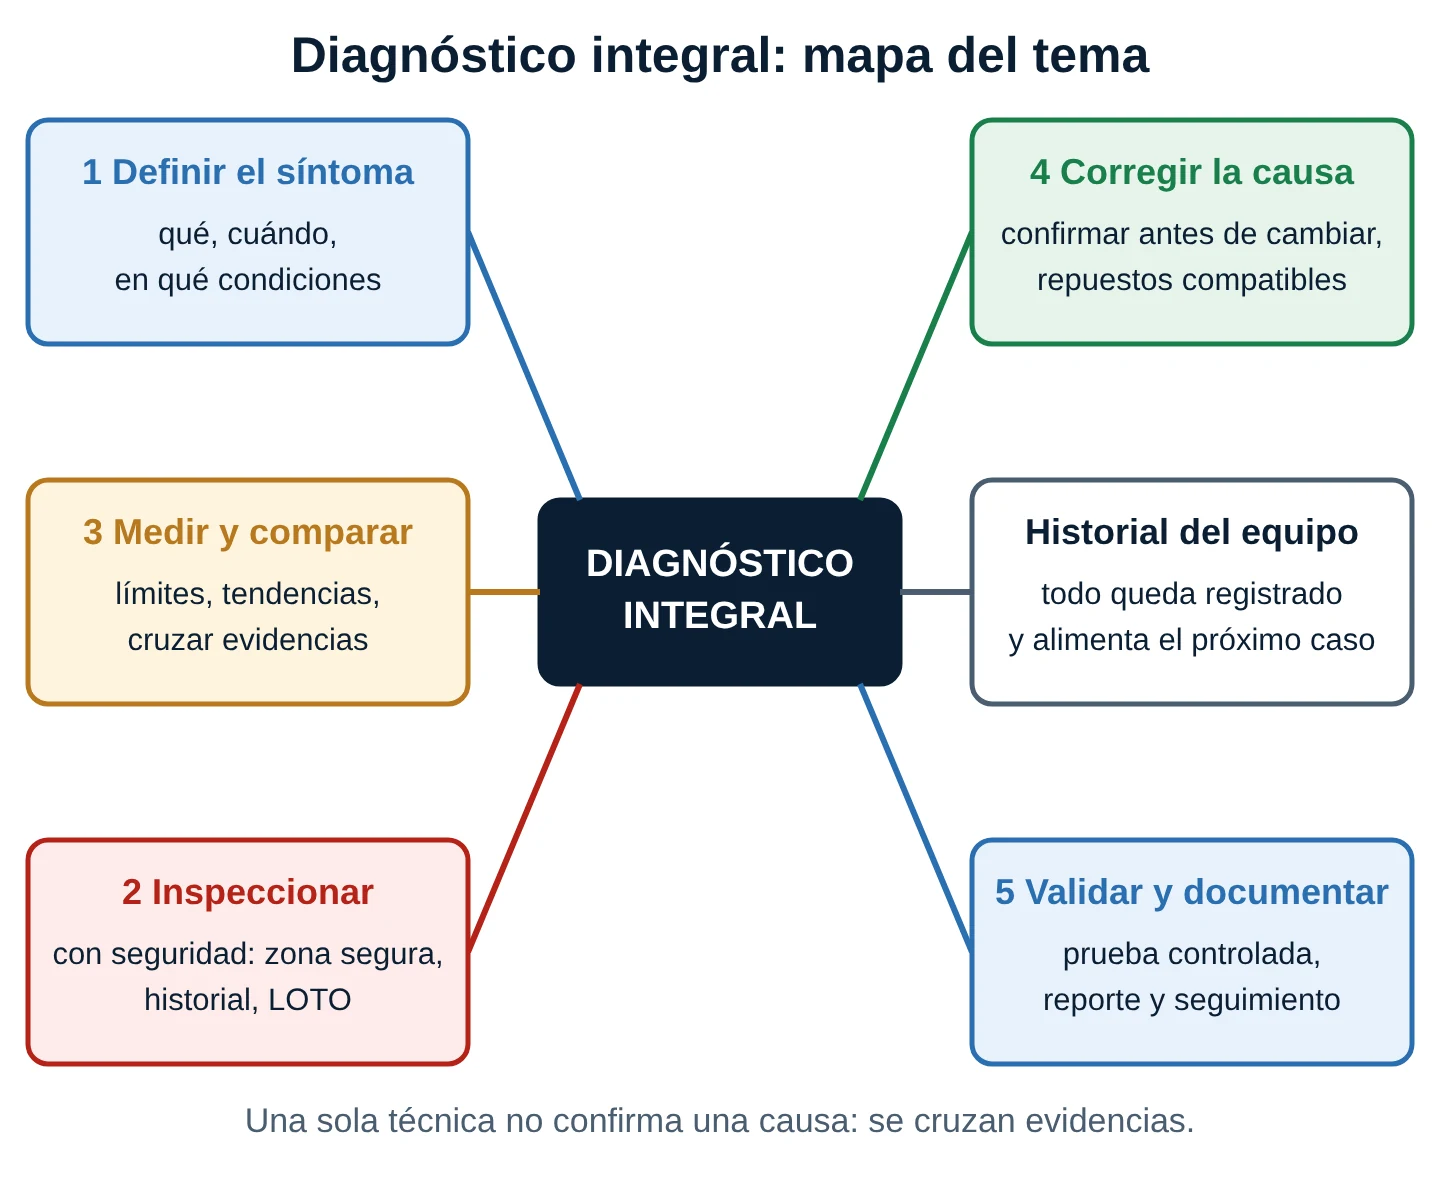
El diagnóstico es el proceso de pasar de lo que se percibe (síntoma) a lo que lo produce (causa raíz) usando evidencia. No es adivinar la pieza más probable: es reducir la incertidumbre con cada medición hasta que la causa esté confirmada. Un buen diagnóstico es barato comparado con una reparación equivocada: abrir una bomba, cambiar un rodamiento y descubrir que el problema era un filtro de succión tapado cuesta horas de parada y repuestos.
Cinco ideas para empezar
- Un síntoma no es una causa. «Ruido» es lo que oyes; cavitación, desalineación o rodamiento son posibles causas.
- Mide antes de intervenir. Muchas mediciones requieren el equipo en marcha; después se aísla la energía para reparar.
- Un número solo no diagnostica. Se compara con un límite, con la tendencia y con otras técnicas.
- Corrige la causa, no el síntoma. Cambiar un rodamiento sin corregir la desalineación que lo mató repite la falla.
- Lo que no se registra no existe. El historial es la memoria del equipo y acorta el próximo diagnóstico.
1. Definir el síntoma
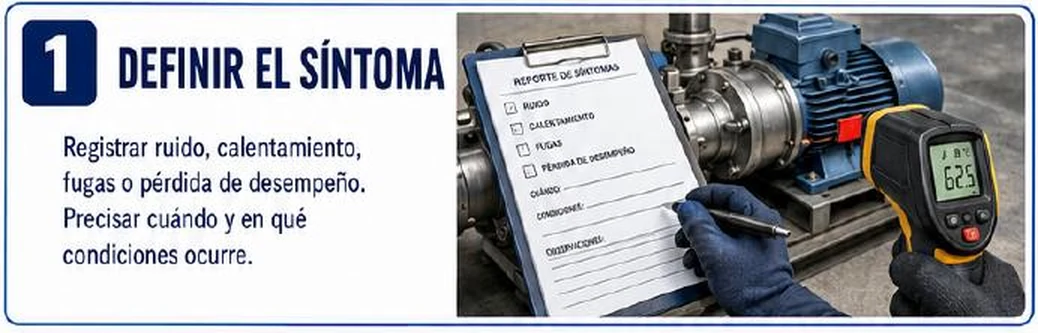
La ficha pide registrar ruido, calentamiento, fugas o pérdida de desempeño y precisar cuándo y en qué condiciones ocurre. Es el paso más barato y el que más se salta. Una buena definición responde estas preguntas:
| Pregunta | Ejemplo bien definido | Por qué ayuda |
|---|---|---|
| ¿Qué se percibe? | «Ruido como grava en la bomba P-12» | El tipo de ruido orienta (grava = cavitación; zumbido = rodamiento o eléctrico) |
| ¿Dónde? | Lado de succión, cerca del acople | Localiza el componente sospechoso |
| ¿Cuándo? | Desde hace 3 días; peor por la tarde | Separa fallas súbitas de degradación lenta y de efectos del ambiente |
| ¿En qué condiciones? | Con la válvula muy abierta y el tanque bajo | Relaciona el síntoma con carga, caudal, nivel o temperatura |
| ¿Qué cambió? | Hace dos semanas se limpió el tanque | Muchas fallas siguen a una intervención reciente |
Corrección al póster (sección 1): el termómetro infrarrojo de la imagen muestra «62,5» sin unidad. Una temperatura sin unidad, sin punto de medición y sin la temperatura ambiente no sirve como registro: hay que anotar, por ejemplo, «62,5 °C en la carcasa del cojinete lado acople, ambiente 30 °C, equipo a plena carga». Además, la emisividad de la superficie (metal brillante o pintura) cambia la lectura infrarroja.
2. Inspeccionar con seguridad
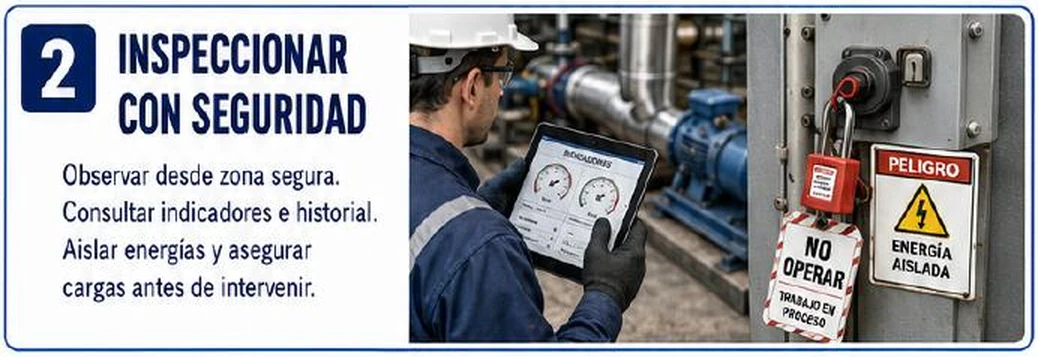
La ficha da tres acciones: observar desde zona segura, consultar indicadores e historial y aislar energías y asegurar cargas antes de intervenir. Un detalle de método: medir vibración, temperatura o corriente exige el equipo en marcha, así que lo normal es medir primero, desde zona segura y con guardas puestas, y recién después aplicar el bloqueo de energías (LOTO) para abrir o reparar. La energía peligrosa no es solo eléctrica: también hay energía neumática, hidráulica, térmica, potencial (cargas suspendidas, resortes) y residual (acumuladores, condensadores, presión atrapada). El aislamiento se verifica con un intento de arranque y con un instrumento, no se da por hecho.
Para este tema la referencia habitual es la norma de control de energía peligrosa OSHA 29 CFR 1910.147 y, a nivel de diseño de máquinas, ISO 14118 (evitar el arranque inesperado); validar con la normativa peruana aplicable y con el procedimiento de la planta.
3. Medir y comparar
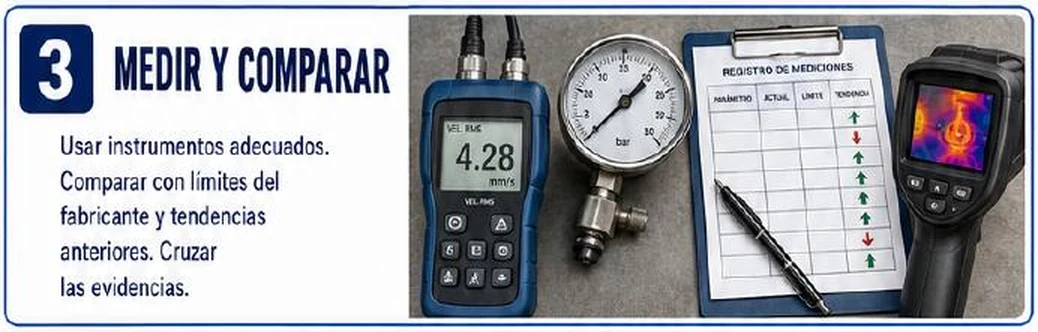
3.1 Instrumentos y qué responde cada técnica
| Técnica | Qué responde bien | Qué no puede decirte sola |
|---|---|---|
| Vibración (espectro) | Desbalance (1×), desalineación (2×), holgura (armónicos), rodamiento (alta frecuencia) | Cavitación y rodamiento dañado pueden parecerse; no ve la lubricación |
| Temperatura (infrarroja, termografía) | Fricción, falta de lubricación, mala disipación, conexiones | Un cojinete caliente no dice por qué: puede ser lubricación, carga o desalineación |
| Aceite / lubricante | Nivel, viscosidad, oxidación, partículas de desgaste, contaminación | No ve una desalineación que aún no desgastó |
| Corriente del motor | Carga real: más corriente por fricción o sobrecarga, menos por poco caudal | No localiza el componente que causa el cambio |
| Presión | Condición hidráulica o neumática: succión, descarga, caídas, fugas | No ve desgaste mecánico |
3.2 Comparar: límites, tendencia y línea base
Un valor se interpreta contra tres referencias: el límite (fabricante o norma), la línea base (cómo estaba cuando el equipo estaba sano) y la tendencia (cómo cambió en las últimas mediciones). Un cojinete a 70 °C puede ser normal en una máquina y alarmante en otra que siempre trabajó a 50 °C. En la planilla de la ficha («parámetro, actual, límite, tendencia») las flechas indican sube o baja, no si está bien o mal: depende del parámetro (una presión de succión que baja es mala; una temperatura que baja puede ser buena).
3.3 Cruzar evidencias
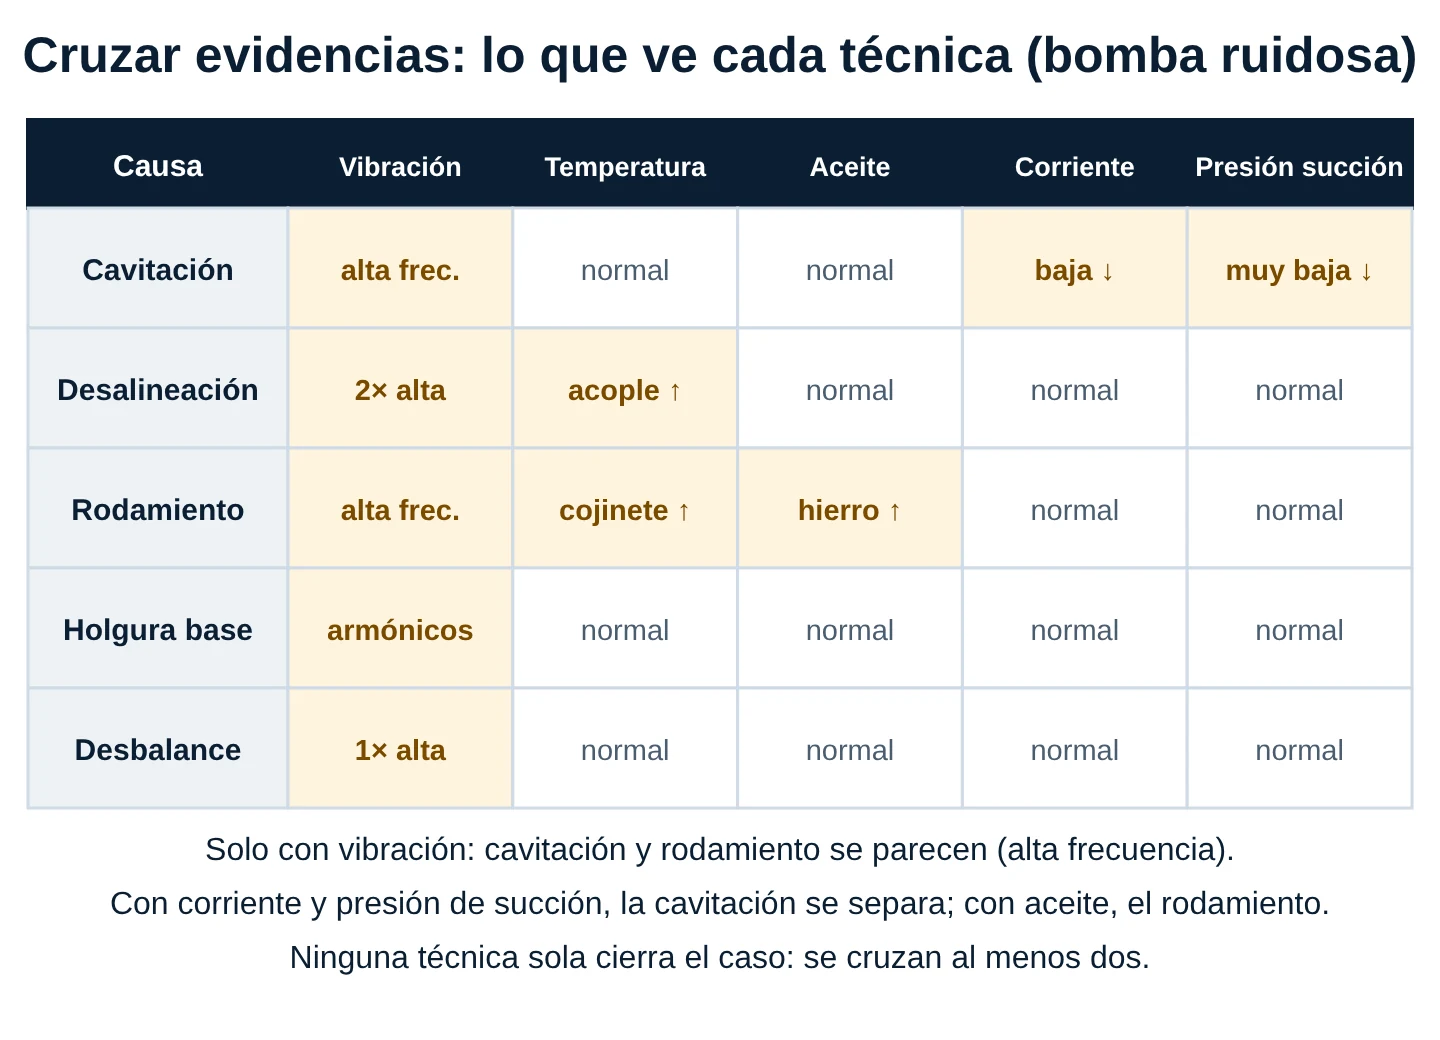
La tabla muestra la idea: en la columna de vibración, cavitación y rodamiento dañado se parecen (energía en alta frecuencia). Se separan al mirar otra técnica: la cavitación baja la corriente y deja la succión en depresión, el rodamiento sube el hierro en el aceite y calienta el cojinete. Cruzar evidencias no es repetir la misma medición ni sumar dos instrumentos que miden lo mismo: es combinar técnicas distintas cuyas respuestas difieren según la causa.
Corrección al póster (sección 3), punto 1: la ficha dice «cruzar las evidencias» sin decir cómo. Cruzar exige más de una técnica y que cada una aporte información que separe las hipótesis. Un vibrómetro y un acelerómetro de otra marca siguen siendo vibración: son la misma evidencia.
3.4 El 4,28 mm/s del póster
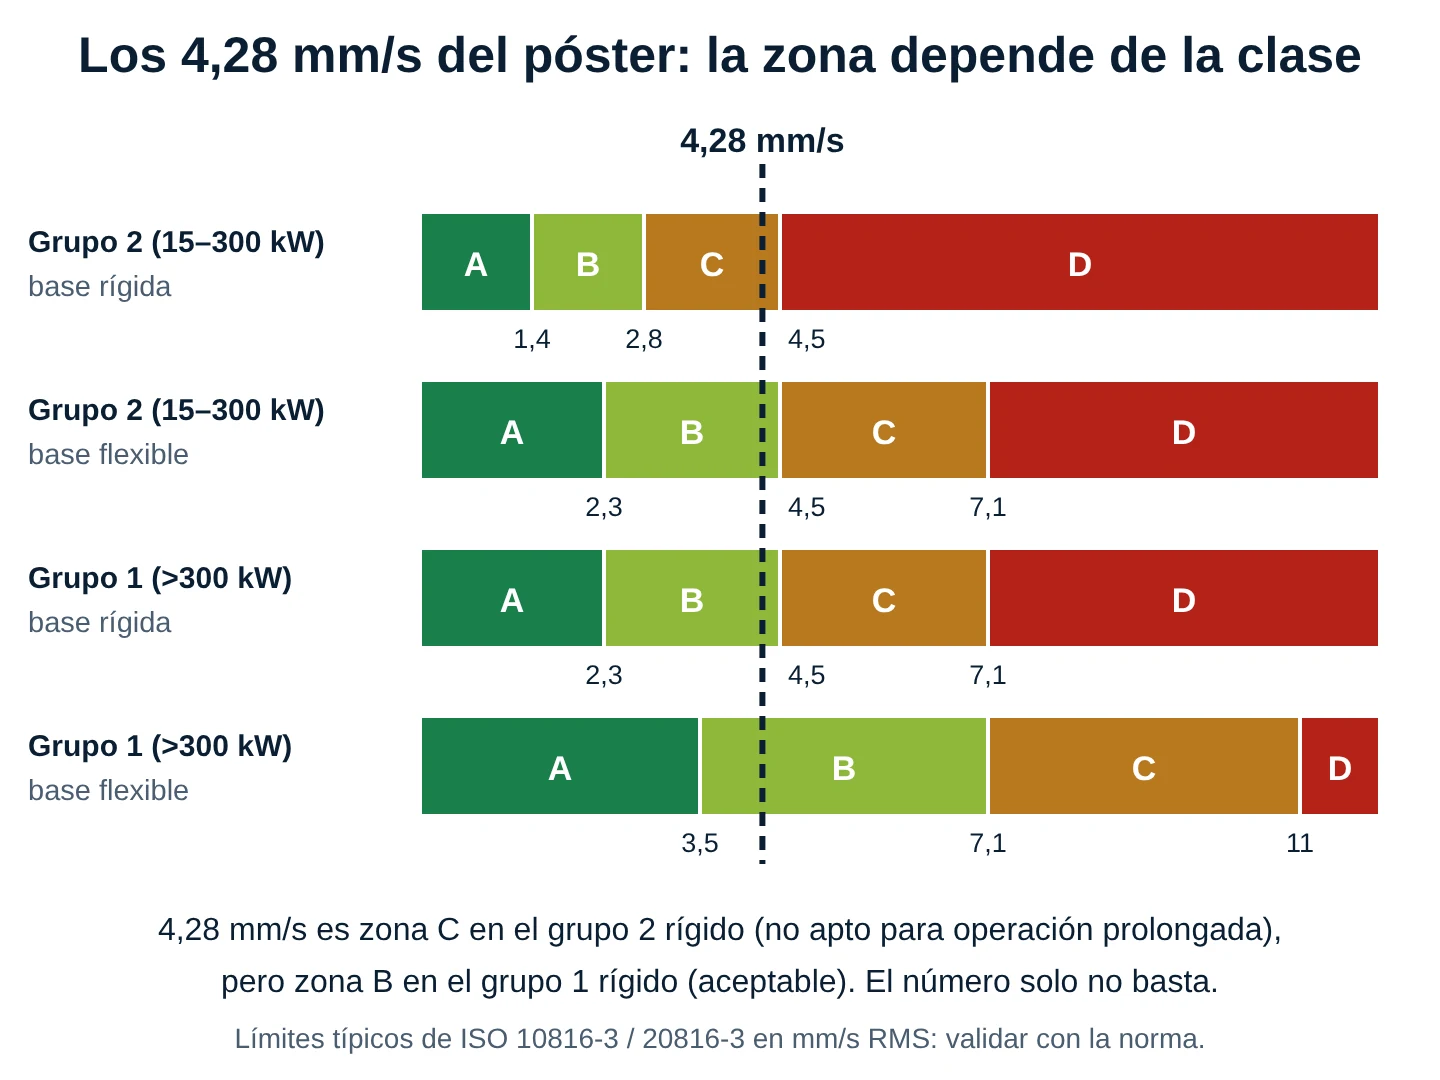
El vibrómetro del póster marca 4,28 mm/s de velocidad RMS, y el pie de la ficha no dice si es «bueno». La norma de severidad para máquinas industriales de 120 a 15 000 rpm (ISO 10816-3, hoy ISO 20816-3) divide las lecturas en zonas A (máquina nueva), B (aceptable para operar sin restricción), C (no apta para operación prolongada) y D (daño posible). Los límites típicos son:
| Clase de máquina | A/B | B/C | C/D |
|---|---|---|---|
| Grupo 2 (15 a 300 kW), base rígida | 1,4 | 2,8 | 4,5 |
| Grupo 2, base flexible | 2,3 | 4,5 | 7,1 |
| Grupo 1 (más de 300 kW), base rígida | 2,3 | 4,5 | 7,1 |
| Grupo 1, base flexible | 3,5 | 7,1 | 11,0 |
Corrección al póster (sección 3), punto 2: 4,28 mm/s no es «malo» ni «bueno» por sí solo. En un motor de 90 kW sobre base rígida (grupo 2) es zona C: conviene investigar y corregir. En una máquina de 400 kW sobre base rígida (grupo 1) es zona B: aceptable, y lo importante es la tendencia. Y además es solo la severidad global: no dice qué falla hay; para eso se necesita el espectro. Los valores de la tabla son los usuales en la literatura; valida clase, base y límites con la norma y con el fabricante. Los equipos de émbolo (compresores de pistón) y otras clases tienen criterios propios.
4. Corregir la causa
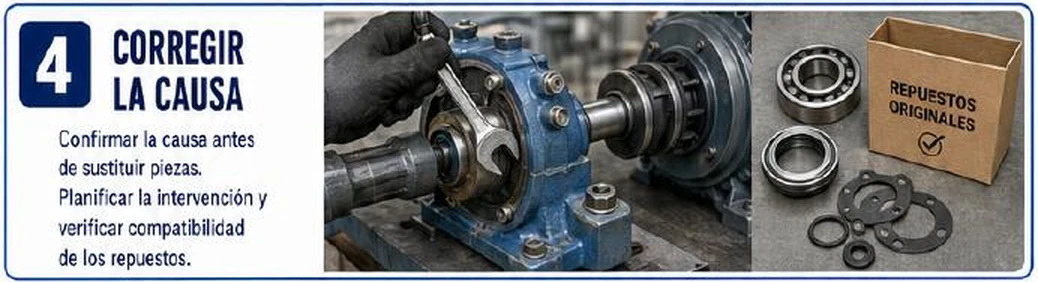
La regla de la ficha es «confirmar la causa antes de sustituir piezas». Un criterio práctico: dos técnicas distintas apuntan a la misma causa y las demás hipótesis quedan descartadas o improbables. Después se planifica: permisos de trabajo, bloqueo de energías, herramientas, repuestos, ventana de parada y quién verifica.
4.1 Corregir la causa, no el síntoma
- Rodamiento dañado por desalineación: cambiar solo el rodamiento lo vuelve a matar. Se cambia y se realinea.
- Reductor caliente por aceite oxidado: añadir aceite nuevo sobre el viejo no cura; se drena, se lava y se busca por qué se oxidó.
- Compresor lento por fugas: un compresor más grande esconde el problema y gasta energía.
Para llegar a la causa raíz de una falla repetitiva se usa la técnica de los «cinco porqués» y el análisis de causa raíz.
4.2 Compatibilidad de repuestos
El póster muestra una caja de «repuestos originales». Lo importante es que el repuesto sea compatible y de calidad verificada, ya sea del fabricante del equipo o equivalente homologado. Revisa:
- Rodamientos: designación completa (serie, tamaño, sellos 2RS o abiertos, juego interno C3, jaula) y fabricante conocido.
- Juntas y retenes: material (NBR, FKM) compatible con el fluido y la temperatura; dimensiones exactas.
- Lubricante: el tipo y viscosidad del manual; no mezclar grasas incompatibles.
- Torque y ajustes: apretar con el valor y la secuencia del fabricante.
Corrección al póster (sección 4): «repuestos originales» no es la única opción válida ni garantiza por sí sola el resultado: un repuesto original mal montado falla igual. Lo que se exige es compatibilidad verificada y montaje correcto. Si el equipo está en garantía, respeta las condiciones del fabricante.
5. Validar y documentar
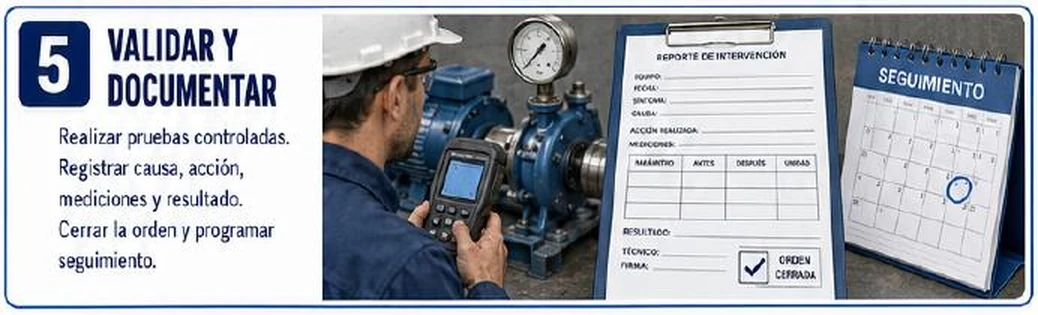
5.1 Pruebas controladas
Una prueba controlada es repetir las mismas mediciones, con los mismos instrumentos y en las mismas condiciones que se usaron antes de la reparación. Si el síntoma aparecía a carga alta, se prueba a carga alta. Se espera la estabilización térmica antes de comparar temperaturas. El criterio de éxito es objetivo: los indicadores vuelven a estar dentro de límites.
5.2 El reporte de intervención
Debe incluir: fecha, equipo, síntoma, causa, acción realizada, mediciones antes y después con unidad, resultado, técnico, firma y fecha de seguimiento. Cerrar la orden sin mediciones de después es declarar el éxito sin pruebas.
5.3 Historial del equipo
Cada reporte alimenta el historial (en un CMMS o una planilla): fallas, causas, repuestos, horas. Con él se detectan fallas repetitivas, se ajusta el plan de mantenimiento y se calculan indicadores. Para estructurar los datos de falla se usa la norma ISO 14224 (datos de confiabilidad y mantenimiento en la industria del petróleo y gas, ampliamente usada como modelo) y, para la gestión de activos, la familia ISO 55000; validar su alcance con tu empresa.
6. Recomendación técnica
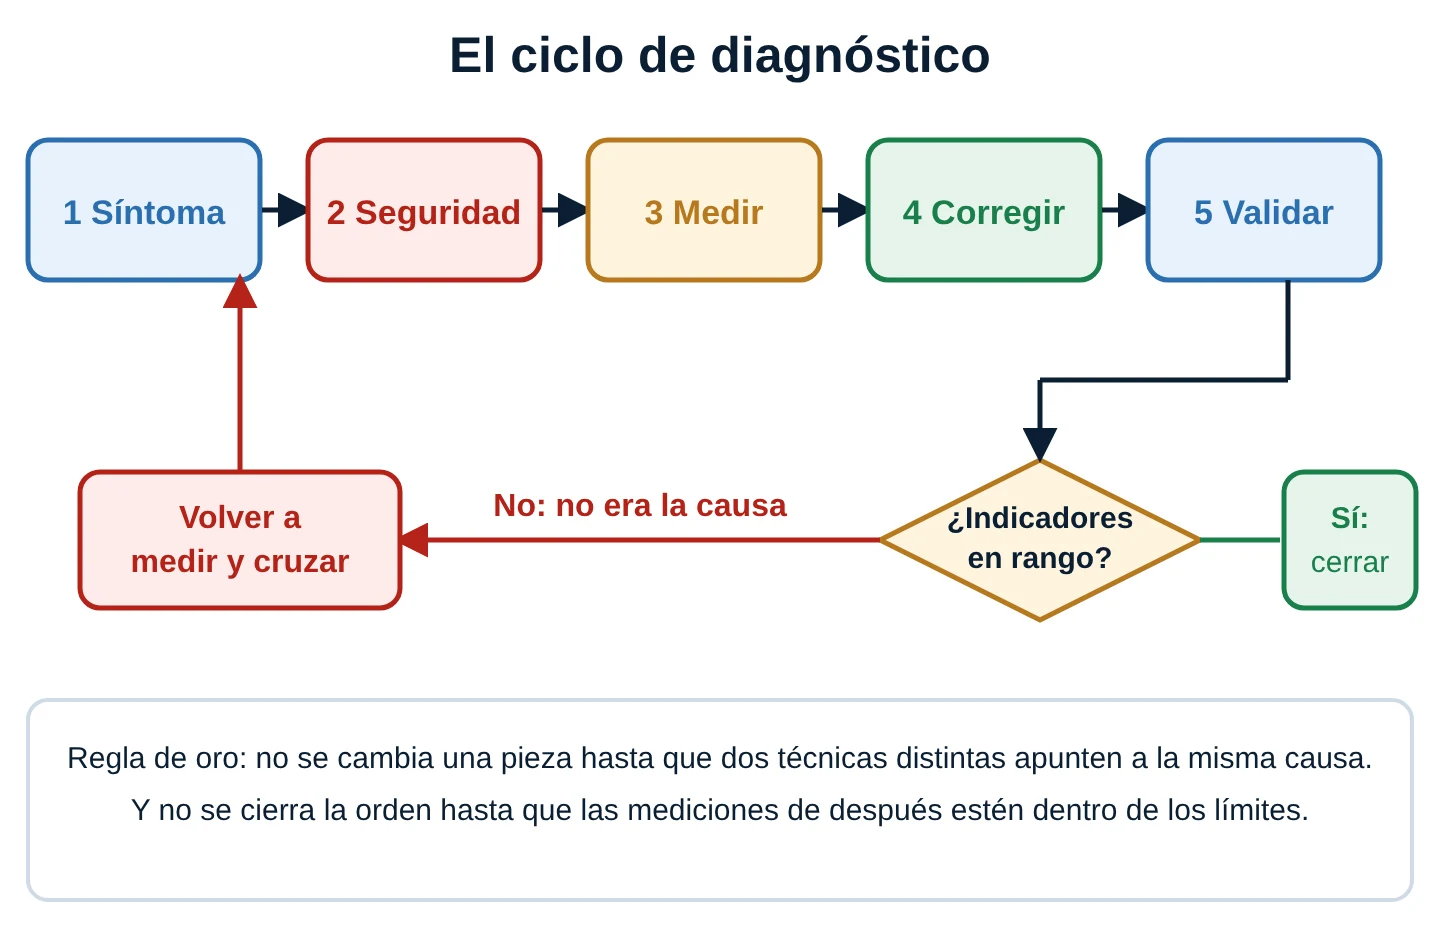
La recomendación resume la hoja: reunir evidencia, aplicar correcciones y comprobar resultados, manteniendo el historial actualizado. Se completa con el ciclo siguiente: si los indicadores no vuelven a rango, no era la causa y se regresa a medir.
7. Tabla síntoma → causas probables → verificación
| Síntoma | Causas probables | Cómo verificar |
|---|---|---|
| Bomba con ruido de grava | Cavitación; rodamiento; recirculación | Presión de succión, filtro de succión, nivel; corriente baja; aceite y envolvente |
| Vibración 1× alta | Desbalance; eje doblado | Espectro y fase; inspección de impulsor o ventilador; balanceo |
| Vibración 2× alta, acople caliente | Desalineación | Medición láser o con comparadores; temperatura del acople |
| Muchos armónicos | Holgura, pata coja, base floja | Galga de pata coja, torque de anclajes, estado del grout |
| Alta frecuencia y cojinete caliente | Rodamiento dañado, falta de lubricación | Envolvente; análisis de aceite o grasa; temperatura |
| Reductor caliente | Nivel bajo, aceite degradado, enfriamiento obstruido, sobrecarga, rodamiento | Nivel y viscosidad, aletas y ventilador, corriente, temperatura de apoyos |
| Compresor no llega a presión | Filtro de admisión tapado, fugas, válvulas, anillos, correa | Caída de presión en el filtro, prueba de caída con el compresor parado, temperatura de descarga, tiempo de llenado |
| Aceite espumoso o turbio | Aire o agua en el aceite, nivel excesivo | Análisis de aceite (agua, viscosidad), revisión de nivel y respiradero |
| Motor con 120 Hz alto | Falla eléctrica del rotor o excentricidad | Desbalance de corriente, análisis de la corriente del motor, pruebas eléctricas |
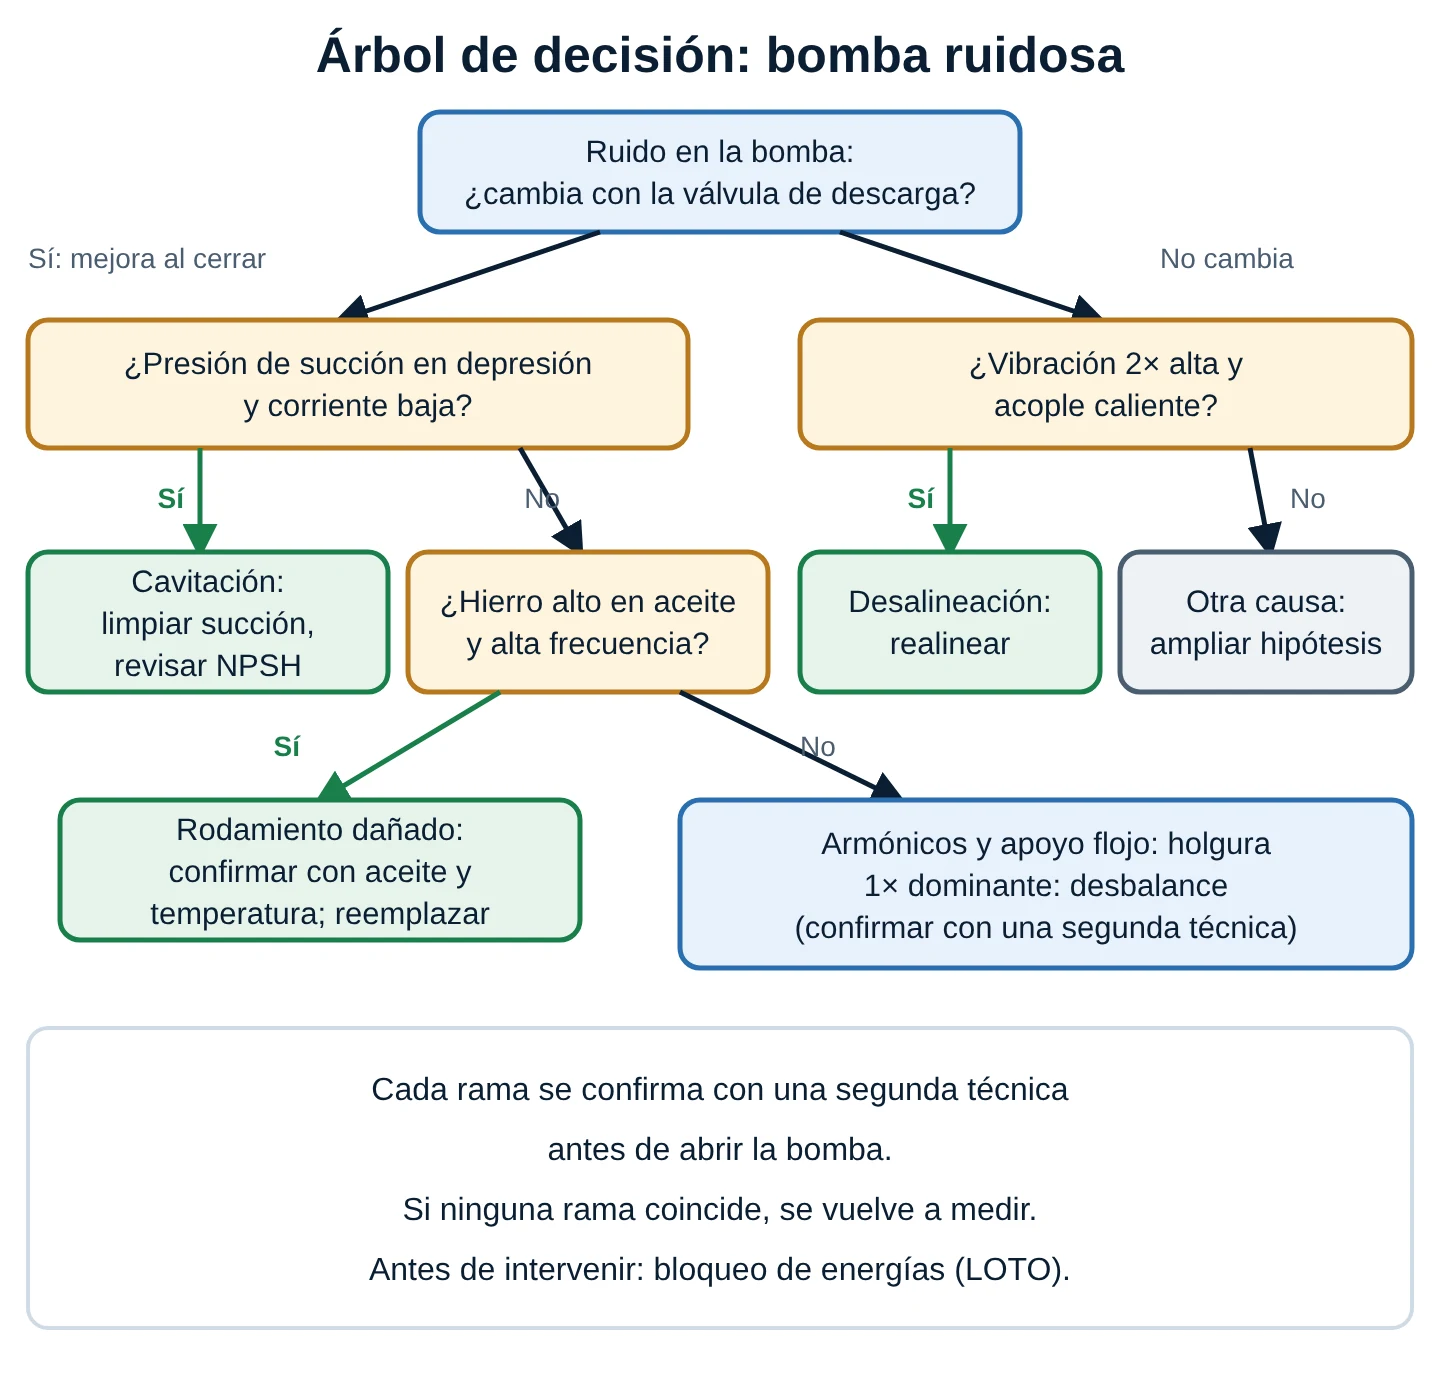
Árbol de decisión para una bomba ruidosa
8. Procedimientos paso a paso
8.1 Diagnosticar una bomba ruidosa
- Define el síntoma: tipo de ruido, desde cuándo, con qué caudal y nivel de succión.
- Observa desde zona segura; consulta el historial (cambios recientes de motor, de nivel, de filtros).
- Con la bomba en marcha mide la presión de succión y descarga y la corriente del motor.
- Toma vibración (espectro) y temperatura de cojinetes y acople.
- Cruza: succión en depresión y corriente baja apuntan a cavitación; 2× alta y acople caliente a desalineación; alta frecuencia con hierro en aceite a rodamiento.
- Confirma con una segunda técnica; aplica el bloqueo de energías; corrige (limpiar succión, realinear, cambiar rodamiento).
- Retira el bloqueo, arranca, repite las mediciones y compara con los límites; cierra la orden con el reporte.
8.2 Diagnosticar un reductor caliente
- Mide la temperatura del cárter y de los apoyos con la misma herramienta y anota el ambiente.
- Revisa nivel en la mirilla y toma muestra de aceite (viscosidad, partículas).
- Mide la corriente del motor y compárala con la nominal para descartar sobrecarga.
- Inspecciona aletas y ventilador por polvo acumulado.
- Corrige la causa confirmada y vuelve a medir tras estabilizar la temperatura.
8.3 Diagnosticar un compresor que no llega a presión
- Mide la caída de presión en el filtro de admisión y la presión máxima.
- Para el compresor y cierra el consumo: registra cuánto cae la presión en cinco minutos (fugas).
- Mide temperaturas de descarga y de la correa, y la presión interetapa (compresor de dos etapas).
- Compara con los valores de placa y con el historial; corrige y valida con el tiempo de llenado.
9. Parámetros y cálculos
9.1 NPSH disponible (succión)
NPSHa = (p_atm − p_vapor) / (ρ · g) + h_s − h_f, donde h_s es la altura estática de succión (negativa si el líquido está debajo del eje) y h_f las pérdidas por fricción en la succión. Para evitar cavitación se pide NPSHa mayor que NPSHr con margen (un criterio habitual es de 1,1 a 1,3 veces o más, validar con el fabricante).
9.2 Balance térmico de un reductor
Calor generado Q = P · (1 − η). En régimen, Q = k·A · ΔT, donde k·A es la capacidad de disipación (W/K) y ΔT la diferencia entre la temperatura de la carcasa y el ambiente. Si el polvo reduce k·A, ΔT sube.
9.3 Fuga por caída de presión
Con la red cerrada, el caudal de fuga (aire libre) es Q = V · Δp / (p_atm · t), con V el volumen de tanque y red, Δp la caída de presión y t el tiempo.
9.4 Vida del aceite y temperatura
Una regla práctica (no una ley exacta) dice que la velocidad de oxidación del aceite se duplica por cada 10 °C de aumento, de modo que la vida se reduce a la mitad.
10. Casos reales integradores
Caso 1: bomba ruidosa en una planta de agua de proceso
Planta: bomba de 30 kW a 1 780 rpm. Síntoma: ruido de grava y vibración, peor con la válvula abierta y el tanque bajo. Hipótesis: cavitación, desalineación, rodamiento. Mediciones: succión −0,7 bar (normal +0,2), corriente 41 A (normal 48 A), vibración con alta frecuencia en 4 gE y 2× normal, hierro en aceite 22 ppm. Diagnóstico: cavitación; el aceite sano y el 2× normal descartan rodamiento y desalineación. Causa: filtro de succión obstruido. Solución: limpiar el filtro (2 h). Validación: succión +0,2 bar, corriente 48 A y vibración normal.
Caso 2: reductor caliente en una faja transportadora
Síntoma: cárter a 92 °C (normal 70 °C), sin ruido. Mediciones: nivel y viscosidad normales, hierro 30 ppm, corriente 62 A (normal), rodamiento de entrada a 80 °C. Diagnóstico: solo el cárter está caliente y todo lo demás es normal, lo que apunta a mala disipación. Causa: aletas y ventilador cubiertos de polvo. Solución: limpieza de 1,5 h. Validación: cárter a 71 °C tras dos horas.
Caso 3: compresor que no alcanza presión
Síntoma: el compresor de pistón de 22 kW funciona casi sin parar y se queda en 6 bar en lugar de 8 bar. Mediciones: caída en el filtro 20 mbar (normal), caída en red parada 0,9 bar en 5 min (normal 0,1), temperatura de descarga normal, corriente 39 A. Diagnóstico: fugas en la red (el compresor y su filtro están sanos). Solución: localizar con detector ultrasónico y reparar. Validación: caída de 0,1 bar en 5 min y el compresor vuelve a cortar a 8 bar.
Caso 4: motor con vibración alta tras una parada
Síntoma: vibración y zumbido tras mantenimiento. Mediciones: 1× en 5,5 mm/s, 2× y alta frecuencia normales, temperaturas normales, corriente normal. Diagnóstico: desbalance (la paleta soldada no se balanceó). Solución: balancear en sitio. Validación: 1× baja a 1,0 mm/s.
Los casos son supuestos didácticos con números ilustrativos, no mediciones de una planta real.
11. Errores comunes que conviene evitar
- Cambiar la pieza «más probable» sin confirmar la causa.
- Medir una sola cosa y declarar el diagnóstico.
- Registrar valores sin unidad, sin punto de medición o sin condiciones.
- Comparar con un límite que no corresponde a la clase de la máquina (el caso del 4,28 mm/s).
- Bloquear la energía antes de medir lo que requiere el equipo en marcha, o medir en marcha cuando hay que intervenir.
- Cerrar la orden sin medir después.
- No actualizar el historial: la misma falla reaparece y nadie recuerda por qué.
Resumen rápido (cheat-sheet)
| Paso | Regla clave |
|---|---|
| 1 Síntoma | Qué, dónde, cuándo, en qué condiciones, qué cambió |
| 2 Seguridad | Observar desde zona segura; medir en marcha; LOTO para intervenir |
| 3 Medir | Límite, línea base, tendencia; cruzar al menos 2 técnicas distintas |
| 4 Corregir | Confirmar antes de cambiar; repuesto compatible; planificar |
| 5 Validar | Mismas mediciones antes y después; reporte; seguimiento; historial |
Glosario breve
- Causa raíz: origen que, si se corrige, evita que la falla se repita.
- Línea base: valores de una máquina sana contra los que se compara.
- Tendencia: cambio de un parámetro en el tiempo.
- Cavitación: formación y colapso de burbujas de vapor en un líquido por baja presión.
- NPSH: altura neta positiva de succión; NPSHa disponible, NPSHr requerida.
- LOTO: bloqueo y etiquetado de energías.
- RMS: valor eficaz de una señal de vibración.
- Blow-by: paso de aire comprimido por los anillos hacia el cárter.
Normas y datos a validar
- Los límites de severidad de vibración (1,4 / 2,8 / 4,5 y 2,3 / 4,5 / 7,1 mm/s para el grupo 2; 2,3 / 4,5 / 7,1 y 3,5 / 7,1 / 11 mm/s para el grupo 1) son los usuales de ISO 10816-3 / 20816-3 según la literatura consultada; validar con la norma, la clase de la máquina y el fabricante.
- OSHA 29 CFR 1910.147 e ISO 14118 se citan como referencia de bloqueo de energías; validar con la normativa peruana y el procedimiento de la planta.
- ISO 14224 (datos de falla) e ISO 55000 (gestión de activos): validar alcance y aplicabilidad.
- La relación NPSHa/NPSHr entre 1,1 y 1,3, la regla de la duplicación de la oxidación cada 10 °C y la fuga aceptable de una red de aire son criterios habituales, no leyes exactas.
- Los valores de las mediciones de la consola y de los casos son didácticos y no sustituyen los del fabricante.
- El número impreso al pie de la ficha (100) es el de la página del libro; en la serie del blog es la hoja 50.
12. Consola de diagnóstico integral
La consola tiene cuatro casos: bomba ruidosa, reductor caliente, compresor que no alcanza presión y motor con vibración alta. En cada partida el simulador elige una causa oculta entre cinco posibles. Tú sigues los cinco pasos de la ficha: defines el síntoma, haces la inspección segura (incluido el bloqueo LOTO), eliges qué medir (vibración con espectro simplificado, temperatura, aceite, corriente, presión), comparas las lecturas con límites y con el valor anterior, y miras cómo se actualiza la probabilidad de cada hipótesis. Después eliges la corrección, validas con una prueba controlada y cierras la orden con el reporte de intervención.
Pruebas sugeridas:
- Mide solo vibración en la bomba: verás que dos hipótesis siguen empatadas. Añade presión o corriente y observa cómo se separan.
- Intenta corregir sin haber aplicado el bloqueo: el simulador no te deja. Aplica LOTO, corrige y retira el bloqueo para validar.
- Equivócate de corrección a propósito y mira el costo, el tiempo y el reporte de la prueba que sigue fallando.
- En el motor, compara la zona ISO que muestra la consola con el valor global de vibración.
Qué hace el modelo: cada lectura es la media de la causa oculta en ese parámetro más ruido. La probabilidad de cada hipótesis parte de un valor igual para todas, se multiplica por cuánto coincide cada lectura con lo que esa causa produciría (atenuado, porque las lecturas no son del todo independientes) y se normaliza. El historial sube una hipótesis ×1,8. Para confirmar se piden al menos dos técnicas y una probabilidad de 80 % o más. La puntuación penaliza reparar sin confirmar, las correcciones equivocadas y las mediciones de más. Es un modelo didáctico: no sustituye los límites del fabricante.
13. Cierre del curso: el mapa completo
Con esta hoja termina la serie de 50 hojas del sistema visual del técnico mecánico. Mira el mapa de todas las áreas: cada una aporta una pieza del diagnóstico.
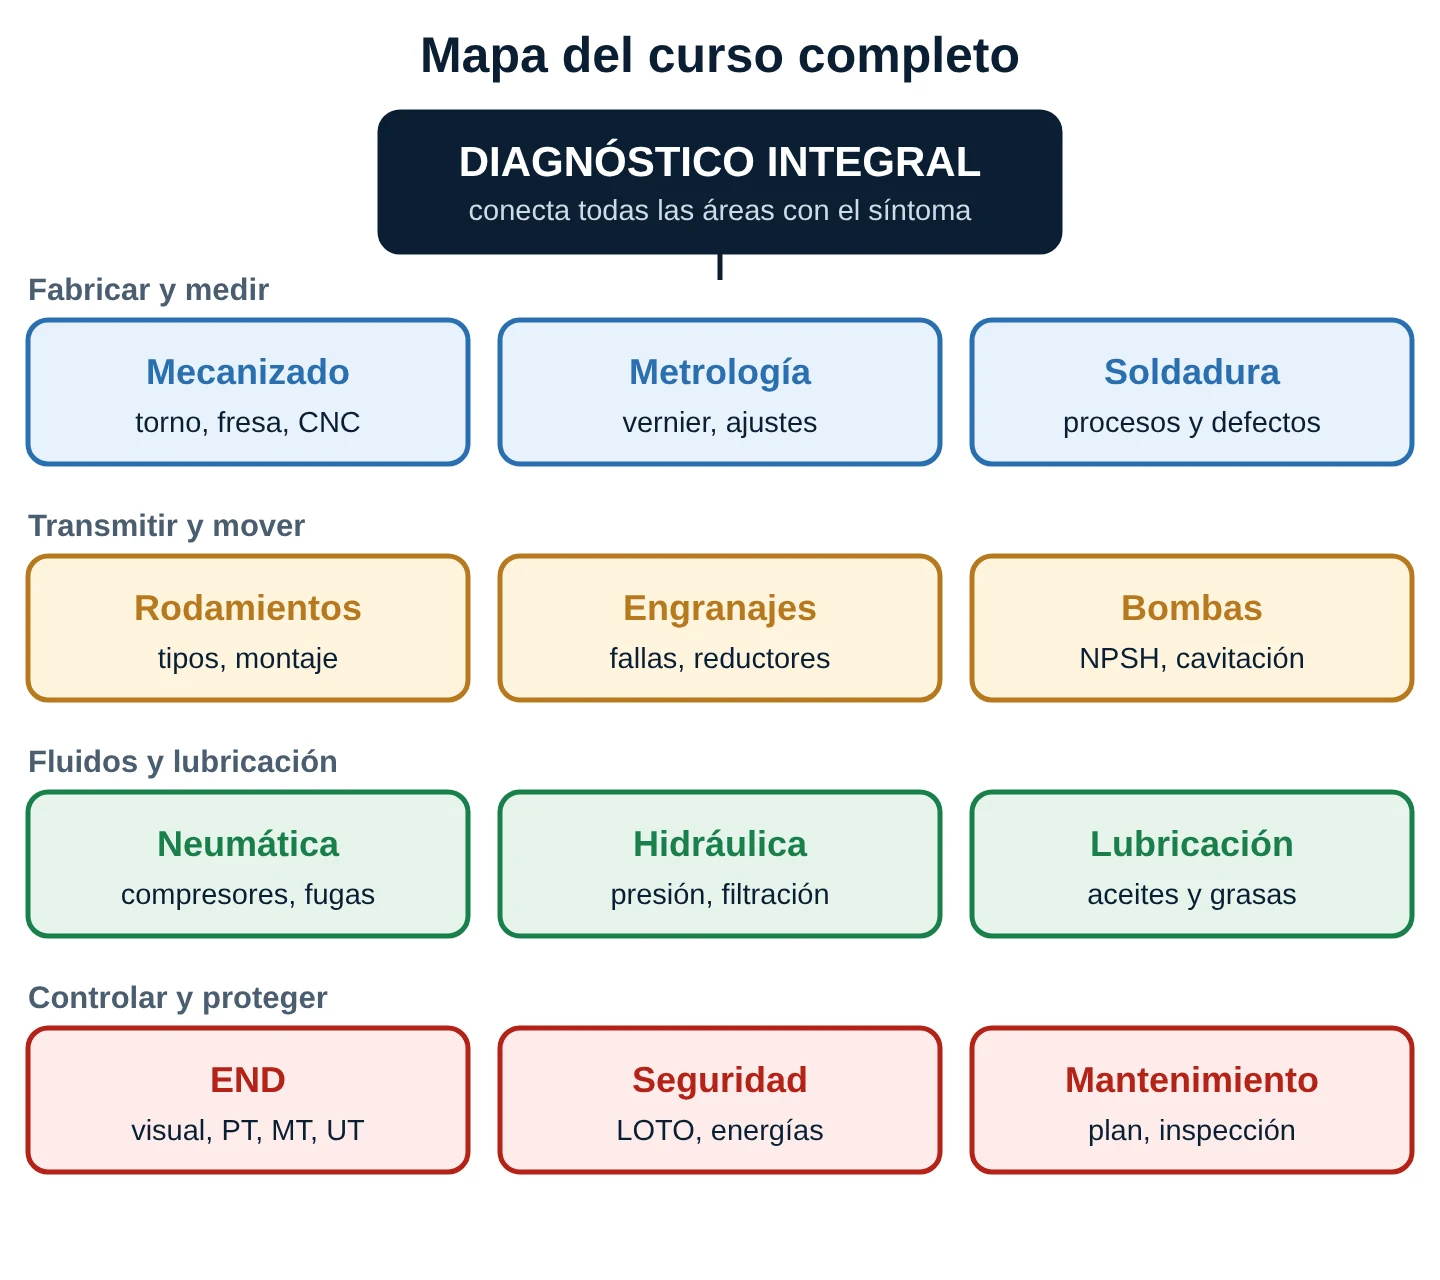
| Área | Qué aporta al diagnóstico | Publicaciones para repasar |
|---|---|---|
| Mecanizado | Entender cómo se fabrica una pieza y qué tolerancias se esperan | Torno, fresadora, parámetros de corte, rectificado |
| Metrología | Medir bien: sin buena medición no hay diagnóstico | Micrómetro, reloj comparador, ajustes y tolerancias |
| Rodamientos | Reconocer fallas y montar bien | Fallas en rodamientos, montaje, lubricación |
| Engranajes | Fallas de dientes y reductores | Fallas, reductores, cajas de engranajes |
| Bombas | Curvas, NPSH y cavitación | Bombas centrífugas, cavitación |
| Neumática | Compresores, fugas y diagnóstico | Compresores, fugas de aire, mantenimiento neumático |
| Hidráulica | Presión, caudal y diagnóstico de fallas | Fundamentos, diagnóstico hidráulico, filtración |
| Lubricación | Aceites, grasas y análisis | Lubricación industrial, centralizada, análisis de aceite |
| Soldadura | Procesos y defectos | Procesos de soldadura, defectos |
| Ensayos no destructivos | Ver lo que no se ve a simple vista | END, termografía |
| Seguridad | Trabajar sin lesiones | Seguridad en el taller · Aislamiento y bloqueo de energías (LOTO) |
| Mantenimiento y vibraciones | Plan, alineación, balanceo y espectros | Tipos de mantenimiento, plan de mantenimiento, inspección mecánica, análisis de fallas, alineación, balanceo, análisis de vibraciones |
Lecciones que se repiten en todas las áreas
- El síntoma no es la causa.
- La medición correcta vale más que la herramienta cara.
- Un límite sin contexto engaña.
- La lubricación y la alineación explican muchas fallas.
- La seguridad va primero, y se documenta al final.
Ejercicios
✅ 5 Problemas Resueltos
Solución:
Término de presión: (101,3 − 4,24) · 1000 / (996 · 9,81) = 97 060 / 9 770,8 = 9,93 m.
Filtro tapado: NPSHa = 9,93 − 1,2 − 5,0 = 3,73 m. Es menor que 4,5 m: cavita.
Filtro limpio: NPSHa = 9,93 − 1,2 − 1,4 = 7,33 m. Margen 7,33 − 4,5 = 2,83 m y relación 7,33 / 4,5 = 1,63: opera sin cavitación.
Solución:
Motor de 90 kW (grupo 2, rígida): límites 1,4 / 2,8 / 4,5. 2,8 < 4,28 < 4,5: zona C. No es apto para operación prolongada: se investiga la causa con el espectro y otras técnicas y se programa la corrección.
Motor de 400 kW (grupo 1, rígida): límites 2,3 / 4,5 / 7,1. 2,3 < 4,28 < 4,5: zona B. Es aceptable; se vigila la tendencia.
Conclusión: el mismo número tiene lectura distinta según la clase; los límites son típicos y se validan con la norma.
Solución:
Calor: Q = 45 · (1 − 0,97) = 1,35 kW = 1 350 W.
Capacidad normal: ΔT = 70 − 30 = 40 K; k·A = 1 350 / 40 = 33,75 W/K.
Con 25 % menos: k·A = 33,75 · 0,75 = 25,31 W/K; ΔT = 1 350 / 25,31 = 53,3 K; T = 30 + 53,3 = 83,3 °C.
Vida del aceite: aumento de 13,3 °C; factor = 2^(−13,3 / 10) = 0,40: la vida cae a cerca del 40 %.
Solución:
Fuga: Q = V · Δp / (p_atm · t) = 1,5 · 1,2 / (1,013 · 240) = 0,0074 m³/s = 0,444 m³/min (26,7 m³/h), el 13,1 % de la capacidad (0,444 / 3,4).
Llenado sin fuga: t = 1,5 · 7 / (1,013 · 3,4) = 3,05 min.
Con fuga: capacidad neta 3,4 − 0,444 = 2,956 m³/min; t = 1,5 · 7 / (1,013 · 2,956) = 3,51 min.
Lectura: la fuga alarga el llenado en un 15 % y el compresor trabaja más tiempo; la caída de presión en red parada es la prueba que lo separa de un compresor averiado.
Solución:
Tras la vibración: productos 0,03; 0,24; 0,04; 0,08; suma 0,39. Probabilidades: 7,7 %; 61,5 %; 10,3 %; 20,5 %.
Tras el aceite: productos 0,0692; 0,5538; 0,0103; 0,1846; suma 0,8179. Probabilidades: 8,5 %; 67,7 %; 1,3 %; 22,6 %.
Lectura: el aceite normal hunde la hipótesis del rodamiento, pero la desalineación (67,7 %) aún no llega al 80 % y la holgura sigue viva: falta una tercera técnica (temperatura del acople, por ejemplo) antes de intervenir.